
铁氧体生产工艺技术-----15
上页 下页 目录 返回
宜宾职业技术学院
影响矫顽力的因素
Hc=AK/Ms+Bλσ/Ms+C(N2—N1)Ms 第一项为磁晶各向异性对矫顽力的贡献; 第二项为应力各向异性对矫顽力的贡献; 第三项为形状各向异性对矫顽力的贡献。
《铁氧体生产工艺技术》
上页 下页 目录 返回
宜宾职业技术学院
《铁氧体生产工艺技术》
上页 下页 目录 返回
宜宾职业技术学院
二、钡永磁铁氧体的 制备技术
《铁氧体生产工艺技术》
上页 下页 目录 返回
宜宾职业技术学院
教学目标
熟悉钡永磁铁氧体生产 预烧料及其常规产品 的制备
职业技能教学点
1、幻灯片 18,添加剂的影响,
2、原料,预烧,球磨工艺。
3、磁场成型法、烧结设备与工艺,
上页 下页 目录 返回
《铁氧体生产工艺技术》
宜宾职业技术学院
(3)有利于矫顽力的提高。
(4) 生成合适的缺陷结构,有利于离子扩 散,降低烧结温度,增进密度
(5) 补偿球磨时铁的加入以及烧结时碱 土氧化物的挥发。
(6)铁氧体原料中含有硫类杂质,这些杂 质在生成铁氧体温度(~8000C)前就与BaO 生成BaSO4(~7000C),因此一部分BaO生 成稳定化合物BaSO4后消耗掉了,相对地造 成配方中Fe2O3过剩,固BaO实际含《铁量氧体增生加产工艺技术》
来表征,
主要参数有
剩磁, Br
磁感应 矫顽力
Hcb
内禀 矫顽力 Hcj
上页 下页 目录 返回
最大 磁能积 (BH)max
《铁氧体生产工艺技术》
宜宾职业技术学院
亚铁磁 性?
铁氧体的亚铁磁性决定了它的饱和 磁感应强度不高。 对于单一磁化轴的铁氧体多晶体,若 在工艺上采用磁场成型,且取向程度 高(>95%),使晶轴取向外磁场而造 成各向异性材料,则可使Br接近Bs。
原因 ?
1、基本配方:分子式为 BaFe12O19=BaO.6Fe2O3 理论上BaO:Fe2O3=1:6, 但实际中,一般在5.4~5.7之间,
《铁氧体生产工艺技术》
上页 下页 目录 返回
宜宾职业技术学院
(1) 从BaO—Fe2O3系相图(图2.2.1 )可以看出,BaFe12O19(M)相只存于 n≤6的一个很小范围内。
宜宾职业技术学院
教学目标
熟悉永磁铁氧体主要磁性参数,基本 掌握提高永磁铁氧体磁性能的途径。
职业技能教学点:
1、主要参数及相互影响关系, 2、提高Br,Hcj的基本途径, 3、永磁铁氧体的基本特性及理论 值发展史。
《铁氧体生产工艺技术》
上页 下页 目录 返回
宜宾职业技术学院
复习上次课重点:
永
种类 钡铁氧体,锶铁氧体
《铁氧体生产工艺技术》
上页 下页 目录 返回
宜宾职业技术学院
材料 的本 征特 性
饱和磁化强度4πMs,各向异性 常数K和居里温度Qf等(是和 材料的成分,晶体结构有关)
材料的 结构灵 敏特性
矫顽力Hcb和Hcj等(与 材料的加工工艺、均匀性, 缺陷,杂质等的分布,应 力状态等有关)
《铁氧体生产工艺技术》
上页 下页 目录 返回
宜宾职业技术学院
提高永磁铁氧体性能的途径:
主要是提高Br和Hcj,影响因素:
Br=γσsρ γ—取向度,σs—比饱和磁化强度 ,ρ—磁体密度
提高Br
1、提高取向度 2、比饱和磁化强度
3、提高磁体密度
《铁氧体生产工艺技术》
上页 下页 目录 返回
宜宾职业技术学院
提高Br的措施
1、优化模具及成型工艺, 2、增加取向磁场, 3、降低料浆粘度, 4、减少顺磁性微粒的比例。 若将取向度提高到90%,剩磁可接 近440mT;若将取向度提高到95% ,剩磁可接近455mT
磁
铁
工艺
氧
体
压制
成型
同性铁氧体, 异性铁氧体
干压同性和 干压异性,
湿压磁场成型
《铁氧体生产工艺技术》
上页 下页 目录 返回
宜宾职业技术学院
烧结永磁铁氧体主要工艺流程
配方 混磨 预烧
球磨
检测
加工 烧结
成型
《铁氧体生产工艺技术》
上页 下页 目录 返回
宜宾职业技术学院
新课教学
永磁铁氧体的材料性能
永磁铁氧体的使用性能通常用退磁曲线
(2) Fe2O3比例稍低于6会使晶格点 阵产生一些空位,这些空位有利于烧 结时原料离子迁移,从而促进烧结时 固相反应的进行,其结果是收缩率增 大,密度上升,饱和磁化强度与剩余 磁化强度增大,使磁性能提高。
《铁氧体生产工艺技术》
上页 下页 目录 返回
宜宾职业技术学院
图2.2.1 BaO-Fe2O3 二元系平衡状态图
宜宾职业技术学院
永磁铁氧体材料大生产 工艺控制技术
《铁氧体生产工艺技术》
上页 下页 目录 返回
宜宾职业技术学院
1、永磁铁氧体材料磁性能 2、钡永磁铁氧体的制备 3、锶永磁铁氧体的制造
《铁氧体生产工艺技术》
上页 下页 目录 返回
宜宾职业技术学院
一、永磁铁氧体材料 的磁性能
《铁氧体生产工艺技术》
上页 下页 目录 返回
4、产品的充磁磁化设备和方式。
《铁氧体生产工艺技术》
上页 下页 目录 返回
宜宾职业技术学院
与后来发展起来的锶永磁铁 氧体相比
优点 Br高, 成本低。
缺点: Hcb,Hcj 较SrFe12O19
低。
《铁氧体生产工艺技术》
上页 下页 目录 返回
宜宾职业技术学院
备料
生产BaO.6Fe2O3多数是
氧化物法生产
大生产中提高Hcj的措施
二次加杂
最早是添加高岭土(主要成分 SiO2和Al2O3)后改为加Al2O3, Cr2O3等通过加杂来提高矫顽力, 不管什么杂质,除Fe之外,都要 影响Br,使Br下降。
《铁氧体生产工艺技术》
上页 下页 目录 返回
宜宾职业技术学院
大大生生产产中中提提高高HHccjj的的措措施施 减少Br的下降 1、料浆粒度尽可能成正态分布 2、La2O3部分取代SrCO3,用部分Co (预烧料用Co3O4,二次添加用Co2O3) 或其它元素如(Zn,Mg,Mn,Ni等) 部分取代Fe
上页 下页 目录 返回
宜宾职业技术学院
BaO很不稳定。 解决措施?
一般使用BaCO3代替BaO, BaCO3在900~10000C分解 成BaO与CO2,这样分解的BaO活性 较好,有利于固相反应。
《铁氧体生产工艺技术》
上页 下页 目录 返回
宜宾职业技术学院
2、添加剂的影响
为了改善磁性能,目前附加最多的 添加剂有:SiO2、Al2O3、高岭土、 CaCO3、As2O3、稀土氧化物(La2O3) 硼化物(H3BO3)、锰化物、Bi2O3
永磁铁氧体生产工艺

永磁铁氧体生产工艺永磁铁氧体是一种具有高磁性和高温稳定性的磁性材料,广泛应用于电机、发电机、传感器等领域。
永磁铁氧体的生产工艺一般包括以下几个步骤:1. 原料准备:永磁铁氧体的主要原料是氧化铁、氧化钡、氧化钴等化合物,需要按照一定的比例进行配料,同时还需要添加一定的助磁剂和其他添加剂。
配料完成后,将原料送入球磨机进行混合研磨,以提高混合度和颗粒粒度的均匀性。
2. 造粒压制:将研磨后的混合粉末送入造粒机进行压制成形。
常用的造粒方法有干压造粒和湿压造粒两种。
干压造粒是将混合粉末在模具中进行压制,形成预定形状的颗粒;湿压造粒则是在添加一定的液体和黏结剂的情况下进行造粒,然后通过干燥将颗粒固化。
3. 烧结和烧结控制:将压制成形的颗粒送入高温炉进行烧结。
在烧结过程中,由于高温作用,颗粒之间的颗粒间结合力增强,形成致密的材料,颗粒内部排列有序。
烧结温度和时间的控制对于材料的性能具有重要影响,需要进行精确控制。
4. 后处理:烧结后的材料还需要通过一些后处理工艺来进一步提高其性能。
常见的后处理方法包括磁化处理、热处理和磁场处理等。
磁化处理是将材料置于强磁场中进行磁化,以提高材料的磁性能;热处理则是利用高温进行退火或淬火等处理,以改变材料的晶体结构和性能;磁场处理则是利用磁场对材料进行预处理,提高材料的磁性能。
5. 检验和包装:经过上述工艺步骤后,对生产出的永磁铁氧体进行质量检验,包括磁性能测试、密度测试、外观检查等。
合格的产销售前,还需要进行包装和存储,以保证产品的质量和使用寿命。
以上是永磁铁氧体的基本生产工艺,不同厂家和产品可能会有所差异,但总体上都是通过原料准备、造粒压制、烧结和后处理等环节来完成材料的制备。
随着技术的不断发展,工艺也在不断改进和优化,以提高材料的性能和生产效率。
永磁铁氧体预烧料的加工工艺及方法

永磁铁氧体预烧料的加工工艺及方法永磁铁氧体预烧料的加工过程实际上是碳酸钡(BaCO3)或碳酸锶(SrCO3)与铁红(Fe2O3)经过高温下的固相反应充分生成六角形的铁氧体晶粒的过程。
固相反应是否完善、充分,晶粒形状是否完整,对材料的质量有很大影响。
同时预烧料的优劣在铁氧体磁铁的生产中至关重要,质量差的预烧料是无法生产出高性能铁氧体磁铁。
目前我们公司生产的铁氧体预烧料有:异方性锶料、等方性普通粒料、自动车料三种。
决定永磁铁氧体预烧料性能优劣主要有以下几个方面:○1材料○2配方○3工艺手段及控制方法一、材料在永磁铁氧体预烧料生产中首先要选择合适的原材料,选择时主要考虑:原料纯度、含杂质情况、原料化学活动性、颗粒度等几个方面。
1、铁红(Fe2O3):永磁铁氧体预烧料的主料,应选择纯度>97%以上,最好在98%以上。
目前我公司使用印度铁红有98.5%、98%、97.5%、96%四种,用量最大为97.5%铁红。
台湾铁红纯度98.5%、比利时铁红纯度99%。
2、碳酸钡(BaCO3)或碳酸锶(SrCO3):永磁铁氧体预烧料的主料,纯度应大于96%。
最好大于98%以上。
目前我公司使用为纯度97%。
3、添加剂:在预烧时增加添加剂主要目的是为了改善材料的结构灵敏度,弥补某一特性。
永磁铁氧体常用的添加剂有:SiO2、CaCO3、SrSO4等,具体作用在配方中再做介绍。
4、含杂质情况:杂质含量中二氧化硅(SiO2)含量应该在0.5%以下,最好在0.1%以下。
氯离子含量最好在0.15%以下(此杂质对铁氧体性能影响很大,直接影响产品收缩率、反应气氛,应在烧结低温部分将其挥发排除)。
5、化学活动性:就铁红、铁磷、铁矿砂三种生产永磁铁氧体原料而言,铁红的化学活动性优于其他两种。
我公司目前全部使用铁红生产,另外纯度大的铁红化学活动性优于纯度小的铁红。
4、颗粒度:原料的粒度最好在1um以下,颗粒度太大往往影响固相反应的充分发生。
5、原料密度:原料的压密程度(密度)同样对预烧料的烧结有较大影响,密度大的铁红在混料过程中更加容易混料均匀、铁红与碳酸锶能充分接触;预烧过程中会增加铁氧体的生成比例。
铁氧体生产工艺技术——铁氧体的烧结(一)

❖ 永磁铁氧体的烧成中,在择优取向方面利用二次再 结晶是有益的,这种磁材的烧结要求获得高密度以 及高度择优取向,成型时通过强大的磁场作用可使 粉料颗粒达到相当大程度的取向,
❖ 3、第二相、气孔对晶粒生长的作用 ❖ 在烧结过程中晶粒生长常被少量第二相或气孔所抑
制,夹杂物的存在增大了晶粒界面移动所需的能量, 因而抑制了晶粒的长大 ❖ 夹杂物可能:(1)与界面一起移动,阻碍小;(2) 与界面一起移动,
《铁氧体生产工艺技术》
❖ 对于所有气孔均符合热力学收缩密度有所不同 的磁体,初始密度对烧结密度的影响是不大的。 但如果初始密度过低,热力学稳定,致密化将 受明显影响,初始密度高,R小,σp大,有利 于致密化。
❖ 铁氧体内部气孔的大小、形状、分布与烧结温 度和时间有关。
❖ 当原始配方中氧化铁含量略低于正分比时,可 获得高密度;反之,如氧化铁含量略高于正分 比,则很难得到致密的样品
《铁氧体生产工艺技术》
❖ 复习上次课重点: ❖ 固相反应; ❖ 固相反应分析; ❖ 加速固相反应,缩短烧结周期(时间),需
考虑的有关因素; ❖ 添加剂的作用。
《铁氧体生产概念 ❖ 烧结是将成型好的坯件,在常压或加压下, ❖ 在空气中或保护气体中, ❖ 高温(T<T熔点)加热, ❖ 使颗粒之间互相结合(粘结),从而提高成型坯件的
《铁氧体生产工艺技术》
❖ 课后小结: ❖ 一、气孔与致密化的关系,气孔与晶粒生长和致密度
有关, ❖ R<Rc,气孔收缩,R>Rc,气孔趋于生长; ❖ 二、降低气孔率的措施(六条); ❖ 三、常用烧结技术有:①低温烧结,②热压烧结,③
气氛烧结。 ❖ 作业布置: ❖ 制备高密度铁氧体,降低气孔率应采取哪些措施? ❖ 2、常用的烧结技术有哪些?
铁氧体生产工艺技术——料浆发泡的原因及解决措施
料浆温度与料浆状态表
料浆 64 56 55 54 50 45 温度
料浆 发 未发 未 未发 未发 未发 状态 泡 泡 发 泡 泡 泡
泡
《铁氧体生产工艺技术》
分析
• 球磨机内料浆温度过高、压强过大 。 • 球磨机内料浆温度不能超过55度 。
《铁氧体生产工艺技术》
两个月后,料浆再次发泡 涉及的产品:802/5、802/7 工艺:铁红料+分散剂
《铁氧体生产工艺技术》
2、现场分析 1)现场有部分料浆表面有气孔,料浆内部有气
泡。2)有气孔料浆散发出类似于樟脑的气味 3)料浆磨好后,0.9Kg的球磨机盖子跳起0.8m
《铁氧体生产工艺技术》
樟脑气味实验再现
• 1、加废木头渣实验 • 2、塑料渣实验 • 实验结果: • 有樟脑气味,但无发泡现象
《铁氧体生产工艺技术》
复习
上一讲我们谈了永磁铁氧体生产中常见 的质量问题
——跑白和花斑现象
——开裂问题
——烧结带磁现象
——起泡现象 (磁体起泡)
《铁氧体生产工艺技术》
烧结带磁现象典型烧结曲线
《铁氧体生产工艺技术》
新课讲解
按我们发现问题解决问题的思路来展开 1、1999年到2003年每年都会出现一次产品大批量 报废,产品外观合格率20%-30%,Br低30%-40%
料浆温度与料浆状态表
料浆 51 53 51 50 49 46 50 54 温度
料浆 未发 发泡 未发 未发 未发 未发 未发 发泡
状态 泡
泡 泡泡 泡 泡
《铁氧体生产工艺技术》
• 分析:分散剂在一定温度、压强下的 氨气挥发。
• 球磨机内料浆温度在60度以下但压 强过大所致 。
软磁铁氧体的大生产工艺技术及质量控制

#"
!"#"$%&’"
+**"$,-#
(&$)*!
型要求颗粒料的含水量在 !"#$!"%& ! 粒度 在 ’!!()*!+, 为宜 " 而且最好呈正态分 布 -’*!.)!!/, 占 0!& 以 上 1" 同 时 要 求 松装密度 !’")#234, " 这将减少成型坯件
)
及大小 ’ 装坯重量和方式等方面的不同 " 确 定合适的烧结温度及烧结曲线 & 一般来说 " 在升温阶段的低温区 ) 约从室温到 *!!8 *" 主要是坯件内水分 ’ 粘合剂和润滑剂的挥 发过程 " 此时需缓缓升温以避免坯件开裂 ( 此后是坯件逐渐收缩阶段 " 升温速率可适 当提高 " 但约从 9!!: 到 ’#!!; " 这一段影 响着磁心晶粒的大小 ’ 均匀度 ’ 气孔率及分 布等 " 升温速率要适当 ( 到最高烧结温 度 后 " 应有一个 )<* 小时左右的保温段 ( 在 降温阶段 " 冷却速率及氧含量对产品的电 磁性能及合格率也有很大影响 % 在烧成工序 " 应重点预防产品粘连 ’ 变 形和开裂 ( 重点控制氧含量 ’ 窑尾气压的变 化以及产品外长尺寸和性能的一致性 % 根 据用户和产品的不同要求 " 规范工艺 " 实行 定 窑 ’定 温 ’定 气 氛 ’定 摆 坯 方 式 和 定 期 疏 通排胶管道的标准化作业模式 %
&
&
注 $ ! 表示生产工序对特 性的影响度 ’ 二 次 料( 的 流 动 性 ! 松 装 密 度 和 二 次 烧 结 指数 %& 表示该工序对特性影响不大 "
永磁铁氧体的大生产工艺技术及质量保证
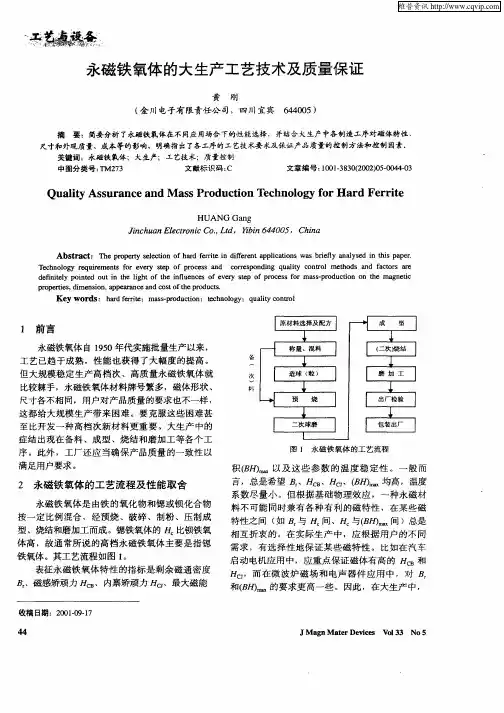
尺寸和外观质量 、成 本等的影响 ,明确指 出了各工序的工 艺技 术要 求及保证产 品质量的控制 方法和控制 因素 。
关键词 :永磁铁 氧体; 大生产 ;工艺技 术;质量控制
中图分类号 : M2 3 T 7 文献标 识码: C 文章编 号 :0 13 3 (0 20 -0 40 10 ・8 02 0 )50 4 -3
Abs r c : T ep o et ee t n o ad fri n df r n p l ain sbify a ay e n ti a e. ta t h r p ry slci fh r ert i i e e ta pi t swa r l n l sd i h sp p r o e c o e
比较棘手,永磁铁氧体材料牌号繁多,磁体形状 、 尺寸各不相 同,用户对产品质量的要求也不一样 ,
这都 给大 规 模 生 产 带 来 困 难 。要 克服 这 些 困 难 甚 至 比开发 一 种 高 档 次新 材 料 更 重 要 。大 生 产 中的
症结 出现在备料 、成型 、烧结和磨加工等各个工 序 。此外 ,工厂还应 当确保产品质量 的一致性 以 满足用户要求 。
Qu lyAsu a c n as r d cinT c n lg rHa dF r i ai s r n ea dM s o u t e h oo yf r e rt t P o o e
HUANG ng Ga
J n h a kc r n cCo . t i c u n E to i .L d. Yb n 6 4 0 i i 4 0 5. C i a hn
Hj c,而 在 微 波 炉 磁 场 和 电声 器 件 应 用 中 ,对
磁 感矫 顽力 /c、 内禀 矫顽 力 -B /
铁氧体生产工艺技术——氧化物生产铁氧体(一)
很大,尤其是有害杂质的含量不能超过允许值。 2、氧化铁(Fe2O3)原料的制备
氧化铁(Fe2O3)的分子量为159.70,常温下 呈深红色粉末状态,不溶于水。氧化铁的化学 活性与其制造方法有关,工业产品常以硫酸盐 (FeSO4)、盐酸盐(FeCl2)或草酸盐(Fe2 (C2O4)3)为原料。
《铁氧体生产工艺技术》
例:用硫酸亚铁制备氧化铁, 其反应过程: 氨水沉淀:Fe SO4+2NH4OH →Fe(OH)2↓+(NH4)2SO4 空气氧化:2Fe(OH)2+ O2/2 →2FeOOH(铁黄)+H2O
铁黄热分解:2(α—FeOOH)4000C α—Fe2O3+H2O
《铁氧体生产工艺技术》
❖ 教学目标: ❖ 熟悉氧化物法生产铁氧体的成型,烧结工艺。 ❖ 职业技能教学点: ❖ 一、成型工艺:1、粘合剂;2、造粒;3、成型
方法。 ❖ 二、烧结工艺:1、升温阶段;2、保温过程;3、
降温过程。 ❖ 教学设计: ❖ 复习——讲授——小结——作业布置 ❖ 教学手段: ❖ 课堂讲授,用烧结设备图片做辅助教具
《铁氧体生产工艺技术》
干压成型过程易出现的问题和原因:
① 横裂(层裂、起层)
❖ 原因:a成型压力过大,压制时空气被压缩,脱 模时发生弹性膨胀(回弹)而造成层裂;b、凹 模的脱模斜率(锥度)过大。C、料粉干湿不均 匀或粘合剂不均匀存放时间过长等。
《铁氧体生产工艺技术》
❖ 复习上次课重点: ❖ 一、原料的分析处理: ❖ 二、原料配方计算 ❖ 三、混合与粉碎: ❖ 四、预烧:
《铁氧体生产工艺技术》
❖ 新课教学: ❖§1、4 铁氧体氧化物法的烧结(二)
铁氧体生产工艺技术
❖ 单晶的制备,是物质的结晶过程,是物质从 液相到固相的转变过程。
❖ 采取的措施:在坩埚底放一块生长方向平行 于器壁的小单晶叫仔晶,以后的结晶沿仔晶 生长。
❖ 常用制单晶的方法:
❖ 一、 熔融固化法
❖ 二、 熔剂法。
❖ 新课教学:
❖ 第六章 粘结永磁
❖ 粘结永磁:是将制备好的永磁粉末加入塑料、 橡胶等粘结剂进行充分混合,然后经压延成型、 挤出成型、注射成型、压缩成型等工艺制得的 永磁体。
❖ 同性和异性:粘结永磁根据在制造工艺中是否 取向分为同性和异性(日本称为等方性和异方 性),其电磁性能明显不一样
❖ 粘结永磁的优点:
❖ 1、 具有较高的永磁性能和粘合剂的物理性能, 如柔性、弹性等;
❖ 2、 可以制备形状复杂、薄壁型的产品; ❖ 3、 产品一致性好,尺寸精度高;
❖ 4、 磁体的比重(密度)小,重量轻,有利于 器件、整机的轻量化;
❖ 1、 有良好的机械加工性能,可进行车、钳、铣、刨、 磨剪切、叠压、卷饶、扭转等;
❖ 2、 耐冲击震动,不易碎; ❖ 3、 可嵌入金属、非金属等全体零件整体成型; ❖ 4、 可以制造成全径向(全辐射)取向的磁体; ❖ 5、 废料可以重新回收使用; ❖ 6、 磁体的Hcj高。
❖ 粘结永磁的缺点:
❖ 由于粘结剂是非磁性物质,制造的磁体产品其 电磁性能(Br、Hcb、(BH)max)只有该类 烧结磁体的50~70%。
❖ 粘结永磁的用途:
❖ 1、 传动方面 ❖ 2、 音响设备方面; ❖ 3、 通讯设备方面; ❖ 4、 磁性密封; ❖ 5、 其它方面。
❖ 粘结永磁发展概况:
❖ 粘结永磁的发展,国际上起步与60年代,中国起步于 70年代。
铁氧体生产工艺流程
铁氧体生产工艺流程铁氧体是一种重要的磁性材料,广泛应用于电子、通信、家电和汽车等领域。
铁氧体的生产工艺流程包括原料准备、混合、成型、烧结和加工等步骤。
原料准备是铁氧体生产的第一步。
常用的原料有氧化铁、碳酸钡、碳酸铁、氧化锌等。
这些原料需要进行筛选和称量,确保其成分和含量的准确性。
接下来是混合步骤。
原料按照一定比例加入到混合机中,并加入一定量的有机胶粘剂。
混合机会将原料进行均匀搅拌和混合,以确保各种原料充分融合。
第三步是成型。
混合好的材料会通过压制机进行成型,常见的成型方法有干压成型和湿压成型。
干压成型是将材料放入模具中,然后用高压机进行压制,使其成型。
湿压成型是将材料与一定量的水混合,形成泥状物,再放入模具中进行压制。
烧结是铁氧体生产的关键步骤。
成型好的铁氧体坯体会被放入烧结炉中,经过高温处理。
烧结温度一般在1200℃以上,通过烧结可以使铁氧体颗粒之间发生结合,形成致密的结构。
最后是加工步骤。
烧结后的铁氧体坯体需要进行机械加工,包括研磨、切割和抛光等工艺。
机械加工可以使铁氧体的尺寸和形状更加精确,并且提高其表面质量。
除了以上主要的工艺步骤外,还有一些辅助工艺需要注意。
例如,在混合材料时,需要控制搅拌时间和速度,以确保混合均匀;在成型过程中,需要控制压力和模具的温度,以保证成型品的质量;在烧结时,需要控制炉内气氛和烧结时间,以避免产生氧化和杂质。
铁氧体的生产工艺流程复杂且精细,每个步骤都需要严格控制和操作。
只有在每个环节都做好质量控制,才能保证生产出优质的铁氧体产品。
总结一下,铁氧体的生产工艺流程包括原料准备、混合、成型、烧结和加工等步骤。
每个步骤都有其特定的要求和注意事项,需要严格控制和操作。
铁氧体的生产工艺需要高温、高压和精密的设备,以及严格的质量控制措施。
通过这些工艺流程,可以生产出质量优良、性能稳定的铁氧体产品,满足不同领域的需求。
随着科技的发展,铁氧体的生产工艺也在不断创新和改进,以适应市场需求和技术发展。
铁氧体生产工艺技术——软磁铁氧体材料大生产
上页 下页 目录 返回
生产及市场需求
预计由于电子信息产业的推动,未来 五年中世界对软磁铁氧体的需求将继续 保持在10%~15%的增长率水平。
另外,新型绿色照明技术、电子产品 数字化、汽车电子、表面贴装技术等的 飞速发展,进一步增加了软磁铁氧体的 市场需求,对软磁铁氧体和元件带来良 好发展机遇。
上页 下页 目录 返回
《铁氧体生产工艺技术》
锰锌功率铁氧体 RM型磁芯
上页 下页 目录 返回
《铁氧体生产工艺技术》
开关电源变压器
上页 下页 目录 返回
《铁氧体生产工艺技术》
《铁氧体生产工艺技术》
上页 下页 目录 返回
《铁氧体生产工艺技术》
上页 下页 目录 返回
《铁氧体生产工艺技术》
上页 下页 目录 返回
防变频器在工作时输入端对电网 及其它数字设备产生干扰
《铁氧体生产工艺技术》
上页 下页 目录 返回
电磁 屏蔽 专用 滤波器
在很宽频带(20KHZ-10GHZ)范围内具有极高的插入 损耗(大于50dB),极佳的高频干扰抑制特性
《铁氧体生产工艺技术》
上页 下页 目录 返回
4)用高频镍锌铁氧体制成的多种电感 线圈,小型固定电感器。 其形状种类众多,主要有: 工字型磁芯,螺纹磁芯,帽形磁芯, 双孔磁芯等。
《铁氧体生产工艺技术》
上页 下页 目录 返回
软磁铁氧体材料的制备
国内常用制造软磁铁氧体的工艺流程
配料→{A:湿混→烘干→制坯;B: 干式强混→造球}→预烧→粗粉碎→ 砂磨→喷雾干燥造粒→成型→烧结→ 磨加工→检测。
《铁氧体生产工艺技术》
上页 下页 目录 返回
研究方向
为适应电子元器件小型化,微型化的 需要,国内外都在致力于开发两大类 磁性优异的材料,宽带变压器用的高 磁导率铁氧体(VHP)和开关电源用 的低功耗铁氧体(LPL)。