
螺丝孔加工和检验标准
螺纹孔深度检测作业指导与螺纹孔深度判定通用标准
编制审核批准页次第1 页日期2016.03.01 日期2016.03.01 日期生效日期2016-3-2 1、目的定义螺纹孔深度检测方法,便于在检验过程中检验员能熟练掌握螺纹孔深度的检验技能,避免螺纹盲孔深度不良的质量事故的发生。
2、范围本标准为通用标准,适用于公司内所有产品的螺纹盲孔深度检测。
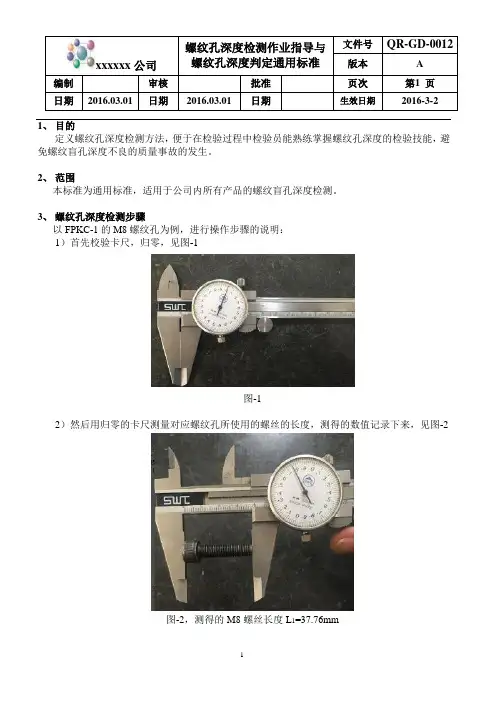
3、螺纹孔深度检测步骤以FPKC-1的M8螺纹孔为例,进行操作步骤的说明:1)首先校验卡尺,归零,见图-1图-12)然后用归零的卡尺测量对应螺纹孔所使用的螺丝的长度,测得的数值记录下来,见图-2图-2,测得的M8螺丝长度L1=37.76mm编制审核批准页次第2 页日期2016.03.01 日期2016.03.01 日期生效日期2016-3-2 3)然后使用对应螺纹孔的螺丝拧入工件的螺纹孔内,一直拧到螺纹孔的底部,直到拧不动为止,见图-3;图-34)用归零的卡尺尾端的副尺对露在工件螺纹孔外端的高度进行测量(此处测量时需注意尾端副尺需与露出的螺丝面垂直),测得的数值记录下来,见图-4和图-5图-4编制审核批准页次第3 页日期2016.03.01 日期2016.03.01 日期生效日期2016-3-2图-5,测得的数值为L2=14.4mm5)该M8螺纹孔的深度为图-2的L1=37.76mm减去图-5的L2=14.4mm,即:L=L1-L2=(37.76-14.4)mm=23.36mm4、螺纹孔深度判定1)如果图纸上有特殊定义的,按照图纸要求进行管控和判定接受。
例如:某产品图纸上要求M10螺纹孔牙深为15mm~17mm,则质量控制和接受标准为M10牙深为15mm~17mm;2)图纸中没有特殊要求的,一律按照如下标准进行质量控制和接受标准:在实际生产中螺纹孔的有效牙深往往大于图纸要求的深度,此目的是为了有效避免制程中螺纹孔深度偏浅,导致的螺纹孔在客户端装配时出现牙深不够造成的装配不良,以及生产过程中丝攻在底部出现挤压现象而导致的螺牙受损异常,对此螺纹孔深度判定标准做如下要求:a、有效牙深需大于图纸定义的有效牙深;b、有效牙深以螺纹孔背面不出现鼓包,裂纹,牙攻穿为最大接受准则;c、当丝攻的前端有尖头时,计算有效牙深时需减去尖头部分;根据上述要求:以“3、螺纹孔深度检测步骤”中FPKC-1的M8螺纹孔深度为例进行说明:①M8螺纹孔深度标准:图纸中要求M8螺纹孔深度为22mm;②实际测量的M8螺纹孔深度为23.36mm,大于图纸定义的22mm牙深,背面无鼓包、裂纹、牙攻穿现象,故牙深可以接受,判定为合格。
螺丝孔检查标准文件
螺丝孔检查标准文件1. 目的此标准文件旨在确保对螺丝孔的检查和评估符合相关要求,并能够提供一致且可靠的检查结果。
2. 适用范围此标准适用于所有螺丝孔的检查过程和结果的评估。
3. 定义3.1 螺丝孔:接受螺纹部分,用于接受螺钉或螺栓的孔。
3.2 检查:对螺丝孔进行视觉、尺寸或其他适当的检测方法的操作。
3.3 评估:基于检查结果,对螺丝孔进行判断并记录。
4. 设备和工具4.1 相关图纸或技术文件:包括螺丝孔的规格要求、图纸标注和其他相关文件。
4.2 螺纹检测工具:如塞线环、测微计等。
4.3 光源和放大镜:用于检查小型螺丝孔的内部缺陷。
4.4 记录表格和记录工具:用于记录螺丝孔的检查结果。
5. 检查步骤5.1 根据相关图纸或技术文件,了解螺丝孔的规格要求。
5.2 准备螺纹检测工具和其他必要的设备和工具。
5.3 将螺纹检测工具与螺丝孔进行匹配,确保尺寸和形状的符合性。
5.4 检查螺丝孔的外部表面,排查任何可见的损伤或不合格情况。
5.5 如需进一步检查,使用光源和放大镜观察螺丝孔的内部表面,排除缺陷和异物。
5.6 根据检查结果,对螺丝孔进行评估,并记录在记录表格中。
6. 评估准则6.1 如果螺丝孔的外部表面存在明显的损伤、变形或其他不合格情况,判定为不合格。
6.2 如果螺丝孔的内部表面存在明显的沉积物、缺陷或异物,判定为不合格。
6.3 如果螺丝孔的尺寸超出了规格要求的上下限范围,判定为不合格。
7. 记录和报告7.1 将检查结果记录在记录表格中,包括螺丝孔的位置、检查日期和评估结果。
7.2 如有需要,可编制检查报告,并将其归档以备将来参考。
8. 更新和修订8.1 本标准文件应定期进行审核,以确保其与实际要求的一致性。
8.2 如有需要,应及时对本标准文件进行修订,并将修订信息通知相关人员。
附注:本标准文件仅用于内部参考,不得对外公开或引用。
安装检验标准
安装检验标准一.安装加工标准:1.安装胶粒、木榫、螺丝、铁螺母对照图纸安装位置要正确,安装后要求平整、牢固、没有明显锤印及配件高出板面现象。
2.各种工件、配件安装后应牢固、平整、端正、严密。
结合处无崩茬或松动,不允许出现错误、歪装现象。
3.塞角、抽屉饰件、栏木条、横条、托条、滑轨等支撑零部件安装要平稳、牢固、符合图纸要求。
4.门、抽屉安装不得有凹陷,外凸不超过5mm。
5.门、抽屉等产品木螺丝及枪钉不得有凸出板面及外露现象。
6.梗装产品、拉手出货前应安装在内,特殊情况由品质人员现场根据实际情况而定。
7.镜背板是保丽板、三聚氰胺板、喷油及塑胶工件、贴镜玻,玻璃的部位必须用砂磨机将其表面砂磨粗糙;同时除去表面在涂饰的增塑剂,并均匀涂抹上玻璃胶。
适当用力使镜背平行研磨移动,使其玻璃胶变得薄而均匀。
8.玻璃类凡是安装灯饰、拉手、饰件类物件的孔位周边,一定要用玻璃胶垫实,避免在安装灯饰物件时,因中空受力破碎。
9.使用玻璃胶的工件,须没有胶迹及手印、灰尘、杂物质。
10.玻璃物品使用玻璃胶固化时间30度8小时,25度16小时,20度24小时,10~15度48小时,10度以下72小时。
11.外露部位须粘贴玻璃,镜片工件对照图纸安装后,周边不得有镜角或外露现象。
镜片与工件平行件应内缩2mm以上。
12.门铰、路轨对照图纸安装后,要求平整、牢固、符合工艺要求,安装产品合格后,应加固;14英寸以上要求3颗3.5×13自功螺丝,门铰螺丝应完整、平稳、自功螺丝同一工件内安装部件须对称一致。
13.抽桶平行度要求平整,将抽屉抽出2/3,用手指顶住下角一方检查平行度,以不翘曲为合格,路轨自功螺丝安装平整,不允许现出脱轨现象。
抽侧与侧板间距为25mm,允许-1mm,不允许出现正公差。
14.柜门、抽屉分缝一致,平板件2mm,异型件3mm,最大误差值0.5mm,抽面上、下线条必须对称,纹理协调一致。
分缝上、下、右缝隙一致;1.5m 以上门板,要求上缝小于下缝0.5~1mm。
自攻螺丝底孔标准

自攻螺丝底孔标准
自攻螺丝是一种常用的紧固件,其底孔的标准对于安装和使用
起着至关重要的作用。
本文将介绍自攻螺丝底孔的标准,以便大家
在工程设计和实际使用中能够准确、规范地进行操作。
首先,自攻螺丝的底孔标准应符合国家相关标准,如GB/T 6102.1-2002《螺纹钢柱螺纹和螺纹孔》等。
这些标准规定了自攻螺
丝底孔的尺寸、形状和公差,确保了自攻螺丝能够正确地嵌入底孔
并提供良好的紧固效果。
其次,自攻螺丝底孔的标准还包括底孔的加工工艺。
在进行底
孔加工时,应选择合适的刀具和加工参数,确保底孔的尺寸和形状
符合标准要求。
同时,还需要注意底孔的表面质量,避免出现毛刺、裂纹等缺陷,影响自攻螺丝的安装和使用。
此外,自攻螺丝底孔的标准还涉及底孔的材质和硬度。
底孔的
材质应与自攻螺丝的材质相匹配,避免因材料不匹配而导致腐蚀、
螺纹损坏等问题。
同时,底孔的硬度也需要符合要求,以保证自攻
螺丝能够正确地切削和嵌入底孔。
最后,自攻螺丝底孔的标准还需要考虑底孔的清洁和润滑。
在
进行底孔加工后,应及时清除底孔内的切削屑和杂质,以免影响自
攻螺丝的安装和使用。
同时,在安装自攻螺丝时,还需要适当地涂
抹润滑剂,减小安装扭矩,提高安装效率。
总之,自攻螺丝底孔的标准对于工程设计和实际使用至关重要。
只有严格遵循标准要求,才能确保自攻螺丝能够正确、可靠地安装
和使用,提高紧固件的使用寿命和可靠性。
希望大家在工程设计和
实际使用中能够重视自攻螺丝底孔的标准,确保工程质量和安全可靠。
模具设计与制造标准之沉头孔加工标准
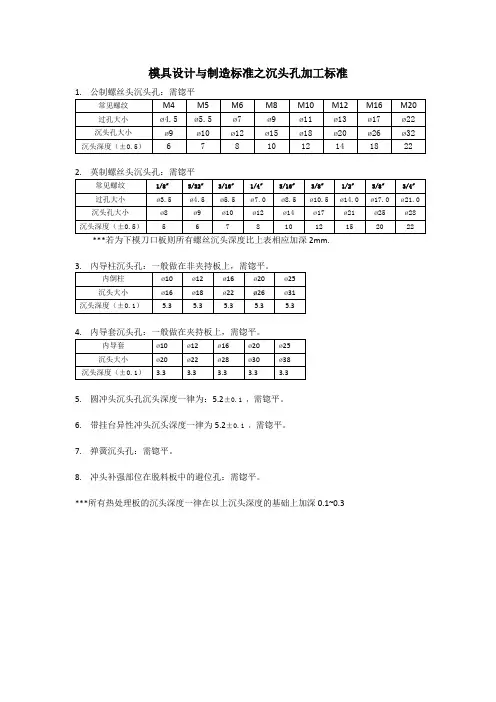
ø5.5 ø10 7
2. 英制螺丝头沉头孔:需锪平
常见螺纹 过孔大小 沉头孔大小 沉头深度(±0.5)
1/8〞 5/32〞 3/16〞 1/4〞 5/16〞 3/8〞 1/2〞 5/8〞 3/4〞
ø3.5 ø8 5
ø4.5 ø9 64 10
ø10.5 ø17 12
模具设计与制造标准之沉头孔加工标准
1. 公制螺丝头沉头孔:需锪平 常见螺纹 M4 M5
过孔大小 沉头孔大小 沉头深度(±0.5)
M6 ø7 ø12 8
M8 ø9 ø15 10
M10 ø11 ø18 12
M12 ø13 ø20 14
M16 ø17 ø26 18
M20 ø22 ø32 22
ø4.5 ø9 6
4. 内导套沉头孔:一般做在夹持板上,需锪平。
内导套 沉头大小 沉头深度(±0.1) ø10 ø20 3.3 ø12 ø22 3.3 ø16 ø28 3.3 ø20 ø30 3.3 ø25 ø38 3.3
5. 圆冲头沉头孔沉头深度一律为:5.2±0.1 ,需锪平。 6. 带挂台异性冲头沉头深度一律为 5.2±0.1 ,需锪平。 7. 弹簧沉头孔:需锪平。 8. 冲头补强部位在脱料板中的避位孔:需锪平。 ***所有热处理板的沉头深度一律在以上沉头深度的基础上加深 0.1~0.3
ø14.0 ø21 15
ø17.0 ø25 20
ø21.0 ø28 22
***若为下模刀口板则所有螺丝沉头深度比上表相应加深 2mm. 3. 內导柱沉头孔:一般做在非夹持板上,需锪平。
内倒柱 沉头大小 沉头深度(±0.1) ø10 ø16 5.3 ø12 ø18 5.3 ø16 ø22 5.3 ø20 ø26 5.3 ø25 ø31 5.3
螺丝制作工艺及设计准则详述

马达
板
螺丝
杆部直线 运动
旋转头螺旋运动
一、螺丝基础知识
C.螺纹的发展史
机牙螺丝(Machine Screw) 自攻螺丝(Self Tapping Screw) 自钻螺丝(Self Drilling Tapping Screw)
一、螺丝基础知识
机牙螺纹 装配时先在装配物上钻孔攻牙, 所攻内牙与螺丝的外牙规格一 致,使用较小力矩装配。 自攻螺纹 装配时先在装配物上钻孔,不需 攻内牙,使用较大力矩装配。 自钻螺纹 直接在装配物上使用,螺丝钻孔 攻牙一次成型。
螺丝渗碳热处理后组织
二、螺丝工艺流程
热处理工序
通过渗碳处理,使螺丝表面及中心抗压,抗断能力增加. 淬火炉的温度一般是880℃,渗碳所用到的气体是甲醇.丙酮. 普通螺丝所需热处理的一般是2-3小时.经过为、淬火后螺丝 硬度很高,此时螺丝较脆,需用水或油进行冷却,然后 将螺丝进行回火.回火后螺丝的表层硬度为HV450-550, 芯部硬度为HV230-380螺丝会较有韧性. 一般情况下,机械牙螺丝不需热处理,因此机械性能要求很低,通常情况下,也不需做此方面的测试。但有强度等级情况下,均需做热处理(调质),其机械性能要求很高。但要求相对统一,具体可参照ISO898-1,ISO 898-7或GB/T3098.1-2000标准。调质产品没有表面硬度与心部硬度之说.
三、螺丝材质
(二)不锈钢。性能等级:45,50,60,70,80 主要分奥氏体(18%Cr、8%Ni)耐热性好,耐腐蚀性好,可焊性好。A1,A2,A4马氏体、13%Cr耐腐蚀性较差,强度高,耐磨性好。C1,C2,C4铁素体不锈钢。18%Cr镦锻性较好,耐腐蚀性强于马氏体。目前市场上进口材料主要是日本产 品。主要为SUS302、SUS304、SUS316。 (三)铜。常用材料为黄铜…锌铜合金。市场上主要用H62、H65、H68铜做标准件。 材料中各元素对钢性质的影响 1、碳(C):提高钢件强度尤其是其热处理性能,但随着含碳量的增加,塑性和韧性下降并会影响到钢件的冷镦性能及焊接性能。
IPQC检验标准
裕宏电子(东莞)有限公司目录索引:一. 加工段IPQC检验标准 ------------------------2二. 插件段IPQC检验标准 ------------------------3三.补焊段IPQC检验标准 ------------------------4四. 组装段IPQC检验标准 ------------------------5五. 包装段IPQC检验标准 ------------------------6-15一.加工IPQC检验标准:一.插件段IPQC检验标准:三.补焊段IPQC检验标准:四.组装段IPQC检验标准:五.成测段IPQC检验标准:1.名词定义:1.1致命缺点(CRITICAL DEFECT):足使制品完全失去功能或特殊限定之缺点及危害人身生命安全及财产重大损失者。
1.2严重缺点(MAJOR DEFECT): 会使产品部分使用功能丧失或影响产品寿命之缺失。
1.3轻微缺点(MINOR DEFECT): 外观上的瑕疵缺陷不会影响使用功能者。
1.4脏污:明确附于外部无法去除,呈块状或膜状的变色异物.1.5有感刮伤:表面被其它对象刮到而产生的痕迹,有手感.1.6无感刮伤:表面被其它对象刮到而产生的痕迹,无手感.1.7擦伤:表面之间相互摩擦造成的多个无明显手感的划痕.1.8杂质:漆料于喷时混合其它物质而附着于表面者称之.1.9变形:超出规格尺寸以外或受外力而失去应俱备形状.1.10毛边:指物件脱模边于饱和,分模溢出的料或CASE未切干凈.1.11色差:对象颜色与承认色板或样品之差异.1.12氧化:铝合金料件受空气或环境之盐酸等侵蚀所产生之表面变异.1.13凹点:因撞击或压力造成的凹洞或变形;1.14针孔/掉漆/污点/斑点: 圆斑点、色迹、空白等与原颜色不同的区域.2.检验依据:2.1文件数据:客户检验标准,检验标准,作业指导书,ECR或ECN,E-MAIL等其它支持性文件.2.2样品:标准样品,限度样品等.3.检验的设备、治具:游标卡尺、厚薄规、点规、3M胶纸等.4.外观检验条件:4.1 40W日光灯.4.2灯源与被检物之距离及检验时间:1.0~2.0M/7s以内.4.3被检物与眼睛距离:A级面30CM;B级面35CM,C级面40CM.4.4目视检验角度45~60度.5.等级面定义(以成品组装后的整体位置定义)5.1 A级面:FAN面及I/O开关公母座面.5.2 B级面:上盖三面(12CM机种及B型机种有FAN面除外).5.3 C级面: 下盖底面及线扣面.5.4 如客户有特别要求则依客户标准.5.5具体等级面实物照片:A级面 A级面 B级面B级面 C级面6.外观检验标准6.2普通外销产品CASE外观检验标准:6.5 AC电源线出货检验标准:6.6彩盒过胶外观检验标准:。
螺丝质量检验手册
螺丝质量检验手册摘要:螺丝是一种常见的紧固件,在许多行业中都起着重要的作用。
为了确保产品的质量和安全性,螺丝的质量检验是至关重要的。
本手册旨在提供一套有效的螺丝质量检验指南,以帮助企业建立可靠的质量检验流程,保证产品符合相关标准和要求。
1. 引言螺丝作为一种紧固件,它的质量直接影响到产品的可靠性和安全性。
为了满足市场需求和相关标准,企业需要建立一套完整的质量检验手册,并且严格执行。
本手册介绍了一套基于国际标准的螺丝质量检验方法和流程。
2. 螺丝质量标准在设计和制造过程中,螺丝需要符合一系列的标准和规范。
企业应该了解并采用适用的标准,包括螺纹类型、材料、尺寸、性能等方面。
3. 螺丝质量检验步骤螺丝质量检验应包括以下步骤:3.1 外观检验螺丝的外观是质量检验的第一步。
应仔细检查螺丝的表面是否存在划痕、氧化、变形等缺陷,并与标准进行比对。
3.2 外径检验螺丝的外径应在标准尺寸范围内,通过仪器进行测量,确保螺丝的精确度。
3.3 内径检验对于镶嵌螺丝,需要进行内径检验。
通过合适的测量工具,检测螺丝孔的尺寸和形状是否符合要求。
3.4 螺纹检验螺丝的螺纹是其重要的结构特征,需要进行螺纹检验。
可以使用螺纹规进行测量,检查螺纹的形状、深度和间距等。
3.5 材料成分检验螺丝的材料成分对其质量和性能有重要影响。
通过化学成分分析等方法,检测螺丝的材料成分是否符合要求。
3.6 力学性能检验螺丝在使用过程中需要承受一定的载荷。
通过拉伸、压缩、弯曲等测试,测试螺丝的抗拉强度、抗压强度、弯曲强度等力学性能。
3.7 表面处理检验对于经过表面处理的螺丝,应进行外观检查、厚度测量、附着力测试等,确保处理质量符合要求。
4. 检验记录与报告质量检验应有相应的记录和报告,包括螺丝的检验结果、不合格项的处理、改进措施等。
这些记录和报告有助于追溯和持续改进。
5. 不合格处理与质量改进当螺丝不符合质量要求时,企业应采取相应的不合格品控制措施,如停产、返工、报废等。
螺丝、螺母检验规范
1、目的和范围
本规范规定了螺丝螺母的抽样、检验、判定和不合格的处置。
本规范适用于外协加工件螺丝螺母的进货检验。
2、引用标准
GB-2828-2003 逐批检查计数抽样及抽样表
4、检验方法 4.1 外观检验:
在适当光照条件下,裸眼距离30CM 检查进行直观检验; 4.2 尺寸检验:
使用测量精度应不小于0.02mm
的游标卡尺测量其结构尺寸,用标准件套配不可测量尺寸。
4.3 可靠性检验: 详见5.3
5、 检验项目及标准
5.4 包装检验项目与标准
5.4.1 产品内包装要求产品堆放规整,并有防潮保护。
5.4.2 产品外包装采用纸箱包装,应牢固,不破损,包装箱上应付有产品名称,数量,生日期等标志。
5.4.3 产品在运输中一定要避免冲击、挤压、雨淋、受潮以及化学的腐蚀。
5.4.4 每批次货要求附有送货单、出厂检验报告。
6、检验、判定
6.1 从批产品中随机抽取相应的样本进行检验;
6.2 抽样检验中发现的不合格品数小于或等于相应的接收数Ac,则该批产品判为合格;
6.3 若抽样检验中发现的不合格数等于或大于相应的拒收数Re,则该批产品判定为不合格;
7、不合格的处置
7.1 通常情况下,不合格的批产品不得发放生产。
仓库应及时反馈采购部门,并在规定的
时间内向供应商退换;
7.2 让步接收应经不合格品审理,必要时应征得客户同意。
TAP加工及检查标准
Φ do 1.90 〃 〃 2.40 〃 〃 〃 2.70 〃 〃
Φ D 3.95 4.15 4.55 4.85 5.05 5.33 6.05 6.07 6.55 6.73
h 1.65 1.80 2.15 1.85 2.07 2.27 2.70 2.60 2.90 3.40
숫나사
7/17
TAP加工及检查的SR标准
7. TAP的各部名称(参考用)
8/17
TAP加工及检查的SR标准
8. 转造TAP 下孔用 BURRING 加工条件
Φd R Φdo ΦD
<PUNCH 形状>
<DIE 形状> (适用材质 : SPCC, SECC, SUS)
탭종류 M3
판두께 0.8 1.0 1.2 0.8 1.0 1.2 1.6 1.2 1.6 2.0
θ 15~ 25 〃 〃 15~ 25 〃 〃 〃 15~ 25 〃 〃
M4
M5
9/17
TAP加工及检查的SR标准
9. 表面Coating和 Tapping 注油(권장式样)
表面处理方法 Coating物性 硬度(Hv) 特征
TiN
티타늄+질소
1800~2400
600˚C以上时,发生酸化,硬度降低
下孔径加工方向加工组织螺栓下孔径螺丝外经6070下孔径下孔径加工组织螺栓tap加工及检查的sr标准417切削tap转造taphole径大所以损伤小素材的trouble根据素材不同发生trouble螺母精密度加工偏差小螺母表面造度因推的是tap面所以螺丝山良好tappingtorque切削troque的1525倍螺母强度通过苏性加工使转造比切削强被加工材随着材料的绝缘性转造tap有界线chip发生转造tap没有chipcosttap加工及检查的sr标准517转造tap下孔径管理转造tap的下孔径计算式meter用螺丝?????螺丝下孔径螺丝外经基准尺寸000567接触量螺丝的pitch螺丝外经基准尺寸螺母内径尺寸20541266pitch10100908070045234237240242035240242244246062662692732760527227427728003528028228428606316319323326035330332334336075357362366370073603643683720537237437738007540741241642005422424427430094494544594640845545946446805472474477480m45m5m26m3m35m4tap加工及检查的sr标准617spccseccsus材punch??m21790021810020010m32710022760020010m43610023660020010m54540024620020010参考事项螺丝的等级参考的jis0215sr适用2级中级的干涉率90