
空转包边工艺
空转包边工艺,又称作卷边工艺或空包工艺,是缝纫工艺中的一种常见技术。
该工艺在服装、家居用品和其他纺织品制造中广泛应用,主要用于处理布料的边缘部分,以增强其耐用性和美观度。
以下是关于空转包边工艺的一些详细介绍:
1.工艺原理:空转包边工艺是通过缝纫机上的特殊卷边压脚,使布料边缘在缝制过程中自动卷起并形成均匀、紧密的卷边。
这种工艺不需要额外的
包边条或缝纫线,因此称为“空转”或“空包”。
2.操作步骤:
•准备阶段:选择合适的布料,确保其质地和厚度适合进行空转包边。
同时,根据需要调整缝纫机的针距、压脚压力和线张力等参数。
•缝制阶段:将布料放置在缝纫机的工作台上,将需要包边的边缘对齐缝纫机的针板和压脚。
启动缝纫机,布料在压脚的作用下自动卷起并形成卷边。
在缝制过程中,保持布料匀速移动,以确保卷边的均匀性和紧密度。
•完成阶段:在缝制完成后,检查卷边的质量和均匀性。
如有需要,可以使用剪刀或拆线器对多余的线头进行修剪。
1.优点与应用:空转包边工艺具有操作简便、成本低廉、美观实用等优点。
它可以广泛应用于各种纺织品的边缘处理,如衣服袖口、裤脚口、床单
边缘等。
通过空转包边工艺处理后的布料边缘更加平整、耐磨,同时也能提升产品的整体美观度。
需要注意的是,空转包边工艺对于操作者的技能要求较高,需要熟练掌握缝纫机的操作方法和调整技巧。
此外,不同的布料类型和厚度可能需要调整不同的缝纫参数以达到最佳效果。
布料包边工艺

布料包边工艺
咱今儿就来好好聊聊布料包边工艺这档子事儿!
您说,一块好布料,要是边边处理不好,那得多糟心啊!就好比一
个美人,脸蛋长得漂亮,可头发乱糟糟的,能好看吗?
这布料包边啊,讲究可多了去。
首先得选对包边的材料,这就跟选
鞋子似的,尺码不对,走路能舒服吗?材料太硬,包出来的边边硌手;太软呢,又没型,撑不起场面。
然后是裁剪,这可不能马虎。
您想想,要是剪得歪歪扭扭,那包出
来能好看吗?就像切蛋糕,切得不整齐,看着都没食欲。
包边的时候,针脚可得细密均匀。
这就好比盖房子,砖头垒得歪七
扭八,房子能结实吗?针脚大了,容易脱线;针脚小了,又费功夫。
还有那缝合的线,颜色得搭。
要是红色的布料用个绿色的线,那不
是成了“红配绿,赛狗屁”啦?
再说这手法,熟练的师傅就跟武林高手一样,行云流水,一气呵成。
不熟练的呢,手忙脚乱,最后弄出来的东西惨不忍睹。
包边工艺做得好,能让一块普通的布料瞬间提升档次。
就像灰姑娘
穿上了水晶鞋,一下子变得高贵华丽。
可要是做得不好,再好的布料
也白费,就像珍珠掉进了泥坑,可惜了。
您瞧瞧那些高档的衣服、精致的家居用品,哪个不是包边包得漂亮?这可都是手艺和心思的体现。
咱自己在家做手工的时候,也得把这包边工艺重视起来。
别觉得随
便弄弄就行,细节决定成败呀!要是因为包边没做好,让自己的作品
大打折扣,多不值得。
所以说,布料包边工艺可真是门大学问,得用心琢磨,仔细研究,
才能做出让人眼前一亮的好东西。
您说是不是这个理儿?。
3种车缝包边方法

3种车缝包边方法
在制作服装或家居饰品时,车缝包边是一项重要的工艺。
下面介
绍三种常见的车缝包边方法。
1. 针车包边法:将要缝的边缝放在针车的左侧,轻轻按紧,然
后向右缝一次,再将边缝向右翻折,继续向右缝,完成一次车缝包边。
通过不断地缝绕边缝,最终形成坚固的缝边。
2. 盘型包边法:该方法适用于较厚的布料。
准备一根偏硬的线,并将其绕在一个大型的纸盘上,然后将边缝置于纸盘的中央处,将线
轻轻拨起使之绕在边缝周围。
当绕了一圈时将线头拴上,然后将其直
接缝在边缝上。
3. 熨纹包边法:该方法需使用特殊的熨纹机器。
将边缝对折并
熨平,然后将边缝插入熨纹机器,机器会将其用高温和压力加以熨平,并且同时将布边和边缝结合在一起,形成坚固的缝边。
该方法适用于
各种厚度的布料和各种形状的边缝。
板材包边工艺

板材包边工艺
板材包边工艺是一种将板材边缘包裹在一层材料中的加工工艺,以增强其坚固性和美观性。
常用的包边材料包括 PVC 边条、ABS 边条和亚克力边条等。
工艺步骤一般包括以下几个方面:
1. 在切割板材后,将作为包边的材料剪裁成适当长度和宽度的条块。
2. 在箱体板的边上均匀喷上胶水,一般会选择使用热熔胶,以确保包边材料与板材黏合紧密。
3. 将包边材料紧贴在板材的边缘上,尽量避免出现气泡和空隙,同时需要精确对齐边缘,以确保整体美观。
4. 使用专业的包边机对板材进行加热和压制,以使胶水完全熔化并与包边材料密合,同时对包边材料进行整形,使其与板材边缘紧密贴合。
5. 在完成包边后,需要进行砂纸打磨、抛光和清洁等后续处理,以消除凸起和毛刺,使其表面光滑平整。
通过这些步骤,板材的坚固性和美观性都可以得到增强,同时也提高了其适应各种环境的能力。
精选白车身外覆盖件包边工艺详解
•
12、故人江海别,几度隔山川。。05:11:5605:11:5605:11Monday, January 29, 2024
•
13、乍见翻疑梦,相悲各问年。。24.1.2924.1.2905:11:5605:11:56January 29, 2024
•
14、他乡生白发,旧国见青山。。2024年1月29日星期一上午5时11分56秒05:11:5624.1.29
•
9、静夜四无邻,荒居旧业贫。。24.1.2924.1.29Monday, January 29, 2024
•
10、雨中黄叶树,灯下白头人。。05:11:5605:11:5605:111/29/2024 5:11:56 AM
•
11、以我独沈久,愧君相见频。。24.1.2905:11:5605:11Jan-2429-Jan-24
•
12、世间成事,不求其绝对圆满,留一份不足,可得无限完美。。05:11:5605:11:5605:11Monday, January 29, 2024
•
13、不知香积寺,数里入云峰。。24.1.2924.1.2905:11:5605:11:56January 29, 2024
•
14、意志坚强的人能把世界放在手中像泥块一样任意揉捏。2024年1月29日星期一上午5时11分56秒05:11:5624.1.29
产品设计区直径和可 见角度的定义凸出部 分在26范围内调整。
发动机罩加强板 发动机罩内板
NO1:
NO2:
NO1:
NO2:
NO1:
NO2:
NO3:
NO4:
NO1:
NO2:
NO3:
不同造 型包边
➢ 包边设备的选用原则
包边作业工艺
2.10:包边缝纫作业工艺
2.10.1:包PK袋,包边条与内包边一样,网纱与布料左右高低一致,包边顺
序先包横的两条,后包侧面两条,商标按要求放回针部位应到位。
2.10.2:包底布,两块底布包边时长短一致,加固块面要统一两边车位均匀,
起头或结尾必须打回针,放辅材位置必须标准,不能有多放或少放现象,要求加固部位必须加固。
2.10.3:内墙包边条颜色按订单要求操作,放辅材位置要打回针回针线要重叠
回到位,缝位均匀,单针线不能外露,包边条不能开裂、漏档、皱折,缝完要平整不允许有塌陷现象。
2.10.4:包外罩,放辅材位要标准,不允许多放或少放,材料的尺寸型号要标
准,不能错放每个角度要居中加固块与面布要平整,不能打皱,包边
条接头要注意不能开裂。
包边技术与工艺
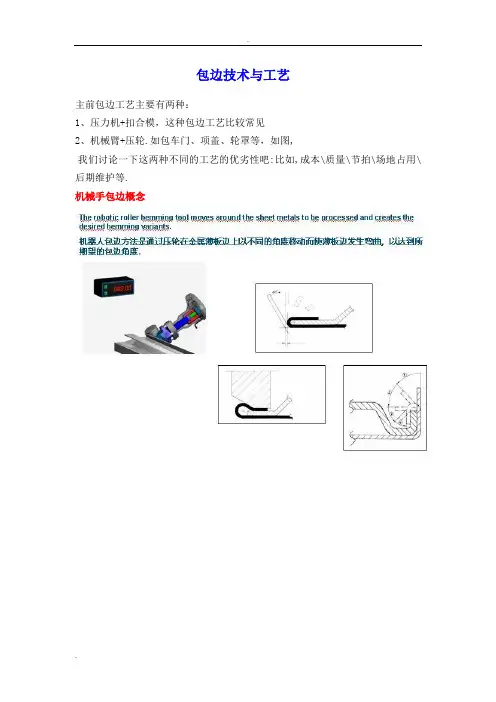
包边技术与工艺主前包边工艺主要有两种:1、压力机+扣合模,这种包边工艺比较常见2、机械臂+压轮.如包车门、项盖、轮罩等,如图,我们讨论一下这两种不同的工艺的优劣性吧:比如,成本\质量\节拍\场地占用\后期维护等.机械手包边概念包边方式步骤实例节拍压力机+包边模,这种包边工艺比较常见,通用性也比较强,压机可以共用,只要开了包边模,可以混合生产;当然压机不像机械手那么轻巧灵活,占地面积相对较大,由于经常要更换模具等原因,压机的生产节拍自然没发跟机械手包边相比;机械臂+压轮,通用性没有前者强,基本上属于专机专用,目前机械手大多还要依靠进口,至少核心部件要依靠进口,价值不菲,一次投资过大,生产成本相对较高,生产占地其实也不小。
当然,也因为专机专用等原因,其包边质量和生产节拍确实比前者要理想得多。
以上只是小弟个人的看法,请指教由于经常要更换模具等原因,压机的生产节拍自然没发跟机械手包边相比"。
虽然要更换模具,但是,首先一种门要连续包一批;其次,现在都是快速换模(大约20~30分钟)。
而机械手包一个门要沿周边滚两次,而压机包边压一下只要几秒钟。
因此,个人以为还是压机快。
不知对否。
请指正。
楼上的说的也有道理,压力机本身尺寸大,国产压力机地面高度尺寸一般在5m 以上,要求厂房不能太低,且维修复杂。
批量生产时,由于是更换模具轮番生产,要有足够的门盖总成存放面积,才能与车间其他生产线节拍相匹配。
机械手包边,尚未接触,在此仅对包边机和扣合模的优劣浅谈:1、仅从包边质量上来说,两者均可满足要求,但因扣合模的包边接点相对包边机少,及内板定位方式的不同,包边质量稳定性较包边机强;2、从成本和制作周期上来说,扣合模成本高,且制造周期长;3、从后期维护性上讲,包边机更容易找到问题,且易维修。
车身SE分析-车身包边扣合可行性分析扣合可行性分析主要分析内容扣合角度;翻边长度;内蒙皮扣合面的宽度扣合压力的计算方法1. 扣合角度一般来说,外板件的翻边角度分为三种:小于90度(最小不低于85度);90度;大于90度(最大不超过110度)。
关于包边、滚边的制作方法和注意事项图解╭★肉丁网
关于包边、滚边的制作方法和注意事项图解╭★肉丁网包边,也叫滚边。
是布艺手工中常用工序。
可以纯手缝包边、半手缝包边和纯机缝包边。
补充一种包边方法,双包边。
在最后。
首先,包边布要斜裁,需要多长,裁多长;需要多宽,裁多宽。
如何估算包边布的宽度?常规的包边方法里,包边布的宽度=包边的宽度×4+辅棉的厚度。
常用的包边布宽度:3.5cm、4cm、4.5cm、5cm。
做嵌条用的宽度一般是2.5cm。
纯手缝包边和半手缝包边,方法是一样的,只是用机缝取代第一道手缝线。
下面看图说话。
一、纯手缝在包边布上,折一道四分之一宽度的折痕,红色箭头的线。
绿色箭头所指的线是二分之一宽度。
包边布的正面和表布的正面相对并且对齐它们的布边,在包边布的四分之一折痕线上,用半回针缝,完成包边的第一道缝线。
半回针缝要扎透辅棉和里布。
看看里布上的线迹。
把包边布折过来,并向里折边,要刚刚好覆盖住第一道缝线的线迹,立针贴缝,完成包边的第二道缝线。
二、半手缝包边用机缝代替手缝的第一道缝线还是用手缝来完成第二道缝线。
三、纯机缝包边。
纯机缝包边的关键区别点,就是第一道缝线是车缝在里布面上。
把包边布翻到表布面,并向里折边到刚刚好覆盖住第一道车缝线的线迹,沿着折边1mm处车缝第二道线。
相当考验你的车缝技术哦红色箭头所指就是车缝的第二道线,绿色箭头所指是第二道车缝线在里布面上的线迹。
要想这个线迹隐藏起来,车第二道线的时候,折布边就要刚刚好覆盖住第一道线迹。
一般这个地方是要上拉链的,会遮挡住第二道车缝线线迹的,所以,大家不要太纠结这个不太好看的线迹。
在包边时,经常会出现包边皱皱的现象,就像下图这种情况。
如何解决这个问题?看图说话。
在翻折包边布的时候,选一个点,要垂直于第一道车缝线地拉起包边布,翻折。
向里折布边后,用珠针固定。
不要管两个固定珠针之间的包边布是否翻折平整。
固定好白色珠针后,再回过头翻折整理黄色和白色两个珠针之间的包边布,并且珠针固定。
紫色的珠针是最后固定上的。
板材包边工艺
板材包边工艺板材包边工艺是一种用于装饰板材边缘的技术,通过给板材的边缘加上一层边条或封边带,不仅能够增加板材的美观度,还能够保护板材的边缘,延长板材的使用寿命。
本文将从板材包边工艺的原理、材料选择、施工步骤以及优缺点等方面进行详细介绍。
我们来了解一下板材包边工艺的原理。
板材包边工艺主要是通过将边条或封边带粘贴在板材的边缘上,形成一个保护层,起到保护板材边缘不受损的作用。
同时,边条或封边带还能够增加板材的美观度,让整体效果更加完美。
在选择材料方面,边条和封边带是两种常见的选择。
边条一般由实木或人造木材制成,质地坚实,寿命较长。
而封边带则是一种由PVC或ABS等材料制成的带状材料,具有耐磨、防水等特点。
在选择材料时,需要根据实际需求和预算情况进行综合考虑。
接下来,我们来了解一下板材包边工艺的施工步骤。
首先,需要将板材的边缘进行打磨,确保表面平整光滑。
然后,根据实际需求选择合适的边条或封边带,并使用专用的胶水将其粘贴在板材边缘上。
在粘贴过程中,需要注意边条或封边带与板材边缘的贴合度,同时避免出现气泡或松动现象。
最后,将边条或封边带修整整齐,确保边缘平直美观。
板材包边工艺具有一定的优点和缺点。
首先,它能够有效保护板材的边缘,避免受潮、变形等问题。
其次,板材包边工艺可以提升板材的整体美观度,使其更加符合装修需求。
然而,板材包边工艺也存在一些不足之处,比如施工过程需要一定的技术要求,操作不当可能会导致边条或封边带脱落等问题。
板材包边工艺是一种常见的装饰工艺,通过给板材的边缘加上边条或封边带,既能够保护板材边缘,延长使用寿命,又能够提升整体美观度。
在选择材料和施工过程中,需要根据实际需求进行综合考虑,并注意施工细节,以确保效果达到最佳。
希望本文对大家了解板材包边工艺有所帮助。
服装包边工艺流程
服装包边工艺流程服装包边工艺是指在衣物或其他纺织品边缘上进行包边处理的一种工艺。
它可以增加衣物的整体美观性,同时也能增加衣物的耐用性。
下面将为您介绍一下服装包边工艺的流程。
首先,进行预处理。
在进行包边处理之前,需要对衣物进行预处理。
预处理的方式有不同,可以是水洗、烫平、漂白等。
这是为了确保包边的质量和效果。
接下来,进行设计和定位。
在衣物的边缘位置上进行设计和定位,包括确定包边的宽度、颜色以及形状等。
设计和定位的关键在于确保包边的美观性和实用性。
然后,进行材料准备。
根据设计和定位的结果,准备需要用到的材料。
包边通常使用的是缝纫辅助材料,如缝纫线、缝纫带、织带等。
材料的选择要符合包边的要求,例如耐久性、柔软度等。
接着,进行包边的实施。
将预处理好的衣物和准备好的材料进行组合。
通过缝纫机或手工缝纫的方式,将材料与衣物边缘进行结合。
包边可以是单层包边、双层包边或多层包边等,具体的形式可以根据设计要求或个人喜好进行选择。
最后,进行整理和检验。
完成包边后,需要对衣物进行整理和检验。
整理包括烫平、扫尘等工作,以保证衣物的整洁性。
检验包括检查包边的质量和效果,确保没有开线、断线、不平整等问题。
以上就是服装包边工艺的基本流程。
在实际操作中,由于不同材料、不同样式的衣物,可能会有一些细节上的差异。
而对于一些特殊材料或特殊工艺的衣物,可能需要进行特殊的包边处理。
因此,操作人员需要根据具体情况进行调整和处理。
总之,服装包边工艺是一项重要的纺织品加工工艺。
它不仅可以提高衣物的质量和耐用性,还可以增加产品的附加值和市场竞争力。
因此,对于从事服装制造或相关行业的人员来说,掌握和熟练运用服装包边工艺是十分重要的。
通过不断学习和实践,提高工艺水平和把握市场需求,才能在激烈的市场竞争中立于不败之地。
汽车玻璃包边工艺方式概述
多元醇 Polyol 混合头 Mixing head 模具 Mould 玻璃 Glass 吸盘 Vacuum cup 包边 Encapsulation
玻璃 Glass
料筒 Material Cylinder
包边技术部
吸盘 Vacuum cup
熔融材料 Melted Material
Slide 7
喷嘴 Nozzle
流道 Runner
包边工艺方式概述
PVC/TPE注塑包边
主要设备
包边技术部
Slide 8
包边工艺方式概述
PVC/TPE注塑包边Biblioteka 主要工艺流程包边技术部
Slide 14
包边工艺方式概述
PU直接挤出包边
主要设备
包边技术部
Slide 15
包边工艺方式概述
PU直接挤出包边
主要工艺流程
包边技术部
Slide 16
包边工艺方式概述
PU直接挤出包边
操作要点
¾ ¾ ¾ ¾ ¾ 玻璃的清洁活化、涂底涂需要按照工艺严格控制; 玻璃居中定位; 机械手运行的轨迹、速度和挤出料量之间的关系; 挤出后的包边条需要在高温高湿环境下固化; 产品首件尺寸、吻合的检验。
包边技术部
Slide 9
包边工艺方式概述
PVC/TPE注塑包边
操作要点
¾ ¾ ¾ ¾ ¾ ¾ 玻璃的清洁活化、涂底涂需要按照工艺严格控制; 玻璃入模成型前需要预热到一定温度; PVC/TPE材料注塑前必须烘干; 注意控制料管各段温度、热流道温度、模具温度; 注意控制注塑压力、速度、注射量、保压压力、速度、时间 产品首件尺寸、吻合的检验。