
激光切割机图示说明
激光切割机软件使用说明 (图文笔记版)一、总体功能概述⑴操作软件的三大版块:图一、ByVision主菜单操作界面。
图二、HANDLING-OPERATION操作界面图三、LaserView操作界面⑵控制按键的两个部分:图一、操控手柄。
急停按钮:当出现紧急状况的时候按下,整个系统,包括激光发生器等都会停止。
顺时针转松后用Reset键复位。
停止按钮:在不同的时候,有停止、取消、中断等不同的定义,只有在旁边的红灯亮时会起作用。
(而不亮时也可代表中止)微调按钮:常用于“原点偏移”时手动移动激光头。
方法是在手动模式下(TOOL灯应该是亮的)按住“JOG”再按一下“X+”或“Y+”此时“X+”或“Y+”旁边的灯亮,再来旋转微调旋钮。
“X+”代表X轴方向移动,“Y+”代表Y轴方向移动。
微调旋钮用于精调轴的位移,手动定位用TOOL功能:通常为开,这时只要按下“Z—”激光头就会直接下降到最低位置;而当关闭时激光头时,可以上下移动到任何位置,移动时要非常小心,因为有可能激光头会撞到钢板上。
三维方向控制按键。
特殊功能键:通常只有喷气作用(常用来检测切割气体气压)(喷气的类型与压力由“参数来确定”),当点中屏幕上的特殊功能按钮时,它就有喷油、吹压缩空气、切割脉冲方式、Z轴校正的作用。
脉冲按键:用来测试焦点位置时在胶带上打口时用。
光闸按键:用来手动切割。
方法降下Z轴,按住此键,然后再移动X、Y轴进行切割。
图二、屏幕右侧按键。
急停按钮:用途同上。
复位按键:一但有急停后该灯会灭。
必须使用它来复位,和电柜側键的功能是一样的。
开门按键:按下会闪,可以开门,门关上后常亮,门没关上时是灭的。
停止自动操作如自动交换工作台释放切割头二、激光切割机每个版块的具体功能介绍⑴ByVision(用户名:CH 密码:1)①“MAIN(F5)”主菜单:其中包括“管理员”、“视图”、“诊断”、“清屏”、“信息”、“关闭”。
“管理员”、“视图”:已设置好,一般无需改动。
一般级别无法修改的。
“诊断”:用于显示机床的通讯状态,绿灯通讯为正常,红灯通讯中断或未建立通讯或没有该硬件(如Byloder)。
前两个灯为绿,后一个灯为红,此时为正常。
具体的机型不同而有异。
“清屏”:点击后屏幕为白色,此时触摸功能关闭,就可用布来擦拭屏幕。
登录/注销:用于不同级别的用户进入系统,权限不一样的。
详细内容:当提示框出现提示内容的时候,由于显示的内容有限,当出现”……”的提示时可以在详细内容中看见全部的报警和故障。
可以用该菜单中的RESET 键进行复位等操作。
信息:关于该机器的全部软件的版本。
关闭:内有可选择的关闭对话框。
一般用关闭Byvision项目。
语言选择:根据国旗代表不同的语言。
一般英语的故障解释比较确切。
有故障时候尽量用英语将信息记录下来,便于准确判断。
②“HAND(F6)”手动菜单:其中包括“设置参数机床”、“参数”、“手动功能”、“特殊功能”“CNC”、“SERV”、“STOP PART”、“STOP WORK”。
a.prog reference: 程序定义的程序定义点。
“CNC”:b.传感器按键:当关闭时,Z轴探测高度不起作用,危险。
c.测试:选中后可进行模拟切割。
(只有此项比较实用)a.校正Z轴:b.原点:“SERV”: c.维护:之后再按“CONT”键进行移位置。
d.停止:要看信息栏,根据具体提示情况。
e.清洁喷嘴“CONT”在手操纵合上。
“STOP ”:在切割的任何时间按STOP都可以立即中断切割,要根据信息提示再决定下一步骤。
按CONT可以继续加工。
按STOP就会将正在加工的程序取消。
调下一个加工程序。
“STOP PART”:当按钮为黄色时,切割完一个零件〔绘图时所定义的全部图形〕,就会停在下一件的起始点,讯问是否继续。
“STOP WORK”:当按钮为黄色时,每切一个图形的轮廓后就会停下来讯问是否继续下一轮廓。
以上两个方面的功能主要用于中断切割,观察切割质量,清捡工作台面上的翘起来的小工件,防止碰撞到切割头等。
Stop cycle:激活,机床每执行完一个切割循环后会停下来。
等待CONT 信号进入下一个循环。
在执行下一个排版程序之前,停止在参考点位置。
STOP SELECT :在选择点停止,在排版程序时必须定义程序停止指令(M01)这里两个选项在启动后自动加载。
激活为黄色。
进入MAIN-HAND-点击SETUP/MACHINE“设置参数,机床”具体内容:A.Setup参数1:自动关机设置〉0那末就会在设定的不加工时间到达后自动关机。
“X-axis:sheet zero point”:“原点”所对应的X轴位置。
即开始加工的板材起始点,寻边的起始坐标点相对应点。
和偏移量相加得值。
“Y-axis:sheet zero point”:“原点”所对应的Y轴位置。
(同上)(除以上两项,其它项一般不必更改)B.Setup参数2:“激光”:0=关闭、1=待机、2=一直开启、3=自动“脉冲宽度,单一脉冲”用于测试焦距时的设置。
打中心孔时调节它,“激光功率,单一脉冲”目的在于达到最佳的孔的效果。
有小有圆。
“探测”:0=关、1=X轴寻边、2=XY两个轴寻边、3=XY两轴和角度寻边一般情况下选用参数3,仅在实际板材和排版尺寸不符,或板材非标时。
改用其他参数。
要据实际情况而定。
“上板料”:X-AXIS (0,0)机床零点3 2 16 5 49 8 7Y-AXIS“探测量”:以原点为基准,寻边时向XY两个轴移出的量。
保证可以探测到板材。
一般为50mm“传感装置X-偏移”:将原来要加工的排版程序起始点向X轴的位置向方移动了一个值。
可以是负值也可以是0,如果排版没有留边可以加上一个值,如果留边太大可以减(负值),一般具板材的尺寸而定。
“传感装置Y-偏移”:同理X-AXIS“校正步长”:寻边时激光头每次移动的位移量。
“寻边速度:切割头在板材上寻边移动的速度,太大会影响寻边精度。
巡边的精度取决于板材的边缘质量,如果有坡口、卷边、毛刺、油漆、铁锈等。
巡边的精度就会误差较大。
所以在排版时一般都要留边,以保证可以获得较好的边缘质量。
C.Setup参数3:“微连接功能”:0=关、1=一直开启、2=自动、3=微焊“切割件:最值尺寸”:设定微连接工件的尺寸范围。
只有工件在这个尺寸范围内微连接才有效的。
连接的宽度由加工参数来定。
可以更具实际的连接效果修改大小。
(在功能要激活才起作用)“清洁次数”:激光头在毛刷上来回移动的次数(通常为双数)。
“切割完成后清洁喷嘴”:0=关、1=开(要同时将“清洁喷嘴”按钮点亮)。
“Z参考点-清洁高度距离”:用来调整清洁喷嘴时毛刷与喷嘴的距离。
D.Setup参数6:“Cutcontrol”:切割控制。
“Cutcontrol寻边”:切割控制寻边。
“Setup参数.只读”:寻边以后的结果。
(1)关于重新启动:中断后的重启动。
Restart work(重启)在单件停止(stop part)加工切换停止(stop work)强制停止(stop)都可以重新启动,机床会直接定位到重新起始点,而不会回到参考点。
Next figure :重下一个图形开始切割。
Next piercing :重下一个穿孔点开始切割。
During abortion:重停止点开始切割。
mm……before abortion :在中断点前1—999mm之内继续。
Figure n number :根据排版的图形号码来选取决定加工的零件。
Form the fornt :重头开始HP-record/up-record:通过输入主程序及子程序的块号码,可以在排版程序的任意点开始切割。
N-incisions back :在停止前的若干个穿孔点处开始切割。
Profile lock-on :轮廓追踪,通过手动定位切割头进行切割。
选择轮廓追踪选项以后,机器移动到等待的位置。
必须通过手动将切割头尽可能准确地移动到需要开始切割点处。
(2)“参数”具体内容“委派”:正在切割的参数起作用的是连续切割。
“清洁喷嘴高度”:喷嘴前端与被切割金属表面的距离。
“焦点位置.切割”:根据不同的板材,会自动改变为不同的数值。
“切割用气体类型”:1=O2、2=N2“切割气压.Gas type1”:(单位是bar--公斤)“切割气压.Gas type2”:切割头上焦点的刻度值由以下三项决定:F1实际测量值(经验值:5’为48;7.5’为38)F2清洁喷嘴的高度F3焦点位置.切割F=F1+F2+F3材料端面切割质量由四个主要要素决定(按有主到次):炭钢板:切割速度、焦点位置、激光功率、切割气体的压力。
不锈钢:焦点位置、切割速度、切割气体的压力、激光功率。
“特殊功能”:“喷油”、“吹压缩空气”等。
③“WORK(F7)”工作菜单:其中包括“程序清单”、“参数”、“特殊功能”等。
当图示的灯变为绿色时,表示该功能已打开。
A.“程序清单”:“Default”默认值:即前一次加工时加载的参数值。
如果没有更换板的种类及厚度,后面的程序可以使用默认值。
参数的修改:参数的修改除了可以在“程序清单”→编辑中修改外,还可以在“参数”→加载中修改。
B.“参数”:“委派”:正在切割的参数起作用的是连续切割。
“起始切割宏命令”:当编程中加入宏命令时,操作人员需修改相应参数。
“穿透模式”:0=连续、1=脉冲“CW穿孔模式”:1=当喷嘴达到设定的高度值时约20mm,光闸打开并逐渐增大到设定功率。
于薄的钢板和不锈钢板,能够保护喷嘴和透镜且穿孔时间短。
2=此项设置具有保护喷嘴和透镜的作用。
当喷嘴达到设定的高度值时约40mm,光闸打开并直接到设定功率。
用于覆膜钢板和镀层钢板。
3=用于轻质钢和薄的不锈钢。
(用N2气体割时,喷嘴高度约为6mm;O2割约为3mm)4=用于大于6mm的钢板。
能够保证切割质量。
“传感器关.穿透”:0=关、1=保持与管材同步。
“穿透时间”:当工件穿不透时,可将时间值调大。
“脉冲穿孔”通常用来加工小精工件。
“穿透前喷油时间”:需要安装“复合喷嘴”。
“切割模式”:0=连续、1=脉冲、2=雕刻。
“起始飞行切割”:1=关、2=开、3=打开+限制(在设定的范围内紧贴着钢板移动)“清洁喷嘴高度”:喷嘴前端与被切割金属表面的距离。
“焦点位置.切割”:根据不同的板材,会自动显示为不同的数值。
“定位时喷嘴台起的高度”:喷嘴在远距离移动时所抬起的高度。
“调制”:使速度与激光的功率同步。
(当值为100时,只要速度有所下降,功率就会随之下降)切割转角时,调整它可以获得较好的切割质量。
“刻蚀因子,每分钟脉冲数”:两个激光脉冲所打出刻蚀点的距离,当CW=0时为连续刻蚀。
“刀具半径”:当程序中有刀具补偿(G40/G41)代码时,修改它可以获得精确的轮廓尺寸,如果没有刀具补偿代码,修改无用,根据实际尺寸的偏差值来确定修改刀具半径的大小。
激光切割机图示说明

激光切割机软件使用说明(图文笔记版)一、总体功能概述⑴操作软件的三大版块:图一、ByVision主菜单操作界面。
图二、HANDLING-OPERATION操作界面图三、LaserView操作界面⑵控制按键的两个部分:图一、操控手柄。
急停按钮:当出现紧急状况的时候按下,整个系统,包括激光发生器等都会停止。
顺时针转松后用Reset键复位。
停止按钮:在不同的时候,有停止、取消、中断等不同的定义,只有在旁边的红灯亮时会起作用。
(而不亮时也可代表中止)微调按钮:常用于“原点偏移”时手动移动激光头。
方法是在手动模式下(TOOL灯应该是亮的)按住“JOG”再按一下“X+”或“Y+”此时“X+”或“Y+”旁边的灯亮,再来旋转微调旋钮。
“X+”代表X轴方向移动,“Y+”代表Y轴方向移动。
微调旋钮用于精调轴的位移,手动定位用TOOL功能:通常为开,这时只要按下“Z—”激光头就会直接下降到最低位置;而当关闭时激光头时,可以上下移动到任何位置,移动时要非常小心,因为有可能激光头会撞到钢板上。
三维方向控制按键。
特殊功能键:通常只有喷气作用(常用来检测切割气体气压)(喷气的类型与压力由“参数来确定”),当点中屏幕上的特殊功能按钮时,它就有喷油、吹压缩空气、切割脉冲方式、Z轴校正的作用。
脉冲按键:用来测试焦点位置时在胶带上打口时用。
光闸按键:用来手动切割。
方法降下Z轴,按住此键,然后再移动X、Y轴进行切割。
继续按键:在不同的时候有“确认”、“下一步”等意思。
只有在旁边的红灯亮时才图二、屏幕右侧按键。
急停按钮:用途同上。
复位按键:一但有急停后该灯会灭。
必须使用它来复位,和电柜側键的功能是一样的。
开门按键:按下会闪,可以开门,门关上后常亮,门没关上时是灭的。
停止自动操作如自动交换工作台释放切割头二、激光切割机每个版块的具体功能介绍⑴ByVision(用户名:CH 密码:1)①“MAIN(F5)”主菜单:其中包括“管理员”、“视图”、“诊断”、“清屏”、“信息”、“关闭”。
新光光纤激光切割机 NC30E 快速指引说明书
NC30E由于产品功能的不断更新,您所收到的产品在某些方面可能与本手册的陈述有所出入,在此谨表歉意!步骤目录1、封面2、产品结构部分---------------------------- 1.2 2.1安装尺寸-------------------------------32.2安装调试-------------------------------42.3光纤接口-------------------------------5.6 2.4调喷嘴中心---------------------------- 72.5平台配置------------------------------ 82.6割线寻焦点---------------------------- 93、维护/拆装3.1常规维护------------------------------103.2陶瓷环/嚅嘴-------------------------- 113.3保护镜片1-----------------------------123.4保护镜片2-----------------------------133.5保护镜片3-----------------------------143.6准直镜片 ----------------------------- 153.7聚焦镜片 ------------------------------164、电气接口及定义4.1控制部分简介-------------------------17 4.2切割头端口--------------------------- 18-19 4.3伺服器端口--------------------------- 20-21 4.4柏楚系统端口 ------------------------ 22-26 4.5维宏参数设---------------------------27-344.6常见问题及故障----------------------35快速指引快速指引注:1.此参数为缺省值,若更改,则应避免硬件损伤的情况发生。
激光切割加工基础知识
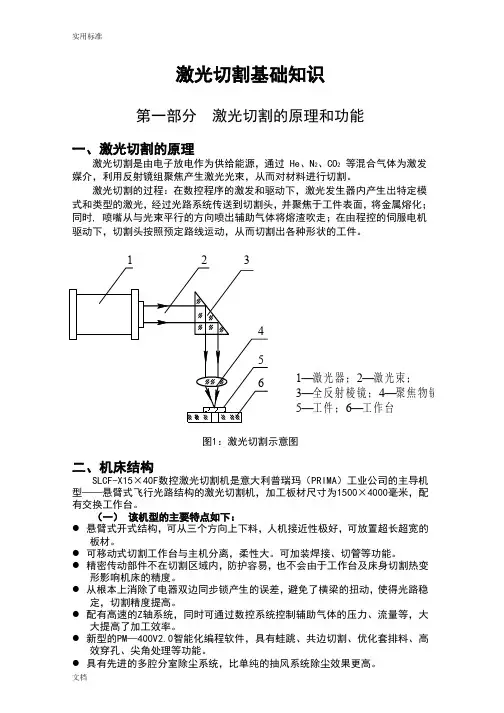
激光切割基础知识第一部分 激光切割的原理和功能一、激光切割的原理激光切割是由电子放电作为供给能源,通过 He 、N 2、CO 2 等混合气体为激发媒介,利用反射镜组聚焦产生激光光束,从而对材料进行切割。
激光切割的过程:在数控程序的激发和驱动下,激光发生器内产生出特定模式和类型的激光,经过光路系统传送到切割头,并聚焦于工件表面,将金属熔化;同时, 喷嘴从与光束平行的方向喷出辅助气体将熔渣吹走;在由程控的伺服电机驱动下,切割头按照预定路线运动,从而切割出各种形状的工件。
图1:激光切割示意图二、机床结构SLCF-X15×40F 数控激光切割机是意大利普瑞玛(PRIMA )工业公司的主导机型——悬臂式飞行光路结构的激光切割机,加工板材尺寸为1500×4000毫米,配有交换工作台。
(一) 该机型的主要特点如下:● 悬臂式开式结构,可从三个方向上下料,人机接近性极好,可放置超长超宽的板材。
● 可移动式切割工作台与主机分离,柔性大。
可加装焊接、切管等功能。
● 精密传动部件不在切割区域内,防护容易,也不会由于工作台及床身切割热变形影响机床的精度。
● 从根本上消除了电器双边同步锁产生的误差,避免了横梁的扭动,使得光路稳定,切割精度提高。
● 配有高速的Z 轴系统,同时可通过数控系统控制辅助气体的压力、流量等,大大提高了加工效率。
● 新型的PM —400V2.0智能化编程软件,具有蛙跳、共边切割、优化套排料、高效穿孔、尖角处理等功能。
● 具有先进的多腔分室除尘系统,比单纯的抽风系统除尘效果更高。
1234561—激光器;2—激光束;3—全反射棱镜;4—聚焦物镜;5—工件;6—工作台(二)机床的结构主要由以下几部分组成:1、床身全部光路安置在机床的床身上,床身上装有横梁、切割头支架和切割头工具,通过特殊的设计,消除在加工期间由于轴的加速带来的振动。
机床底部分成几个排气腔室,当切割头位于某个排气室上部时,阀门打开,废气被排出。
通快光纤激光切割机ppt课件

4|பைடு நூலகம்
2|
出色的机械动力性能 TruLaser 3000 fiber具备了刚性机架、轻质化运动 单元和强力驱动单元,三者的组合带来了出色的 机械动力性能和高精度。即使在使用多年后,机 床机械动力性能依旧不俗。
通快独家BrightLine fiber技术 融合独家激光技术和机床制造经验,通快 公司为激光切割机开发出了独家专利技术: BrightLine fiber光纤型亮面切割。该技术能 极大提升光纤型激光切割机切割厚板的质 量。
3|
化身为管材切割机 部 分 TruLaser 3000 fiber 机 型 还 可 以 配 备 Rotolas选项。通过这个选项,用户可以轻易 地把这台二维激光切割机变形为一台管材切 割机。
Drop&Cut 快速再生产功能 在残余板料上再次切割生产是令人头疼的事,因为 这牵涉到手工测量和排版布局等步骤。而有了 Drop&Cut 功 能 后 , 这 些 步 骤 可 以 统 统 抛 弃 , 直 接 用手指在屏幕上排版,再按下“开始”键就大功告 成了,就是这么简单!
利用通快独有的brightlinefiber光纤型亮面切割技术该机型可轻松切割从薄至厚的全范围厚度板材而且可以长期稳定地切割高反射金属板料
TruLaser 3000 fiber系列光纤型激光切割机 天下武功,唯“快”不破
激光切割机操作说明,(西门子840D)

数控激光操作说明一、操作面板常用键说明二、开机1.稳压电源、电源箱、水冷机(小)、空气压缩机、氮气、(氧气需要用时打开)2.等待系统启动完成后松开系统和激光器的2个急停旋扭3.按下激光器面板右侧的屏蔽门信号按钮4.按下系统面板的复位键,之后按右上角的机床启动按钮,此时上方红色灯灭5.接着拧下方的交换使能钥匙,拧动大概20下左右直至交换台就绪的绿灯亮起,再按下交换禁止按钮、灯灭6.再次按下复位键,并按下进给旋钮启用按钮,之后按Home键,此时所有轴回参考点7.观察屏幕内各个轴左侧空心圆变为黑白格时,回参考点成功8.按下激光器启动按钮,按下系统复位键,若所有报警消失则开机动作完成三、关机1.依次按下菜单键、功能页下翻键、横排第8个白键(EXIT)、横排第7个白键(Exit)2.按下激光器关闭按钮3.按下系统和激光器上的2个急停按钮4.关闭电源箱电源、稳压电源箱电源水冷机(小),空气压缩机、氮气四、复制程序到系统1.插入U盘2.按下菜单键3.按下横排第4个白键(Services)4.在Data in(默认)界面中按下竖排第5个白键(Disk /Card),此时屏幕下方出现U盘中内容5.选择需要程序按下竖排第8个白键(Start),倘若系统内有同名程序此时会弹出询问是否覆盖对话框,选择右侧Yes all即可6.程序输入完成五、选择程序并执行1.按下面板上程序键(PROGRAM MANAGER)2.在Work-pieces界面内利用方向键选中待用程序后按下竖排第7个白键(Select)进行选择3.按下主界面按钮回到主界面,按下自动(Auto)按钮,此时可以看到显示屏右上角的程序名字,按下横排第7个白键(Correct program),可以看到所待加工程序的一些基本信息,核对无误后返回主界面,按开始键开始运行程序(需要按2次)PS:其他1.按下程序按钮,选择横排第2个白键(Part programs)可选择系统自带程序,第1个为清洗割嘴,第2-5为对焦点中心分别为工作台的四个角、一般情况下建议用第4个程序对焦2.对焦点中心方法:剪段透明胶带粘到割嘴上,选择程序后执行,程序结束后将胶布取下并观察胶布小孔是否在割嘴中心,若不在中心则调镜片上2个小孔内螺丝,直至调到中心3.根据切割不同板材、板厚时的焦点高度调整方法:依次按下菜单键、横排第2个白键(Parameter)、第7个白键(Yawei)、第8个白键(Technological Data),在Technological Data界面中根据镜片尺寸在对应的镜片后面输入数值,数值最小单位为0.14.激光器出现GASCHANGE IN MAX 24H报警为需要在24小时内换气,此报警在换气之后72小时后出现(无论激光器使用与否此时间都将累计),激光器换气为激光器内的6合一气体,此气体每96个小时需要换一次,否则激光器报警,无法工作,建议在96个小时前换气。
激光切割机操作说明,(西门子840D)
数控激光操作说明一、操作面板常用键说明二、开机1.稳压电源、电源箱、水冷机(小)、空气压缩机、氮气、(氧气需要用时打开)2.等待系统启动完成后松开系统和激光器的2个急停旋扭3.按下激光器面板右侧的屏蔽门信号按钮4.按下系统面板的复位键,之后按右上角的机床启动按钮,此时上方红色灯灭5.接着拧下方的交换使能钥匙,拧动大概20下左右直至交换台就绪的绿灯亮起,再按下交换禁止按钮、灯灭6.再次按下复位键,并按下进给旋钮启用按钮,之后按Home键,此时所有轴回参考点7.观察屏幕内各个轴左侧空心圆变为黑白格时,回参考点成功8.按下激光器启动按钮,按下系统复位键,若所有报警消失则开机动作完成三、关机1.依次按下菜单键、功能页下翻键、横排第8个白键(EXIT)、横排第7个白键(Exit)2.按下激光器关闭按钮3.按下系统和激光器上的2个急停按钮4.关闭电源箱电源、稳压电源箱电源水冷机(小),空气压缩机、氮气四、复制程序到系统1.插入U盘2.按下菜单键3.按下横排第4个白键(Services)4.在Data in(默认)界面中按下竖排第5个白键(Disk /Card),此时屏幕下方出现U盘中内容5.选择需要程序按下竖排第8个白键(Start),倘若系统内有同名程序此时会弹出询问是否覆盖对话框,选择右侧Yes all即可6.程序输入完成五、选择程序并执行1.按下面板上程序键(PROGRAM MANAGER)2.在Work-pieces界面内利用方向键选中待用程序后按下竖排第7个白键(Select)进行选择3.按下主界面按钮回到主界面,按下自动(Auto)按钮,此时可以看到显示屏右上角的程序名字,按下横排第7个白键(Correct program),可以看到所待加工程序的一些基本信息,核对无误后返回主界面,按开始键开始运行程序(需要按2次)PS:其他1.按下程序按钮,选择横排第2个白键(Part programs)可选择系统自带程序,第1个为清洗割嘴,第2-5为对焦点中心分别为工作台的四个角、一般情况下建议用第4个程序对焦2.对焦点中心方法:剪段透明胶带粘到割嘴上,选择程序后执行,程序结束后将胶布取下并观察胶布小孔是否在割嘴中心,若不在中心则调镜片上2个小孔内螺丝,直至调到中心3.根据切割不同板材、板厚时的焦点高度调整方法:依次按下菜单键、横排第2个白键(Parameter)、第7个白键(Yawei)、第8个白键(Technological Data),在Technological Data界面中根据镜片尺寸在对应的镜片后面输入数值,数值最小单位为0.14.激光器出现GASCHANGE IN MAX 24H报警为需要在24小时内换气,此报警在换气之后72小时后出现(无论激光器使用与否此时间都将累计),激光器换气为激光器内的6合一气体,此气体每96个小时需要换一次,否则激光器报警,无法工作,建议在96个小时前换气。
大族粤铭激光切割机CM、PN系列使用说明书
F2-4
F2-5
各水管接头要对接牢固,防止漏水;胶管要理顺不能打折,以免造成水流不畅。
最后把激光管电源线穿过小孔拉向激光电源处,见图 F2-6:
F2-6 2、安装激光电源:
把激光电源放进工作台后面的箱体中,先连接正极线,旋松激光管正极线的白色塑胶 螺盖,如图 F2-7:
CM 系列激光雕刻切割机
- 12 -
正常。如图 F2-15:
F2-15
空气压缩机在系统中的作用十分重要,高压气体通过气管从激光头出光口喷出,一 方面可以保证聚焦镜片的清洁,另外还起到防止材料被激光引燃的作用。因此用户在日
CM 系列激光雕刻切割机
- 14 -
常维护中,应注意气管不能打折或破损,否则吹风异常可能会引起材料燃烧。 5、调整光路 将所有电源线连接好并通电,打开雕刻机电源,此时机器开始复位并回到最近一次定
位点,表明机器运转正常,打开激光电源,开始调整光路。先调整一号反射镜,把横梁移 至离 1 号镜片最近处打上一个点,再移到最远处打一个点,通过调整镜片背后的三颗螺丝 对镜片角度进行调整,使远处这个光点与第一个光点重合即可。
F2-16 调整好 1 号反射镜后,接下来,再调整 2 号反射镜,同样将激光头移至最靠近 2 号镜 片的一端打一个光点,再移到最远处打一个光点,将远处的光点调整到与第一个光点重合 即可。 注意:以上光点的位置,一定要打在镜片的中央为最佳,绝对不能打在边缘处。如果 打在边缘处,请继续调整镜片,直到打在中央为止。 最后检查一下,光激光头位于不同顶点处时,光点是否重合,如果不重合,请用上面 的方法重新调整光路,直到重合为止。四个点调整重合后,我们再看看这个点是否打在激 光头入光孔中央?如果不是,请关闭激光电源,调整激光管的位置,如果是左右偏移,则 偏向哪方,就往哪方调,比如:偏左,就把激光管朝左的方向调整一点;偏右,则把激光 管向右调整一点。如果是上下偏移,就朝相反方向调整,即偏上,则将激光管向下调整一
32通快激光切割机trulaser3030PPT课件
▪ 一般在零件角落上生成
▪ 避免方法:1、减慢切割 件倾斜的原因:
定义:零件或零件 内部切 割废料 在X方向上长度 为L 交换工作台锯齿 在X方向上长度 为A
条件: A<L<3A 有可能发生倾
斜
防止方案
不 允 许 人
不
正 确 使 用 光 栅
控允 柜许 进自 行行 操打 作开
电
▪ 烫伤及锐边
穿 戴 防 护 服 及 手 套
▪
吸入体内 ▪
工作区域内
保
火灾
施证 工通 作风 良及 好吸
尘
保 洁证
工 作 区 清
设
21
激光加工的过程
TRUMPF Group
1
2
8 A
3
7
T
B
C
4
6
5 1、透镜
2、激光束
A:空走高度
调节 镜面
TRUMPF Group
透镜 工件
24
ContourLine
TRUMPF Group
▪ 高度传感器(DIAS)可以保持喷嘴与板材间的距离。 DIAS能够自动探测板材表面图形数值,并将其传送到控制 器中,由控制器控制切割头运动。
▪ 在切割厚的铝板或不锈钢板时,高度传感器也能够监视等 离子体/Plasma的产生。
高度传感器接头 拆装孔
18
切割头
镜片
Blow Air
切割气体 喷嘴冷却
喷嘴
TRUMPF Group
19
Tapeshot & Focus Comb
调节激光光束在喷嘴中心位置使用Tapeshot 调节激光焦距的实际位置用Focus Comb
激光切割机操作说明书
激光切割机操作说明书一、设备介绍激光切割机是一种广泛应用于工业生产中的高精度切割设备。
它利用激光束对工件进行高热能浓度、快速准确的加工,广泛应用于金属、非金属材料的切割加工中。
本操作说明书旨在帮助用户正确操作激光切割机,确保操作安全和加工效果。
二、安全注意事项1.在操作激光切割机之前,确保操作人员已经接受相关培训并了解设备的运行原理和操作规程。
2.激光切割机属于高能设备,使用过程中务必佩戴防护眼镜和防护服。
3.禁止未经授权人员擅自操作设备,确保操作人员集中精力进行操作。
4.定期检查设备的安全装置和紧固件是否完好,发现问题及时进行维修。
三、操作步骤1. 启动设备1.1 确保设备已经连接电源并接地良好。
1.2 打开主电源开关,待设备自检完成后,按启动按钮开机。
2. 设定加工参数2.1 将需要加工的工件放置在工作台上并固定好。
2.2 打开控制面板,根据工件的材料和厚度设定好激光功率、速度和焦距等参数。
3. 开始加工3.1 点击“开始”按钮,设备开始进行激光切割加工。
3.2 在加工过程中,严禁打开设备的任何盖板和保护装置。
4. 完成加工4.1 加工完成后,关闭激光切割机,清理加工区域,将工件取出。
4.2 对设备进行定期的清洁、维护和保养工作,确保设备长期稳定运行。
四、故障排除激光切割机在使用过程中可能会出现一些故障,常见问题及解决方法如下:•设备无法启动:检查电源连接是否正确,主电源开关是否打开,重启设备。
•切割效果不理想:检查激光功率、速度和焦距等参数是否设置正确,调整参数再次加工。
•设备发出异常声音:立即停止设备运行,检查设备是否受到外部干扰或零部件是否损坏,及时修理或更换部件。
五、操作注意事项•在操作激光切割机过程中,务必戴上相关防护装备,确保人身安全。
•操作人员应安装接地线,确保设备接地良好。
•严禁超出设备规定的工件材料和厚度进行加工,以免影响设备寿命和加工效果。
以上就是激光切割机的操作说明书,希望用户能按照本说明书正确操作设备,确保操作安全并获得良好的加工效果。
激光切割机介绍课件
目录
• 激光切割机概述 • 激光切割机技术参数 • 激光切割机操作与维护 • 激光切割机优势与局限性 • 激光切割机应用案例
01
激光切割机概述
定义与特点
定义
激光切割机是一种利用高能激光束照射在材料表面,通过光 能转化为热能,使材料熔化、汽化或达到点燃点,再由高速 气流将熔化或燃烧的材料吹走,从而实现切割的设备。
未来发展
01
智能化
未来激光切割技术将更加智能化, 实现自动化、无人化操作。
多功能化
未来激光切割机将具备更多功能, 如打标、焊接等。
03
02
高效能
随着技术的不断进步,激光切割速 度和精度将进一步提高。
环保节能
未来激光切割技术将更加注重环保 节能,减少对环境的影响。
04
05
激光切割机应用案例
金属板材切割
清洁工作台面
清除工作台面上的杂物 ,保持清洁,以便放置
待加工材料。
检查安全防护罩
确保激光切割机的安全 防护罩完好无损,并处
于关闭状态。
操作步骤
打开电源开关
按照操作手册的指示,打开激 光切割机的电源开关。
设置参数
根据加工需求,设置激光功率 、切割速度等参数。
放置材料
将待加工材料放置在工作台面 上,并确保其固定。
环保节能
激光切割过程中无需使用任何化学试 剂或冷却剂,具有环保节能的优点。
局限性
高成本
操作技术要求高
激光切割机设备成本较高,一次性投资较 大。
激光切割技术需要专业的操作人员,对操 作人员的技能要求较高。
对材料厚度有限制
对烟雾和粉尘处理要求高
激光切割技术对于较厚或较硬的材料切割 效果不佳。