
JT-WI-LCM-50 流水线UV固化炉作业指导书(1)
4,将准备好的产品依次放在流水线一侧后流(UV胶位置位在紫外线照射中心区域)。
5,注意事项:使用UV固化炉时应注意防止被紫外线灼伤,需带防护手套,并站在UV固化炉侧面作业。
6,作业流程图:
文件修改记录
修改版本
修改章节
修订内容
拟定人员
修改日期
全面修订
初版发行
俞锋
2015-9-24
★作业工具:
手指套,静电环,UV固化炉。
★作业前准备:
1,戴好手指套和静电环。
2,检查UV固化炉参数设置是否正确。
★作业顺序:
1,打开UV固化炉电源开关。
2,进入主界面,按方向键进入照射方式设定选项,进入参数设置界面。设置参数:固定功率照射设置为100%,照射时间设置为999.9S。
UV滚涂线作业指导书

1、检查生产线上、辊间、辊上有无异物,输送带干净,没有油漆,并给整套系统送上(6- -8bar) 压缩空气,打开总电源,方可开杨操作。
2、生产前,检查上工序的产品标识卡和合格证,产品数量与表格数是否相符,产品有无划痕,碰伤等质量异常现象。
3、准备好油漆,把所需加工的产品用卡尺测量好厚度,调整好辊好辊与产品的高度,打开吹尘排管,吸干净产品灰尘。
4、按生产工艺要求,调试好油漆的涂布量,并调好各电源相关数据。
5、根据加工产品的要求,对紫外线管因该适当调整,使下道工序更易打磨,但不沾砂纸。
6、底漆效果要没有走轮痕迹,不起油漆皱,不脱层,光滑平整易打磨。
7、上色时,准备好同产品相应颜色油漆,对产品一定要除尘干净,上色机后紫外管必顶放100%的功效,使颜色油可干燥透,颜色均匀。
8、面漆时,应调好机器两辊运转同方向,刮刀没有刮刀痕迹,在E 常情况下使油漆在胶辊中均匀涂在产品上,刮刀应该来回摆动。
9、生产好的产品应做到轻拿轻放,按款式/颜色摆放,经质检员检查确定合格并填写标识卡。
10、工作结束后,关好气阀,在机器辊下放好回收油槽,调分开两辊和刮刀距离,关闭系统开关和总电源。
50吨转炉岗位作业指导书(DOC 7页)

转炉岗位作业指导书1.炉长作业指导书1.1 接班准备1.1.1 上岗前穿戴好一切劳动保护用品。
1.1.2 提前半小时到岗,参加调度会,接受任务,开好班前会,对临时人员要做好工作安排。
1.1.3 详细了解上一班生产和设备运转情况,包括所炼钢种、连铸要钢时间、要钢温度、炉中成份、铁水成份、温度,废钢成份等。
1.1.4 接班后必须详细检查各种仪表、安全装置、中低压水等所有设备的连锁是否正常,如发现问题立即通知有关人员进行处理。
1.1.5 观察炉况,检查氧枪、出钢口、炉口、烟罩,各部位积渣清理干净,保证冶炼条件。
1.2 班中操作要点1.2.1 稳定装入量,出净炉内钢水。
1.2.2 班中做到身不离炉,眼不离火,不违章指挥操作。
1.2.3 检查钢包有无包底、是否红包等,及时出钢,减少后吹次数,减少泡炉时间。
1.2.4 控制好终点,保证温度合适,成分合格,炉渣流动性好。
1.2.5 出完钢,指挥吹气、喂丝、堵出钢口,吹氮中不许来回打反车搅拌钢水,不许吹气大翻。
1.2.6 炉后吹气2分钟取大包样,碳当量不够喂碳线,再吹气不小于3分钟。
1.2.7 平台上氧气停用时要及时关闭阀门,以保证安全和节约用氧,氧气管道、氧气阀门附近不准吸烟和动火,不准有易燃易爆物,不准敲击,不准缠绕电线,氧气阀门不准接触油污。
1.2.8吹炼过程中应经常检查氮封口氮封情况及下料口情况,如氮封不正常,立即通知维修人员修复。
1.2.9 严格稳定装入量及供氧制度,装入量波动控制在±1吨,氧压<0.6Mpa时停吹。
1.2.10 经常检查炉衬侵蚀情况,尤其是操作不正常炉次,严格按计划补炉,保证补炉效果,防止漏炉事故发生。
开新炉、新补炉,在吹炼时要密切注意炉壳情况,发现炉壳发红或漏钢应立即提枪出钢。
1.2.11 经常清理炉口粘渣,严禁在看不见火焰的情况下冶炼。
1.2.12经常检查烟道、烟罩、炉口水箱等渗漏情况,氧枪或烟罩、烟道漏水成线严禁炼钢,炉内进水禁止动炉,待水分蒸发完后方可动炉。
UV作业指导书

须检查一次。同时收纸机员必须随时观察 UV 效果。 6.6.2 生产过程中机长必须随时观察纸张表面 UV 的整体效果,适当的调整温度(底油
温度 1300∽1700,面油温度 400∽700)、速度(20∽35 转),使 UV 产品质量符合 品质要求。如印刷过底,纸张皱皮的情况下需依实际情形另定。 6.6.3 每完成一板产品(每板产品限高 1.6m),如实填写[产品标示卡]并挂在产品上 拉到待裱区或待啤区。 6.7 生产结束: 6.7.1 生产完成后,如实填写[作业过程跟踪卡]与[加工部生产日报表](附件 7.4)。 6.7.2 把本工序产生的不良品存放在“UV 不良品暂放区”,经组长、IPQC 确认后方可
适用于本公司 UV 机作业。 3.0 权责:
UV 机长、机员按指导书执行操作。 生产一部表处组长、生产一部后加工主管对此指导书的监督、维护。 4.0 定义:(略) 5.0 相关文件: 无 6.0 工作程序: 6.1 工作安排:
生产一部加工组主管依据[生产计划表](附件 7.1)之每日生产重点安排 UV 机的 工作,表处组长接到生产任务时合理安排 UV 机组人员作业。 6.2 清收资料: 表处组长要认真核对资料是否完整、正确;所附样稿是否与[工程单](附件 7.2) 上内容相符,表处组长、UV 机长/机员都必须明确了解 UV 工艺要求。 6.3 设备状态: 6.3.1 开机前检查润滑系统,如有必要加注润滑油,开机空运行观察机器运转状
文件宣导记录
宣导日期:
宣导地点:
参加人员及意见: 文件变更/修改记录
版次
ห้องสมุดไป่ตู้文件变更/修改内容
A/0 换 2008 版新制订(2000 版于 2003 年制订)。
A/1 更改 6.6.2 温度和速度。
UV烘烤线安全操作指导书
UV烘烤线安全操作指导书文件编号:WI-ZG-SB-072 版本/版次:A0
页次:1/2
1.目的:使设备操作规范化,避免安全事故发生
2.适用范围:公司精信诚制造的UV烘烤线
3.职责:设备使用部门的设备操作员
4.参考资料:《UV炉使用说明》
5.操作程序
5.1开机
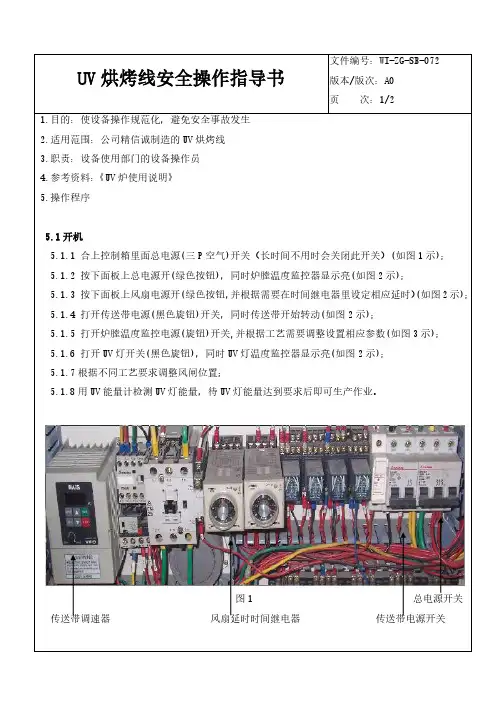
5.1.1 合上控制箱里面总电源(三P空气)开关(长时间不用时会关闭此开关)(如图1示);
5.1.2 按下面板上总电源开(绿色按钮),同时炉膛温度监控器显示亮(如图2示);
5.1.3 按下面板上风扇电源开(绿色按钮,并根据需要在时间继电器里设定相应延时)(如图2示);
5.1.4 打开传送带电源(黑色旋钮)开关,同时传送带开始转动(如图2示);
5.1.5 打开炉膛温度监控电源(旋钮)开关,并根据工艺需要调整设置相应参数(如图3示);
5.1.6 打开UV灯开关(黑色旋钮),同时UV灯温度监控器显示亮(如图2示);
5.1.7根据不同工艺要求调整风闸位置;
5.1.8用UV能量计检测UV灯能量,待UV灯能量达到要求后即可生产作业。
图1总电源开关
传送带调速器风扇延时时间继电器传送带电源开关。
光固化粘结作业指导书
光固化机作业指导书目的为保障产品质量和规范操作光固化机,特制订此作业指导书范围适用于光固化机固化的产品作业责任作业员按此作业指导书进行作业,工序负责人及质检员对本内容的执行进行监督一:操作流程①:在开机前检查机台进、出口及灯箱内有没有异物,如有异物需转置,确保作业顺畅。
②:打开设备顶盖检查固化机的灯管是否有破损,如有破损需报告质检员或工序主管处理。
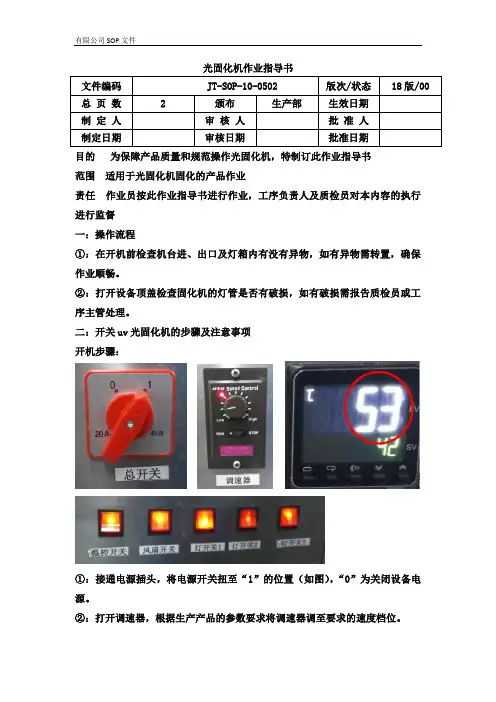
二:开关uv光固化机的步骤及注意事项开机步骤:①:接通电源插头,将电源开关扭至“1”的位置(如图),“0”为关闭设备电源。
②:打开调速器,根据生产产品的参数要求将调速器调至要求的速度档位。
③:依次打开“温控开关”、“灯管开关1”,UV灯管开始预热(注意待温度上升至40℃需打开“风扇开关”,另外注意三支灯管不能同时打开),间隔1分钟左右再打开“灯管开关2”,再间隔1分钟左右打开“灯管开关3”。
关机步骤:①:关闭UV灯管开关1、UV灯管开关2、UV灯管开关3。
②:UV灯管关闭后等待风机继续运行散热,待灯箱温度降至28℃以下再关闭“风扇开关”、“温控开关”。
注意事项:①:打开灯管时应顺次开灯,每支灯间隔1分钟左右,不要同时打开。
②:关闭灯管后应当使风机继续运转一段时间,直致灯管冷却为止。
③:关闭UV灯管后如果要二次起动时,一定要等到灯管完全冷却后再起动,否则在灯管表面温度很高的情况下是起动不起来的。
三:uv灯管的使用和维护①:uv灯管的最大使用寿命一般为800-1000小时,运行时间需记录,达到寿命后即应更换,灯箱正常运行温度范围为(60±20℃)。
②: 当生产中发现产品设定合格的档位不能满足固化工艺要求时应停机进行确认,必要时更换灯管。
③:uv灯管在使用(1—2个月)需用无水乙醇、纱布清洁灯管表面及反射罩表面的反射板,再将uv灯管旋转180度。
灯罩反射板失去镜面效果后就要更换。
四:其它注意事项①:变压器的进线要根据现场的电压来选择合适的接线柱②:电容器在使用后,如果维修一定要进行放电,以免电容放电伤人。
UV固化线安全操作与保养

一、安全操作规程1、开机前准备(1)员工穿着整洁,袖口扣紧,上衣下摆不能敞开,必须佩戴劳保手套和防护口罩。
(2)检查传送带上是否有杂物,有无异物卡住。
(3)检查电路各控制开关能否正常断开闭合,所有电器的开关至在零或者“关”的位置上;各个风量调节阀是否在正常位置。
(4)检查各排风管道是否通畅。
2、开机程序(1)合上电源总闸。
(2)设备温控仪设置所需温度35~~50摄氏度,开启烘箱加热系统,使烘箱开始升温;烘箱升温1~~2分钟后开启烘箱风机,使烘箱内温度均匀。
(3)启动UV固化炉,设置固化炉温度40~~55摄氏度;开启传送带,速度控制在30~~50Hz;开启UV室送排风系统;设置送风电机频率在温度稳定时与排风电机频率平衡,风帘轻微向外飘动。
(4)长按触屏面板UV灯开关则开启UV灯半光,再次长按开关则开启UV灯全光。
3、关机程序(1)关闭UV固化炉时,先长按触屏面板UV灯开关关闭UV灯,再关闭传送系统,最后关闭送排风系统。
(2)关闭烘箱时,先关闭加热管电源,待烘箱内部温度降低至室温后,最后关闭烘箱热循环电机。
(3)关闭电源总闸。
二、注意事项(1)员工必须做好防护工作,严禁UV灯光直接照射皮肤和眼睛直。
(2)严禁工作时直接开启UV室两侧门。
(3)突然停电时,应立即打开UV室两侧门,以使温度释放至车间内,防止温度过高从而导致滞留在内的产品报废。
(4)UV室采用的高压汞灯,灯管表面在工作时为高温状态,因此严格禁止易燃物品进入UV室内,一经发现,应及时清理。
(5)设备附件禁止堆放易燃易爆产品,以免导致不必要的后果。
(6)清理卫生时,应待设备内部温度降至室温后,方可进行清理工作;三、设备保养1、日常保养(1)清扫表面灰尘,保持设备清洁干净。
(2)启动机器时,检查风机、电机运转,电流表、指示灯是否正常,有无异常声音,如有立即关闭机器通知维修工检修。
(3)开灯后检查UV灯管是否都已点亮。
2、月份保养(1)检查通风口是否堵塞,并清理积尘。
UV固化机操作规程
U V固化机操作规程(总1页)
--本页仅作为文档封面,使用时请直接删除即可--
--内页可以根据需求调整合适字体及大小--
UV固化机安全操作规程
一、目的
消除一切使设备遭到损坏、使人身健康与安全受到威胁、使环境遭到污染的因素或现象,避免设备事故的发生,实现安全正常生产。
二、适用范围
本公司所有的UV固化机的安全生产管理的全过程。
三、安全操作规程
1、本机只能由培训合格的人员或专业维护、维修人员进行操作。
2、开机前检查电压是否正确。
3、检查UV室内有无杂物及其他无关物品,如果有请清除。
4、检查机体是否有良好的接地保护。
5、机器处于运行状态时,严禁将手伸入机台,以免造成不必要的工伤事故。
6、开启UV灯后请务必检查冷却风机是否运行,否则请立即关闭UV灯。
7、正常关机时,先按下UV灯停止按钮,UV灯熄灭,冷却风机,排风机,输送带继续运
行,等待停机延时到达,机器自动进入静止状态,才可去除电源。
8、如有出现UV灯无法点亮时,应等待(2-3分钟)后再启动UV灯。
9、更换UV灯管,务必关闭电源开关,换灯管时,不要用手触摸灯管,以防在灯管上造成
痣,影响发光效率,必须佩戴干净手套进行拆换。
10、不可长时间直接注视紫外线,勿使肌肤长时间与紫外线接触。
2。
UV灯固化炉的使用与维护
UV灯固化炉的使用与维护一、开机顺序1 调节UV管至生产线工件之间的距离,固定好后,检查高压连接线不要碰到工件2 检查UV高压柜是否关闭,确保高压柜关闭,高压柜附近没有人员。
3 检查送风系统是否打开,如果没有,先把送风系统打开。
4 检查确保UV室送风机械调节阀成开启状态。
不一定为全开状态,一旦调整完毕就不要再动。
5 合上总电源开关及所有开关。
6 打开自转开关调整转速检查自转及工件运转是否平稳,如果运转不良及时进行调节,建议自转不要太快,工件旋转速度太快反而无益,而且增加许多隐患。
7 关闭UV室防护们。
8 调节UV炉温控仪,设定SV值为40℃。
9 把UV能量开关全部拨到100%一侧(建议使用100%一档),依次按下A组与B组的启动按钮,此时UV1至UV5灯管依次预热启动,(必须先启动驱动链条)观察电流是否运转平稳。
UV灯管点亮延时后UV室送风电动调节阀开启,排风机运转。
10 观察UV灯管是否全部点亮,如果全部点亮,检测UV能量,建议使用体积小重量轻的UV能量测试仪,以免旋转时碰到UV室窗口。
根据测试结果反复调整UV灯管与工件之间的距离,直到满足需要为止。
二、关机顺序1 按下A组与B组的停止按钮,UV灯管熄灭,排风机延时排风一段时间后关闭,UV室电动调节阀缓慢关闭,电动调节阀关闭指示灯点亮。
2 10分钟后把电源开关关闭。
三、注意事项1 确保设备正常通风,在正常的环境中操作。
2 严禁从UV室入件口或出件口直接注视室内,防止紫外线对人体造成伤害。
3 严禁在UV炉工作时接近UV炉高压控制柜,防止触电对人员造成伤亡。
4 为防止UV灯管非正常或过早老化,关闭灯管后,不能马上切断UV炉总电源和关闭驱动链条( 10 分钟后再关闭)。
5 UV灯管的发光强度会随着其使用时间的增长而蓑减,用户根据自己的实际使用情况定期调整或更换灯管,更换UV灯管时,应先关闭总电源,打开UV高压控制柜,把所有的电容两端的电荷放掉(防止电击),然后打开UV室防护门,松掉UV灯箱电源线紧固螺丝,取下防护网后摘下UV灯管,戴上洁净的手套把新的UV灯管装上,上好防护罩,接上电源线,检查无误后,关上防护门,送电后检查运转电流,从观察孔观察UV管的发光情况。
LCD封口固化工序作业指导书
2 紫外光对眼睛有伤害,作业过程不能直视紫外光。
3 接触玻璃时,必须戴手指套( 10 指)。
十、清洁规定
1 每天早班进行一次日常清洁,每周一,周四进行大清洁,长时间停产后也要进行大清洁。
2 清洁规程
⑴用无尘纸和无水酒精或丙酮,清洁机器包括其工作平台、底座、顶部、传送部位间隙和 腔体,以及插架、不锈钢槽,用小型吸尘器清除机器缝隙。
3 确认设备是否处于可生产状态,如果有异常,则报设备处处理。
4 提前开启紫外灯预加热(紫外灯开启 5-10min 后电流和光强才稳定) 。
封口调盒作业指导书
LCD
3/4
5 上班(接班)时根据投产通知书的生产信息与 PQC一起进行首板确认,确认是否有如下 内容:
序号 名称
现象
1
口漏
封口处树枝气泡
2
过饱、未饱 盒内颜色过深、过淡
3
封口异色 封口处的颜色和其它位置有明显的差异
4
渗胶不良 封口处有白雾状或吃胶太深或胶未干
5
封胶不良 封胶偏位或过长或形状异常
七、生产过程及注意事项
1 用洁净海绵沿着同一方向擦掉玻璃外面的残留液晶和灰尘,特别要注意封口处不能有其 它异物,。
2 用点胶机在玻璃封口处点胶,不能过多或过少或点歪偏位或连胶,点胶时间不能太长。 要及时地经常检查点胶的速度和程度,避免浪费固化胶。
封口调盒作业指导书
LCD
1/4
电子有限公司文件 封口调盒作业指导书
编制
文件编号 版本
发布日期 生效日期
审核
共 4页 A
批准
一、目的
本作业指导书规定液晶灌注后玻璃的调盒点胶冷冻封口和固化的操作过程的工作内容和 操作步骤。
UV固化机操作指导书
1.目的: (3)2.範圍: (3)3.權責: (3)4.名詞定義: (3)5.內容: (3)6.相關文件: (6)7.表單: (6)8.附件: (6)1目的規範設備正確操作,以達到順利生產,防止不良操作造成設備或人員傷害及防止大量不良品產生。
2範圍適用於UV照射固化製程設備3權責工程: 負責對實現產品品質符合性所需之制程條件,參數,作業標準的規範。
製造: 負責對實現產品品質符合性所需之制程條件,參數,作業標準的執行。
IPQC: 負責對實現產品品質符合性所需之制程條件,參數,作業標準執行狀況稽核。
4名詞定義5內容5.1.系統說明:本設備概分為三大部分1. I300MB: 6’’ UV燈源共二組2. P300MT: 6’’ UV電源供應器共二組3. AJ-12-UVL: 12’’ UV輸送機5.2. 開機前檢查:1.裝置輸送機: 將AJ-12-UVL電源線接上,使用110V、單相電源。
5.3.開機步驟:開啟AJ-12-UVL輸送機,轉動綠色開關後輸送帶開始傳動,旋轉旋鈕調整預定曝照的速度(例如5 m/min或10 m/min,以此類推)。
轉動綠色開關到最右邊旋轉旋鈕到需要的速度1.確認輸送機的傳送皮帶及排風風扇已經開始運作。
2.旋轉速度調整開關設定需要之傳送速度(本輸送機最慢速度為1m/m, 最快速度為15m/m)3.開啟主副機UV電源供應器面板上電源開關。
4.將主機電源供應器面板上Lamp Off鍵切至Standby鍵(此時主副機黃燈閃爍)。
5.待黃燈停止閃爍,按下主機電源供應器Lamp On 鍵。
(此時UV燈亮)。
6.曝照完後,再按下Standby鍵(此時黃燈閃爍)。
7.如需再次點燈則重複步驟5。
5.4.關機步驟:5.4.1.按下主機電源供應器上面板上的Standby鍵,使主副機電源供應器都在黃燈閃爍(Standby)的狀態。
5.4.2.待黃燈停止閃爍後,按下主機電源供應器上面板上的Lamp Off鍵,使主副機電源供應器都在紅燈(Lamp Off)的狀態。