
刀具切削参数表
消耗用
平底刀 26 220 2
300 0 25 直柄
10 2 160 -0 粗加工
消耗用
平底刀 26 140 2
140 0 25 直柄
5 2 100 -0.1 只用于粗加工 短柄
平底刀 26 200 2
200 0 25 直柄
5 2 150 -0.1 只用于粗加工 长柄
平底刀 26 220 0.8 220 0 25 直柄
10 2 100 -0 粗加工
消耗用
平底刀 17 140 0.8 140 0 16 直柄
10 2 80 -0 精加工
试用刀一把
平底刀 16 160 1
90 0 16 直柄
6 2 100 -0 精加工
正常使用
平底刀 16 175 0.8 45 0 16 直柄
6 2 100 -0.1 粗加工
消耗用
平底刀 16 160 0.8 88 0 25 直柄
16 0 4
2 40 0
6 04
2
45 0
10 0 4
2
45 0
12 0 4
1.5 40 0 1.5 45 0
4 04 8 04
1.5 45 0
12 0 4
1 40 0
2.5 0 4
1
45 0
6 04
1
45 0
8 04
0.5 40 0
1 03
12 110 6
110 0 12
10 100 5
100 0 10
正常使用
平底刀 50 \ 2
\
3\
\
\ 3 480 -0.1 粗加工
试用刀
平底刀 52 \ 0.4 \
\\
\
6 7 480 -0.1 精加工
正常使用
平底刀 32 180 6
180 0 25 直柄
10 2 120 -0 粗加工
正常使用
平底刀 26 215 6
220 0 25 直柄
10 2 160 0.1 精加工
11 2 88 -0 精加工
消耗用
平底刀 16 180 0.8 180 0 15 直柄
6 2 100 -0 粗加工
正常使用
平底刀 16 180 0.4 180 0 15 直柄
6 2 100 0.1 粗加工
消耗用
平底刀 16 120 0.4 30 0 16 直柄
6 2 100 -0 粗加工
消耗用
平底刀 12 110 2.5 30 0 12 直柄
1 45 0.5 8 0 4
0.5 30 0.25 1 0 4
3 70 0
25 0 4
2 45 0
12 0 4
1.5 45 0
10 0 4
1 45 0
8 04
1 40 0.5 8 0 3
20 150 0
80 0 16
16 150 0
80 0 16
12 120 0
60 0 12
10 120 0
55 0 10
22 2 22 2 22 2 16 2 13 2 11 2
40 -0 精加工 40 -0 精加工 40 -0 精加工 35 -0 精加工 30 0.03 精加工 20 -0 精加工
10 2 82
20 -0 精加工 20 -0 精加工
6 2 15 -0 精加工
4 2 10 -0 精加工
2.5 2 10 -0 精加工
刀牌型号
SANDVIK SANDVIK SANDVIK SANDVIK SANDVIK SANDVIK SANDVIK 三菱 SANDVIK SANDVIK SECO HITACHI
东芝 东芝
HITACHI SECO SANDVIK SANDVIK HITACHI
东芝 东芝
SANDVIK SANDVIK DEJET HITACHI SECO小魔王 WALTER WALTER HITACHI DEJET SECO小魔王 SECO SECO SECO小魔王 SECO小魔王 WALTER HITACHI HITACHI HITACHI SECO小魔王 SECO小魔王 DEJET HITACHI WALTER HITACHI SECO小魔王 SECO小魔王 HITACHI SECO小魔王 SECO小魔王
\
\\
\
6 4 480 -0.1 粗加工
消耗用
平底刀 63 \ 8
\
\\
\
6 4 480 -0.1 精加工
消耗用
平底刀 63 \ 6
\
\\
\
平底刀 63 \ 0.8 \
\\
\
平底刀 52 \ 6
\
\\
\
6 4 480 -0.1 粗加工
正常使用
6
5
480
-0.1
插铣加工,清 根
正常使用
6 3 480 -0.1 粗加工
平底刀 21 180 0.8 180 0 20 直柄
10 2 130 -0 粗加工
消耗用
平底刀 21 130 2
130 0 20 直柄
5 2 80 -0.1 只用于粗加工 短柄
平底刀 21 180 2
180 0 20 直柄
5 2 120 -0.1 只用于粗加工 长柄
平底刀 20 180 0.8 80 0 20 直柄
8 1 50 -0.02 精加工
减震刀杆一把
球头刀 12 105 6
49 0 20 直柄
0 2 49
精加工
消耗用
球头刀 10 105 5
49 0 20 直柄
0 2 49
精加工
消耗用
球头刀 8 100 4 30 0 8 直柄
5 1 40 -0.02 精加工
减震刀杆一把
球头刀 8
100 4
32 0 16 直柄
10 2 160 -0 精加工
消耗用
平底刀 25 200 0.8 200 0 20 直柄
10 3 120 -0 插铣刀
消耗用
平底刀 22 200 0.8 200 0 20 直柄
10 2 110 -0 精加工
试用刀一把
平底刀 21 200 0.8 200 0 20 直柄
10 2 110 -0 只用于精加工 正常使用
刀具形状
刀具 直径
刀具 长度
R角
避空 斜 距离 度
刀柄 刀柄 直径 类型
锥部 刀刃 刀齿 最大 长度 长度 数量 深度
精度
推荐用途
备注 (数量)
平底刀 80 170 8
170 \ \
\
10 4 175
粗加工
消耗用
平底刀 63 \ 8
\
\\
\
10 4 480 -0.1 粗加工
消耗用
平底刀 63 \ 8
8 2 30 -0 精加工
消耗用
平底刀 球头刀 球头刀 球头刀 球头刀 球头刀
6 95 0.4 26 0 16 直柄
42
32 120 16 50 0 32 直柄 0 25 2
30 300 15 80 3 32 锥柄
20 1
25 250 12.5 150
32 锥柄
15 1
25 120 12.5 36 0 32 锥柄 20 15 2
刀具类型
飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 球飞刀 球飞刀 球飞刀 球飞刀 球飞刀 球飞刀 球飞刀 球飞刀 球飞刀 球飞刀 球飞刀 球飞刀 球飞刀 球飞刀 球飞刀
20 160 10 90 0 20 直柄
02
30 -0 精加工
消耗用
70 -0.1 粗加工
消耗用(眼睛刀 片)
230 -0 精加工
正常使用
150 -0 精加工
正常使用仅有 一把
70
-0.1
粗,半精加工
消耗用(眼睛刀 片)
90 -0 精加工
仅有一把
球头刀 16 160 8
90 0 25 直柄
0 2 90
12 22 2 18 2 14 2 14 2 12 2 10 2 82
5 60 -0 精加工 50 -0 精加工 40 -0 精加工 40 -0 精加工 35 -0 精加工 25 -0 精加工 25 -0.1 精加工
8 2 15 -0 精加工 6 2 15 -0 精加工
3 2 10 -0 精加工
12 3.7 2 32 2.3 2 22 1.5 2 60 4 60 4 55 2 50 2
12 75 0
75 0 12
12 75 0
75 0 12
10 70 0
70 0 10
8 60 0
60 0 8
6 50 0
50 0 6
4 45 0
11 0 6
4
0
04
3 45 0
6 06
3 45 0
8 06
3
0
04
3
60 0
16 0 6
3
70 0
25 0 6
2.5
0
04
2.5 45 0
12 0 4
2.5 50 0
2 50 -0 粗加工
正常使用
平底刀 12 120 0.8 58 0 20 直柄
10 2 58 -0 精加工
消耗用
平底刀 12 120 0.4 35 0 12 直柄
6 2 60 -0.1 粗加工
正常使用
平底刀 10 100 0.4 30 0 10 直柄
10 2 50 -0.1 粗加工
加工中心硬质合金刀具切削参数表经典
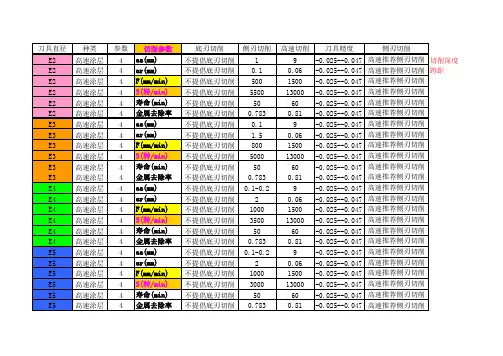
0.06 -0.025--0.047 高速推荐侧刃切削
1500 -0.025--0.047 高速推荐侧刃切削
13000 -0.025--0.047 高速推荐侧刃切削
60 -0.025--0.047 高速推荐侧刃切削
0.81 -0.025--0.047 高速推荐侧刃切削
刀具直径
E6 E6 E6 E6 E6 E6 E8 E8 E8 E8 E8 E8 刀具直径
0.06 -0.025--0.047 高速推荐侧刃切削
1500 -0.025--0.047 高速推荐侧刃切削
13000 -0.025--0.047 高速推荐侧刃切削
60 -0.025--0.047 高速推荐侧刃切削
0.81 -0.025--0.047 高速推荐侧刃切削
高速切削 刀具精度
侧刃切削
15 -0.025--0.047 高速推荐侧刃切削
侧刃切削
0.2-0.3 4
1200 2950 50 0.783 0.2-0.3
6 1300 2800 50 0.783 侧刃切削
0.25-0.5 8
1500 1750 60 1.087 0.25-0.5 10 1500 2000 60
高速切削 刀具精度
侧刃切削
9
-0.025--0.047 高速推荐侧刃切削
0.06 -0.025--0.047 高速推荐侧刃切削
1500 -0.025--0.047 高速推荐侧刃切削
13000 -0.025--0.047 高速推荐侧刃切削
60 -0.025--0.047 高速推荐侧刃切削
0.81 -0.025--0.047 高速推荐侧刃切削
9
-0.025--0.047 高速推荐侧刃切削
刀具切削参数表

枪钻加工注意事项:
1.枪钻加工前必须先加工导向孔,导向孔深度为钻头直径的2~3倍.
2.将枪钻对入导向孔,注意枪钻在进入导向孔前不能旋转.
3.进入导向孔后,枪钻旋转,中心冷却开启开始加工,先调低进给,钻入10~20mm后进给正常,注意加工声音.
4.钻头旋转不能直接退到孔外边,停转后方可整个钻头退出.
5.枪钻加工采用单个孔加工.
6.加工深孔时,先选用短钻头加工,逐渐加长,悬伸在外无支撑长度应小于30D.
7.加工中注意排屑、切削液压力,有异常情况停机检查,枪钻主要用于卧式机床。
刀具切削进给全参数表

实用标准文档
文案大全
碳素合金结构钢(HRC <20) 合金调质钢(HRC30~40) 淬火工件(HRC46~52) 1
参数 材料
文案大全
碳素合金结构钢(HRC <20= 合金调质钢(HRC30~40) 淬火工件(HRC46~52) 2 碳素合金结构钢(HRC <20) 合金调质钢(HRC30~40) 淬火工件(HRC46~52) 3
材料
刀具切削进给参数表: 刀具切削进给参数表:
文案大全
碳素合金结构钢(HRC<20=合金调质钢(HRC30~40) 淬火工件(HRC46~52) 4 刀具切削进给参数表:
碳素合金结构钢(HRC<20) 合金调质钢(HRC30~40) 淬火工件(HRC46~52) 5
文案大全
文案大全
实用标准文档
文案大全
碳素合金结构钢(HRC <20) 合金调质钢(HRC30~40) 淬火工件(HRC46~52) 7
刀具切削进给参数表:
实用标准文档
文案大全
碳素合金结构钢(HRC <20) 合金调质钢(HRC30~40) 淬火工件(HRC46~52) 8
刀具切削进给参数表: 刀具切削进给参数表:
碳素合金结构钢(HRC<20) 合金调质钢(HRC30~40) 淬火工件(HRC46~52) 9 文案大全
文案大全
文案大全
文案大全
文案大全。
刀具切削进给参数表

1500
2000
0.6-0.8
2000
2800
0.12-0.15
432R0.8
总长:300、
250、200、150
碳素合金结构钢
2000
1600
0.5-0.8
2000
2400
0.12-0.15
合金调质钢
1800
合金调质钢
2800
1500
0.6-0.8
2500
2000-2400
0.15-0.2
淬火工件
2000
1000
0.4-0.6
2000
1800-2200
0.15-0.2
铜公、碳公
2500
2000
0.6-1.
2500
3000
0.15-0.2
“25R5
总长:83、
132、 207
碳素合金结构钢
2000
1500
0.6-1.
2200
2800
0.15-0.2
合金调质钢
2000
1500
0.6-0.8
1800
2400
0.15-0.2
淬火工件
1500
1000
0.4-0.6
1500
1800
0.15-0.2
铜公、碳公
2800
1500
0.6-1.
2000
2500
0.15-0.2
刀径
参数 材料
开粗FEEDRATE
开粗SPINDLE
800
3600
0.2
1000
3800
0.1
合金调质钢
600
3400
0.2
切削参数表(车刀)

切削参数表(车刀)
这是一份切削参数表,适用于车刀。
以下是各项切削参数的说明:
1. 切削速度:刀具切削工件表面的速度,通常以米/分钟为单位。
2. 进给速度:刀具在工件上移动的速度,也以米/分钟为单位。
进给速度与切削速度共同决定切削效率。
3. 切削深度:刀具在工件上切削的深度,通常以毫米为单位。
切削深度越大,切削效率越高,但可能会影响工件表面质量。
4. 切削宽度:刀具在工件上切削的宽度,同样以毫米为单位。
切削宽度也是影响切削效果和工件表面质量的重要参数。
5. 冷却液类型:在加工过程中使用的冷却液的类型,根据加工材料和切削条件选择适合的冷却液。
6. 刀具材质:车刀的刀具材质,根据加工材料和切削条件选择合适的刀具材料。
7. 加工材料:要加工的工件材料,根据工件材料选择适当的切削参数。
以上是切削参数表的内容,根据具体的加工需求和条件,调整这些参数可以获得更好的切削效果。
记得根据实际情况进行测试和调整参数,以确保安全和高效的切削操作。
CNC标准刀具切削参数表
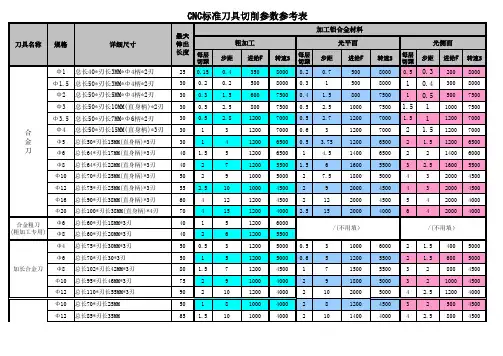
Φ25 总长125*刃长60MM
Φ3 总长60*刃长12MM*Φ6柄
Φ4 总长60*刃长12MM*Φ6柄 两刃白钢铣刀
Φ5 总长60*刃长15MM*Φ6柄
Φ6 总长62*刃长18MM
Φ10 总长75*刃长30MM
白钢粗刀 (粗加工专用)
Φ12 Φ16 Φ20
总长85*刃长30MM 总长95*刃长42MM 总长110*刃长45MM
CNC标准刀具切削参数参考表
最大 伸出 长度 每层
切深
25 0.15
粗加工
步距 进给F
0.4
350
加工铝合金材料
光平面
转速S 8000
每层 切深
0.2
步距 0.7
进给F 500
30 0.2
0.2
500
8000 0.3
1
500
30 0.3
1.5
600
7500 0.4 1.5
800
30 0.5
2.5
800
5
1200
80 1.5
7
1200 4500 1
7
1500
75
2
9
1000 4000 2
9
1800
90
2
10
1200 4000 2
10
2000
50
1
8
1000 4000 2
8
1200
65 1.5
10
1000
4000
2
10
1400
转速S
8000 8000 7500 7500 7000 7000 6500 6500 5500 5000 4500 4500 4000
各种刀具切削参数表
1 35 3500 1300 0.8 35 2500 1000 0.8 35 2500 1300 0.5 35 2000 1000
1 \
16 3000 1800
0.4
\ 2400 2000 \
0.6 0.5 16 13
0.5 18.2 2400 2400
\ 0.3 0.3 2000 2200 0.3 0.3
2200 2000 10.5 2500 5000 6000 1800 1 13 4500 2200 0.4 14 2000 2000 0.4 14.7 2400 2600 0.3 14.7 2000 2000 2500 3000
2000 2200
\
\
0.25 0.3 2000 2200 0.3 0.3 1800 2200 0.3 0.3 1800 2200
飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀 飞刀
普通机床 Aa(切深) 普通机床 Ar(切宽) 普通机床 F(mm/min) 普通机床 S(转/min) 普通机床 金属去除率 普通机床 Aa(切深) 普通机床 Ar(切宽) 普通机床 F(mm/min) 普通机床 S(转/min) 普通机床 金属去除率 普通机床 Aa(切深) 普通机床 Ar(切宽) 普通机床 F(mm/min) 普通机床 S(转/min) 普通机床 金属去除率 普通机床 Aa(切深) 普通机床 Ar(切宽) 普通机床 F(mm/min) 普通机床 S(转/min) 普通机床 金属去除率 普通机床 Aa(切深) 普通机床 Ar(切宽) 普通机床 F(mm/min) 普通机床 S(转/min) 普通机床 金属去除率 高速机床 Aa(切深) 高速机床 Aa(切深) 高速机床 Aa(切深) 高速机床 Ar(切宽) 高速机床 Ar(切宽) 普通机床 Aa(切深) 普通机床 Ar(切宽) 普通机床 F(mm/min) 普通机床 S(转/min) 普通机床 金属去除率 普通机床 Aa(切深) 普通机床 Ar(切宽)
(完整版)加工中心新刀具常用切削参数参照表1
常用圆鼻刀切削参数参照表
加工材料 ZG275-485H
35#/45#
刀具名称
φ16圆鼻刀 φ20圆鼻刀 φ25圆鼻刀 φ25圆鼻刀 φ40圆鼻刀 φ40圆鼻刀 φ63圆鼻刀 φ63圆鼻刀 φ25圆鼻刀 φ32圆鼻刀 φ40圆鼻刀
用途
精加工 精加工 粗加工 精加工 粗加工 精加工 粗加工 精加工 粗加工 粗加工 粗加工
专门试验的
φ2钻头
s4600 琢钻每次钻深0.3mm F30 最深60mm 高速钢
常用铰刀切削参数参照表
加工材料 钢
铰刀直径d(mm)
<10 10-20
切削深度 进给量 a(mm) f(mm/r)
0.08-0.12 0.15-0.25 0.12-0.15 0.20-0.35
切削速度v(m/min) 6-12
2刃 1100-1400 200-350
8
0.1 0.1 涂层合金
φ10涂层立铣
4刃 1300-1500 300-400
10
0.15
φ12涂层键槽
2刃 1300-1500 300-400
12
0.15
φ16涂层立铣
4刃 800-1000 300-400
16
0.15
φ20涂层立铣
4刃 800-1000 300-400
800
60
800
20
700
50
400
60
400
80
120
40-50
120
40-50
用途
钻孔 扩孔 钻孔 钻孔 扩孔 精铰孔 精铰孔
切削宽度 (mm)
刀具材料
高速钢 合金 高速钢 高速钢 高速钢 合金 焊刃
CNC标准刀具切削参数参考表(加工产品)
转速S 8000 8000 7500 7500 7000 7000 6500 6500 5500 5000 4500 4500 4000
每层切深 0.5
1
1
1.5
1.5
2
2 2 3 4 4 5 6
6000
2
5500
2
5500
3
5000
3
5000
4
光侧面
步距
0.3 0.4 0.5 1 1 1.5
1.5 2
合金粗刀
Φ6 总长60*刃长18MM*3刃
(粗加工专用) Φ8 总长60*刃长20MM*3刃
Φ4 总长75*刃长30MM*3刃
Φ6 总长70*刃长30*3刃
加长合金刀 Φ8 总长102*刃长42MM*3刃
Φ10 总长95*刃长46MM*3刃
Φ12 总长110*刃长55MM*3刃
最大 伸出 长度
每层切深
Φ5 总长60*刃长15MM*Φ6柄
Φ6 总长62*刃长18MM
Φ10 总长75*刃长30MM
白钢粗刀 (粗加工专用)
Φ12 Φ16 Φ20
总长85*刃长30MM 总长95*刃长42MM 总长110*刃长45MM
Φ25 总长125*刃长60MM*Φ20柄
Φ16 总长160*刃长100MM
加长白钢平刀 Φ20 总长138*刃长72MM
1200
15
1200
5
1200
6
1200
3
1200
5
1200
7
1200
9
1000
10
1200
加工铝合金材料
光平面
转速S 每层切深 步距
刀具切削参数表
对长度与直径比(l/d)超过5倍的刀具在加工中应降低转速与进给率,并减少吃
倍数(l/d) 参数比例 转数S 进给率F Ar(切深)
1-5倍 100% 100% 100%
6倍 70% 70% 70%
7倍 60% 60% 60%
8-10倍 50%↓ 50%↓ 50%↓
6.球刀加工时应根据工件不同要求进行参数选择,参阅《模具加工工艺规范》
0.1
外观型腔面平坦部位尽可能避免采用球刀光刀,避开零切削区。方法:采用圆鼻刀或球 加工方式优选 机床选用最底限 电蚀及数控工艺选用 筋加工方式 等高铣 II级精度 优先电蚀 优先数控 II级精度 优先电蚀 优先数控
7.刀具夹持部分最小长度与刀具直径比例原则:
序号 1 2 3 4 刀具直径 Φ 20-Φ 32 Φ 10-Φ 20 Φ 5-Φ 10 Φ 3-Φ 5
切削线速度 主轴转速 进给速度 金属去除率 端铣飞刀计算 N=Vc*1000/(p*Dc) rpm Vf=fz*N*Zn mm/min Q=ap*ae*Vf/1000 CM3
Vc=p*Dc*N/1000 m/min(切削线速度可参考刀具商
端铣飞刀计算
Dc刀具切削位置直径 ap轴向切削深度(可参考刀具商推荐值) ae 径向切削深度(可参考刀具商推荐值) Fz每齿进给量(可参考刀具商推荐值) Zn刀具齿数 以32日立飞刀为例计算
*895*.4=716
*1342* .2=536.8 *N *Zn mm/min
De*N/1000 m/min
*1000/(p*De) rpm
√ap(Dc2-ap) N*Zn mm/min
Dc*N/1000 m/min (可参考刀具商推荐值)
1000/(p*Dc) rpm