
微切片讲解
焊 环 浮 起(Lifted Land)
由于Z方向的剧烈胀缩,热应力试验后某些板面焊环的外缘,常会发生 浮离,IPC-6012规定不可超过1mil。
内环铜箔微裂
由于Z方向膨胀所引起内环铜箔的微裂
明视200X之斜切片
暗视200X之斜切片
三、制作技巧
微切片需填胶抛光与微蚀,才能看清各种真实品质.以下为制作过程 的重点:
1、 取 样(Sample culling) 以特殊专用的钻石锯自板上任何位置取样,或用剪床剪掉无用板材而 得切样。注意后者不可太逼近孔边,以防造成通孔受到拉扯变形。此时, 最好先将大样剪下来,再用钻石锯片切出所要的真样,以减少机械应力 造成失真。(本廠是採用金相切片機及沖片機取樣)
焊环浮起
整圈性铜箔孔环受到Z方向 热胀的撕裂
吹孔
孔铜壁有破窟窿(Void) ,在漂锡时出现大量水蒸气自破口处喷出的惊心动魄 情形,这种会吹气而推开锡体的PTH特称为“吹孔”。
吹孔
200X之通孔直 立纵断面切片
100X通孔横断 面水平切片
微切孔的制作方法:小心用钻石锯片将一排待 檢通孔自正中央直立剖成两半,或用砂纸将 一排通孔垂直纵向磨去一半,置于10X的显微 镜下,在全视野下观察剩余半壁的整体情况。 (切片厚度為2毫米)
背光切片 (Back Light)
3、斜 切 片
多层板填胶通孔,对其直立方向进行45°或30°的斜剖斜磨,然后以实体显微镜 或高倍断层显微镜,观察其斜切平面上各层导体线路的变异情形。如此可兼顾直 切与横剖的双重特性。(此種切片作起來很困難,也不易觀察)
4、 抛 光(Poish) 要看清切片的真相必须仔细抛光,以消除砂纸的刮痕。拋光時加氧化铝 白色悬浮液当作抛光助剂在转盘打湿的毛毡上進行拋光.(注意切样在抛 光时要时常改变方向,使产生更均匀的效果直到砂痕完全消失切面光亮 为止)
5、 微蚀(Microetch) 微蝕液的配比: 5~10cc 氨水+45cc 纯水+2~3滴双氧水 将抛光面洗净擦干后即可进行微蚀,以界分出金属之各层
2、 热应力填锡的通孔切片:(一般均为288℃,10秒钟之热
应力试验)
断 角(Corncr cracking)
高温漂锡时板子Z向会产生很大的膨胀,若镀铜层本身的延展性不好 时(铜箔之高温延伸率至少要2%以上,62mil的板子才不会断角,此铜箔称 为THE Foil)。一旦孔口转角处镀铜层被拉断时,其镀铜槽液须做活性炭
板材结构、孔铜厚度、孔铜品质、孔壁破洞、流锡情形、钻孔 对准、层间对准、孔环变异、蚀刻情形、胶渣情形、钻孔情形(如 挖破、钉头)、灯芯渗铜、孔铜拉离、反蚀回、环壁互连品质(ICD)、 粉红圈、点状孔破(Wedge Void)等,
因整孔剂浮游颗粒而 发生的镀铜空心瘤
纯钯直接电镀与镀铜后 所发现的粉红圈与楔形 孔破(Wedge Void)
二、分类
电路板解剖式的破坏性微切法,大体上可分为三类:
1、 微 切 片 系指通孔区或其他板材区,经截取切样灌满封胶后,封
垂直于板面方向所做的纵断面切片(Vertical Section),或对 通孔做横断面之水平切片(Horizontal section),都是一般 常见的微切片。
若以孔与环之对准度而言,纵断面上 只能看到一点,但横断面却可看到全 貌的破环。
面与其结晶状况。用棉花棒沾着微蚀液,在切片表面轻擦约2~3 秒锺,2~3秒后立即擦干,否則銅面會變色氧化,良好的微蚀将 呈现鲜红铜色.
經過微蝕的切片,各銅層情 況一目了然
为微蚀过度以致铜 面出现氧化变暗
适當微蚀
微空板通孔切片(含喷过锡的板子)可看到各种现象有:
处理才能解决问题。孔铜断裂也可能出现在孔壁的其他位置。
树脂缩陷
(Rcsin Recession)
孔壁背后的基材在漂
锡前多半完整无缺,漂锡
后因树脂局部继续硬化聚
斷角
合,或挥发份的逸走,造 成局部缩陷而自孔铜背后
树脂缩陷
退缩之现象即为本词。此
缺点虽然IPC-6012已可允
收,但日本客户仍坚持拒
收.
压 合 空 洞(Lamination Void)
3、 磨 片(Crinding) 在高速转盘上利用砂纸的切削力,将切样磨到通孔正中央的剖面,亦即
圆心所座落的平面上,以便正确观察孔壁之截面情况。研磨時(1) 先以220 号粗磨到通孔的两行平行孔壁即将出现为止,注意应适量冲水以方便减热 与滑润。 (2) 改用600号再磨到“孔中央”所预设“指示线”的出现,并 伺机修平改正已磨歪磨斜的表面。 (3) 改用1200号与2400号细砂纸,尽量 小心消除切面上的伤痕,以减少抛光的时间与增加真平的效果。
品保課
一、概述
电路板品质的好坏、问题的发生与解决、制程改进的评估,在 都需要微切片做为客观检查、研究与判断的根据 (Microsectioning此字才是名词,一般人常说的Microsection是 动词,当成名词并不正确)。微切片做的好不好真不真,与研判 的正确与否大有关系焉。一般生产线为监视(Monitoring)制程的 变异,或出货时之品质保证,常需制作多量的切片。次等常规作 品多半是在匆忙几经验不足情况下所赶出来的,故顶多只能看到 真相的七、八成而已。甚至更多缺乏正确指导与客观比较不足下, 连一半的实情都看不到。其等含糊不清的影像中,到底能看出什 么来?这样的切片又有什么意义?若只是为了应付公事当然不在 话下。然而若确想改善品质彻底找出症结解决问题者,则必须仔 细做好切取、研磨、抛光及微蚀,甚至摄影等功夫,才会有清晰 可看的微切片画面,也才不致误导误判。
2、 封 胶(Resin Encapsulation) 封胶之目的是为夹紧检体减少变形,系采用适宜的树脂类将通孔灌满 及将板样封牢。把要观察的孔壁与板材予以夹紧固定,使在削磨过程中 其铜层不致被拖拉延伸而失真 (封膠形式有很多種,本廠是购买现成的 压克力成型模塊,将待檢切片固定在模塊槽中灌入冷凝胶封膠。)
微切片制作

具体 1
2
3
4
5
6
7
流程 简介 取样 灌胶 研磨 拋光 微蚀 判读
7.3 胶渣 Smear IPC-A-600H-3.3.12.~ 3.3.13
允收
拒收
拒收
垂 直 切 片
允收
水 平 切 片
拒收
拒收
微切片制作与检验
具体 1
2
3
4
5
6
7
流程 简介 取样 灌胶 研磨 拋光 微蚀 判读
7.4 孔壁粗糙度 Roughness
2
3
4
5
6
7
流程 简介 取样 灌胶 研磨 拋光 微蚀 判读
6. 微蚀
微蚀液的配方是: “氨水+水+双氧水” 配比为:1:1:0.1
观察面上滴微蚀液用棉花棒擦抹后,铜面产生微小 气泡,即表示反应已在进行,来回擦蚀约1~~3秒钟,立刻用 口罩擦干,勿使铜面继续氧化变色. 良好的微蚀将呈现鲜 红铜色,且结晶分界清楚。
7.1 龟裂 Crack IPC-A-600F-3.3.5~3.3.6
允收-孔壁及转角均无裂痕
拒收-镀铜层均有裂痕
微切片制作与检验
具体 1
2
3
4
5
6
7
流程 简介 取样 灌胶 研磨 拋光 微蚀 判读
7.2 芯吸 Wicking IPC-A-600F-3.3.11
允收
拒收: 芯吸≧4mil
微切片制作与检验
具体 1
2
3
4
5
6
7
流程 简介 取样 灌胶 研磨 拋光 微蚀 判读
5. 拋光
拋光粉
拋光
微切片制作与检验
微切片21
微切片制作(二十一)1.21 铜瘤非同瘤孔口或孔壁上经常会出现各种不同类型的镀铜瘤粒。
其来源各自不同,必须小心从正确的切片上,找出真正原因之所在,问题才能得到解决。
这当然要从证据上著手,所谓"有几分证据说几分话",万万不可存有"官大学问大",或资格老就一定懂得多的心态,否则不误导才怪呢!常见的铜瘤约可分两大类,其一是来自电镀铜制程,其二是来自PTH流程。
前者多为实心瘤且板面与孔壁都会出现;后者每呈空心或内藏有机物之瘤,一般常出现在孔壁上,至于板面上几乎不会发生,现分别说明如后。
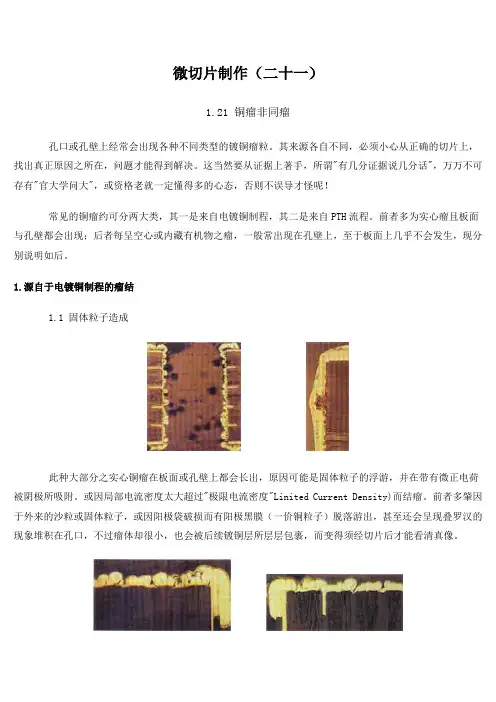
1.源自于电镀铜制程的瘤结1.1 固体粒子造成此种大部分之实心铜瘤在板面或孔壁上都会长出,原因可能是固体粒子的浮游,并在带有微正电荷被阴极所吸附。
或因局部电流密度太大超过"极限电流密度"Linited Current Density)而结瘤。
前者多肇因于外来的沙粒或固体粒子,或因阳极袋破损而有阳极黑膜(一价铜粒子)脱落游出,甚至还会呈现叠罗汉的现象堆积在孔口,不过瘤体却很小,也会被后续镀铜层所层层包裹,而变得须经切片后才能看清真像。
后者可能是整流器异常电流过大,或未挂板子只镀挂架的夹点,致使电流太大而在阴极板上形成瘤状组织,此种瘤体非常大并呈膨胀状的层次。
正常酸性铜之镀层结晶为良好之无定形结晶,若所见之瘤体结晶出现肿胀式组织时,应该是出自电流密度太大与夹杂物所共同造成的铜瘤。
此等固体粒子所形成的铜瘤,可从更换阳极袋杜绝黑膜或漏出而得以改善,或减少前制程与环境所带入,以及加强循环过滤而使之逐渐消失。
此等结瘤现象不但在镀铜制程会产生,有时连镀纯锡也会生成许多瘤粒。
因酸性镀锡也是用硫与硫酸亚锡做为基本配方,其沉积方式与硫酸铜电镀十分相似,故也有镀瘤产生,当然因其只当成阻剂而影响不大,没有人注意罢了。
1.2 刷磨孔口所造成钻孔后以机械刷磨法消除孔口之铜层毛头时,时常只将毛头压入孔中并未真正剥除。
微切片手册

第二部分:切片的制作程序
&研磨:
1.打开研磨机电源,并调节转速钮 2.在研磨过程中需加入适当之水量帮助研磨。 3.用150目砂纸,将观察孔研磨至孔邊。 4.用600目砂纸,将观察孔研磨至约1/4处。 5.用1200目砂纸,将观察孔研磨至约1/3处。 6.用2000目砂纸,将观察孔研磨至约1/2处。 7.研磨方向应与切片成45角,并不断以90旋转,以确保切片表面完全 研磨。 8.研磨时用力应均匀,防止磨偏。禁止用力过度,导致切片与压克力 胶分裂。 9.在接近孔中心时,应注意防止过磨,检查有无喇叭孔、磨偏及研磨不 够等缺陷
第四部分:導同孔常見異常及允收標准 &.除胶渣不良
圖示一 圖示二 不允收/钻孔时钻针与板材强力摩擦所产生的温度甚高,故所累积的热量常使得 孔壁瞬间温度高达200℃以上,如此一来不免使得部份树脂被软化而成为胶糊, 随着钻针的旋转而涂满孔壁,各内孔环的內層铜面也自不能幸免,冷却后变成胶 渣導致PTH后殘膠不能除盡
自動取樣機
手動取樣機
第二部分:切片的制作程序 &封胶:
1.将沖切下來的切片试样用吹风机吹干,并卡于灌胶模内(或以双面胶将 切片研磨边固定于塑料灌胶模内),竖直固定。 2.将压克力粉与硬化剂(约1:1)调和均匀,缓慢注入灌胶模,并检视无气 泡后,自然固化约15分钟。 注意事项: 1.若切片孔内存有气泡,则用棉花棒沿切片边缘来回移动,直至赶出气 泡为止。 2.固化时间必须充足,否则研磨时,会导致切片与压克力胶分裂。
B
第七部分:切孔的判讀
項目 允收規格及說明 圖片說明
粗糙度
≦1.2mil
回蝕
0.2-3 mil
第七部分:切孔的判讀
項目 允收規格及說明 圖片說明
电路板之微切片与切孔

3.2.3将多个切片以钢梢串起,在于特殊的模具中将多片同时以液胶灌满,同时可磨多片,称为Nelson-Zimmer法,可同时磨九个圆柱,而每个柱中可封入5.6个切片之多,是一种大量的做法。
3.2.4用购买现成的压克力模具,将样片置入,封胶即可。
3.2.5最简单的做法是将胶体涂在PE纸上,使切样上的各通孔缓缓的刮过胶面,强迫胶膏挤入孔内,然后倒插入木板槽缝中,集中入烤箱,使其烤硬,也可改用绿漆填胶。
3.1取样:
以特殊的切模自板上任何处取样或用剪床剪样,注意不可太逼近孔边,以防造成通孔受拉力而变形,也应注意取样的方法,最好先切剪下来,再用钻石锯片切下所要的切样,减少机械应力的后患。
3.2封胶
封胶的目的是将通孔灌满,把要观察的孔壁固定夹紧,使在磨削时不致被拖立延伸而失真,封胶一般多用特殊的尃密商品,以Buhler的各系列的尃用封胶为宜,但价格很贵,可改用其它种类,但以透明度良好硬度大,气泡少者为佳,例如:黑色用于小零件封胶用的环氧树脂,牙膏状的二液型环氧树脂封填胶,南宝树脂,甚至绿漆也可充用,注意以减少气泡为要,为使硬化完全,多需烤箱催化使快速反应。
4.2灌过锡的通孔切片:
(一般均与288℃,10秒钟之热应力试验)可看到下列各种情形:
4.2.1断角(Corner Cracking)
高温焊锡时,板子产生较大的Z方向膨胀,若镀铜层本身的延展性不好时,(至少要10%的延性.062的板子才不会断角),就会在转角处被拉断,此时要做镀铜槽的活性炭处理才能解决问题,孔铜断裂也可能出现在其它位置。
4.2.4配圈浮起(Lifted Land)
由于剧烈的Z方向膨胀再泠缩回来后,热应力试验后在配圈外围所发生的浮离,但不可超过1 mil 。
微切片制作(精)

微切片制作一、概述电路板品质的好坏、问题的发生与解决、制程改进的评估,在都需要微切片做为客观检查、研究与判断的根据(Microsectioning此字才是名词,一般人常说的Microsection 是动词,当成名词并不正确)。
微切片做的好不好真不真,与研判的正确与否大有关系焉。
一般生产线为监视(Monitoring)制程的变异,或出货时之品质保证,常需制作多量的切片。
次等常规作品多半是在匆忙几经验不足情况下所赶出来的,故顶多只能看到真相的七、八成而已。
甚至更多缺乏正确指导与客观比较不足下,连一半的实情都看不到。
其等含糊不清的影像中,到底能看出什么来?这样的切片又有什么意义?若只是为了应付公事当然不在话下。
然而若确想改善品质彻底找出症结解决问题者,则必须仔细做好切取、研磨、抛光及微蚀,甚至摄影等功夫,才会有清晰可看的微切片画面,也才不致误导误判。
二、分类电路板解剖式的破坏性微切法,大体上可分为三类:1、微切片系指通孔区或其他板材区,经截取切样灌满封胶后,封垂直于板面方向所做的纵断面切片(Vertical Section),或对通孔做横断面之水平切片(Horizontal section),都是一般常见的微切片。
图1.左为200X之通孔直立纵断面切片,右为100X通孔横断面水平切片。
若以孔与环之对准度而言,纵断面上只能看到一点,但横断面却只可看到全貌的破环。
2、微切孔是小心用钻石锯片将一排待件通孔自正中央直立剖成两半,或用砂纸将一排通孔垂直纵向磨去一般,将此等不封胶直接切到的半壁的通孔,置于20X~40X的立体显微镜下(或称实体显微镜),在全视野下观察剩余半壁的整体情况。
此时若另将通孔的背后板材也磨到很薄时,则其半透明底材的半孔,还可进行背光法(Back Light)检查其最初孔铜层的敷盖情形。
图 2.为求检验与改善行动之效率与迅速全盘了解起见,最方便的方法就是强光之下以性能良好的立体显微镜(40X~60X)直接观察孔壁。
PCB微切片讲义

(4) 改用2500#沙紙打磨去除粗糙表面“孔的1/2位置”所预 设“指示线”的出现1/2位置,并伺机修平粗糙的表面。
4、 抛 光(Poish) 要看清切片的真相必须仔细抛光,以消除砂纸的刮痕。
因镀铜过程中有固体 粒子附著,再被铜层所加 厚造成的瘤粒,与钻孔并 无关系.
夹杂
如圖附著物是一铜开始不久就附上,再被后续包围而成的夹杂物。须知槽液 中各种浮游固体粒子常会著落而成镀瘤(注:垂直挂镀的板子,其孔内流速 很小,愈是深孔愈糟糕)
薄膜状外来物或未除尽之原来不良皮膜会在板面铜层上被后来镀层所包围
(1).拋光時首先將拋光粉和水對調,約4-5勺拋光粉裝入0.5升的拋光瓶 內加滿水用力搖1-2分鐘,將水與粉融合.故名拋光液.
(2).將拋光絨布打湿,將抛光液倒入適當在絨布上,進行拋光 (3).拋光時要保持與孔的方向一致,這樣可以避免受力方向不同造成 的拉傷.拋光1-2分鐘,拋亮即可.
拋光良好無 刮傷的良跡
3、磨 片(Crinding) 在高速转盘上利用砂纸的切削力,将切样磨到通孔正中央
的剖面,亦即圆心所座落的平面上,以便正确观察孔壁之截 面情况。研磨時注意順著口子磨保持方向一致:
(1) 先用240#沙紙,粗磨到通孔的開口位置止.(注意研磨過程 中适量冲水,以方便减热与滑润。)
(2) 改用600#沙紙磨到“孔的1/3位置”并伺机修平改正已 磨歪磨斜的表面。
4.1、空板通孔切片(含喷过锡的板子)可看到各种现象有:
板材结构、孔铜厚度、孔铜品质、孔壁破洞、流锡情形、钻孔对准、层 间对准、孔环变异、蚀刻情形、胶渣情形、钻孔情形(如挖破、钉头)、 灯芯渗铜、孔铜拉离、反蚀回、环壁互连品质(ICD)、粉红圈、点状孔 破(Wedge Void)等,
微切片讲解ppt课件
異常圖片講解
1、油 默 阻 剂(湿膜阻剂)
完成一次铜才加印油墨阻剂,再镀二次铜与锡铅后所做 之切片.由此可了解油墨阻剂的边缘是扁平渐薄的。致使 二铜与锡铅很容易就横向增加宽度而将油墨包夹其中
剥膜及蚀刻后尚未熔锡之画面,其二铜与锡铅之横 向扩镀
网印负片法熔锡后的切片
14
由圖可以看出二铜镀得特别厚,不但超越油墨 而且还侧爬颇远 ,孔环外缘截面呈现缺口
且上下切口深度不同(欧洲客户尤其是德国客戶十分在意V-Cut對準度)
6.蚀 刻 因 子 Etching factor
X
所谓蚀刻因子(F)系指向下的蚀深V,除
以侧蚀X所得商值F之谓也(F=V/X)。而X
V
定义是指“从阻剂边缘横量到最细铜腰
之宽距而言”
17
同一孔壁处被咬薄的放大特写镜头,其两端虽已塞有绿漆,但可能仍留有 细缝,造成蚀刻液的毛细渗入而局部咬薄的现象。
焊环浮起
整圈性铜箔孔环受到Z方向
热胀的撕裂
10
吹孔
孔铜壁有破窟窿(Void) ,在漂锡时出现大量水蒸气自破口处喷出的惊心动魄 情形,这种会吹气而推开锡体的PTH特称为“吹孔”。
吹孔
通孔焊锡好坏
通孔焊锡性好坏与孔铜厚及孔壁破洞大有关系(由下圖可以看出因孔铜厚度 不足以致焊性不佳,且可看出零件脚之焊錫性也有問題)
2
二、分类
电路板解剖式的破坏性微切法,大体上可分为三类:
1、 微 切 片 系指通孔区或其他板材区,经截取切样灌满封胶后,封
垂直于板面方向所做的纵断面切片(Vertical Section),或对 通孔做横断面之水平切片(Horizontal section),都是一般 常见的微切片。
若以孔与环之对准度而言,纵断面上 只能看到一点,但横断面却可看到全 貌的破环。
精编微切片之分类图解资料
印制电路板显微剖切技术研究1前言印制电路板制造质量的好坏、使用可靠性的高低、制造过程中问题的发生与解决、制程能力及改进的评估,往往都需要采用显微剖切来作为客观检察、研究和判断的依据。
显微剖切(Microsectioning),又称微切片、金相切片,它的制作有着一套相对专业的制造技术和检测手段。
微切片制作质量的好坏,将直接关系到研究和判断的正确性。
俗话说得好,外行看热闹、内行看门道,各家有各家的高招。
真应了那句名言——条条大路通罗马。
作者长期从事各类印制电路板的制造工艺及品质控制技术的研究,曾专长于金相切片的制作,并有大量第一手金相切片照片在握。
本不该在各位专家面前献丑,但每每翻看这些照片,总有一种与人共研之冲动。
今特将之分类后,陆续登出,望各位不吝赐教,共同为业界之发展贡献些许绵力。
2微切片制作工艺流程2.1取样待检印制电路板试样的采取有以下几种方法:(1)采用机械装置剪切或辊切、锯切;(2)平面冲头之冲切;(3)凹陷冲头之冲切;(4)铣切;(5)带锯切割;上述诸种方法,各有利弊。
从对待检印制电路板部位的损伤来讲,第一种和第二种较为严重;第三种和铣切则适中。
至于带锯切割法,虽然同冲切和铣切一样的快速、便捷,但对操作者来说,存在潜在的伤害危险。
2.2试样续处理2.3试样入模方式用双面胶粘住样品的正截面(较薄的板用订书子夹住样品待检测的侧截边),使样品垂直立于凝胶模中央。
如是试验切片,建议一个模放两个样品,待检测的侧截边分放于切片的两面,以便从两面磨孔均能磨到孔中央,但样品间要保持最少2mm间距,以免固化后影响样品的牢固性。
2.4调胶处理本处理的重点在于各组分混合充分均匀,且尽可能减少搅拌所造成的气泡产生量。
正误搅拌方式对比请参见下左图9。
搅拌方式对比2.5灌胶入模将上述搅拌均匀的胶料,缓慢倒入模内,直至淹没横担试样的铅芯或鱼线(对于待检部位在模具底部之情况除外)。
对于可能粘附于试样上的气泡,可通过轻敲模壁或用牙签将其引出。
电路板之微切片与切孔技术分析
电路板之微切片与切孔1.概述电路板品质的好坏,问题的发生与解决,制程改进的情况,在在都需要微切片(microsectioning)做为观察研究与判断的根据,微切片做的好不好,真不真与讨论研判的正确与否大有关系在焉。
一般生产线为品质监视(monitoring)或出货时品管为求品质的保证等所做的多量切片,因系在匆忙及经验不足情况下所赶出的,故至多只能看到真相的六、七成而已,有的在缺乏指导及比较情况下,甚至连一半的实情都看不到,在一片模糊及含混的影像下,能看出什么来?这样的切片有什么意义?若只是为了应付公事当然不在话下,若的确想要做好品质及彻底找出问题解决问题,则必须仔细做切、磨、抛及咬等功夫才会有清晰可看的微切片,不致造成误判。
2.分类电路板的解剖式破坏性切片法大体上可分为三类:(1) 一般切片(正式名称为微切片)可对通孔区及板面其它区域灌满封胶后做了垂直切片(Vertical S ection),也可对通孔做水平切片(Horizontal Section)是一般常见的做法。
(见杂志NO:4 P37,附图见后)(2) 切孔是小心用钻石锯片将一排通孔自正中央切成两半,或用砂纸将一排通孔磨去一半,将切半不封胶的通孔置于20x-40x的立体显微镜(或称实体显微镜)下观察半个孔壁的全部情况。
此时若也将通孔的后背再磨的很薄时,则底材将呈透明状,可进行背光法(Back light)检查孔铜层敷盖的情形。
(3) 斜切片(45°或30°)可对多层板面区或通孔区做层次间45°的斜切,然后以实体显微镜观察45°切面上导体间的情形。
3.制作技巧除第二类切孔法是用以观察半个孔壁的原状表面情况外,其余第一及第三类都需最后的仔细抛光,才能看到各种真实的情况,此点为切片的成败关键,此点至为重要不可掉以轻心。
以下为制作过程的重点。
3.1取样:以特殊的切模自板上任何处取样或用剪床剪样,注意不可太逼近孔边,以防造成通孔受拉力而变形,也应注意取样的方法,最好先切剪下来,再用钻石锯片切下所要的切样,减少机械应力的后患。
微切片制作及缺陷分析
分层/起泡(Delamination/Blister)
IPC-A-600G对分层/起泡的要求:
允收-2、3级: 无分层或起泡。
拒收-2、3级: 有分层或起泡。
共127页
31
互连后分离
多层板各内层孔环与后来之铜孔壁完成互连后,大功即 告成一半,但这些介面的“互连”(Interconnecting)还要 耐得住后续各种高温考验而不分离才算合格。通常模拟 方法即“288℃十秒钟之漂锡”,称为热应力试验或漂锡 试验(Thermo-Stress Test or Solder Floating Test)。经过此 严苛试验而不出现分离的板件才能允收。IPC-6012只要求 一次漂锡,但部分日本客户却要求连做五次才行 。 按IPC-6012B 3.6.2.1节“镀层完整性”规定,镀覆层的镀 层完整性应符合表3-6所列述的要求。对于2级和3级产品, 不应有镀层分离(除表3-6中注明外)或镀层裂缝,且内层 互连处不应有镀覆孔孔壁与内层间的分离或污染。
共127页
16
IPC-A-600F对孔壁粗糙的要求
允收-1、2、3级
拒收-1、2、3级 粗糙或节瘤已使镀层厚度或 孔径减少到低于最小的规定 要求。
粗糙或节瘤没有使镀层厚度 或孔径减少到低于最小的规 定要求。
共127页
17
孔壁粗糙
过度去钻污造成的孔壁 粗糙。
轻微的撞破。
钻孔的机械挖破(Gouging)与过度除钻污(De-smear)所造成 的孔壁粗糙,两者从不清楚的切片上有时是很难分辨的 。
共127页 11
图电前后判读标准
共127页
12
孔无铜
特点:孔口边缘断
铜,断铜面较整齐;
原因:基本可断定