
WPS焊接工艺规程
Material thickness/outside diameter(mm): 20
焊材类别和牌号: ER70S-6
焊材特殊烘干规定: N/A
Filler metal classification and trade name:ER70S-6
Special baking or drying: N/A
(㎜/s)
热输入*
Heat input (KJ/mm)
Root 135
1.2
240-260 25-27
DCEP/+
/
5-6
0.72-1.27
fill
135
1.2
260-280 28-30
DCEP/+
/
5-6
0.87-0.91
cover 135
1.2
240-260 25-27
DCEP/+
/
5-6
0.72-1.27
Welding positions: PB
接头类型: 板 角焊缝
坡口制备和清理方法:N/A
Joint type: P FW
Method of preparation and cleaning: N/A
母材牌号及证书:GB/T1591 Q345B
母材厚度/规格(mm): 20
Parent material specification:
工艺编号:WPS-JH-MDX-01
工艺评定编号:PTC13.01682.5046
Welding procedure reference No.:WPS-JH-MDX-01 WPQR No. :PTC13.01682.5046
焊接方法:半自动 MAG/135
焊接位置:平角焊
Welding process: MAG/135
Heating and cooling rates*: N/A
其它说明*:N/A
Other information*:N/A
焊丝干伸长度:15-20
摆动(焊道最大宽度)(mm):20
Contact tube-to-workpiece distance:15-20
Weaving(maximum width of run) (mm):20
Details of back gouging: N/A
预热温度:≥150℃
层间温度:≤300℃
Preheat temperature:≥150℃
Interpass temperature: ≤300℃
焊后热处理:N/A
加热和冷却速度*:N/A
Post-weld heat treatment:N/A
脉冲焊接情况: N/A
等离子焊接情况:N/A
Pulse welding details: N/A
Plasma ing details: N/A
15-20 N/A
地址:天津市武清区陈嘴镇万兴工业园兴发路 1 号增 1 号 Add: NO.1 plus1 Xingfa Road, Wanxing Industrial Park,Meishi Road,Chenzui town,Wuqing dist,Tianjin
焊道 焊接方法 Run Process
焊材规格
Size of fillermetal
(mm)
电流强度 Current (A)
电弧电压 Voltage (V)
电流种类/极性 Type of current
/Polarity
送丝速度 Wire feed speed(㎜
/s)
焊接速度* Travel speed
焊接工艺规程 Welding procedure specification(WPS)
制订 Made by: 审核 Verified by: 批准 Approved by:
No.: WPS-JH-MDX-01
日期 Date:
制造商:天津佳华信通机械设备制造有限公司
评定或检验机构: SGS
Manufacturer:Tianjin Jiahua Xintong Mechanical Equipment Co.,Ltd. Examiner or test body:SGS
保护气体/焊剂 Gas/Flux
电弧保护 Shielding
根部保护 Backing
80%Ar+20%CO2 N/A
气体流量 Gas flow rate (L/min)
电弧保护 Shielding
根部保护 Backing
衬垫保护情况: N/A
清根情况: N/A
Details of backing:N/A
焊接准备情况(简图)*:
钨极种类/直径(mm): N/A
Weld preparation details(Sketch)*:
Tungsten electrode type/size:N/A
焊接接头形式 Joint design
焊接顺序 Welding sequences
焊接工艺参数: Welding details:
WELDING PROCEDURE SPECIFICATIONS (WPS) 焊接工艺规程
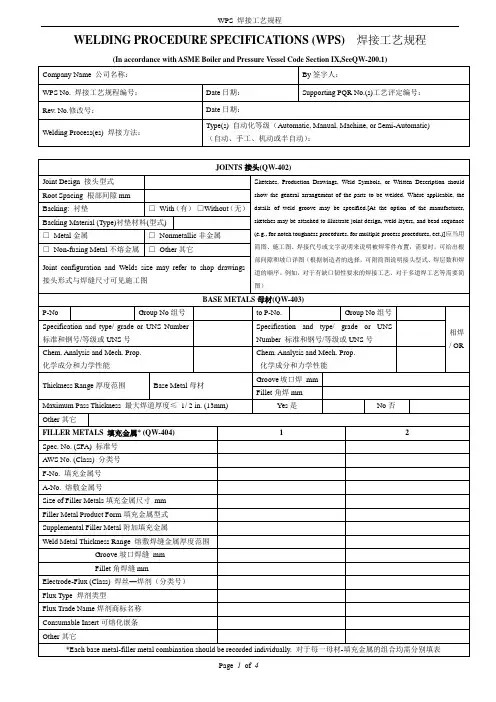
POSITIONS焊接位置(QW-405)
POSTWELD HEAT TREATMENT焊后热处理(QW-407)
Position(s) of Groove坡口的位置
Temperature Range温度范围℃
Speed
Range
焊接速度范围
Cm/min
Other其它(e.g., Remarks, Comments,Hot,Wire Addition, Technique, Torch Angle, etc.)
(例如备注、说明,加热丝、技巧、焊矩角度等等)
Class
牌号
Diameter
直径mm
Type Polarity极性
Root Spacing根部间隙mm
Backing:衬垫
□With(有)□Without(无)
Backing Material (Type)衬垫材料(型式)
□Metal金属
□Nonmetallic非金属
□Non-fusing Metal不熔金属
□Other其它
Joint configuration and Welds size may refer to shop drawings接头形式与焊缝尺寸可见施工图
BASE METALS母材(QW-403)
P-No
Group No组号
to P-No.
Group No组号
相焊/OR
Specification and type/ grade or UNS Number标准和钢号/等级或UNS号
Specification and type/ grade or UNS Number标准和钢号/等级或UNS号
WPS 焊接工艺规程

Location:pWPS No.:焊接方法:t131 坡口准备和清理:机械加工、化学清洗Welding process:t131 preparation and cleaning:Machining,chemical clean 接头类型:BW 焊接设备:肯倍FastMig Pulse 350 Joint type:BW W elding Equipment: KEMPPI FastMig Pulse 350 焊接位置:PA 焊工姓名:Welding positions:PA Welder,s name:母材规格(mm):300*300*3 钨极种类/直径(mm):Parent metal size(mm):300*300*3 Tungsten electrode type/size:母材质保书:GB5237 6063T5 焊材烘干规定:Base metal specification:GB5237 6063T5 Special baking or drying:焊材质保书:ER5356 53M010512 清根情况:Filler material specification:ER5356 53M010512 Back gouping:焊接工艺参数【Welding details】:Preheat temperature:Other information:层间温度(℃):基值电流/峰值电压:Interpass temperature:Base current/Peak voltage:钨极种类/直径(mm):脉冲频率:Tungsten electrode type/size:Pulse frequency:干伸长度(㎜):12 脉冲时间:D i s t a n c e c o n t a c t t u b e/w o r k p i e c e:12 Pulse time:焊枪角度(°):弧长/微调:Torch angle : Arc length/Fine adjust:焊后热处理:摆动(焊道的最大宽度)(㎜):Post-weld heat treatment:W e a v i n g(M a x i m u m w i d t h o f r u n):时间、温度、方法:振动(振幅、频率、停留时间):T im e、tem perature、m ethod:O s c i l l a t i o n(Am p l i t u d e,f r e q u e n cy,d w e l l t i m e):加热和冷却速度(℃/h):等离子焊接细节:Heating and cooling rates:Torch angle:制造商:Manufacture:。
焊接工艺规程WPS-GTAW-1.4-605

ZJNS-QR-07-08-2015
单位名称:浙江宁松热能锅炉设备有限公司
焊接工艺规程编号:GTAW-1.4-605
日期:2017.10 所依据焊接工艺报告编号:GTAW/SMAW-1.4-100
焊接方法: GTAW 焊接接头: T型接头角焊缝 坡口形式:I或V型坡口
机动化程度(手工、机动、自动):手工
编制
陈佩峰
日期
2017.10.30
审 核
日期 2017.10.30
焊后热处理: 保温温度(℃):N.A. 保温时间范围(h):N.A.
预热:
气体:
最小预热温度(℃):≥5℃
道间温度(℃):300
保护气
Ar
99.99
6~12
保持预热时间:N.A.
尾部保护气
N.A.
N.A.
N.A.
加热方式:N.A.
背面保护气
N.A.
N.A.
N.A.
电特性:
电流种类:
DC(直流),无脉冲(GTAW)
极性:
见下表
焊接电流范围(A): 见下表
电弧电压(V): 见下表
焊接速度(范围): 见下表
钨极类型及直径: 纯钨极或2%钍钨极/φ3mm
喷嘴直径(mm): φ9.0mm
焊接电弧种类(喷射弧、短路弧):N.A.
焊丝送进速度(m/min): N.A.
(按所焊位置和厚度,分别列出电流和电压范围,记入下表)
ER49-1 H08Mn2SiA
焊丝
其他:/
对接焊缝焊件焊缝金属厚度范围:不适用
角焊缝焊件焊缝金属厚度范围:≤6mm
耐蚀堆焊金属化学成分(%)
C
Si
WPS-1焊接工艺规程(SAW)

立焊的焊接方向(向上、向下)/
角焊缝位置/
立焊的焊接方向(向上、向下)/
焊后热处理:
保温范围(℃)/
保温时间范围( h )/
预热:
最小预热温度(℃)/
最大道间温度(℃)/
保持预热时间/
加热方式/
气体:
气体种类混合比流量(L/min)
保护气///
尾部保护气///
背面保护气///
电特性:
标准号GB713材料代号Q245R与标准号GB713材料代号Q245R相焊
对接焊缝焊件母材厚度范围8-16mm
角焊缝焊件母材厚度范围不限
管子直径、壁厚范围:对接焊缝/角焊缝/
其他/
填充金属:
焊材类别:
FeMS-1-1
/
焊材标准:
NB/T47018-2011
/
填充金
尺寸:
Ø2.0
/
焊材型号:
F4A0-H08A
V
焊接速度
cm/min
线能量
kJ/cm
牌号
直径
极性
电流A
1
SAW
H08A
2.0
DCEP
280-300
36-38
38-42
≤19
2
SAW
H08A
2.0
DCEP
280-300
36-38
38-42
≤19
技术措施:
摆动焊或不摆动焊/
摆动参数/
焊前清根和层间清理刷或磨
背面清根方法磨
单道焊或多道焊(每面)单道焊
电流种类直流(DC)极性反接(EP)
焊接电流范围(A)280-300电弧电压(V)36-38
焊接工艺规程
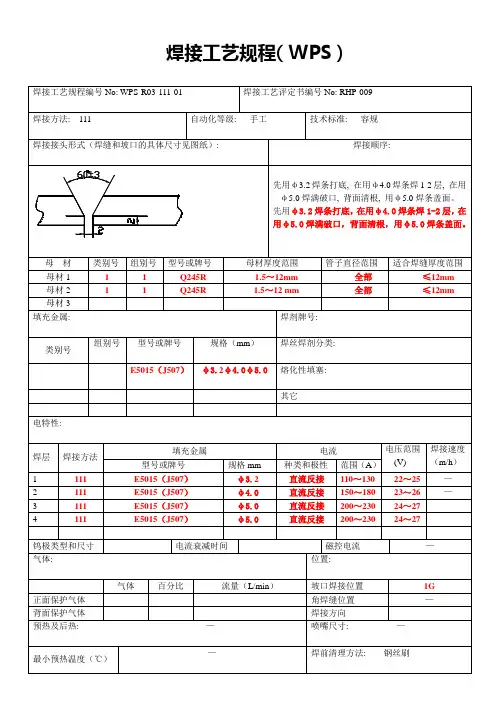
执行标准: JB/T4730-2005
操作技术要求
1.焊前坡口两侧需要清理油锈、污物并露出金属光泽;可用砂轮或钢丝刷;
2、焊丝焊前要除去油锈,焊条焊前经350~400℃/ 2h烘干;
3.焊接用直道或摆动焊方法;
4、焊后要求进行外观检查,不许存在咬边、气孔、弧坑等超标缺陷;
类别号
组别号
型号或牌号
规格(mm)
焊丝焊剂分类:
E5015(J507)
φ3.2φ4.0φ5.0
熔化性填塞:
其它
电特性:
焊层
焊接方法
填充金属
电流
电压范围
(V)
焊接速度
(m/h)
型号或牌号
规格mm
种类和极性
范围(A)
1
111
E5015(J507)
φ4.0
直流反接
150~180
23~26
—
—
—
钨极类型和尺寸
母材
类别号
组别号
型号或牌号
母材厚度范围
管子直径范围
适合焊缝厚度范围
母材1
1
1
Q245R
1.5~12mm
全部
≤12mm
母材2
1
1
Q245R
1.5~12 mm
全部
≤12mm
母材3
填充金属:
焊剂牌号:
类别号
组别号
型号或牌号
规格(mm)
焊丝焊剂分类:
E5015(J507)
φ3.2φ4.0φ5.0
熔化性填塞:
2、焊丝焊前要除去油锈,焊条焊前经350~400℃/ 2h烘干;
3.焊接用直道或摆动焊方法;
焊接工艺规程 (WPS)-FW

焊接速度 Travel speed (mm/s)
DCEP
/
3-4
热输入*Head input(KJ/MM)
0.39-0.597
保护气体/焊剂 Gas/Flus
衬垫保护情况:/
预热温度:/ 焊后热 处理:/ 其它说 明焊:丝/干伸长度:8-
12mm
电弧保护Shielding
Ar82-78%+22-18%CO2 ISO14175 M21
焊接工艺参数
焊道 Run
焊材规格 焊接方法 Sizeof Process fillermetal
mm
电流A Current
(A)
1
MAG
Ф0.8
65-70
电弧电压V Voltage(v)
30-32
Welding details
电流种类/极 性
Type of current Polarity
送丝速度 Wirefeed (mm/s)
15-25
flow rate
(L/min) 根部保护Backing
/
层间前期处理和层间处 Inter layer processing
理:/
and inter layer
层间温度:/
Interpass tempature:/
加热和冷却速度:/
Heating and cooling rates:/
摆动(焊道最大宽度) Weaving(maximum width of
(mm):/
run)(mm):/
工艺评定编号:PTC15.02532.5046
WPQR:PTC15.02532.5046
焊接位置:平角焊 Welding positions :PB 坡口制备和清理方式:/ 打磨 Method of preparation and cleanig:
wps焊接工艺规程
wps焊接工艺规程WPS焊接工艺规程一、前言WPS(Welding Procedure Specification)是指焊接工艺规程,它是制定焊接工艺和控制焊接质量的重要文件。
本文将详细介绍如何编写一份完整的WPS焊接工艺规程。
二、编写步骤1.确定焊接材料首先需要确定所使用的焊接材料。
这包括母材、填充材料和保护气体等。
在选择时需要考虑到所需的力学性能和化学成分等因素。
2.确定焊接方法根据所需的力学性能和化学成分等因素,选择合适的焊接方法。
常见的有手工电弧焊、埋弧焊、氩弧焊、激光焊等。
3.确定预热温度和热输入量预热温度和热输入量是影响焊缝质量的关键因素。
需要根据母材厚度、环境温度和所选用的填充材料等因素来确定。
4.制定具体操作步骤在编写WPS时,需要详细描述每一个操作步骤。
例如清洁母材表面、调整电流电压、调整保护气体流量等。
5.编写检验要求在WPS中需要明确检验要求,例如焊缝外观、尺寸、力学性能等。
这有助于确保焊接质量符合标准要求。
6.编写WPS号和签名最后需要为WPS编写一个唯一的标识号码,并由负责人签名确认。
三、注意事项1.在编写WPS时需要考虑到所需的力学性能和化学成分等因素,以确保焊接质量符合标准要求。
2.需要详细描述每一个操作步骤,并明确检验要求,以确保焊接质量符合标准要求。
3.需要为WPS编写一个唯一的标识号码,并由负责人签名确认,以确保该文件的真实性和有效性。
四、总结WPS焊接工艺规程是制定焊接工艺和控制焊接质量的重要文件。
在编写时需要考虑到所需的力学性能和化学成分等因素,详细描述每一个操作步骤,并明确检验要求。
最后需要为WPS编写一个唯一的标识号码,并由负责人签名确认。
这样才能确保该文件的真实性和有效性。
焊接工艺规程(WPS)
焊接工艺规程(WPS)
批准人:日期:
单位名称:中海油田服务股份有限公司
焊接工艺评定编号:HP-129、202 焊接工艺规程编号:WPS-01
焊接方法: SMAW 机械化程度:手工
工程名称:深圳LNG项目
WPS-01/1
一、焊接接头
接头形式:搭接接头
坡口形式:——
WPS-01/2
六、预、后热及热处理
预、后热加热方法——最低预热温度(℃)——层间温度范围(℃)——后热温度范围(℃)——后热保温时间(min)——测温方法——热处理方法——热处理升温速度范围(℃/h)——热处理恒温温度范围(℃)——热处理恒温时间(min)——热处理降温速度范围(℃/h)——
七、电特性
电流种类交流极性——焊接电流范围(A) 250-400 电弧电压(V) 22~28 钨极类型——钨
------来源网络,仅供参考
八、技术、质量要求:
1.钢筋笼焊接前,必须先进行钢筋材质及焊接质量送检,合格后,方可进行钢筋笼加工制作。
2.钢筋笼制作是在现场特制平台上进行的,钢筋笼平台是用120mm工字钢焊成的平面框架结构。
其纵横垂直,
周正水平,整体稳固。
3.50%。
或者
5.
6.
7.
8.
9.
10.
11.
接。
WPS-2/3
九、焊接接头简图
编制:日期审核:日期
WPS-3/3
------来源网络,仅供参考。
焊接工艺规程(wps)
焊接工艺规程(wps)
焊接工艺规程,简称WPS,是为了保证焊接工艺的稳定性、可靠性和安全性而制定的一份规范性文件。
它是焊接工艺中不可或缺的一部分,可以确保焊接工艺的完整性和一致性。
编制WPS的过程可以分为以下几步:
第一步:确定焊接材料
首先需要了解所要焊接的材料的性能,以便选择合适的材料。
这些性能包括材料的化学成分、力学性能,还要考虑到以后材料暴露的环境和条件。
第二步:确定焊接方法
根据焊接材料和需要完成的工作来确定最适合的焊接方法。
焊接方法包括MIG、TIG、手工电弧焊和气保焊等。
第三步:确立电弧电流参数和气体混合比例
通过试验和计算,确定最适合的电弧电流参数和气体混合比例。
这些参数是在保证焊接质量的前提下,对焊接速度和能耗等方面做出平衡的决定。
第四步:确定焊接设备和辅助设备
选择适当的焊接设备和辅助设备。
如电焊机、电缆网,劳动保护用品等。
第五步:制定焊接过程控制程序
根据焊接材料、焊接方法、电流和气体混合比例等条件,制定完整的焊接工艺流程。
总之,WPS是保证焊接质量和焊接可行性的重要工具。
必须细致和严谨的制定和执行,以确保所需的结果和质量。
这个过程可以保证焊接的完整性和一致性,也可以减少焊接冷孔、未熔合和裂纹等的概率。
它还可以为工人提供更安全、更卫生的工作环境,更好地保护他们的生命和财产安全。
焊接工艺规程(WPS)
NO
NO
NO
ELECTRICAL CHARACTERISTICS电特性
Current电流AC或DCACPolarity极性NO
Amps (A)安培(范围)See Below TableVolts(V)伏特See Below Table
Tungsten electrode size钨极尺寸和类型:Ф1.0mm铈钨极
Multiple or single electrode多丝焊或单丝焊:Single electrode单丝焊
Travel Speed (Range)焊接速度(范围):See Below Table
Peening捶击有无:NO
Other其它:NO
Weld Layer(s)
焊层
Process
焊接
方法
Filler Metal
混合比
flow rate
流量
Preheat temp min
最小预热温度
10℃
Shielding
保护气
Ar
99.99%
15~20L/min
Interpass temp max
最大层间温度
150℃
Trailing
尾部保护气
NO
NO
NO
Preheat maintenance
预热保持方式
N/A
Backing
WELDING PROCEDURE SPECIFIATION焊接工艺规程(WPS)
Company Name
公司名称
Campany
公司
WPS No.焊接工艺规程编号
N/A
Date/日期
2015-11-15
Procedure Qualification Record No.焊接工艺评定记录编号