
电参数对线切割加工指标的影响
电参数对线切割加工指标的影响
1.短路峰值电流对工艺指标的影响
在一定条件下,但其他工艺条件不变时,增大短路峰值电流,可以提高切割速度,但表面粗糙度将会变差。
这是作为短路峰值电流越大,单个脉冲能量越大,放电的的电痕就越大,切割速度高,表面粗糙度就比较差。
在增大短路峰值电流的同时,电极丝的损耗也加大,在严重的情况下甚至会发生断丝现象,同时也有可能影响到加工精度。
2.开路电压
开路电压增大,加工电流增大,切割速度提高,表面粗糙度变差。
这是因为开路电压增大,致使排削更容易,切割的速度和加工的稳定性也都有所提高,但随着加工间隙的增大,加工精度略有下降。
同时开路电压的增大还会使电极丝产生震动,加大了电极丝的损耗;正常情况下,我们在采用乳化液作为介质使用快走丝方式加工时,其开路电压值一般取60V到150V 之间。
3.脉冲宽度
当脉冲宽度增大时,切割速度提高,但是表面粗糙度变差。
这是因为脉冲宽度增大,单个脉冲放电能量增大,所以致使切割速度提高,表面粗糙度变差。
一般情况下,脉冲宽度值通常取2~60μs,作精加工时,脉冲宽度取值一般小于20μs,
4.脉冲间隙
当脉冲间隙减少时平均电流增大,切割速度加快,但在一般情况下脉冲间隙不能取的太小,如果脉冲间隙取得太小,放电产物来不及排出,放电间隙来不及充分消电离,使得加工不稳定,容易发生电弧放电致使工件表面烧伤和出现断丝;但是脉冲间隙也不适宜太大,否则会使切割速度明显下降,严重时不能进给(加工无法正常进行,单板机数字不走),使加工变的不稳定;一般情况下,减少脉冲间隙,表面粗糙度值提高,但是提高的幅度不大,此时切割速度明显增大,同时表明,脉冲间隙对切割速度影响较大,对表面粗糙度影响较小。
(注:加工工件较厚时,为了保证加工的稳定,放电间隙要大,所以脉冲宽度和脉冲间隙都应取较大值。
)
5.放电波形
线切割机床常用的两种波形是矩形波脉冲和分组脉冲。
在相同的工艺条件下,分组脉冲常常能获得比较好的加工效果,常用于精加工和薄工件加工。
电流波形的前沿上升比较缓慢时,电极丝损耗较小。
但如果脉冲宽度很窄时,必须有陡的前沿才能进行有效加工。
矩形波加工效率高,加工范围广,加工稳定性好,属于快走丝线切割最常用的加工波形。
6.极性效应(保留)
在线切割加工中,不管是正极还是负极,都会受到不同程度的电蚀。
这种由于正、负极性不同而彼此电蚀量不一样的现象称之为极性效益。
实践表面,在电火花加工中,当采用短脉冲加工时,正极的蚀除速度大于负极的蚀除速度;当采用长脉冲加工时,负极的蚀除速度大于正极的蚀除速度。
由于线切割的加工的脉冲宽度较窄,属于短脉冲加工,所以采用工件接电源的正极,电极丝接电源的负极接法,这种接法又称为正极性接法,反之称为负极性接法;电火花线切割采用正极性接法不仅有利于提高加工速度,而且有利于电极丝的损耗,从而有利于提高切割精度。
7.进给速度
进给速度的条件对切割速度、加工精度和表面质量的影响很大。
因此,调节预置进给速度应紧密跟踪工件蚀除(排削)速度,以保持加工间隙恒定在最佳值上。
这样可使有效放电状态的比例加大,而开路和短路的比例减少,使切割速度达到给定加工条件下的最大值,同时还能获得很好的加工精度和表面质量。
调节进给速度本身并不具有提高加工速度的能力,其作用是保证加工的稳定性。
当进给调整不当时会显著影响加工工艺指标,并有可能产生断丝,最佳进给速度可参照下述两个依据:首先,最佳加工电流应是短路电流的80%左右,这一规律可用于判断进给速度调整是否合适;其次,可通过电流表指针的摆动情况来判断,正常加工时加工电流指针基本不动。
如果经常向下摇摆,则说明欠跟踪,应将跟踪速度调快;如经常向上摇摆则说明过跟踪,应将跟踪速度调慢;如指针来回较大幅度摇摆则说明加工不稳定,应判明原因做好参数调节(如调整脉冲能量、工作液流量、走丝系统包括导轮、轴承的调整)在加工,否则易引起断丝。
数控 电火花 线切割
放电峰值电流对工艺指标的影响
放电峰值电流增大,单个脉冲能量增多,工件放电痕 迹增大,故切割速度迅速提高,表面粗糙度数值增 大,电极丝损耗增大,加工精度有所下降。因此第 一次切割加工及加工较厚工件时取较大的放电峰值 电流。
工件接在脉冲电源的正极,电极丝接负极 。
种类
快走丝:走丝速度 8~10m/s,往复运动(我国独创) 慢走丝:走丝速度< 0.2 m/s,单向运动
2电火花线切割加工特点
• (1)加工对象不受硬度的限制,可用于一般切削方法 难以加工或者无法加工的金属材料和半导体材料,特别 适合淬火工具钢、硬质合金等高硬度材料的加工;但无 法加工非金属导电材料。
为了实现锥度加工,最常见的方法是在上 丝架的上导轮上加两个小步进电动机,使上丝 架上的导轮作微量坐标移动(又称U、V轴移动), 其运动轨迹由计算机控制。
②线切割机床控制系统(7.1)
• 控制系统在电火花线切割加工中起着重要作用,具体体 现在两方面:
• (1) 轨迹控制作用。它精确地控制电极丝相对于工件
• 一、线切割加工的主要工艺指标 • 二、电参数对工艺指标的影响 • 三、非电参数对工艺指标的影响 • 四、合理选择电参数
一、主要工艺指标
– 线切割速度(mm2/min):在保证一定的表面粗糙度的切割过程 中,单位时间内电极丝中心线在工件上切过的面积的总和。 最高切割速度是指在不计切割方向和表面粗糙度等条件下,所能 达到的最大切割速度。 高速走丝:切割速度 20~180mm2/min,切割效率20mm2/(min.A) 低速走丝:切割速度 20~240mm2/min 切割效率:每安培电流的切割速度( mm2/min A)
线切割加工参数对工艺指标的影响分析及合理选择
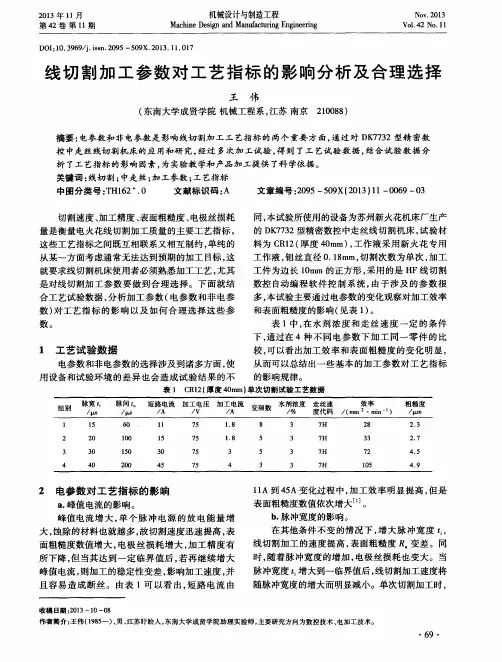
从某一方面考虑通常无法达到预期的加工 目标 , 这 就要 求 线切 割机 床使 用 者必 须熟 悉加 工 工艺 , 尤其
是对 线 切割 加 工参 数要 做 到合 理 选 择 。下 面 就结 合 工艺 试验 数据 , 分析 加 工 参 数 ( 电参 数 和 非 电参 数) 对工 艺 指 标 的 影 响 以及 如 何 合 理 选 择 这 些 参
文章编 号 : 2 0 9 5— 5 0 9 X( 2 0 1 3 ) 1 1— 0 0 6 9— 0 3
同, 本试 验所 使用 的设备 为 苏州新 火花 机床 厂生 产 的D K 7 7 3 2型精密 数控 中走 丝线 切 割 机床 , 试 验 材 料为 C R1 2 ( 厚度 4 0 a r m) , 工 作 液 采用 新 火 花 专 用
作者简 介 : 王伟( 1 9 8 5 一) , 男, 江苏盱眙人 , 东南大 学成 贤学院助理实验 师, 主要研究方 向为数控技术 、 电加工技术。
・
6 9・
2 0 1 3年第 4 2卷
机械设计 与制造 工程
根据 加工 表 面 光 洁 度要 求 , 脉 宽 一 般 为 5—8 0 s , 通 常情况 下 , 脉宽 的取 值要 综合 考虑 工艺 指标 以及 加工 零 件 的材 质 、 厚度 等 。 c . 脉 冲 间隔 的影 响 。 在 其他 条件 不 变 的情 况 下 , 减小脉 冲间隔 t 。 , 脉 冲频 率将 提 高 , 单 位 时 间 内放 电 次数 增 多 , 平 均 电流增 大 , 从 而 提高 了切 割 速 度 。 脉冲间隔 t 。 在 电
效 地 排除 加工 区域 的蚀 除产 物 , 同时还 可 以对 电极
丝产生 良好的冷却效果。此外 , 工作液还具有防锈
数控电火花线切割加工(教材)
6.3 数控电火花线切割工艺基础
三、电火花线切割典型夹具、附件及工件装夹 工件装夹的形式对加工精度有直接影响。电火花 线切割加工机床的夹具一般是在通用夹具上采用压板 螺钉固定工件。 1、通用工夹具、附件 (1)压板夹具 (2)磁性夹具 (3)分度夹具 (4)数控回转工作台
6.3 数控电火花线切割工艺基础
(4)工作液对加工指标的影响 低速走丝大都采用去离子水作为工作液,只 有在特殊精加工时才采用绝缘性能较高的煤油。 高速走丝大都使用专用乳化液。根据加工工 艺情况选用不同的乳化液。
6.3 数控电火花线切割工艺基础
(5)工件材料内部残余应力的影响 对热处理后的毛坯进行线切割时,由于残余应力的 影响容易变形。为了减小变形应该如下措施: 1)改善热处理工艺,减少内部残余应力。 2)减少切割体积,在淬火前先用切削加工方法把 中心部分材料切除或预钻孔,使热处理变形均匀发生。 3)精度要求高的,采用二次切割法。第一次加工 单边留下余量0.1~0.5㎜,余量大小根据淬硬程度、工 件厚度、壁厚等确定。第二次加工时将第一次加工的 变形切除。
6.3 数控电火花线切割工艺基础
(4)放电峰值电流ip 放电峰值电流是决定 单脉冲能量的主因素之一。 ip增大,单个脉冲 能量增多,切割速度迅速提高,表面粗糙度数 值增大,电极丝损耗比较大甚至容易断丝。加 工精度有所下降。粗加工及切割厚件时应取较 大的放电峰值电流,精加工时取较小的放电峰 值电流。 (5)放电波形 电火花线切割加工的脉冲电 源主要有晶体管矩形波脉冲电源和高频分组脉 冲电源。
慢走丝线切割加工表面质量影响因素分析

近年来,随着高精度、高硬度和高复杂度模具的发展,电火花线切割加工越来越引起人们的重视。
目前,各种NC电火花线切割机在现代模具制造中正发挥着越来越重要的作用。
电火花线切割机按切割速度可分为高速走丝和低速走丝两种。
低速走丝线切割机相对于高速走丝线切割机在结构、功能方面差别较大,又存在多次切割问题,所以加工方法也就有很大区别。
1影响低速走丝线切割加工工件表面质量的因素1.1电参数的影响电参数主要指放电脉宽时间、放电脉间时间、峰值电流等。
它们对材料电腐蚀过程影响最大,决定着表面质量、切割速度等,进而影响其他的工艺指标。
1.1.1放电脉宽时间ti放电脉宽时间是指脉冲电流持续的时间,是单个脉冲能量的决定因素之一,因此它对切割速度、表面粗糙度等都产生重要影响。
由实验可知,在其他加工条件相同的情况下,切割速度随放电脉宽时间的增加而增加,同时粗糙度增大,且电蚀物也随之增加,当放电脉宽时间超过某一范围时,电蚀物来不及排除,使加工变得不稳定,不仅表面粗糙度增大,而且降低了切割速度,如再增大放电脉宽时间,容易引起断丝。
1.1.2放电脉间时间to通过实验发现,放电脉间时间对切割速度的影响很大。
在其他条件不变时,减少相邻两个脉冲之间的时间,相当于提高脉冲频率,增加单位时间内的放电次数,提高切割速度。
由于脉宽及单个脉冲能量不变,故对工件表面粗糙度的影响不明显,但放电脉间时间过小,会使放电产物不能及时排除,工作区的介质来不及恢复到绝缘状态,破坏加工的稳定性,反而使切割速度降低,且增加了工作区短路的几率,极易引起断丝。
因此在刚刚开始加工或对大且厚工件加工时,to值稍取大些。
1.1.3峰值电流IP峰值电流是指放电电流的最大值,它是决定单个脉冲能量的主要因素之一。
它和脉冲宽度对切割速度及表面粗糙度影响是相似的,但峰值电流影响更大些。
合理地增加峰值电流,对提高切割速度有效,但电极丝的损耗相当大,这样容易造成断丝。
因此在其他条件不变的情况下,一般峰值电流小于20A,这样的工件表面质量是较理想的。
电火花线切割加工影响因素

北京科技大学《现代加工技术》大作业2013年12 月15日电火花线切割加工各因素对工艺指标的影响分析如上图所示,电火花线切割加工工艺指标主要包括切割速度、表面粗糙度、加工精度,此外,放电间隙、电极丝损耗和加工表面变质层也是反映加工效果的重要指标。
在电火花线切割加工中影响工艺指标的因素很多,并且这些因素的影响是相互关联和相互矛盾的。
大体上可以初步分为与电相关的因素和非电因素的影响。
以下一一分析说明。
一、非电因素对加工工艺指标的影响1.电极丝材料、直径及速度:材料:采用钨丝加工时,加工速度比较高,但是在放电后丝质易变脆,容易断丝,所以实际应用不是很多,但是慢走丝在加工要求不是很高时可以使用。
相对钨丝,钼丝熔点低,抗拉强度低,但是韧性比较好,在骤冷骤热的恶劣环境中不容易断丝。
所以一般加工中多用0.1mm钼丝。
直径:随着直径的增大,走丝过程中相同时间相同脉冲下,直径越大去除的金属体积越多,从而加工速度越慢,加工精度越低。
电极丝直径大,切缝就宽,放电产物排除条件显然就会好,加工过程稳定。
不过电极丝粗,同时带来的问题是很难教工内尖角工件,加工精度会降低,同时切缝过宽速度也会下降。
电极丝直径小,很明显抗拉强度低,容易断丝,放电产物排除条件差,加工的稳定性不易保证,速度同样也提不上来。
不过精度却会有所提高。
电极丝速度:如图所示:对于快走丝在一定的加工条件下,随着丝速的增大加工速度提高,但是实践证明,当丝速由1.4m/s 上升到7-9m/s 时,走丝速度对加工速度影响很大,若继续增加丝速,切割速度反而会出现一个下降,这是因为排屑条件虽然改变,蚀除作用基本不变了,可是储丝筒一次排丝的运转时间减少,一定时间内换向次数明显多了,这就意味着非加工时间增大,所以加工速度反而会慢下来。
而对于慢走丝提高电极丝走丝速度,工作也容易被带入放电间隙,所以会提高速度,但当丝速达到某一值时,加工速度就会趋向稳定。
这是慢走丝这种加工方式本身的特点决定的,它因为平稳均匀才能得到良好的精度和粗糙度。
线切割理论教案
线切割理论教案(共45页)--本页仅作为文档封面,使用时请直接删除即可----内页可以根据需求调整合适字体及大小--烟台轻工业学校(理论教案)专业名称:数控课程名称:线切割授课班级: 12模数一班授课教师:于威_______课时1、2一.教学内容:1.电火花数控线切割的工作原理以及基础知识;2.线切割机床的特点及应用范围;二.教学目的:1.了解电加工与电火花数控线切割的基础知识;2.懂得线切割的基本原理;三.教学难点和重点线切割的基本原理;四.教学手段讲解、举例、启发式、多媒体教学五.教学过程(一)数控线切割机床的基本工作原理电火花线切割加工是在电火花加工基础上发展起来的一种新的工艺形式,是用线状电极(铜丝、钼丝或钨钼合金丝等)靠火花放电对工件进行切割,故称为电火花线切割。
电火花线切割加工机床的运动由数控装置控制时,称为数控线切割加工。
数控线切割机床的基本工作原理如图7-2所示,是利用移动的细金属线(钼丝)作为工具电极(接脉冲电源负电极),被切割的工件为工件电极(接脉冲电源正电极)。
在加工中,工具电极和工件电极之间加上脉冲电压,并且由工作液循环装置供给具有一定绝缘性能的工作液(图中未画出),当工具电极与工件电极的距离小到一定程度时,在脉冲电压的作用下,工作液被击穿,工具电极与工件电极之间形成瞬时放电通道,产生瞬时高温,使金属局部熔化甚至气化而被蚀除下来,若工件在数控装置控制下(工作台)相对电极丝按预定的轨迹进行运动,就能切割出所需要的形状。
由于贮丝筒带动钼丝作正、反交替的高速移动,所以钼丝基本上不被蚀除,可使用较长时间。
(二)机床的基本组成数控电火花线切割机床由工作台、走丝机构、供液系统、脉冲电源、和控制系统(控制柜)等五大部分组成。
1)工作台又称切割台,由工作台面、中拖板和下拖板组成。
2)走丝机构走丝机构主要由贮丝筒、走丝电动机、丝架和导轮等组成。
3)供液系统供液系统是为机床的切割加工提供足够、合适的工作液。
线切割电参数的合理选择
J
l
上
‘ 一 a 一
糙度的关系如图三所示。即脉冲宽度的增加,也会使切割速 度提高,表面粗糙度值变大。这是由于脉冲宽度增加,使单 个脉冲能量增大,所以放电电痕大。但是,随着脉冲宽度的
增加,电极丝损耗将变大 。
图一
矩形脉冲波
实际加工 中, 单个脉冲放 电能量应限制在一定的范围内。
经大量实践证明。这些参数对工艺指标有重要 的作用。
l 艇j 峰值电流对1 岂拖梅的影响 》¨ I- I = } }
实 际切削加工中, 当采用乳化液介质和高速走丝方式时,
开路 电压峰值一般 在 6 ̄ 5 0 10 V之间。 3 脉冲宽度 )对工艺指标的影响 . 在 改变 电源脉冲宽度时,脉冲宽度与切割速度、表面粗
情况下,脉冲电源 的波形和参数对工艺效果的影响较大。本 文 以目前广泛应用的矩形脉冲 电源为例,说明其参数对加工
a )切割速度 b )袋i 机越发 f = i i
工艺指标的影响, 矩形脉冲 电 源的波形如图一所示 其中对工 艺指标有较大影响的有:短路峰值 电流 () i 、开路 电压 (i . u、 ) 脉冲宽度 () t、脉冲间隔 ( 等 。
对于普通快走丝机床一般要求脉冲间隔比即脉冲间隔与脉冲宽度的比值在34倍以上才能保证稳定加t切割速度b表面租麓攫嬲兰脉冲宽度对工艺指标豹影响综上所述在工艺条件大体相同的情况下利用矩形波脉冲电源进行加工时电参数对工艺指标的影响有如下规律
线切割基础知识 线切割主要用于加工各种形
线切割基础知识线切割主要用于加工各种形线切割主要用于加工各种形状复杂和精密细小的工件,例如冲裁模的凸模、凹模、凸凹模、固定板、卸料板等,成形刀具、样板、电火花成型加工用的金属电极,各种微细孔槽、窄缝、任意曲线等,具有加工余量小、加工精度高、生产周期短、制造成本低等突出优点,已在生产中获得广泛的应用,目前国内外的电火花线切割机床已占电加工机床总数的60%以上。
根据电极丝的运行速度不同,电火花线切割机床通常分为两类:一类是高速走丝电火花线切割机床(WEDM-HS),其电极丝作高速往复运动,一般走丝速度为8~10m/s,电极丝可重复使用,加工速度较高,但快速走丝容易造成电极丝抖动和反向时停顿,使加工质量下降,是我国生产和使用的主要机种,也是我国独创的电火花线切割加工模式;另一类是低速走丝电火花线切割机床(WEDM-LS),其电极丝作低速单向运动,一般走丝速度低于0.2m/s,电极丝放电后不再使用,工作平稳、均匀、抖动小、加工质量较好,但加工速度较低,是国外生产和使用的主要机种。
根据对电极丝运动轨迹的控制形式不同,电火花线切割机床又可分为三种:一种是靠模仿形控制,其在进行线切割加工前,预先制造出与工件形状相同的靠模,加工时把工件毛坯和靠模同时装夹在机床工作台上,在切割过程中电极丝紧紧地贴着靠模边缘作轨迹移动,从而切割出与靠模形状和精度相同的工件来;另一种是光电跟踪控制,其在进行线切割加工前,先根据零件图样按一定放大比例描绘出一张光电跟踪图,加工时将图样置于机床的光电跟踪台上,跟踪台上的光电头始终追随墨线图形的轨迹运动,再借助于电气、机械的联动,控制机床工作台连同工件相对电极丝做相似形的运动,从而切割出与图样形状相同的工件来;再一种是数字程序控制,采用先进的数字化自动控制技术,驱动机床按照加工前根据工件几何形状参数预先编制好的数控加工程序自动完成加工,不需要制作靠模样板也无需绘制放大图,比前面两种控制形式具有更高的加工精度和广阔的应用范围,目前国内外95%以上的电火花线切割机床都已采用数控化。
电火花线切割加工中非电参数对工艺指标的影响
C iaNe e h oo i sa d P o u t h n w T c n lg n r d cs e
工 业 技 术
电火花线切割加工中非电参数对工艺指标的影响
王姗 珊
( 长春职业技术学院, 吉林 长春 10 3 ) 30 3
摘 要 : 文通过 对 包括 电极 丝 , 本 工作 液 , 给速度 等非 电参数 的分 析 , 明 非电参数 对 电火 花线切 割加 工的 重要性 。 因为 它们 直接 进 说 影g  ̄x 的精度及表面粗糙度, j _ 所以本文又介绍 了如何根据 实际情况在加工前选择正确的非电参数。
关键 ,电火花加工作 为一种 电极丝直径大 , 切缝就宽 , 电产物排 除条 不 当, 放 切割表面就 会出现条纹 。 特种精密加工技术 , 近年来得到 了迅 速的发展 。 件显然 就会好 , 加工过程 稳定 。不过 电极丝 粗 , 电极丝 的张力对 工 艺指标影 响也是 很大 , 尤其是线切割加工技术 的提高更 是迅 猛 ,电火 同时带来 的问题是很难教工 内尖角工件 , 加工 如果 电极丝张力太小放 电产生的力和冲液产生 花线切割加工 9%用于模 具加工 中, 以精 度 精度会降低 , 0 所 同时切缝过 宽速度也 会下降 。 的力 易使电极 丝晃动, 响工件 质量 , 生 而影 如产 要求相当高。 从电加工的技术 角度来说 , 虽然影 电极丝直径小 , 明显抗拉强度低 , 很 容易断 鼓形线 纹, 拐角塌角等也 容易引发加工短路。 如 响工艺指标的因素很多 , 并且互相关联 , 最 丝 , 电产物排除条件差 , 的稳 定性不易保 果电极丝张力 太大放 电腐蚀电极丝易使其变小 不过 放 加工 重要的还是在于它 的工艺技术和技巧 ,只有 工 证 , 速度同样 也提不 上来 。 不过精度却会有所提 变脆就 容易产生断丝 了。 艺合理 , 才能高效率地加工出质量好 的工件 。 因 高 。 2工作液 为脉冲电源的电参数调整是加工精度和表面粗 1 _ 3走丝速度 线切割工作液使用性能 的优劣 不仅仅 影响 糙度的重要标志 ,所以很多人忽略了非 电参数 对于电火花线 切割机床 ,丝速对加工速度 到人们 可 以直观感觉到 的加工工艺指标 ,如切 对加工工艺指标的重要影响 ,以下我们就来分 的影响之于快走丝和慢走丝 虽然都 是越快越快 割速度 、 面质量 、 表 表面均匀性 等而且还影 响到 析一下非电参数对电火花线切割加工 的影响规 的, 是在一定程度 以后却是不 同的。 但 如果用 曲 其 他的诸多因素 , 包括加_ T稳定性 , 电极丝寿命 律。 线说明如下图Ⅲ 。 等。 1电极丝 电加工 的T作液 区别于其它加工方式 的工 1 . 1电极 丝的种类 作 液很 明显的一点就是它除 了有冷却排屑 的作 线切割技术的发展 ,离不开 电极丝技术 的 用外 , 还有介 电的作用。 油 , , 化剂等都能 煤 水乳 同步发展 。因为线切 割机 的切割效率和切割质 作 为快走 丝的工作液 , 陧走丝多用去离子水 。 而 量 与电极丝 的性 能紧密相 关 ,而电极丝技术 的 工作液 的注入 方式和注入方 向对线切割加工精 突破 往往会导致线切割机设计的革新。 度有较 大的影响 。 有人提 出 “ 同的加工 ,采用不 同的电极 不 目 陕走 丝用的注入方式基本是喷人式口 前 。 丝” 这一理念 , 实 比较合 理 , 确 因为现在 的线切 因为喷人式 注入 的工 作液流 动速度会更 快 , 加 割加工有着 比过去更 多的变化 , 工材料 、 从加 切 工 比较稳定 。 但是 因为会随着工作液带人空气 , 姓 割速度 、 轮廓精度 、 表面质量到工 厂的运行模式 两种介质 的介 电常数 又不同 ,所以难免会影响 加工精度 。而慢走丝用 的就是浸泡式和喷人式 等等 。 而对于这些相互起作用的变数 来说 , 只有 选择 合适 的电极 丝才能使 工厂对加 工效率 、 加 复合 的方式注入 。 所以慢走丝的加工精度更高 。 工成本和加工质量整体进行优化 。 利用快走丝加工时 ,有时会发现加工的工 目前电火花线切 割加 工使用的电极丝材料 件有斜度 , 这也是 因为工作液 注入 的时候 在工 有钼 丝 、 钨丝 、 钼合金 丝 、 钨 黄铜 丝 、 铜钨丝 等 。 件上方和下方不一样 , 口处 比较 纯净 , 人 而出 口 在欧美和 日 等发达 国家 ,以镀锌 电极 丝为主 本 处杂志 比较多 , 并且 随着工件厚度 的增 大斜度 也会增大 。 的高性能 电极丝正在逐渐取代放 电性能受到很 大局限 的黄铜丝 ,因为它 的切割速度较之 采用 性能 良 的工作 液因为冷 却和排屙 I能 良 好 生 黄铜丝有 3% 5%的显著提升 。 0  ̄0 好, 切割速 度快 , 当然 就 比较 容易变 黑 , 但变 黑 采用钨丝加工时 , 加工速度比较高 , 但是在 对 于 陕 丝在一定的加T条件下 ,随着丝 的工作液并不一定就到 了使用 寿命 了 ,因此 以 走 但是实 践证明 , 当丝速 工作 液 的颜色作 为使 用 寿命 的判据 是 不准 确 放电后丝质易变脆 , 容易断丝 , 以实 际应 用不 速 的增大加 工速度提 高 , 所 是很多 , 是 陧走丝在加工要求不是很 高的时 由 1 m s 但 . / 4 上升 到 7 9 / ,走丝速度对加工速 的。快走丝线切割机床 的工作液装置一般都 没 - ms 时 候可 以使用 。相对钨丝 , 钼丝熔点低 , 强度 度影响很大 , 抗拉 若继续增加丝速 , 切割 速度反而会 有净化设施 , T作液使用时间不能太长 ; 丝 慢走 低 , 韧性比较好 , 冷骤热的恶劣环境 中 出现一个下降 , 因为排 屑条件 虽然改变 , 但是 在骤 这是 蚀 线切割 由于多用去离子水 ,所 以应定期更换离 不容易断丝 。而钨钼合金丝整合 了前两种钨丝 除作用基本不变 了,可是储丝筒一 次排丝的运 子交 换树 脂, 不然都会影响速度和精度 。 实践 证 和钼丝的特 眭, 加工 效果比较好 , 故 使用寿命 比 转时间减少 , 一定时 间内换 向次数 明 多了 , 这 明清洗性 好的工作液在切割过程 中会吐 出大量 较高。 对于铜钨丝虽然加工效果好 , 但是抗拉强 就意味着非加 丁时 问增大 , 以加丁 速度反而 的黑沫 , 所 : 在这种 情况下 , TT件表面的均匀性 加 度差 , 并且成本较 高, 以应用 也不是很多 。黄 会慢下来 。 所 较 好。在 工作液中增加浓度 、 加大脉问 、 加入适 铜丝做 电极 丝时加 T速度高并 且稳定 性好 , 但 而对于 慢 丝提高电极丝走丝速度 ,T作 量的 电解 质或清洗剂 从而通 过切缝 的增宽 、 走 洗 是损耗很大 。 也容易被带人放 电间隙, 以会提 高速度 , 当 涤 能的增加以改善切缝 中的介质均匀情况均 所 但 不过综合考量之后 ,目前市场 上快走丝线 丝速达到某一值 时 , 加工速度就会趋向稳定。 这 有 助于减弱或消除切割表面换 向条纹 ,提高表 切割加1中广泛使 用钼丝作为电极丝 ,而慢走 是慢走 丝这种加工 方式本 身的特点 决定 的 , 二 它 面精度 。 3 T件 丝线切 割加工 中广泛使用直径为 O m 的黄铜 因为平稳均匀才 能得到 良好 的精度和粗糙度 。 .m 1 1 4换 向及张力 3 . 1工件材质 丝作 为电极丝 。 在加工时 , 如果工艺条件大体一致 , 工 那么 1 . 2电极丝的直径 进行 过线切 割加 工的人 都会有印象 ,快走 电极丝 的直径是根据加l 丁要求和工艺条件 丝下来 的工件 , 表面会有 一层黑色 的黏着物 , 并 件 的材料 也会对丁艺指标产生影响 ,因为材料 生 选取 的。 以钼丝为例丝径 0 6 m最小拉断力在 且极不易清洗 ,通常我们用煤油擦拭才会 露出 的物理特 l和化学特性都不同 ,所以加工 来 .m 0 23 丝径 0 2 m最小拉断力 2-5 。 -N, .r 2a 22 N 也就是 材质本 身。 当然这 是因为放 电腐蚀 的产物 , 不过 的效果肯定 不能相同。脉冲放电能量在两机上 说 电极丝直径 达 , 抗托 强度大 , 承受 电流 大 , 能 擦 拭之后 通常会有波纹 ,这是 因为储丝筒 的换 的分 配传 导和转换 都不同。在 个脉冲放电能 采用较强的电规准进行加工 , 提高加工速度。 所 向导致 的。 因为电极丝做往复运动 , 所以当电极 量相 同情况 下 , 用铜 丝加工硬 质合金 比较丁钢 储丝筒换 向周 期较 短或者切割件 比较 件产 生的放 电痕迹小 , 度低 , 而粗糙 度好 , 速 表 以在加T要求允许 的情况下 , 可选用直 径大点 丝较短 , 的电极丝 厚 的时候 , 火脉 冲间隔进 给速度等参数 配合 同时 电极丝损耗 大。线切 割在加 T铜
线切割
电参数对线切割加工指标的影响1.短路峰值电流对工艺指标的影响在一定条件下,但其他工艺条件不变时,增大短路峰值电流,可以提高切割速度,但表面粗糙度将会变差。
这是作为短路峰值电流越大,单个脉冲能量越大,放电的的电痕就越大,切割速度高,表面粗糙度就比较差。
在增大短路峰值电流的同时,电极丝的损耗也加大,在严重的情况下甚至会发生断丝现象,同时也有可能影响到加工精度。
2.开路电压开路电压增大,加工电流增大,切割速度提高,表面粗糙度变差。
这是因为开路电压增大,致使排削更容易,切割的速度和加工的稳定性也都有所提高,但随着加工间隙的增大,加工精度略有下降。
同时开路电压的增大还会使电极丝产生震动,加大了电极丝的损耗;正常情况下,我们在采用乳化液作为介质使用快走丝方式加工时,其开路电压值一般取60V 到150V之间。
3.脉冲宽度当脉冲宽度增大时,切割速度提高,但是表面粗糙度变差。
这是因为脉冲宽度增大,单个脉冲放电能量增大,所以致使切割速度提高,表面粗糙度变差。
一般情况下,脉冲宽度值通常取2~60μs,作精加工时,脉冲宽度取值一般小于20μs,4.脉冲间隙当脉冲间隙减少时平均电流增大,切割速度加快,但在一般情况下脉冲间隙不能取的太小,如果脉冲间隙取得太小,放电产物来不及排出,放电间隙来不及充分消电离,使得加工不稳定,容易发生电弧放电致使工件表面烧伤和出现断丝;但是脉冲间隙也不适宜太大,否则会使切割速度明显下降,严重时不能进给(加工无法正常进行,单板机数字不走),使加工变的不稳定;一般情况下,减少脉冲间隙,表面粗糙度值提高,但是提高的幅度不大,此时切割速度明显增大,同时表明,脉冲间隙对切割速度影响较大,对表面粗糙度影响较小。
(注:加工工件较厚时,为了保证加工的稳定,放电间隙要大,所以脉冲宽度和脉冲间隙都应取较大值。
)5.放电波形线切割机床常用的两种波形是矩形波脉冲和分组脉冲。
在相同的工艺条件下,分组脉冲常常能获得比较好的加工效果,常用于精加工和薄工件加工。