
模具设计评审与检查表
1+1+1+1√OK ×NG O无此项
1
没有2有
3
√OK 4
√OK 5
√OK 6
√OK 7
√OK 8
√OK 9
√OK 10
O无此项11
√OK 12
×NG 13
√OK 14
452KG 15
模具整套吊模孔是多大?是否够大? M24√OK 16
O无此项17
O无此项18
√OK 19
√OK 20
√OK 21
√OK 22
×NG 23
×NG 24
O无此项25
中托司标准: LKM √OK 26
中托司数量:√OK 27
√OK 28
√OK 29O无此项各模板的吊环孔是否画出,是否合理?模具是否需要平衡吊模块吊环孔是否位于重心?锁模片是否画出,边锁或圆锥锁是否画出?“TOP”方向,操作者方向,基准DATUM 是否标出?如有热嘴,需要画出隔热板模胚字码是否有按要求打在天侧?是否需要安装模脚?前后半模是否能单独放置?底板与方铁之间是否有固定螺丝?模具设计评审与检查表
导套底部是否有开排气?每块模板或者内模的厚度是否合理?是否有按BSM标准大小设计撬模坑?基本信息
模具穴数:设计工厂
项目编号:
项目负责人:模板长度超过400,两侧边至少要各有1支吊模孔模板长度超过600,两侧边至少要各有2支吊模孔模板间是否需要放置定位销?B板强度是否够?直径大小是否合理?回针底部是否有需要增加弹簧或者弹力胶?回针对侧是否有要求增加硬片?中托司是否有设计工艺螺丝孔?4个
是否有产品结构会导致薄钢位,型腔有无漏胶或者多胶?是否有产品结构会导致插穿角小于3°?A板强度是否够?模胚整体
模具模板或者内模长宽尺寸是否合理?隔热板长宽尺寸大于1M需要分成多件回针孔直径是否有避空0.2MM以上?模具总重量是多少:是否有设计垃圾钉,中心距离在120MM以下?评审问题点产品优化
66T33.744版本:
Scott V1产品名称:
产品图片
备注(如果做不到请说明原因)
大模,码模顶板和底板要加厚
如长条形模胚顶针板要加厚
如有顶针和斜顶顶分型面时要加
如有顶针和斜顶顶分型面时要加
大模,一定要计算吊环是否能够吊起整套模。
模具结构设计评审检查表
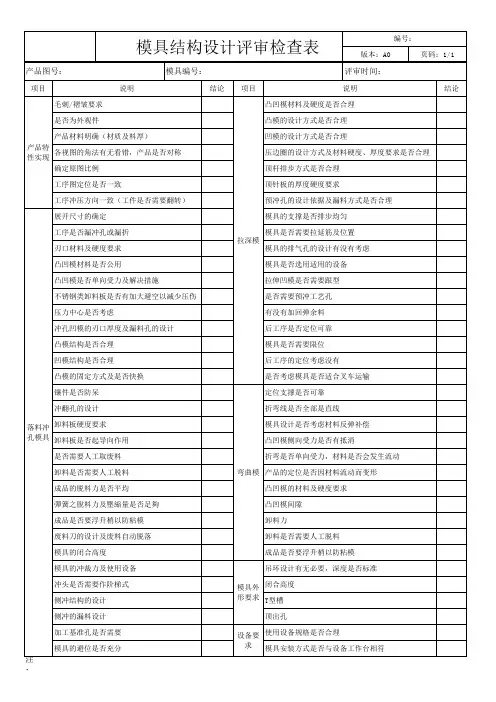
冲翻孔的设计
折弯线是否全部是直线
落料冲 卸料板硬度要求 孔模具 卸料板是否起导向作用
模具设计是否考虑材料反弹补偿 凸凹模侧向受力是否有抵消
是否需要人工取废料
折弯是否单向受力,材料是否会发生流动
卸料是否需要人工脱料
弯曲模 产品的定位是否因材料流动而变形
成品的脱料力是否平均
凸凹模的材料及硬度要求
彈簧之脫料力及壓縮量是否足夠
模具结构设计评审检查表
编号:
版本:A0
页码:1/1
产品图号:
模具编号:
评审时间:
项目 毛刺/褶皱要求
说明凸凹模材料及硬度是否合理
结论
是否为外观件
凸模的设计方式是否合理
产品材料明确(材质及料厚)
产品特 性实现
各视图的角法有无看错,产品是否对称
确定原图比例
凹模的设计方式是否合理 压边圈的设计方式及材料硬度、厚度要求是否合理 顶杆排步方式是否合理
设备要 使用设备规格是否合理 求 模具安装方式是否与设备工作台相符
拉伸凹模是否需要跟型
不锈钢类卸料板是否有加大避空以减少压伤
是否需要预冲工艺孔
压力中心是否考虑
有没有加回弹余料
冲孔凹模的刃口厚度及漏料孔的设计
后工序是否定位可靠
凸模结构是否合理
模具是否需要限位
凹模结构是否合理
后工序的定位考虑没有
凸模的固定方式及是否快换
是否考虑模具是否适合叉车运输
镶件是否防呆
定位支撑是否可靠
凸凹模间隙
成品是否要浮升梢以防粘模
卸料力
废料刀的设计及废料自动脱落
卸料是否需要人工脱料
模具的闭合高度
成品是否要浮升梢以防粘模
模具设计评审表-样表

模具验收协议项目名称:甲方:乙方:(甲方)(乙方)签字:签字:日期:日期:(一)模具委托加工信息委托加工模具清单模具交付地:(二)模具要求A 产品要求1.乙方根据甲方提供的数据为依据进行模具开发制作,同时乙方配合甲方进行产品的装配调整,最终通过甲方认可。
2.对表面有皮纹或喷砂的产品,必须符合最终客户提供的标准要求。
3.在乙方进行模具初步审核时,分型线必须得到甲方认可,同时分型线处的模具滑块必须配合良好,出现的分型线必须小于-——0.05mm均可。
4.乙方应参与甲方产品的设计优化,模具可行性分析并及时反馈修改意见。
5.乙方提交的设计方案(产品,模具)必须得到甲方的认可批准。
6.对于产品不许出现顶白,拉伤或由于模具冷却不好出现的缩痕,变形后收缩或因浇口设置问题出现的冷料,熔体流动分布不均,熔接痕等问题。
B模具与设备接口要求1.模具模板尺寸要求:见甲方提供的设备数据。
2.模具浇口定位环要求:见甲方提供的数据。
3. 模具接头要求:见甲方提供的设备数据。
(1)水管和油管接头(2)热流道电源接头(3)热电偶接头型号(4)上下模滑块接头C模具材料制造的模具必须满足大批量生产的能力(如模具在正常维修和保养的状态下,应不小于采购信息中模具使用寿命要求)钢材满足模具使用寿命要求。
D模具的抽芯及顶出1.大型模具顶出系统必须采用液压油缸系统。
2.顶针(顶块)顶出复位顺畅,且有防转措施,顶出复位弹簧。
3.油缸轴和相应的连接件必须做好防转措施,以便防止在使用过程中螺纹退出。
4.模具有机械式滑块必须有复位措施。
5.大型模具的顶出及抽芯必须采用位置控制,但不得采用油缸上的磁性信号来控制顶出或抽芯位置,顶出控制至少需在顶出的对角位置安装信号开关。
6.模具应保证在不使用脱模剂的情况下顺利脱模,且机械取件方便,注塑出的产品外观不能因模具问题而产生飞边,缩痕,熔接痕,表面波纹,翘曲变形,顶白等缺陷,产品表面无因强制脱模产生的拉白现象。
模具设计结构分型评审检查清单

以下项目由3D工程师自检:
1 分型的基准角、定位尺寸是否跟2-D图?所有散件的基准角设置是否合理? 2 模具钢材选择是否已按模图设计(有不同时必须向2D提出) 3 所有图纸上的零件编号是否已跟足模图?(有不同时必须向2D提出)
序号
公司名称
模具结构评审检查清单 表单/记录号:
评审问题描述
备注
1 3D实体是否为最新文件? 2 3D实体是否已转换公差、修出模角、包R角 3 2D平面排位方向及出模方向是否合理?产品上、下模、行位/斜顶位置是否已正确? 4 材料缩水率是否正确? 5 是否做了产品、模具枕位及料位的出模分析? 6 上、下模分型面是否合理?要封料的枕位,擦穿位是否已有安全角度和足够的封料位? 7 原身出模具互锁是否合理? 8 行位分型面是否合理?行位出模方向是否有倒扣? 9 斜顶分型面是否合理?斜顶出模方向是否有倒扣?斜顶在顶出时是否会刮伤料位? 10 镶件的拆法是否合理?(已考虑薄钢、夹口线及加工工艺等问题吗?) 11 在上、下模方向上,行位、斜顶、缩呵在运动时是否会影响出模?是否已做动态模拟分析? 12 油缸行位前端平面是否已做与前模或后模擦穿的角度? 13 顶针、直顶块、斜顶块等分布是否合理? 14 行位、斜顶、缩呵行程是否足够? 15 行位、斜顶在合模状态及开模顶出状态下是否撞顶针、斜顶、直顶等? 16 斜顶、直顶、下模有复杂关系时,是否已分析运动过程无干涉? 17 镶件、镶针、顶针、直顶孔、斜顶孔、螺丝孔是否碰运水(凡3D已做运水时必须检查此条)? 18 模具加工可行性是否OK? 19 是否已做模具安装顺序可行性分析? 20 是否已在封料位1寸外做避空?大模是否已在模胚四边做平衡块? 21 其它应该避空的位置是否已做出?应做出的R角、倒角是否已做出? 22 排气是否已设计?是否正确? 23 是否需要做内模碰数点? 24 是否需要对插穿镶件(或其它部件)的材料,硬度做调整?
模具设计评审表-

17)斜顶是否有冷却.
18)滑块是否有顶针装置.
19)斜顶是否有顶针装置.
20)斜顶角度是否小于15度
21)斜顶行程是否足够.
热流道
1)热流道是否名辰认可品牌.热流道品牌:
2)热流道型号是否符合<模具技术要求>.热流道型号:
3)热电偶是否符合<模具技术要求>(J型).
28)定模板强度是否足够.定模板长X宽X厚:
29)动模板强度是否足够.动模板长X宽X厚:
30)顶针板强度是否足够,螺丝是否足够.顶针板长X宽X厚:
31)模架底板和顶针板之间是否有收紧螺丝孔.
32)导柱导套型号和长度是否正确.
33)顶针板导柱导套型号和长度是否正确
34)支撑柱数量/直径是否足够.
35)垃圾钉数量是否足够,排布是否平衡,是否与顶针螺丝干涉.
5)斜导柱尺寸是否正确.
6)导滑块尺寸是否正确.
7)背部和底部耐磨片尺寸是否正确.
8)斜导柱角度是否小压紧面2度
9)滑块限位形式是否正确
10)大滑块是否有中心导滑块.
11)模架导柱有效长度是否比斜导柱长.
12)滑块是否有冷却水路.
13)滑块与顶杆是否干涉.
14)大滑块是否有起吊孔.
15)斜顶是否有导向铜套,尺寸是否正确.(长斜顶需用上下两个铜套)
4)热流道是否经模流分析,是否合适.附分析报告:
5)热流道图纸是否有检查.
6)定模是否有导柱导套(便于安装热流道) .
7)导柱有效长度是否比热流道喷嘴长.
8)用于热流道安装的导柱导套是否和动模复位杆干涉.
9)油路排布是否正确.
10)吊环是否和插座盒干涉.
模具设计检查表(冲压)

18.成型(拉深、成形、弯曲、翻边、整形)
A.压边圈设计的合理性(包括拉深筋等)
B.拉深模、成形模排气系统是否适合
C.气垫顶杆的行程长度是否符合要求
D.到位标记或限位装置确保产品压制到位
19.冲裁(落料、冲孔、切边)
A.模具整体、分段修边周界及间隙设计的合理性
11.冲压力是否计算,压力中心位置在设计图纸中是否标注提示
12.上下模具定位及导向的可靠性
13.定位的可靠性;定位基准与产品基准一致性;前道工序的制件,在下道模具中定位的可靠性
14.U型槽、模柄、顶杆位置及孔径等安装尺寸应与选用机床一致
15.模具顶出和卸料装置、易损件和工作部分的合理性与可靠性
16.斜锲和吊锲结构的尺寸是否符合要求
冲压模具设计审核表
DIEDESIGNREVIEW
零件号:
总成号:
工程更改号:
零件名称:
零件图纸或GD&T图纸号:
零件图纸更改级别:
年型/车型:
零件数模版本号:
模具编号/图纸张数:
零件供应商:
产品工程师(新亚通) :
模具工程师(新亚通):
电话:
电话:
DUNS / Z编号:
模具工程师(供应商):
电话:
模具设计公司:
B.工作部分镶块设计的合理性
C.废料系
E:.刃口有效工作长度是否足够
20.模具的部件必须具有安全措施,特别是进料、出料,模具的安装及搬运装置
21.是否规定的对模具部件标识,如:上下模及重量、工序号、标牌、涂色、顶杆位置等
审核及改进意见:(如审核及改进意见此栏写不开,附表于后)审核栏评价结果:此项目不适用打/合格打√不合格打×
模具设计评审检查表
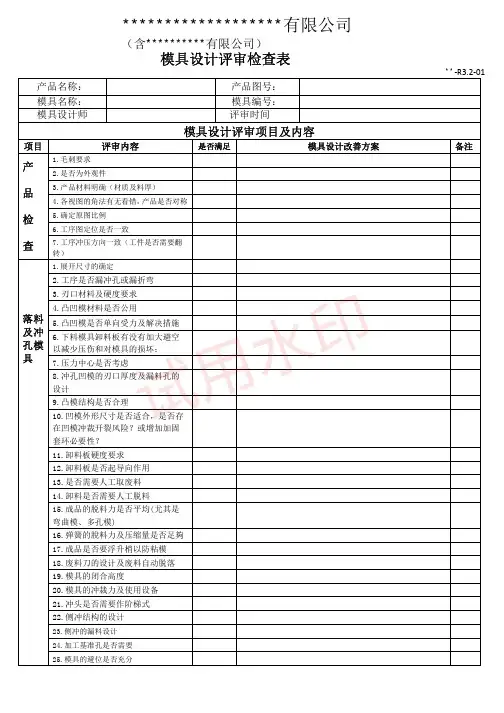
**-R3.2-01产品名称: 产品图号:模具名称: 模具编号:模具设计师 评审时间模具设计评审项目及内容项目评审内容是否满足模具设计改善方案备注产 品 检 查1.毛刺要求2.是否为外观件3.产品材料明确(材质及料厚)4.各视图的角法有无看错,产品是否对称5.确定原图比例6.工序图定位是否一致7.工序冲压方向一致(工件是否需要翻转)落料及冲孔模具1.展开尺寸的确定2.工序是否漏冲孔或漏折弯3.刃口材料及硬度要求4.凸凹模材料是否公用5.凸凹模是否单向受力及解决措施6.下料模具卸料板有没有加大避空以减少压伤和对模具的损坏;7.压力中心是否考虑8.冲孔凹模的刃口厚度及漏料孔的设计9.凸模结构是否合理10.凹模外形尺寸是否适合,是否存在凹模冲裁开裂风险?或增加加固套环必要性?11.卸料板硬度要求12.卸料板是否起导向作用13.是否需要人工取废料14.卸料是否需要人工脱料15.成品的脱料力是否平均(尤其是弯曲模、多孔模)16.弹簧的脫料力及压缩量是否足夠17.成品是否要浮升梢以防粘模18.废料刀的设计及废料自动脱落19.模具的闭合高度20.模具的冲裁力及使用设备21.冲头是否需要作阶梯式22.侧冲结构的设计23.侧冲的漏料设计24.加工基准孔是否需要25.模具的避位是否充分产品名称: 产品图号:模具名称: 模具编号:模具设计师 评审时间模具设计评审项目及内容项目评审内容是否满足模具设计改善方案备注拉 深 模 具 1.凸凹模材料及硬度是否合理2.凸模的设计方式是否合理3.凹模的设计方式是否合理4.压边圈的设计方式及材料硬度、厚度要求是否合理5.顶杆排步方式是否合理6.顶针板的厚度硬度要求7.预冲孔的设计依据及漏料方式是否合理8.模具的支撑是否排步均匀9.模具是否需要拉延筋及位置10.模具的排气孔的设计有没有考虑11.模具是否选用适用的设备12.拉伸凹模是否需要跟型13.是否需要预冲工艺孔14.有没有加回弹余料15.后工序是否定位可靠16.模具是否需要限位17.预冲孔的设计依据及漏料方式是否合理?18.零件折弯是否单向受力,材料是否会发生流动,如何解决?19.模具定位结构方式是否满足零件关、重要尺寸精度及产品特性要求?20.产品的定位是否会因材料流动而变形?21.成品是否需要浮升销以防粘模?22.后工序的定位是否进行考虑?23.是否考虑模具是否适合叉车运输产品名称: 产品图号:模具名称: 模具编号:模具设计师 评审时间模具设计评审项目及内容项目评审内容是否满足模具设计改善方案备注成型、折 弯 模 具 1.定位支撑是否可靠2.折弯线是否全部是直线3.模具设计是否考虑材料反弹补偿4.凸凹模侧向受力是否有抵消5.折弯是否单向受力,材料是否会发生流动,如何解决6.产品的定位是否因材料流动而变形?7.凸凹模的材料及硬度要求8.凸凹模间隙是否准确?9.卸料力是否满足?10.卸料是否需要人工脱料11.成品是否要浮升梢以防粘模12.搬运吊环设计有无必要,强度是否满足?13.闭合高度是否符合?14.安装T型槽是否需要?15.凹模模芯及顶出孔设计是否合理?16.使用设备规格是否合理17.模具安装方式及规格是否与设备工作台相符18.模具定位结构方式是否满足零件关、重要尺寸精度及产品特性要求?19.后工序的定位是否进行考虑?20.是否考虑模具是否适合叉车运输21.其他产品名称: 产品图号:模具名称: 模具编号:模具设计师 评审时间模具设计评审项目及内容项目评审内容是否满足模具设计改善方案备注产品检查1.毛刺要求2.是否为外观件3.产品材料明确(材质及料厚)4.各视图的角法有无看错,产品是否对称5.确定原图比例全 自 动 模 具 1. 料带设计是否是最理想的?2. 定位导正孔尺寸是否适中?3.模具设计是否考虑材料反弹补偿4. 确认最小冲头尺寸,是否强度足够?5.折弯是否单向受力,材料是否会发生流动,如何解决6.产品的定位是否因材料流动而变形?7.凸凹模的材料及硬度要求8.凸凹模间隙是否准确?9.卸料力是否满足?10. 折弯R/T比值,是否过小?11.成品是否要浮升销以防粘模12产品重要尺寸是否考虑如何保证,比如放回弹,加调整,下料取经验值等13.闭合高度是否符合?14. 压力弹簧数量,强度,排配是否合理?15. 模具结构是否恰当,导向件数量,强度是否足够?16.导位针结构型式,排配,数量是否合理17. 成形工站是否需要调节装置,装置是否可靠及便于调节,是否与导柱等干涉. 18.模具定位结构方式是否满足零件关、重要尺寸精度及产品特性要求?19. 零件强度是否足够,易损件是否有足够备件20.是否考虑模具是否适合叉车运输。
模具检查表
检图100%1√2√3√4√5√6√7√8√9√10√11√12√13√14√15√16√17√18√19√20√21√2223√24√25√2627√28√293031323334上下模U形沟数量L≥1500mm6-8个,L<1500mm4-6个, 是否符合技术协议,分布是否合理;U形沟位置是否与机床吻合;U沟高度是否符合技术协议;U槽是否倒角来增加感应面(感应面150㎜)是否考虑隐藏部件和运动部件有无干涉(螺栓、回程钩、斜楔等)研讨签名三维是否干涉;是否做静态、动态(含非工作状态)检查;前工序板件是否与本工序结构干涉;相关装配尺寸是否衔接技术要求是否填写完整,综合图中技术要求是否和本图纸相符图层管理是否符合要求(见标准)结构是否经过内审人员确认(针对复杂斜楔类结构)起吊的选择是否符合技术协议,是否会与四周干涉;吊钩、螺纹套等埋入件的孔是否做出,孔径与深度是否匹配图纸修改后,是否影响其附近结构,造成悬空、干涉、不匹配等模具连接板、漏水孔、侧视孔、导板窥视孔(导腿处、压芯托芯导滑处、DR凸模处)是否设计机床偏移量是否在75mm以内,中心键槽(28+0.1~0.3)是否与机床吻合,上下模是否要通槽上下模或其与压芯或托芯配合处(导向、各类凸台)及其它需让位处位置尺寸是否一致、形状尺寸是否匹配安全螺栓是否与压边圈干涉压芯侧销伸出部分是否在上模做了避让压边圈接柱垫块是否与凸模干涉研讨记录销钉、螺钉拆卸空间是否足够;是否考虑为螺钉头预留避让空间是否考虑汽缸弯接头的空间避让40mm废料刀和上模刃口的避让是否做出(结构可不做出,由加工数模做出)做压芯过桥设计时是否考虑压芯行程+20mm安全量二.干涉检查冲头固定座与压料芯之间有无干涉装夹U槽四周空间是否符合标准,是否与废料滑板干涉工艺内容是否与工法图一致(核对工艺数模与工法图)压力源(顶杆)行程是否与压芯、托芯、小凸芯、压边圈行程一致;安全行程为ST+15mm(DR为ST+20mm);工作侧销能否用双槽(有CAM、氮气弹簧时不能用)特殊结构处在图纸中是否有提示、指导说明,是否规避了对称制作(如快速定位、左右标记、左右件不完全对称处)是否有模具运动动作线图(弹簧行程图、斜楔行程图);三维行程运动关系是否表达;回程状态是否表达减轻孔设计是否按设计标准,壁厚是否均匀模具检查表制件号: 工序号:检图者:产品名: 客 户:设计者:加工部位(拉延分模线、修边线、冲孔、翻边线、翻孔线、整形区)是否按照工艺数模(工法图仅为参考,核对工艺数模侧工作内容角度等)模具高度、长、宽是否合理,是否设计最省检 查 点检图日期:自检CH孔位置是否与前序(工法图)一致;下模是否符型,上模是否让位“F”向是否标识,与工法图是否一致一.共性内容检查模具是否设计有模具中心线、机床中心线压料芯是否优先设计起吊和翻转螺纹套;是否设计压芯装夹槽行程设定是否合理;行程限制器、存放器、缓冲装置是否设计,是否符合技术协议与设计标准;存放状态下弹性元件是否受力;是否超出装模高度快速定位分布是否合理;强度是否合适;左右两模件是否规避了对称制作NO压芯走框架结构处如果有刀块,刀块螺孔销孔是否悬空冲裁力、成型力、压料力、退料力是否计算。
模具验收模具设计-检查表
o o o o o o o o o o o
o o o o o o o o o o o o
o
o o o o o o o
o o o o o o o o o o o o o
o o o o o o o o o o o o o
o o o o o o o o o
7.1模具工作安全性 7.2模具维修及换件方便性 7 7.3铸造及加工工艺性(包括装夹) 模具 7.4模具强度 评估 6.5模具经济性(合理减重)
o o o o o
o o o o o
o o o o o
8.1滑动面间隙 8.2左右件说明及标记 8 技术 8.3热处理,涂漆,标牌等 要求
o o o o
o o o o
o o o o
4.1手工上件位置 钢轮滚道,橡胶轮滚轮,定位板滚轮 4.2托起装置 4 制 件 投 入 与 取 出 型式:气缸,举升器,顶销 结构;橡胶轮滚轮,钢管,吸盘等 4.3手工取件辅助装置 4.31空手槽 4.32杠杆 4.33钢轮滚道 4.34橡胶轮滚道 4.35橡胶轮座 4.4制件投入,取出过程流畅检查
设计: 项 内容 目 1.1工艺数模及工艺补充正确性
1 设计 及 加工 依据
校对:
(FUJI)模具设计/检查表 审核: 项目 内容 5.1闭合高度及模具长,宽 5.2上模U槽及快速定位销 5.3下模U槽及快速定位槽 5.4托杆孔位平衡,工作行程控制(ST) 5.5调试托杆孔位 5.6U槽及孔位数量及平衡 5.7安全行程控制(ST) 6.1上,下模导向防反及对应性 6.2上,下模工作及存放限位/缓冲 6.3上,下模起吊 6 6.4上,下模安全区 端头 结构 6.5上,下模运输连接板 6.6.气路接头固定座
o o o o o o o o o o
模具设计检查表
36
小拉杆行程( ),大拉杆行程( )
开模动作
37
扣机设计是否合理
设计标准
38
有前模行位,特殊机构模具确保动作先后顺序
39
模仁虎口设计是否合理
设计标准
40 模具定位 模胚精定位设计是否合理
设计标准
41
单边行位对侧是否设计定位块平衡模具
设计标准
42
模具合模确保导致最先导向(大于导柱直径)
设计标准
43 模具导向 热流道安装确保导柱先导向(大于导柱直径)
57
模具铭牌,水路铭牌,热咀铭牌的设计
打合资料
58 模具标示 日期章刻印等
打合资料
检查者判定 结果
冷却系统
17
冷却分配器(集水排)设置
打合资料 Core温度 BALANCE(平
衡) 350T 以上
18
水路干涉检查(安全间距>5MM,胶圈间距>3MM)
设计标准
19
顶针方式与打合资料是否一致(注意顶针不可位置)
打合资料
20
顶针是否平衡及数量适当与否
取出平衡
21 顶出系统 顶针强度是否足够,顶针板强度,顶针板螺丝设计
400宽以上模具面板,A板,B板,四面是否设计有吊环螺
50
丝
51
PL面排气开设
设计标准 设计标准 设计标准
52 排气设计 导柱的排气开设
设计标准
53
流道排气开设
设计标准
54
计数器,微动开关,先复位等
55
追加式样
支撑棒设计(要求占顶针板面及15%±5,注意进浇 下方)
56
E.G.P 设置与否
标准化 后模板强度 顶板 动作
模具设计检查表
3.2产品胶位复查结果:平均_____mm 最薄_____mm 最厚_____mm 骨位_____mm 柱位_____mm,火山口:需要○ 不需○ 产品上是否有过厚胶位,肋骨厚度是否小于主胶厚2/3,是否会产生缩水痕迹? 三 产 品 分 析 缩水痕迹解决对策: 3.3 产品薄胶位缺胶对策:________________________________________ 3.4 产品拔模是否适当 ,饰纹位置拔模度数 。
10.2 两条运水间距要3-5倍运水直径,最少30mm。破框的直通运水要在开框前做?(特别注意通到圆镶件的运水)
★10.6 运水接头是否相互干涉,是否和其它零件干涉,是否和注塑机格林柱、码模铁干涉?
11.1 吊模螺丝孔(包含吊环旋转)是否和滑块槽、铲鸡、水嘴等其它机构干涉?螺丝配合长度有1.5倍的直径就刚好。 11.2 吊模螺丝位置是否可使吊模平衡?吊模螺丝 大小是否合适?吊模担的强度 是否足够?
第 1 页,共 2 页
模具编号
SHINY 设计检查表(设计工程师填写)
检查内容 主管/总监确认
、行位 、斜顶 、导套 、耐磨板 、模仁
★★★一.模具各部位所用材料:模胚 ★★★二.标准件按
设计。是否已经切实对照过模具规格书?自己设计的产品是否已审核过2D和3D。 是。 否。
★★★3.1 产品பைடு நூலகம்否为最新产品图
11.3 是否加必要模脚来保护模具下面的相关配件,模脚是否可使A\B板侧单独竖直摆放? 11.4 各模板、模仁及大块镶件是否有做吊装工艺螺丝孔,拆装螺丝孔?不规则零件工艺基准是否有设计? 十 11.5 回针是否单边避空0.25mm?中托司是否单边避空0.25mm、有否加取出镙牙? 一 11.6 撑头大小、位置、数量是否合理? 模 胚 11.7 各模板与模仁等强度是否足够?是否有加工变形或受热、受力变形的倾向? 11.8 各模板之间是否按要求做撬模槽?各板是否有起吊螺丝?导套末端是否有设计排气槽、是否在模具顶部和底部? 11.9各模板之间是否有管钉,管钉是否有取出螺丝? 11.10 顺序开模的动作先后及开模距离正确吗?顺序: 。