
挤压丝锥
扭矩对比
HPF – Former # 6090 EDPNo. 1403064
Gewindeformer # 6394 C Ident.-Nr. 1403524
Gewindebohrer Rasant N # 6504 C Ident.-Nr. 1397903
Gewindebohrer Markant # G 413 C Ident.-Nr. 1394466
S型挤压丝锥
润滑槽
(S1: 铲磨)
GWF – 截型
Formfalte
挤压加工
挤压成型螺纹 切削成型螺纹
挤压形成的折叠形牙顶
挤压丝锥的优势
• • • • • • • • 无屑加工 更高的切削速度 更好的寿命 更好的螺纹精度 更好的螺纹表面光洁度 更高的螺纹强度 切削平稳 (无槽) 可同时适用于通孔或者盲孔加工
材料: 38 Mn V S 5
HPF挤压丝锥成功案例3
规格:M18 x 1,5 此前使用高速钢普通丝锥
转向节
现使用HPF挤压丝锥
改善: 切削速度从 24m/min 提高到 30m/min 刀具寿命从 600 提高到 2500 孔 用户收益: 年产量提高 20.000 件
材料: 41CrS4 (1000N/mm² )
Torque Mrmer # 6090 EDPNo. 1403064
HSS-Former #6394 C EDPNo. 1410835
Gewindebohrer Rasant N # 6504 C Ident.-Nr. 1397903
Gewindebohrer Markant # G 413 C Ident.-Nr. 1394466
Torque M12 x 1,5
扭矩对比
HPF – Former # 6090 EDPNo. 1403064
HSS-Former #6394C EDPNo. 1410835
Tap Rasant-N #6504C EDPNo. 1397903
Tap Markant-V #G413C EDPNo. 1394466
Torque M12 x 1,5
润滑类型
N型 (不带润滑槽)
最小量润滑
S型 (带有润滑槽)
HPF挤压丝锥成功案例1
规格:M16 x 1,5
此前一直使用的整体硬质合金挤压丝锥 现改为HPF挤压丝锥
曲轴连杆
改善: 切削速度从 10m/min 提高到 20m/min 刀具寿命从 2000 提高到 3000 孔
Success-Story HPF-Former
规格:M16 x 2
齿圈
此前使用粉末高速钢丝锥
现使用HPF挤压丝锥 改善: 切削速度从 15m/min 提高到 35m/min 刀具寿命从 250 提高到 1000 孔 用户收益: 年产量提高 2.000 件
材料: 42CrMo 4V (950N/mm² )
摘要
• • • • • 挤压丝锥 挤压丝锥的优势 HPF挤压丝锥 技术提示 成功案例
其他丝锥
挤压丝锥
挤压丝锥
• 特性
– 无屑切削 – 成型加工 – 适用于内螺纹加工 – 螺纹由挤压成型
挤压丝锥
• 适用条件
– 材料要求 抗拉强度 ≤ 1200 N/mm² 延展率 ≥ 8% – 适用螺纹规格 :M2 –M20, 某些特殊要 求场合可以到M30 – 高要求的螺纹预制孔 (优先选用硬质合金 钻头钻孔)
推荐HPF预制孔用硬质合金钻头
钻头直径 选用钻头直径过大
正确选用
选用钻头直径过小 Mat.: Alu
扭矩
• 攻丝过程中,挤压丝锥比切削丝锥产生的扭矩提高 50% 到100% • 影响扭矩变化的因素: • 被加工螺纹规格 • 选用钻头直径 • 螺距 • 被加工材料 • 切削转速 • 润滑液 ( 乳化液, 油或者MMS ) • 涂层
粗颈部设计
HPF比高速钢丝锥的优势
• • • •
更高的切削速度 更好的刀具使命 适用于更多难加工材料 低扭矩
HPF 比硬质合金丝锥的优势
• 低成本 • 不易破损 • 能承受更高的扭矩
HPF切削转速表
挤压丝锥预制孔用钻头直径计算公式
螺纹公称直径– ½ 螺距 D - 1/2P 例: M12 x 1 = 12 - 0,5 = 11,5 mm
用户收益: 年产量提高 500.000 件 材料: C70
HPF挤压丝锥成功案例2
规格:M14 x 1,5
轮轴法兰
此前使用高速钢挤压丝锥
现改为HPF挤压丝锥 改善: 切削速度从 10m/min 提高到 20m/min 刀具寿命从 1000 提高到 13000 孔 用户收益: 年产量提高 700.000 件
挤压丝锥的劣势
• • • • 预制孔的精度要求更高 不可修磨 切削扭矩大 切削热
切削丝锥和挤压丝锥切削倒角的区别
Bilz-Synchro-holder
HPF安装:
带有内冷孔的HPF挤压丝锥
润滑槽位置要对准
• 特制的紧固螺钉 - 高抗拉强度 - Torx plus - More stabil
Torque M12 x 1,5
扭矩对比
HPF – Former # 6090 EDPNo. 1403064
HSS-Former #6394C EDPNo. 1410835
Tap Rasant-N #6504 C EDPNo. 1397903
Gewindebohrer Markant # G 413 C Ident.-Nr. 1394466
挤压丝锥及其注意事项
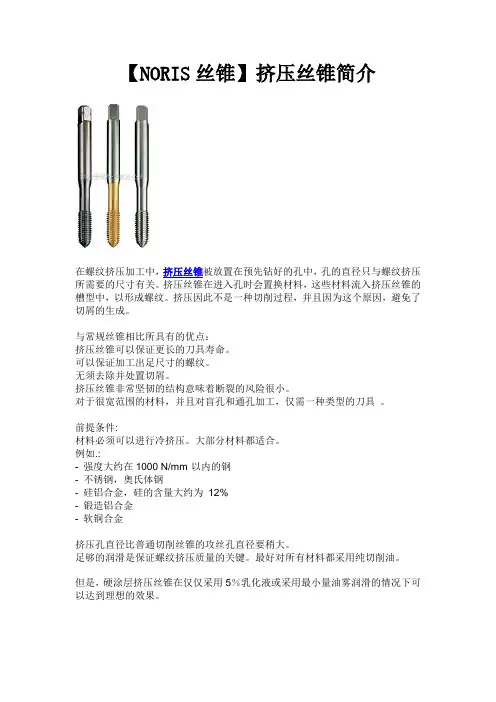
【NORIS丝锥】挤压丝锥简介在螺纹挤压加工中,挤压丝锥被放置在预先钻好的孔中,孔的直径只与螺纹挤压所需要的尺寸有关。
挤压丝锥在进入孔时会置换材料,这些材料流入挤压丝锥的槽型中,以形成螺纹。
挤压因此不是一种切削过程,并且因为这个原因,避免了切屑的生成。
与常规丝锥相比所具有的优点:挤压丝锥可以保证更长的刀具寿命。
可以保证加工出足尺寸的螺纹。
无须去除并处置切屑。
挤压丝锥非常坚韧的结构意味着断裂的风险很小。
对于很宽范围的材料,并且对盲孔和通孔加工,仅需一种类型的刀具。
前提条件:材料必须可以进行冷挤压。
大部分材料都适合。
例如.:- 强度大约在1000 N/mm²以内的钢- 不锈钢,奥氏体钢- 硅铝合金,硅的含量大约为12%- 锻造铝合金- 软铜合金挤压孔直径比普通切削丝锥的攻丝孔直径要稍大。
足够的润滑是保证螺纹挤压质量的关键。
最好对所有材料都采用纯切削油。
但是,硬涂层挤压丝锥在仅仅采用5%乳化液或采用最小量油雾润滑的情况下可以达到理想的效果。
【NORIS丝锥】攻丝时应注意的事项(1)工件上螺纹底孔的孔口要倒角,通孔螺纹两端都倒角。
(2)工件夹位置要正确,尽量使螺纹孔中心线置于水平或竖直位置,使攻丝容易判断丝锥轴线是否垂直于工件的平面。
(3)在攻丝开始时,要尽量把丝锥放正,然后对丝锥加压力并转动绞手,当切入1-2圈时,仔细检查和校正丝锥的位置。
一般切入3-4圈螺纹时,丝锥位置应正确无误。
以后,只须转动绞手,而不应再对丝锥加压力,否则螺纹牙形将被损坏。
(4)攻丝时,每扳转绞手1/2-1圈,就应倒转约1/2圈,使切屑碎断后容易排出,并可减少切削刃因粘屑而使丝锥轧住现象。
(5)攻不通的螺孔时,要经常退出丝锥,排除孔中的切屑。
(6)攻塑性材料的螺孔时,要加润滑冷却液。
对于钢料,一般用机油或浓度较大的乳化液要求较高的可用菜油或二硫化钼等。
对于不锈钢,可用30号机油或硫化油。
(7)攻丝过程中换用后一支丝锥时,要用手先旋入已攻出的螺纹中,至不能再旋进时,然后用绞手扳转。
挤压丝攻
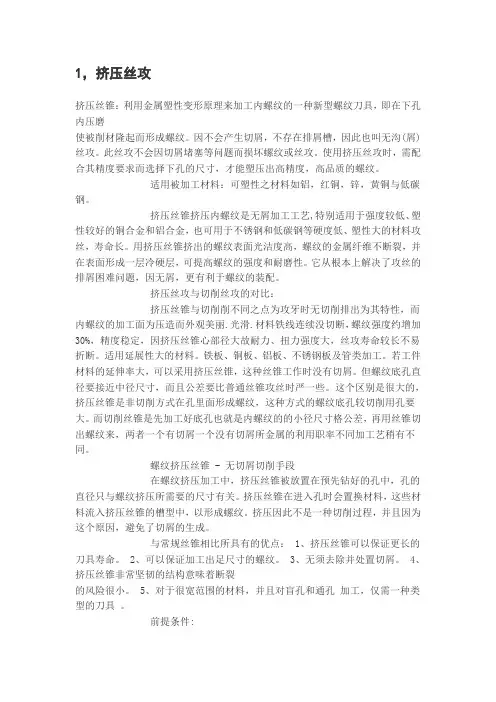
1,挤压丝攻挤压丝锥:利用金属塑性变形原理来加工内螺纹的一种新型螺纹刀具,即在下孔内压磨使被削材隆起而形成螺纹。
因不会产生切屑,不存在排屑槽,因此也叫无沟(屑)丝攻。
此丝攻不会因切屑堵塞等问题而损坏螺纹或丝攻。
使用挤压丝攻时,需配合其精度要求而选择下孔的尺寸,才能塑压出高精度,高品质的螺纹。
适用被加工材料:可塑性之材料如铝,红铜,锌,黄铜与低碳钢。
挤压丝锥挤压内螺纹是无屑加工工艺,特别适用于强度较低、塑性较好的铜合金和铝合金,也可用于不锈钢和低碳钢等硬度低、塑性大的材料攻丝,寿命长。
用挤压丝锥挤出的螺纹表面光洁度高,螺纹的金属纤维不断裂,并在表面形成一层冷硬层,可提高螺纹的强度和耐磨性。
它从根本上解决了攻丝的排屑困难问题,因无屑,更有利于螺纹的装配。
挤压丝攻与切削丝攻的对比:挤压丝锥与切削削不同之点为攻牙时无切削排出为其特性,而内螺纹的加工面为压造而外观美丽.光滑.材料铁线连续没切断,螺纹强度约增加30%,精度稳定,因挤压丝锥心部径大故耐力、扭力强度大,丝攻寿命较长不易折断。
适用延展性大的材料。
铁板、铜板、铝板、不锈钢板及管类加工。
若工件材料的延伸率大,可以采用挤压丝锥,这种丝锥工作时没有切屑。
但螺纹底孔直径要接近中径尺寸,而且公差要比普通丝锥攻丝时严一些。
这个区别是很大的,挤压丝锥是非切削方式在孔里面形成螺纹,这种方式的螺纹底孔较切削用孔要大。
而切削丝锥是先加工好底孔也就是内螺纹的的小径尺寸格公差,再用丝锥切出螺纹来,两者一个有切屑一个没有切屑所金属的利用职率不同加工艺稍有不同。
螺纹挤压丝锥 - 无切屑切削手段在螺纹挤压加工中,挤压丝锥被放置在预先钻好的孔中,孔的直径只与螺纹挤压所需要的尺寸有关。
挤压丝锥在进入孔时会置换材料,这些材料流入挤压丝锥的槽型中,以形成螺纹。
挤压因此不是一种切削过程,并且因为这个原因,避免了切屑的生成。
与常规丝锥相比所具有的优点: 1、挤压丝锥可以保证更长的刀具寿命。
挤压丝锥
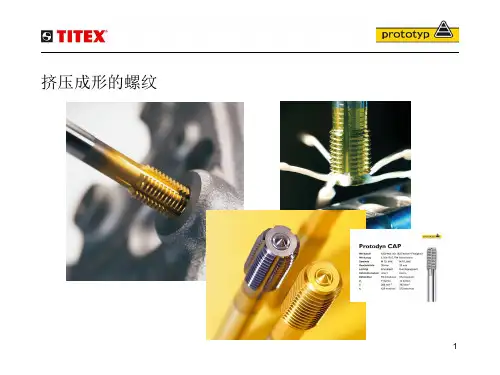
导入锥体长度 l4 头数 > 2 至 3.5 > 3.5 至 5.5 > 1.5 至 2
预钻孔直径 用于挤压丝锥
预钻孔直径 用于挤压丝锥
45°最大
d3
l4 有整尖端的导入锥体
型 C, D 1,0 P 最大 型E 0.5 P 最大
d3
l4
无整尖端的导入锥体
13
图例
导入锥体 导向件 润滑槽 轴颈 刀柄 方头
挤压成形的螺纹的预钻孔直径
预钻孔直径
22
刀具标识
PROTOTYP 刀具上均附加标明预钻孔 直径的平均尺寸。 这一标记位于刀柄上, 以方便用户 选择正确的底孔直径。 例如: 用于 M12-6H = 11.21 mm 用于 M12-6G = 11.27 mm
预钻孔直径/计算公式 6H Tol. = 螺纹尺寸 -0,45xP 6G Tol. = 螺纹尺寸 -0,42xP
8 7 6 5
扭矩 [Nm]
4 3 2 1 0
6HX
6GX
7GX
公差范围
34
润滑
无润滑槽
受限制 板材贯穿螺纹 至 1,5xd
有润滑槽
万能型 适用于所有 超过3xd的 通孔+盲孔 螺纹
润滑油膜薄 对较深的螺纹可能会有问题
润滑均匀 在深螺纹的下部范围 也能均匀润滑
35
润滑与表面质量
鳞片状表面 光滑的表面
PROTODYN PROODYN S PROTODYN ST PROTODYN ECO-HT PROTODYN S ECO-HT PROTODYN CAP PROTODYN S SYNCHROSPEED PROTODYN S ECO-INOX PROTODYN LM
挤压丝锥原理

挤压丝锥原理
挤压丝锥是一种用于金属加工的工具,它的原理是通过挤压金属材料来形成螺纹。
在使用挤压丝锥进行加工时,需要注意一些原理和技巧,下面我们来详细了解一下挤压丝锥的原理。
首先,挤压丝锥的原理是利用金属材料的塑性变形特性,通过挤压来形成螺纹。
在加工过程中,挤压丝锥会对金属材料施加一定的压力,使得金属材料产生塑性变形,最终形成所需的螺纹结构。
这种原理使得挤压丝锥在加工过程中可以更加精确地控制螺纹的尺寸和质量。
其次,挤压丝锥的原理也与金属材料的流动性有关。
在挤压过程中,金属材料
会发生流动,从而形成螺纹结构。
这种流动性的原理使得挤压丝锥在加工过程中可以更好地控制螺纹的形状和表面质量,确保加工出的螺纹符合要求。
另外,挤压丝锥的原理还与金属材料的塑性变形有关。
在挤压过程中,金属材
料会发生塑性变形,从而形成螺纹结构。
这种塑性变形的原理使得挤压丝锥在加工过程中可以更好地控制螺纹的深度和形状,确保加工出的螺纹符合标准要求。
综上所述,挤压丝锥的原理是利用金属材料的塑性变形特性、流动性和塑性变
形来形成螺纹结构。
在实际加工中,我们需要充分理解挤压丝锥的原理,合理选择工艺参数,确保加工出的螺纹符合要求。
同时,还需要注意加工过程中的润滑和冷却,以确保加工质量和工具的使用寿命。
希望以上内容能够帮助大家更好地理解挤压丝锥的原理和加工技术,提高加工质量和效率。
m5挤压丝锥螺距

m5挤压丝锥螺距1. 引言挤压丝锥是一种用于加工螺纹的工具,常用于金属加工领域。
螺距是指单位长度上螺纹的螺旋线数目,它是一个重要的参数,直接影响到螺纹的牙型、强度和耐久性。
本文将深入探讨m5挤压丝锥螺距的相关知识和应用。
2. m5挤压丝锥概述2.1 挤压丝锥的定义挤压丝锥是一种用于加工内螺纹的工具,它通过在工件上施加压力,将金属材料塑性变形,形成螺纹结构。
2.2 m5挤压丝锥的规格m5挤压丝锥是一种常见的规格,其中的”m5”表示螺纹直径为5mm。
它通常由高速钢或硬质合金制成,具有较高的硬度和耐磨性。
3. 挤压丝锥螺距的影响因素3.1 材料特性挤压丝锥螺距的选择与加工材料的特性密切相关。
不同材料的塑性变形能力不同,因此需要根据材料的硬度、韧性和延展性来选择合适的螺距。
3.2 加工要求挤压丝锥的螺距选择还受到加工要求的影响。
不同的应用场景对螺纹的强度、密封性和耐久性有不同的要求,因此需要根据具体要求来选择合适的螺距。
3.3 设计标准在一些特殊行业,如航空航天和汽车制造等领域,会有专门的设计标准来规定挤压丝锥的螺距范围,以确保产品的质量和可靠性。
4. m5挤压丝锥螺距的选择4.1 标准螺距m5挤压丝锥的标准螺距为0.8mm。
这是一种常见的螺距,适用于大多数一般应用场景。
4.2 非标准螺距除了标准螺距外,m5挤压丝锥还可以选择非标准螺距。
非标准螺距通常用于特殊需求的加工,例如需要提高螺纹的强度或密封性。
5. 挤压丝锥螺距的测量方法5.1 传统测量方法传统的挤压丝锥螺距测量方法是使用螺距规进行测量。
螺距规是一种具有刻度的测量工具,可以直接测量螺纹的螺距。
5.2 数字化测量方法随着科技的进步,数字化测量方法也逐渐应用于挤压丝锥螺距的测量。
通过使用数字显微镜等设备,可以更精确地测量螺距,并实现数据的记录和分析。
6. m5挤压丝锥螺距的应用案例6.1 机械制造m5挤压丝锥广泛应用于机械制造领域,例如制造螺钉、螺母和螺栓等零部件。
挤压丝锥
株洲钻石硬质合金刀具股份有限公司
ZCC
谢谢 !
Thank you very much!
株洲钻石硬质合金刀具股份有限公司
ZCC
被加工材料:
Si=10%硅铝合金
钻石 EMUGE
挤压螺纹用综 合螺纹量规检 查完全合格
ZCC
株洲钻石硬质合金刀具股份有限公司
M8X1.25挤压丝锥挤压试验2
序号 切削速度 Vc m/min 挤压长度 mm 转速n R/min 进给量f mm/r 机床功率 %
1
2
40
80
18
18
1590
3300
1.25
1.25
16
34
不同挤压速度下的功率(M8) 功率(%) 40 34 30
被加工材料:
Si=10%硅铝合金
20
10 0
16 功率(%) 40 80
挤压速度(m/min)
挤压螺纹用综 合螺纹量规检 查完全合格
ZCC
株洲钻石硬质合金刀具股份有限公司
挤压力/螺纹底孔
挤压力与下述因素有关:
– – – – – –
5
100
18
4000
1.25
36
不同挤压速度下的功率(M8) 功率(%) 40 30 20 10 11 0 10 15 20 22
被加工材料:
36
LY12
功率(%)
20
40
60
0 80 100
挤压速度(m/min)
挤压螺纹用综 合螺纹量规检 查完全合格
ZCC
株洲钻石硬质合金刀具股份有限公司
M6X1挤压丝锥挤压试验2
株洲钻石硬质合金刀具股份有限公司
丝锥的分类及特性选择和使用
丝锥的分类及特性选择和使用丝锥最常用的挤压丝锥、螺旋槽丝锥、直槽丝锥、先端丝锥、管用丝锥、螺帽丝锥、手用丝锥,其用途各异、性能各有所长。
挤压丝锥(NRT)挤压丝锥与切削削不同之点为攻牙时无切削排出为其特性,而螺纹的加工面为压造而外观美丽.光滑.材料铁线连续没切断,螺纹强度约增加30%,精度稳定,因挤压丝锥心部径大故耐力、扭力强度大,丝攻寿命较长不易折断。
适用延展性大的材料。
铁板、铜板、铝板、不锈钢板及管类加工。
不过挤压丝锥底孔要求较高:过大,根底金属量少,造成螺纹小径过大,强度不够。
过小,封闭挤压的金属无处可去,造成丝锥折断。
计算式为:底孔直径=螺纹公称直径-0.5螺距。
螺旋槽丝锥〔SFT〕螺旋槽丝锥对在盲孔攻牙,切削连续排出的钢铁材质效果良好。
因为约35°的右旋蜗槽切削可从孔向外排出,切削速度可较直槽丝锥加快30%-50%,盲孔的高速攻牙效果良好因排削顺利。
对铸铁等切削成细碎状的材料效果差。
直槽丝锥直槽丝锥:它通用性最强,通孔或不通孔、有色金属或黑色金属均可加工,价格也最廉价。
但是针对性也较差,什么都可做,什么都不是做得最好。
切削锥局部可以有2、4、6牙,短锥用于不通孔,长锥用于通孔。
只要底孔足够深,就应尽量选用切削锥长一些的,这样分担切削负荷的齿多一些,使用寿命也长一些。
先端丝锥〔POT〕先端丝锥因前端锋刃槽部有特殊的枪膛刃槽设计,所以排削容易,扭力小精度稳定使丝锥耐久性更一层的改良;加工螺纹时切屑向前排出,它的芯部尺寸设计比拟大,强度较好,可承受较大的切削力。
加工有色金属、不锈钢、黑色金属效果都很好,通孔螺纹应优先采用先端丝锥。
管用丝锥〔SPT〕管用丝锥用途,有机械结合为主的PF(G)螺纹用丝锥(JISB4445)及耐密用为主的螺纹斜行用丝锥(JISB4446)2种。
有管用斜行牙丝锥PT(Rc)及直行牙PS(Rp) 另外还有美式管用螺纹丝锥NPT NPS NPTF等螺帽丝锥〔SNT〕螺帽丝锥JIS有规定,主要为螺帽的攻牙加工用,对螺帽的加工特性考虑故牙部、柄部比拟长(JIS4433)JIS规格有长柄丝锥、短柄丝锥二种,但牙部长度一样。
挤压丝锥
挤压丝锥
于建飞 15721749 导师:蔡明仪
。。
什么是挤压丝锥?
目 录 挤压丝锥加工螺纹
CONTENTS
的过程
挤压丝锥工艺分析 总结
挤压丝锥
挤压丝锥是利用 冷挤压技术加工 内螺纹的一种刀 具。即在室温条 件下,采用挤压 丝锥在预制好的 工件底孔上通过 丝锥棱齿的作用 使得金属产生塑 性流动,从而形 成内螺纹。
d2
d1 l2 l3
d1 = 公称直径 d2 = 刀柄直径 l2 = 螺纹长度
l
4
l1
l3 = 螺纹长度 + 轴颈长度 l1 = 总长度 l4 = 方头长度
刀具的刀棱通过旋转进挤给挤 压工件,工件被挤压产生变形 产生所要生成的内螺纹。
工 件
刀 具
加工的螺纹牙型不完整,而是成U型
刀具比较 – 挤压丝锥和切削丝锥 挤压丝锥
挤压丝锥
标称量 mm M1 M 1,2 M 1,4 M 1,6 M 1,8 M2 M 2,2 M 2,3 M 2,5 M 2,6 M3 M 3,5 M4 M5 M6 预钻孔Ø mm 0,88 ± 0,01 1,08 ± 0,01 1,26 ± 0,01 1,45 ± 0,02 1,65 ± 0,02 1,82 ± 0,02 2,0 ± 0,02 2,1 ± 0,02 2,3 ± 0,02
例如: M14x1,5-6H 用于 42CrMo4, 1.100 N/mm²
丝锥的种类和标准
丝锥的种类和标准丝锥是一种常用的螺纹加工工具,被广泛应用于各种行业。
以下介绍丝锥的种类和标准,以帮助读者更好地了解和应用这种工具。
一、切削丝锥切削丝锥是最常见的一种丝锥,其工作原理是通过切削作用将金属切削成螺纹。
切削丝锥具有切削能力强、加工效率高等优点,但同时也存在加工精度不高、切削力大等缺点。
二、挤压丝锥挤压丝锥是一种新型的螺纹加工工具,其工作原理是通过挤压作用将金属成型为螺纹。
挤压丝锥具有加工精度高、切削力小、表面粗糙度低等优点,但同时也存在加工效率低、适用范围窄等缺点。
三、左旋丝锥与右旋丝锥左旋丝锥和右旋丝锥是根据螺纹的旋转方向来区分的。
左旋丝锥的螺纹是向左旋转的,而右旋丝锥的螺纹是向右旋转的。
在选择左旋丝锥或右旋丝锥时,需要根据被加工螺纹的旋转方向来选择。
四、公制丝锥与英制丝锥公制丝锥和英制丝锥是根据螺纹的标准来区分的。
公制丝锥适用于公制螺纹,而英制丝锥适用于英制螺纹。
在选择公制丝锥或英制丝锥时,需要根据被加工螺纹的标准来选择。
五、盲孔丝锥与通孔丝锥盲孔丝锥和通孔丝锥是根据被加工孔的类型来区分的。
盲孔丝锥适用于加工盲孔,而通孔丝锥适用于加工通孔。
在选择盲孔丝锥或通孔丝锥时,需要根据被加工孔的类型来选择。
六、不含钴丝锥与含钴丝锥不含钴丝锥和含钴丝锥是根据是否含有钴元素来区分的。
不含钴丝锥不含钴元素,而含钴丝锥含有钴元素。
钴元素可以提高丝锥的硬度和耐磨性,但同时也存在降低韧性等缺点。
在选择不含钴丝锥或含钴丝锥时,需要根据被加工材料和加工要求来选择。
七、涂层丝锥涂层丝锥是在普通丝锥表面涂覆一层或多层耐磨材料,以提高丝锥的耐磨性和使用寿命。
常见的涂层材料有TiN、TiCN、TiALN等,这些材料具有高硬度、低摩擦系数等特点,可以提高丝锥的切削性能和加工效率。
八、多槽丝锥多槽丝锥是一种特殊类型的丝锥,其切削部分有许多切削槽,可以同时进行多个切削刃的切削作用,从而提高加工效率和切削力。
多槽丝锥适用于高效率的螺纹加工,但同时也存在切削力大、易磨损等缺点。
挤压丝锥原理
挤压丝锥原理
挤压丝锥是一种通过挤压材料来形成螺纹的工具。
其原理是利用丝锥的螺旋结构和材料的可塑性,通过旋转和向前推压的方式来逐步挤压材料,使其形成所需的螺纹形状。
在挤压丝锥的过程中,首先要将丝锥沿着预先穿孔的位置垂直地放置在材料表面上。
然后,通过转动丝锥的手柄,施加向前的推压力,同时不断向下转动丝锥。
这样,丝锥的螺旋结构可以将材料逐渐挤压和击打,使其在螺纹的作用下形成螺纹。
同时,在挤压的过程中,丝锥表面的切削齿将材料切割和剥离,使其变得更容易被挤压和形成螺纹。
通过挤压丝锥的原理可以实现对不同材料的螺纹加工,例如金属、塑料等。
在实际应用中,需要根据材料的硬度和可塑性来选择合适的丝锥,以确保挤压过程的顺利进行。
此外,在挤压丝锥的过程中,还需要注意对丝锥的润滑和冷却,以防止过热和损坏。
总的来说,挤压丝锥是一种常用的加工工具,通过挤压材料和切削的方式来形成螺纹。
其原理简单而有效,广泛应用于各种螺纹加工领域。