
煤制烯烃典型工艺路线
煤制烯烃典型工艺路线
国内煤制烯烃企业不断增多,尽管源头都是煤,但在生产工艺和终极产品方面有所不同。
下面以神华包头、延长中煤、宁波富德企业为例,对目前已有的工艺路线和产品情况做简单介绍。
国内煤制烯烃企业不断增多,尽管源头都是煤,但在生产工艺和终极产品方面有所不同。
下面以神华包头、延长中煤、宁波富德企业为例,对目前已有的工艺路线和产品情况做简单介绍。
神华包头是典型的煤制烯烃企业的代表,如图1,终端产品以乙烯、丙烯为主,最后聚合而成PP、PE。
目前宁煤、大唐、中煤榆林等企业都是采用此工艺路线.
延长中煤榆林能源化工(简称榆能化)是世界首套煤、气、油综合利用项目。
该项目主要分两部分,一部分是以煤和天然气联合制甲醇,而天然气供应则主要来自于油田回收天然气和煤层气,这种技术路线能耗物耗较低,且二氧化碳排放量较纯煤头的少。
甲醇年产能180万吨,烯烃产能60万吨(大约乙烯、丙烯各30万吨),为PP、PE各一条线提供原料,如图2。
同时榆能化还建设了另一套装置,即150万吨/年渣油催化热裂解(DCC),所需要的原料是常压渣油,终端产品包括乙烯、丙烯,为PP、PE的另两条线提供原料,如图3。
综合看,榆能化在烯烃供应方面是分两条腿走路,煤、天然气路线和油路线可独立运行,灵活保证PP、PE共4条线的原料供应。
宁波富德能源有限公司是典型的外购甲醇制烯烃企业的代表,如图4。
理论上甲醇的加工能力也是180万吨,生产60万吨的烯烃,包括30万吨丙烯。
但和神华包头不同,他们在终端产品方面是最大限度的生产丙烯,因此增加了一套OCU(烯烃转化)装置,利用乙烯和丁烯再生产丙烯,大约增产丙烯9万吨,因此富德PP的产能约达到40万吨/年。
利用剩余乙烯生产环氧乙烷,最终产品是乙二醇。
现代煤化工工艺路线总图
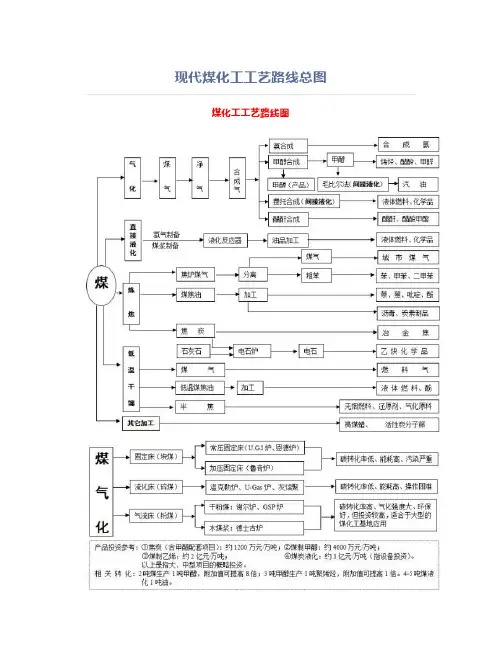
现代煤化工工艺路线总图煤化工工艺路线图煤制甲醇典型工艺路线图1、合成甲醇的化学反应方程式:(1)主反应:CO+2H2=CH3OH+102.5KJ/mol(2)副反应2CO+4H2=CH3OCH3+H2O+200.2 KJ/molCO+3H2=CH4+H2O+115.6 KJ/mol4CO+8H2=C4H9OH+3H2O+49.62 KJ/molCO2+H2=CO+H2O-42.9 KJ/mol2、甲醇合成气要求氢碳比f=(H2-CO2)/(CO+CO2)≈2.05~2.10,由于煤炭气化所得到的水煤气CO含量较高,H2含量较低,因此水煤气须经脱硫、变换、脱碳调整气体组成,以达到甲醇合成气的要求。
3、CO变换反应CO+H2O(g)=CO2+H2 (放热反应)4、水煤气组分与甲醇合成气组分对比气体种类气体组分(%)CO H2CO2CH4水煤气37.350.0 6.50.3甲醇合成29.9067.6429.900.1气天然气制甲醇工艺流程图1、合成甲醇的化学反应方程式:CH4+H2O=CH3OH+H22、甲醇合成气要求氢碳比f=(H2-CO2)/(CO+CO2)≈2.05~2.10,由于天然气甲烷含量较高,因此要对天然气进行蒸汽转化,生成以H2、CO和CO2位主要成分的转化气。
由于蒸汽转化反应是强吸热反应,因此还要对天然气进行纯氧部分氧化以获取热量,使得蒸汽转化反应正常连续进行,最终达到甲醇合成气的要求。
3、蒸汽转化反应CH4+H2O(g)=CO+H2(强吸热反应)4、纯氧部分氧化反应2CH4+O2=2CO+4H2+35.6kJ/molCH4+O2=CO2+2H2+109.45 kJ/molCH4+O2=CO2+H2O+802.3 kJ/mol5、天然气组分与甲醇合成气组分对比气体种气体组分(%)类CO H2CO2CH4天然气----------- 3.296.2甲醇合29.9067.6429.900.1成气石油化工、煤炭化工产品方案对比(生产烯烃)以天然气(或煤气)为原料的MTO技术流程煤制烯烃主要工艺流程以天然气(或煤炭)为原料的MTP技术流程煤液化是把固体煤通过化学加工过程,使其转化成为液体燃料、化工原料和产品的先进洁净煤技术。
煤制乙二醇工艺路线对比

投资门槛
产品成本
环境效益
福建物构所、丹化集团、河南煤业集合体;天津大学、惠生工程、华本能源集合体;华东理工大学、上 东华工程集合体。
煤基甲醇制烯烃(乙烯和丙烯)→乙烯氧化制环氧乙烷→环氧乙烷水合法制乙二醇 煤基路线典型的甲醇制烯烃技术,每3吨甲醇可产1吨烯烃(乙烯/丙烯),再由乙烯 制乙二醇,工艺稳定可靠。如宁波富德能源有限公司外购180万吨/年甲醇制烯烃 项目,用其中30万吨/年乙烯制50万吨/年乙二醇,该项目自2013年初投产以来, 产品在长三角市场销售良好 国家发改委已明令禁止建设50万吨/年及以下煤经甲醇制烯烃项目,50万吨/年以 上的煤制烯烃项目投资额巨大,典型的180万吨/年煤基甲醇制烯烃项目投资额在 200亿元左右;如果以外购甲醇为原料,投资虽然可以降低很多,但原料成本难以 控制 2013年新疆准东、内蒙古鄂尔多斯和安徽地区5600千卡烟煤平均吨价分别为120元 、350元和600元,华东地区乙二醇平均市场价7780元/吨。以此计算乙二醇送到华 东地区的完全成本(含税),煤基甲醇烯烃路线成本较低,随着煤价的上升,煤基 甲醇烯烃路线成本开始反超,且煤价越高与草酸酯路线的成本差距也越大 生产1吨乙二醇排放二氧化碳8吨,耗水19吨
理工大学、上海浦景、淮化集团集合体;华谊集团;日本高化学代理的宇天津大学、惠生工程、华本能源集合体;华东理工大学、上海浦景、淮化集团集 程集合体。
煤气化制取合成气(CO+H2)→CO催化偶联合成草酸酯→加氢生成乙二醇 国内煤合成气草酸酯路线的乙二醇工艺,在各方努力下不断完善并实 现工业化应用,采用该路线生产的乙二醇产品质量获得在下游聚酯客 户认可,其中新疆天业5万吨级示范项目,去年达到近90%的开工率 同规模的草酸酯路线制乙二醇项目投资优势明显,30万吨/年合成气草 酸酯路线制乙二醇项目投资仅为45亿元,投资门槛降低很多;如果以 工业尾气为原料,不需要昂贵的煤气化和空分装置,则经济规模可以 降低到6-10万吨/年,投资门槛进一步降低 2013年新疆准东、内蒙古鄂尔多斯和安徽地区5600千卡烟煤平均吨价 分别为120元、350元和600元,华东地区乙二醇平均市场价7780元/吨 。以此计算乙二醇送到华东地区的完全成本(含税),草酸酯路线因煤 的费用在成本结构中占比较低,在低煤价条件下成本略高 生产1吨乙二醇排放二氧化碳9.2吨,耗水25吨
什么是MTO和MTP

什么是MTO和MTP? 请用合适的表达方式展示煤制烯烃的工艺流程,并用文字描述其工艺流程通过煤气化制合成气,然后将合成气净化,接着将净化合成气制成甲醇,甲醇转化制烯烃,烯烃聚合工艺路线生产聚烯烃。
简单来说可分为煤制甲醇、甲醇制烯烃这两个过程。
而将煤制成净化合成气后,除了甲醇还能生产出氢气、一氧化碳、合成气、硫磺等产品,而甲醇除了制成烯烃化学品外,还能制成如醇类、醚类、胺类、脂类、有机酸类等化学品。
MTO甲醇制烯烃(Methanol To Olefin,MTO)是煤制烯烃工艺路线的核心技术,是将甲醇转化为乙烯、丙烯的工艺。
MTO工艺开辟了由煤炭或天然气生产基本有机化工原料的新工艺路线,是最有希望取代传统的以石脑油为原料制取烯烃的路线,也是实现煤化工向石油化工延伸发展的有效途径。
MTP ,甲醇制丙烯简称为MTP。
简述水杨酸与甲醇在硫酸催化酯化反应的反应特征,从清洁化生产角度提出你可行的生产工艺和催化方法,用合适的方法描述这一工艺流程酸和醇之间的脱水反应。
其特点是通常都是可逆反应,及时脱除水有利于反应进行浓硫酸腐蚀性很强,采用该工艺存在设备腐蚀严重、有三废污染、产品纯度低等缺点。
国外文献曾报导用Zeokarb 225 和Dowex SOW,X-8 离子交换树脂为催化剂,实现了水杨酸甲酯化反应,N,N-二环己基碳酰亚胺(DCC)、4-二甲氨基吡啶(DMAP)等在反应中的催化活性。
结果表明, DCC/DMAP的催化活性高,是较好的酯化反应催化剂,适用于催化合成水杨酸甲酯。
还考察了醇酸摩尔比、反应时间和反应温度等条件对合成水杨酸甲酯产率的影响。
以DCC/DMAP为催化剂,甲醇与水杨酸摩尔比为1.2∶1,在20℃下反应4h,水杨酸甲酯的收率可达到80.2%。
煤化工产业技术特点

煤化工产业工艺路线、技术水平及技术特点1 、煤化工产业工艺路线煤化工是指以煤炭为原料,经化学加工将煤炭转化为气体、液体和固体燃料以及化学品的工业。
煤化工主要有煤焦化、煤气化和煤液化三条工艺路线,具体产品线如图6.1 所示。
图6.1 :煤化工产业链示意图BDO (丁二醇)是一种重要的基本有机化工和精细化工原料;PVA (聚乙烯醇)是一种用途广泛的水溶性高分子聚合物;PVC (聚氯乙烯)是氯乙烯的聚合物;DMF (二甲基甲酰胺)是一种优良有机溶剂及重要化工原料,主要应用于聚氨酯、腈纶、医药、农药、染料、电子等行业。
(1 )煤焦化路线煤焦化路线又称煤炭高温干馏,即以煤为原料,在隔绝空气条件下,加热到1,000 ℃左右,经高温干馏生产焦炭,同时获得焦炉煤气、煤焦油并回收其它化工产品的一种煤转化工艺。
煤焦化的主要产品是焦炭。
焦炭是一种常用的大宗商品,广泛应用于制造电石和冶金等领域。
焦炉煤气、粗苯和煤焦油是煤焦化的副产物。
焦炉煤气可以提取苯、甲苯、二甲苯,煤焦油可以提取萘、蒽醌和吡啶等芳香或稠环烃,也可以加氢生产燃料油品和石脑油。
焦炉煤气主要成分为一氧化碳,可以用来合成氨和甲醇等下游化工品。
(2 )煤气化路线煤气化是指煤与载氧气化剂之间的一种部分氧化还原反应的过程,工业上称为合成气(“Syngas ”)。
该气体中主要含有一氧化碳、氢气和二氧化碳等,可以用来合成甲醇以及各类氮肥、硝酸、联碱、二甲醚、烯烃和醋酸等。
煤气化路线的核心产品是甲醇、二甲醚及煤制烯烃等。
其中甲醇是重要的有机化工原料和溶剂,也可以应用于汽车燃料。
二甲醚与石油液化气具有相似的物理性质,可以替代液化气或者作为掺烧液化气的燃料,也可以替代柴油作为车用燃料。
烯烃(乙烯、丙烯)是消费量最大的化工产品,近年来甲醇生产烯烃的工艺技术和经济性产生一定突破,给甲醇带来较大的发展空间。
(3 )煤液化路线煤液化路线是指将固体煤炭转变成液体燃料,用作石油基燃料的替代品。
α- 烯烃五种生产工艺路线简述
α- 烯烃五种生产工艺路线简述α- 烯烃指在分子链端部具有双键的单烯烃,一般指 C4 及 C4 以上的高碳烯烃。
标况或常温下,C2~C4 烯烃为气体;C5~C18 为易挥发液体;C19以上为蜡状固体。
在正构烯烃中,随着相对分子质量的增加,沸点升高。
α- 烯烃按其碳链长度有不同的应用,有广泛用途的是碳数范围为 C6~C18(或 C20)的直链α- 烯烃。
其中,应用最为广泛的品种是 C4、C6和C8 等组分。
如,1- 丁烯、1- 己烯和1- 辛烯可用来生产高密度聚乙烯(HDPE)和线型低密度聚乙烯(LLDPE)共聚单体,用以提高其抗撕裂和拉伸强度,占α- 烯烃总消费量的 50%以上。
主要生产技术石油馏分和催化裂化产物中,虽然都含有α- 烯烃。
但异构体多、组成复杂,不易分离。
经过多年的发展,蜡裂解法、混合 C4 分离法、乙烯齐聚法和植物油法成为世界上生产α- 烯烃的主要工艺,其中乙烯齐聚法应用最为广泛。
1蜡裂解法石蜡裂解法分为热裂解法和催化裂解法。
主要以馏程为 350 ℃~480 ℃的精制蜡作为原料,裂解生成的直链α- 烯烃,生成物中α- 烯烃质量分数在5%~30%,绝大多数为直链α- 烯烃。
2混合 C4 分离法该方法来自热裂解装置或者催化裂化装置。
工艺流程为利用萃取法脱除丁二烯,化学法脱除异丁烯后,用精密精馏或催化萃取生产高纯 1- 丁烯;当采用催化裂化的 C4 馏分作原料时,先脱除丁二烯后,经脱硫、脱水、加氢脱除二烯烃和炔后,再经二聚脱除残余的异丁烯,最终精馏制得高纯 1- 丁烯。
3乙烯齐聚法乙烯齐聚是以乙烯为原料,在催化剂作用下,经齐聚反应制备α- 烯烃的工艺。
通过使用乙烯齐聚法可生产 C4~C40 的偶数碳线性α- 烯烃。
其主要工艺主要有 Gulf法、Ethyl 法、SHOP 法和 Linde 法等。
4植物油法主要工艺为植物油加氢制得脂肪醇,经脱水生成α- 烯烃,该技术早在二战之前就已实现工业化,其产品的碳数取决于原料的碳数,而天然植物油绝大多数为 C12~C18 范围的脂肪酸甘油三酯,因此,得到的α- 烯烃碳数一般为C12~C18。
关于煤化工中煤制烯烃、煤制油生产工艺过程中余热利用情况的汇报
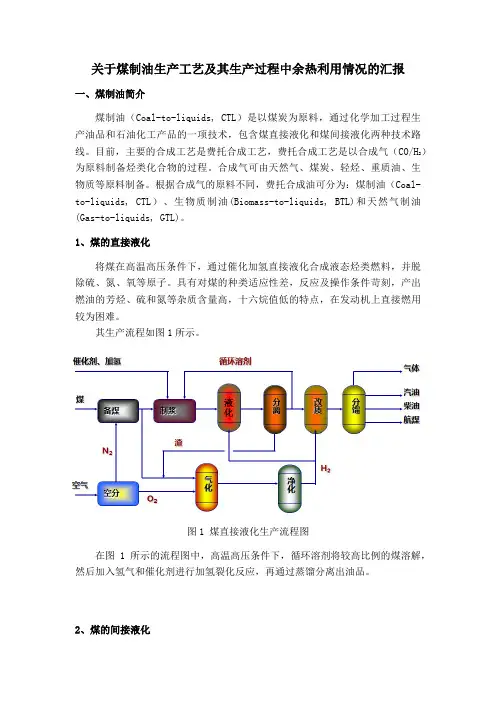
图 4 煤炭直接液化示意图
C、天然气制氢
天然气制氢需要消耗高品位的蒸汽,其制气原理如下:
原料天然气和蒸汽在转化炉管中的高温催化剂上发生烃—蒸汽转化反应,
CH4+H2O= CO+3H2-Q (1)
CO+H2O=CO2+H2+Q
(2)
第一个反应需要吸收大量的热量,后一个反应放出微量热量。
D、煤制氢
图 5 为煤制氢系统流程图:
图 3 神华集团煤直接液化示范工程工艺流程 煤为什么能够加氢成为油
煤与石油有着许多相同点,如都是由古植物经过漫长的和复杂的生物化学、 物理化学和地球化学作用转变而成;都是以 C、H、N、S、O 等元素组成,C 和 H 为主。但是煤中氢/炭(H/C)原子比例较石油低,煤中比例约为 0.3~1.0,而 石油中高达 1.8。这是因为煤以芳香烃为主,而石油则以正构烷烃为主。因此, 可以通过将煤加氢制成油。在煤制油过程中,煤在一定温度和压力下,大分子 结构裂解成自由基,自由基在活性氢存在的条件下与氢发生反应,生成 H/C 比 比较高的小分子。将初步制成的油经过提质加工脱出 S、N、O 等杂质原子,生 成符合规格的成品油。在煤液化过程中还可以脱除煤中的矿物质。图 3 为神华 集团煤直接液化示范工程工艺流程。整个工艺流程由以下主要部分构成,简介 如下: A、热力发电厂
9煤制烯烃碳四深加工项目情况介绍——王爽
其中原料混合丁烯来自上游MTO装置副产的C4馏分,经
过MTBE单元,丁二烯加氢单元和丁烯-1单元进行原料预 处理,除去混合碳四中的异丁烯和丁二烯,副产MTBE和 丁烯-1。处理后的混合碳四经2-PH单元生产出2-PH产品。
MTBE
煤化工 混合碳 四产品
制品中禁止使用DOP;日本国内DOP 作为塑料助剂仅限
于在工业塑料制品中应用。
近年来,欧美、日韩等国纷纷出台限制甚至禁止DOP等增
塑剂的使用,从而促使以DPHP等新型的增塑剂市场的快 速增长,进一步拉动增塑剂用醇类使用量的直接增长。国 际市场上近年来2-丙基庚醇、异庚醇、十二碳醇等小品种 增塑剂醇消费需求增长率均超过10%。
技术来源
产品
方案1
Lummus的CPT(共聚
单体生产)技术
年产6.75万吨的丁烯-1,
同时副产2.66万吨的剩余 C4和0.96万吨的异丁烯产
品
方案2 术 Dow/Davy低压羰基技 年产7万吨的2-PH,同 时副产2万吨的MTBE和2
万吨的丁烯-1产品
Lummus的CPT技术
Lummus的CPT技术能够将丁烯-2异构化并转化为丁烯-1,从 混合C4产品中得到更多的丁烯-1产品。该技术已经于 2002~2004年在天津石化实现了1500吨/年的商业化运行,同时 2007年签订了一套规模为4万吨/年的丁烯-1装置的技术转让协
同时提出了由2-PH制备DPHP的方法并取得了专利权。在
之后的很长一段时间内,2-PH和DPHP并没有真正投入工
业化生产,增塑剂及相应醇长期被DOP和2-EH所垄断。
直到九十年代,伴随着增塑剂醇向更高碳数发展的潮流, 2-PH和DPHP被重新提起。
煤制烯烃典型工艺路线
煤制烯烃典型工艺路线
国内煤制烯烃企业不断增多,尽管源头都是煤,但在生产工艺和终极产品方面有所不同。
下面以神华包头、延长中煤、宁波富德企业为例,对目前已有的工艺路线和产品情况做简单介绍。
神华包头是典型的煤制烯烃企业的代表,如图1,终端产品以乙烯、丙烯为主,最后聚合而成PP、PE。
目前宁煤、大唐、中煤榆林等企业都是采用此工艺路线.
延长中煤榆林能源化工(简称榆能化)是世界首套煤、气、油综合利用项目。
该项目主要分两部分,一部分是以煤和天然气联合制甲醇,而天然气供应则主要来自于油田回收天然气和煤层气,这种技术路线能耗物耗较低,且二氧化碳排放量较纯煤头的少。
甲醇年产能180万吨,烯烃产能60万吨(大约乙烯、丙烯各
30万吨),为PP、PE各一条线提供原料,如图2。
同时榆能化还建设了另一套装置,即150万吨/年渣油催化热裂解(DCC),所需要的原料是常压渣油,终端产品包括乙烯、丙烯,为PP、PE的另两条线提供原料,如图3。
综合看,榆能化在烯烃供应方面是分两条腿走路,煤、天然气路线和油路线可独立运行,灵活保证PP、PE共4条线的原料供应。
宁波富德能源有限公司是典型的外购甲醇制烯烃企业的代表,如图4。
理论上甲醇的加工能力也是180万吨,生产60万吨的烯烃,包括30万吨丙烯。
但和神华包头不同,他们在终端产品方面是最大限度的生产丙烯,因此增加了一套OCU(烯烃转化)装置,利用乙烯和丁烯再生产丙烯,大约增产丙烯9万吨,因此富德PP的产能约达到40万吨/年。
利用剩余乙烯生产环氧乙烷,最终产品是乙二醇。
(来源:卓创塑料网)。
甲醇制烯烃的若干方面阐述
甲醇制烯烃的若干方面阐述甲醇制烯烃(简称MTO)技术是煤制烯烃工艺路线的核心技术,它是将MTO 级甲醇通过流化床反应器转化为乙烯、丙烯的工艺。
传统工艺是以石脑油为原料制烯烃,MTO技术选用煤炭或天然气作为原料,此工艺实现了煤化工向石油化工的延伸。
1 MTO发展背景乙烯、丙烯作为重要的有机化工原料,从全球范围来看,2004年底全球乙烯产能达到1.12亿吨,当年需求量为1.05亿吨,1999~2004年间,全球丙烯需求量年均增长4.9%,到2009年,世界丙烯产能已增至9000吨,年均增长率为4.8%,届时下游行业对丙烯的需求将达到8万吨,市场供不应求。
在我国乙烯和丙烯需求量大,2005年我国乙烯自给率约40.3%,2005~2010年,我国对丙烯需求量年均增长率达到5.8%。
2010年国内对丙烯的需求将达到1905万吨,丙烯供需矛盾十分突出,供需缺口达825万吨。
目前,乙烯主要生产路线是通过石脑油裂解而来,通过乙烯联产生产的丙烯大约有60%,流化催化裂化装置会生产35%左右的丙烯,还有来自丙烷脱氢生产3%的丙烯和2%的丙烯来自其他途径。
从上面的统计数据可以看出50%以上的丙烯是通过乙烯联产生产而来,乙烯又是通过石脑油裂解而来,所以乙烯和丙烯主要还是依靠石脑油裂解所得,如果长期依靠传统的路线来生产乙烯和丙烯的话不是长久之计,因为目前面临着石油资源的有限性与短缺性,再加上石油价格一直呈上升趋势,所以说寻求非石油路线来生产乙烯和丙烯迫在眉睫,目前国内外已经开始了这方面的研究与工艺开发,结合我国这样的“缺油少气多煤”的国情,有其深远的战略意义。
近几年来,我国石油进口量持续增长,通过天然气和煤非石油路线生产低碳烯烃作为原料来源,我国的煤资源很丰富,但天然气的利用结构有待完善。
根据截止到2004年底地质矿产部的有关资料,中国可采石油资源量是150亿吨,探明石油可采储量约67.3亿吨,剩余探明石油可采储量约24.5亿吨,按照2005年产量(1.82亿吨)计算剩余石油探明可采储量的储采比是13.5;中国天然气可采资源量14万亿立方米,目前探明可采储量约2.77万亿立方米,剩余天然气可采储量为2.38万亿立方米,按照2005年产量(499.5亿立方米)计算剩余天然气可采储量的储采比是47.6;中国煤炭资源总量是5.57万亿吨,保有储量是1.02万亿吨,目前探明可采储量是2040亿吨,剩余可采储量约1100亿吨,按照2005年产量(21.5亿吨)计算剩余煤炭可采储量的储采比是51.2。
煤经甲醇制烯烃_现代煤化工发展的新途径
2亿元左右 ! 投资约 1亿元 ! 投资回收期为2(3年 ( 丙烯氧化可生产丙烯酸及其衍生物 ! ++, 万) 9 *的丙烯资源
可建3+2万) 9 *左右的丙烯酸厂 ! 年产值7 亿元左右 ! 投资约*亿元 ! 投资回收期 3(* 年 ( & 2’ 丁烯的利用 ( 丁烯水合 " 脱氧可生产甲乙酮 ( 1 万 ) 9 * 的丁烯资源可建 1++ 万 ) 9 * 左右的甲乙酮厂 ! 年产值为1+3亿元左右 ! 投资约1 亿元 ! 投资回收期为2(3年 ( &3’ 根据所选产品的不同 ! 可建设一个 ) 联合精细化工厂 *! 总投资约为 $ 亿 (13 亿元人民币 ! 年产值 约为11亿(13亿元人民币 ! 年利税可高达 2亿元人民币以上 (
新一代催化剂的性能非常优异 ! 转化率为 1""5 ! 乙烯和丙烯的选择性大于 $%6 $ 价格也极具优势 !
0/#+2 价格相当于国外同类产品的 !’(#*6 ! 而新一代催化剂价格相当于 0/#+2 催化剂的 7!6 ( 同时 ! 新
一代催化剂使得无需深冷分离的烯烃过程成为可能 (
# $%&生产化学级烯烃及下游产品加工方案
’-./ ) 23 分子筛的廉价合成促进了流化床工艺 ! 通过晶粒大小控制技术 ! 采用双膜版剂技术 # 工业
制 备 和 放 大 试 验 中 则 采 用 喷 雾 干 燥 技 术 和 微 球 硫化 ! 开发出性能优异的 0/1+2 催化剂 # 其性能特点有 % &1’ 优异的反应性能 ! 适于高空速条件下操作 ! 且反应原料不需稀释 ! 既适用于二甲醚 ! 也适用于甲醇原 料$ &+’ 易于再生 $ &2’ 优异的热稳定性和水热稳定性 ! 催化剂在经受!%% 4连续焙烧或水蒸气处理后的 &3’ 廉价 ( 性能仍没有太大改变 $