
装配线IE工业工程改善案例
装配线IE工业工程改善案例
装配部,作为车模生产的最后一道工序,肩负着车模成品的组装和包装的全部生产过程。
装配部现有六条生产线和一条样办组装线。
常用的设备有:钻床,电批,手啤机,风批,烙铁,高周波,封口机等。
为了更好的完成各种的生产任务,装配部引入了精益生产工艺流程。
精益生产是目前工业界公认最佳的一种生产组织体系和方式。
通过合理的排拉,达到合理生产,提高效率和质量的目的。
例子一:
DCP1/25 货车,按流程标准可分成:车身半品( 10人),车身组合(16人),内座组合(4人),车底组合(11人),成品组装(7人)和包装(9人)共六个小组(57人)来完成。
每个小组会有一次或以上的自检。
例子二:YTB002 1/42莱茵之星单层客车按流程标准可分成:内座组装(12人),车底组装(9人),车身组装(20人),成品包装(6人)共四个小组(47人)来完成,在其中也加入了多少的自检。
装配车间平面分布图
装配生产线平衡改善过程
●了解产品组装工艺
●对U型拉进行工时测定,得到统计数据
●从统计数据分析U型拉平衡状况
●识别瓶颈工位,找出不平衡的原因
●运用平衡改善法则(ECRS法则)、动作经济原则等方法制定改善方案●将改善方案告知组长或装配主任,实施现场改善
●改善效果分析总结
平衡改善法则-ECRS法则简介
符号名称说明
E 取消
Eliminate
对于不合理、多余的动作或工位给予取消
C 合并
Comebine
对于无法取消又是必要的,看是否可以合并以达
到省时、简化的目的
R 重排
Rearrange
经过取消、合并后,可再根据“何人”“何时”“何
处”三个提问后进行重排
S 简化
Simplify
经过取消、合并、重排后的必要工位,应考虑能
否采用最简单的方法或设备替代,以节省人力和
时间
以上ECRS法则,具体可通过下列图片来说明生产中如何运用改善:。
IE工业工程经典案例分析

IE工业工程经典案例分析IE工业工程(Industrial Engineering)是一门涵盖工程、管理和人文社会科学等多学科的学科,其主要研究内容包括工业系统的设计、改进和优化。
在实际应用中,IE工业工程经常被用于分析和解决现实问题,提高工作效率和生产效益。
下面将介绍一些IE工业工程经典案例的分析。
一、汽车生产线优化汽车生产线是典型的工业系统,工业工程可以通过优化生产线,提高生产效率和质量。
例如,一家汽车制造公司发现生产线上存在许多不必要的工序和物料的运输,在IE工业工程师的帮助下,对整个生产线进行了分析和改进。
首先,IE工业工程师对生产线进行了布局分析,优化了工序之间的距离和物料传递的路径,降低了物流成本和生产周期。
其次,IE工业工程师使用工程技术手段,如自动化设备和机器人,取代了一些繁琐和重复的工序,提高了生产效率。
最后,IE工业工程师还设计了一个智能化的生产调度系统,通过实时监控,优化了生产计划和资源分配,实现了生产线的高效运行。
通过以上优化措施,该汽车制造公司成功提高了生产效率和质量,降低了生产成本,增强了市场竞争力。
二、物流配送优化IE工业工程师通过数据收集和分析,对物流网络进行了建模和优化。
他们利用运筹学方法,设计了一个最优的配送路线和调度策略,使得快递员的送货路线最短,减少了送货时间和成本。
此外,IE工业工程师还设计了一个智能化的仓储和分拣系统,通过自动化设备和信息技术,快速准确地将包裹分拣和装车,提高了工作效率和准确率。
通过上述优化措施,该快递公司成功提高了物流配送的效率和准确率,降低了成本,增加了客户满意度。
三、医疗服务流程改进IE工业工程在改善医疗服务流程方面也有着重要应用。
例如,一家医院发现其就诊流程存在许多瓶颈和低效的环节,患者等待时间长,医生工作效率低下。
IE工业工程师通过对整个就诊流程进行了分析和改进,提出了一系列优化方案。
首先,IE工业工程师通过调查和模拟实验,找出了就诊流程中的瓶颈环节和低效操作。
IE工业工程方法技术之动作分析改善实例
IE 工业工程方法技术之动作分析改善实例他很积极的参加 IE 培训,对QC 活动也很热心。
对于提高轮胎的性能(耐久性、安定性、安全性等)有很大的 以及耐热性,总之,优点非常之多。
作业的速度也被要求提高,但是,当你去参观现场以后,很可 能会感觉到生产方面缺乏效率。
正因为如此,王先生到自己的管理区域视察想藉此找出问题的所在。
一、作业背景《次序1》首先,王先生巡视现场,观察各种作业,基于期)、S (安全)、以及M (士气)展开一连串的检查。
钢条的原材料是钢条片,它们从前工程部被送来时,都是从支撑物垂下来。
3片钢条片熔接而成(图 5.1略)“熔接工程”细分之后,可成为以下几个步骤。
①检查重点 检查内容P (生产性)生产性是否适正 N 虽然钢条轮胎的需求逐年增加,但是生产性并不理想。
Q (品质)品质方面有无冋题因为属於微细的徒手作业,不会有详细的标准动作被规C (成本)成本提咼了吗?N定,以致品质的好与否不均。
现状的作业没有上升的现象,不过一旦改善, P 、Q 会提D (交货期)交货期有否廷迟?Y高,C 则会降低。
S (安全)安全上有问题吗?现在还没有问题,但是,由於需要显着的增加,今后必M (士气)作业者的士气?Y会成问题。
(P 有改善的必要)。
V没有什么问题。
Y没有什么问题。
5.2 (5) 一般,修正形状的不正(保养) 。
找出最有问题的地方(表 5.10)问题的整理表5.3王先生在一家轮胎用钢条制造工厂工作。
“钢条”的作用,就是埋入轮胎外周部, 帮助。
钢条比起其他的纤维条,更富于伸张性, 最近,辐射式轮胎的需求量也不断增设, 使熔接处的凹凸平坦,同时,为了使它牢实,必需实施锤压。
使用图5.2( 1)的装置,把熔接好的半制品熔接部,放在那儿,再用脚踏式操作法,使熔接部平 坦。
在锤压装置的B 沟,放入锤压后的半制品磨平, 有凹凸的形状。
接下来,把完成形状检查的半制品, 查。
再下来,有如图 5.2 (2)所示一般,检查是否 放在图 5.2 ( 3)的滚筒上,左右地拖拉,实施弯曲度的检 P (生产性)、Q (品质)、C (成本)、D (交货最后被制成钢条,就是利用其后,把半制品装在图 5.2(4) 开强度试验。
装配车间改善提案100例

总装车间改善案例
总装车间改善案例改善小组:前座班改善人:王和平
一、工具放置改善改善人:王和平现状调查:前座班XS7上线生产后,在流水线增加了岗位,就造成了工具没有定的放置区域,在生产过程中就是随意的丢产过程中就是随意的丢放在地上,作业员在操作过程中,要弯腰去拿工具,而且也不利于现场管理。
固改善后:班组量好工具的尺寸,维修班制作并安装一个工具架,用来固定的放置工具具。
改善效果:
1.员工在生产操作过程工作中,减少弯腰拿工具,消除动作浪费;消除动作浪费;
2.固定放置工具,可以保证在操作过程中,不乱丢工具,可以更好的保养和维护工具的使用;
3.有利于班组的3定管理。
二、质量改善、质量改善现状调查:骨架内有水骨架内有水,在操作时流出来污染了面料,造成面料报废。
在操改善后:临时措施:要求作业员在操作过程中对骨架进行自检,操作前先把骨架拿起来倒一下,确前先把骨架拿起来倒保骨架内无水,才进行生产。
下确长期措施:由品保对骨架进行全检,确保合格品才能流入生产现场。
现状调查:G车、SUV车型的前座工具,内径长度不够,造成总装装配时,座骨架与靠背骨架之间间隙大,不好操作,影响产品质量。
改善后:临时措施:在操作前,用锤子先将骨架耳朵处往内敲一下,减少工具内径尺寸。
长期措施:由技术部和品保部门对工具内径尺寸确认,并进行全检。
改善效果:通过对半成品的自检,可以确保我们生产的成品是合格品,也可以减少返工率,提高生产效率,提升产品质量。
工业工程(IE)现场改善方法_图文(精)

广东德美精细化工股份有限公司工业工程(IE现场改善方法一线班组长管理技能培训内训策划案讲师简介马老师,资深职业讲师,曾长期任职于某著名合资企业精益生产推进项目负责人,从事过生产现场管理、工业工程等多项管理的负责人,长期的企业实战经历使他对企业的生产方式运作有深入了解,丰富的实际工作经验和培训经验,使得他在讲授生产课程方面倍具说服力。
他思路清晰、逻辑严密、善于运用通俗易懂的语言对课程内容进行讲授,并且案例详实、融会贯通。
其课程互动性强,课堂生动有趣。
马老师培训及咨询服务过的企业有:中国航天、中石油、宝钢集团、海南航空、一汽集团、上汽集团、东风汽车、东南汽车、宇通客车、重庆长安铃木、万家乐集团、成飞集团、沈飞集团、建龙钢铁、中铁轨道、武汉铁路局、浙江移动、甘肃移动、四川长虹、夏新股份、美的集团、联合电子、法雷奥、盖茨优霓塔、锦湖轮胎、韩泰轮胎、蒂森克虏伯、浙江钱潮集团、福臻模具、罗比照明、ABB、埃梯梯、无锡唐纳森、东方通信、虹信集团、广北电、杰普智能卡、金斯顿、西蒙电器、赛尔康电子、升德升电子、东莞科泰电子、柏瑞安电子、安费诺电子、华联电子、华科光电、株州电力机车、北京博维航空设施、斯奈克玛航空发动机、斯必克制冷、远东控股、睿固精密件、波尔亚太、金洲刀具、库尔兹烫印、成都印钞、宜宾纸业、渤海能克、上海金泰、辽宁电力、中山电力、盘山发电、蒙牛集团、伊利集团、光明乳业、辉山乳业、顶新集团、汇源果汁、中烟集团、三得利啤酒、百威啤酒、泰山啤酒、北京空港配餐、青岛康地恩、天士力药业、九芝堂药业、双鹤药业、敖东制药、吉斯特药业、永康制药、诺康医药、英科制药、京博农化、海科化工、拉法基水泥、秋水伊人服装、云南阿舍冶炼等。
目录01诠释工业工程(IE02五五法03流程法与设施布置04人机法07标准时间与生产线平衡分析08标准操作(SOP目录06动改法05双手法5什么是工业工程?工业工程是对有关人员、物料、设备、能源和信息等组成的整体系统进行规划、设计、改进和实施的一门科学,它利用数学、物理和社会学的专门知识与技术,同时使用工程分析和设计的原理与方法,对上述整体系统所能得到的成果予以说明、预测和评价。
现场IE改善案例分析生产线平衡分析改善案例
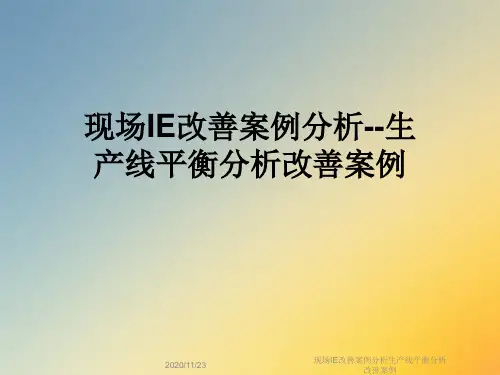
不平衡率(%)= 100% —平衡率(%)
对生产线来说,不平衡率越小越好,一般控 制5%-13%之间,至少要控制在15%以下。
现场IE改善案例分析生产线平衡分析 改善案例
案例:工时测定和线平衡计算
请大家观看电子分厂电装3人柔性线视频
1、一边看一边测试,最后计算平衡率 2、计算一下线小时理论产量 3、提出提升线平衡的思路方法
(1)改善的4大原則
1)减少动作次数 2)同时使用双手 3)缩短移动距离 4)使动作变得轻松
现场IE改善案例分析生产线平衡分析 改善案例
(2) IE动作改善的4原则:
ECRS原则 1、Eliminate ——取消 2、Combine ——合并 3、Rearrange ——重排 4、Simplify ——简化
现场IE改善案例分析生产线平衡分析 改善案例
生产线平衡的改善实例
电子电装7人柔性线,改善前各工位的作业时间如下所示:
现场IE改善案例分析生产线平衡分析 改善案例
生产线平衡的改善实例
电子电装7人柔性线,改善前各工位的作业时间如下所示:
现场IE改善案例分析生产线平衡分析 改善案例
生产线各工位的分析如下:
生产线改善前后各管理指标比较
1、生产线平衡率方面
生产线平衡效 率提高了52%
2、工人人数方面
工人人数由原 来的7人减少至 于3人
3、生产效率方面
生产效率提升 了12.1%
现场IE改善案例分析生产线平衡分析 改善案例
全员参与的思想准备
• 给予和获取信息 • 接受非寻常的工作方法和解决方案 • 对目前的方法提出疑问 • 不允许找借口 • 马上改正错误 • 问五个“为什么”,发掘出问题的真正原因 • 每个人意见都是有价值的 • 不追求完美,一个60%的解决方案,比一个几乎
IE改善案例
容
果
示意
工装上限位,可放入十个
1.速度:350PCS/H400PCS/H
2.工作效率提升: UP15% 3.管理费用节约:约840元/年
以上为对工装夹具的改善举例,通过一系列的改进后,生产已明显好转, 部分工装夹具已水平展开至所有工序,目前仍在进一步对工装夹具进行改进。
2.2、生产方式的革新
个人计件(单元式) 生产改善方案 (以306A为例)
圆 刀
角
1人 1人 1人 2人
8人
弹 1人
簧
问题点:
2人
新生产方式
1.制作零部件放置盒 2.培训多能工 3.分组单元式生产 4.个人计件
传递式
零部件放置盒
1014 三个单元
前 壳 附 件 组 装
8人
利点
焊焊焊 擦贴 电插电 线胶 池脚机 路带
板
1人 1人 1人 1组1人
加多能工2人/共6人
装 盖 打 装磨 前 后 螺 防油 壳 盖 丝 尘装
善 2.工作效率提升: UP15%
效 果 3.劳度强度:易疲劳省力
4> 通用测电机
生产改善方案
工程名:电机音质测试
人员:1人/每工位7/14
班 组:二车间机头组/装配组 材料:机头/电机
改善前
劳作 动业 强速 度度 大慢
用两个夹子夹
取电机 夹正极 夹负极 判定
初回改善-个别工位 再次改善-各工位均可使用 使用可
2.1、工装夹具革新
1> 316卷发器生产
改善方案
4/14 工程名:电池盖与铁片组立 人员:3人
班 组:外贸组
材料:电池盖/铁片
改善前
人员手工+螺丝刀操作
机械加工IE综合应用改善案例
限制了排版批量。
生产线因各种原因停 产
改善目标设定
序号 项目 现状 目标 改善比例目标 1 2 3 4 5 6 7 生产周期缩短 产能提升 在制品库存降低 缺料次数下降(次/月) 工序一次良率提升 机器可动率提升 生产线平衡率提升 6天 624 3台套 5次/月 均值90% 70% 61% 4天 1000 1台套 1次/月 95% 90% 90% 33% 60% 67% 80% 6% 29% 49%
几经周转到达后工序后再次氧化生锈情况多 抛丸后停留时间长 见 吊装效率低 来料弯曲变形
真因分析3 预处理使用汽车起重机产能 闲置的设备,没有规划到应 到的位置
基于对现场的 真因分析4 真因分析5 深入观察分析
下料
封板
原厂来料变形、转运与存放工装缺陷导 致变形 与装夹辅助时间相比,锯切加工批量不经济 设备夹具设计不便于成捆锯切 设备故障率较高 设备从集团内闲置设备中调剂年久失修 圆形钢管在虎钳上打滑 圆钢/管材料在设备虎钳夹紧后 装夹耗时耗力严重,切割时间与装夹辅助时 没有垂直方向定位基准 间占比不合理 工人在对切割后工件进行清理(切削液 设备利用率低 合铁屑)时占用了机器时间 原材料仍在消耗半年以前钢厂定尺生产 尾料太多,材料利用率低 的型材 封板放入有时候有干涉问题 有缝结构钢管内有焊缝突起 没有借助磁力等相关工具并对伸入深度 封板放入位置较难统一,抓取不方便 进行限制 翻转动作由人工完成,有一定重量且烫手 外协没有按质量标准入库 外协加工的连接套钻孔偏心 组对产出品一致性较差 不合格返工情况较多 在制品库存较多,生产周期长 装夹与变位翻转时间较长
Rate
=
13.5%
评价方法举例
在方案评价不便于全部直接量化,评价因子之间没有直接的可比性的情况下,可以采用专 家评分法先对各评价因子赋予权重,然后再对各方案加权评分
现场IE改善案例分析--生产线平衡分析改善案例
减少人手(1)
將工序3里的工作时 间分配至工序2﹑4 及5之內﹐从而工序 3里的人手可调配其 它生产线去
可行性﹕須工序 2﹐4及5內均有足夠 时间接受额外工作。
生产线平衡-例3﹕减少人手(2人)
降低线体速度,减少生产产量
工作時間
工序 1 2 3 4 5
减少人手(2)
因生产需求量降低而 可降低线体速度
一个流生产
One world、 one dream
One piece 、one flow
one piece flow 是指单件的进行生产, 即工人每次 只加工一件产品或组件,理想状态下,任何操作 工位间和工位内的多余的WIP为零。动 没有停滞
物留
中间停滞 隐藏问题
“一个流”的益处
1. 内建品质管理; 2. 创造真正的灵活弹性; 3. 创造更高的生产力; 4. 腾出更多厂房空间; 5. 改善安全性; 6. 改善员工士气; 7. 降低存货成本。
B值计算(1)
传送带
产品(9个)
作业员5人(加工点5个) 此生产线B值 = 9 / 5 = 1.6
B值计算(2)
传送带
产品
作业员4人
评分标准 1、2、3、4名分别 100、80、60、40分 错一张牌,扣10分
开始各小组先内部演练一遍
扑克牌游戏结果展示(标准)
三、B值、F值的定义和计算
B值(缓冲)定义
B值是用来表示某生产线的未完成量的状态的指标。
B值 = 生产线过程中未完工产品(WIP)数量总和
该生产线作业人数
■B值的最优值为“1”。
改善前生产线各工位平衡图:
节拍=37秒
改善前分析
主要问题点:
1、各工序之间不平衡、 导致堆积
IE工业工程改善案例
IE工业工程改善案例工业工程是一门综合性的学科,旨在通过将工程管理、人机工程学和统计学等原则应用于生产流程,提高生产效率和质量。
下面是一个IE工业工程改善案例。
背景信息:一家汽车制造公司发现,他们的生产线在生产过程中遇到了一些问题。
流程不够高效,导致生产效率低下。
此外,还发生了不少的质量问题,使得产品在质量检查时被拒收。
分析:为了解决这些问题,IE工程师对生产线进行了分析。
他们首先进行了时间研究,了解每道工序的时间和工作区域的布局。
然后,他们进行了价值流分析,确定了生产线上的瓶颈。
最后,他们对员工进行了问卷调查,了解他们对生产线流程的意见和建议。
方案提出:通过对数据的分析,IE工程师提出了改进方案。
首先,他们建议在瓶颈工序周围增加更多的员工,以平衡生产线的流量。
其次,他们提议改进工作区域的布局,以减少员工之间的移动和等待时间。
此外,他们还建议对设备进行维护,以确保其正常运行。
实施:改进方案得到了公司的支持,并立即进行了实施。
首先,公司增加了瓶颈工序周围的员工数量,并提高了他们的培训水平,以确保他们能够胜任工作。
其次,公司重新布置了工作区域,使得生产线上的员工之间的距离更短,减少了移动和等待时间。
此外,公司还制定了设备维护计划,定期检查和保养设备,以确保其正常运行。
改善结果:经过一段时间的实施,改进方案取得了显著效果。
生产线的总体效率提高了30%以上,产品的质量问题大大减少。
员工的工作环境也得到了改善,他们的工作负担减轻,工作效率也提高了。
总结:这个案例展示了IE工程如何应用于生产流程改进。
通过分析数据和调查员工意见,IE工程师能够准确地定位问题,并提出有效的解决方案。
实施改进方案后,生产线的效率和质量都得到了明显提升,为公司节约了时间和资源。
这个案例也说明了IE工程在不同行业和领域的广泛应用前景。
IE改善实际案例-产能提升
Step 对策拟定与实施
4 Permanent corrective action
物流路线改善
改善前
工序名稱
到栈板放置处取一箱灯管 抬一箱灯管
将周转箱抬回工作台 周转箱产品移入作业完区
合计
時間 min s
7.00 7.00 4.00 26.00 0.04 50.04
改善后
工序名稱
到栈板放置处取一箱灯管 抬一箱灯管
Capping
Capping后 FI
包装
自动 Capping
手动 Capping
P2-Capping
W-Capping P2-Capping
1.自动Capping机台只能生产P2-Capping类产品,当客户需求量超过生产能力时,使用手动配合生产。 机种只能由手动机台生产。
综上,因人力成本远大于自动机台成本,所以提升手工工站效率对成本控制影响巨大!
产能提升:
品名 P2-Capping
产能提升:17.04%,满负荷生产时白夜班可精简2人。
改善前
改善后
全负荷生产时人力/天
22
20
人力成本(RMB/h) 节约工时(h/天) 年节约工时 年节约RMB
10
2.2
5500
55000
Step 水平展开
6 Spread Out 此流程的优化只适用于P2-capping镭射工站,无法水平展开.
起身 走到栈板放置处 左手抓住周转箱边缘凹处
将周转箱抬起 抬起周转箱,向工作台移动
拿取1pcs灯管
镭射作业
2 Invalue
将灯管放置在机台相应位置
3 Invalue
感应器感应后镭射
产品入周转箱