
五金冲压连续模设计规范(沙拉孔设计)
五金冲压连续模设计规范(带料缺口设计)
A. 缺口的標淮形式
B. 剪斷沖頭超出0.3mm,即可避免未剪切而產生毛刺
示意圖如下﹕
類別: 技術標準
制定日期:2002/06/11
版次:A
共 1 頁 第 1頁
五金冲压连续模具设计规范
帶料缺口設計標淮
文件編號: SB-B0037
1. 目的 返回上頁
推行作業標准化﹐實現模具設計快速統一。
2. 適用范圍
沖ቤተ መጻሕፍቲ ባይዱ設計
三.內容﹕
連續模設計時﹐考慮到帶料處會由于送料不淮而產生斷差﹐或二次剪切產生毛刺﹐所
以設計時會加工藝缺口克服以上問題。但由于缺口的大小會影響產品的外觀﹐為了
五金模具规范要求
五金模具规范要求第一篇:五金模具规范要求五金冲压模具规范要求----德之佳为了规范和保证五金冲压模具品质、提高生产效率及结合我司实际情况,特制定本规范要求。
具体要求如下:结构及工艺要求:1.所有模具都必须有导柱、导套,特殊模具除外,但须和模具负责人沟通协定2.模具垫板、模座必须足够厚足够宽,防止模座(板)变形,16-25T模座(板)厚度≥25mm,30-40T模座(板)厚度≥30mm,60T及以上模座(板)厚度≥35mm;模柄要求使用标准模柄3.凹凸模及重要工作部件必须做真空热处理,冲裁硬度HRC58-60度,压型硬度HRC55-56度,不接受利用火焰枪直接做热处理4.推料、卸料机构必须灵活,无干涉现象5.所有活动部件应平稳灵活、无滞止干涉现象6.冲孔、落料的漏料孔必须保证通畅7.所有紧固件必须锁紧无松动,起限高作用的长螺丝需要有等高套或加用螺母锁死8.模具要求便于操作且安全,当模具需要有定位时必须要有定位外观要求:1.模具零部件不允许有裂纹,工作零部件表面不允许有划痕、机械损伤、锈蚀等表面缺陷2.凹凸模刃口及侧刃等必须锋利,不允许有蹦刃、缺刃和机械损伤3.凹凸模及工作面必须是光面,不接受没有处理的线割纹等不良表面4.模具外观面要求平整,不允许有锯齿纹等类似的粗糙面包装要求:1.必须在模具正面非工作区打上模具铭牌,铭牌内容:模具名称、出厂日期、供应商2.模具出厂前应清洗干净,所有工作件零件表面应涂覆防锈剂,不接受锈蚀的模具3.模具外观面清洗后需要涂覆油漆做防腐处理,不接受没有做涂覆处理的模具送样及送货要求:1.模具在送货前,必须先送样确认,每套产品必须送至少10PCS 样品,送样材料可以由我司提供2.模具负责人确认样品符合要求后再通知模具商送货3.送货时模具商必须派至少1人和我司维修工一起试模,模具负责人确认模具状况和加工出来的产品是否符合要求售后服务要求:1.所有冲压模具工作部件要求在10万次或6个月内免费维修,除工作部件外如模架部分等要求保修1年,我司人为原因除外2.模具维修时须遵循先报价且双方确认报价后再维修的原则注:1.出厂日期为最后确认模具的日期2.按照每月4周,每周冲压4000次计算,6个月计96000次3.如有一些特殊五金冲压模具不能符合本规范要求时,模具商须和模具负责人沟通协定4.本规范要求最终解释权利归本公司所有,且保留不断修改的权利5.本公司保留因供应商模具设计不当而造成损失要求赔偿的权利编制:杨芬洪审核:日期:版本:A/0第二篇:五金模具知识五金模具知识:模具基础知识 2009/9/28/10:02 来源:机械专家网[慧聪五金网]模具的基本构成(1)前模(母模)(定模),(2)后模(公模)(动模),(3)嵌件(镶件),(4)行位(滑块),(5)斜顶,(6)顶针,(7)浇口(入水口)2.模具制品形状对制品的影响壁厚,几何形状,会影响成形收缩率,脱模斜度大小。
五金冲压模具设计规范(压线入子设计)

五金沖压模具设计標准
制定
編號
*** 压线入子设计标准
版次R00日期11/5/6
一.適用范圍
五金沖模設計。
二.壓線目的
1.材料預變形,減小折彎時的阻力,使折彎尺寸更准確。
2.防止折彎時所產生的拉料變形。
三.壓線的位置及尺寸要求
1.壓線位置應選在內外折線之間,補償系數的1/2處。
如圖(A)
2.壓線長度應小于料邊1mm左右,且調整至整數。
如圖(A)
3.壓線入子截面形狀如圖(B);其中 0.2,92°為丌變尺寸。
4.入子高度取{H+(t/2-0.1)},如圖(C);注:壓線入子梯形斷面下表面應比模板低0.1mm
即:入子梯形斷面下表面高度=H-0.1
材料
A
0.2
92°
A+K/2(壓線位置)
AB
K
模板
壓線印長度
壓線印入子模板。
冲压模具结构连续模步骤(设计标准)

设计方案
2
的形状、材料和工艺要求。
根据需求,制定合适的模具结构设
计方案,并进行初步绘制。
3
详细设计
对模具进行详细设计,包括具体的
制造与组装
4
尺寸、部件,并进行组装和调试。
冲压模具结构设计的常见困难及解决 方法
复杂冲压件的结构 设计
对于复杂形状的冲压件, 需要深入分析,采用合 适的结构设计和加工工 艺。
高精度冲压设备
采用高精度的冲压设备,可 以提高冲压件的加工精度和 表面质量。
冲压模具结构设计的案例研究
案例1 案例2 案例3
汽车冲压件模具设计 电子产品外壳模具设计 家电冲压件模具设计
通过优化模具结构和工艺, 提高冲压零件的质量和效 率,降低成本。
采用连续模设计和模拟仿 真技术,提高电子产品外 壳的精度和一致性。
冲压模具结构设计的基本原则
• 合理布局:模具结构布局要科学合理、紧凑高效,便于加工和组装。 • 合理配合:各零部件之间的配合要合理,确保模具的稳定性和准确性。 • 合理分力:合理设计模具子零件的定位、卡紧以及支撑结构,使得在冲压过程中能承受合
理的力和压力。
冲压模具结构设计的步骤
1
需求分析
通过了解客户的需求,分析冲压件
通过优化模具结构和制造 工艺,提高家电冲压件的 生产效率和可靠性。
结论和总结
冲压模具结构设计是冲压加工中的关键环节,合理的模具结构设计可以提高冲压件的质量和生产 效率。随着技术的不断发展,冲压模具结构设计的前沿技术将不断涌现,为冲压加工带来更多的 可能性。
冲压模具结构连续模步骤 (设计标准)
冲压模具结构是冲压加工中至关重要的一环,它直接影响到冲压件的质量和 生产效率。本演示将介绍冲压模具结构设计的基本原则、步骤以及常见困难 的解决方法。
五金模具设计规范大全(二)
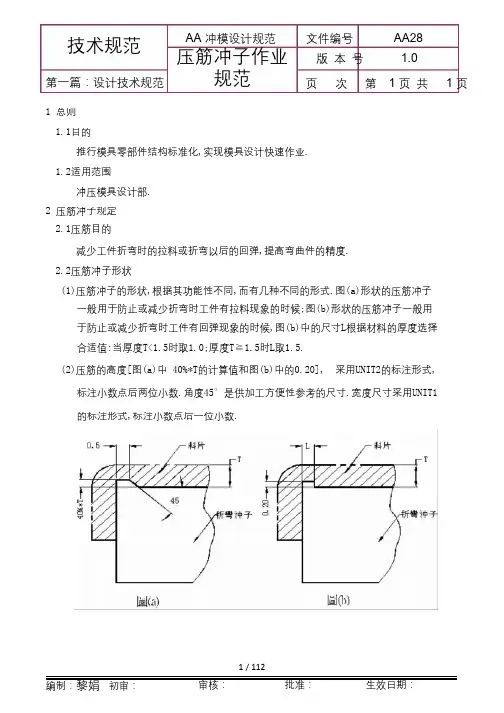
第一篇:设计技术规范页次第 1 页共 1 页1 总则1.1目的推行模具零部件结构标准化,实现模具设计快速作业.1.2适用范围冲压模具设计部.2 压筋冲子规定2.1压筋目的减少工件折弯时的拉料或折弯以后的回弹,提高弯曲件的精度.2.2压筋冲子形状(1)压筋冲子的形状,根据其功能性不同,而有几种不同的形式.图(a)形状的压筋冲子一般用于防止或减少折弯时工件有拉料现象的时候;图(b)形状的压筋冲子一般用于防止或减少折弯时工件有回弹现象的时候,图(b)中的尺寸L根据材料的厚度选择合适值:当厚度T<1.5时取1.0;厚度T≧1.5时L取1.5.(2)压筋的高度[图(a)中 40%*T的计算值和图(b)中的0.20], 采用UNIT2的标注形式,标注小数点后两位小数.角度45∘是供加工方便性参考的尺寸.宽度尺寸采用UNIT1的标注形式,标注小数点后一位小数.第一篇:设计技术规范页次第 1 页共 4 页1 总则1.1目的推行模具零部件结构标准化,实现模具设计快速作业.1.2适用范围冲压模具设计部.2. 定位销(块)规定2.1定位销(块)结构形式(1)定位销(块)材质用 SK3或SKD11,投外加工时热处理HRC58;设变由组立自行处理时不需热处理.(2)圆定位销,适用于圆内孔定位(定位销直径 D=工件上的圆孔直径减去0.10MM. )或不考虑拉料现象时的外形定位.如图(a):(3)异形定位销,适用于异形内孔定位,一般做成长方形.如图(b).(4)方形定位块,适用于冲孔兼小折有材料拉料现象时的外形定位,如图(c).图中尺寸 L与W依产品大小取值.(一般L=15MM,W=20MM).此种定位方式调整较为方便.(5)方形导料定位块,适用于连续下料模的材料导正(一般置于下模板.数量约 4~6个).如图(d).图中尺寸:E一般取5MM,产品变形较严重时要适当增大E值;L与W依产品大小取值.(一般L=30~35MM,W=15MM).第一篇:设计技术规范页次第 2 页共 4 页(6)弯曲模定位形式,适用于折弯成形模中的产品定位,如图(e).图中加有方框的尺寸(10)可依需要适当加大,此时要注意定位支承块的相关尺寸.图(e)注意:a.使用固定式定位(案内)时要确认相关模板的厚度及消孔大小.一般情况下:消孔单边大0.1MM,须使用线割加工.b.定位销(块)露出模板外直段高度 B(不包括圆弧段)取值: 一般情况下:精细定位,B=顶料销顶出高度+T; 有内(钩)孔定位时:外形定位,B=顶料销顶出高度+T+(3~5MM); 式中T为材料厚度.c.图(b),(c)中,C值一般取10MM.如下图所示:第一篇:设计技术规范页次第 3 页共 4 页(7) 挡块定位,适用于单边折弯模结构中.定位块的高度尺寸应和装在折块(刀)上的定位块尺寸相配合,保证同时导入材料.2.2定位销(块)选用分布设计原则(1)T>=0.8 时,精细定位块以材料边往料外偏0.03MM;T<0.8时,精细定位块以材料边往料外偏0.02MM.(2)素材为片料的第一工程料片定位,使用固定式与活动式相结合的定位方式.注意:使用固定式定位的材料边为产品尺寸形状要求较高的边,使用活动式定位的材料边为产品尺寸要求较低的边.第一篇:设计技术规范页次第 4 页共 4 页(3)后续工程必须使用前工程冲出的剪口做为精定位,并避开接刀处.(4)冲剪模尽量用固定式,折弯模尽可能用异形且可调式.(5)用内孔定位时,优先选用顺序:圆形----方形----异形.(6)各工程须使用相同的基准边,避免因公差造成段差刃边.(7)单边折弯模易有拉料现象,定位方式须设计成两边可调式,如前页图(e).业规范第一篇:设计技术规范页次第 1 页共 1 页1 总则1.1目的推行模具零部件结构标准化,实现模具设计的快速作业.1.2适用范围冲压模具设计部.2 定位支承块规定2.1定位支承块功用用在成形模的可调式定位中,将定位块联接在折刀上.2.2尺寸要求图(a):是定位支承块的装配示意图.设计过程中注意折刀和定位块上螺纹孔上下位置尺寸(12及10)与定位支承块上孔距尺寸(22.0)的对应关系.图(b):是定位支承块的规格尺寸.尺寸25或30视实际情况确定.定位支承块材质用SS41,不需要热处理.2.3五金零件需求表书写范例特殊规格的定位支承块,由设计者画零件图.如选用图(b)标准尺寸的定位支承块,不需要画零件图,在五金零件需求表中按以下范例格式写出.例: 定位支承块 30*40*10 定位支承块: 零件名称30*40*10: 规格规范第一篇:设计技术规范页次第 1 页共 1 页1 总则1.1目的推行模具零部件结构标准化,实现模具设计快速作业.1.2适用范围冲压模具设计部.2 作业原则2.1下模板上的圆孔较小需采用入子时,一般使用图a所示的入子形式.对应的模板入子孔的形状如图b所示.注意:A.上图(a)中入子直径D及尺寸“A-0.2”的选取要考虑保证挂钩宽度尺寸“1~2MM”和入子最小处壁厚“>=3MM”.(此两尺寸在实际画零件图时不标注).B.图(b)中反面沉孔的直径大小D2要保证挂钩能顺利装入,“S”孔的加工要求可按如下格式书写:“S 1-C+0.01 HATCHING: Φ**.0 BOT DEP 5.3”意思是:S 孔在加工时按图示尺寸单边加大+0.01MM,其中有影(剖面)线部分反面沉孔直径Φ**.0,深度5.3MM.2.2下模板上的异形孔如需采用入子时,一般使用普通的方形入子(带挂钩).第一篇:设计技术规范页次第 1 页共 3 页1 总则1.1目的保证设计出的模具具有较好的加工性,便于模具组立作业.1.2适用范围冲压模具设计部.2 作业标准与原则2.1线割孔(3MM以下的小孔除外)除刀口外,一般均需消线头,并在尖角处清角,设计者要按标准标明批注,不需用图形表示清角消线头,尺寸由加工者确定.如附图1:2.2一般在非刀口板(例:打板和夹板)上的孔不参与成形,都需清角及消线头.冲子和入子零件不可留线头,消线头的方法由加工单位确定.2.3无特殊需要的入子一般做成长方形,并倒C角,方式如附图2(模板倒R角).C值取0.5或1.0,甚至更大.同时注意入子的防呆措施(可利用在入子的本身倒一个较大的C角等方法).2.4铣加工中角部无特殊要求,只要求清角时,图形示出,不标圆角尺寸,由加工者现场确定圆角尺寸,如附图3.2.5铣加工中不清角时,一般取圆角大于R2.R按标注的尺寸加工,公差按标准取值,如附图4. 铣床的部分刀具规格参考附件一.第一篇:设计技术规范页次第 2 页共 3 页0.5mm~1mm.2.7模板厚度方向有攻牙孔或其它结构时,设计者必须画侧视图表示其位置.2.8为了确保入子的装配稳定性,设计者应将入子固定槽形状设计成如附图5所示,并画出详图.2.9对于细长类零件,应当考虑进行分段以利保证加工精度.分段后零件的长宽比视零件形状尺寸而定,一般取值可在10~15之间.2.10 3mm以下的小孔,刀口板要做入子,小孔较多且密集时请示上级.2.11为了方便模具的搬运,在模座的侧面适当部位需加工起重螺纹孔.一般情况下,起重螺纹孔规格取M20*40,特殊情况下(例模座厚度小于30MM时)才考虑取M16*40.2.12冲孔/落料/连续模中冲子过孔或落屑孔(SB/CB/DP/DD板)的铣加工优化处理(尤其是SB/DD):SB/DD在不影晌强度时可进行处理,并保证R≧3MM,DD板尽可能保证R≧5MM;CB/DP板一般不进行处理,除非孔形状较规则不会对模具局部强度产生影响.不能处理成铣加工的R角时,设计者按标准放间隙和注解公差(±0.1),加工单位依自身状况确定加工方法,设计者及主管检查审核图面时应将此项要求重点确认.附件一:加工部门CNC铣床程序现行刀具表1. 钻头规格A.直柄钻头:第一篇:设计技术规范页次第 3 页共 3 页B.锥柄钻头:直径:Æ13.5,Æ14,Æ14.5,Æ15,Æ17,Æ18,Æ18.5,Æ19,Æ20.5,Æ21,Æ21.5,Æ22,Æ22.5,Æ23.0C.潜水钻:直径:Æ26(L=76mm), Æ32(L=80mm)2.铣刀规格(注:括号内数据为铣刀有效部份长度)a micro-100直径:Æ3(7), Æ4(9), Æ5(11), Æ6(12), Æ8(22), Æ10(25), Æ12(30)b粗铣刀(过中心)直径:Æ6(15), Æ8(21), Æ10(24), Æ12(28), Æ14(28), Æ16(45), Æ18(33), Æ20(41)加长型:Æ12(52), Æ20(75)c精铣刀:直径:Æ6(15),Æ8(20),Æ10(25),Æ11(39),Æ12(28),Æ13(55),Æ14,Æ16,Æ18,Æ20第一篇:设计技术规范页次第 1 页共 3 页1 总则1.1目的规范沙拉孔的展开计算方法及相关模具尺寸和成形方法.1.2适用范围冲压模具设计部.2 沙拉孔规定2.1沙拉孔的分类沙拉孔(英文名COUNTER SINK、C.S.K或C’SINK)根据产品的要求不同,一般可将沙拉孔分成两类:产品铆合连接用的沙拉孔和通过螺钉(铆钉、拉钉)头部的沙拉孔.2.2沙拉孔尺寸的确认(1)在产品确认时,除了向客户确认清楚图面中的详细尺寸规格外且必需要求客户提供五金件实物,有实物以后可以请组立等相关单位进行试验以获得经验数据。
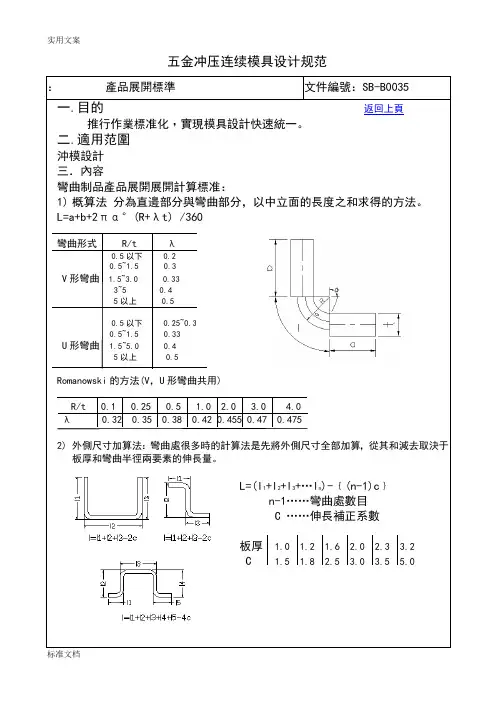
五金冲压连续模设计要求规范(产品展开设计)
由於中立軸線受到零應力,此其長度等於原始胚料之長度,邊是作為胚料尺寸展 開之基準,中立軸線之位置則視材料種類﹑特性機彎曲內側板與板厚比而不同﹒
中立軸位置之測定,一以金屬板料彎曲內側為基準,亦即位於從彎曲內側板厚中 心處之某處一距離,此位置約是板厚 30~50%(圖 1.11)
二﹒彎曲成形加工之種類
90˚ 折彎母模尺寸為 A+0.5K 折彎線外移 0.2T
(8)彎曲壓平(側推) L=A-T+B-T+4K=A+B-2T+4*0.4T =A +B-0.4T (K=0.4T) 圖 1.37:
90˚ 折彎母模尺寸為 A+2K 折彎線外移 0.8T
類別: 技術標準
制定日期:2002/06/11
版次:A
共 14 頁 第 10 頁
A=π*(d*s+2*h*r)=0.017*r*a 類別: 技術標準 制定日期:2002/06/11 版次:A
A=17.7*r*d 共 14 頁 第 8 頁
五金冲压连续模具设计规范
展開計算標準(彎曲成形)概論篇
文件編號:SB-B0035
标准文档
实用文案
一.目的
推行作業標准化﹐實現模具設計快速統一。
(1).V 形或形彎曲加工(圖 1.21) (2).U 形彎曲加工(圖 1.22) (3).Z 形彎曲加工(圖 1.23) (4).彎緣加工(Hermming)(圖 1.24) (5).捲緣加工(Curing)(圖 1.25)
類別: 技術標準
制定日期:2002/06/11
版次:A
共 14 頁 第 9 頁
(1)圓角半徑處之彎曲應力 (2)壓料板與金屬板料之間摩擦力 (3)母模與金屬板料之摩擦力 (4)沖頭與金屬板料之間摩擦力 (5)凸圓區域之壓縮力 (6)沖頭必須施以一足夠的力在金屬胚料一克服滑動與靜態摩擦力及圓角半徑處之彎曲
五金冲压连续模设计规范(凸苞成型设计)
凸包成形設計標準文件編號:SB-B0028一. 目的:返回上頁統一凸包成形方形方法,達到模具設計快速統一。
二.適用范圍:沖模設計三.作業內容:1.產品形狀在MB板等產品上經常可以看到一些高度較高的凸包,如圖(A)所示。
2.成形方法產品的凸包高度(H)比較高,在一次抽凸成形時容易拉破。
為了避免發生拉破現象保証產品成形以后的形狀尺寸,一般要分兩步成形。
第一步:抽弧形。
如上圖(B),注意以下几個重點:(1). 產品抽弧成形后的c和d兩點間的周長L1(由三段弧長相加)應稍大于產品要求的斷面中a和b兩點間的周長L2(a和b參見圖A),一般L1=L2+(0.2~0.8)mm.(2). 下模入子c和d兩點間的直線距離等于產品要求的斷面中a和b兩點間的直線距離D5。
類別:技術標準制定日期:2002/06/11 版次:A 共5頁第1頁凸包成形設計標準文件編號:SB-B0028(3). 閉模時保証圖中半徑為r1的圓弧與下模最小間隙為產品材料厚度的百分之六十(T*60%)。
第二步:整形。
有兩種不同的整形方法。
如圖(C)和圖(D),一般用圖(C)方法,凸包外形要求不高時用圖(D) 方法。
3.確定抽弧形時沖子尺寸的步驟和方法:(1) 根據產品要求的形狀和尺寸確定下模入子內孔的形狀尺寸。
如圖(E)注意:1>.C和d點間的直線距離等于產品要求的斷面中a和b兩點的直線距離D5。
2>.入子內孔中圓弧半徑r1的大小一般在1~3mm之間(含1和3mm),以0.5mm為一階。
初步確定取r1等于產品斷面中相應處的半徑r.類別:技術標準制定日期:2002/06/11 版次:A 共5頁第2頁第一部分:凸包成形設計標準文件編號:SB-B0028(2) 初步產品抽弧形時的外形尺寸:1> 如圖(f)所示,以3點(下與下模入子內孔兩r1圓弧的切點及抽凸底部的中點(g)作圓。
2> 經過修剪如圖(g)所示,測出點c和點d間三段圓弧的總長度L1。
五金冲压连续模设计规范
五金冲压连续模设计规范五金冲压连续模具设计是五金冲压工艺中的重要环节,直接关系到产品的质量和生产效率。
在连续模设计中,外导柱是一个关键部件,对模具的使用寿命和性能有着重要影响。
下面将介绍五金冲压连续模设计规范中外导柱的设计要点和注意事项。
一、设计要点:1.外导柱的定位准确性:外导柱是模具中的一个定位部件,它的定位准确性直接影响到模具的装配准确性和工作稳定性。
设计时应确保外导柱的尺寸和位置与其他定位部件匹配,达到精准定位的效果。
2.外导柱的刚度和稳定性:外导柱在模具工作过程中承受着较大的冲击载荷,因此其刚度和稳定性非常重要。
设计时应选择合适的材料和加工工艺,使外导柱具有足够的强度和刚度,以保证模具的工作稳定性和寿命。
3.外导柱的表面处理:外导柱与模具中其他部件的接触面积较大,表面粗糙度和润滑性对模具的使用寿命有着直接影响。
设计时应考虑外导柱的表面处理,如镀硬铬、磨削和润滑油脂等,以减少摩擦和磨损,提高模具的使用寿命。
4.外导柱的维护性和更换方便性:外导柱在使用过程中可能会出现磨损或其他故障,因此应考虑其维护性和更换方便性。
设计时应合理安排外导柱的位置和固定方式,以便于维护和更换。
二、设计注意事项:1.外导柱的长度和直径:外导柱的长度和直径应根据模具的具体要求进行选择,通常情况下,外导柱的长度应该略长于模具厚度的一半,直径应根据外导柱所承受的载荷和工作环境选择合适的尺寸。
2.外导柱的材料选择:外导柱材料的选择应考虑载荷、磨损和使用环境等因素。
通常情况下,外导柱应选择高强度的合金钢或工具钢,有些情况下还可以选择高速钢或硬质合金。
3.外导柱的固定方式:外导柱的固定方式应选择可靠且易于调整的方式,以便于实现模具的定位和调整。
通常情况下,可以采用螺纹固定、精确磨削或锁销等方式进行固定。
4.外导柱的润滑方式:外导柱与其他模具部件之间的间隙应适当设计,并配备润滑油脂或润滑剂,以减少摩擦和磨损。
外导柱还可以设计润滑孔或油管,方便润滑油脂的补充和更换。
五金冲压连续模具设计讲义ppt课件
沖孔模結構
刃口斜度
• 凹模端面磨損比凸模大﹐原因是凹模端面材 料滑動較為自由﹐而凸模下的材料沿板面方
向的滑動則受到了限制。
• 凸模側面的磨損最大﹐則是因為凸模側面受 到卸料作用的長距離摩擦而加劇了磨損。
• 為了提高模具壽命﹐可采用較大間隙﹔用小
間隙﹐就必須提高模具硬度和制造精度﹐對
沖模刃口充分潤滑﹐以減少磨損。
19
沖孔模結構
沖孔模結構
沖裁斷面
M—毛面 R—塌角
G—光面
沖裁所得的表面﹐如 右圖所示﹐在沖出孔 的上部﹐有些微圓角 稱塌角﹐接著是由剪 切形成的光亮光面﹐ 最后是撕裂形成的毛 面。而在廢料上﹐也 有類似的三部分﹐只 是分布位置的上下次 序相反。
10
沖孔模結構
沖裁斷面與間隙
I型 間隙很大
R很大 a很大 拉毛很大
•由于生產中的磨損﹐在設計時取最小合理間 隙。
23
沖孔模結構
沖裁力
•沖裁力是指在沖裁中的最大剪切抗力。計算沖 裁力是為了合理選擇壓力機和設計模具。平刃口 模具的沖裁力計算公式如下﹕
F=Ltτ
式中F—沖裁力(N)﹔L—沖裁周長(mm)﹔t—材料
厚度(mm)﹔τ—材料的抗剪強度(Mpa)。
•考慮到模具刃口的磨損﹑凸模與凹模間隙不均 勻﹑材料性能的波動和材料厚度偏差等因素﹐實 際所需沖裁力應增加30%﹐即﹕
1~2 2.5~5 1~2 0.5~1 0.5~1 0.5~1 0.5~1.5 1.5~2.5 0.5~1 1~2 1.5~2.5 0.5~1 22
沖孔模結構
間隙方向
•落料時凹模尺寸做成工件要求尺寸﹐凸模為 凹模尺寸減去間隙值。
•沖孔時凸模尺寸做成工件要求尺寸﹐凹模為 凸模尺寸增加間隙值。
冲压模具结构连续模步骤(设计标准)
2021/10/10
2
2. SECC
(1).电镀锌钢板是一般的冷轧钢板在连续电镀锌产线 电镀及各种后处理后的产品。
经过脱脂、酸洗、
(2).SECC与SPCC一样,根据拉伸等级分为SECC、SECD、SECE。
(3).SECC的特点是自身带有镀锌层,防腐蚀性能良好,可以直接作为产品的外 观件,所以近几年来,在电子行业广泛应用并逐步取代SPCC。缺点是断口 容易生锈。
(如图2)﹔ c. 适用于需快速装卸的大中型滑块﹐依靠滑块底部的限位板
限位(如图3)﹔ d. 适用于需要滑块在接触料片前先复位的场合﹐靠滑块中的
顶料销作用﹐先將滑块复位﹐顶料销长度通常为7mm﹐浮出 端面2.0mm﹐选用紅色扁线弹簧。(如图4) e. 适用于要求中间垂直p上下运动﹐左右滑块水平运动的块合 ﹐中间滑块依靠內导柱导向﹐左右滑块用等高套筒限位﹐ 等高套筒长度取夾板厚度加0.5mm。(如图5)
2021/10/10
16
(2). 外側尺寸加算法:弯曲处很多时的计算法是先將外侧尺寸全 部加算,从其和減去取決于板厚和弯曲半径两要素的伸长量。
2021/10/10
17
四. 冲压模具常用标准化结构
1. 压线入子结构 压线的目的: (1). 材料预变形,减少折弯时的阻力,使折弯时的尺寸更为准确。 (2). 防止折弯时产生的拉料变形。
外形冲切加工其外形尺寸由母模决定,母模在冲切过程中 会不断磨损,所以产品尺寸会越来越小,为了提高产品的尺 寸精度,提高模具使用寿命,重组值应取小于公差中央值, 一般取公差公差负侧的50%~70%。
b. 孔尺寸之重组值
冲孔尺寸由冲头决定,由于冲头会不断磨损,使得冲孔 不断减小,所以冲孔的重组值取公差正侧的50%~70%