
塑胶件黑点检验标准要求
塑胶件黑点检验标准要
求
Company Document number:WTUT-WT88Y-W8BBGB-BWYTT-19998
黑点标准:(公司内部管理标准)
1.在50W日光灯下.距离50cm处.看不见的黑点不算是黑点。
2.产品一般分主要外观面.次要外观面.非外观面.位置不同接受标准也不同。
3.主要外观面.分散距50mm以上,直径小于0.3mm两个点可接收。
可接收。
4.次要外观面. 分散距50mm以上,直径小于0.5mm两个点可接收。
5.除透明件和电子产品外,非外观面无特殊黑点要求。
6.透明件
a.正面主要外观面.直径小于0.3mm.1个黑点可接受.但丝印位周边3cm内不得有黑点。
b.侧面.底面及正内边,非主要外观面。
直径小于0.3mm分散距50mm以上两个点可接收。
c.磨砂面,直径小于0.5mm以下,分散距50mm以上两个点可接收。
7.电子产品原则上外观面不得有黑点,非外观面直径小于0.3mm分散两点可接收。
以上产品适用于透明、半透明、白色等浅色调家电产品,在客户无特殊说明情况下适用,其他客户独立要求的以质量履历表为准。
对照样图:
编制:马燃审核:日期:。
塑胶件检验规范
塑胶件通用检验规范一:目的:使塑胶件检验时有所依据二:范围: 本规范对所有塑胶产品都适用三:检视方法:1.照明:目视检测应依工厂的常态照明(500-800LUX)为宜.2.位置:将待检测物件置于检测者30-50CM之间,应以正面对检测者垂直于表面45º角进行检测. 四:枪壳检验要求1.颜色------根据业务下的产品需求单,和标准色板或客户确认的颜色样品进行比对,目视不允许有明显2.外观2-1:一般ABS塑胶产品表面不允许有明显黑点,缺料,料花,烧伤, 顶白,缩水,毛边,印痕等不良2-2:PA6+30%GF的塑胶产品表面不允许有跑纤,烧伤,缺料,露纤等不良2-3:包胶(TPE或PVC)产品表面不允许有气泡,起皮,脱皮,脱胶等不良2-4:喷银漆产品,表面可以有些轻微的黑点,顶白,混色,因可以遮盖住。
而缩水和气纹或跑纤等都无法盖住,反而会更明显,必须控制。
2-5:需软喷产品,表面可以有些轻微的缩水,气纹,因可以掩盖住一点,但是顶白,料花,混色,黑点无法盖住反而会更明显,必须控制。
3.组合------产品和工程提供的相关配件进行整机组合,锁紧螺丝,检测不允许有明显间隙及断差等不良4.功能------产品和相关配件组合,锁紧螺丝后,不允许有结构影响装配,并且每个零件不允许有任何干涉,检视组合间隙需均匀,不能有断差。
5.结构------根据工程最后一次送样的产品进行比对结构,或者根据客户提供的图纸进行结构比对,不允许有差异,检视重点部位结构(见图)5-1:组装电机处不允许有毛边,缺料等不良(易造成擦铁,噪音等不良)5-2:组装开关及拨叉处不允许有毛边,缺料,尺寸偏小等不良(易造成摩擦,有滞感,档位不清楚等不良)5-3:组装配件处,不允许有变形,缺料,毛边,顶针高出等不良,组合需松紧适当,不允许有太松,不能有明显间隙及断差。
例如:五:电器外壳系列检验要求1.外观:1-1:产品表面不允许有料花,缩水,缺料,混色等不良1-2:如侧面或两面需印刷的产品表面不允许有油污,指印,缩水等不良1-3:产品上盖螺丝柱盲孔不允许堵孔,变形,缺料,毛边,孔径需一致(易造成打螺丝时,容易打滑或打不到位)2.组合:2-1:电池包上下组合不允许有明显色差,断差,间隙等不良2-2:组合后的电池包和枪壳装配,检验无明显滞感,间隙,松紧适当。
塑料件检验规范 精品

凡成型品均适用之
三、 检验条件 3.1 目视:正常视力 1.0~1.2 3.2 照明度:80~100W 烛光 3.3 检验距离:光源距产品 40~60cm,视觉距产品 35~45cm,目视角度 35°~45°视界
角。 3.4 检验时间:7 秒/次 四、 检验面之区分 A 区:正前方及上方 B 区:左右两侧 C 区:底部 D 区:内部 五、 缺点定义 5.1 严重缺点 CR 5.2 主要缺点 MA 5.3 次要缺点 MI 六、 内容 6.1 缺点定义
顺兴达电迅器材有限Байду номын сангаас司
胶件标准检验规范
文件编号:SXD-P013A 文件版本:A 版 次:1 总 页 数:5 发布日期:2006/09/25 生效日期:2006/09/25
批准
审核
作成
胶件标准检验规范
文件编号: 文件版本: 版 本: 页 码:
SXD-P013A A 1 1/5
一、 目的
1.1 确保产品出货品质能达成客户需求 1.2 做为达成品质政策之需求
不允许 不允许
毛屑
不允许
不允许 不允许 不允许
不允许 不允许 不允许
1、不允许 2、依 客户要求
目视
MA
不计
目视 MI
1 、 L≦ 15mmW ≦1mm,允许 1 条 直尺 MA 2、依客户要求
气泡
不允许
缺料
不允许
不允许 不允许
不允许 不允许
ф0.5mm,允许 3 点,但不影响功
能
黑点 卡
MA
1、不允许 2、依 客户要求
目视
MA
顶白
不允许
不允许
不允许
不计
目视 MI
塑胶件外观检验常见不良分类及判定标准
B级面:允收
C级面:允收
此类不良下列情况需加严检验:
喷油件:需比普通件严格
重要客户:CHD、OLYMPIA等等。
重要产品:如显示屏外框等。
序号
不良项目
图片示例
判定参考
4
拉白
不良现象:
呈条纹状,一般在产品侧壁出现,表面像划痕并伴随有发白。
A级面:不允收
B级面:允收
C级面:允收
如拉白较轻微(只呈现点雾状),喷油件及非重点客户零件可允收。
B级面:允收
C级面:允收
如是发外喷油件不需检验全部允收。
序号
不良项目
图片示例
判定参考
12
料花
不良现象:
在产品面存在与其它地方不一致的现象,但生料,注射纹均可归为此类。
A级面:不允收
B级面:不允收
C级面:允收
如是发外喷油件不需检验全部允收。
序号
不良项目
图片示例
判定参考
13
顶白
不良现象:
在顶针对应的正面有圆点或环状的发白。
A级面:臂长距离看不见允收
臂长距离看得见不允收(重要客户除外)
(又名接合线、夹水纹、熔接线)
不良现象:
呈线状,触摸一般没有凹凸感,目视可见,一般在结构复杂零件或穿孔结构位置出现。
A级面:参照封样件效果
B级面:允收
C级面:允收
一般情况下,轻微结合线喷油可遮盖,,待喷油零件不需检此项不良。
序号
不良项目
图片示例
判定参考
2
划伤
碰伤
不良现象:
触摸有凹凸感或没有凹凸感但明显的发白与零件面色不一致,目视明显。
塑胶件外观检验常见不良
塑胶检验的通用标准

2.缺点问隔:
3.0mm以下者应距离30mm以上
4.0mm以上者应距离50mm以上
3.在此标准以外,则判定水准之判定值应往左移一格,若为1格时,则维持不变。
3
毛边
影向外观,且会割手伤害等隐藏性之问题
×
影向外观,且会影响组装零件,实际装配功能及操作动作者,
×
影响外观,但对组装内部零件,实际装配不影向功能及操作动作者,
CRI
MAJ
MIN
50以下
51-200
201以上
35
图案
未依图面要求
×
36
字体
未依图面要求
×
37
位置
位置偏移>或=1mm,位置倾斜>或=0.3mm(以基准线)
×
位置偏移0.9-0.5mm倾斜0.29-0.2mm(以基准线)
×
38
涂装
目视检查,材料无适当之保护
×
用手触摸轻微粗糙
×
39
包装
剥落、龟裂、附着力不户、中断
×
12
透明性
以不反光角度发现有水纹出现
×
以反光角度发现有水纹出现
×
13品)
×
14
异色条纹
以目视检查外观表面可视者(依限度样品)
×
15
结合线
目视检查不能明显看出(依限度样品)
×
16
烧焦
以目视检查外观表面可视者(依限度样品)
×
17
拉模痕
以目视检查不能明显看出(依限度样品)
4.2.2B面:侧面(或指定面)
4.2.3C面:后面,底面(或指定面)
4.2.4D面:内面(或指定面)
4.3参考文件:
塑胶件黑点检验标准要求
塑胶件黑点检验标准要求
黑点标准:(公司内部管理标准)
1.在50W日光灯下.距离50cm处.看不见的黑点不算是黑点。
2.产品一般分主要外观面.次要外观面.非外观面.位置不同接受标准也不同。
3.主要外观面.分散距50mm以上,直径小于0.3mm两个点可接收。
可接收。
4.次要外观面. 分散距50mm以上,直径小于0.5mm两个点可接收。
5.除透明件和电子产品外,非外观面无特殊黑点要求。
6.透明件
a.正面主要外观面.直径小于0.3mm.1个黑点可接受.但丝印位周边3cm内不得有黑点。
b.侧面.底面及正内边,非主要外观面。
直径小于0.3mm分散距50mm以上两个点可接收。
c.磨砂面,直径小于0.5mm以下,分散距50mm以上两个点可接收。
7.电子产品原则上外观面不得有黑点,非外观面直径小于0.3mm 分散两点可接收。
以上产品适用于透明、半透明、白色等浅色调家电产品,在客户无特殊说明情况下适用,其他客户独立要求的以质量履历表为准。
对照样图:
编制:马燃审核:日期:。
塑胶外观缺陷接收范围标准
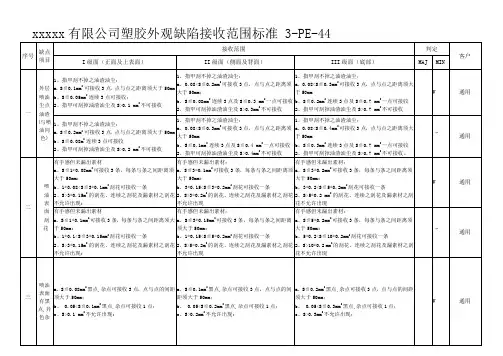
缺点
项目
接收范围
判定
客户
I级面(正面及上表面)
II级面(侧面及背面)
III级面(底部)
MAJ
MIN
一
外层喷油尘点油渣
(与喷油同色)
1、指甲刮不掉之油渣油尘:
a、S≦0.1mm2可接收3点,点与点之距离须大于50mm
b、S≦0.05mm2连续3点可接收;
2、指甲可刮掉油渣油尘及S>0.1 mm2不可接收
b、3*0.15<S≦3*0.2mm2刮花可接收一条
2、S>3*0.2m2的刮花、连续之刮花及漏素材之刮花不允许出现
有手感但未漏出素材:
a、S≦3*0.2mm2可接收3条,每条与条之间距离须大于50mm;
b、3*0.2<S≦5*0.2mm2刮花可接收一条
2、S>5*0.2 mm2的刮花、连续之刮花及漏素材之刮花不允许出现
V
通用
有手感但未漏出素材
a、S≦1*0.1mm2可接收3条,每条与条之间距离须大于50mm;
b、1*0.1<S≦3*0.15mm2刮花可接收一条
2、S>3*0.15m2的刮花、连续之刮花及漏素材之刮花不允许出现;
有手感但未漏出素材:
a、S≦3*0.15mm2可接收3条,每条与条之间距离须大于50mm;
喷油表面有黑点,异色杂
a、S≦0.1mm2黑点,杂点可接收3点,点与点的间距须大于50mm;
b、0.05<S≦0.2mm2黑点,杂点可接收1点;
c、S>0.2 mm2不允许出现;
a、S≦0.2mm2黑点,杂点可接收3点,点与点的间距须大于50mm;
b、0.05<S≦0.3mm2,异色杂
注塑件外观件检验标准
一、目测观察点的定义: 1、常看到的顶面或侧面,为“A面”; 2、偶然看到的侧面,拐角或旁边,为“B面”; 3、很少看到表面,为“C面”; 4、装配或加工后,被包装或覆盖,而看不到的表面,为“D面。
二、外观缺陷的检验方法及要求: 视力:具有正常视力 1.0---1.2视力和色感 照度:正常日光灯,室内无日光时用40W日光灯或60W普通灯泡的照度为标准。 目测距离: 眼睛距离产品40-----50CM直视为准 观察时间:<10秒 (每个可见平面需要3秒)
3
变形:塑胶件有严重或轻微翘起。
同一平面差值可接受一处(一边或一角)小于0.1mm,涉及组 装的变形,应做试装且出现间隙小于0.5mm,可接受一处。
“A、B面”从90°、60°、45°观看无明显缩水痕,如在柱位
4
缩水:表面不平,有凹陷状或呈小 孔
位置及骨位位置之缩水,“C”面可接受轻微缩水, 1尺距离 90°观看不明显且手触摸无较明显凹陷感;具体标准以限度样 品为准。小孔“A、B”面0.5mm直径在0.04㎡内不得出现两
可参考刮伤标准及样品。
12 型合状态
பைடு நூலகம்
以实际装配及标准尺寸测量为准
13 尺寸、结构
以实际装配及标准尺寸测量为准
编制:
审核:
批准:
10 刮伤:表面有凹陷下去的印痕
11
夹水纹:胶件有严重或轻微的夹 纹,大小不一
“A面”长度小于20mm,宽小于0.1mm,且不可凹陷,只限2 条,间隔10cm;“B面”长度小于30mm,宽小于0.5mm,且不可 凹陷,只限2条,间隔10cm;“C面”长度小于40mm,宽小于 0.8mm,且不可凹陷,只限2条。 可接受的程度限于有手指甲刮过无手感。
塑胶零件IQC,AQL等级区分
MAJ
√
MIN
√
√ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √ √
14 孔偏大,偏小 15 16 17 18 19 孔塞胶 痴模 孔偏位 尺寸偏大/小
制表: 日期J、MIN区分标准
序号
1 2 3 4 5 6 7 8 9 10 11 12 13 刮花 黑点 缺胶 披锋 缩水 料花 顶白 夹水线 爆裂 气纹 顶高 颜色 变形
不良问题描述
正面:长度≥2mm,30cm距离内较明显 除正面以外,长度≤2mm 正面:只有一点≥0.3mm,30cm距离内较明显 除正面以外<0.3mm或一个面有几点但相隔10mm 正面:影响外观,影响装配功能 除正面以外,不影响外观功能 在里面且不影响功能装配 可以加工 正面:严重影响外观 除正面以外 正面:严重影响外观 除正面以外 影响外观不可以加工 可以加工 正面:30cm距离内较明显≥2mm 除正面以外,30cm距离内不明显 任何面都不接受 正面:严重影响外观 除正面以外 正面:严重影响外观,影响装配 除正面以外 正面:明显不配套 影响功能装配 里面不影响外观或可以加工 影响打螺丝,功能,装配 影响打螺丝,功能,装配 影响功能 里面不影响外观及功能 影响功能 影响功能及装配
塑胶件黑点检验准则要求
塑胶件黑点检验准则要求塑胶件黑点检验是对塑胶制品进行质量检验的重要环节之一、黑点指的是塑胶制品表面或内部出现的黑色污点,这些污点可能是塑胶材料本身的不纯物质或者是制造过程中污染物的残留。
黑点不仅影响产品的外观质量,还可能对产品的物理性能和使用寿命造成不良影响。
因此,制定塑胶件黑点检验准则是确保产品质量的重要措施。
一、塑胶件黑点检验方法1.目视检查法:对于外观要求较高的产品,可以进行目视检查来判断是否存在黑点。
检验员应将产品放在明亮的环境下进行观察,注意黑点的数量、分布和大小,以及是否与产品表面或内部有关。
2.放大镜检查法:对于外观要求较高但黑点较小且分布不均匀的产品,可以使用放大镜进行检查。
检验员应将产品放在光线充足的地方,用放大镜观察黑点的数量、分布和大小,以及是否与产品表面或内部有关。
3.摄影检查法:对于黑点数量多、分布范围广的产品,可以使用摄影检查法。
检验员应使用高分辨率的相机对产品进行拍摄,然后将照片放大观察黑点的数量、分布和大小,以及是否与产品表面或内部有关。
4.X射线检查法:对于黑点分布在产品内部的情况,可以使用X射线检查法。
检验员应将产品放在X射线设备下,通过扫描获取产品内部的影像,然后观察黑点的数量、分布和大小,以及是否与产品表面或内部有关。
二、塑胶件黑点检验准则针对塑胶件黑点的检验准则可以根据产品的外观要求、使用环境和性能要求等因素来制定1.黑点数量:准则应规定产品上允许存在的黑点数量的上限。
通过不同级别的分类,如A级、B级和C级,来表示黑点数量的不同容忍程度。
A级表示允许的黑点数量最少,C级表示允许的黑点数量最多。
2.黑点分布和大小:准则应规定黑点在产品表面或内部的分布范围和大小要求。
一般来说,黑点应均匀分布在产品表面或内部,不应集中在其中一区域。
而且,黑点的大小也应符合规定的要求,不能超过一定的尺寸。
3.黑点与产品质量的关系:准则应明确黑点对产品质量的影响程度和容忍程度。
一些黑点可能会直接影响产品的物理性能和使用寿命,而一些黑点只是影响外观质量,对产品性能没有明显影响。
塑胶件验收质量检验规范
技术质量保证协议附件塑胶件验收质量检验规范买方:卖方:一、本规范基于买方相关移动电话外观检验标准、来料检验规范、系统实验室来料实验方案、手机成品测试规范、卖方产品规格书、质量检验标准以及相关国家标准、行业标准制定。
二、适用范围本规范适用于卖方提供给买方的塑胶件检验,买方使用本规范进行塑胶件来料检验。
三、抽样方案与判定标准3.1 抽样方案采用GB/T2828.1-2003/ISO2859-1:1999抽样标准中的正常检查一次抽样方案。
3.2 判定标准3.2.1 缺陷项目分类A、致命缺陷CRI(Critical Defect)项目规定:明显且会造成伤害的浇铸口切断,明显且会造成伤害的缩水痕和毛刺。
B、主要缺陷MAJ(Major Defect)项目规定:断裂、裂缝、弯曲变形、脱漆、严重划伤、影响装配的缺陷等。
C、次要缺陷MIN(Minor Defect)项目规定:脏污、轻微划伤、黑点、亮点等。
3.2.2四、检验要求4.1 外观要求检验时应在光源为普通室内40W日光灯的照明环境下,且光源距离待测物1m,以非透光方式,让眼睛与待测物距离30cm , 目检方向与待测物成45~90度(视线与待测面垂直为90度),检验时每面检验不超过10秒,以目视扫描方式进行。
4.1.1尺寸、公差符合设计图纸要求。
4.1.2颜色与双方承认的色度样版为据检测。
4.1.3各结构件上图案、文字应正确。
无印刷缺陷,诸如:印刷倾斜,毛边,宽窄不一致,文字重叠,字体印刷不全,文字偏移等。
4.1.4边、角位置应无注塑、喷涂毛刺,或者因此缺陷引起的脱漆。
4.1.5按键字符印刷在结构件上的特殊结构件,应对光检测结构件无漏光现象。
4.1.6外观必须满足如下外观检验标准,见附表一。
附表一:外观检验标准。