
静音端子机说明书
一、静音端子机功能介绍
1.概要
1000/1500/2000型为高速度自动端子机,模具更换快,速度稳定,能配多种模具。
机器操作简单,维修容易,针对高产量低维修厂商节省故障期所产生的成本浪费而设计,且外观优雅,让厂内更觉尚先进。
2、介绍
1000/1500/2000型静音端子机,采用高科技变频技术,电子精确定位,在压接时电电机才工作噪音小且省电,调模更方便快捷,避免传统离合器电磁铁等常见故障。
3、功能
(1)卡式模具、更换容易、快速省时
(2)电压稳定、速度快、准确性高
(3)电脑端子、DC端子、AC端子、单粒端子、连带端子、(4)结构轻巧容易移动工作场所,操作声音小
(5)适用于OTP横直模,2000型模具
F1
4.规格与配件
形式1000/1500/2000型
能力1000/1500/2000Kg
行程30/30/30mm
电源220V/50HZ/60HZ
体积1000型—210*210*450 1500型—240*270*600
2000型—240*270*650
重量1000型35Kg
1500型40kg
2000型65Kg
二、外型结构
F2
二、操作说明
1.电源开关:NO开启机器,OFF关闭机器。
2.照明灯:按下为开启,重复为关闭。
3.计数器:机器工作时对使用次数进行精准计数。
4.归零/确认健:对计数器进行清零,对功能参数地确认。
5.指示灯:红色表示手动,绿色表示自动。
6.自动/手动:自动与手动之间的切换。
7.手动向上:自动调模向上银键以及加数键。
8.手动向下:自动调模向下银键以及减数键。
9.连打键:如需连打按下此键显示区显示n=1(出厂设置
为1)用加减数键调整连打次数,然后按归零确认键进行确认,如需调整连打速度请按下连打键时显示n=1再次按下连打键此时显示区显示h=5,9为最慢,1为最快。
用加减数键调至合适速度按归零确认键进行确认即完成连打设置。
10.速度键:如需加快或减慢凋机的打端速度,按下此键
显示区显示F=60(出厂1000型为70,1500型2000型为60)用加减数键调整速度
F3
参数,参数调整完成后按归零确认健进行确认即完成速度设置。
三、注意事项
1.避免重压几个端子
2.确认电压是否正常(请装稳压器)确保机器寿命。
3.当操作手调模时,必需使机器处于手动状太。
四.帮障排除与维修
1.脚踏开关不良,换新。
2.出现连打请检查接近开关(感应器)
3.保险丝熔断,换新。
4.机器动作迟纯,对油路加油。
F4
保修卡
用户公司:
用户地址:
用户电话:
机器型号:
购机日期:
用户须知
一、自购机之日起整机保修一年,消耗品除外。
(如模具、刀具)
二、下列情况不在保修范围内
1.曾因错识操作,疏忽使用自然灾害引起的损坏。
2.因操作不正常导致机件失灵。
3.曾被非公司技术人员拆开或修理的机器。
4.使用非本公司消耗品或配件而引起的损坏。
5.使用非本公司规定电压之范围而引起的损坏。
6.在人为不加油的情况下出现问题,本公司概不负责,(如滑块无油卡死)
7.调模至适当位置时,须锁紧滑块上的调模块。
三、请保存此证及正式购货收据,于修理时一并出示本公司销货员查阅,方司有效。
F5。
2t静音机说明书 2

一、ZX-2T功能介绍二、A、概要ZX-2T为高速度自动端子机,模具更换快,速度稳定,能配多种模具.机器操作简单维修容易,针对高产量低维修厂商,节省故障期所产生的成本浪费而设计,且外形美观,优雅,让厂内更觉高尚先进。
B、介绍ZX-2T超静音端子机,采用高科技变频技术,电子精确定位,在压接时电机才工作,噪音比传统端子机小,且省电,调模更方便快捷,避免传统端子机离合器、电磁铁等常见故障。
C、功能1、卡式模具,更换容易,快速省时。
2、电压稳定,速度快,准确性高。
3、电脑端子,DC端子,AC端子,单粒端子,连带端子。
4、结构轻巧,容易移动工作场所,操作声音小。
5、适用于OTP横模、OTP正直模、OTP 反直模2000型、950型。
D、规格与配件形式(Model)WZ-2T能力(Capacity)2000kg行程(Stroke)35mm(40mm)电源(Power supply)220v/50Hz/60Hz 体积(Dimension)240/270/550重量(Weight)65kg工作效率4500/小时二、操作说明:三、1、电源开关(Power):ON表示开启端子机电源。
2、照明灯(Light):按下为开启,重复为关闭。
3、计数器(Counter):对端子机工作时,所使用的次数进行精确的计数。
4、归零(zero):对计数器进行清零。
5、指示灯:红色表示手动,绿色表示自动。
6、自动/手动:自动与手动之间的切换。
7、手动向上:指示灯为红色时,用手按住此键,滑块向上移动。
8、手动向下:指示灯为红色时,用手按住此键,滑块向下移动。
9、复位:当接通电源时,机器未能正常工作,使用复位键,机器恢复正常工作。
三、注意事项:1、起动电源开关时,扳手必须离开。
2、起动前冲头必须调到最高点。
3、避免重压几个端子。
三、注意事项:1、起动电源开关时,扳手必须离开。
2、起动前冲头必须调到最高点。
3、避免重压几个子。
4、确认电压是否正常(请装稳压器),确保机器寿命。
超静音端子机操作规程
超静音端子机操作规程
《超静音端子机操作规程》
一、设备介绍
超静音端子机是一种专门用于连接电子设备的端子机,其主要特点是噪音极低,适用于对噪音要求高的场合。
二、操作规程
1. 调试前的准备
在使用超静音端子机之前,需要先检查设备是否正常,确认连接线路是否良好,保证机器的正常运转。
2. 连接电子设备
将超静音端子机连接到需要接入的电子设备。
根据设备的接口类型进行连接,确保连接牢固、稳定。
3. 开机
在连接好超静音端子机后,可以开机,根据设备的指引和要求进行操作。
4. 注意事项
在使用超静音端子机的过程中,需要注意以下几点:
- 轻拿轻放,避免碰撞和摔落,以免损坏设备。
- 维护保养,及时清理端子机的灰尘和杂物,保持设备的通风良好。
- 使用环境,保持使用环境清洁整洁,避免污染和潮湿。
5. 关机
在使用完毕后,需要关闭超静音端子机,并断开连接,注意关机顺序和方式,避免造成损坏。
6. 故障处理
如果在使用过程中发现超静音端子机出现了故障,应及时停止使用,并报修处理,切勿私自拆卸和修理。
以上就是关于超静音端子机操作规程的相关内容,希望能够为操作人员提供一些帮助。
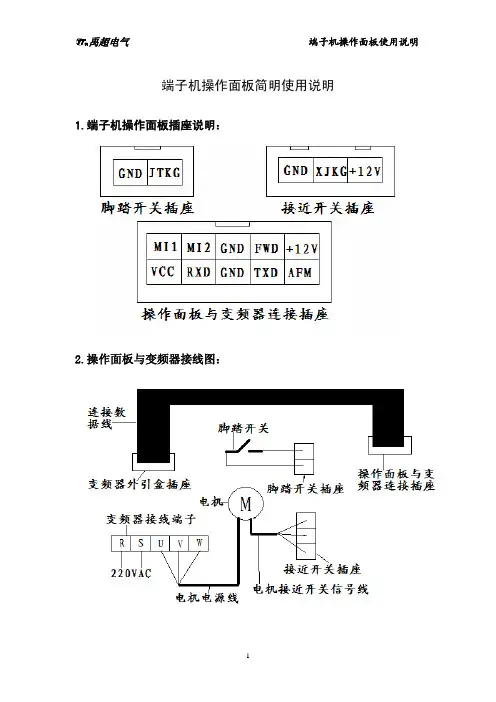
端子机操作面板使用说明
注意事项
1、本变频器除外空端子外,线路板、外操作器及其连线均带强电,安装操作或 维修前必须切断电源; 2、主机必须安装在封闭,手触不到的机箱内; 3、本变频器最好安装在金属板上,以利于散热; 4、此变频器仅应用于工业三相感应式电动机,否则有损坏财物的可能; 5、电源输入端应接有同容量以上的接触器或空气开关,以便紧急时立即切断电 源,否则有损坏财物或引起火灾的可能; 6、电源输入 R、S 端与变频器输出端 U、V、W 端千万不能接错,否则将损坏变频 器或引起火灾;
5
禹超电气
端子机操作面板使用说明
7、变频器输出端(U、V、W)不允许接继电器、补偿电容器,否则将损坏变频器; 8、必须有电工资质的人员进行接线或检修操作。维修检查前,先要切断电源, 并且要待机内 LED 指示灯完全熄灭后方可进行,否则有触电的可能; 9、当使用 60Hz 以上输出频率时,请事先对电机及负载的安全性充分确认。
4.故障信息:
Error1:当前控制计数方式为操作板控制,且接近开关信号有故障;(按任意 键清除,检查接线连接)
Error2:当前控制计数方式为变频器控制,且接近开关信号有故障;(按任意 键清除,检查接线连接)
-Econ-:操作板与变频器通讯故障,该故障只在变频器控制计数即“C=01” 时才会出现(检查操作板与变频器的连线,若连线正常,故障依旧 则确认变频器程序版本(D178 为 1503 以后的可以通讯,之前的不 可以));
D027 为对应的计数值。 用外引盒设置为变频器控制的方法如下: 先将 D026 设为 1,再将 D176 设为 3,D001 设为 1,然后再设置其他参数。
4
禹超电气
端子机操作面板使用说明
端子机变频器简介
概述
此型变频器为本公司开发的专用型变频器,它保持了原系列产品的优点,简 化了外端子功能, 使之具有价廉物美、结构紧凑、操作简便、实用性强、可靠 性高的特点,使用时需配合专用操作面板。
端子机操作指引

5.整理好一把去完皮的线材放在放线钩上,打开机台电源开关。
6.右手拿出一根线材,用左手将芯线分开成扇型。
7.将分好的芯线放入端子铆口,前端抵到定位档板。
8.轻踩脚踏开关完成端子铆压,确认铆压外观OK,给IPQC确认 OK后开始进行铆压作业。
9.每打200PCS线材羰子后,需检测端子的拉力,线材端子的拉拔力>40N。
二、操作注意事项:
1.该工站员工必需经过培训合格后方可上岗。
2.当出现卡料时要先关电源再用挑针将异物清出,严禁用手指代替挑针违规操作。
3.机台出现故障时先关电源再通知线长或生技调机处理。
4.操作员在起身或离开时务必先关闭机台电源。
5.安全防护板必需有效防呆,作业员不得随意调整和破坏。
6.出现异常卡料时立即停止操作严禁连打造成刀片损坏。
7.机台保养时必需确认电源为关闭状态。
三、端子机日常保养:
1.上班前的保养:用抹布擦干净桌台、设备上的灰尘及污渍。
2.给活动部位加机油;插上电源线确认机台及脚踏板是否正常。
3.下班后关掉电源,将卸料斗里的废料渣清理到指定的区域,用气枪将机台和台面吹 干净,并用抹布对机台和台面污脏进行清洁。
四、物料清单:
拉力归 零按钮
绝缘压接 测拉力前松开拉力 端子的拉力>40N 开关,将指针归零
ZD-PE-SOP-0107
1
/
1
确认电源线连接良好
确认脚踏板操作正常
严禁用手指伸入铆压区
导体压接
端子止口
线材端子正确压接方式
深圳市╳╳╳电子科技有限公司
作业指导书
机种名称 所有需打端子的线材
制作部门
工序名称 超静音端子机操作指引
班别
静音端子机说明书

一、静音端子机功能介绍1.概要1000/1500/2000型为高速度自动端子机,模具更换快,速度稳定,能配多种模具。
机器操作简单,维修容易,针对高产量低维修厂商节省故障期所产生的成本浪费而设计,且外观优雅,让厂内更觉尚先进。
2、介绍1000/1500/2000型静音端子机,采用高科技变频技术,电子精确定位,在压接时电电机才工作噪音小且省电,调模更方便快捷,避免传统离合器电磁铁等常见故障。
3、功能(1)卡式模具、更换容易、快速省时(2)电压稳定、速度快、准确性高(3)电脑端子、DC端子、AC端子、单粒端子、连带端子、(4)结构轻巧容易移动工作场所,操作声音小(5)适用于OTP横直模,2000型模具F14.规格与配件形式1000/1500/2000型能力1000/1500/2000Kg行程30/30/30mm电源220V/50HZ/60HZ体积1000型—210*210*450 1500型—240*270*6002000型—240*270*650重量1000型35Kg1500型40kg2000型65Kg二、外型结构F2二、操作说明1.电源开关:NO开启机器,OFF关闭机器。
2.照明灯:按下为开启,重复为关闭。
3.计数器:机器工作时对使用次数进行精准计数。
4.归零/确认健:对计数器进行清零,对功能参数地确认。
5.指示灯:红色表示手动,绿色表示自动。
6.自动/手动:自动与手动之间的切换。
7.手动向上:自动调模向上银键以及加数键。
8.手动向下:自动调模向下银键以及减数键。
9.连打键:如需连打按下此键显示区显示n=1(出厂设置为1)用加减数键调整连打次数,然后按归零确认键进行确认,如需调整连打速度请按下连打键时显示n=1再次按下连打键此时显示区显示h=5,9为最慢,1为最快。
用加减数键调至合适速度按归零确认键进行确认即完成连打设置。
10.速度键:如需加快或减慢凋机的打端速度,按下此键显示区显示F=60(出厂1000型为70,1500型2000型为60)用加减数键调整速度F3参数,参数调整完成后按归零确认健进行确认即完成速度设置。
超静音端子机

4)按Auto/Manu键一次将机器设为手动,此时指示灯亮红色,旋转图2所示部键①,松动后向下压推控制端子走位的部件②并插入端子直到端子到刀模附近,松开部件②。
5)用六角扳手松开图2中螺丝⑤后旋转部件③,调整到端子的中心(U型下部中心)与刀模中心(U型下部中心)在一条直线上,调整好后六角扳手拧紧螺丝⑤,再次旋转图2所示部件①压紧端子。按键空打一个端子,完成后查看端子走位情况,如行程过短或过长则重复上述调整。
6)将剥好线的线材的一个头放在端子的上面(如图3),按键打一个端子,观察打好的端子,有无过松、太紧断线的情况发生,如有则用六角扳手松开图4中螺丝⑥后旋转部件⑦调整打端子的松紧度。调整好后拧紧螺丝⑥。
7)如有更换端子后端子定位口不同的则拧松图2中螺丝④后调整部件②,调整后拧紧螺丝④。
8)调整OK后按Auto/Manu键一次,此时指示灯亮绿色,将剥好线的线材的一个头放在端子的上面(如图3),用脚踩脚踏开关,首三件正常后批量生产。
4、注意事项:
1)打端子时不能将手伸入刀模内。
2)端子、线材不能用错。
3)打好的端子不能有松动、断线的情况。
图示:
备注:
文件版本:A页
签名
文件编号:TL-WP-004-DE1
日期
超静音端子机操作规范
图1图2
拧下螺丝更换刀模①②③④⑤
刀模后再拧紧
⑥⑦
图3图4
图示:
备注:
文件版本:A/0
编制
审核
批准
页数:第2页共2页
签名
文件编号:TL-WP-004-DE1
日期
操作规范
设备名称:超静音端子机
超静音端子机操作规程
超静音端子机操作规程1. 引言超静音端子机是一种高科技设备,用于处理音频信号的输入和输出。
本操作规程旨在指导用户正确操作超静音端子机,保证其正常运行并确保音频信号的质量。
2. 设备概述超静音端子机由以下组件构成:•主控制面板:用于设置和控制超静音端子机的参数和功能。
•输入端口:用于接收音频信号的输入设备,例如麦克风、乐器等。
•输出端口:用于输出处理后的音频信号到外部设备,例如扬声器、混音器等。
•显示屏:显示超静音端子机的状态和参数信息。
3. 操作流程3.1 准备工作在使用超静音端子机之前,需要进行以下准备工作:1.将超静音端子机连接到电源,并确保电源正常供电。
2.连接输入设备到超静音端子机的输入端口。
3.连接输出设备到超静音端子机的输出端口。
3.2 启动超静音端子机按下超静音端子机的电源按钮,待设备完全启动后,进入操作界面。
3.3 设置参数在控制面板上调整以下参数,以满足音频信号处理的需求:•增益:调整输入端口的增益,使输入信号在合适的范围内,避免过度失真或过弱的音频信号。
•压缩:应用压缩算法来平衡音频信号的动态范围,确保音频信号的稳定性。
•噪音门:设置噪音门的阈值,当输入信号低于该阈值时,自动屏蔽噪音信号。
•均衡器:调整不同频率范围的增益,以优化音频信号的声音效果。
•音效处理:根据需要应用音效处理,例如混响、延时等。
3.4 监听和调试在调整参数后,使用耳机或扬声器监听处理后的音频信号。
观察和判断信号质量是否满足要求,如有需要,返回至第3.3步骤进行参数微调。
3.5 关闭超静音端子机在使用完毕后,按下电源按钮,确保超静音端子机完全关闭。
4. 安全注意事项在使用超静音端子机时,需要注意以下安全事项:1.请确保使用符合标准的电源和电缆来供电,避免电源或电缆故障可能造成的安全风险。
2.在操作控制面板时,避免使用力过大或过度扭曲的手势,以防损坏面板。
3.请勿将超静音端子机暴露在潮湿、高温或尘埃多的环境中,避免对设备造成损害。
端子机操作说明书
1、卡式模具,调整容易,省时。 2、铆压稳定,速度快,准确必高。 3、电脑端子,迷你AC/DC端子均适用。 4、结构轻巧易于移换工作场合。 5、静车或操作时,声音轻小,操作者不易疲累。
端子机操作说明书
5
6、适用于OTP,JAM等之端子模具。
机型
TC-2002
能力
900KG
冲程
30MM
送距
4、以此类推,则可继续操作
注;如操作中有发生异常情形,应先把电源关掉,依手动操作 方式回转测试
端子机操作说明书
13
端子机操作说明书
14
(四)、操作停止
1、电源开关置于OFF位置,此时电源指示灯熄灭马达及飞轮停 止转动。
2、请将铜屑集中于槽中倒掉,清理干净 3、将端子机擦干净,并于滑动部分之机件上润滑油。 六、刀具调整
端子机操作说明书
26
端子机操作说明书
20
端子机操作说明书
21
七、故障检修 (一)、马达不转之情形
原因: 1、离合器不在定位,卡住马达无法带动飞轮 解决方法: 以手动操作使离合器旋转至定位
2、保险丝烧毁(故障) 3、马达烧毁(故障) 4、皮带太紧
换新 换新 将皮带调至适当位置
端子机操作说明书
22
(二)、飞轮正常旋律踏脚踏开关机台不能动作之情形
原因:
解决方法:
1、脚踏开关不良(故障)
换新
2、拉杆弹簧疲乏
换新或减短弹簧
3、电磁铁吸铁不良
换新
4、电路控制板故障
换新
5、离合器弹簧松脱,疲乏
重装或换新
(三)、踏脚踏开关一次而动作二次之情形
原因:
解决方法
1、压缩弹簧或拉杆弹簧疲乏
端子机技术知识
一、半自动静音端子机按键说明:1.电源开关(Power):ON表示开启端子机.OFF表示关闭端子机电源.2.照明灯(Light):按下为开启,重复为关闭.3.计数器(Counter):对端子机进行时,所使用的次数进行精确的计数.4.归零(zero):对计数器进行清零.5.指示灯:红色表示手动;绿色表示自动.6.自动/手动:自动与手动之间的切换.7.手动向上:指示灯为红色时,用手按住此键,滑块向上移动.8.手动向下:指示灯为红色时,用手按住此键,滑块向下移动.9.复位:当接通电源时,机器未能正常工作,使用复位键,机器恢复正常工作.二、端子机模具和刀片的安装:端子机的刀片一般有4片(上内刀、上外刀、下内刀、下外刀)松开上刀螺丝与下刀螺丝后,将刀片放入上图所示的方位(上下刀的内刀的开口比外刀的开口小,切勿将内刀与外刀放反)。
安装上刀片时需注意调查刀片的开口处,需根据您的端子及电线调理好上内刀与上外刀的落差,一般上外刀的开口需比上内刀的开口高出一些。
然后重新锁紧上下刀螺丝即完成刀片的安装。
装刀片的时候刀片一定要对准,不要压到2边的别的东西,不然很简单打坏刀片。
刀片安将结束后还需调整下刀模的前后方位,以确保上刀模被冲头压下时刚好与下刀模对齐。
首先将端子机调为手动形式,按“向下”或“向上”键使上刀慢慢落下,一起从右旁边面调查上下刀是否对齐,假如不能对齐,您需要将下刀向里边推或向外面拉以使上下刀对齐。
移动下刀方位的方法:松开上图中的的固定螺丝即可前后移动。
移动到适宜的方位后锁紧固定螺丝。
以上步骤完成后,还需调理冲头的行程,使上刀片行至最低点时,上下刀之前的空地刚好能够压接您的端子。
假如只需微调上刀的行程,向外拉出下图中的“落差微调”旋钮,并旋转旋转旋钮至适宜方位即可。
(原理:行程微调旋钮是一个多面体,每一个面的高度均不一样,以此来调理行程)。
假如需大幅添加或减小行程,需先松掉下图中的“固定螺丝1”与“固定螺丝2”,然后用粗细适宜的内六角扳手插入“行程调理的小孔内,逆时针旋转即可添加行程(让上刀片落得更低),顺时针旋转即可减小行程。
全自动端子机操作说明书
全自动端子机操作说明书,全自动端子机操作教程,全自动端子机操作范例一、作业步骤1、打开端子机电源开关,电源指示灯亮的时候才开始使用。
2、留意机器内外部有无明显异响,若有暂停作业千万要停机,请机修人员判定是否需要维修。
3、认真选刀装刀:由指定人员操作,装刀之前必须进行手工比对所选刀片是否配套,对比无误后方可装刀, 装刀完成后,必须使用手摇测试,首先关闭端子机电源,按下调摸钮,使用专用板手摇动主从动轮,使端子机冲压行程至最大,如手摇不动,则考虑是否压力过大或其他问题,检查调试至0K作业前需对各锁紧螺丝做相应检查并确认无松动。
4、注意装料:装上需要打的端子,使用内六角板手调节进料压板,使端子可以轻松通过,目测送料位置是否适宜,若不行,进行调节,使用内六角板手松开送料器锁紧螺丝,拧动调节缧杆进行调节,直至最佳状态,然后锁紧送料器锁紧螺丝,开始作业。
5、测试拉力:调机0K后,取废料线材试打,进行拉力测试,主要参照值见《拉力测试对照表》具体操作方法如下,按下拉力测试归零键调至归零,将需测的端子线材夹好,进行测试,若所测拉力不在标准范围内,请机修人员重新调节,直到达到标准值为止。
6、试产10PCS送IPQC进行首件确认,检验0K方可进行批量生产,生产过程中操作员必须自检所打端子是否有包胶,吊颈等不良,并每隔 1 小时进行一次端子拉力测试。
7、生产完成后整理好良品、废次品,并清理干净机台周边的环境卫生。
二、保养与维护1、日常保养:①端子机冲压导向轨必须 1 小时加一次机油润滑加油孔在端子机顶部,每次加油以2-3 滴为宜不要过多。
②作业人员每天必须清洁机器,除去机器表面的灰尘和杂物以及多余的油污③端子机主速轴承必须每周加黄油,具体操作方法如下:打开端子机后盖T拆掉从动皮带轮卡簧T拆掉皮带轮T打黄油(均匀涂于高速轴承表面复原(注:拆卸皮带轮过程中,应注意轴承滚珠遗失)2、二级保养:端子机使用3-6 个月后,需检查各部件(耗损件)是否需要更换如皮带,各部件弹簧是否弹性减弱需要更换。