
印刷(过程检验记录表)
)
不合格品的评审意见及处置方式:
□
NO
: 产品型号 检验依据/标
准
完工检测值
检测数值
不合 判定
8 1 2 3 n Ac Max Min 格数 OK/NG
)
检验员/日期
质量部经理审核
审批意见:
注:轻微或少量不合格品的处理由检验员确认即可,无需组织相关部门进行评审。
生 产
工位 图号/规格
NO 检验项目
1
技术要求
过程检验记录表(巡检)
流动卡号
产品名称
投入日期
生产数量
检 验记录
首检值
巡检值
检验方法 操作者
12341234567
2
3
4
5
6
7
8
9
10
11
12
首检判定: □合格,准许验判定
巡检情况: □合格
□不合格
□评审让步接收 (编号:
生产过程检验记录表 (试行版)
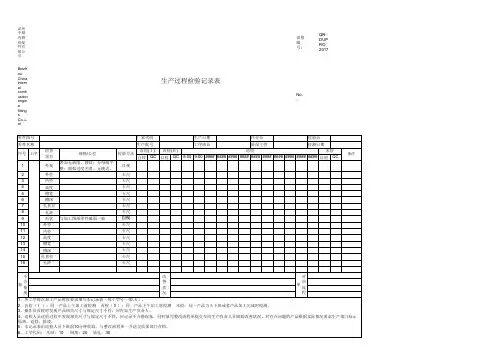
滨州中顺内燃机配件有限公司 Binzhou China internal combustion engine fittings Co.,Ltd
生产过程检验记录表
厂家代码 生产批号 生产日期 工序班长 首检(Ⅱ) 自检 QC号 工序 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 检查 项目 外观 外径 内径 高度 槽宽 槽深 孔直径 孔距 形状 外径^ 内径^ 高度^ 槽宽^ 槽深^ 孔直径^ 孔距^ 与加工图纸零件截面一致 规格/公差 表面无缺陷、裂纹;分母线平 整;圆弧过度光滑、无棱边。 检验方法 目视 卡尺 卡尺 卡尺 卡尺 卡尺 卡尺 卡尺 目视 卡尺 卡尺 卡尺 卡尺 卡尺 卡尺 卡尺
表格编号: QR- DUPRO 2017 No.: 检验员 检测日期 末检 QC 备注
8:00 9:00 #### #### #### #### #### #### #### #### #### #### 自检
不 对 改 合 应 善 格 流 状 现 程 况 象 单 1、各工序每次加工产品时按要求填写本记录表(每个型号一张\天)。 2、首检(Ⅰ ):同一产品上午加工前检测 首检(Ⅱ):同一产品下午加工前检测 末检:同一产品当天下班或者产品加工完成时检测。 3、操作员首检时发现产品相关尺寸与规定尺寸不符,应告知生产负责人。 4、巡检人员巡检过程中发现相关尺寸与规定尺寸不符,应记录不合格现象,同时填写整改流程单提交车间生产负责人并跟踪改善状况。对存在问题的产品根据实际情况要求生产部门标示隔 离、返修、报废。 5、本记录表由巡检人员下班前10分钟收取,与整改流程单一并送交质保部门存档。 6、工序代码: 压制:10 倒角:20 钻孔:30
过程检验表格

巡检 时间 4
□ 合格 安全试验 □ 不合格
□ 合格 □ 不合格
□ 合格 □ 不合格
检验员:
审核:
过程巡检记录单
日期 班组 工序 产品名称 规格\型号 颜色 生产数 抽检数 合格数 其他
XYKJ-QB-02
合格率 判定
巡检 时间 1
关键 尺寸 外观 表面外观 性能 关键 尺寸 外观 表面外观 性能 关键 尺寸 外观 表面外观 性能 关键 尺寸 外观 表面外观 性能 □ 合格 划痕碰伤 □ 不合格 □ 合格 装配配合 □ 不合格 □ 合格 划痕碰伤 □ 不合格 □ 合格 装配配合 □ 不合格 □ 合格 划痕碰伤 □ 不合格 □ 合格 装配配合 □ 不合格 □ 合格 划痕碰伤 □ 不合格 □ 合格 装配配合 □ 不合格
过程巡检记录单
日期 班组 工序 产品名称 规格\型号 颜色 生产数 抽检数 合格数 其他
XYKJ-QB-02
合格率 判定
巡检 时间 1
关键 尺寸 外观 表面外观 性能 关键 尺寸 外观 表面外观 性能 关键 尺寸 外观 表面外观 性能 关键 尺寸 □ 合格 装配配合 □ 不合格 □ 合格 划痕碰伤 □ 不合格 □ 合格 装配配合 □ 不合格 □ 合格 划痕碰伤 □ 不合格 □ 合格 装配配合 □ 不合格 □ 合格 划痕碰伤 □ 不合格 □ 合格 装配配合 □ 不合格
□ 合格 □ 不合格
□ 合格 □ 不合格
注:如生产发生不合格,按不合格品流程处理。 Nhomakorabea检验员:
审核:
□ 合格 □ 合格 安全试验 □ 不合格 □ 不合格 其他
□ 合格 □ 不合格
巡检 时间 2
□ 合格 □ 合格 安全试验 □ 不合格 □ 不合格 其他
过程审核检查及记录表

内部评审: 外部评审:
编号: 编号:
产品: 供应商:
评审人: 日期:
No
第一章 QAP.p
评审标准
N/A
R
C
CRI
备注
CAR
1 2
1.1 QAP.p 有一份完整的强制性要求文件提供吗?
有关的要求文件必须提供,并要求随时更新;
5 10
有一份完整的质量保证文件提供吗?
标识:零件号、更改等级、标记、可见性、可读性,等等; 可追踪性:产品由来源到终点存在联系
46 在生产工位和传送过程中无破损风险?
包装和装卸设备,周转库存区,等
5 5
47 生产计划与荣光公司交货要求(每日送货需求量)一致? 紧急批次有标识吗?
R: Risk重要性C: Conformity合格程度 (0 = 好; 4 =通过; 7 =不足; 10 =没有)
评审标准
Chap. 2 sub-total carried over:
N/A
R
C
CRI
备注
CAR
16 对于进货产品有评审程序吗?
对于有关的产品进行PQA评审。有一份评审时间安排吗?
5 5
17 对于每一类零件,是否进行包括更改等级的PQA归档吗 (手工样件,试装零件)? 2.1.4 标识与可追溯性 18 对于物料批次和具有受控特性、关键特性、安全/法规特性的零部件, 有标识和可追溯性吗? 19 分有如下质量状态吗?:待决定、接受、拒收、例外接受、返工等等?
评审标准
N/A
R
C
CRI
备注
CAR
8 9
2.1 采购及进货检验 采购订单上有特定的要求吗?
过程检验程序(含表格)
过程检验程序(QC080000-2017)1.0目的:确保生产过程中在制品都符合品质要求,防止不良品流至下一工序而影响最终产品的质量。
2.0范围:适用于公司所有制程中的在制品。
3.0定义:3.1 IQC:进料检验3.2 IPQC:制程巡检3.3 PQC:制程抽检3.4 FQC:出货检验3.5 OQC:出货抽检4.0权责:4.1品管部主管:4.1.1详见《职责划分程序》;4.1.2制定品质目标及改善计划;4.1.3建立相关规范流程,使制定品质目标如期完成4.2 IPQC(制程巡检):4.2.1指导IPQC人员按各工序IPQC作业指导书及进行日常巡验工作,指导操作员按《作业指导书》进行生产制造。
4.2.2发现严重异常问题时,应及时按《纠正与预防措施程序》进行质量跟踪改善或按《特采控制程序》进行质量放行。
4.3 PQC(制程抽验):4.3.1按《MIL-STD-105E抽样计划》、《检验标准》及《量产技术规格书》进行品质检验。
4.3.2发现不良异常情况及时通过[异常单]向品管部汇报反馈,并按《不合格品控制程序》进行处理不合格品。
4.4 FQC(出货检验):4.4.1按《MIL-STD-105E抽样计划》、《检验标准》及《量产技术规格书》进行品质检验。
4.4.2发现不良异常情况及时通过[工艺异常单]向品管部汇报反馈,并按《不合格品控制程序》进行处理不合格品。
4.5 OQC(出货抽检):4.5.1按《成品及出货检验管理办法》、《检验标准》、《量产技术规格书》及《抽样计划》进行抽检;4.5.2发现不良异常情况及时通过[异常单]向品管部汇报反馈,并按《不合格品管理办法》进行处理不合格品。
4.5 统计员:4.5.1负责收集检验数据,并根据《统计分析控制程序》对数据进行汇总分析。
4.5.2对分析后的数据中出现的异常情况,按《纠正与预防措施程序》进行品质改善。
5.0内容: 5.1流程:流程 权责岗位使用表单IPQC 生产部 IPQC生产部检验人员 PQC FQC OQC 统计员 生产部 品管部《首件、过程作业检验记录表》《模块首检日报表》[IPQC 巡检报表][品管检验日报表][出货检验报告][纠正和预防措施处理单]制 造品质改善不良品汇总记录分析首检确认巡检自主检验过程抽检出货抽检入库抽检5.2内容:5.2.1首件确认:生产前必须经过首件确认,首件不合格或未进行首件确认严禁批量生产。
印刷工序品检记录表

印刷工序品检记录表一、项目信息
- 产品名称:
- 产品型号:
- 产品批次:
- 生产日期:
- 印刷工序编号:
- 检验人员:
- 审核人员:
- 检验日期:
二、检验内容
1. 印刷质量
- 色差情况:(正常/异常)
- 印刷图案清晰度:(正常/异常)
- 字体清晰度:(正常/异常)
- 图案位置准确性:(正常/异常)
- 印刷层次感:(正常/异常)
2. 印刷尺寸
- 长度测量:(符合/不符合)
- 宽度测量:(符合/不符合)
- 厚度测量:(符合/不符合)
3. 印刷精度
- 注墨精度:(符合/不符合)
- 注墨位置准确性:(符合/不符合)
三、检验结果
根据以上检验内容,本次印刷工序的品检结果如下:
- 印刷质量:(合格/不合格)
- 印刷尺寸:(合格/不合格)
- 印刷精度:(合格/不合格)
四、不合格处理
如果本次印刷工序品检结果为不合格,请记录以下不合格处理信息:
- 不合格原因:
- 处理措施:
- 复检日期:
五、备注
- 其他需要记录的信息可以在此处添加。
以上为印刷工序品检记录表,用于记录印刷工序的质量检验情况和处理结果。
每次进行印刷工序时,请认真填写该表格,以便追溯和改进印刷过程。
新生产工艺管理流程图及文字说明

生产工艺管理流程生产技术部接到产品开发需求后,进行产品开发策划并起草设计开发任务书,经公司领导审批后,业务部门根据产品设计开发任务书准备纸张、油墨、印版、烫金等生产材料及生产工艺设备的准备工作,材料、设备准备完成后,安排在印刷车间进行上机打样;打样过程中,由生产技术部组织业务、品质、车间等部门对打样结果进行评审,打样评审通过后,由生产技术部进行送样、签样工作(送中烟技术中心材料部),若签样不合格,需重新进行打样准备;签样完成后,生产技术部根据打样情况形成临时技术标准,品质部形成检验标准,印刷车间根据临时技术标准进生试机生产,生产产品由生产技术部送烟厂进行上机包装测试(若包装测试不通过,生产技术部需重新调整临时技术标准重新试机生产),包装测试通过后,生产技术部根据试机生产时情况形成技术标准。
当月生产需求时,生产技术部按生产组织程序进行组织生产,并同时下达技术标准,印刷车间根据生产技术标准,进行工艺首检,确认各项工艺指标正确无误,进行材料及设备的准备工作,各项工作准备完成后按技术标准要求进行工艺控制,生产技术部对整个生产运行过程进行监督,当工艺运行不符合要求时,通知生产技术部进行工艺调整。
生产结束后,进入剥盒、选盒工序,经过挑选的烟标合格的按成品入库程序进行入库,不合格的产品按不合格程序进行处理。
产吕开发(设计更改)阶段生产工艺控制阶段产品工艺管理流程图业务部生产技术部印刷车间 品质部 输出记录接到设计 更改需求不通过送客户包装测试通过开始接到设计 开发需求公司领导审批产品开发策划打样准备不通过打样的评审 不通过通过送样、签样通过形成技术标 准(临时)形成技术标准审批不通过上机打样试生产形成检验标准设计开发项目组成立通知产品开发任务书上机打样记录产品说明临时印刷作业指导书烟用材料试验评价报告印刷作业指导书接到生 产需求成品入库结束组织生产下达工艺标准工艺监督工艺改进是工艺首检材料准备 设备准备工艺运行控制不通过 运行判定通过剥盒、选盒合格 否过程质量监督成品质量监督不合格 控制程序生产工作单换版通知单生产操作记录表过程检验记录工艺检查记录表工艺记录表工艺更改通知单成品检验记录7剥盒选盒剥盒:1、按要求领用半成品,分牌、分批进行剥盒;2、剥盒时应注意:①四周纸边应先剥除②剥除其它纸边时应向烟标底面方向拗,以减少烟标翻白情况出现③当有出现毛边等质量问题时,应进行处理后方可放入下一道工序;3、按要求将产品分号堆放整齐,并附上流程卡;4、及时将剥除的纸边清理干净,保持剥盒环境选盒:1、按要求领用包装材料、标签,不得错领错用;检查标签上的牌号、数量、日期、装箱工号是否字迹清晰、完整、规范、正确,并在成品箱(包)指定位置(侧面、正中)贴上合格条码标签,不得重复张贴;2、正确掌握各种印品质量要求,按要求收齐商标执行100%的检验并剔除不合格品,不得在成品中夹带废品或把正品当作废品处理;3、严格区分成品、废品,成品按规定装箱或打包,按公司托盘包装要求或临时通知要求堆放于托盘上,废品按相关要求送至废品库。
印刷工序检查表
8 搬运物料佩戴防护手套,防止划伤。
9 作业中严禁将水杯、排产单等物品放置于机台。
10 作业后用专用工具清理机台剩余的物料。
11
作业结束,及时关闭设备电源,将现场作业余料清理 至现场余料存放区
检查人
说明:检查结果符合要求的,打“√”;存在隐患的,打“╳”,并在下栏作好记录,描述清楚隐患。检查发现的问题隐患,能当场整改的当场整改,整改完成做好记录;不能当场整改的,做好记录, 立即向领导汇报。
(班组岗位)隐患排查表
风险点名称:印刷工序
排查频次: 每日
年月
序号
排查项目
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
1 规范佩戴防割手套,口罩及耳塞方可进行作业。
2
检查压缩空气管路、阀门无漏气现象,压力表显示正 常,有检验标签。
3
设备安装牢固,地脚螺栓无松动;激光防护罩、皮带 防护罩完好,无破损。
4
检查确认操作按钮无破损、防护完好,电气开关旋转 灵活。
5
控制柜前绝缘胶垫完好;设备电气线路无破损,防护 管完好,PE接地无松动。
开机后让设备进行空转,听设备是否有异常声音确认
6 设备运转正常;摁下急停按钮,检验设备急停装置的
有效性。
检查情况:
116
IATF16949--过程审核检查表-(含审核记录)-
生产数量按下达的生产计划进行,能满足顾客要求,对车间的产品流向策划了流程图,确保产品有序运往下道工序。
10
6.3.2
产品/零件是否按要求贮存?运输器具/包装方法是否按产品/零件的特性而定?
10
产品现场无堆积,摆放整齐。用纸箱包装。
10
6.3.3
废品、返修件和调整件以及车间内的剩余料是否坚持分别贮存与并标识?
10
查岗位说明书中有明确员工、品管人员的职责和权限。询问品管负责人何平生,清楚自己的职责。
10
6.1.2
是否对员工委以负责生产设备/生产环境的职责和权限?
10
询问压铸员工邹、贾,明确生产设备的操作和现场5S工作要求。
10
6.1.3
员工是否适合于完成所交付的任务并保持其素质?
10
查压铸机作业员工邹、贾,明确生产及产品品质要求。
10
有制定了成品合格率、生产计划及时完成率、过程CPK等目标,目标达标。
10
过程审核检查表
产品名称:产品编号为:审核工序:包装入库
VDA
6.3
段落标题/重点要求
VDA6.3 (产品诞生过程/批量生产)
审 核 记 录
得分
M6
生产
6.1
人员/素质
nb
6.1.1
是否对员工委以监控产品质量/过程质量的职责和权限?
10
查员工职务说明书中有明确员工的职责和权限。
10
6.1.2
是否对员工委以负责生产设备/生产环境的职责和权限?
10
询问包装工吴学文清楚相关要求。
10
6.1.3
员工是否适合于完成所交付的任务并保持其素质?
10
询问包装工吴,明确生产要求。
印刷品质量检验【范本模板】
印刷品质量检验操作要求目的:规范产品质量工序检验操作要求,保证产品质量得到有效控制,不做错事,避免时间与经济损失。
适用范围:适用于本公司药品包装盒生产的质量要求和检验操作控制要求;其他品种的生产质量检验参照执行。
责任人:首检责任人:领机、班长、质检员自检责任人:相应的操作工互检(倒查)责任人:后工序相应的操作工抽检责任人:领机与班长专检责任人:质检员其他情况下明确责任人内容一、基本检验要求1. 必须有签样稿或签样张,样张包括三色样张与工艺加工样张,工艺加工样张必须保持整洁完好并做好每半年的更新,一般在1月份与6月份完成,并视样张情况及时更新确认;2. 工序生产必须在首件(张)检查合格后方可进行物料流转与正常生产,首件(张)未检查或不合格(包括相关凭证记录无相关责任人签字)不得进行物料流转与生产.●首件是指各岗位同一人员,在同一而连续的生产周期中,所接受的同一批次的,同一品种、规格的,第一张(包括工序第一件成品)稳定状态下的产品,即在生产过程中,对于人、机、料、法、环(生产工艺)发生变化时,所生产的第一张(包括工序第一件成品)稳定状态下产品。
●首件检查涉及到的印刷加工工艺过程:●首件包括业务指令(业务品种)、批次、班次、人员、设备、物料、版材发生变化或中断正常生产的情况。
●首件检查主要凭证记录与检验程序:“印刷加工版材首次交付使用检查表”有制版人员检查填写后发出、班长、质检员、操作工检验复核填写签名后,回传至制版人员保存;“物料标签”“装箱单”有班长发出,领用人复核并记录,“工序成品第一张"(即在班组正常生产的第一件或第一箱内抽取的一张,瓶签为工序正常生产的第一卷一个印刷版各个拼版瓶签)由领机检验签字确认,再由班长检验复核签字,工序形成的第一件合格品依照以上程序检验,并在“物料标签”“装箱单”上签字,其中早班说明书分切、糊盒装箱工序有质检员检验复核,各工序新版生产的首件最后再有质检员检验复核,“物料标签”与“装箱单"在生产加工中流转,随着业务品种加工完成而回传至班长办公室,附录到业务“生产指令单”后面装订,作为批生产记录,上交到生产干事审核。
过程审核检查表
----需考虑要点,如:质量协议、发货审核、耐久试验(调查失效状况)、贮存/下单加工/零件准备/发货、功能检验、检验/测量设备的合格状态、商定的检验、测试方法、产品规范的现时性。
5.2是否保证了对顾客的服务?
----需考虑要点,如:顾客访问的纪要,必要时根据纪要制订相应的措施、产品使用的知识、落实新的要求、关于改进措施的通知、关于产品更改/过程更改/移地生产(包括供方)的通知、首批样品送检/重新送样(试制样品/批产样品)、关于偏离要求的信息。
—成本优化
—减少浪费(例如:废品和返修)
—降低库存量。
4.4.6对产品和过程是否有确定的目标值,并监控是否达到目标?
---需考虑要点,如:人员的出勤率、缺勤率、已生产数量、质量数据(例如:缺陷率,审核结果)、流转时间、缺陷成本(不符合性)、过程特性值(例如:过程能力指数)。
要素5:服务/顾客满意程度
—准时化生产
—先进先出
—仓库管理
—更改状态
—向下道工序只供合格件
—数量记录/统计
—信息流
4.3.2产品/零件是否按要求贮存?运输器具/包装方法是否按产品/零件的特性?
—贮存量
—防损伤
—零件定置
—整齐,清洁,不超装(库存场地,周转箱)
—控制贮存时间
—环境影响
4.3.3废品、返修件和调整件以及车间内的剩余料是否坚持分别贮存并标识?
---需考虑要点,例如:补充的材料检验、功能检验及耐及检验、因果图、FMEA/缺陷分析、过程能力分析、质量小组活动、8D方法。
4.4.4对过程和产品是否定期进行审核?
---审核时机,如:新项目/新过程/新产品、未满足质量要求(内部/外部)、验证是否遵守质量要求、指出改进的潜能。