
用内径量表测量孔径
精品
用内径量表测量孔径
【授课班级】 16高职预科1班
【授课时间】 2017年3月30日
【教学目标】
1.知识与技能目标:
(1)认识内径量表;
(2)理解内径量表的测量原理;
(3)掌握内径量表测量孔径的方法和要领。
2.过程与方法目标:
(1)通过设疑导入提升思考、分析问题能力
(2)通过小组合作学习提升团队协作能力;
(3)通过实践探究学习提升动手和解决问题能力;
(4)通过高职考典型例题链接提升对知识的应用能力。
3.情感态度与价值观目标:
通过理论教学和实践探究相结合的方式,有效的激发学生的学习兴趣和学习积极性;提升学生主动学习的能力和求实的科学态度。
【重点】内径量表测量孔径的方法和要领。
【难点】内径量表测量孔径的要领。
【教学方法】讲授法、归纳法、演示法、合作探究法等。
【教学准备】
相关工量具、多媒体课件、教案、学案
教学环节教学内容和要点
教师
活动
学生
活动
设疑导入
在上次课的学习中,我们已经学习了用游标卡尺、内
径千分尺测量孔径的方法。
请大家仔细观察课件上的工件,
该工件中的孔可以用我们上次课所学的那两种量
具来测量吗?(请几位学生上来测量)为什么?(5′)
讲解、展示
工件、提问、
引导、播放
课件
听讲、观察、
测量、思考、
讨论、回答
教学环节
教学内容和要点
教师
活动
学生
活动设计意图:导入新课的同时引导学生自己去思考、分
析问题提升学生思考、分析问题能力
知识链接:测量器具的选择,主要取决于被测件的精
度要求,也要考虑尺寸大小、结构形状、材料被测表面位
置,同时也要考虑工件批量、生产方式和生产成本等因素
新课环节一、小组合作初次实践探究(6′)
根据课前预习和分组,小组合作尝试安装、调校内径
量表,完成工件中孔径的测量,并填写学习任务
单。
教师根据各小组操作情况简要小结
设计意图:检验预习成果,培养学生自主学习的能力
和积极性,提升团队协作以及动手和解决问题能力,发现
问题,为接下来的学习做好铺垫。
二、观看视频,再次实践探究(9′)
带着初次实践探究所遇到的一系列问题观看教师自己
录制的视频,并再次完成工件中孔径的测量,同
时完成学习任务单的填写。
遇到困难时可以看平板电脑上
的视频边学习边操作。
设计意图:带着问题进行学习,使学习更具针对性和
有效性。
边学习边实践,边实践边学习,帮助学生更好的
理解内径量表的测量原理、掌握内径量表测量孔径的方法
和要领,突破重难点。
同时,自录视频有助于学生二次学
习,帮助学生进一步突破重难点。
引导、观察
分析、提问、
小结
引导、播放
视频、观察、
指导、分析、
归纳
团队合作、
实践探究、
思考归纳
观看视频、
思考、理解、
团队合作、
实践探究、
思考归纳
.。
项目一1 内径百分表测量孔径

径百分表的分度值为0.01mm。
三、实验步骤 1、按被测孔的基本尺寸选取量块,并放入量块
夹内夹紧(做基准) 。
2、将内径百分表测头放入量块夹内,摆动百 分表,此时百分表示值将由大变小,再由小变大,
记住示值的最小值作为基准值,并反复核对几次。
3、再将百分表测头插入被测孔内,在零件a,b 两截面处测量且每一截面垂直测量两次。
活动测量头的移动可通过杠杆系统传给指示表。内径指
示表的两测头放入被测孔径内,位于被测孔径的直径方向
上,这可由定位装置来保证。定位装置借助弹簧力始终与 被测孔径接触,其接触点的连线和直径是根据不同的孔径可 选用不同的可换测量头,故其测量范围可达6~1000mm。内
4、将每次测量结果与基准值比较,计算出偏差值
(此值有正负之分)并根据偏差值计算出被测孔的尺
寸。
5、填写实验报告并根据孔公差要求,判断被 测孔是否合格。
项目一
内径百分表测量孔径
项目一· 1
内径百分表的原理及测量方法
1、掌握用内径百分表测量孔径的方法。 2、加深对内尺寸测量特点的认识。
二、仪器介绍
内径百分表是生产中测量孔径常用的测量 仪,它是由指示表和装有杠杆系统的测量装置 所组成,如图1.1.1所示。
图1.1.1 内径百分表 1-可换测量头;2-测量套;3-杆;4-传动杆;5、10-弹簧; 6-指示表; 7-杠杆; 8-活动测量头; 9-定位装置
用内径百分表检测孔径
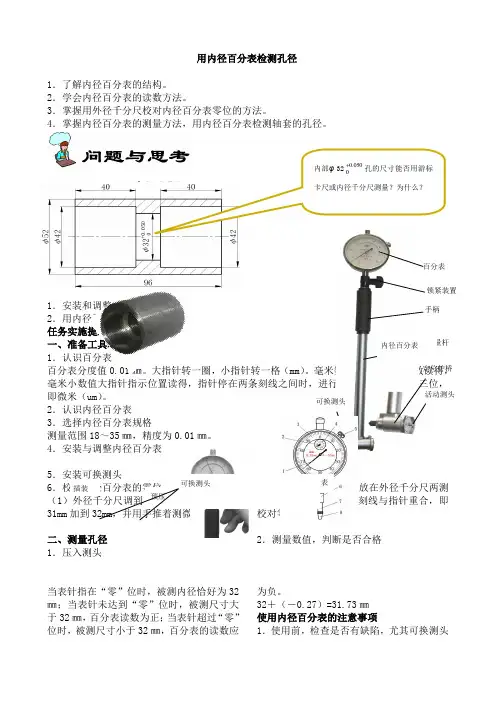
用内径百分表检测孔径1.了解内径百分表的结构。
2.学会内径百分表的读数方法。
3.掌握用外径千分尺校对内径百分表零位的方法。
4.掌握内径百分表的测量方法,用内径百分表检测轴套的孔径。
1.安装和调整内径百分表。
2.用内径百分表检测孔径。
任务实施提示:一、准备工具和量具 1.认识百分表百分表分度值0.01㎜。
大指针转一圈,小指针转一格(mm )。
毫米数值小指针转过格数读得,毫米小数值大指针指示位置读得,指针停在两条刻线之间时,进行估读,读出小数第三位,即微米(um )。
2.认识内径百分表 3.选择内径百分表规格测量范围18~35㎜,精度为0.01㎜。
4.安装与调整内径百分表56(131mm 二、测量孔径 1.压入测头2.测量数值,判断是否合格当表针指在“零”位时,被测内径恰好为32㎜;当表针未达到“零”位时,被测尺寸大于32㎜,百分表读数为正;当表针超过“零”位时,被测尺寸小于32㎜,百分表的读数应为负。
32+(-0.27)=31.73㎜ 使用内径百分表的注意事项1.使用前,检查是否有缺陷,尤其可换测头+00百分表锁紧装置手柄定位护桥 活动测头 可换测头和固定测头的球面部分2.装百分表时,夹紧力不宜过大,且有一定预压缩量(1mm)3.校对零位时,选取一个相应尺寸的可换测头,并使活动测头在活动范围的中间位置,校对好后,检查零位稳定性4.装卸时,先松开锁紧装置,不允许硬性插入或拔出5.使用完毕,百分表和可换测头取下擦净,并涂油防锈,放入专用盒内保存6.如果使用中发现问题,不允许继续使用、拆卸修理,应送计量部门检修。
内径百分表测量方法及表盘读数方法

内径百分表测量方法及表盘读数方法测量方法:1、使用内径量表时,一手拿住表杆绝热套,另一手托住表杆下部靠近测杆的部位。
2、测量时,使内径量表的测杆与孔径轴线保持垂直,才能测量准确。
沿内径量表的测杆方向摆动表杆,使圆表盘指针指示到最小数字即圆表盘指针顺时针偏转的终点时,表示测杆已垂直于孔径轴线。
内径百分表-使用方法内径百分表使用内径百分表用来测量圆柱孔,它附有成套的可调测量头,使用前必须先进行组合和校对零位。
组合时,将百分表装入连杆内,使小指针指在0~1的位置上,长针和连杆轴线重合,刻度盘上的字应垂直向下,以便于测量时观察,装好后应予紧固。
粗加工时,最好先用游标卡尺或内卡钳测量。
因内径百分表同其它精密量具一样属贵重仪器,其好坏与精确直接影响到工件的加工精度和其使用寿命。
粗加工时工件加工表面粗糙不平而测量不准确,也使测头易磨损。
因此,须加以爱护和保养,精加工时再进行测量。
测量前应根据被测孔径大小用外径百分尺调整好尺寸后才能使用。
在调整尺寸时,正确选用可换测头的长度及其伸出距离,应使被测尺寸在活动测头总移动量的中间位置。
测量时,连杆中心线应与工件中心线平行,不得歪斜,同时应在圆周上多测几个点,找出孔径的实际尺寸,看是否在公差范围以内。
内径百分表测量孔径是一种相对的测量方法。
测量前应根据被测孔径的尺寸大小,在千分尺或环规上调整好尺寸后才能进行测量。
所以在内径百分表上的数值是被测孔径尺寸与标准孔径尺寸之差。
它的测量范围分为:10~18、18~35、35~50、50~100、100~160、160~250、250~450。
读数1、百分表圆表盘刻度为100,长指针在圆表盘上转动一格为0.01毫米,转动一圈为1毫米;小指针偏动一格为1毫米。
2、测量时,当圆表盘指针顺时针方向离开“0”位,表示被测实际孔径小于标准孔径,它是标准孔径与表针离开“0”位格数的差;当圆表盘指针逆时针方向离开“0”位,表示被测实际孔径大于标准孔径,它是标准孔径与表针离开“0”位格数之和。
任务一-用内径百分表测量轴套的孔径

《机械测量技术》教案
图2.15基轴制配合选择示例
与标准件配合
当设计的零件需要与标准件配合时,应根据标准件来确定基准制配合。
例如,滚动轴承内圈与轴的配合应选用基孔制;而滚动轴承外圈与基座孔的配合应选用基轴制。
图2.17圆锥齿轮减诉箱
《机械测量技术》教案
图3-4 内径百分表图3-5 用外径千分尺调整尺寸
二、测量训练原理、方法、步骤和要求
测量原理:内径百分表是以同轴线的固定测头和活动测头与被测孔壁相接触进行测量的。
它备有一套长短不同的固定测头,可根据被测孔径大小选择更换。
内径百分表的测量范围取决于固定测头的尺寸范围。
测量时,活动测头受到孔壁的压力而产生位移,该位移经杠杆系统传递给百分表,并由百分表进行读数。
为了保证两侧头的轴线处于被测孔的
图3-6 测量示意图
)调整好的内径百分表,在测量孔径时,先定心,
与孔壁垂直,在孔的轴线方向微微摆动,找出最小的读数值(即为尺寸。
注意该实际偏差的正、负符号:当表针按顺时针方向未达到零点的读数是正值,当表针按顺时针方向超过零点的读数是测量负值。
实验1用内径百分表测量孔

实验1 用内径百分表测量孔
1. 实验目的
熟悉使用内径百分表测量内孔尺寸误差的方法和特点。
认真体会“局部实际尺寸(实际误差)”概念。
2. 设备与器材
百分表测量杆1支和0.01mm百分表1个。
3. 实验原理与方法
内径百分表是由百分表测量杆和百分表组成,是用相对测量法测量孔径和形状误差。
它的结构如图1-1所示。
图1-1内径百分表结构图
测量时,内径百分表头先压进入被测孔中,活动测头1的微小位移通过杠杆按1:1传递给传动杆6,而百分表测头与传动杆6是始终接触的,因此活动测头移动0.01毫米,使传动杆也移动0.01毫米,百分表指针转动1格。
故测头移动量可在百分表上读的。
定位桥10起找正径向直径位置的作用,它保证了活动测头1和可换测头2的轴线位于被测孔的直径位置中间。
4. 实验步骤、方法与注意事项
4.1 内径百分表在每次使用前,首先要用标准环规或量块夹持的量块对零,环
规或量块夹的尺寸与被测工件的基本尺寸相同。
如图1-2所示。
4.2 内径百分表在校零时应注意手握直管上的隔热手柄,使测头进入测量面
内,摆动直管4测头在X方向和y方向(仅在量块夹中使用)上下摆动。
观察百分表的示值变化,反复几次;当百分表指针在最小值处转折摆向时,
用手旋转百分表盘,使指针对零位。
多摆动几次观察指针是否在同一零点
转折。
4.3用内径量表测量工件孔,摆动量表,观察指针转折点的位置,记录相对零
点的差值,即工件误差。
5.测量与处理数据
6.思考题
1.用内径百分表测量孔的实际偏差时,属于何种测量方法?测量误差有哪些?。
实验一 内径指示表检孔径.doc

实验一内径指示表检孔径
一、仪器介绍:
内径指示表是生产中测量孔径常用的量仪,它是由指示表和装有杠杆系统的测量装置所组成。
见图1-1-1所示。
图1-1-1内径指示表
1-可换测量头2-测量套3-测杆4-传动杆5、10-弹簧
6-指示表7-杠杆8-活动测量头9-定位装置
活动测量头8的移动可通过杠杆系统传给指示表6。
内径指示表的两测头放入被测孔径内,位于被测孔的直径方向上,这可由定位装置9来保证。
定位装置借弹簧力始终与被测孔接触,其接触点的连线和直径是垂直的。
内径百分表检测孔径
内径指示表测孔属于相对测量,根据不同的孔径可选用不同的固定测头,故其测量范围可达6~1000m m。
内径百分表的分度值为0.01m m。
二、测量步骤:
1、根据被测孔径的大小正确选择测头,将测头装入量杆的螺孔内;
2、按被测孔径的基本尺寸选择量块,擦净后组合于量块夹内;
3、将测头放入量块夹内并轻轻摆动,按图1-1-2(a)的方法在指示表指针的最小值处,将指示表调零(即指针转折点位置);
4、按图1-1-2(b)的方法测量孔径,在指示表指针的最小值处读数;
图1-1-2内径指示表找转折点
5、在孔深的上、中、下三个截面内,互相垂直的两个方向上,共测六个位置;
6、将测量结果填入实验报告用表中,进行相关数据处理并按是否超出工件设计公差所确定的最大与最小极限尺寸,判断其合格性;。
内径百分表测量孔径尺寸_公差配合与测量技术_[共2页]
项目一 尺寸误差检测与精度设计| 39 | 能强行转动活动套筒。
(2)有些千分尺为了防止手温使尺架膨胀而引起微小的误差,在尺架上装有隔热装置,测量时应手握隔热装置,而尽量少接触尺架的金属部分。
(3)使用千分尺测同一长度时,一般应反复测量几次,取其平均值作为测量结果。
(4)使用后,应将千分尺用柔软干净的纱布擦干净,在测砧与测微螺杆之间留出一点空隙,放入尺盒中。
若长期不使用,应在尺上抹上黄油、机油或工业用凡士林,放入尺盒中盖好。
(5)放置在干燥的地方,不要接触腐蚀性气体。
二、内径百分表测量孔径尺寸1.认识内径百分表内径百分表是一种用比较法来测量中等精度孔径的通用量仪,尤其适合于测量深孔的直径,在大批量生产中测量更加方便。
测量时先根据孔的公称尺寸L 组合成量块组,并将量块组装在量块附件中组成内尺寸L (或用精密标准环规),用该标准尺寸L 来调整内径百分表的零位,然后用内径百分表测出被测孔径相对零位的偏差L 0,则被测孔径为D =L +L 0。
内径百分表的测量范围有10~18mm 、18~35mm 、35~50mm 、50~100mm 、100~160mm 、160~250mm 、250~450mm 共7种。
内径百分表外形如图1-29所示。
图1-29 内径百分表外形各种规格的内径百分表均备有整套可换测头,其结构如图1-30所示。
它由百分表和装有杠杆系统的测量装置组成。
百分表7的测量杆与传动杆5在弹簧力的作用下始终接触,弹簧6是用来控制测量力的,并经过传动杆5、等臂杠杆8向外顶着活动测量头1。
测量时,活动测量头l 的移动使等臂杠杆8回转,通过传动杆5推动百分表的测量杆,使百分表的指针偏转。
由于杠杆8是等臂的,当活动测量头移动1mm 时,传动杆5也移动1mm ,推动百分表指针回转一圈,所以活动测量头的移动量可以在百分表上读出来。
1—活动测量头;2—可换测量头;3—主体;4—直管;5—传动杆;6—弹簧;7—百分表;8—等臂杠杆;9—定位装置;10—弹簧图1-30 内径百分表结构百分表的表盘上每一格的刻度值为0.01mm ,1圈为100格,因此在指示盘上,大针转一圈,小针转动1格,表示测量杆位移1mm 。
内径量表测孔径实验心得
内径量表测孔径实验心得
一、实验目的
1.熟悉测量内径常用的计量器具和方法。
2.加深对内尺寸测量特点的了解。
二、实验内容
1.用内径千分表测量内径。
2.用卧式测长仪测量内径。
三、测量原理及计量器具说明
内径可用内径千分尺直接测量,但对深孔或公差等级较高的则常用内径千分表或
卧式测长仪作比较测量。
1.内径千分表
国产的内径干分表,常由活动测头工作行程不同的七种规成一套,用以测量10—450mm的内径,特别适用测量深孔,!型结构如图1所示。
内径千分表是用它的可换测头3(测量中固定不动)和活动测头﹖跟被测孔壁接触进行测量的。
仪器盒内有几个长短不同的可换测头,使用时可按被测尺寸的大小来选择。
测量时,活动测头2受到一定的压力,向内推动镶在等臂直角杠杆1上的钢球4,使杠杆1绕支轴6回转,并通过长接杆5推动千分表的测杆而进行读数。
在活动测头的两侧,有对称的定位板8。
装上测头2后,与定位板连成一个整体。
孔的测量实验报告
一、实验目的1. 熟悉孔的测量方法及工具。
2. 掌握内径百分表的使用方法。
3. 理解互换性原理在孔测量中的应用。
4. 提高对孔径测量精度及误差分析的能力。
二、实验原理孔的测量是加工制造过程中不可或缺的环节,其精度直接影响到产品的质量。
本实验主要采用内径百分表进行孔径的测量,利用互换性原理,通过调整测量头,实现对不同尺寸孔径的测量。
三、实验器材1. 内径百分表2. 标准孔3. 深孔孔径样板4. 钢卷尺5. 计算器四、实验步骤1. 准备阶段:检查实验器材是否完好,了解内径百分表的使用方法。
2. 测量标准孔:(1)将内径百分表置于标准孔内,调整活动测量头,使测量头与孔壁接触。
(2)观察百分表读数,记录下孔径尺寸。
(3)重复上述步骤,进行多次测量,求平均值。
3. 测量深孔孔径样板:(1)将深孔孔径样板放入深孔内,调整活动测量头,使测量头与孔壁接触。
(2)观察百分表读数,记录下孔径尺寸。
(3)重复上述步骤,进行多次测量,求平均值。
4. 误差分析:(1)将测量结果与标准孔尺寸进行比较,计算相对误差。
(2)分析误差产生的原因,如测量工具精度、操作误差等。
五、实验结果与分析1. 测量标准孔:- 平均孔径:$\Delta D = \frac{D_1 + D_2 + D_3 + D_4}{4} =10.2\text{mm}$- 相对误差:$\frac{\Delta D}{D_0} \times 100\% = \frac{0.2}{10}\times 100\% = 2\%$2. 测量深孔孔径样板:- 平均孔径:$\Delta D = \frac{D_1 + D_2 + D_3 + D_4}{4} =50.2\text{mm}$- 相对误差:$\frac{\Delta D}{D_0} \times 100\% = \frac{0.2}{50}\times 100\% = 0.4\%$由实验结果可知,内径百分表在孔径测量中具有较高的精度,且互换性原理在孔径测量中得到了有效应用。
实验一 用内径百分表测内孔
实验一 用内径百分表测内孔一、实验目的1、 了解内径百分表的正确使用。
2、 学会根据测量结果判定零件尺寸的合格性。
二、实验仪器1、 内径百分表2、 千分尺三、测量原理及计量器具说明内径百分表是生产中测量孔径的常用量具,特别适宜测量深孔。
其测量原理如图1-1所示,它是由百分表和一套传动系统组成。
图1-1 内径百分表1—指示表 2—固定测头 3—活动测头 4—弦板 5—工件 内径百分表是用它的固定测头2和活动测头3与被测孔壁接触进行测量的。
根据被测孔径的基本尺寸大小,选择仪器上附有的不同长度的固定测头。
仪器的测量范围即由固定测头的尺寸决定。
用标准的已知长度(孔径的基本尺寸)调整仪器零点。
测量时,活动测头的移动量经过直角杠杆传递给指示表,则可从指示表上读得零件实际尺寸对标准长度的偏差(测量时应注意正确判别指示表读数相对于零点的正负号)。
543 2为保证测量位置的正确性,应在调零和测量时将仪器作左右摇动,当指示表上示出最小读数时,即为正确的位置,如图1-2所示。
图1-2 正确的测量方法四、实验步骤1、 将百分表调整小表盘指针压入1到2圈,然后固定。
首先消除千分尺的误差,然后用千分尺量出35mm ,用千分尺作为标准已知长度调整百分表零点。
2、 进行测量。
将内径百分表的测量杆放入被测工件孔中,在图1-3所示的相互垂直的Ⅰ-Ⅰ与Ⅱ-Ⅱ与两方向上,依次测量1,2,3三个横截面的尺寸。
测量时应左右摆动百分表,找出最小读数,并填入实验报告表中。
3、 根据测量结果,确定被测零件尺寸的大小,作出工件合格性与否的结论。
4、 整理仪器。
图1-3 测量位置 1 2 3Ⅱ ⅠⅠ Ⅱ五、实验数据指示表的分度值:0.01mm指示表的示值范围:0~10mm千分尺的分度数值:0.001mm六、实验误差及分析经测量,我们得到千分尺的误差为-0.0011mm,即-1.1μm。
故在数据处理时,我们应减去系统误差。
误差分析:1.由仪器带来的系统误差。