
螺丝公称长度测量方法
怎样测量螺纹的螺距[大全五篇]

怎样测量螺纹的螺距[大全五篇]第一篇:怎样测量螺纹的螺距怎样测量螺纹的螺距可以使用螺纹规进行测量螺距,也可以用卡尺进行测量。
用卡尺测量时,一般测量一个螺距不太容易测量准确。
可以用卡尺一次卡10个螺距测量,也可以把卡尺定在10mm,去卡螺距,看看在10mm内有几个螺距,用10mm除以就可以知道究竟是多少,这样测量比较准确。
第二篇:螺纹、螺距标准及加工螺纹螺距公制标准牙的牙距如下: M1.6*0.35 M2*0.4 M2.5*0.45 M3*0.5 M4*0.4 M5*0.8 M6*1.0 M8*1.25 M10*1.5 M12*1.75 M14*2.0 M16*2.0 M18*2.5 M20*2.5 M22*2.5 M24*3.0 M27*3.0 M30*3.5 M33*3.5 M36*4.0车螺纹简介将工件表面车削成螺纹的方法称为车螺纹。
螺纹按牙型分有三角螺纹、梯形螺纹、方牙螺纹等(图1)。
其中普通公制三角螺纹应用最广。
图1 螺纹的种类1.普通三角螺纹的基本牙型普通三角螺纹的基本牙型如图2所示,各基本尺寸的名称如下:图2 普通三角螺纹基本牙型D—内螺纹大径(公称直径);d—外螺纹大径(公称直径);D2 —内螺纹中径; d2—外螺纹中径; D1 —内螺纹小径; d1—外螺纹小径; P—螺距;H—原始三角形高度。
决定螺纹的基本要素有三个:牙型角α 螺纹轴向剖面内螺纹两侧面的夹角。
公制螺纹α=60o,英制螺纹α=55o。
螺距P 它是沿轴线方向上相邻两牙间对应点的距离。
螺纹中径D2(d2)它是平螺纹理论高度H的一个假想圆柱体的直径。
在中径处的螺纹牙厚和槽宽相等。
只有内外螺纹中径都一致时,两者才能很好地配合。
2.车削外螺纹的方法与步骤(1)准备工作1)安装螺纹车刀时,车刀的刀尖角等于螺纹牙型角α=60o,其前角γo=0o才能保证工件螺纹的牙型角,否则牙型角将产生误差。
只有粗加工时或螺纹精度要求不高时,其前角可取γo=5o~20o。
螺纹公称长度与螺纹长度

螺纹公称长度与螺纹长度
(实用版)
目录
1.螺纹公称长度与螺纹长度的定义与区别
2.螺纹公称长度的计算方法
3.螺纹长度的测量方法
4.螺纹公称长度与螺纹长度的应用实例
5.结论
正文
一、螺纹公称长度与螺纹长度的定义与区别
螺纹公称长度是指螺纹的一个基本尺寸,通常指螺纹大径的基本尺寸。
在国标中,螺纹公称直径用螺纹的大径表示。
而螺纹长度是指螺纹的实际长度,它与螺纹公称长度有所区别。
二、螺纹公称长度的计算方法
螺纹公称长度的计算方法根据螺纹的规格和螺纹圈数来确定。
具体计算公式为:螺纹公称长度 = 螺距×螺纹圈数。
三、螺纹长度的测量方法
螺纹长度的测量通常使用卡尺进行。
需要注意的是,测量结果需要考虑螺纹的牙型、螺距和螺纹圈数等因素。
四、螺纹公称长度与螺纹长度的应用实例
以 M10 螺栓为例,如果需要计算其螺纹公称长度,我们可以先查表
得到 M10 螺栓的螺距为 2.54mm,然后再根据所需螺纹圈数计算出螺纹公称长度。
例如,如果需要 4 圈螺纹,则螺纹公称长度为 2.54mm × 4 = 10.16mm。
在实际应用中,螺纹长度可能会受到螺纹公称长度的限制。
例如,如果一个 M10 螺栓的螺纹长度超过了 10.16mm,那么它就不符合 M10 螺栓的公称长度标准。
五、结论
总之,螺纹公称长度和螺纹长度是螺纹的两个重要尺寸参数。
在实际应用中,我们需要根据螺纹的规格和螺纹圈数来计算螺纹公称长度,并使用卡尺等工具来测量螺纹长度。
[讲解]螺丝牙距
[讲解]螺丝牙距第一部分基础知识第一章度量当今世界上长度计量单位主要有两种,一种为公制,计量单位为米(m)、厘米(cm)、毫米(mm)等,在欧州、我国及日本等东南亚地区使用较多,另一种为英制,计量单位主要为英寸(inch),相当于我国旧制的市寸,在美国、英国等欧美国家使用较多。
1、公制计量:(10进制)1m =100 cm=1000 mm1 cm0 1 2 3 4 5 6 7 8 9 10 mm2、英制计量:(8进制)1英寸=8英分 1英寸=25.4 mm 3/8 ×25.4 =9.521/16 3/16 5/16 7/16 9/16 11/16 13/16 15/160 1/8 1/4 3/8 1/2 5/8 3/4 7/8 1 inch3、1/4 以下的产品用番号来表示其称呼径,如:4#, 5#, 6#, 7#, 8#, 10#, 12#第二章螺纹一、螺纹是一种在固体外表面或内表面的截面上,有均匀螺旋线凸起的形状。
根据其结构特点和用途可分为三大类:(一)、普通螺纹:牙形为三角形,用于连接或紧固零件。
普通螺纹按螺距分为粗牙和细牙螺纹两种,细牙螺纹的连接强度较高。
(二)、传动螺纹:牙形有梯形、矩形、锯形及三角形等。
(三)、密封螺纹:用于密封连接,主要是管用螺纹、锥螺纹与锥管螺纹。
二、螺纹配合等级:螺纹配合是旋合螺纹之间松或紧的大小,配合的等级是作用在内外螺纹上偏差和公差的规定组合。
(一)、对统一英制螺纹,外螺纹有三种螺纹等级:1A、2A和3A级,内螺纹有三种等级:1B、2B和3B级,全部都是间隙配合。
等级数字越高,配合越紧。
在英制螺纹中,偏差仅规定1A和2A级,3A级的偏差为零,而且1A和2A级的等级偏差是相等的。
等级数目越大公差越小,如图所示:1B 2B 3B 内螺纹基本中径3A 外螺纹2A1A1、1A和1B级,非常松的公差等级,其适用于内外螺纹的允差配合。
2、2A和2B级,是英制系列机械紧固件规定最通用的螺纹公差等级。
公称螺纹外径

公称螺纹外径①公称螺纹外径:分公制和英制两种ZG是锥管的汉语拼音第一个字母。
就是锥管螺纹的意思。
3/4是四分之三英寸。
是指管子的内径是3/4英寸。
准确的来讲它的内径是19.05毫米,但这是老标准,现在已经不用了。
现在的国标规定ZG3/4″螺纹内径是20毫米。
它的表示方法应该是:ZG3/4″。
其中(″)是英寸的代表符号。
一英寸等于25.4毫米。
一英寸等于8应分。
3/4的来历是6/8=3/4。
俗称6分。
同样ZG1/2″螺纹的管子内径≈15毫米。
俗称4分。
ZG1″螺纹的管子内径≈25毫米。
俗称1寸。
ZG11/2″螺纹的管子内径≈32毫米。
俗称1寸半。
.....。
锥管螺纹只用于液压系统连接;而管螺纹G3/4″只用于水管连接。
锥管螺纹与管螺纹极为相似,区别只在锥度上。
管螺纹都是英制的!!!!!英制螺纹1/2的大径就是1/2英寸,而管螺纹的1/2指的是管子的内孔日本工业标准使用公制。
JIS有明确的规定。
螺纹分二类,普通螺纹和管螺纹。
UN是普通螺纹,他的螺压角为60度。
GP是管螺纹,他的螺压角为55度。
3/8"-20BSF ,表示是惠氏细牙螺纹,螺纹的公称直径是3/8"(单位:英寸),对应的每英寸牙数是20。
BSF表示惠氏细牙,BSW 表示惠氏粗牙。
螺丝的英制与公制区别......用扣规量,与公制牙型吻合是公制螺纹,与英制螺纹吻合是英制螺纹。
也可以用卡尺量螺纹的外径,和螺距。
公制螺纹外径是以毫米为单位,如6,8,10,12,18,20毫米等等螺距也是以毫米为单位,如0.5,0.75,1,1.5,2,3,等等英制螺纹外径是以英寸为单位,(每英寸等于25.4毫米)如3/16,5/8,1/4,1/2,等等所以用公制卡尺量外径读数常带不规则的小数。
英制螺距是用每英寸含多少个牙表示。
把卡尺定在25.4毫米,把一个尺尖对齐螺纹牙尖,另一个尺尖如对齐螺纹牙尖就是英制螺纹,如对不齐螺纹牙尖应该是公制螺纹。
测量螺纹的方法

测量螺纹的方法
测量螺纹的方法可以依赖于螺纹的类型和尺寸。
以下是常见的几种测量螺纹的方法:
1. 螺距计:螺距计是用于测量螺纹螺距的工具。
它通常由一组带有尺度标记的测量脚和一个可移动的测量头组成。
通过将测量脚放置在螺纹的螺距上,可以读取并记录螺距的值。
2. 螺纹卡尺:螺纹卡尺是一种具有特殊设计的卡尺,适用于测量螺纹外径和内径。
它通常具有V型或U型的测量脚,用于与螺纹的棱角或凹槽配合。
通过将螺纹卡尺的测量脚放置在螺纹上,可以读取并记录螺纹的直径。
3. 线规:线规是一种测量工具,用于测量螺纹的外径。
它通常具有一个刻度,可以通过将线规的刃片与螺纹的外径配合来确定螺纹的尺寸。
4. 坡度规:坡度规用于测量螺纹的斜率或坡度。
它通常由一个具有刻度的可调节测量脚和一个测量头组成。
通过将可调节测量脚放置在螺纹的斜面上,并调整使其与螺纹斜面配合,可以读取并记录螺纹的坡度值。
5. 相机或显微镜:对于微小或复杂的螺纹,可以使用相机或显微镜来进行测量。
通过将螺纹放置在相机或显微镜下,并使用适当的软件或测量尺寸标记来测量螺纹的尺寸。
测量螺纹时应该仔细操作,并使用适当的工具和技术来确保准确性。
尤其是对于精密螺纹,可能需要使用更高精度的测量工具和仪器来进行测量。
螺丝尺寸怎么测量
螺丝作为“工业之米”是各个行业必不可少的连接紧固件,螺丝虽小,却意义重大。
有见过因为一粒螺丝造成重大的经济损失或者是安全事故的。
所以螺丝厂家在生产螺丝时对螺丝的规格尺寸都要严格把控,那么螺丝是如何测量的呢?我们来看一下。
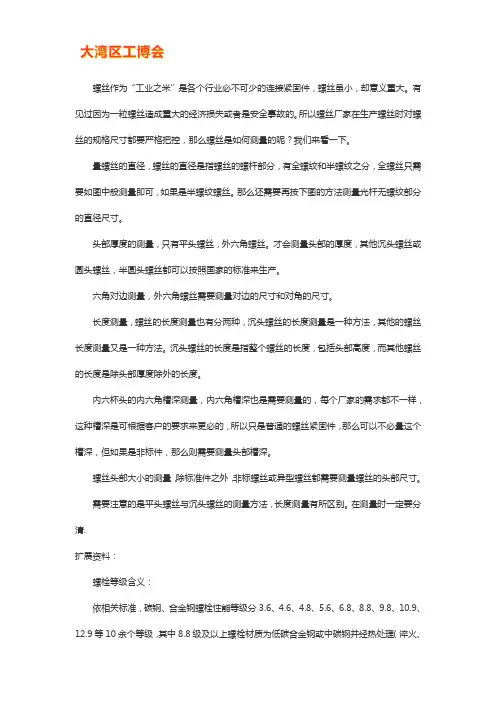
量螺丝的直径,螺丝的直径是指螺丝的螺杆部分,有全螺纹和半螺纹之分,全螺丝只需要如图中般测量即可,如果是半螺纹螺丝。
那么还需要再按下图的方法测量光杆无螺纹部分的直径尺寸。
头部厚度的测量,只有平头螺丝,外六角螺丝。
才会测量头部的厚度,其他沉头螺丝或圆头螺丝,半圆头螺丝都可以按照国家的标准来生产。
六角对边测量,外六角螺丝需要测量对边的尺寸和对角的尺寸。
长度测量,螺丝的长度测量也有分两种,沉头螺丝的长度测量是一种方法,其他的螺丝长度测量又是一种方法。
沉头螺丝的长度是指整个螺丝的长度,包括头部高度,而其他螺丝的长度是除头部厚度除外的长度。
内六杯头的内六角槽深测量,内六角槽深也是需要测量的,每个厂家的需求都不一样,这种槽深是可根据客户的要求来更必的,所以只是普通的螺丝紧固件,那么可以不必量这个槽深,但如果是非标件,那么则需要测量头部槽深。
螺丝头部大小的测量,除标准件之外,非标螺丝或异型螺丝都需要测量螺丝的头部尺寸。
需要注意的是平头螺丝与沉头螺丝的测量方法,长度测量有所区别。
在测量时一定要分清.扩展资料:螺栓等级含义:依相关标准,碳钢、合金钢螺栓性能等级分3.6、4.6、4.8、5.6、6.8、8.8、9.8、10.9、12.9等10余个等级,其中8.8级及以上螺栓材质为低碳合金钢或中碳钢并经热处理(淬火、回火),通称为高强度螺栓,其余通称为普通螺栓。
螺栓性能等级标号有两部分数字组成,分别表示螺栓材料的公称抗拉强度值和屈强比值。
不锈钢螺栓根据钢的类别性能等级分为A1-50、A1-70、A1-80、A2-50、A2-70、A2-80、A3-50、A3-70、A3-80、A4-50、A4-70、A4-80、A5-50、A5-70、A5-80、C1-50、C1-70、C1-110、C4-50、C4-70、C3-80、F1-45、F1-60。
螺纹量规测量检测方法与公制、美制、英制螺纹标准应用
T
内圆柱面 或平行的 两个平面 内圆柱面 或平行的 两个平面
Z
不应通过外螺纹大径
螺纹量规的中径公差
通端螺 纹环 规 中径磨 损极 限 工件 外螺纹 中径 上偏差
TS
WG O ZR
TC P 2
TZ
TR 2
T
m
Td 2
止端 螺纹 环规 中径 磨损 极限
ZS
工件 外螺 纹 中径 下偏 差
TR 2
WN G
• 牙侧:连接牙顶和牙底的那部分螺纹的侧 表面,在通过螺纹轴线的剖面上牙侧是直 线。
• 牙型角:在螺纹牙型上,相邻两牙侧间的 夹角。 • 牙型半角:在螺纹牙型上,牙侧与螺纹轴 线的垂线间的夹角。
α
α 2 α 2
• 牙侧角:在螺纹牙型上,牙侧与螺纹轴线 的垂线间的夹角
α1 α
9 0°
α2
• 牙型高度:在螺纹牙型上,牙顶到牙底之 间垂直于螺纹轴线的距离。 • 牙顶高:在螺纹牙型上,中径线到牙顶之 间垂直于螺纹轴线的距离 • 牙底高:在螺纹牙型上,中径线到牙底之 间垂直于螺纹轴线的距离。
Z
m
图4-3 检验工件外螺纹用的螺纹环规和螺纹环 规用的校对塞规中径公差带图
TCP 2
ZT
TC P 2
ZZ
TC P 2
TC P 2
TT
TC P 2
• Td2 —工件外螺纹中径公差 • TR—通端和止端螺纹环规中径的公差 • ZR—通端螺纹环规中径公差带的中心线到工件外 螺纹中径上偏的距离 • m— 通端或止端螺纹环规中径公差带中心线到 “ TT”或“ZT”校对螺纹塞规中径公差带中心线的 距离 • WGO—通端螺纹环规中径公差带中心线到其磨损极 限(TS)之间的距离 • WNG—止端螺纹环规中径公差带中心线到其磨损极 限(ZS)之间的距离 • TCP—校对螺纹塞规的中径公差
螺丝长度测量方法
螺丝长度测量方法一、引言在机械加工行业中,螺丝是一种常用的零件,而螺丝长度的测量则是非常关键的一项工作。
因此,正确地测量螺丝长度对于保证机械加工质量和生产效率具有重要意义。
本文将介绍几种常见的螺丝长度测量方法。
二、直尺法1. 原理直尺法是一种简单易行的测量方法。
它利用直尺来测量螺丝的长度,从而得出螺丝的实际长度。
2. 步骤(1)准备好一把精度高的直尺。
(2)将螺丝放在平整的水平面上,并用手轻轻按住。
(3)将直尺沿着螺纹方向放置在螺丝上,并使其与螺纹线重合。
(4)读取直尺上与螺纹线对应位置处的刻度值,并记录下来。
(5)根据所使用的直尺精度,进行误差修正,并计算出实际长度。
三、卡尺法1. 原理卡尺法是一种精度较高的测量方法。
它利用卡尺来测量螺丝的长度,从而得出螺丝的实际长度。
2. 步骤(1)准备好一把精度高的卡尺。
(2)将螺丝放在平整的水平面上,并用手轻轻按住。
(3)将卡尺两个测头分别放在螺纹线起点和终点处,并使其与螺纹线重合。
(4)读取卡尺上与测头对应位置处的刻度值,并记录下来。
(5)根据所使用的卡尺精度,进行误差修正,并计算出实际长度。
四、光学测量法1. 原理光学测量法是一种非接触式的测量方法。
它利用光学设备来测量螺丝的长度,从而得出螺丝的实际长度。
2. 步骤(1)准备好一台光学显微镜或投影仪等设备。
(2)将螺丝放置在显微镜或投影仪下方,并使其与显微镜或投影仪成垂直方向。
(3)调整设备焦距和放大倍数,使得能够清晰地看到螺纹线起点和终点处。
(4)在显微镜或投影仪上读取起点和终点处的坐标,并计算出实际长度。
五、激光测量法1. 原理激光测量法是一种非接触式的高精度测量方法。
它利用激光干涉仪等设备来测量螺丝的长度,从而得出螺丝的实际长度。
2. 步骤(1)准备好一台激光干涉仪等设备。
(2)将螺丝放置在干涉仪下方,并使其与干涉仪成垂直方向。
(3)调整设备参数,使得能够清晰地看到螺纹线起点和终点处。
(4)在干涉仪上读取起点和终点处的坐标,并计算出实际长度。
螺 纹 测 量 的 方 法
螺纹测量的方法1.用螺纹环(塞)规及卡板测量对于一般标准螺纹,都采用螺纹环规或塞规来测量如图(a)示。
在测量外螺纹时,如果螺纹“过端”环规正好旋进,而“止端”环规旋不进,则说明所加工的螺纹符合要求,反之就不合格。
测量内螺纹时,采用螺纹塞规,以相同的方法进行测量。
图(a)图(b)图(c)在使用螺纹环规或塞规时,应注意不能用力过大或用扳手硬旋,在测量一些特殊螺纹时,须自制螺纹环(塞)规,但应保证其精度。
对于直径较大的螺纹工件,可采用螺纹牙形卡板来进行测量、检查,如图(b)示。
2.用螺纹千分尺测量外螺纹中径图1为螺纹千分尺的外形图。
它的构造与外径千分尺基本相同,只是在测量砧和测量头上装有特殊的测量头1和2,用它来直接测量外螺纹的中径。
螺纹千分尺的分度值为0.01毫米。
测量前,用尺寸样板3来调整零位。
每对测量头只能测量一定螺距范围内的螺纹,使用时根据被测螺纹的螺距大小,按螺纹千分尺附表来选择,测量时由螺纹千分尺直接读出螺纹中径的实际尺寸。
图13.用齿厚游标卡尺测量齿厚游标卡尺由互相垂直的高卡尺和齿厚卡尺组成,如图(d)示,用来测量梯形螺纹中径牙厚和蜗杆节径齿厚。
测量时,将齿高卡尺读数调整至齿顶高(梯形螺纹等于0.25﹡螺距t ,蜗杆等于模数),随后使齿厚卡尺和蜗杆轴线大致相交成一螺纹升角β,并作少量摆动。
这时所测量的最小尺寸即为蜗杆轴线节径法向齿厚S n 。
蜗杆(或梯形螺纹)节径法向齿厚,可预先用下面的公式计算出来:S n =21t*cos β基中:S n :蜗杆(或梯形螺纹)节径法向齿厚、t :蜗杆周节、β:螺纹升角例1如何用齿厚游标卡尺对模数m n =6、头数K =2、外径d a =80mm 的蜗杆进行测量? 解在测量时应先算出:蜗杆周节t =m n *π=6*3.142=18.852mm蜗杆导程L =t*k =18.825*2=37.704mm 蜗杆节径d=d a -2*m s =80-2*6=68.00mm螺旋角β=π*arctand L =π*68704.37arctan =1765.0arctan =10°1ˊ 蜗杆节径处法向齿厚 S n =21t*cos β=21*18.825*cos10°1ˊ=9.28mm齿厚游标卡尺应在与蜗杆轴线成10°1ˊ的交角位置上进行测量,如果测得的蜗杆节径处法向齿厚实际尺寸为9.28mm 时(因齿厚公差的存在,有些偏差),则说明蜗杆齿形正确。
六角螺丝尺寸怎么测量
六角螺丝尺寸的测量方法
六角螺丝是一种常见的螺纹连接零件,通常用于固定或连接机械设备。
正确测
量六角螺丝的尺寸对于选择适当的扳手或扭力扳手至关重要,以确保螺丝连接达到理想的紧固效果。
下面介绍几种常用的测量六角螺丝尺寸的方法:
1. 使用卡尺测量
•选择合适尺寸的卡尺,将其打开并将螺丝头放入卡尺的测量夹具之间。
•轻轻夹紧卡尺,确保不会变形螺丝头,读取卡尺上显示的尺寸数据。
•注意记录测量结果的十进制部分和小数部分,以确保准确性。
2. 使用六角扳手或六角扳手套筒
•选择与螺丝头尺寸对应的六角扳手或套筒,尝试将其插入螺丝头孔内。
•如果六角扳手或套筒能够完全套入螺丝头孔且与螺丝头没有明显的间隙,则表明选择的尺寸符合螺丝的标准尺寸。
否则需要尝试不同尺寸的六角扳手或套筒。
3. 使用螺旋测微计
•将螺旋测微计插入螺丝头孔中,轻轻旋转测微计,直至其两端之间没有明显的间隙。
•读取螺旋测微计上标尺的测量数值,即为螺丝头的尺寸。
以上这些方法都可以有效地测量六角螺丝的尺寸,选择合适的工具和方法可以
帮助您准确地确认螺丝头的尺寸,从而提高工作效率并减少错误。
在实际工作中,可以根据需要结合使用不同的测量方法,以确保螺丝尺寸的准确性和一致性。