
常见印花疵点及产生原因
露白
经纱或纬纱的一部分翻转或移动到织物的正、反面,在花纹上呈现出酷似被挠后留下的道道。
该疵病大多由于色浆渗透不良、印花后的处理不当(张力不匀等)而造成。
印花色泽不匀(斑点)
印花的一部分变成了如同沙鱼表皮形状那样的花斑。
该疵病多在色浆粘度不适当、筛网网眼选择不当或贴布不匀等情况下发生。
渗色(化开)
印花花纹的颜色渗出,花型的轮廓不清晰,呈现出模糊不清的色彩。
系由于色浆粘度低、染料浓度极浓、印花吸浆量过多或吸湿剂用量多等原因造成的。
搭色污斑(搭色)
印花花纹的颜色沾染到其它部分所造成的污斑。
大多在印花台板洗涤不净,印花后干燥不充分相互重叠在一起或蒸化工程中织物与织物间相互接触等情况下发生。
在日本,有的工厂是在绳状条件下采用调节织物的张力这样一种控制方式进行彻底洗涤的。
双版色差(刮浆不匀)
系在织物的横向呈现出一定间隔的色泽深浅。
该疵病多在筛网框、刮刀安装不良或刮浆不匀情况下发生。
色浆不足(脱浆)
即花纹部分颜色缺乏。
通常在色浆补充不及时,刮浆刀压力不匀、刮浆刀硬度不当,刮浆刀继电器故障、印花台板表面有凹凸,色浆粘度及浆料不适当等情况下发生。
花版接头不良(接版印
系花版接版处花型重叠或不吻合(脱开)。
多因输送带调整不良或台版规矩眼调整不当、影响花位准确性所造成。
花版错位(套歪、套版不准)
系花纹错位的印制品。
大多在对花不准、雕刻不良、贴布不良等情况下发生。
版框痕(框子印、搭脱)
印花部分呈现出花版框架形状的异常条痕。
多由于输送带不良、花版框架安装不良等原因所致。
弯曲(花形歪斜)
即花纹对于织物的经纬纱线呈倾斜或弯曲状。
通常在印花坯布(绸)本身有纬斜或缝头不良或台板贴布歪斜等情况下发生。
色点
系小点状的颜色污斑。
通常在色浆中有未溶解之染料或附着有杂质的情况下发生。
摩擦污点(拖色)
系在印花花纹尚未充分干燥时接触异物,摩擦着花纹部分的颜色、又沾污到其它部分所形成的疵点。
此疵点多在已印花织物干燥不充分的状态下因不注意而被拖着或接触到什么东西的情况下发生。
染料飞溅(网版弹跳、溅浆、散浆沾污)
系因色浆飞溅造成的色点沾污。
该疵点多在滚筒印花的加工速度快,筛网印花中起版动作不当,色浆粘度不合适等情况下发生。
纱尾沾污
系印花坯绸(布)的纱尾在印花织物上造成的纱线状污疵。
多因印花坯绸(布)的纱线处理不良所致。
深边(中深、深浅边)
即布两边及一边与布中间的色相或深度不一。
系由于织物练漂工程不良或筛网框、刮浆板安装不良、刮浆板压力不匀以及浸轧或发色工程不当所致。
接头搭色(接缝搭色)
系织物的接缝搭色或布面上显出印花衬布的接头而形成的疵病。
通常在织物或印花衬布的接头过大或缝头重叠过大时发生。
印花水渍
系由水滴造成的污点或花斑。
这是由于织物在印花之后蒸化结束之前的一段时间内滴上冷凝水
或溅上水滴所致。
刮刀条花
即滚筒印花中在径向呈现的带状污疵。
该疵病系在印花刮刀压力不足或有杂质附着的情况下发生。
印花皱条
系因印花织物有皱条而出现的条状未印花部分。
大多由于印花坯布起皱、缝头不良、贴布张力过大以及印花衬布起皱等原因而发生。
拔色不净或防染不良
系拔白、色拔或防染印花效果不清晰。
多在防、拔染浆、色浆、刮浆压力或发色(蒸化)条件不当情况下发生
色浆干裂
系印花后因色浆发生龟裂所造成的花纹疵点。
多由于印花后处理不当或色浆粘度不合适所致。
绳状条痕
在印花布上留下蒸化工程中使用的绳带或棒竿的痕迹所形成的条痕。
多在蒸化工程温度过高或整理定形温度过低情况下发生。
绳状色条
系因印花布接触蒸化工程中的绳带或棒竿所引起的变色或沾污。
多由于蒸气凝结于绳带或棒竿而引起。
脱针疵或掉铗痕
系因拉幅机的针或布铗脱落或内侧出现异常所造成的疵病。
多由于拉幅机针铗或布铗不良,轨道不正常,织物幅宽异常所致。
白点斑
系因花纹的一部分未能印上色浆而形成的疵点。
多在筛网膜上附着有异物或织物上的纱节、异物使色浆印不上去的情况下发生。
披裂
系在拉伸织物或弯折织物时露出白底之疵病。
多在色浆粘度、筛网网眼、刮浆压力等条件不适当造成色浆渗透不良时发生。
波纹疵(云斑)
系在印花花纹上出现波纹的疵点。
多在筛网的网丝或印花滚筒的花纹凹槽与印花织物的纱线组织互相重叠、产生干扰时发生。
时尚女装:/。
圆网印花常见疵病及预防

圆网印花常见疵病及预防在圆网印花中的一些常见疵病及其预防措施:1、刀线(宽条状) 当刮刀上有小缺口或粘附有垃圾杂质,当圆网旋转时就会产生刮色不匀,造成本身花位深浅条状刀线。
措施:(1)合理选用、使用刮刀。
对花纹面积大,选用比较厚和宽的刀片,对花纹面积小,选用比较薄的刀片,以较轻的刮刀压力和适当的刮刀角度进行刮压色浆,以减轻刮刀与圆网的摩擦阻力。
刮刀要保持平直,确保刮刀受力均匀,刮浆一致。
(2)保证圆网质量。
圆网在使用前,应认真检查网孔的清晰度和壁的光洁度,以及控制刮胶时的乳胶厚度,以防止胶液参入内壁。
2、露底在印制大面积花纹时容易出现部分花纹得色较浅、显出细小的白芯或印不上色浆露出底色的现象。
措施:(1)合理选用圆网。
满地大花用40~80目,中型面积的花纹用60~80目,小面积花纹用80~100目,精细花纹用125~150目。
同时调节刮刀的压力和角度,可以改善露底现象。
(2)合理选用和使用糊料。
宜选用粘度低、流变性能好的原糊,对存放已久并水解的原糊或残浆不能用。
3、塞网(嵌网、堵网) 由于圆网印花的网孔内嵌有纤维绒毛或印花色浆的不溶性颗粒或其它杂质,堵塞花纹网孔,阻碍印花色浆向外渗透,使织物花纹局部少浆或无浆。
措施:(1)提高半制品的质量。
提高布面光洁度,在进布处装一毛刷,将布面上的杂质及绒毛刷去。
(2)严格调浆操作。
染化料及助剂在调浆时要充分溶解,并过滤,确保色浆的洁净,防止各种颗粒和杂质混入。
4、圆网折痕印由于操作不慎将圆网碰伤或折痕而引起的刮印不匀,在织物表面就会出现有规则的、间距为圆网的周长,形态相同的横线状或块状的深浅色泽。
措施:(1)圆网安放在托架上时,调节托辊的高度,使圆网与印花导带间距离恒定在0.3mm,以避免圆网受刮刀压力而变形,造成皱痕。
(2)圆网运转前,必须先把圆网均匀地拉紧,保持圆网有足够的刚度和弹性,不致在印花刮刀的加压下产生单面传动而扭曲产生皱痕。
(3)印花刮刀刀片的两端与圆网接触尖角必须剪成一圆弧,并进行磨光,以免阻力过大而损伤圆网。
常见圆网印花疵点及产生原因

常见圆网印花疵点及产生原因常见圆网印花疵病及防治摘要本文介绍了圆网印花的一些基本知识以及在印花过程中所存在的一些问题和参数控制的关系,并提出解决措施。
希望本文将会对圆网印花生产中所存在的问题有一个较深认识,从而有减少印花疵病提高产品质量。
This paper introduces the round some basic knowledge of printing nets in the printing process and the problems and the relationship between the control parameters, and proposes the solution measures. We hope that this paper will be of circular nets printing production the existence of the problem has a deep understanding, which is to reduce printing defects disease improve product quality.关键词圆网印花机,印花疵点,印花胶浆,镍网目录1 前言……………………………………………………………( 3 )2 前期准备………………………………………………………(3 )2.1 镍网选择………………………………………………… ( 3 )2.2 胶浆调制………………………………………………… ( 3 )2.3 对胶浆的要求…………………………………………… ( 3 )2.4 对印花机的要求…………………………………………( 3 )2.5 圆网排列…………………………………………………( 4 )3 初开车…………………………………………………………(4 )3.1 初开车准备………………………………………… ( 4 )3.2 初开车…………………………………………………( 4 )3.3 停车……………………………………………………( 5 )4 印花疵点……………………………………………………(5 )4.1 刀线……………………………………………………( 5 )4.2 渗色……………………………………………………( 5 )4.3 对花不准………………………………………………( 6 )4.4 印花色泽不匀…………………………………………( 6 )5 结束语……………………………………………………………(6 )参考文献……………………………………………………… ( 7 )1.前言圆网印花是近几年市场上出现的新型印花方式,它是介于滚筒印花和平网印花之间的一种印花方式,具有印花速度快,印花成本低,花色套数多,适合大批量生产,正在逐步取代滚筒印花。
平网印花出现的常见疵点及解决方法
平网印花出现的常见疵点及解决方法平网印花平网印花的疵点,千变万化,人们把它归纳成若干种类型,在成品检验的时候加以区分,根据现象命名。
其实,疵点很少有重演性产生,尽管有相同的现象,但不一定是同一个原因。
这里主要把最常见易出的疵点进行分析,对疵点的一种可能性的分析,提供一种分析疵点的思路,以供参考。
1 压糊其现象表现为花型的轮廓不清,复色接触面模糊或者是边道压糊。
根据有压才会糊的原则,湿罩湿印花时,后一版会压到前一版上,接版口受压次数多压糊严重。
解决方法:要克服这种状态的发生,首先,必须选用合适的刮刀(硬度),刮印收浆要净;有条件时版与版之间拉开距离,必要时中间加热吹风;正确排列花版的位置,先印细茎后印块面;处理花稿开路时尽量少进出,避免接版位过多的挤压;对花框边作适当的填充物处理,减少压印的接触面积。
2 糊边织物边道压糊。
由于坯布门幅不齐,先窄后宽或贴布不在同一直线上,平网网版两头的浆印到导带上,再粘到下一个网版后面,继而印到下一版的布边,造成糊边;吸边器失灵,进布布边不在一直线上;平网封网封边后的宽度大干坯布门幅。
解决方法:对于门幅不一的坯布必须重新整理,机印进布门幅需宽窄一致。
网版两头距布封宽度和印花位置封边,不使有多余的花型把色浆印到导带上;吸边器完好,贴布时离导带一边等距离,不漂移;刮刀刮印宽度大于布封每边至少125px以上。
3 化开花形轮廓模糊不清,花纹的颜色向纤维方向渗透。
产生原因:导带清洗后刮水不干,坯布贴上带水的导带后有水印,造成色浆印好后的渗透;色浆粘度偏低、染料浓度极浓、印花吸浆量过多或吸湿剂用量多以及原糊抱水性差等,都会造成印花后的化开;花版洗后未干就印,造成前几版化开,这些都是需引起注意的。
解决方法:检查导带水洗箱刮水装置是否良好;选择抱水性好的糊料;检查工艺处方用量合理(染料的饱和量、不同坯布的助剂用量),浆料搁置时间不宜过长;花版洗后吹干才用。
4 刮进异色浆被刮入,形成色光不对,或浅色花型中混有深色。
印花瑕疵的形态及产生的主要原因(一)
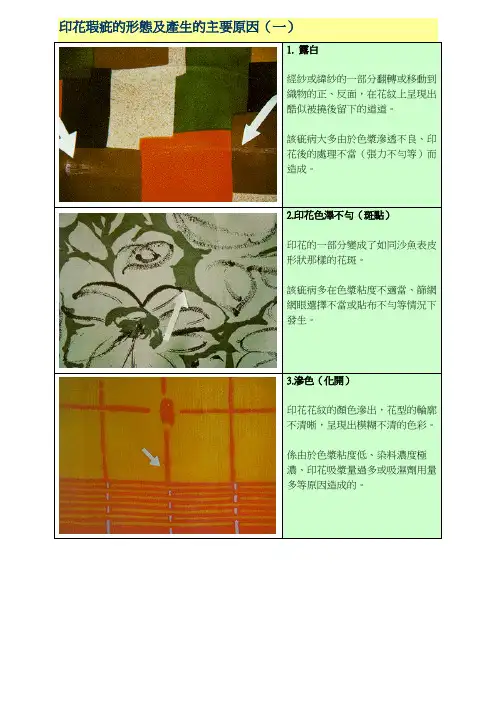
13.染料飛濺(網版彈跳、濺漿、散漿沾污)
係因色漿飛濺造成的色點沾污。
該疵點多在滾筒印花的加工速度快,篩網印花中起版動作不當,色漿粘度不合適等情況下發生。
14.紗尾沾污
係印花坯綢(布)的紗尾在印花織物上造成的紗線狀污疵。
4-2.搭色污斑(印花台板污斑)
5.雙版色差(刮漿不勻)
係在織物的橫向呈現出一定間隔的色澤深淺。
該疵病多在篩網框、刮刀安裝不良或刮漿不勻情況下發生。
6.色漿不足(脫漿)
即花紋部分顏色缺乏。
通常在色漿補充不及時,刮漿刀壓力不勻、刮漿刀硬度不當,刮漿刀繼電器故障、印花台板表面有凹凸,色漿粘度及漿料不適當等情況下發生。
多因印花坯綢(布)的紗線處理不良所致。
10.彎曲(花形歪斜)
即花紋對於織物的經緯紗線呈傾斜或彎曲狀。
通常在印花坯布(綢)本身有緯斜或縫頭不良或台板貼布歪斜等情況下發生。
11.色點
係小點狀的顏色污斑。
通常在色漿中有未溶解之染料或附著有雜質的情況下發生。
12.摩擦污點(拖色)
係在印花花紋尚未充分乾燥時接觸異物,摩擦著花紋部分的顏色、又沾污到其他部分所形成的疵點。
印花瑕疵的形態及產生的主要原因(一)
1.露白
經紗或緯紗的一部分翻轉或移動到織物的正、反面,在花紋上呈現出酷似被撓後留下的道道。
該疵病大多由於色漿滲透不良、印花後的處理不當(Fra bibliotek力不勻等)而造成。
2.印花色澤不勻(斑點)
印花的一部分變成了如同沙魚表皮形狀那樣的花斑。
該疵病多在色漿粘度不適當、篩網網眼選擇不當或貼布不勻等情況下發生。
3.滲色(化開)
印花瑕疵的形态及产生的主要原因(二)

係由水滴造成的污點或花斑。
這是由於織物在印花之後蒸化結束之前的一段時間內滴上冷凝水或濺上水滴所致。
18-1.刮刀條花
即滾筒印花中在徑向呈現的帶狀污疵。
該疵病係在印花刮刀壓力不足或有雜質附著的情況下發生。
18-2.刮刀條花(拖刀)
18-3.刮刀條花(深刮痕)
19.印花皺條
係因印花織物有皺條而出現的條狀未印花部分。
印花瑕疵的形態及產生的主要原因(二)
15.深邊(中深、深淺邊)
即布兩邊及一邊與布中間的色相或深度不一。
係由於織物練漂工程不良或篩網框、刮漿板安裝不良、刮漿板壓力不勻以及浸軋或發色工程不當所致。
16.接頭搭色(接縫搭色)
係織物的接縫搭色或布面上顯出印花襯布的接頭而形成的疵病。通常在織物或印花襯布的接頭過大或縫頭重疊過大時發生。
在印花布上留下蒸化工程中使用的繩帶或棒竿的痕跡所形成的條痕。
多在蒸化工程溫度過高或整理定形溫度過低情況下發生。
23.繩狀色條
係ห้องสมุดไป่ตู้印花布接觸蒸化工程中的繩帶或棒竿所引起的變色或沾污。
多由於蒸氣凝結於繩帶或棒竿而引起。
24.脫針疵或掉鋏痕
係因拉幅機的針或布鋏脫落或內側出現異常所造成的疵病。
多由於拉幅機針鋏或布鋏不良,軌道不正常,織物幅寬異常所致。
25.白點斑
係因花紋的一部分未能印上色漿而形成的疵點。
多在篩網膜上附著有異物或織物上的紗節、異物使色漿印不上去的情況下發生。
26.披裂
係在拉伸織物或彎折織物時露出白底之疵病。
多在色漿粘度、篩網網眼、刮漿壓力等條件不適當造成色漿滲透不良時發生。
27.波紋疵(雲斑)
係在印花花紋上出現波紋的疵點。
丝网印花疵病分析
丝网印花疵病分析在印花生产过程中,由于印花台板、丝网板、刮板、涂料印花色浆、刮印操作和后处理等方面的影响,很容易在织物上造成印花疵病,使产品外观受到影响并使经济效益下降。
下面对针织内衣织物进行平网涂料印花时常见的一些疵点的形态加以说明并分析产生的主要原因。
1. 对花不准(错版、套版不准、错花)两种以上颜色的花型,印花织物上的全部或部分花型中有一种或几种颜色的花纹脱开或压叠,未印在应该印的位置上,与花型标样不符,叫作对花不准。
原因:①印花版和印花台或印花机上的定位器配合间隙过大,印花版上定位器松动时,刮板运行与版面产生的力使印花版向用力大的方向移动,花纹未印在应该印的位置。
②印花版框变形、粘贴在版框上的丝网有局部松动或脱开现象,使版上部分花纹移离了原来的位置。
③一个花型中的每个印花版版面干湿程度相差较大,湿度大的版面较松涨或局部松驰严重,刮板运行时使版面的花纹向受力方向移动,织物上花纹的局部或全部发生不同程度的错位。
④在印花版运行期间,牵动了被印的衣片或匹布,使已印的花纹在印台上移动。
⑤各个印花版绷网时的丝网张力相差较大或不均匀,在受温度、湿度影响时、丝网张力小或不均匀的版面花纹容易移位。
2. 渗化(扩散、洇色)织物上一种或几种颜色花纹的轮廓边缘向外扩展,在花纹边缘的全部或局部形成了与花纹颜色相同、色泽较淡的毛糙色边,两种不同颜色的花纹相接或邻近时还会出现第三色相,这种现象称为渗化。
原因:①涂料印花色浆中增稠剂含量不足或水量过多,印浆粘稠度达不到应有的要求。
由于印浆的流动速度较快,使织物上的花纹色浆向花纹边缘以外流动较多,形成花纹轮廓不清晰现象。
②印花操作时,刮板运行的速度慢、压力大、带浆量多、往返次数频繁等,都会使花纹给浆量过多,因超过了织物载浆量,色浆就向花纹以外渗色。
③花纹面积大、织物得浆量多时,印花后的织物较长时间层叠放、使织物湿度增大,花纹色浆很容易向外扩散。
④配制印花色浆时搅拦不均匀或印浆直接加水稀释,影响或破坏了印浆在乳化状态时的稳定性。
印花常见疵病
印花常见疵病1、刀线(1)形态:在印花织物的某个经向部位,呈现深浅宽条状刀线。
刀线在疵布中出现概率较大。
(2)产生原因:①印花刮刀质量不好,刀片不耐磨、弯曲、被碰撞卷刃。
②刮刀在圆网内接触不良,造成色浆不匀。
③圆网内壁表面局部不够光洁,使刀口受损,给浆不匀。
④色浆中糊料未充分膨化、有硬物混入或涂料色浆中粘合剂选用不当,室温结膜而粘附刮刀刀口。
稳定不溶性偶氮染料印花时,刮刀与圆网摩擦发热,也往往会粘结刀口,产生刀线或堵塞网孔。
(3)防止方法:①根据织物的品种、花型面积的大小、色浆的性能来确定刮刀刀片的规格、压力和角度,以减轻刮刀与圆网的摩擦阻力。
Stork新颖的聚四氟乙烯塑料刀口(刀口外层用聚四氟乙烯塑料嵌入,以减轻刀口与圆网的摩擦力)更适应于圆网印花,但它要求使用低粘度、流变性好的原糊。
②宜选用粘度低、成糊率高、近牛顿型流体的印花原糊。
杜绝杂质的混入,糊料膨化要充分。
③感光前应认真检查网孔的清晰度和内壁的光洁度,控制刮胶时的胶层厚度,防止胶液渗入内壁。
2、嵌圆网网孔(1)形态:印花织物上局部花纹露底。
(2)产生原因:①织物表面未除净的纤维短绒、纱头嵌入圆网的网孔。
②色江中含有杂质。
(3)防止方法:①在圆网印花机进布处加装刷毛吸尘装置,并认真搞好进布处的清洁工作。
②在色浆上机前要用高目数(120目以上)的筛网过滤。
3、露底(1)形态:印花织物上某些花纹处色浅或深浅不匀,甚至露白。
(2)产生原因:主要是织物的花纹上得不到应有的色浆所致。
原因有:①刮刀的选择和压力不适于刮印要求。
②圆网网孔不清晰、网孔大小或网孔堵塞。
③织物半制品前处理时,毛细管效应较差,丝光不足,影响织物的渗透性,易产生色泽不匀或色浅。
(3)防止方法:①印制厚重织物、大块面花型时,选用50mm*0.15mm的刮刀,调节压力和角度,以提高给色量,减轻露底。
②选用低粘度的海藻酸钠、高醚化度的植物胶类糊料或将海藻酸钠与乳化糊拼混使用。
③加强织物前处理的质量控制。
常见印花疵点及产生原因
常见印花疵点及产生原因2008年8月28日来源: 互联网在线投稿1. 露白经纱或纬纱的一部分翻转或移动到织物的正、反面,在花纹上呈现出酷似被挠后留下的道道。
该疵病大多由于色浆渗透不良、印花后的处理不当(张力不匀等)而造成。
2. 印花色泽不匀(斑点)印花的一部分变成了如同沙鱼表皮形状那样的花斑。
该疵病多在色浆粘度不适当、筛网网眼选择不当或贴布不匀等情况下发生。
3. 渗色(化开)印花花纹的颜色渗出,花型的轮廓不清晰,呈现出模糊不清的色彩。
系由于色浆粘度低、染料浓度极浓、印花吸浆量过多或吸湿剂用量多等原因造成的。
4-1. 搭色污斑(搭色)印花花纹的颜色沾染到其它部分所造成的污斑。
大多在印花台板洗涤不净,印花后干燥不充分相互重叠在一起或蒸化工程中织物与织物间相互接触等情况下发生。
在日本,有的工厂是在绳状条件下采用调节织物的张力这样一种控制方式进行彻底洗涤的。
4-2. 搭色污斑(印花台板污斑)5. 双版色差(刮浆不匀)系在织物的横向呈现出一定间隔的色泽深浅。
该疵病多在筛网框、刮刀安装不良或刮浆不匀情况下发生。
6. 色浆不足(脱浆)即花纹部分颜色缺乏。
通常在色浆补充不及时,刮浆刀压力不匀、刮浆刀硬度不当,刮浆刀继电器故障、印花台板表面有凹凸,色浆粘度及浆料不适当等情况下发生。
7. 花版接头不良(接版印)系花版接版处花型重叠或不吻合(脱开)。
多因输送带调整不良或台版规矩眼调整不当、影响花位准确性所造成。
8. 花版错位(套歪、套版不准)系花纹错位的印制品。
大多在对花不准、雕刻不良、贴布不良等情况下发生。
9. 版框痕(框子印、搭脱)印花部分呈现出花版框架形状的异常条痕。
多由于输送带不良、花版框架安装不良等原因所致。
10. 弯曲(花形歪斜)即花纹对于织物的经纬纱线呈倾斜或弯曲状。
通常在印花坯布(绸)本身有纬斜或缝头不良或台板贴布歪斜等情况下发生。
11. 色点系小点状的颜色污斑。
通常在色浆中有未溶解之染料或附着有杂质的情况下发生。
面料检验经验分享----印花面料疵点
面料检验经验分享----印花面料疵点纺织面料QC们经常会碰到印花面料的检验,但有些QC没有在印花工厂做过,对其工艺流程和生产机器不熟悉,对机台生产时出现的毛病或次品没有一个很全面的认识,下面的这个关于印花面料疵点的文章会对大家有所帮助。
-------------------------------------------------------------------------------------------------1. 露白经纱或纬纱的一部分翻转或移动到织物的正、反面,在花纹上呈现出酷似被挠后留下的道道。
该疵病大多由于色浆渗透不良、印花后的处理不当(张力不匀等)而造成。
2. 印花色泽不匀(斑点)印花的一部分变成了如同沙鱼表皮形状那样的花斑。
该疵病多在色浆粘度不适当、筛网网眼选择不当或贴布不匀等情况下发生。
3. 渗色(化开)印花花纹的颜色渗出,花型的轮廓不清晰,呈现出模糊不清的色彩。
系由于色浆粘度低、染料浓度极浓、印花吸浆量过多或吸湿剂用量多等原因造成的。
4-1. 搭色污斑(搭色)印花花纹的颜色沾染到其它部分所造成的污斑。
大多在印花台板洗涤不净,印花后干燥不充分相互重叠在一起或蒸化工程中织物与织物间相互接触等情况下发生。
在日本,有的工厂是在绳状条件下采用调节织物的张力这样一种控制方式进行彻底洗涤的。
4-2. 搭色污斑(印花台板污斑)5. 双版色差(刮浆不匀)系在织物的横向呈现出一定间隔的色泽深浅。
该疵病多在筛网框、刮刀安装不良或刮浆不匀情况下发生。
6. 色浆不足(脱浆)即花纹部分颜色缺乏。
通常在色浆补充不及时,刮浆刀压力不匀、刮浆刀硬度不当,刮浆刀继电器故障、印花台板表面有凹凸,色浆粘度及浆料不适当等情况下发生。
7. 花版接头不良(接版印)系花版接版处花型重叠或不吻合(脱开)。
多因输送带调整不良或台版规矩眼调整不当、影响花位准确性所造成。
8. 花版错位(套歪、套版不准)系花纹错位的印制品。
学习圆网印花常见疵病及防止措施(下)
学习圆网印花常见疵病及防止措施(下)圆网印花的常见疵病分析和防止措施-下05渗化(1)产生原因。
①印花色浆刮印到织物上后,在色浆未烘干前,色浆会从花型轮廓的边缘向外延渗,最后造成花纹外缘的毛糙色圈。
尤其是在采用防印印花工艺时,若防印色浆中的释酸剂、还原剂用量控制不当,或汽蒸固着时湿度较大,就容易在花纹周围造成浅色边圈。
②使用稠度差,或者已分解脱水的剩浆,在印花机车速缓慢的情况下刮印到织物上时,色浆中的水分容易向花纹四周渗延,造成渗化或花型轮廓模糊之弊。
(2)防止措施。
①配制印花色浆的原糊稠厚度应严加控制,切不可有变质和脱水现象产生,以保证原糊的印花特性。
②合理选择防印印花工艺的防染剂用量,防拔染剂的用量应根据被防印染料的防染难易以及印花原糊耐防拔染剂的性能而异。
图1 圆网印花06压浅印(1)产生原因。
在印花织物表面出现圆网一周的色浅斑痕,这是由于圆网上无花纹处的表面粘附有纤维绒毛和杂质,当前一个圆网刮印到织物的色浆被粘附在后一个圆网表面凸起的纤维绒毛和杂质所压挤,使原有的均匀色泽形成局部色浅(这类疵病特点是,织物正面色泽浅,而反面的色泽较深)。
(2)防止措施。
①为了防止纤维绒毛粘附在圆网的表面,应在圆网印花机进布部分安装毛刷辊和吸尘装置。
为了保证印花前练漂半制品的光洁度,最好将织物经过剪毛处理,剪除织物表面的绒毛和棉结,这对粗厚织物特别重要,是提高产品质量的有效措施之一。
②采用热塑性树脂作贴布浆,由于纤维短绒被黏结在印花导带上,虽经预洗器和洗涤部分海绵的刷洗,但仍不能揩除,进面堆结在印花导带上,致使印花导带面层高低不平,由此面产生局部色浅。
发现这种情况,应及时将印花导带上的热塑性树脂剥除后,重新上胶。
07搭开(或拖色)在织物上有一定形状的花纹影印。
(1)产生原因。
主要是印制花纹面积较大,或由于某些色浆中含有释酸剂、还原剂和润湿剂时,如果织物未能完全烘干,且印花织物堆置于布箱内时间过长,色浆吸收空气中的水分,更容易造成有规则的花纹搭开。