
某电子制造公司钣金工程图纸绘制规范
杭州华阳通电子制造有限公司
页次:1/10
制订部门工程部工作文件
(工程图纸绘制规范)
编号WI-E00-003制订日期2004.05.24版序第一版REV.1
6.9.2尺寸尽量标注齐全(尺寸或像素密集处除外),产品最大外形尺寸、成形
像素定位尺寸、折弯边展开尺寸必须标注,重点管制尺寸及公差根据客
户要求必须标注。
6.9.3对尺寸标注﹐首要原则是体现对产品之管控要求﹐其次为方便现场量测。
6.9.4重点管控的尺寸可在其尺寸旁加“★” 以示提示。
6.9.5局部剖视图和局部断面图形状大小及高度等尺寸尽量标注齐全。
6.9.6印字必须标出其字框尺寸和方向。
6.9.7所有抽孔、冲凸、压印、压字等局部成型都必须标注其类型﹑方向、数
量和尺寸。
6.10 注解:
6.10.1展开图中的小折﹑小凸﹑五金件等要在其像素的旁边用一个大写英
文字母作为标注代号, 规格相同的像素代号一致, 注解字段说明包
括规格、尺寸、数量、方向和指导线。
6.10.2像素注解规范:
5.10.2.1五金件﹕方向﹑规格﹑数量﹑底孔必须填写(必要时另作
剖视图)。
压铆类
螺母,螺柱,螺钉,
销钉等
正面压铆
平装压铆螺母
反面压铆
平装压铆螺母
制订部门工程部工作文件
( 工程图纸绘制规范 ) 编号WI-E00-003
制订日期2004.05.24 版序第一版 REV.1
6.10.2.2抽孔﹕方向﹑规格﹑数量﹑底孔必须填写(必要时另作剖视图)。
抽孔类
抽芽孔,自铆
孔,莲花座孔等
向上抽孔
向下抽孔
6.10.2.3 冲凸:方向、类型、数量、预冲孔必须填写(必要时另作剖视图)。
冲凸类
凸包,凸台,压
筋,地脚等
向上冲凸包
向下冲凸包
6.10.2.4撕裂类:方向﹑规格﹑数量必须填写(必要时另作剖视图)。
撕裂类冲桥,冲挂耳,
敲落孔等
向上撕裂
向下撕裂
杭州华阳通电子制造有限公司
页次
:7/10
制订部门工程部工作文件
( 工程图纸绘制规范 ) 编号WI-E00-003
制订日期2004.05.24 版序第一版 REV.1
6.10.2.5沉孔:方向、数量、角度必须填写(必要时另作剖视图)。
沉孔类
正面沉孔
反面沉孔
6.11成型像素﹑五金件剖视画法及标注:
成型像素需剖视时﹐剖视像素应保证其剖视正确性﹐另需作剖面线﹐尺寸标
注齐全。
6.11.1冲凸类: 标注其大小及深度,对于方形凸台﹐可只剖其一个方向。
6.11.2敲落孔﹕标注其大小及高度。
6.11.3反折压平孔﹕标注折边长度及内径大小﹐如为非默认高度(两个料厚)则需标
出其高度尺寸。
制订部门工程部工作文件
(工程图纸绘制规范) 编号WI-E00-003
制订日期2004.05.24版序第一版REV.1
6.11.4五金件﹕
6.11.5 抽形﹕内外径及高度(如无关紧要之尺寸可标为参考)﹐注意其皆为导直
后的尺寸。
6.11.6冲桥﹕标注内外尺寸及高度﹐注意其皆为导直后的尺寸
制订部门工程部工作文件
( 工程图纸绘制规范 ) 编号WI-E00-003
制订日期2004.05.24 版序第一版 REV.1
6.11.7地脚﹕标注高度及垫脚内外径:
6.11.8凸点﹕标注外径﹑高度﹑内圆半径。
6.11.9沉孔﹕沉孔角度及大小径。
制订部门工程部工作文件
(工程图纸绘制规范) 编号WI-E00-003
制订日期2004.05.24版序第一版REV.1
6.11.10抽芽﹕标出其抽芽规格。
6.12 展开图输出
展开图绘制好后必须以CAD R14版本存档。
7.0相关文件:
7.1<<华为表处代码及技术要求>>
8.0相关附件:
8.1 <折弯参数表>
8.2 <压铆件、攻丝、抽芽底孔表>
8.3 <焊接螺母底孔表>
8.4 <NC模具列表>
9.0相关说明:
只限工程部有权编写和更改,工程部行使解释权。
钣金工程图纸绘制规范
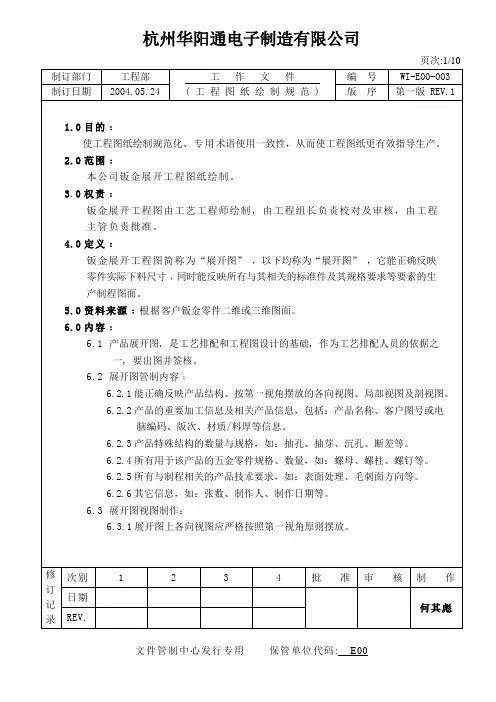
杭州华阳通电子制造有限公司页次:1/10制订部门工程部工作文件( 工程图纸绘制规范)编号WI-E00-003制订日期2004.05.24版序第一版REV.16.9.2尺寸尽量标注齐全(尺寸或像素密集处除外), 产品最大外形尺寸、成形像素定位尺寸、折弯边展开尺寸必须标注,重点管制尺寸及公差根据客户要求必须标注。
6.9.3对尺寸标注﹐首要原则是体现对产品之管控要求﹐其次为方便现场量测。
6.9.4重点管控的尺寸可在其尺寸旁加“★” 以示提示。
6.9.5局部剖视图和局部断面图形状大小及高度等尺寸尽量标注齐全。
6.9.6印字必须标出其字框尺寸和方向。
6.9.7所有抽孔、冲凸、压印、压字等局部成型都必须标注其类型﹑方向、数量和尺寸。
6.10 注解:6.10.1展开图中的小折﹑小凸﹑五金件等要在其像素的旁边用一个大写英文字母作为标注代号, 规格相同的像素代号一致, 注解字段说明包括规格、尺寸、数量、方向和指导线。
6.10.2像素注解规范:5.10.2.1五金件﹕方向﹑规格﹑数量﹑底孔必须填写(必要时另作剖视图)。
压铆类螺母,螺柱,螺钉,销钉等正面压铆平装压铆螺母反面压铆平装压铆螺母制订部门工程部工作文件( 工程图纸绘制规范 ) 编号WI-E00-003制订日期2004.05.24 版序第一版 REV.16.10.2.2抽孔﹕方向﹑规格﹑数量﹑底孔必须填写(必要时另作剖视图)。
抽孔类抽芽孔,自铆孔,莲花座孔等向上抽孔向下抽孔6.10.2.3 冲凸:方向、类型、数量、预冲孔必须填写(必要时另作剖视图)。
冲凸类凸包,凸台,压筋,地脚等向上冲凸包向下冲凸包6.10.2.4撕裂类:方向﹑规格﹑数量必须填写(必要时另作剖视图)。
撕裂类冲桥,冲挂耳,敲落孔等向上撕裂向下撕裂杭州华阳通电子制造有限公司页次:7/10制订部门工程部工作文件( 工程图纸绘制规范 ) 编号WI-E00-003制订日期2004.05.24 版序第一版 REV.16.10.2.5沉孔:方向、数量、角度必须填写(必要时另作剖视图)。
钣金结构设计规范

钣金结构设计工艺规范一、目的:为了统一公司各产品部设计人员对钣金工艺知识的认知和运用,推进设计的标准化,保证所设计产品合理的加工工艺性,特制定本规范,本规范含十项内容。
● 板材选用规范 ● 孔缺结构设计规范 ● 弯曲结构设计规范 ● 焊接结构设计规范 ● 结构缝隙设计规范 ● 表面涂层种类选用规范 ● 表面镀层种类选用规范 ● 图纸工艺性分析和审查规范 ● 图纸尺寸标准规范 ● 非喷涂不锈钢结构设计规范二、范围:本原则适用各产品部的板厚 6mm 的钣金结构设计工作。
三、内容:1.板材选用规范:1) 为了保证材料利用率和冲折最少的换模次数,同一结构上 4mm 的板材厚度规格最多不超过三种,对于强度要求较高的结构可以采用在薄板上压筋或焊接加强筋的方式来实现(如图1,如图2);图1 图22) 板材应优先选用《结构公司常用材料明细表》上登录的材料规格,如必须选用该表以外的材质或板厚,则必须经由工艺室确认后方可选用;(附表1)3) 应避免零件的展开尺寸与原材料的外廓尺寸相等,以此避免原材料误差平行转移;4) 对于有装饰面要求非喷涂板材,同类产品花纹方向应一致,有条状纹路(如拉丝不锈钢)的板材,以人立于的产品正前方为视角标准,纹路方向优先选择竖向(上下)和纵向(前后),对于次要零部件或产品的次要部位,为了保持材料利用率可适当采用横向纹路;5) 对于折弯性能差的厚热板件(如电梯门机件)、硬铝、有功能性回弹的零件(如电插座簧片)等,应有纤维方向的技术要求,对于有避免折弯裂纹要求的零件,料单上应有剪切毛刺方向及折弯方向的要求。
2.孔缺结构设计规范:1) 板材上的各种孔优先选用数控或冲压通用模具表格上登记的规格(附表2,附表3)。
2) 钣金结构零件应倒圆,这从安全和模具寿命均有利。
短的突出宽度b 2t ,长的窄条宽度B 3t 。
零件圆角、孔径等的最小尺寸值参照(如图3,附表4)。
≥3≥3图3附表4 推荐的最小尺寸(见图2)3) 按图2(d ),当D1 1.5t(有色金属),D1 2t(黑色金属)时,将园孔或方孔开通成右侧的“U ”型缺口即可保证良好的工艺性。
钣金展开图绘制注意事项

钣金展开图绘制注意事项
钣金展开图绘制注意事项:
1,绘制一条直线或圆弧时,不能有多段组成或多段重叠。
2,全部的锐角需倒R0.5圆角。
3,客户图中,一般的长方槽都用角叉线画出,但是在钣金展开图中无需画。
4,所有展开图无需标注任何尺寸。
5,每个订单只需用一个CAD文档画展开图,不能用多个文档画。
6,文档里每个展开图,包含展开图,图号,材质,数量等三项信息。
7,图纸中除了展开图和图号信息外,不能有任何其它任何符号或字体等无用信息。
8,图纸中图号信息文字的描述,统一用宋体标准字体。
CAD画图时,画大图时区域缩放办法:点击视图-显示-属性-开-关,多开关几次要缩多小有多小
打命令“RE”,重生成即可,遇到不能放大缩小的问题,仍可继续使用“RE”,CAD图形是可以无限放大,无限缩小的!。
(整理)钣金图图面标注的完整性和相关技术资料

钣金图图面标注的完整性和相关技术资料更新时间:2009-11-7 17:12:07 浏览次数:756钣金图图面标注的完整性和相关技术资料我们习惯上把用于钣金展开和折弯的工艺图样简称为展开图。
完整的展开图图面分“图形”、“标题栏”和“技术要求”三个部分。
在绘制展开图时,必须遵照以下提示的内容,逐一检查图样的完整性和正确性。
1 绘制图形1.1 图形包括工件的展开部分和折弯部分,两者不存在对应的三视图关系,一般应注明“展开图”或“折弯图”,展开图必须按1:1绘制,折弯图可不按比例绘制,图面必须标注折边标记和折弯方向标记。
1.2 图层颜色规定为:白色——轮廓线(激割线),绿色——尺寸线,红色——中心线,浅兰色——虑线,黄色——细线,刻蚀线必需采用非白色层,并注明“刻蚀”。
1.3 展开图规定用中间公差绘制。
对于激光切割的工件,如果孔的公差带小于0.1mm,孔一般按名义尺寸画小0.3mm(板厚≤3mm)~0.5mm (板厚>3mm),并注明扩孔或铰孔至多大尺寸。
1.4 激光切割的螺纹底孔尺寸按下表数据绘制,除标注底孔实际尺寸外,并需标明“扩攻MXX螺纹”。
M3 M4 M5 M6 M8 M10 M12 M16φ2.3 φ3.0 φ3.9 φ4.7 φ6.3 φ8.1 φ9.8 φ13.61.5 自攻螺钉底孔按下表数据绘制螺纹规格板厚 mm 底孔直径 mm 拧入力矩 N.mST4.2 1.0 3.2 0.8661.2 3.2 1.2841.5 3.4 1.5452.03.5 1.8832.53.5 1.851ST4.8 1.0 3.7 0.9341.2 3.9 1.1011.5 3.9 1.6422.0 4.0 2.2422.5 4.0 2.5643.04.1 4.042ST6.3 1.5 5.2 3.0582.0 5.43.2772.5 5.53.5053.0 5.6 3.9591.6 自攻锁紧螺钉底孔按下表数据绘制板厚 0.8 1 1.2 1.5 2 2.5 3 4 5 6M2 1.70 1.70 1.70 1.70 1.75M2.5 2.20 2.20 2.20 2.20 2.20 2.25M3 2.65 2.70 2.70 2.70 2.75 2.75 2.80M4 3.60 3.60 3.65 3.65 3.70 3.70 3.70 3.75M5 4.60 4.60 4.65 4.65 4.65 4.70 4.70 4.75 M6 5.50 5.50 5.55 5.55 5.60 5.65 5.70 1.7 焊接螺母底孔按下表数据绘制。
钣金件设计规范
钣金件设计规范钣金件设计规范是指针对钣金件的设计和制造过程中需要遵循的一系列规范和要求。
钣金件是指通过对金属板材进行切割、弯曲、冲压、焊接等工艺加工而成的零件。
下面是关于钣金件设计规范的一些要点。
1. 材料选择在设计钣金件时,需要根据零件的功能和工作环境选择合适的材料。
常用的钣金材料有碳钢、不锈钢、铝合金等。
同时,需要考虑材料的强度、硬度、耐腐蚀性等特性。
2. 设计几何形状钣金件的几何形状设计应具备合理性和可制造性。
应尽量减少零件的复杂度,避免过于细小的结构和过于复杂的平面形状。
设计时应考虑材料利用率和制造工艺的可行性。
3. 尺寸公差设计钣金件时,需要在设计图纸中规定尺寸公差。
合适的公差范围能够保证零件的互换性和可靠性。
公差的选择应根据零件的功能和制造工艺来确定。
4. 强度分析钣金件的设计应考虑其强度和刚度。
可以通过有限元分析等工具进行强度分析,以确定零件的最佳结构和材料。
5. 过冲与收口在钣金件的设计中,需要考虑过冲和收口的问题。
过冲是针对冲压加工过程中金属板材的弹性回弹问题,而收口则是为了提高钣金件的牢固性和密封性。
6. 表面处理钣金件在制造完成后,需要进行表面处理以提高其外观质量和耐腐蚀性。
常见的表面处理方法有喷漆、喷粉、电镀等。
7. 组装与安装钣金件的设计应考虑其组装和安装的便利性。
零件之间的连接方式应合理选择,并且连接点应容易访问和维修。
8. 质量控制在钣金件的设计和制造过程中,需要进行严格的质量控制。
设计师和制造人员要清楚了解设计要求,确保零件的质量符合标准。
9. 制造工艺钣金件的制造工艺有很多种,包括切割、冲压、弯曲、焊接等。
不同的制造工艺对零件的形状、尺寸和材料要求不同,设计师要根据具体情况选择合适的制造工艺。
10. 设计文件和验收标准钣金件的设计过程中应编制相应的设计文件,包括设计图纸、工艺文件、检验标准等。
设计师和制造人员要严格按照设计文件的要求进行制造和验收,确保零件符合设计要求。
钣金件产品图设计规范

可编辑钣金件产品图纸规范精品Q/HMJ 0401001-2001前言钣金件产品图纸设计规范是由青岛海尔模具有限公司根据产品开发的需要,因现无有关上级标准特制定此企业标准,在有关上级标准发布实施后本标准将自动废止或视情况修订后重新发布实施。
本标准于2003年12月20日发布;本标准于2003年12月25日实施;本标准主要起草单位:青岛海尔模具有限公司;本标准主要起草人:张坤英1 主题内容与适用范围本标准规定了钣金件产品图中应表达的内容及表达规范,利于提高产品图的质量,使之更好地指导生产。
本标准适用于模具公司钣金件产品图的设计。
2 内容2.1 金属板材冲压、拉伸、焊接等方法加工成型的零件称为钣金件。
钣金件设计图样是直接提供给客户和产品制造单位的,其应提供钣金件加工、检验所必需的全部信息。
2.2 钣金件设计在满足使用要求的前提下,应注意其工艺性,不应出现平面尖角及应力集中的突变结构,避免模具或工艺原因难以实现的结构。
要遵循JB/T4378.1《金属冷冲压件结构要素》的规定准则。
2.3 钣金件设计图采用二维表达方式,一般不得使用三维图。
对于形状复杂,二维图无法表达清楚的部分结构,在与客户和制造单位达成协议的情况下可用三维图表达,应在技术要求中说明。
用PRO/E软件出二维图,(二维图中的圆弧线应删除),配置文件drawsetup内容应统一。
2.4 图形2.4.1钣金件图样中的图形必须完整,清晰,能够表达钣金件的全部形状。
要合理运用视图、剖视图以及有关的其他表达方式,图面布置要合理。
2.4.2由两个或两个以上零件经焊接或铆接成型的组合钣金件,应画装配图。
形状较为简单的可只用一张装配图样表达,各零件用引出线标上件号(1、2、3、……)并在明细表中标注名称、材料等各项内容;形状复杂的应将各零件单独出零件图表达(明细表见附表1)2.5 尺寸标注2.5.1钣金件的定形尺寸和定位尺寸应标注完整、清晰、合理,符合机械制图国家标准,尽量选择加工基准和检验基准作为标注尺寸的基准,基准的投影不需在图中标注。
钣金工艺图
钣金工艺图的制作我们习惯上把用于钣金展开和折弯的工艺图样简称为展开图。
完整的展开图图面分“图形”、“标题栏”和“技术要求”三个部分。
在绘制展开图时,必须遵照以下提示的内容,逐一检查图样的完整性和正确性。
1 绘制图形1.1 图形包括工件的展开部分和折弯部分,两者不存在对应的三视图关系,一般应注明“展开图”或“折弯图”,展开图必须按1:1绘制,折弯图可不按比例绘制,图面必须标注折边标记和折弯方向标记。
1.2 图层颜色规定为:白色——轮廓线(激割线),绿色——尺寸线,红色——中心线,浅兰色——虑线,黄色——细线,刻蚀线必需采用非白色层,并注明“刻蚀”。
1.3 展开图规定用中间公差绘制。
对于激光切割的工件,如果孔的公差带小于0.1mm,孔一般按名义尺寸画小0.3mm(板厚≤3mm)~0.5mm (板厚>3mm),并注明扩孔或铰孔至多大尺寸。
1.4 激光切割的螺纹底孔尺寸按下表数据绘制,除标注底孔实际尺寸外,并需标明“扩攻MXX螺纹”。
M3 M4 M5 M6 M8 M10 M12 M16φ2.3φ3.0φ3.9φ4.7φ6.3 φ8.1φ9.8φ13.61.5 自攻螺钉底孔按下表数据绘制螺纹规格板厚mm 底孔直径mm 拧入力矩N.mST4.2 1.0 3.2 0.8661.2 3.2 1.2841.5 3.4 1.5452.03.5 1.8832.53.5 1.851ST4.8 1.0 3.7 0.9341.2 3.9 1.1011.5 3.9 1.6422.0 4.0 2.2422.5 4.0 2.5643.04.1 4.042ST6.3 1.5 5.2 3.0582.0 5.43.2772.5 5.53.5053.0 5.6 3.9591.6 自攻锁紧螺钉底孔按下表数据绘制板厚0.8 1 1.2 1.5 2 2.5 3 4 5 6M2 1.70 1.70 1.70 1.70 1.75M2.5 2.20 2.20 2.20 2.20 2.20 2.25M3 2.65 2.70 2.70 2.70 2.75 2.75 2.80M4 3.60 3.60 3.65 3.65 3.70 3.70 3.70 3.75M5 4.60 4.60 4.65 4.65 4.65 4.70 4.70 4.75M6 5.50 5.50 5.55 5.55 5.60 5.65 5.70 1.7 焊接螺母底孔按下表数据绘制。
钣金件图纸画法与规定
钣金件图纸画法与规定 SANY GROUP system office room 【SANYUA16H-钣金件图纸画法与规定1.目的规范钣(零)件图的图面画法,达到钣(零)件图绘制的快速统一.2.图面要求2.1钣件图和零件图都必须用第一角投影法绘制。
不允许第三视角图纸下发车间使用,除非客户的图纸是很难转化的图片格式或PDF档案格式,但必须清晰注明第三角视图,否则一律按照第一角执行。
2.2钣件图中孔的画法遵照国标画法及相关规定。
2.3一张图面一般只能表达一块模钣,同一功能模钣(或垫脚)分成几部分时,画在同一张图中,图框中零件数量栏填写总的件数(例垫脚有几支填几).另外在视图的正下方进行编号以示区分,如CC-1,CC-2……等.如果几部分材质不同的话还需在编号的下方注明”材质:***”,如几部分材质相同就只需在图框标题栏中材质栏填写即可.2.4钣件图中如有多个钣件(或零件)共享的情况,则必须把共享的零件(可缩小)拷贝到钣件图的侧面,并在拷出的视图正下方注明零件的编号.一般异形的零件编号在前,共享零件编号最后,圆形零件居前两者之间.2.5平板零件图中一般只画零件的俯视方向视图(作为主视图),表达不清楚的部分进行局部剖视.2.6零件图以表达清楚为原则,主视图一般从模钣图中直接拷贝出来,不要旋转和镜射,特殊情况除外,绝对禁止将拷贝出来的视图放到其它视图的位置.主视图下方的正视图和右方的右侧视图依表达的需要,确定是否要画.纯粹圆冲子和圆入块类零件可只画一个轴向断面图,投影为圆的视图可以不画.2.7钣金件的技术要求,涉及材质,厚度,不允许接刀痕、压伤、划伤、毛刺等外观规定,并涉及相应的表面处理,检验标准等规定。
2.8对于多道折弯的零件,压铆、抽芽孔等数量多的孔位零件,压铆孔(或抽芽孔)采用“A”符号标注所有相同的孔,不同的压铆类型如螺母多种,螺柱多种规格,采用“A”“B”“C”等不同符号在图面标注清楚相应规格的数量,避免员工压错。
钣金零件结构设计规范与工艺合理性要求
前言钣金件是目前最主要,也是最常见的一种结构件设计形式,它是由钣金材料经过冲压加工而成的。
钣金件的几何形状、尺寸及加工精度的合理与否直接影响了零件的加工工艺,而加工工艺又对材料、工序、模具寿命、产品质量和产品成本产生制约。
本文重点介绍了钣金类结构件在设计中应遵循的设计规范和相关工艺合理性要求,可为钣金类结构零件的详细设计提供指导。
目前钣金件的基本加工方法有:冲裁、折弯、拉伸、成型等。
以下将分别按钣金件的几种加工方法进行逐一说明。
(文中的图例只表示设计规范及工艺要求,而不表示具体零件的结构设计图)1、冲裁冲裁分为普通冲裁和精密冲裁。
目前在电子通信产品的结构件中通常是采用普通冲裁。
下面所列出的冲裁工艺,是指普通冲裁的结构工艺性。
1.1、冲裁件的形状和尺寸应尽可能简单、对称。
冲裁件形状、尺寸简单、对称,可使冲裁排样时的废料最少,有利于节约用料。
图例11.2(t为材料厚度)图例2图例2 冲裁件外形及内孔的连接过渡圆角1.3、冲裁件应避免窄长的悬臂或凹槽冲裁件的凸出或凹入部分的长度和宽度,一般情况下,都应大于1.5t(t为材料厚度)。
同时应避免窄长的切口与和过窄的切槽,以增大模具相应切口部位的刃口强度,提高模具的寿命,降低模具加工的难度。
图例31.4图例4图例4 冲孔形状示例表1 冲孔最小尺寸高碳钢、低碳钢对应的常用材料牌号列表参见第5章的附录。
1.5、冲裁的孔间距及孔边距零件的冲孔边缘到零件材料边缘的最小距离与零件和孔的形状有关,参见图例5。
其中,当冲孔边缘与零件外形边缘不平行时,最小距离a应大于材料厚度t;而当冲孔边缘与零件外形边缘平行时,最小距离b应大于1.5t。
1.6、折弯件及拉伸件中的冲孔 在折弯件或拉伸件中冲孔时,其孔壁与零件直壁之间的距离与内圆角半径和材料厚度有关。
参见图例6。
图例6 折弯件或拉伸件中孔壁与零件直壁间的距离1.7、螺钉、螺栓及铆钉的过孔和沉头孔螺钉、螺栓及铆钉的过孔和沉头孔的结构尺寸通常按所对应的表2、表3、表4选取。
钣金零件图面标准规定
钣金零件图面标准规定1. 目的规范钣金(零)件图的图面画法,达到钣金(零)件图绘制的快速统一.2. 图面要求2.1 钣件图和零件图都必须用第一角投影法绘制。
不允许第三视角图纸下发车间使用,除非客户的图纸是很难转化的图片格式或PDF档案格式,但必须清晰注明第三角视图,否则一律按照第一角执行。
2.2 钣件图中孔的画法遵照国标画法及相关规定。
2.3 一张零件图只能表达一个产品,标题栏内应注明产品名称、产品图号、零件名称、零件图号、日期、材质、板厚、设计(绘图)、审核、未注要求及其它要求。
2.4 钣件图中如有多个钣件(或零件)共享的情况,则必须把共享的零件(可缩小)拷贝到钣件图的侧面,并在拷出的视图正下方注明零件的编号.一般异形的零件编号在前,共享零件编号最后,圆形零件居前两者之间.2.5 平板零件图中一般只画零件的主视图,表达不清楚的部分进行局部放大.2.6 零件图以表达清楚为原则,主视图不要旋转和镜射,特殊情况除外;主视图下方的俯视图和右方的左视图依表达的需要确定是否要画.纯粹圆冲子和圆块类零件可只画一个轴向断面图,投影为圆的视图可以不画.2.7 钣金件的技术要求,涉及材质,厚度,不允许接刀痕、压伤、划伤、毛刺等外观规定,并涉及相应的表面处理,检验标准等规定。
2.8 对于多道折弯的零件,压铆、抽芽孔等数量多的孔位零件,压铆孔(或抽芽孔)采用“A”符号标注所有相同的孔,不同的压铆类型如螺母、螺柱多种规格,采用“A”“B”“C”等不同符号在图面标注清楚相应规格的数量,避免员工压错。
折弯多的运用多个视图表达清楚各道折弯的尺寸。
2.9 绘制的图纸中必须有图号,并且图号必须是唯一的。
产品名称按客户的产品名称,客户没提供产品名称的按此工件在部件中的功能、位置及大概形状命名。
3. 标注要求3.1 所有钣金件图或零件图的标注都必须体现零件设计的要求尺寸。
3.2 共享时,必须在主视图中用引线标注出共享的模板或零件代号.共享钣(零)件的尺寸尽量在主视图中标注.共享零件有后续加工时,必须在拷贝出来的视图上标全零件最终要求的设计尺寸.需作特殊处理的共享零件要做必要的引线批注说明。