
铸造的工艺流程
铸造的工艺流程
铸造是一种通过将金属和其它材料变形并以某种形式装入模型的工艺,使形状的空间结构发生变化,以此获得更殊的零件。
它一般采用液态金属,通常是铝或铁等金属材料,经过熔炼,把液态金属注入有形的模具,经过一定的工艺条件,金属胶软,部件完成结构及其尺寸形状。
铸造是一种常见的工艺流程,由准备、熔炼、浇注、分离、加工和检验组成。
1、准备:确定要使用的金属材料,准备金属加工和模具,对模具进行压力测试,加强传统工艺的品质把握。
2、熔炼:将金属材料熔炼,形成液态的金属,液态金属应该是清澈无杂质的,熔炼温度和凝固温度最好符合要求。
3、浇注:将液态金属以一定的速度和压力从模具上浇入。
4、分离:模具空腔内铸件被金属铸入后,需要分离模具,以获取完美的铸件。
将被铸件整体从模具中分离出来。
5、加工:铸件在分离后,有可能因形状问题需要精加工,可以使用机床加工,以精确的形状和尺寸。
6、检验:完成加工后,需要检验,判定产品是否符合质量要求、形状,尺寸是否符合要求。
铸造的工艺流程
铸造的工艺流程
1. 模具制备:根据产品的形状和尺寸,制作出合适的模具。
2. 熔炼:将需要铸造的金属(如铜、铁、铝等)投放到熔炉里熔化。
3. 浇注:将熔化的金属从铸造炉中倾倒到模具中并填满整个模具。
4. 冷却:让倾倒的金属在模具内冷却和固化,通常需要等待几分钟至数小时不等。
5. 拆模:将固化的金属从模具中取出,通常需要借助拆模工具。
6. 削除:去除铸件表面的毛刺和不平整部位,使铸件达到需要的表面光洁度和平整度。
7. 热处理:对铸件进行高温处理或淬火等处理,可以改善铸造件的物理和机械性能。
8. 清理:将铸件进行打磨和清理,使铸件的表面光洁度更高,并减少不良缺陷。
9. 检验:根据设计要求和产品规格对铸件进行各项测试和检验,保证铸件符合要求。
10. 包装:根据产品的需求对铸造件进行包装和标识,方便后续处理和运输。
铸造生产的工艺流程
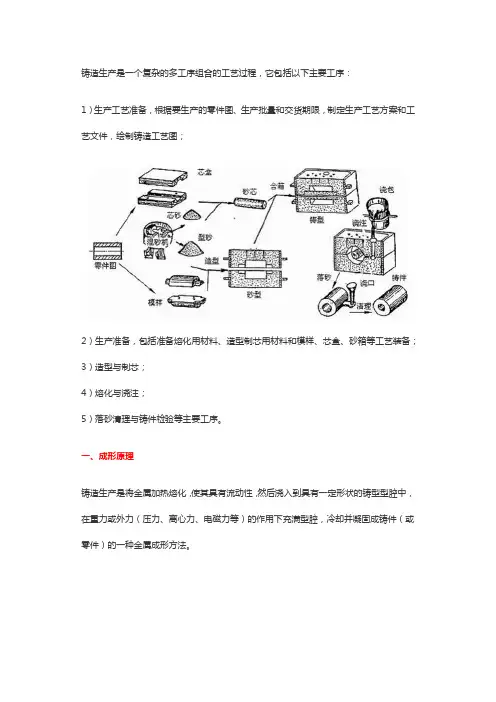
铸造生产是一个复杂的多工序组合的工艺过程,它包括以下主要工序:1)生产工艺准备,根据要生产的零件图、生产批量和交货期限,制定生产工艺方案和工艺文件,绘制铸造工艺图;2)生产准备,包括准备熔化用材料、造型制芯用材料和模样、芯盒、砂箱等工艺装备;3)造型与制芯;4)熔化与浇注;5)落砂清理与铸件检验等主要工序。
一、成形原理铸造生产是将金属加热熔化,使其具有流动性,然后浇入到具有一定形状的铸型型腔中,在重力或外力(压力、离心力、电磁力等)的作用下充满型腔,冷却并凝固成铸件(或零件)的一种金属成形方法。
图1 铸造成形过程铸件一般作为毛坯经切削加工成为零件。
但也有许多铸件无需切削加工就能满足零件的设计精度和表面粗糙度要求,直接作为零件使用。
二、型砂的性能及组成1、型砂的性能型砂(含芯砂)的主要性能要求有强度、透气性、耐火度、退让性、流动性、紧实率和溃散性等。
2、型砂的组成型砂由原砂、粘接剂和附加物组成。
铸造用原砂要求含泥量少、颗粒均匀、形状为圆形和多角形的海砂、河砂或山砂等。
铸造用粘接剂有粘土(普通粘土和膨润土)、水玻璃砂、树脂、合脂油和植物油等,分别称为粘土砂,水玻璃砂、树脂砂、合脂油砂和植物油砂等。
为了进一步提高型(芯)砂的某些性能,往往要在型(芯)砂中加入一些附加物,如煤粉、锯末、纸浆等。
型砂结构,如图2所示。
图2 型砂结构示意图三、工艺特点铸造是生产零件毛坯的主要方法之一,尤其对于有些脆性金属或合金材料(如各种铸铁件、有色合金铸件等)的零件毛坯,铸造几乎是唯一的加工方法。
与其它加工方法相比,铸造工艺具有以下特点:1)铸件可以不受金属材料、尺寸大小和重量的限制。
铸件材料可以是各种铸铁、铸钢、铝合金、铜合金、镁合金、钛合金、锌合金和各种特殊合金材料;铸件可以小至几克,大到数百吨;铸件壁厚可以从0.5毫米到1米左右;铸件长度可以从几毫米到十几米。
2)铸造可以生产各种形状复杂的毛坯,特别适用于生产具有复杂内腔的零件毛坯,如各种箱体、缸体、叶片、叶轮等。
金属铸造工艺流程

金属铸造工艺流程
一、前期准备
1.确定产品设计图纸和技术要求;
2.选择合适的铸造材料;
3.制作模具或选择现成模具;
4.准备熔炼设备和工具。
二、模具制作
1.根据产品设计图纸制作模具;
2.根据产品形状和尺寸,分别制作上下模板、芯子、滑动块等零件;
3.组装好模具,并进行调试。
三、熔炼金属
1.选择合适的金属材料,按比例加入不同成分的合金元素,使得金属材料满足产品技术要求;
2.将金属材料放入熔炉中加热,直至达到液态状态。
四、浇注铸件
1.将预先加热好的模具放置在浇注台上;
2.打开浇口,在合适的时间点向模腔中倒入液态金属;
3.保持一定时间后,关闭浇口并等待铸件冷却。
五、脱模清理
1.待铸件冷却到一定温度后,拆开上下模板,取出铸件;
2.清理铸件表面的氧化皮等杂质,并进行打磨等处理。
六、热处理
1.根据产品技术要求,进行热处理;
2.热处理方式包括退火、正火、淬火等。
七、机械加工
1.根据产品设计要求,进行机械加工;
2.机械加工方式包括车削、铣削、钻孔等。
八、表面处理
1.根据产品要求,进行表面处理;
2.表面处理方式包括喷漆、喷砂、电镀等。
九、检验验收
1.对铸件进行外观检查,确认是否存在缺陷;
2.对铸件进行尺寸测量和材质分析,确认是否满足技术要求;
3.如果存在问题,则需要重新制作或返工修复。
铸造工艺的一般流程包括

铸造工艺的一般流程包括铸造是一种常见的金属加工工艺,通过将熔化的金属注入模具中,冷却凝固后形成所需的零件或产品。
铸造工艺广泛应用于汽车制造、航空航天、船舶制造等领域。
下面将介绍铸造工艺的一般流程。
模具设计与制造铸造的第一步是进行模具设计与制造。
模具通常分为砂型、金属型等不同类型。
设计模具需要考虑到最终产品的形状、尺寸等要求,以确保可以顺利进行铸造过程。
制造模具需要使用各种加工设备进行加工,保证模具的精度和质量。
原料准备与熔炼在进行铸造前,首先需要准备好所需的原料,通常是金属合金。
原料将被放入炉中进行加热熔炼,直至达到合适的熔化温度。
熔炼时需要控制好炉温和金属成分的配比,以确保熔池中的合金成分符合要求。
浇注与填充一旦熔池中的金属达到适当的温度和成分,就可以进行浇注。
将熔化的金属倒入预先准备好的模具中,通过浇口让金属进入模具内部。
金属在模具内部逐渐冷却凝固,并填充整个模腔,形成最终产品的形状。
冷却与固化填充完模具后,金属开始逐渐冷却固化。
在这个过程中,金属的结构逐渐凝固,使得产品获得所需的硬度和强度。
冷却时间通常取决于材料类型和模具设计,需要等到金属完全固化后才能进行下一步工艺。
脱模与后处理当金属完全固化后,就可以进行脱模操作了。
将模具打开,取出固化后的产品。
在一些情况下,产品可能需要进行后续的加工处理,如去除毛刺、表面抛光等,以满足最终产品的要求。
检测与质量控制最后一步是对铸造产品进行检测和质量控制。
通过各种检测手段,如尺寸测量、X射线检测等,确保产品的质量符合设计要求。
在质量合格后,产品就可以投入使用或销售。
如此,铸造工艺的一般流程就完成了。
铸造工艺在制造业中扮演着重要的角色,为各种行业生产出高质量的金属零件和产品。
通过不断优化工艺流程和提高技术水平,铸造工艺将会继续发展,满足不同行业对于金属制品的需求。
铸造生产的工艺流程
铸造生产的工艺流程铸造生产是一个复杂的多工序组合的工艺过程,它包括以下主要工序:1)生产工艺准备,根据要生产的零件图、生产批量和交货期限,制定生产工艺方案和工艺文件,绘制铸造工艺图;2)生产准备,包括准备熔化用材料、造型制芯用材料和模样、芯盒、砂箱等工艺装备;3)造型与制芯;4)熔化与浇注;成形原理铸造生产是将金属加热熔化,使其具有流动性,然后浇入到具有一定形状的铸型型腔中,在重力或外力(压力、离心力、电磁力等)的作用下充满型腔,冷却并凝固成铸件(或零件)的一种金属成形方法。
图 1 铸造成形过程铸件一般作为毛坯经切削加工成为零件。
但也有许多铸件无需切削加工就能满足零件的设计精度和表面粗糙度要求,直接作为零件使用。
型砂的性能及组成1、型砂的性能型砂(含芯砂)的主要性能要求有强度、透气性、耐火度、退让性、流动性、紧实率和溃散性等。
2、型砂的组成型砂由原砂、粘接剂和附加物组成。
铸造用原砂要求含泥量少、颗粒均匀、形状为圆形和多角形的海砂、河砂或山砂等。
铸造用粘接剂有粘土(普通粘土和膨润土)、水玻璃砂、树脂、合脂油和植物油等,分别称为粘土砂,水玻璃砂、树脂砂、合脂油砂和植物油砂等。
为了进一步提高型(芯)砂的某些性能,往往要在型(芯)砂中加入一些附加物,如煤份、锯末、纸浆等。
型砂结构,如图 2 所示。
图 2 型砂结构示意图工艺特点铸造是生产零件毛坯的主要方法之一,尤其对于有些脆性金属或合金材料(如各种铸铁件、有色合金铸件等)的零件毛坯,铸造几乎是唯一的加工方法。
与其它加工方法相比,铸造工艺具有以下特点:1)铸件可以不受金属材料、尺寸大小和重量的限制。
铸件材料可以是各种铸铁、铸钢、铝合金、铜合金、镁合金、钛合金、锌合金和各种特殊合金材料;铸件可以小至几克,大到数百吨;铸件壁厚可以从 0.5 毫米到 1 米左右;铸件长度可以从几毫米到十几米。
2)铸造可以生产各种形状复杂的毛坯,特别适用于生产具有复杂内腔的零件毛坯,如各种箱体、缸体、叶片、叶轮等。
钢铁铸造工艺流程

钢铁铸造工艺流程钢铁铸造工艺是一种通过熔化钢铁并将其浇铸成特定形状的加工方法。
该工艺广泛应用于制造各种工业产品和构件,例如汽车零部件、工程机械、建筑材料等。
下面将介绍钢铁铸造工艺的流程。
1. 材料准备钢铁铸造工艺的第一步是材料准备。
通常使用的原料是钢铁合金,如碳钢、合金钢等。
这些原料需要经过严格的筛选和测试,以确保其质量符合要求。
同时,还需要准备一些用于熔炼和浇铸的辅助材料和化学品,如石墨、砂型、涂料等。
2. 模具设计与制造在钢铁铸造工艺中,模具起到关键的作用。
模具的设计和制造需要根据产品的形状和尺寸来进行。
通常情况下,会使用CAD软件进行设计,并通过数控机床进行加工。
模具需要具备足够的强度和耐磨性,以承受高温和高压条件下的钢铁浇铸。
3. 熔炼钢铁在钢铁铸造过程中,熔炼是至关重要的一步。
通常采用电弧炉或感应炉等设备来进行钢铁的熔炼。
首先,将预先准备好的钢铁合金和辅助材料放入炉中,并加热至高温。
在高温下,钢铁合金会熔化,并将杂质和气泡排出。
此外,根据需要,还可以添加一些合金元素来改变钢铁的性质和成分。
4. 浇铸熔炼完成后,需要将熔化的钢铁倒入模具中进行浇铸。
浇注过程需要严格控制温度、浇注速度和压力等参数。
钢铁在模具中冷却凝固后,形成所需的产品形状和结构。
浇注后,需要等待足够的时间,以确保钢铁完全凝固。
5. 去毛刺与处理在钢铁铸造工艺中,产品通常会出现一些毛刺和表面瑕疵。
为了提高产品的质量和外观,需要进行去毛刺和表面处理。
常用的方法包括机械去毛刺、喷砂、抛光等。
这些处理过程可以消除毛刺,并改善产品的表面光洁度和平滑度。
6. 热处理某些情况下,钢铁铸件需要进行热处理以改变其组织结构和性能。
常见的热处理方法包括淬火、回火、正火等。
热处理过程可以提高钢铁铸件的强度、硬度和耐腐蚀性能。
7. 成品检验与包装经过以上工艺步骤后,需要对钢铁铸件进行成品检验,以确保其符合设计要求和质量标准。
常用的检验方法包括外观检查、尺寸测量、化学成分分析和力学性能测试等。
v法铸造工艺流程
v法铸造工艺流程
《V法铸造工艺流程》
V法铸造是一种高效、节能的金属铸造工艺,广泛应用于汽车、航空航天、能源等领域。
V法铸造工艺流程主要包括以下几个步骤:
1. 模具设计:首先要根据产品的需求设计出合适的模具。
V法铸造的模具一般采用耐磨材料制作,可以保证模具的使用寿命和产品的精度。
2. 熔炼金属:将金属料加热至熔点,然后倒入模具中。
V法铸造通常使用铝合金、镁合金等轻金属,因为这些材料具有良好的流动性和耐腐蚀性。
3. 冷却固化:金属倒入模具后,需要进行冷却固化。
在此过程中,金属会逐渐凝固成型,并且在模具内部形成产品的轮廓。
4. 处理表面:产品凝固后,需要进行表面处理,比如去毛刺、打磨、喷漆等,以提高产品的外观和表面质量。
5. 检验包装:最后,需要对产品进行检验,确保产品符合质量要求,并进行包装。
V法铸造工艺所制造出的产品通常具有较高的精度和表面质量。
总的来说,V法铸造工艺流程相对简单,但要求控制严格。
通过合理的模具设计和加工工艺,可以生产高质量、精密度高的
铸件,满足不同行业的需求。
随着科技的不断发展,V法铸造工艺也在不断改进和完善,将为工业生产带来更多的可能性。
铸造的工艺流程
铸造的工艺流程铸造是制造业中常用的一种工艺方法,它使用熔化的金属或非金属材料借助铸型将其注入到特定的模具中,经过冷却和固化后得到所需的零件或产品。
下面将介绍一下一般的铸造工艺流程。
首先,制作模具是铸造的第一步。
根据所需产品的形状和尺寸,设计师或工程师会绘制出模具的草图和工艺图。
然后,根据这些图纸,技术人员制作出铸型,常用的材料包括砂型、金属型、陶瓷型等。
砂型是最常见的一种,制作时先将铸型的两块模板分别制成两个空腔,然后将两块模板组合在一起,形成一个完整的铸型。
制作好模具后,需要进行表面处理,如修整、抛光等,以确保模具的光滑度和尺寸精度。
接下来是熔炼金属。
选择合适的金属材料,并根据所需产品的金属成分要求,将金属放入炉中进行熔炼。
在炉中加热金属时,需要加入适量的保护剂和合金,以提高金属的流动性和强度。
熔炼完毕后,通过金属液的持续搅拌和温度控制,保证金属液的均匀性和合金成分的准确性。
然后是注入模具。
将熔炼好的金属液倒入模具中,通过引导液体流动的路径,使得液体充满整个模具腔室。
注入模具时需要注意一些因素,如金属液的温度、注入速度和压力等,以确保注入过程的稳定和金属液的流动性。
注入完成后,需要等待一定的时间让金属液冷却固化,这个时间根据具体的金属材料和零件的尺寸而定。
最后是脱模和后处理。
当金属液完全冷却固化后,即可拆卸模具,并获得成型的零件。
然后,需要对零件进行修整、抛光、清洗等处理,以提高其表面质量和尺寸精度。
根据需要,还可以进行热处理、喷涂、镀层等进一步的加工和处理。
总的来说,铸造工艺流程包括制作模具、熔炼金属、注入模具、冷却固化以及脱模和后处理等步骤。
每个步骤都需要严格控制,以确保最终产品的质量和精度。
铸造是一种常用的生产工艺,适用于制造各种形状和尺寸的零件和产品,广泛应用于各个行业。
铸造的工艺流程
铸造的工艺流程铸造是一种古老而又重要的金属加工工艺,它通过将熔化的金属注入模具中,然后冷却凝固,最终形成所需的零件或产品。
铸造工艺流程包括模具设计、原料准备、熔炼、浇铸、冷却和后续加工等多个环节。
下面将详细介绍铸造的工艺流程。
模具设计铸造的第一步是进行模具设计。
模具是用来形成最终产品形状的工具,它可以是金属、塑料或其他材料制成。
在模具设计阶段,工程师需要根据产品的形状、尺寸和结构要求,设计出相应的模具结构。
模具设计的好坏直接影响到最终产品的质量和成本,因此需要经过严格的计算和验证。
原料准备铸造的原料主要包括金属合金、熔剂和其他辅助材料。
在进行铸造之前,首先需要准备好所需的原料。
金属合金是铸造的主要原料,它的成分和性能直接影响到最终产品的质量。
熔剂用于降低金属的熔点,促进金属的熔化和流动。
辅助材料如脱模剂、润滑剂等则用于改善铸造过程中的工艺性能。
熔炼熔炼是铸造的关键环节,它将固态金属加热至液态,并在一定温度下保持稳定。
熔炼设备通常包括熔炉、熔化炉和保温炉等。
在熔炼过程中,需要控制熔炼温度、时间和气氛,以确保金属合金的成分和纯净度达到要求。
同时,还需要对熔炼过程进行实时监测和控制,以防止金属合金发生氧化、变质或其他不良现象。
浇铸熔炼完成后,将熔化的金属合金倒入预先准备好的模具中进行浇铸。
浇铸过程需要控制浇注速度、温度和压力,以确保金属合金能够充分填充模具腔体,并且不产生气孔、热裂纹等缺陷。
同时,还需要注意避免金属合金与模具材料发生化学反应,以防止产生不良的金属浸渗、腐蚀等现象。
冷却在金属合金充分填充模具后,需要进行冷却处理。
冷却的速度和方式直接影响到最终产品的组织结构和性能。
通常情况下,采用自然冷却或水冷却的方式进行。
在冷却过程中,需要对温度和时间进行严格控制,以确保产品能够获得良好的组织结构和力学性能。
后续加工铸造完成后,还需要进行一些后续加工工序,如去毛刺、修磨、热处理等。
这些工序可以进一步改善产品的表面质量和尺寸精度,以满足客户的要求。
铸造生产的工艺流程
铸造生产的工艺流程铸造是一种重要的制造工艺,通过将熔化的金属或其他材料注入到模具中,使其冷却凝固成型。
铸造工艺广泛应用于汽车、航空航天、机械制造等领域。
下面将介绍铸造生产的工艺流程。
1. 设计模具铸造的第一步是设计模具。
模具的设计需要考虑产品的形状、尺寸和表面光洁度要求。
通常情况下,模具会根据产品的设计图纸进行制作。
模具的材料通常是金属,如铝合金、钢铁等,以保证模具的耐用性和稳定性。
2. 准备原材料在进行铸造之前,需要准备好原材料。
原材料通常是金属或合金,如铝、铜、铁等。
这些原材料需要经过严格的质量检验,以确保其符合生产要求。
同时,还需要根据产品的要求进行合金配比,以获得所需的材料性能。
3. 熔炼金属一旦原材料准备就绪,就需要将金属熔化。
这通常是通过高温熔炉来完成的。
熔炼过程需要严格控制温度和熔炼时间,以确保金属的纯度和均匀性。
在熔炼过程中,还需要添加合金元素,以调整金属的化学成分。
4. 浇铸一旦金属熔化完成,就可以进行浇铸。
在浇铸过程中,熔化的金属被注入到预先设计好的模具中。
浇铸需要注意浇注速度和压力,以确保金属充分填充模具,并避免气孔和缺陷的产生。
同时,还需要控制浇注温度,以避免金属在模具中过早凝固。
5. 冷却凝固一旦金属注入模具中,就需要进行冷却凝固。
在这个过程中,金属会逐渐从液态转变为固态,并最终成型。
冷却时间通常取决于金属的种类和厚度,需要根据实际情况进行调整。
6. 脱模当金属完全凝固后,就可以进行脱模。
脱模是将成型的金属制品从模具中取出的过程。
这个过程需要小心操作,以避免损坏产品表面。
通常情况下,还需要进行后续的去毛刺、打磨等表面处理工艺。
7. 检验和修整最后一步是对铸造产品进行检验和修整。
检验需要对产品的尺寸、形状、表面质量等进行严格检查,以确保产品符合设计要求。
如果发现缺陷或不合格的地方,还需要进行修整或重新铸造。
总结铸造生产的工艺流程包括模具设计、原材料准备、熔炼金属、浇铸、冷却凝固、脱模、检验和修整等多个环节。