
注塑模具加工零件三维图
注塑模具的典型结构

等。
若根据注塑模的结构特征可分为以下几类:
1.单分型面注塑模
开模时,动模和定模分开,从而取出塑件,
称单分型面模具,又称双板式模具,其典型结
构如图4-3所示。
单分型面注射模动画及讲解-.swf
单分型面注塑模是注塑模具中最简单最基
4.1 注塑模具的典型结构
注塑模的基本结构都是由定模和动模两大 部分组成的。定模部分安装在注塑机的固定板 上,动模部分安装在注塑机的移动板上。
注塑成型时,定模部分和随液压驱动的动 模部分经导柱导向而闭合,塑料熔体从注塑机 喷嘴经模具浇注系统进入型腔;注塑成型冷却 后开模,即定模和动模分开,一般情况下塑件 留在动模上,模具顶出机构将塑件推出模外。 图4-1为一典型注塑模。
8.脱模机构在定模上的注塑模
在大多数注塑模中,其脱模装置均是安装 在动模一侧,这样有利于注塑机开合模系统中 顶出装置的工作。在实际生产中,由于某些塑 件受形状的限制,将塑件留在定模一侧对成型 更好一些,为了使塑件从模具中脱出,就必须 在定模一侧设置脱模机构。
图4-11所示为成型塑料衣刷的注塑模,由 于受塑件的形状限制,将塑件留在定模上采用 直浇口能方便成型。开模时,动模向左移动, 塑件因包紧在凸模11上留在定模一侧而从动模 板5及成型镶块3中脱出。当动模左移至一定距 离时,拉板8通过定距螺钉6带动推件板7将塑件 从凸模上脱出。
侧向分型.html
图4-5 带侧向抽芯注塑模
返回
4.带有活动成型零部件的注塑模
由于塑件的某些特殊结构,要求注塑模设置 可活动的成型零部件,如活动凸模、活动凹模、 活动镶件、活动螺纹型芯或型环等,在脱模时可 与塑件一起移出模外,然后与塑件分离。
注塑模具设计
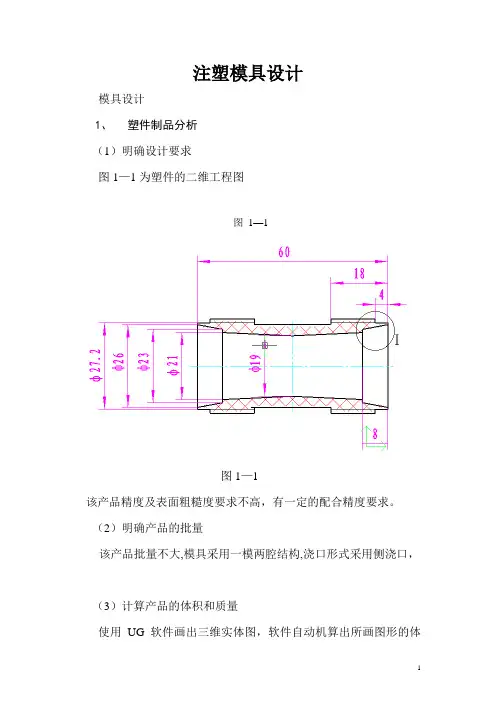
注塑模具设计模具设计1、塑件制品分析(1)明确设计要求图1—1为塑件的二维工程图图1—1图1—1该产品精度及表面粗糙度要求不高,有一定的配合精度要求。
(2)明确产品的批量该产品批量不大,模具采用一模两腔结构,浇口形式采用侧浇口,(3)计算产品的体积和质量使用UG软件画出三维实体图,软件自动机算出所画图形的体积。
通过计算得塑件的体积V塑=13.85cm3塑件的质量M塑=ρV塑=1.04×13.85=14.4g式中ρ---塑料的密度,g/cm3.流道凝料的质量m2还是个未知数,可按塑件质量的0.6倍来估算。
浇注系统的质量M浇=ρV浇=8.6g浇注系统的体积V浇=8.30cm3.故V总= 2×V塑+V浇= 2×13.85cm3 +8.30cm3.= 36cm3 M总=2×M塑+M浇=2×14.4g+8.6g= 43g2.注塑机的确定选择注射机型号 XS—ZY—250主要技术规格如下:螺杆直径:65mm注射容量:250cm3注射压力:1300MPa锁模力:1800kN最大注射面积:500cm3模具厚度:最大350mm最小250mm模板行程:350mm喷嘴:球半径 18mm孔直径4m定位孔直径:125mm顶出:两侧孔径 40mm两侧孔距 280mm3.浇注系统的设计(1)主流道形式浇注系统是指模具从接触注射机喷嘴开始到型腔未知的塑料流动通道,起作用是使塑料熔体平稳且有顺序的填充到型腔中,并在填充和凝固过程中把注射压力充分传递到各个部位,已获得组织机密、外形清晰地塑件。
浇注系统可分为普通浇注系统和无流道凝料系统。
考虑浇注系统设计的基本原则:适应塑料的成型工艺性、利于型腔内气体的排出、尽量减少塑料熔体的热量和压力损失、避免熔料直冲细小型芯、便于修正和不影响塑件外观质量、便于减少塑料损失和减小模具尺寸等。
根据模具主流道与喷嘴的关系: R 2= R 1+(1~2)㎜ D=d+(0.5~1)㎜. 取主流道球面半径R=20㎜, 取主流道小端直径D =Φ5㎜, 球面配合高度h=3-5mm 取h=4 mm主流道长度 有标准模架结合该模具的结构,取L=85mm为了便于将凝料从主流道中拔出,将主流道设计成圆锥形,其斜度为1°~3°d—喷嘴直径 1~5.00+=d d 40=d 5=d2o=α R=10(2)分流道的设计分流道在多型腔模具中是必不可少的,它起连接主浇道和浇口的作用。
塑料端盖注射模具设计(含全套CAD图纸)

本科毕业设计(论文) 题目:塑料端盖注射模设计塑料端盖注射模设计摘要随着社会的发展,不同品种和功能的塑料的出现,塑料产品与我们的日常生活越来越密切。
塑料模具设计对生产与生活也越来越重要。
本次毕业设计的课题为塑料端盖注塑模具设计,主要在对塑件从材料上进行工艺分析,确定分型面及型腔数;完成浇注系统的设计,浇口采用侧浇口;抽芯机构采用斜导柱实现塑件的侧孔成型;脱模机构采用顶杆推出。
同时通过合理地选择注射机并对注塑压力、最大注塑量、锁模力、开模行程等相关方面进行校核,进一步保证设计的合理型,并设计温度调节系统和阐述模具装配等方面。
本次设计完成了塑料端盖的生产,此次设计不仅结构简单,生产效率高,而且运动可靠生产成本低。
最重要的是适用于人们的生活中。
关键词:端盖注塑模具;分型面;注塑模具;注射机Plastic end cap injection mold designAbstractWith the development of society different varieties and function plastic appearance in our lives, plastic productions have closer to our daily lives. Plastic mold design is more and more important to the production and life.The topic of this graduation design for the plastic end cover injection mold design, mainly in based on the analysis of the molding for plastic parts are made from the raw material analysis, forming characteristics, parting surface selection, the design of the gating system, cooling system design, the core and cavity structure design, launch reset structure design, design of side core-pulling mechanism and the design of steering mechanism and other aspects detailed in this paper, the design of the end cover injection mold process. At the same time, through the rational selection of the injection machine and check the injection pressure, the maximum injection quantity, clamping force, mold opening stroke and other related aspects, further ensuring reasonable design, and design the temperature control system and elaborated the mold assembly.This design completed the production of plastic end cover, it not only has simple structure, but also has high production efficiency and the movement is reliable low production cost.The most important it is suitable for people's life.Key Words:cover injection mold;lateral core-pulling;parting surface;injection mold;injection machine主要符号表公P 公称压力 0P 注射压力v 公最大注射量 S 收缩率v q 体积流量 'α锁紧块的斜角α斜导柱倾斜角 S 机开模行程max S 最大收缩率 S 模具制造公差z δ模具制造公差 c δ模具磨损量3h 传热膜系数 d 斜导柱直径S 抽抽芯距 []σ材料的许用应力max H 模具最大闭合高度 min H 模具最小闭合高度P 导滑槽施加的压力 Q 总模具型腔的总热量i t 流道中各段流程的厚度 A 塑件包紧型芯的侧面积L 斜导柱的有效工作长度 i L 流道中各段流程的长度p 塑件对型芯产生的单位正压力[]δ为脱模板中心允许的最大变形量1F 斜导柱与滑块之间的摩擦阻力2F 导滑槽与滑块之间的摩擦阻力目录摘要 (I)Abstract (II)主要符号表 (III)1绪论 (V)1.1塑料的发展 (1)1.2塑料模具发展 (1)1.2.1国内外注塑模具的发展现状 (1)1.2.2国内外注塑模具的发展趋势 (2)1.3本文主要设计内容 (2)2 塑件材料及工艺的分析 (4)2.1PA1010基本特性 (4)2.2PA1010成型工艺分析 (4)2.3塑件结构分析 (4)2.4塑件尺寸及精度分析 (5)2.5塑件表面质量分析 (5)2.6塑件厚度分析 (5)2.7塑件的体积和质量 (6)3 塑件在模具中的布局 (7)3.1型腔数目的确定 (7)3.2型腔的分布 (7)3.3分型面设计 (7)3.3.1分型面的分类 (7)3.3.2分型面的选择原则 (7)4 浇注系统的设计 (9)4.1浇注系统设计的组成及要求 (9)4.2主流道设计 (9)4.3分流道设计 (10)4.3.1分流道设计要点 (10)4.3.2分流道的形状和尺寸 (11)4.3.3分流道的表面粗糙度 (11)4.4浇口设计 (11)4.4.1浇口的作用 (12)4.4.2浇口的截面形状和尺寸 (12)4.4.3浇口位置的选择 (13)4.5冷料穴的设计 (13)4.6拉料杆的设计 (14)5 成型零件的结构设计 (15)5.1成型零件的结构形式及设计 (15)5.1.1凹模结构设计 (15)5.1.2型芯结构设计 (16)5.2成型零件工作尺寸的计算 (16)5.2.1影响塑件尺寸精度的因素 (16)5.2.2模具成型零件的工作尺寸计算 (17)6 结构零部件设计 (18)6.1注射模架的选取 (20)6.2垫块的设计 (20)6.3合模导向机构的设计 (20)6.3.1导柱的设计 (20)6.3.2导套设计 (21)7 侧向分型与抽芯机构的设计 (22)7.1斜导柱的设计 (22)7.1.1斜导柱的形状及技术要求 (22)7.1.2斜导柱的倾斜角 (22)7.1.3斜导柱的长度 (22)7.1.4斜导柱的受力分析与直径计算 (23)7.2滑块的设计 (24)7.3导滑槽的设计 (24)7.4滑块定位装置 (25)7.4.1滑块定位装置的作用 (25)7.4.2结构形式 (25)7.5楔紧块 (25)7.6成型斜顶杆的设计 (22)8 推出机构设计 (23)8.1推出方式的选取 (23)8.2推出力计算 (23)8.3推出机构设计 (24)8.3.1推杆推出机构设计 (24)8.3.2推出机构导向与复位 (29)9 注射机的型号和规格选择及校核 (27)9.1初选注射机规格 (27)9.2注射机工艺参数校核 (27)9.2.1最大注射量的校核 (27)9.2.2注射压力的校核 (28)9.2.3锁模力的校核 (28)9.3注射机安装部分与模具相关尺寸校核 (28)9.3.1喷嘴尺寸校核 (28)9.3.2定位圈尺寸校核 (29)9.3.3最大最小模厚校核 (29)9.3.4开模行程校核 (29)10 冷却系统的设计 (30)10.1冷却装置设计要点 (30)10.2冷却回路布置 (30)11 模具的分析及保养 (31)11.1模具的经济效益分析 (30)11.2模具的保养 (30)12 结论 (31)参考文献 (37)致谢 (33)毕业设计(论文)知识产权声明 (39)毕业设计(论文)独创性声明 (40)1绪论1.1塑料的发展现代工业的飞速发展为素有“工业之母”美誉的模具工业带来前所未有的发展机遇,而模具材料的应用在模具制造中起举足轻重的作用。
塑料模具课件-热流道模具图

图Байду номын сангаас-18塑料层绝热的延伸式喷嘴
1- 注射机料筒 2-延伸式喷嘴 3-加热圈 4-浇口衬套 5-定模 6-型芯
图3-19空气绝热的延伸式喷嘴
1-加热圈 2-延伸式喷嘴 3-定模底板 4-浇口衬套 5-定模型 腔板 6-型芯 7-脱模板 8-型芯冷却管 9-型芯固定板
图3-20喷嘴端面构成型腔的延伸式喷嘴
图3-11井坑式喷嘴
1-注射机喷嘴2-定位环 3-主流道杯 4-定模 5-型芯
图3-12主流道杯的尺寸
图3-13改进的井坑式喷嘴
1-定位环 2-主流道杯 3-注射机喷嘴 4-型芯 5-压缩弹簧 6-定模
图3-14多型腔绝热流道模具
1-定模底板 2-流道 板 3-浇口衬套 4-定 模型腔板 5-型芯 6绝热层
图3-34喷嘴内加热阀式浇口热流道模具
1-动模 2-塑件 3-冷却孔道 4-喷嘴头 5-温度计插孔 6-管式加热 器 7-针形阀 8-定模 9-热流道板 10-压盖 11-滑动板 12-滑动压杆
图3-35全部内加热的热流道模具
1、5、9-管式加热器 2-分流道鱼雷体 3-流道板 4-喷嘴鱼雷体 6定模板 7-定位环 8-主流道衬套 10-主流道鱼雷体 11-浇口板 12喷嘴 13-型芯 14 型腔板
图3-24多型腔主流道浇口热流道模具
图3-25多型腔针点浇口热流道模具
图3-26多型腔针点浇口热流道模具
1-定位环 2-主流道衬套 3-石棉垫圈 4-支撑柱 5-热流道板 6-热电 偶测温孔 7-热流道喷嘴 8-浇口衬套 9-滑动压环 10-动模板 11-定 模板 12-加热器 13-压紧螺钉 14-堵头 15-定模底板 16-定位螺钉
图3-17带加热探针的绝热流道模具
塑料注射(注塑)模具结构图解

PRODUCT
成品
EJ.PIN SKD61
顶针
热处理HRC52~55
RETURN PIN
SUJ2
回位销
热处理HRC48~52表面研磨
LEADER BUSHING SUJ2
导套
热处理HRC48~52表面研磨
LOCATING BLOCK(MALE) SKD61
定位块下
热处理HRC52
ANGULAR EJ.PIN SKD61/S136
塑料注射模具零件常用材料表
注 散热不易区域可以使用铍铜
若客户有特别要求以客户要求为准
ANGULAR CAMS
拔块
SKD61 热处理
RETAINER BLOCK
DF2
压板
热处理
LEADER PIN SUJ2
导柱
热处理表面研磨
WEAR BLOCK PDS-3 表面氮化; SK3熱處理HRC45~48
耐磨块 青铜+石墨(全硬模) ;
斜顶
热处理
表面氮化
青铜
热处理
表面氮化
热处理
表面氮化
热处理
GUIDE BLOCK
引导块 斜顶座ANGULAR EJ.PIN BLOCK 耐磨块WEAR BLOCK
SUPPORT BLOCK S55C
模脚 方铁
S55C
下固定板
BUTTOM CLAMPING F塊DAC 表面氮化
整体式大滑P塊20(718H), NAK80 滑块座PDS-3 表面氮化 滑块入子NAK80,S136(透明产品);
P20,--咬花(不透明) FDAC,H13,(VIKING大陆没有)--易断(不透明)
CORE INSERT
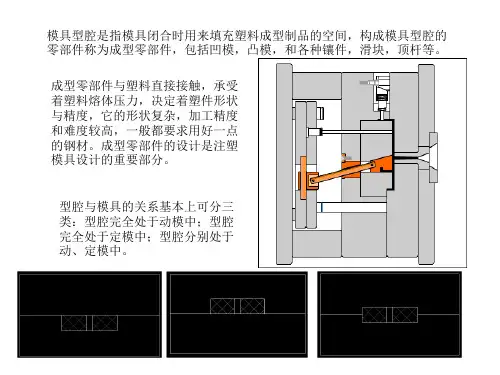
注塑模具结构及设计-4(成型零部件)
2)使型腔深度最浅 模具型腔深度的大小对模具结构与制造有如下三方面的影响: a)目前模具型腔的加工多采用电火花成型加工,型腔越深加工时间越 长,影响模具生产周期,同时增加生产成本。 b)模具型腔深度影响着模具的厚度。型腔越深,动、定模越厚。一方 面加工比较困难;另一方面各种注射机对模具的最大厚度都有一定的 限制,故型腔深度不宜过大。 c)型腔深度越深,在相同起模斜度时,同一尺寸上下两端实际 尺寸差值越大。若要控制规定的尺寸公差,就要减小脱模斜度, 可能导致塑件脱模困难。因此在选择分型面时应尽可能使型腔 深度最浅。
5)有侧向抽芯的分型,选择分型面时,参考下述原则: a)将侧型芯尽量设在动模上,便于抽芯,而若设在定模上,则抽芯较难, 模具结构会复杂。
b)将抽芯距离长的放在开模方向, 而将抽芯距离小的放在侧向,较为 合理。抽芯距越短,斜滑块移动的 距离和斜导柱长度就越短,可以缩 小模具的尺寸。也能减少塑件尺寸 误差和有利于脱模。如图6塑件中有 两个垂直的孔,把抽芯距离小的小 孔安排在侧向抽芯上就比把抽芯距 离大的大孔安排在侧向抽芯上合理。
模具成型部分的尺寸计算设计主要考虑便于调整和修改模具的尺寸, 保证产品的尺寸变化在公差的可控制范围内。 1,在成型部件上加脱模斜度时,凹模以大端为准,斜向小端; 凸模以小端为准,斜向大端。这样方便模具的修整。
不带脱模斜度的型腔尺寸
加脱模斜度后的型腔尺寸
2,型腔的尺寸必需考虑塑料的收缩率,要把塑料的收缩尺寸加进去。
4)尽量避免侧向抽芯
图3 分型面位置的选择
塑料注射模具,应尽可能避免采用侧向抽芯,因 为侧向抽芯模具结构复杂,并且直接影响塑件尺 寸、配合的精度,且耗时耗财,制造成本显著增 加,故在万不得己的情况下才能使用。如图4中 Ⅲ-Ⅲ、Ⅳ-Ⅳ分型面需要侧向抽芯,而选择Ⅰ-Ⅰ、 Ⅱ-Ⅱ分型面可以避免侧向抽芯。
注塑模具内部结构详解-图文
50以上导柱
导柱
A板120MM或以下 C=A+B
A板120至150MM C=A-10+B
A板150至180MM C=A-20+B
A板180MM以上 C=0.8xA+B
针板导柱 针板导套
模具较大时一定要采用,以下简单介绍。
针板导套
针板导柱
两支针板导柱 四支针板导柱
INTER LOCK
图示中为四边INTER LOCK, 镶件为INTERLOCK,通常下 部加工直身,下模配加工直身 框,做螺纹孔,把 INTERLOCK做杯头孔锁入框 内,上部做斜度,上模配加工 相同的斜度,合模时就能起到 导向作用。此件有标准件。
1.设计为工字模
工字模利用底、面板凸出模身制 造码夹固定位置。
码模坑:在模板侧面加工一些坑,使得码铁伸入,收紧螺丝, 把模架锁紧在注塑机上。
H型码坑通常于A板及方铁加工,A板 在与注塑机接触一面留一厚度,约与 标准面板厚度相同。
I型码坑大小与H型一样,位置A板 不同,加工在与面板接触面上。
注意:当A板加工四边吊环时,须 考虑会否崩码模坑。
出模顶出装置:在此只做简单介绍。
斜顶
相同的设计有圆型INTER LOCK,上下分开,模板上只
用配与外圆相同尺寸的精圆孔 就可。
SIDE LOCK
SIDE LOCK作用同INTER LOCK、止口一样,在模板 的侧面加工小框,分别镶 入一凹一凸的标准件。
一:固定装置 二:导向装置 三: 复位装置 四:分型面型式 五:侧抽芯 六:出模顶出装置
复位装置:通过一些零件或加工,使得针板在顶出产品后能 及时复位,防止顶杆、推块等碰坏型腔。主要有:
复位杆 强制复位
注塑模具结构图示(PPT30页)
按基本结构分类,一般可划分为以下两类:
❖ 二板模具(两块模板、一次分型模具); ❖ 三板模具(三块模板、二次分型模具); ❖ 这是根据分模时,分成两块或三块模板来分类
的,几乎所有的模具均属这两种类型(个别的 是四板模)。
❖ 注塑模具常分为:通用注塑模、双色注塑模、 热流道模具、重叠注塑模等。
一、二板模具(一次分型模具)的特点:
A板水口板ຫໍສະໝຸດ B板流道制品 三板模
热流道模具图
重叠模具结构图
双色模具
THE END
每一个成功者都有一个开始。勇于开始,才能找到成
•
1、
功的路 。2020/11/122020/11/12Thursday, November 12, 2020
成功源于不懈的努力,人生最大的敌人是自己怯懦
•
2、
。2 020/11/ 122020 /11/12 2020/11 /1211/ 12/202 0 3:31:21 AM
每天只看目标,别老想障碍
•
3、
。202 0/11/12 2020/1 1/1220 20/11/1 2Nov-2 012-Nov-20
宁愿辛苦一阵子,不要辛苦一辈子
•
4、
。202 0/11/12 2020/1 1/1220 20/11/1 2Thurs day, November 12, 2020
胶件顶出图
注塑模具的分类
❖ 注塑模的分类方法很多,按其所用注塑机的类型, 可分为卧式注塑机用注塑模、立式注塑机用注塑 模、角式注塑机用注塑模及双色注塑模等;按模 具的型腔数目可分为单型腔和多型腔注塑模;按 分型面的数量可分为单分型面和双分型面或多分 型面注塑模;按浇注系统的形式可分为普通浇注 系统和热流道浇注系统注塑模;另外还有重叠式 模具(叠模)。
注塑模具基本结构(图解)
动画文件夹\侧 向分型与抽芯 机构\齿轮齿条 侧抽芯.swf
2011年12月27日
7.热流道注射模
动画文件夹\注射模分类 讲解\热流道注射模.swf
热流道注射模是利用加热或绝热的方式,使注射机喷嘴到型腔入口 这一段流道中的塑料一直保持熔融状态,从而在开模时只需取出塑 件,不需取出流道凝料的一种塑料注射模具。
带动活动型芯作侧向移动(抽拔与复位)的整个机构称为侧分型与 抽芯机构,简称侧抽芯机构。
2011年12月27日
侧分型与抽芯机构
动画文件夹\ 斜导柱分型与 抽芯机构运动 分析.swf
2011年12月27日
带动型芯滑块侧向移动的整个 机构称侧向分型与抽芯机构。
二、注射模具的分类
1.按塑料材料分类热 热塑性塑料模、热固性塑料模
应用范围:
主要用于当塑件侧面凹槽或孔较 浅,所需抽拔距不大,但成型面积 较大的场合。
特点:抽芯距较短,抽芯力较大。
2011年12月27日
5.带活动镶件注射模
动画文件夹\注射模分 类讲解\带活动镶嵌件 注射模.swf
模具上设有活动的 型芯、螺纹型芯。
2011年12月27日
带活动镶件注射模
有些塑件有更特殊的要求,如模具上需要设置螺纹型芯或螺 纹型环等时,在型腔的局部设置活动镶件。 开模时,这些活动镶件不能简单地沿开模方向与塑件分 离,而是必须在塑件脱模时连同塑件一起移出模外,然后通 过手工或专门的工具将它与塑件分离,在下一次合模注射之 前,再重新将其放入模内。
3.浇注系统
将塑料由注射机喷嘴引向型腔的流道称为浇注系统, 浇注系统分主流道、分流道、浇口、冷料穴四个部 分,是由浇口套、拉料杆和定模板上的流道组成。
2011年12月27日
注塑模具经典结构动画演示 ppt课件
下一页
PPT课件
73
压缩模加压方向的选择_便于塑料流动
上一页
下一页
PPT课件
74
直角式自动脱螺纹注射模
上一页
下一页
PPT课件
75
挤出成型[示意图]
上一页
下一页
PPT课件
76
螺杆式塑化部件结构原Hale Waihona Puke [示意图]上一页下一页
PPT课件
77
柱塞式塑化部件结构原理[示意图]
上一页
下一页
PPT课件
78
斜导柱侧抽芯运动
注塑模具经典结构动画演示
PPT课件
1
二级推出机构
上一页
下一页
PPT课件
2
可折叠型芯_三维
上一页
下一页
PPT课件
3
可折叠型芯_平面
上一页
下一页
PPT课件
4
侧向分型与抽芯机构_滑块
上一页
下一页
PPT课件
5
侧向分型与抽芯机构_滑块
上一页
下一页
PPT课件
6
侧向分型与抽芯机构_滑块
上一页
下一页
PPT课件
上一页
下一页
10
PPT课件
2
侧向分型与抽芯机构_滑块_定位装置_6
上一页
下一页
PPT课件
28
单推板二次脱模机构_斜导柱-滑块式
上一页
下一页
PPT课件
29
弹簧先复位机构
上一页
下一页
PPT课件
30
定模设置推出机构的注射模 [示意图]
上一页
下一页
PPT课件
31
分型面 垂直分型面