
设计FANUC数控机床刀架继电器接触器控制电路
分为立式和卧式。本文设计的为四工位立 式回转刀架
1.2刀架的主要构成部分
1-
2-
3-
4-
5-
6-
10-
11-
12-
13 14-15-粗Fra bibliotek位销7-
8-
9-转位套
刀架
1.3工作过程
(a)强电电路
(b)接触器电路 (c)PLC输入/输出电路
图中各器件的作用
序号 名称 含义 1 M2 刀架电动机 2 QF3 刀架电动机带过载保护的电源空开 3 KM5、KM6 刀架电动机正、反转控制交流接触器 4 KA1 由急停控制的中间继电器 5 KA6、KA7 刀架电动机正反转控制中间继电器 6 S1~S4 刀位检测霍尔开关 7 SB11 手动刀位选择按钮 8 SB12 手动换刀启动按钮
9 RC3 三相灭弧器
10 RC9、RC10 单相灭弧器 自动刀架控制涉及到的I/O 信号如下: PLC输入信号: X3.0~X3.3:1~4号刀到 位信号输入; X30.6:手动刀位选择按钮信号输入; X30.7:手动换刀启动按钮信号输入; PLC输出信号: Y0.6:刀架正转继电器控制输出; Y0.7:刀架反转继电 器控制输出。
1丶自测
1)将停止按钮SB3换成常开按钮; 2)将KM1的常开辅助触点与SB1串连,KM2的常开辅助触点与SB2串连; 3)将KM2和KM2的常开辅助触点交换位置; 4)将KM1线圈断路; 5)将KM1和KM2的常开主触点直接并联而不换相; 6)将KM1主触点的三个接线端子断开一个不接。
1.1:数控车床刀架概述
1.1 数控车床刀架的介绍 数控车床主要有主轴箱、床鞍、尾架、刀架、对刀仪、液 压系统、润滑系统、气动装置及数控系统组成。数控车床 的出现对提高生产率改善产品质量以及改善劳动环境发挥 CA6140的刀架上只能装一
序集中” 系列动作的一种机构
“工
1.1数控车床刀架概述
1.2 数控车床刀架分类
接线回路图简析:假设,PLC输入/输出电路中输入1号刀 同时选择手动刀选择。这时,SB11闭合KA6线圈得电反 转KA6触点断开实现互锁。接触器回路中的KA6触点导通 (KA1始终处于闭合状态)KM5线圈得电反转KM5反转 触点断开实现双重互锁。刀架正转接触器回路导通,在强 电回路总的KM5触点闭合刀架正转。当霍尔元件检测到1 号刀的到位信号时,刀架开始定位锁紧,电机停转,换到 结束。其他3把刀换刀方式依次类推
2丶互测
1)按下SB1电机不运转;按下SB2电机运转正常; 2)接通电源后,电机转个不停,按钮SB2不起作用;按下停止按钮SB3后,电动机停止运
行; 3)合上组合开关QS后,熔断器FU2马上熔断; 4)按下SB1电机运转正常;但按下SB2后电机不反转; 5)在电机正转或反转时,按下停止按钮SB3不能停车; 6)按下SB1电机正常运行,再按下SB2,FU1马上熔断。
⑴ 刀架抬起
1启
2使蜗杆轴3
丝杠4转动。刀架体7
5和刀架
体7
此刀架体7抬起。 ⑵ 刀架转位 当刀架体抬至一定距离后
5和刀架体7
9用销钉与
涡轮丝杠4
开时转位套正好转过160 球头销8在弹簧力的作用下
进入转位套9
2.1刀架电气控制设计原理图
刀架的电气控制设计
2.2转体刀架控制设计电路图
2.3四工位刀架PLC接线设计原理图
1.数控机床刀架是由机床PLC来进行控制,对于普通的四 工位刀架来说,控制比较简单,一般用于普通的车床。我 们分析车床刀架的控制原理其实就是指刀架的整个换刀过 程,刀架的换刀过程其实是通过PLC对控制刀架的所有 I/O信号进行逻辑处理及计算。实现刀架的顺序控制。另 外为了保证换刀能够正确进行,系统一般还要设置一些相 应的系统参数来对换刀过程进行调整。在分析之前,我们 首先了解刀架控制的电气部分。刀架电气控制部分如图22所示。图中的a是刀架控制的强电部分,主要是控制刀架 电机的正转和反转,来控制刀架的正转和反转;图b是刀 架控制的交流控制回路,主要是控制两个交流接触器的导 通和关闭来实现a中的强电控制;图c部分是刀架控制的继 电器控制回路及PLC的输入及输出回路,整个过程的控制 最终是由这个模块来完成的
刀架的接触器继电器控制电路的 安装与调试
小组制作
设计内容
设计要求: (1):理解刀架基本原理 1):数控车床回转刀架概述 2) :四方刀架的主要构成部分 3) :工作过程 (2):刀架的电气设计图 1):刀架电气控制设计原理图 2):转体刀架控制设计电路图 3):四工位刀架PLC接线设计原理图
数控车床电动刀架的安装调试与常见故障的排除
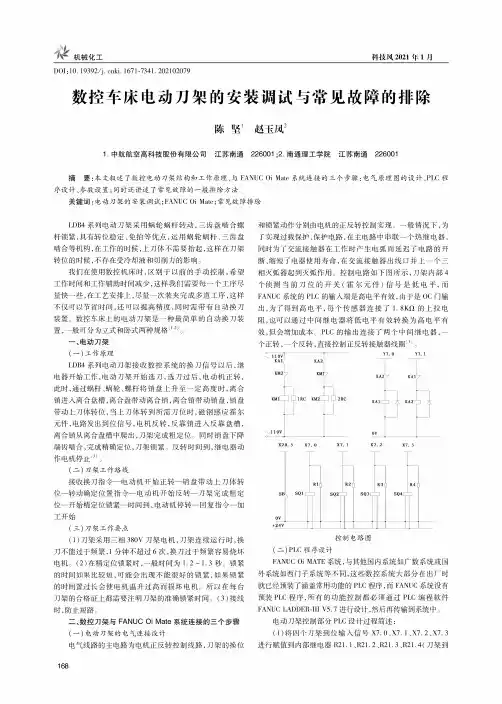
机械化工科技风2021年1月DOZ10.19392/ki.1671-7341.202102079数控车床电动刀架的安装调试与常见故障的排除陈坚1赵玉凤21.中航航空高科技股份有限公司江苏南通2260012.南通理工学院江苏南通226001摘要:本文叙述了数控电动刀架结构和工作原理、与FANUC Ot Mate系统连接的三个步骤:电气原理图的设计、PLC程序设计、参数设置;同时还讲述了常见故障的一般排除方法。
关键词:电动刀架的安装调试;FAN'C Ot Mate;常见故障排除LDB4系列电动刀架采用蜗轮蜗杆转动,三齿盘啮合螺杆锁紧,具有转位稳定、免抬等优点,运用蜗轮蜗杆、三齿盘啮合等机构,在工作的时候,上刀体不需要抬起,这样在刀架转位的时候,不存在受冷却液和切削力的影响。
我们在使用数控机床时,区别于以前的手动控制,希望工作时间和工作辅助时间减少,这样我们需要每一个工序尽量快一些,在工艺安排上,尽量一次装夹完成多道工序,这样不仅可以节省时间,还可以提高精度,同时需带有自动换刀装置。
数控车床上的电动刀架是一种最简单的自动换刀装置,一般可分为立式和卧式两种规格:1'2]#一、电动刀架(一)工作原理LDB4系列电动刀架接收数控系统的换刀信号以后,继电器开始工作,电动刀架开始选刀,选刀过后,电动机正转,此时,通过蜗杆、蜗轮、螺杆将销盘上升至一定高度时,离合销进入离合盘槽,离合盘带动离合销,离合销带动销盘,销盘带动上刀体转位,当上刀体转到所需刀位时,磁钢感应霍尔元件,电路发出到位信号,电机反转,反靠销进入反靠盘槽,离合销从离合盘槽中爬出,刀架完成粗定位。
同时销盘下降端齿啮合,完成精确定位,刀架锁紧。
反转时间到,继电器动 作电机停止-3]。
(二)刀架工作路线接收换刀指令一电动机开始正转一销盘带动上刀体转位一转动确定位置指令一电动机开始反转一刀架完成粗定位一开始精定位锁紧一时间到,电动机停转一回复指令一加工开始(三)刀架工作要点(1)刀架采用三相380V刀架电机,刀架连续运行时,换刀不能过于频繁,1分钟不超过6次,换刀过于频繁容易烧坏电机。
FANUC数控系统机床电气原理图
YL-569型0i mate MD数控机床实训设备控制柜原理图版本:V14.41、本设备贯彻中华人民共和国机械行业标准JB/T.2739-2008 “工业机械电气图用图形符号”的规定2、本设备贯彻中华人民共和国机械行业标准JB/T.2740-2008 的“项目代号四段标志法”2.1 项目代号采用下列四段标记:第一段 高层代号 前缀符号为 = 例如=D00第二段 位置代号 前缀符号为 + 例如+A1第三段 种类代号 前缀符号为 - 例如-QF1第四段 端子代号 前缀符号为 :例如:103.本图纸还采用了JB2740标准的图区索引法4.代号意义B 总体设计布局及安排,接线板互连图D 电源系统,交流驱动系统N 直流控制系统P 交流控制系统5.斜体下划线表示线号如“5”表示5号线,用于智能化考核系统的输入。
F EDC B F ED图纸说明电 气 原 理 图编 码电气图号设备型号日 期签 字更 改 文 件 号标 记标 记CBAAF 3029285648U 44W 42润滑输出刀库后位输入刀库后位输出刀库前位输入刀库前位计数3813646362616059585756555453冷却排屑5049525351超程刀松刀夹松刀超程5251D E F DE标 记标 记更 改 文 件 号签 字日 期设备型号电气图号编 码电 气 原 理 图XT1表W 4117排屑电机W72V72U72风扇电机W34V34U34321控变380伺变220伺变380冷却电机U 41W32V32U32W31V31U31W1V1U116151413121110987654XT1BC BC输入公共端急停175416气压液位208206气密松刀抱闸24V200204I/O-24V 05CX362616CX41514控变24W 46U 465049启动急停系统24V 伺服24V继板24V 伺服220CX3控变110控变22076555W33V33U331U 43W 43U 43W 42U 42484746454443424140393837363534333231302928272625242322212019181.71.61.51.41.31.21.11.032313029202443.2F 2062021061042024342414039383736353433 2.72.52.32.1 2.62.42.22.03.03.1EDF 5620220420229202108202381360595857565554535251504948474645 3.33.43.53.63.7注:1、①表示端子号,例:①表示XT2:1XT2图电 气 原 理 图编 码电气图号设备型号日 期签 字更 改 文 件 号标 记标 记ED-KA1391.00.7304828PCB2009194681754535251-KA12-KA11XT22726252423222120876543211.21.42.62.42.22.01.61.51.72.12.32.52.71.3 1.1CB162650498167618060-KA18-KA17-KA16-KA15-KA1428191817161514131211100.60.50.40.30.20.10.0B010V24V 24V CBX2.1手摇倍率-XT1055F X2.0Y7.7手摇灯急停2423KP24启动停止222120194321KP24KP24*1RC-L+L DEF 17X11.5X2.5X2.4X2.3X2.2手摇轴选-XT106251816X4.7X11.6X11.7注:1、①表示端子号,例:①表示XT3:11514131211109876Y ZA24V0VX2.6X2.7X4.2XLC*10DE标 记标 记更 改 文 件 号签 字日 期设备型号电气图号编 码电 气 原 理 图XT3图XT3控制面板B C BCY2.5Y2.7Y2.6Y2.4Y2.3Y2.2Y2.1Y2.0F 41U439O 99C 272625EDF 39U43U47U46U422U42U44U4246U4344U434U4348478O 88C 7O 77C 6O 66C 5O 55C 4O 44C 3O 33C 2O 22C46454443424140393837363534333231302928注:1、①表示端子号,例:①表示XT2:1XT2电 气 原 理 图编 码电气图号设备型号日 期签 字更 改 文 件 号标 记标 记EDKA8242322XT5CBKA7KA5KA4KA6Y27Y26Y25PCB2009197Y24Y23Y22Y21KA2KA1KA3Y20500521201918171615141312111098765431010112345678921CB1--接地2--刀库U 3--刀库V 4--刀库W1--空脚2--抱闸0V 3--打刀缸4--抱闸24V 5--主轴气密封F XP1润滑、抱闸E DF XS31刀库电机接插件定义电 气 原 理 图编 码电气图号设备型号日 期签 字更 改 文 件 号标 记标 记ED1--0V2--刀库前位输入3--刀库前位输出4--刀库后位输入5--刀库后位输出6--计数7--空脚8--空脚9--24VWS20-5-KZXS1刀库信号CBWS20-9KZAWS28-12-kZ1--空脚2--主轴风扇U 3--主轴风扇V 4--主轴风扇W 5--冷却电机U 6--冷却电机V 7--冷却电机W 8--排屑电机19--排屑电机210--排屑电机311--照明电源112--照明电源2WS28-4-kZXS41主轴风扇 冷却电机 排屑电机CBA1--空脚2--空脚3--输入公共端4--气压5--松刀6--刀紧7--刀松8--空脚9--空脚10--空脚11--空脚12--空脚1--排屑输入信号2--照明输出信号3--冷却输入信号4--排屑反输出信号5--排屑正输出信号6--冷却输出信号7--M30断电信号8--24V-9--0V-10--刀库反转输出信号11--刀库正转输出信号12--润滑输出信号13--CX314--CX315--抱闸24V 16--抱闸0VF XS81 PLC信号EDF XS71 刀库输入信号接插件定义电 气 原 理 图编 码电气图号设备型号日 期签 字更 改 文 件 号标 记标 记EDWS28-16-kZXS51伺服主电源1--伺服电源1(驱动风扇)2--伺服电源23--伺服电源3(驱动风扇)4--地线CBTYP-5618-k1--空脚2--超程3--超程4--X05--Y06--Z07--X限位8--Y限位9--Z限位10--输入公共端WS24-10-kZXS91 限位信号WS24-12-kZCBWS28-16KTD WS24-10JTD F WS24-12KTD WS24-12-JZXS72 刀库输入信号XS42主轴风扇、润滑电机、冷却电机WS28-12KTD WS28-12-JZWS20-9KTD XS2刀库信号WS20-9JZWS24-10KTD XS92 限位信号WS24-10-JZ XS32刀库电机WS28-4KTD WS28-4-JZ WS20-5KTD XP2润滑、抱闸WS20-5-JZXS82PLC信号WS28-16-JZ备用XS91 限位信号WS24-10-kZ机床侧EDF 备用备用XS52伺服主电源接插件连接图电 气 原 理 图编 码电气图号设备型号日 期签 字更 改 文 件 号标 记标 记EDXS41主轴风扇、排屑电机、冷却电机WS28-12JTD WS28-12-kZXS43主轴风扇、润滑电机、冷却电机WS28-12JTD WS28-12-kZWS28-16JTD WS28-16-kZXS83PLC信号XS33刀库电机WS28-4JTD WS28-4-kZ备用WS28-16JTD WS28-16-kZXS31刀库电机WS28-4JTD WS20-5JTD WS20-9JTD WS28-4-kZXS81PLC信号XP1润滑、抱闸XS1刀库信号WS20-5-KZWS20-9KZCBTYP-233-J XS53伺服主电源TYP-5618-k接线柜侧备用控制柜侧TYP-233-K TYP-233-J WS24-12JTD WS24-12-kZXS71 刀库输入信号TYP-5618-jXS51伺服主电源TYP-5618-kCB技术要求:黑色--交流或直流动力线红色--交流控制线蓝色--直流控制电路白色--直流0V F A电源输入端子NNU422U42W42-KA18=N00/18.D9S9分励脱扣DE-W1L3L2L140A-QS0BC1L11L21L350HZ 40A3相5线 380V 设备总电源(电气控制单元)F 标 记标 记更 改 文 件 号签 字日 期编 码A短路保护NDE设备型号电气图号电 气 原 理 图电路图总电源保护接地铜排L11L12L13BC2L12L22L3=D01/1.B2-QS1 -FU1D40A 32A6mm 2黑色漏电保护F 编 码日 期签 字更 改 文 件 号标 记标 记F 单片机电源AA故障板电源、YL-015-GS3E D CBNL1=D00/1.C94L12A-Q2+5V0V单片机板考核系统电源图电 气 原 理 图电气图号设备型号ED+12V0V故障板CB20.75mm 黑色设故系统电源控制F =P01/1.D8D EF 标 记标 记更 改 文 件 号签 字日 期编 码DE设备型号电气图号电 气 原 理 图伺服主电源图伺服主电源AXS52XS51220V~220V~220V~=D01/2.F5U33V33W33B CA24mmBC。
用AK31系列刀台更换FANUC3T_A系统数控车床刀台的电气控制设计

·!"·
机械管理开发
" 新旧刀台性能及逻辑比较
限于篇幅略去两种刀台结构图。旧刀台电气及机械都比较 简单,它采用接近开关计数选刀,反转锁紧由普通微动开关发 讯,这样经常选错刀,有时刀台没有锁紧,加之设计落后,刀台机 械 部 分 不 可 靠 , 故 障 率 相 当 高 。 -1%’ 新 刀 台 是 引 进 意 大 利 2-34,,-567 的先进技术研制成功的,其机械设计非常先进,刀 盘无须抬起实现转位刹紧。电气部分采用角度编码器,选刀快速 而可靠。逻辑控制也较简单。图 ’ 为 -1%’ 刀台的动作流程。
能的建设技术方案进行论证,寻找最优方案,并对项目建成后的 经济效益和社会影响进行预测和评价的一种科学分析方法。由 此考察项目技术上的先进性和适用性,经济上的盈利性和合理 性,建设上的可行性。
可行性研究应从项目建设到生产经营的全过程全方位考察、 分析项目的可行性。从市场需求的预测开始,通过多方案比较, 论证项目建设规模、产品方案、工艺技术方案、厂址选择的合理
#$$# 年增刊
机械管理开发
·!"·
其是重化工业、高新技术产业,要充分考虑到市场需求,设立进 入门槛,企业的进入、外国大企业、大集团的进入只能是逐步的, 不允许一哄而起。在制定和实施产业政策的过程中,必须建立有 效的协调机构。把政府、大企业(大集团)、中介组织、金融机构、 学术界的有关人士组织起来,共同制定并策划实施产业政策,在 全社会 范围内形成共识。
FANUC数控系统机床电气原理图
YL-569型0i mate MD数控机床实训设备控制柜原理图版本:V14.41、本设备贯彻中华人民共和国机械行业标准JB/T.2739-2008 “工业机械电气图用图形符号”的规定2、本设备贯彻中华人民共和国机械行业标准JB/T.2740-2008 的“项目代号四段标志法”2.1 项目代号采用下列四段标记:第一段 高层代号 前缀符号为 = 例如=D00第二段 位置代号 前缀符号为 + 例如+A1第三段 种类代号 前缀符号为 - 例如-QF1第四段 端子代号 前缀符号为 :例如:103.本图纸还采用了JB2740标准的图区索引法4.代号意义B 总体设计布局及安排,接线板互连图D 电源系统,交流驱动系统N 直流控制系统P 交流控制系统5.斜体下划线表示线号如“5”表示5号线,用于智能化考核系统的输入。
F EDC B F ED图纸说明电 气 原 理 图编 码电气图号设备型号日 期签 字更 改 文 件 号标 记标 记CBAAF 3029285648U 44W 42润滑输出刀库后位输入刀库后位输出刀库前位输入刀库前位计数3813646362616059585756555453冷却排屑5049525351超程刀松刀夹松刀超程5251D E F DE标 记标 记更 改 文 件 号签 字日 期设备型号电气图号编 码电 气 原 理 图XT1表W 4117排屑电机W72V72U72风扇电机W34V34U34321控变380伺变220伺变380冷却电机U 41W32V32U32W31V31U31W1V1U116151413121110987654XT1BC BC输入公共端急停175416气压液位208206气密松刀抱闸24V200204I/O-24V 05CX362616CX41514控变24W 46U 465049启动急停系统24V 伺服24V继板24V 伺服220CX3控变110控变22076555W33V33U331U 43W 43U 43W 42U 42484746454443424140393837363534333231302928272625242322212019181.71.61.51.41.31.21.11.032313029202443.2F 2062021061042024342414039383736353433 2.72.52.32.1 2.62.42.22.03.03.1EDF 5620220420229202108202381360595857565554535251504948474645 3.33.43.53.63.7注:1、①表示端子号,例:①表示XT2:1XT2图电 气 原 理 图编 码电气图号设备型号日 期签 字更 改 文 件 号标 记标 记ED-KA1391.00.7304828PCB2009194681754535251-KA12-KA11XT22726252423222120876543211.21.42.62.42.22.01.61.51.72.12.32.52.71.3 1.1CB162650498167618060-KA18-KA17-KA16-KA15-KA1428191817161514131211100.60.50.40.30.20.10.0B010V24V 24V CBX2.1手摇倍率-XT1055F X2.0Y7.7手摇灯急停2423KP24启动停止222120194321KP24KP24*1RC-L+L DEF 17X11.5X2.5X2.4X2.3X2.2手摇轴选-XT106251816X4.7X11.6X11.7注:1、①表示端子号,例:①表示XT3:11514131211109876Y ZA24V0VX2.6X2.7X4.2XLC*10DE标 记标 记更 改 文 件 号签 字日 期设备型号电气图号编 码电 气 原 理 图XT3图XT3控制面板B C BCY2.5Y2.7Y2.6Y2.4Y2.3Y2.2Y2.1Y2.0F 41U439O 99C 272625EDF 39U43U47U46U422U42U44U4246U4344U434U4348478O 88C 7O 77C 6O 66C 5O 55C 4O 44C 3O 33C 2O 22C46454443424140393837363534333231302928注:1、①表示端子号,例:①表示XT2:1XT2电 气 原 理 图编 码电气图号设备型号日 期签 字更 改 文 件 号标 记标 记EDKA8242322XT5CBKA7KA5KA4KA6Y27Y26Y25PCB2009197Y24Y23Y22Y21KA2KA1KA3Y20500521201918171615141312111098765431010112345678921CB1--接地2--刀库U 3--刀库V 4--刀库W1--空脚2--抱闸0V 3--打刀缸4--抱闸24V 5--主轴气密封F XP1润滑、抱闸E DF XS31刀库电机接插件定义电 气 原 理 图编 码电气图号设备型号日 期签 字更 改 文 件 号标 记标 记ED1--0V2--刀库前位输入3--刀库前位输出4--刀库后位输入5--刀库后位输出6--计数7--空脚8--空脚9--24VWS20-5-KZXS1刀库信号CBWS20-9KZAWS28-12-kZ1--空脚2--主轴风扇U 3--主轴风扇V 4--主轴风扇W 5--冷却电机U 6--冷却电机V 7--冷却电机W 8--排屑电机19--排屑电机210--排屑电机311--照明电源112--照明电源2WS28-4-kZXS41主轴风扇 冷却电机 排屑电机CBA1--空脚2--空脚3--输入公共端4--气压5--松刀6--刀紧7--刀松8--空脚9--空脚10--空脚11--空脚12--空脚1--排屑输入信号2--照明输出信号3--冷却输入信号4--排屑反输出信号5--排屑正输出信号6--冷却输出信号7--M30断电信号8--24V-9--0V-10--刀库反转输出信号11--刀库正转输出信号12--润滑输出信号13--CX314--CX315--抱闸24V 16--抱闸0VF XS81 PLC信号EDF XS71 刀库输入信号接插件定义电 气 原 理 图编 码电气图号设备型号日 期签 字更 改 文 件 号标 记标 记EDWS28-16-kZXS51伺服主电源1--伺服电源1(驱动风扇)2--伺服电源23--伺服电源3(驱动风扇)4--地线CBTYP-5618-k1--空脚2--超程3--超程4--X05--Y06--Z07--X限位8--Y限位9--Z限位10--输入公共端WS24-10-kZXS91 限位信号WS24-12-kZCBWS28-16KTD WS24-10JTD F WS24-12KTD WS24-12-JZXS72 刀库输入信号XS42主轴风扇、润滑电机、冷却电机WS28-12KTD WS28-12-JZWS20-9KTD XS2刀库信号WS20-9JZWS24-10KTD XS92 限位信号WS24-10-JZ XS32刀库电机WS28-4KTD WS28-4-JZ WS20-5KTD XP2润滑、抱闸WS20-5-JZXS82PLC信号WS28-16-JZ备用XS91 限位信号WS24-10-kZ机床侧EDF 备用备用XS52伺服主电源接插件连接图电 气 原 理 图编 码电气图号设备型号日 期签 字更 改 文 件 号标 记标 记EDXS41主轴风扇、排屑电机、冷却电机WS28-12JTD WS28-12-kZXS43主轴风扇、润滑电机、冷却电机WS28-12JTD WS28-12-kZWS28-16JTD WS28-16-kZXS83PLC信号XS33刀库电机WS28-4JTD WS28-4-kZ备用WS28-16JTD WS28-16-kZXS31刀库电机WS28-4JTD WS20-5JTD WS20-9JTD WS28-4-kZXS81PLC信号XP1润滑、抱闸XS1刀库信号WS20-5-KZWS20-9KZCBTYP-233-J XS53伺服主电源TYP-5618-k接线柜侧备用控制柜侧TYP-233-K TYP-233-J WS24-12JTD WS24-12-kZXS71 刀库输入信号TYP-5618-jXS51伺服主电源TYP-5618-kCB技术要求:黑色--交流或直流动力线红色--交流控制线蓝色--直流控制电路白色--直流0V F A电源输入端子NNU422U42W42-KA18=N00/18.D9S9分励脱扣DE-W1L3L2L140A-QS0BC1L11L21L350HZ 40A3相5线 380V 设备总电源(电气控制单元)F 标 记标 记更 改 文 件 号签 字日 期编 码A短路保护NDE设备型号电气图号电 气 原 理 图电路图总电源保护接地铜排L11L12L13BC2L12L22L3=D01/1.B2-QS1 -FU1D40A 32A6mm 2黑色漏电保护F 编 码日 期签 字更 改 文 件 号标 记标 记F 单片机电源AA故障板电源、YL-015-GS3E D CBNL1=D00/1.C94L12A-Q2+5V0V单片机板考核系统电源图电 气 原 理 图电气图号设备型号ED+12V0V故障板CB20.75mm 黑色设故系统电源控制F =P01/1.D8D EF 标 记标 记更 改 文 件 号签 字日 期编 码DE设备型号电气图号电 气 原 理 图伺服主电源图伺服主电源AXS52XS51220V~220V~220V~=D01/2.F5U33V33W33B CA24mmBC。
毕业设计(论文)-fanuc数控车床的刀架控制系统设计[管理资料]

毕业设计说明书课题名称:FANUC数控车床的刀架控制系统设计学生姓名学号二级学院(系)电气电子工程学院专业机电一体化技术班级指导教师起讫时间:2012年2月13日~2012 年4月 6 日课题名称:FANUC数控车床摘要六工位简易刀架是经济型车床上最常用的一种自动换刀机构。
刀架采用三相异步电动机驱动,刀位检测采用霍尔元件。
这种刀架只能单方向换刀,电动机正转换刀,反转锁紧。
数控车床的刀架是机床的重要组成部分,刀架用于夹持切削用的刀具,其结构直接影响机床的切削性能和切削效率。
因此数控车床的刀架设计的好与坏、效率高与低将直接影响到产品的加工时间和质量,进而影响到制造业的飞速发展。
本设计主要对总体结构设计、主要传动部件的设计和电气控制部分设计。
包括电气电路和控制软件的设计。
本设计的自动回转刀架控制系统电路简单,可靠性高,有效地解决了传统机床换刀主要依靠手工换刀,辅助时间长,精度不高,累积误差大,加工出的产品既费时且质量不如数控加工的问题,也为车床数控改造中的自动换刀问题提供一种有效的解决途径。
关键词:机械设计;刀架控制原理;刀架电气控制系统;自动换刀;自动回转刀架。
目录摘要 (I)第1章机械结构 (2)刀架总述 (2)数控车床刀架的分类 (2)数控车床刀架传动装置的原理与应用 (3)数控车床六工位刀架换刀工作原理 (8)第2章数控车刀架电气控制系统设计 (12)霍尔原理在刀架中运用的简单概述 (12) (13)六工位刀架梯形图 (14)第3章数控车刀架常见故障分析....... (15)数控车刀架机械与电气故障分析排除 (15)数控车床刀架常见故障的实例分析 (16)刀架使用注意事项 (17)第4章结论 (19)参考文献 (20)致谢 (21)附录 (22)第1章机械结构刀架总述数控刀架安装在数控车床的滑板上。
它上面可以装夹多把刀具,在加工中实现自动换刀刀架的作用是装夹车刀,孔加工刀具及螺纹刀具并能准确迅速的选择刀具进行对工件的切削。
毕业设计FANUC数控车床刀架操纵系统设计

毕业设计说明书课落款称: FANUC数控车床刀架操纵系统设计学生姓名学号二级院(系)专业班级指导教师起讫时刻:2021 年 2 月13 日~ 2021 年 4 月 6 日FANUC数控车床的刀架操纵系统设计摘要数控车床尔后将向中高级进展,中档采纳普及型数控刀架配套,高级采纳动力型刀架,兼有液压刀架、伺服刀架、立式刀架等品种。
估量最近几年来对数控刀架需求量将大大增加。
数控刀架的进展趋势是:随着数控车床的进展,数控刀架开始向快速换刀、电液组合驱动和伺服驱动方向进展。
本部份要紧对四工位立式电动刀架的操纵系统进行设计。
关键词:数控刀架;四工位;电动回转刀架目录摘要 (1)第1章绪论 (3)课题的研究背景 (3)1.2 课题的研究意义 (3)设计内容 (4)第2章数控刀架电气操纵系统设计 (5)数控机床的组成 (5)霍尔原理及在刀架中运用的简单概述 (6)霍尔效应与工作原理 (6)霍尔效应的普遍运用 (6)霍尔元件在刀架中运用的简单概述 (7)2.3刀架电气操纵 (7).1 刀架的锁紧时刻操纵 (8)2.3.2刀架刀位信号的监控 (8)2.3.3换刀时刻的监控 (9)2.3.4刀架上电进程 (9)2.4刀架机械结构 (10)第3章数控刀架PLC操纵系统设计 (13)四工位刀架PLC梯形图与原理运用 (13)3.3.1 PLC的概述 (13)3.3.2 PLC梯形图运用 (13)3.3.3刀架的操作 (14)数控车床刀架PLC梯形图 (17)3.3.5 程序的调试 (23)小结 (24)参考文献 (25)致谢 (26)第1章绪论数控技术是现代制造技术的核心,是企业现代化水平的标志。
采纳数控系统操纵的数控机床在机械制造、模具加工、航天航空和造船等领域发挥着极为重要的作用。
本章介绍了本课题的研究背景,意义,大体内容1.1 课题研究的背景FANUC数控系统是由日本富士通公司研制开发,目前在我国取得了普遍的应用。
在中国市场上应用于车床的数控系统要紧有FANUC Oi -TA/TB/TC 和FANUC Oi mate- MA等。
经济型数控车床电动刀架PLC控制电路设计
目录摘要 (2)毕业设计任务书 (3)第一章数控车床的分类 (4)一、按车床主轴位置分类 (4)二、按加工零件的基本类型分类 (4)三、按刀架数量分类 (4)四、按功能分类 (5)第二章、经济型数控系统……………………………………………。
.。
.。
.5 一、经济型数控系统的构成及功能…………………………………。
.。
.。
5二、车床经济型数控系统硬件设计…………………………………..。
..。
6 第三章、数控机床的可编程序控制器………………………………....。
8。
一、数控机床用PLC……………………………………………………。
8二、自动换刀机构……………………………………………………..。
13 第四章PLC控制车床刀架……………………………………………。
.16一、电动刀架的选用 (16)二、电动刀架的电机控制………………………………………………。
16三、车床控制 (16)1)、简易刀架的控制.........................................................。
17 2)、带编码器可双相换刀的刀架控制............................。
(19)第五章、数控车床的PLC控制.............................................。
21 数控车床自动换刀PLC控制. (21)1.电气设计要求 (22)2.电动刀架PLC控制 (23)第六章、参考资料。
……………………………………………………….。
25 第七章、总结……………………………………………………………..。
25 感谢信……………………………………………………………………..。
26摘要摘要:数控车床今后将向中高当发展,经济型数控刀架配套,采用电动刀架,预计近年来对数控刀架需求量将大大增加。
数控刀架的发展趋势是:随着数控车床的发展,数控刀架开始向快速换刀和伺服驱动方向发展. 本部分主要对六工位立式电动刀架的PLC车床控制设计,并对电动刀架的电路设计。
机床继电器接触器基本控制电路及逻辑表示
异步电动机控制电路
异步电动机起动电路 异步电动机正反转控制电路 制动电路 其它基本控制电路
异步电动机的起动电路
直接起动控制电路 降压起动控制电路
若供电变压器容量足够大和负载策 承受较大冲击时,异步电动机可直接 起动,否则应采用降压起动方式。
直接起动控制电路
• 对小型台钻、冷却泵、砂轮机等可 以用开关直接起动。 • 对中小型普通车床,摇臂钻床、牛 头刨床等的主电机,可采用接触器 直接起动。
MPB-22M(P) MPB-30M(P) MPB-25M(P)
LMB-22M(P) LMB-30M(P) LMB-25M(P)
形 式 颜 色
平头式
凸头式
蘑菇头式
自锁式 红
红, 绿, 黑, 黄
* 螺帽材质有塑料和铜两种:P表示用的是塑料螺帽
图片
型号 形式 颜色
FPB-25 FPB-30 平头式按钮 红, 绿, 黑, 黄
• 组成:电磁系统、延时机构和触头三部分
• 触头系统采用LX5型微动开关,延时机构采 用气囊式阻尼器。 • 可通电延时或断电延时 • 通电延时型的工作原理
通电延时型时间继电器 的动作原理
1线圈 2铁心 3衔铁 4反力弹簧 5推板 6活塞杆 7杠杆 8塔形弹簧 9弱弹簧 10橡皮膜 11空气室壁 12活塞 13调节螺杆 14进气孔 15、16微动开关
MPB-25 MPB-30 蘑菇头式按钮 红,绿
LMB-25 LMB-30 自锁式按钮 红
项目 绝缘强度 额定绝缘电压 周围空气温度 º C 操作频率 (次 /小时)
2500V AC 50/60Hz 600V AC -25 ~ 40º C
技术数据
持续1分钟
1200
设计FANUC 数控机床刀架继电器接触器控制电路共17页
▪
27、只有把抱怨环境的心情,化为上进的力量,才是成功的保如乐之者。——孔子
▪
29、勇猛、大胆和坚定的决心能够抵得上武器的精良。——达·芬奇
▪
30、意志是一个强壮的盲人,倚靠在明眼的跛子肩上。——叔本华
谢谢!
17
设计FANUC 数控机床刀架继电器接 触器控制电路
11、不为五斗米折腰。 12、芳菊开林耀,青松冠岩列。怀此 贞秀姿 ,卓为 霜下杰 。
13、归去来兮,田蜀将芜胡不归。 14、酒能祛百虑,菊为制颓龄。 15、春蚕收长丝,秋熟靡王税。
▪
26、要使整个人生都过得舒适、愉快,这是不可能的,因为人类必须具备一种能应付逆境的态度。——卢梭
任务1-4 CK0625数控车床刀架控制系统的
严正批评!!! 严重不符合职业规 范!!!
1、工具未整理 2、耗材散落,未收拾 3、接线凌乱,未入槽、未 整理
一、任务目标
(1)操作数控系统西门子SINUMERIK 802C,运行模式为
“JOG”运行模式,摁下机床操作面板上的“K8”键,则刀 架换位至下一刀位。 (2)操作数控系统西门子SINUMERIK 802C,运行模式 为“MDA”运行模式,输入“T01”,刀架启动自动换位到1 号刀位。
PLC输 滤波器 入IB0 14512 14512 (I0.0~I 【2】 【0】 0.7), 滤波前 1 0 1 0 1 1 1 1 0 1 0 1 X X X X
滤波后的结果 (存放在 MB100中)
参数设为该值, 滤波前后无变化
(1⊙0)&1=1 (0⊙1)&1=1 参数设为该值, (1⊙1)&0=0 无论滤波前为0或1, 滤波后一定为0, 即被屏蔽 (1⊙0)&1=1
(二)、PLC程序调试
设为4,4工位刀架
参数从此处被输入到子程序中
设定时间内,还未找到目标刀 位,则置1该位,弹出700024用 户报警
VW45000042即为 MD14510[21],W为 字节,表示该变量为 字节型变量
比最长的换刀时间再长一些即可
即为刀架的反转延时时间,设太长电机会被 堵转,太短刀架不能锁死,实践证明15左右 即可,即1.5秒左右
二、任务资讯
(一)自动换刀的必要性
数控机床为了能在工件一次装夹中完成多道 甚至所有加工工序,以缩短辅助时间和减小多次 安装工件所引起的误差,必须带有自动换刀装置。
(二)四方回转刀架的换刀过程