
维修电工高级技师PLC 操作技能习题集
.
开始进入循环,直至压SQ3后滑台自动退回原位;也可按快退按钮SB2,使滑台在其他任何位置上立即退回原位。
(3)电路设计
①根据任务,设计用PLC控制的主/控电路图(或控制系统框图)。
②填写《材料申领单》。
③列出PLC控制I/O接口(输入/输出)地址分配表(或现场元件信号对照表)。
④绘制PLC控制I/O接口(输入/输出)接线图。
⑤根据工艺要求,设计梯形图。
⑥根据梯形图,列出指令表。
(4)程序输入调试
能正确地将所编程序输入PLC;按照被控设备的动作要求进行模拟调试,达到设计要求。
(5)安装与接线
①按主/控电路图及PLC控制I/O接口(输入/输出)接线图,在机架或模拟配线板上安装与接线。
②如在模拟配线板上安装,将熔断器、接触器、PLC装在主配线板上,将转换开关、按钮等外接器件装在另一块配线板上。
(6)联调试验
②填写《材料申领单》。
③列出PLC控制I/O接口(输入/输出)地址分配表(或现场元件信号对照表)。
④绘制PLC控制I/O接口(输入/输出)接线图。
⑤根据工艺要求,设计梯形图。
⑥根据梯形图,列出指令表。
(3)程序输入调试
能正确地将所编程序输入PLC;按照被控设备的动作要求进行模拟调试,达到设计要求。
(4)安装与接线
①按主/控电路图及PLC控制I/O接口(输入/输出)接线图,在机架或模拟配线板上安装与接线。
②如在模拟配线板上安装,将熔断器、接触器、PLC装在主配线板上,将转换开关、按钮等外接器件装在另一块配线板上。
(5)联调试验
正确使用电工工具及万用表,进行仔细检查,最好通电试验一次成功,并注意人身和设备安全。
3.用PLC控制自控成型机的设计。
图1-3 自动成型机示意图
(1)工艺过程
①初始状态:当原料放入成型机时,液压缸Y1、Y2、Y4为“OFF”,Y3为“ON”,S1、S3、S5为“OFF”,S2、S4、S6为“ON”。
②启动运行:
a、当按下启动键SB1,系统动作要求Y2为“ON”时,液压缸B的活塞向下运动,使S4为“OFF”。
b、当该液压缸活塞下降到终点时,S3为“ON”,启动左液压缸,A的活塞向右运动,右液压缸C的活塞向左运动。
此间Y1、Y4为“ON”,Y3为“OFF”,S2、S6为“OFF”(复位)。
c、当A缸活塞运动到终点S1为“ON”,并且C缸活塞也到终点,S5为“ON”时,原料已成型,各液压缸开始退回原位。
首先,A、C液压缸返回,返回时Y1、Y4为“OFF”,Y3为“ON”,S1、S5为“OFF”(复位)。
d、当A、C液压缸退回到初始位置,S2、S6为“ON”时,B液压缸返回;Y2为“OFF”自复位,动作后S3为“OFF”(复位)。
e、当液压缸返回初始状态,S4为“ON”时,系统回到初始状态,取出成品,放入原料后,按启动按钮重新启动,开始下一个工件加工。
(2)控制要求
①工作方式设置为手动、单周期。
②有必要的电气保护和联锁。
③单周期循环时应按上述顺序动作。
(3)电路设计
①根据任务,设计用PLC控制的主/控电路图(或控制系统框图)。
②填写《材料申领单》。
③列出PLC控制I/O接口(输入/输出)地址分配表(或现场元件信号对照表)。
④绘制PLC控制I/O接口(输入/输出)接线图。
⑤根据工艺要求,设计梯形图。
⑥根据梯形图,列出指令表。
(4)程序输入调试
能正确地将所编程序输入PLC;按照被控设备的动作要求进行模拟调试,达到设计要求。
(5)安装与接线
①按主/控电路图及PLC控制I/O接口(输入/输出)接线图,在机架或模拟配线板上安装与接线。
②如在模拟配线板上安装,将熔断器、接触器、PLC装在主配线板上,将转换开关、按钮等外接器件装在另一块配线板上。
(6)联调试验
1-4 机械手传送工件示意图
压下,表明有工件需要传送。
机械手手臂先下降(B缸动作)至下限位(SQ4压下),将其抓取
SQ3压下),机械手左移(A缸动作)至传送点上方(
C缸复位)后放开工件,1S后机械手上升,SQ3
被压下)并上升至上限位后,传动带电机M启动,开始传送工件,
自动停止。
机械手搬运工件,需在前一次工件运走后才能下降将工件放下,否则需要等待。
②如在模拟配线板上安装,将熔断器、接触器、PLC装在主配线板上,将转换开关、按钮等外接器件装在另一块配线板上。
(6)联调试验
正确使用电工工具及万用表,进行仔细检查,最好通电试验一次成功,并注意人身和设备安全。
b、半自动工作方式:先操作夹紧按钮SB5,待工件被夹紧、压力继电器SP动作后,滑台快进。
当快进到预定位置时,液压控制阀M被压下(M不发出电信号),自动转为工进行进速度。
加工完成,滑台到终点时压下开关SQ2,延时1S,然后滑台快速后退。
滑台退至原位,压下开关SQ1,延时2S后工件松开电磁阀动作,完成一个半自动循环。
c、机床处于“调整”工作时,用四只按钮实现滑台或夹具的单独调整。
d、设置短路保护、电动机过载保护等电器保护环节和联锁环节。
滑台向前、向后运动,工件的夹紧、松开工况可用发光二极管显示;通电待机、“半自动”和“调整”方式、M1、M2电动机运行、滑台退回至原位和工件行进终点位置,设有外接指示灯就地显示。
(2)电路设计
①根据任务,设计用PLC控制的主/控电路图(或控制系统框图)。
②填写《材料申领单》。
③列出PLC控制I/O接口(输入/输出)地址分配表(或现场元件信号对照表)。
④绘制PLC控制I/O接口(输入/输出)接线图。
⑤根据工艺要求,设计梯形图。
⑥根据梯形图,列出指令表。
(3)程序输入调试
能正确地将所编程序输入PLC;按照被控设备的动作要求进行模拟调试,达到设计要求。
(4)安装与接线
①按主/控电路图及PLC控制I/O接口(输入/输出)接线图,在机架或模拟配线板上安装与接线。
②如在模拟配线板上安装,将熔断器、接触器、PLC装在主配线板上,将转换开关、按钮等外接器件装在另一块配线板上。
(5)联调试验
(2)电路设计
①要求按工艺流程连续运行,小车不在原位不能启动,如小车不在原位,按停止按钮可回到原点。
同时要求:小车第一次向右运动时,变频器升速时间为3s,停止时的减速时间为2s;第二次向右运动时,升速时间为2s,到料斗处停止,减速时间为1s。
向左运动及下料不做要求。
②根据工艺流程要求,按照国家电气绘图规范,设计绘制PLC、变频器控制的电路图。
③列出PLC控制I/O接口(输入/输出)元件地址分配表(或现场元件信号对照表)。
④绘制PLC、变频器控制I/O接口(输入/输出)接线图。
⑤填写《材料申领单》及写出变频器需要设定的参数。
⑥根据加工工艺设计梯形图,再根据梯形图列出指令表。
(3)安装与接线
按PLC控制I/O接口(输入/输出)、变频器接线图在模拟配线板上正确安装,把元件安装在配线板上,布置要合理,安装要正确、紧固,配线导线要紧固、美观,导线要进行线槽,进、出端子排的导线要有端子标号,引出线要用别径压端子。
(4)键盘操作
电脑编程操作熟练,能正确地将所编程序输入PLC;变频器参数的键盘设定操作熟练,能正确输入参数。
按照被控设备的工艺要求进行模拟调试,达到设计要求。
(5)通电试验
④当工作台在任何位置时,按停止按钮后必须回到运动起始点。
⑤工作台的运动用三相交流异步电动机的正反转模拟。
(2)电路设计
根据工艺流程要求,按照国家电气绘图规范,设计绘制PLC、变频器控制的电路图,列出PLC控制I/O 接口(输入/输出)元件地址分配表,写出变频器需要设定的参数。
根据加工工艺设计梯形图,再根据梯形图列出指令表。
(3)变频器频率设定
f1:20H Z;f2:35H Z;f3:10H Z;f4:45H Z;f5:15H Z。
正向运动第一升速时间2s、第二升速时间1s,第一减速时间1.5s,第二减速时间2s;反向运动升速时间2s,第一减速时间1.5s、第二减速时间2s。
(4)安装与接线
按PLC控制I/O接口(输入/输出)、变频器接线图在模拟配电板上正确安装,把元件安装在机架或配电板上,布置要合理,安装要准确、紧固,配线导线要紧固、美观,导线要进行线槽,进、出端子排的导线要有端子标号,引出端要用别径压端子。
(5)键盘操作
电脑编程操作熟练,能正确地将所编程序输入PLC;变频器参数的键盘设定操作熟练,能正确输入参数。
按照被控设备的工艺要求进行模拟调试,达到设计要求。
(6)通电试验
能正确使用电工工具及万用表进行仔细检查,要求通电试验一次成功,并注意人身和设备安全。
维修电工-高级技师-PLC-操作技能习题集

高级技师 PLC 操作技能习题集设计、一、PLC 设计、安装与调试1.设计控制具有跳跃循环的液压动力滑台,并进行模拟安装与调试。
(1)工艺任务该液压动力滑台的工作循环、油路系统和电磁阀通断表如图1-1 所示。
SQ1 为原位行程开关,SQ2 为工进行程开关。
在整个工进过程中,SQ2 一直受压,故采用长挡铁。
SQ3 为加工终点行程开关。
假设液压泵电动机已启动(启动电动机不属设计范围)。
(2)控制要求①工作方式设置为自动循环、手动、单周期。
②设有电源指示,工进、快进、快退工作状态指示。
③有必要的电气保护和联锁。
④自动循环或单周运行时应按图 1-1 所示顺序动作。
说明如下:按启动按钮 SB1 后,滑台即从起点开始进入循环,直至压 SQ3 后滑台自动退回原位;也可按快退按钮 SB2,使滑台在其他任何位置上立即退回原位。
1# 答题纸#1:PLC控制的主/控电路图(或系统框图、功能图等方案图)##申领人:年月日3#答题纸##3-2:绘制PLC的I/O接线图:(如PLC控制系统主/控电路图已明确,可省略)#4:PLC梯形图2.用 PLC 控制具有跳跃循环的液压动力滑台的设计,并进行模拟安装与调试。
(1)控制要求①工作方式设置为两周循环及手动方式。
②设有电源指示,以及工进、快进、快退工作状态指示。
③有必要的电气保护和联锁。
④两周循环应按图 1-2 所示顺序动作。
说明如下a、按启动按钮 SB1 后,滑台即从起点开始进入两周循环,直至压终点限位开关 SQ3,第一次压时要求滑台停 1S 后自动退回原位,在原位停 5S 后开始第二次循环,第二次压终点限位开关 SQ3 时要求滑台停 2S 后才自动退回原位。
b、如需停止,可按快退按钮 SB2,使滑台在其他任意位置上立即退回原位。
1# 答题纸#1:PLC控制的主/控电路图(或系统框图、功能图等方案图)##申领人:年月日3#答题纸##3-2:绘制PLC的I/O接线图:(如PLC控制系统主/控电路图已明确,可省略)试题三、.用PLC控制自控成型机的设计。
高级维修电工实操PLC题
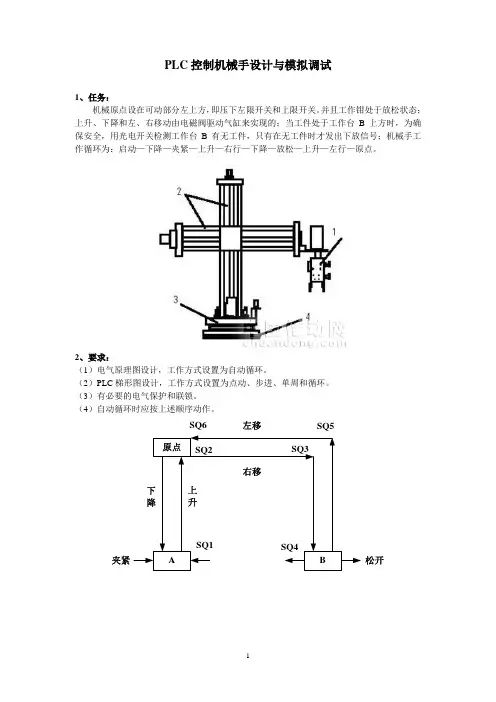
PLC 控制机械手设计与模拟调试
1、任务:
机械原点设在可动部分左上方,即压下左限开关和上限开关。
并且工作钳处于放松状态;上升、下降和左、右移动由电磁阀驱动气缸来实现的;当工件处于工作台B 上方时,为确保安全,用光电开关检测工作台B 有无工件,只有在无工件时才发出下放信号;机械手工作循环为:启动—下降—夹紧—上升—右行—下降—放松—上升—左行—原点。
2、要求:
(1)电气原理图设计,工作方式设置为自动循环。
(2)PLC 梯形图设计,工作方式设置为点动、步进、单周和循环。
(3)有必要的电气保护和联锁。
(4)自动循环时应按上述顺序动作。
原点
A
B
SQ6SQ2
SQ3
SQ5
SQ1
SQ4
夹紧
松开
下降上升
左移
右移
3、电气原理图设计
气动回路图
SB1K1K1SB2
K2L
N
SQ4K2K2K3SQ5K3K3K4SQ6K4K4K5SQ2K5K5K1SQ1K7K6K7SQ3K8
K8K1
B1
K1K2K3K4K5K7K21Y1K1
3Y2K32Y1K4K81Y2K53Y1K7
2Y2
上升放松下降夹紧
右移下降左移SQ2
K8K6升
放松上升左移下降夹紧右移
K7K8SQ5K6K6
电子控制回路图
4、自动循环及单周循环状态流程图
6、PLC控制系统I/O接线图
利用步进指令实现的梯形图程序。
维修电工技师考试题库PLC
维修电工技师考试题库P L CSANY标准化小组 #QS8QHH-HHGX8Q8-GNHHJ8-HHMHGN#维修电工技师考试题库——PLC考核一单项选择(30分)共150题1.PLC是在什么控制系统基础上发展起来的A. 继电控制系统B.单片机C.工业电脑D。
机器人正确答案:A2.一般而言PLC的I/O点数要冗余多少A.10% B。
5% C。
15% D。
20% 正确答案:A设计规范中RS232通讯的距离是多少A. 1300M B。
200M C。
30M D。
15M 正确答案:D4.PLC的RS485专用通讯模块的通讯距离呢A.1300M B。
200M C。
500M D。
15M 正确答案:C5.工业中控制电压一般是多少伏A. 24V B。
36V C。
110V D。
220V 正确答案:A6.工业中控制电压一般是直流还是交流A.交流B,直流C。
混合式D。
交变电压正确答案:B7.请写出电磁兼容性英文缩写.正确答案:B8.在PLC自控系统中对于温度控制可用什么扩展模块-4AD -4DA -3A 正确答案:C9.三菱FX系列PLC普通输入点输入响应时间大约是多少msA 100 ms ,B。
10ms C。
15 ms D。
30 ms 正确答案:B系列最多可以有多少个点的PLCA.30 B。
128 C 256 D。
1000 正确答案:A系列最多能扩展到多少个点A.30 B。
128 C 256 D。
1000 正确答案:B12.FX2N系列最多能扩展到多少个点A.30 B。
128 C 256 D。
1000 正确答案:C的脉冲输出周期是多少A. 5秒,B。
13秒C。
10秒D。
1秒正确答案:D的脉冲的占空比是多少A. 50% B。
100% C。
40% D。
60% 正确答案:A15. PLC外部接点坏了以后换到另外一个好的点上后然后要用软件中的哪个菜单进行操作A. 寻找B.替换C.指令寻找正确答案:B电池电压降低至下限应怎么处理:A. 没关系B.及时更换电池C.拆下电池不管正确答案:B17.十六进制的1F转变为十进制是多少A.3118.工业级模拟量哪一种更容易受干扰.A. uA级B。
维修电工高级工plc试题及答案

维修电工高级工plc试题及答案维修电工高级工 PLC 试题及答案第一部分:理论试题1. PLC 是什么意思?它在工业控制中的作用是什么?答:PLC 是可编程逻辑控制器(Programmable Logic Controller)的缩写,它在工业控制中的作用是负责控制和监视各种自动化设备及生产过程。
2. 请解释以下 PLC 术语:a) 输入(Input)b) 输出(Output)c) 内部(Internal)d) 转接(Latch)e) 触发(Trigger)3. 列举常见的 PLC 输入/输出设备。
4. 在 PLC 编程中,什么是位(Bit)和字(Word)?5. 什么是 Ladder Diagram?请举一个例子进行说明。
6. PLC 与传统继电器控制的区别是什么?7. 什么是 PLC 的存储器类型?简要描述每种类型的作用和特点。
8. 在PLC 程序开发中,描述如何进行输入/输出的配置和变量声明。
9. 什么是 HMI?它在 PLC 控制系统中的作用是什么?10. 描述一个简单的 PLC 控制循环。
第二部分:实践试题1. 请根据以下要求,在 Ladder Diagram 中完成一个 PLC 程序:输入:I0-0、I0-1、I0-2输出:Q0-0、Q0-1要求:当 I0-0 和 I0-1 同时为高电平时,Q0-0 输出高电平;当 I0-0 和I0-2 同时为高电平时,Q0-1 输出高电平;其他情况下,输出低电平。
2. 在一个带有传感器和马达的自动化设备中,通过 PLC 控制实现如下功能:a) 当传感器 S1 检测到物体时,马达 M1 启动;b) 当传感器 S2 检测到物体时,马达 M1 停止;c) 当传感器 S3 检测到物体时,马达 M2 启动;d) 当传感器 S4 检测到物体时,马达 M2 停止。
编写一个 PLC 程序,实现上述功能。
第三部分:答案理论试题答案:1. PLC 的全称是 Programmable Logic Controller,它在工业控制中的作用是通过编程控制输入/输出设备,从而实现对自动化设备及生产过程的控制和监视。
维修电工高级技师PLC 操作技能习题集

高级技师PLC操作技能习题集一、PLC设计、安装与调试1.设计PLC控制具有跳跃循环的液压动力滑台,并进行模拟安装与调试。
图1-1液压动力滑台示意图(1)工艺任务该液压动力滑台的工作循环、油路系统和电磁阀通断表如图1-1所示。
SQ1为原位行程开关,SQ2为工进行程开关。
在整个工进过程中,SQ2一直受压,故采用长挡铁。
SQ3为加工终点行程开关。
假设液压泵电动机已启动(启动电动机不属设计范围)。
(2)控制要求①工作方式设置为自动循环、手动、单周期。
②设有电源指示,工进、快进、快退工作状态指示。
③有必要的电气保护和联锁。
④自动循环或单周运行时应按图1-1所示顺序动作。
说明如下:按启动按钮SB1后,滑台即从起点开始进入循环,直至压SQ3后滑台自动退回原位;也可按快退按钮SB2,使滑台在其他任何位置上立即退回原位。
(3)电路设计①根据任务,设计用PLC控制的主/控电路图(或控制系统框图)。
②填写《材料申领单》。
③列出PLC控制I/O接口(输入/输出)地址分配表(或现场元件信号对照表)。
④绘制PLC控制I/O接口(输入/输出)接线图。
⑤根据工艺要求,设计梯形图。
⑥根据梯形图,列出指令表。
(4)程序输入调试能正确地将所编程序输入PLC;按照被控设备的动作要求进行模拟调试,达到设计要求。
(5)安装与接线①按主/控电路图及PLC控制I/O接口(输入/输出)接线图,在机架或模拟配线板上安装与接线。
②如在模拟配线板上安装,将熔断器、接触器、PLC装在主配线板上,将转换开关、按钮等外接器件装在另一块配线板上。
(6)联调试验正确使用电工工具及万用表,进行仔细检查,最好通电试验一次成功,并注意人身和设备安全。
2.用PLC控制具有跳跃循环的液压动力滑台的设计,并进行模拟安装与调试。
图1-2 液压动力滑台示意图(1)控制要求①工作方式设置为两周循环及手动方式。
②设有电源指示,以及工进、快进、快退工作状态指示。
③有必要的电气保护和联锁。
维修电工高级操作技能考核习题

注 意 事 项 一、本试卷依据2009年颁布的《维修电工》国家职业标准命制。
二、请根据试题考核要求,完成考试内容. 三、请服从考评人员指挥,保证考核安全顺利进行。
试题1、PLC 控制三电机顺序启停的设计、安装与调试 考试时间:150分钟 考核方式:实操+笔试 本题分值:40分 具体考核要点:PLC 控制三电机顺序启停的设计、安装与调试 1、任务: 某一生产线的末端有一台三级皮带运输机,分别由M1、M2、M3三台电动机拖动,启动时要求按10s 的时间间隔,并按M1→M2→M3的顺序启动;停止时按15s 的时间间隔,并按M3→M2→M1的顺序停止。
皮带运输机的起动和停止分别由起动按钮和停止按钮来控制。
三级皮带运输机如下图所示。
图 1。
1.2-6 2、要求: ①工作方式设置:手动时要求按下手动启动按钮,做一次上述过程。
自动时要求按下自动按钮,能够重复循环上述过程。
②有必要的电气保护和互锁 笔试部分: (1)正确识读给定的电路图;写出下列图形文字符号的名称. QS ( );FU1( );KM1( )。
(2)正确使用工具;简述螺丝刀使用注意事项。
(3)正确使用仪表;简述指针式万用表电阻挡的使用方法。
答: (4)安全文明生产,标示牌是何种安全用具? 答: 操作部分: (5)电路绘制:根据控制要求,在答题纸上正确设计PLC 梯形图及按规范绘制PLC 控制I/O 口(输入/输出)接线图。
(6)安装与接线: 按照电气安装规范 ① 将熔断器、接触器、继电器、PLC 装在一块配线板上,而将方式转换开关、行程开关、按钮等装在另一块配线板上。
② 按PLC 控制I/O 口(输入/输出)接线图在配线板上正确安装,元件在配线板上布置要合理,安装要准确、紧固,配线导线要紧固、美观,导线要垂直进行线槽,导线要有端子标号,引出端要用接线端头。
(7)正确地将所编程序输入PLC,按照被控设备的动作要求进行模拟操作调试,达到设计要求。
plc技师实操考试习题集
plc技师实操考试习题集-()————————————————————————————————作者:————————————————————————————————日期:技师PLC 操作技能习题集一、用PLC 进行控制线路的设计、安装与调试1.用PLC 改造图1-1所示的继电-接触式电气控制电路,并进行安装与调试。
123321DCBAQSFU1KM1KM2FR3U 1U 2V1V2W 1W 2KM3FU2FRSB1SB2KTKM2KM3KM1KM1KT KM2KA KT SB3KAKTKM3KM3KM1KM2KM3L1L2L3图1-1 双速三相交流异步电动机低速、高速自动变速控制电路原理图(1)用PLC 控制编程所示电路,要求增加点动或停车电气制动功能,有电源指示、低速运行指示、高速运行指示、点动或停车制动指示,并且进行安装与调试。
(2)电路设计①根据任务,设计用PLC 控制的主/控电路图(或控制系统框图)。
②有短路、过载及必要的联锁保护功能等。
③填写《材料申领单》。
④列出PLC 控制I/O 接口(输入/输出)地址分配表(或现场元件信号对照表)。
⑤绘制PLC 控制I/O 接口(输入/输出)接线图。
⑥根据工艺要求,设计梯形图。
⑦根据梯形图,列出指令表。
(3)安装与接线①按主/控电路图及PLC 控制I/O 接口(输入/输出)接线图,在机架或模拟配线板上安装与接线。
②如在模拟配线板上安装,将熔断器、接触器、PLC 装在主接线板上;将转换开关、按钮等外接器件装在另一块配线板上。
(4)PLC 键盘操作 ①熟练操作键盘。
②能正确地将所编程序输入PLC 。
③按照被控设备的动作要求模拟调试,达到设计要求。
(5)通电试验①正确使用电工工具及万用表。
②仔细进行检查,有步骤地进行通电试验,达到项目功能要求。
2.用PLC 改造图1-2所示的继电-接触式电气控制电路,并进行安装与调试。
123DCBAQSFU1KM1FR3U 1U 2V1V2W 1W 2TFU2VDFU3KM4KM2KM3FRSB1SB2KM1KM2KM4KM4KTKM1KM3KM2KM4KTKM3KT KM2SB1KM1L21L23L1L2L3L21L22图1-2 三相交流异步电动机Y-△减压启动、停车能耗制动控制电路原理图(1)用PLC 控制编程所示电路,要求增加点动功能,有电源指示、运行指示、点动指示,并且进行安装与调试。
维修电工高级工技能练习题目
试题1、PLC控制电机自动正反转的设计、安装与调试考试时间:150分钟考核方式:实操+笔试本题分值:40分具体考核要点:PLC控制电机自动正反转的设计、安装与调试(1)任务:当按下起动按钮,KM1线圈通电,电机正转;经过5s延时,KM1线圈断电,同时KM2线圈通电,电动机反转;再经过3s延时,KM2线圈断电,KM1线圈通电。
这样反复10次后电机停止运行。
(2)要求:a) 工作方式设置为自动循环。
b) 有必要的电气保护和联锁。
笔试部分:(1)正确识读给定的电路图;写出下列图形文字符号的名称。
QS(断路器/开关);FU1(熔断器);KM1(线圈)。
(2)正确使用工具;简述剥线钳使用注意事项。
答:(3)正确使用仪表;简述指针式万用表测二极管的方法。
答:(4)安全文明生产,回答何为安全电压?答:操作部分:(5)电路绘制:根据控制要求,在答题纸上正确设计PLC梯形图及按规范绘制PLC控制I/O口(输入/输出)接线图。
(6)安装与接线:按照电气安装规范①将熔断器、接触器、继电器、PLC装在一块配线板上,而将方式转换开关、行程开关、按钮等装在另一块配线板上。
②按PLC控制I/O口(输入/输出)接线图在配线板上正确安装,元件在配线板上布置要合理,安装要准确、紧固,配线导线要紧固、美观,导线要垂直进行线槽,导线要有端子标号,引出端要用接线端头。
(7)正确地将所编程序输入PLC,按照被控设备的动作要求进行模拟操作调试,达到设计要求。
(8)通电试验:通电前正确使用电工工具及万用表,进行仔细检查。
笔答部分答题纸1、PLC接线图2、PLC梯形图试题2、交流变频调速装置装调考试时间:60分钟考核方式:实操+笔试本题分值:30分具体考核要点:三相交流异步电动机变频器控制装调某刨床工作台电动机由变频器拖动,按图所示速度实现程序控制。
15HZ 50HZ前进20HZ停止后退50HZ5s15s7s6s12s图 2.1.2-2 工作台程序控制速度图实现刨床工作台的多段速控制。
维修电工高级培训PLC题目
1、任务要求:某送料小车工作示意图如图所示。
小车由电动机拖动,电动机正转时小车前进;而电动机反转时小车后退。
对送料小车自动循环控制的要求:第一步:第一次按动送料按钮,预先装满料的小车前进送料。
第二步:到达卸料处B(前限位开关SQ2)自动停下来卸料。
第三步:经过卸料所需设定时间30s 延时后,小车则自动返回到装料处A(后限位开关SQ1)。
第四步:经过装料所需设定时间45s 延时后,小车再次前进送料,卸完料后小车又自动返回装料,如此自动循环。
2、控制要求:① 工作方式设置:在A 点B 点均能启动,且能自动循环。
② 要求实现前进、后退的点动运行控制。
③ 有必要的电气保护和电器元件互锁。
④ 自动循环时应按上述顺序动作。
A BSQ1SQ2..送料小车参考图 3、考核要求:(1)电路设计:根据试题任务要求,设计主电路电路图,列出PLC 控制I/O 口(输入/输出)元件地址分配表,设计PLC 控制I/O 口(输入/输出)接线图,编写PLC 控制梯形图程序。
(2)安装与接线:按PLC 控制I/O 口(输入/输出)接线图在模拟配线板上进行安装与接线。
元件在配线板上布置要合理,安装要准确、紧固,配线导线要紧固、美观,导线要进行线槽,导线要有端子标号,引出端要用别径压端子。
将熔断器、接触器、继电器、转换开关、PLC 装在一块配线板上,而将方式转换开关、行程开关、按钮等装在另一块配线板上。
(3)运行与调试:正确使用电工工具及万用表,进行仔细检查,按照被控制设备的动作要求进行接线调试,并注意人身和设备安全。
(4)考核时间:本项目考核时间为120分钟。
1、任务要求:有四台电动机M1、M2、M3、M4。
启动时,按下启动按钮,电动机M1启动,经过5秒后电动机M2启动,再经过5秒M3启动,再经过5秒M4启动;停止时,按下停止按钮时,同样每隔6秒电动机从M4依此停止。
2、控制要求:(1)当电动机启动到M3时,按下停止按钮,电动机M3停止,其后间隔6秒M2停止,M2停止后间隔6秒M1停止。
高级维修电工plc题库单选题100道及答案解析
高级维修电工plc题库单选题100道及答案解析1. PLC 是在什么控制系统基础上发展起来的?()A. 继电接触器B. 单片机C. 工业电脑D. 机器人答案:A解析:PLC 是在继电接触器控制系统基础上发展起来的。
2. PLC 的工作方式是()A. 等待命令B. 中断C. 扫描D. 循环答案:C解析:PLC 采用循环扫描的工作方式。
3. PLC 输出接口中,既能驱动交流负载又能驱动直流负载的是()A. 晶体管输出B. 晶闸管输出C. 继电器输出D. 以上都不对答案:C解析:继电器输出接口既能驱动交流负载又能驱动直流负载。
4. 下列PLC 指令中,用于逻辑块串联的是()A. ANDB. ORC. ANBD. ORB答案:C解析:ANB 用于逻辑块串联。
5. PLC 梯形图中,输出继电器的线圈()A. 可以串联B. 可以并联C. 不能串联D. 不能并联答案:C解析:输出继电器的线圈不能串联。
6. 在PLC 中,()是初始化脉冲。
A. M8000B. M8002C. M8013D. M8034答案:B解析:M8002 是初始化脉冲。
7. PLC 编程时,计数器的设定值可以是()A. 常数B. 变量C. 以上都对D. 以上都不对答案:A解析:计数器的设定值通常是常数。
8. 以下哪个不是PLC 的编程语言?()A. 梯形图B. 指令表C. 功能块图D. C 语言答案:D解析:C 语言不是PLC 的编程语言,PLC 常用编程语言有梯形图、指令表、功能块图等。
9. PLC 控制系统中,输入信号的宽度应()扫描周期。
A. 大于B. 小于C. 等于D. 以上都可以答案:A解析:输入信号的宽度应大于扫描周期,以确保能被PLC 准确读取。
10. 三菱PLC 中,16 位的计数器,计数范围是()A. 0 - 255B. 0 - 32767C. 0 - 65535D. 0 - 1023答案:B解析:16 位计数器的计数范围是0 - 32767。