
滚动轴承的固有振动频率详解
滚动轴承(rolling bearing)是将运转的轴与轴座之间的滑动摩擦变为滚动摩擦,从而减少摩擦损失的一种精密的机械元件。
滚动轴承一般由外圈,内圈,滚动体和保持架组成。
滚动轴承一般由内圈、外圈、滚动体和保持架四部分组成,内圈的作用是与轴相配合并与轴一起旋转;外圈作用是与轴承座相配合,起支撑作用;滚动体是借助于保持架均匀的将滚动体分布在内圈和外圈之间,其形状大小和数量直接影响着滚动轴承的使用性能和寿命;保持架能使滚动体均匀分布,防止滚动体脱落,引导滚动体旋转起润滑作用。
滚动轴承在运行过程中,由于滚动体与内圈或外圈冲击而产生振动,这时的振动频率为轴承各部分的固有频率。
固有振动中,内、外圈的振动表现最明显,如图2所示
轴承圈在自由状态下的径向弯曲振动的固有频率为:
式中n—振动阶数(变形波数),n=2,3,…;
E—弹性模量,钢材为210GPa;
I—套圈横截面的惯性矩,mm 4;
γ—密度,钢材为7.86X10⁻⁶kg /mm³;
A—套圈横截面积,A≈bh,mm²;
D—套圈横截面中性轴直径,mm;
g—重力加速度,g=9800mm /S2。
对钢材,将各常数代入式得
有时钢球也会产生振动,钢球振动的固有频率为:
式中R—钢球半径;
E—弹性模量,钢材为210GPa ;
γ—密度,钢材为7.86X10⁻⁶kg /mm³;
g—重力加速度,g=9800mm /S²。
(完整word版)(整理)滚动轴承故障诊断分析章节
滚动轴承故障诊断滚动轴承是应用最为广泛的机械零件质疑,同时,它也是机器中最容易损坏的元件之一。
许多旋转机械的故障都与滚动轴承的状态有关。
据统计,在使用滚动轴承的旋转机械中,大约有30%的机械故障都是由于轴承而引起的。
可见,轴承的好坏对机器工作状态影响极大。
通常,由于轴承的缺陷会导致机器产生振动和噪声,甚至会引起机器的损坏。
而在精密机械中(如精密机床主轴、陀螺等),对轴承的要求就更高,哪怕是在轴承上有微米级的缺陷,都会导致整个机器系统的精度遭到破坏。
最早使用的轴承诊断方法是将听音棒接触轴承部位,依靠听觉来判断轴承有无故障。
这种方法至今仍在使用,不过已经逐步使用电子听诊器来替代听音棒以提高灵敏度。
后来逐步采用各式测振仪器、仪表并利用位移、速度或加速度的均方根值或峰峰值来判断轴承有无故障。
这可以减少对设备检修人员的经验的依赖,但仍然很难发现早期故障。
随着对滚动轴承运动学、动力学的深化研究,对轴承振动信号中频率成分和轴承零件的几何尺寸及缺陷类型的关系有了比较清楚的了解,FFT级数的发展也使得利用频率域分析和检测轴承故障成为一种有效的途径。
也是目前滚动轴承监测诊断的基础。
从发展的历程看,滚动轴承故障检测诊断技术大致经历了以下阶段:1961年,W.F.Stokey完成了轴承圈自由共振频率公式的推导,并发表;1964年,O.G.Gustafsson研究了滚动轴承振动和缺陷、尺寸不均匀及磨损之间的关系,这与目前诊断滚动轴承故障的方法是基本一致的;1969年,H.L.Balderston根据滚动轴承的运动分析得出了滚动轴承的滚动体在内外滚道上的通过频率和滚动体及保持架的旋转频率的计算公式。
至此,有关滚动轴承监测诊断的理论体系已经基本完成;1976年,日本新日铁株式会社研制了MCV-021A机器检测仪,其方法是通过检测低频、中频和高频段轴承的信号特征来判断轴承的工作状态;1976~1983年之间,日本精工公司也积极在滚动轴承检测仪器方面做工作,相继推出了NB系列轴承检测仪,利用1~15kHz范围内的轴承振动信号的有效值(rms)和峰峰值(p-p)来诊断轴承的故障;1980年代至今,以改良频率分析的方法来精密诊断滚动轴承的故障、确定故障位置,一直是精密诊断采取的必备方法,其中包括细化谱分析、倒频谱分析、共振解调技术、包络分析技术等。
滚动轴承内部速度与振动特征频率
nb
Dw 2 1 D pw (ni no )[1 ( ) cos 2 ] (10) 2 Dw D pw
5
相对转动频率
转速与频率的关系: f=n/60 根据几何学的条件,轴(内圈)旋转时发生的频率如下: (1)内圈一点与一个滚动体接触的频率 Dw 1 fe fi f m (fi fo )(1 cos ) (1 ) 2 D pw (2)外圈一点与一个滚动体接触的频率 D 1 fg fo f m (fo fi )(1 w cos ) 2 D pw (3)滚动体的一点与内环或外环接触的频率 Dw 2 1 D pw fb (fi fo )[1 ( ) cos 2 ] 2 Dw D pw
滚动轴承内部速度 与振动特征频率
2
滚动体的公转
滚动体绕轴转动一周的周期是关于滚动体的公转问题。由假定 (1):“滚道与滚动体之间无滑动接触”,下式成立。 1 (1)vm Nhomakorabea2
(v i v o )
上式 vi , vo , vm 分别为内圈、外圈的旋转速度和滚动体的公转 速度,各值的计算式如下: (2) Dw v i ri i D pw ni(1 cos ) D pw
fi——内圈 (轴)的旋转频率 fo——外圈的旋转频率 fe——保持架公转频率 fb——保持架自转频率
(2)
(3 )
6
轴承损伤引起的特征频率
表面波纹度谐波引起的特征频率
v o ro o D pw no(1 Dw cos ) D pw
(3)
vm
1 d pw m D pw n m 2
(4)
3
将(1)~(3)式代入(4)式,可得
nm
滚动轴承频谱分析详解
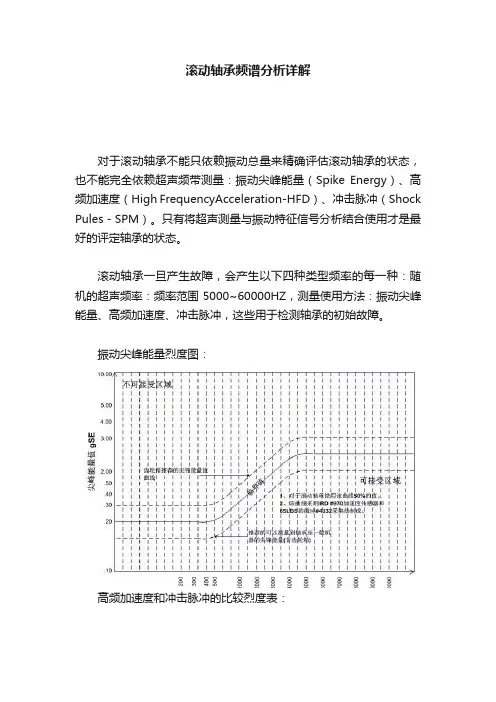
滚动轴承频谱分析详解对于滚动轴承不能只依赖振动总量来精确评估滚动轴承的状态,也不能完全依赖超声频带测量:振动尖峰能量(Spike Energy)、高频加速度(High FrequencyAcceleration-HFD)、冲击脉冲(Shock Pules-SPM)。
只有将超声测量与振动特征信号分析结合使用才是最好的评定轴承的状态。
滚动轴承一旦产生故障,会产生以下四种类型频率的每一种:随机的超声频率:频率范围5000~60000HZ,测量使用方法:振动尖峰能量、高频加速度、冲击脉冲,这些用于检测轴承的初始故障。
振动尖峰能量烈度图:高频加速度和冲击脉冲的比较烈度表:轴承部件的自振频率:频率范围500~2000HZ,轴承零部件受到冲击时,以它们的自振频率“瞬时扰动”。
在滚动轴承中,滚动元件打击内外环跑道上的缺陷的间断的冲击激起它们的自振频率。
但故障扩展到微观大小时,它们开始激起这些轴承零部件的自振频率,成为“第二个检测症兆”。
故障恶化时,可引起更大的冲击,这些更大的冲击产生更大的自振频率尖峰响应。
磨损严重时,在这些共振附近出现更多频率分量,它们中许多是这些自振频率的1X转速的边带(往往,这些调制尖峰以轴承的故障频率为间隔,而不是1X转速频率的边带)。
轴承自振频率与转速无关,但它们的响应幅值与冲击速度成正比,意味着转速越高,响应幅值也越高。
旋转轴承的故障频率:轴承零部件故障频率与轴承的平均直径-Pa、滚动体直径-Ba、滚动体数目-Nb和接触角-ø有关。
FTF-保持架故障频率、BSF-滚动体故障频率、BPOR-内环故障率、BPIR-外环故障频率。
FTF、BSF、BPOR、BPIR简易计算公式(可参考平台内前期文章介绍)。
轴承故障频率都是转速频率的非整数倍(本人所遇确实如此,但曾看到过一篇文章说正好是转速频率整数倍)。
正常情况下滚动轴承故障频率不应存在,当存在轴承故障频率时,可以说明轴承至少发出初始故障信号。
滚动轴承和齿轮振动信号分析与故障诊断方法

2.3 滚动轴承的振动类型及故障特征分析 .................................9
2.3.1 滚动轴承的旋转机构 ..................................................................9 2.3.2 滚动轴承的振动类型 ................................................................10 2.3.2.1 滚动轴承的固有振动频率 ...............................................11 2.3.2.2 滚动轴承的缺陷特征频率 ...............................................11 2.3.2.3 滚动轴承的振动及其故障特征 ........................................12
Keywords: Rolling-Element bearing Hilbert transform
Gears
Fault Diagnosis
Envelope Analysis
Correlation-Envelope Analysis
- II -
西北工业大学硕士学位论文
目
录
目
录
第一章 绪
论 ................................................................... 1
3.4 齿轮振动信号的特征 ........................................................ 25
3.4.1 啮合频率及其各次谐波 .............................................................26 3.4.2 隐含成分 ..................................................................................26 3.4.3 调制效应产生边频带 ................................................................26 3.4.3.1 幅值调制 ........................................................................27 3.4.3.2 调频效应 ........................................................................27 3.4.4 轴速频率及其低次谐波 .............................................................27 3.4.5 啮合频率及其各次谐波的分析 ..................................................27 3.4.6 边带分析 ..................................................................................28
滚动轴承故障诊断技术

目录摘要 (3)第1章绪论 (4)1.1滚动轴承故障诊断技术的发展现状 (4)1.2滚动轴承故障诊断技术的发展趋势 (6)1.3滚动轴承诊断基础 (7)1.3.1滚动轴承的常见故障形式 (7)1.3.2滚动轴承的诊断方法 (8)1.4本课题的研究意义和内容 (9)第2章滚动轴承振动机理 (11)2.1滚动轴承的基本参数 (11)2.1.1滚动轴承的典型结构 (11)2.1.2滚动轴承的特征频率 (11)2.1.3滚动轴承的固有频率 (13)2.2滚动轴承故障诊断常用参数 (14)2.2.1时间领域有量纲特征参数 (14)2.2.2时间领域的无量纲特征参数 (15)2.2.3频率领域的无量纲特征参数 (16)第3章滚动轴承故障诊断实验系统及实验方案 (17)3.1滚动轴承故障诊断实验系统 (17)3.1.1滚动轴承故障实验机械平台 (18)3.1.2设备的组成: (19)3.1.3设备的主要参数: (19)3.1.4实验平台信号采集及故障诊断系统 (21)3.2实验方案 (23)3.2.1轴承的故障状态 (23)3.2.2实验步骤 (23)第4章实验的操作过程及数据的提取 (25)4.1装拆轴承 (25)4.1.1实验前期准备 (25)4.1.2试机 (25)4.1.3拆卸并安装轴承 (25)4.2信号的采集过程 (27)4.2.1前期准备 (27)4.2.2数据采集过程 (28)4.3数据信号的处理过程 (30)第5章结论 (35)致谢 (36)参考文献 (37)旋转机械故障诊断特征参数的提取摘要:本文对滚动轴承的故障形式、故障原因、常用诊断方法等诊断基础和滚动轴承故障的振动机理作了研究,并建立了相应的滚动轴承典型故障(外圈损伤、内圈损伤、滚动体损伤)的理论模型,给出了一些滚动轴承故障诊断常用的特征参数。
通过对滚动轴承故障振动机理的研究可以帮助我们了解滚动轴承故障的本质和特征。
本文对特征参数的提取,理论推导,和过程都进行了详细的阐述,本文所提出的方法不仅仅适用滚动轴承故障的诊断,还可推广适用旋转机械其它故障的诊断。
滚动轴承故障及其诊断方法

而一旦有了压痕,压痕引起的冲击载荷会进一步引起附近 表面的剥落。
这样,载荷的累积作用或短时超载就有可能引起轴承塑性 变形。
1滚动轴承异常的基本形式
(4).腐蚀
润滑油、水或空气水分引起表 面锈蚀(化学腐蚀)
轴承内部有较大的电流通过造 成的电腐蚀
2.3 滚动轴承的振动及其故障特征
2. 幅值域中的概率密度特征 滚动轴承正常时和
发生剥落损伤时的轴 承振动信号的幅值概 率密度分布如图。
轴承振动的概率密度分布
从图中可以看出,轴承发生剥落时,幅值分布的幅 度广,这是由于存在剥落的冲击振动。这样,从概率 密度分布的形状,就可以进行异常诊断。
3 滚动轴承故障诊断方法
2.2 滚动轴承的特征频率
➢ 为分析轴承各部运动参数,先做如下假设: (1)滚道与滚动体之间无相对滑动; (2)每个滚道体直径相同,且均匀分布在内外滚道之间 (3)承受径向、轴向载荷时各部分无变形;
方法: 研究出不承受轴向力时轴承缺陷特征频率,进而,推导出 承受轴向力时轴承缺陷特征频率
1. 不承受轴向力时 轴承缺陷特征频率
d Dm
)
fr
滚动轴承的特征频率
➢ (3) 轴承内外环有缺陷时的特征频率:
➢ 如果内环滚道上有缺陷时,则Z个滚动体滚过该缺陷时的
频率为
fi
f Bi Z
1 (1 2
d Dm
) frZ
➢ 如果外环滚道上有缺陷时,则Z个滚动体滚过该缺陷时的
频率为
fo
f Bo Z
1 (1 2
d Dm
)
f
r
Z
➢ (4) 单个滚动体有缺陷时的特征频率:如果单个有缺陷的 滚动体每自传一周只冲击外环滚道(或外环)一次,则其 相对于外环的转动频率为
滚动轴承的故障诊断
滚动轴承的故障诊断一、滚动轴承的常见故障滚动轴承是转动设备中应用最为广泛的机械零件,同时也是最容易产生故障的零件。
据统计,在使用滚动轴承的转动设备中,大约有30%的机械故障都是由于滚动轴承而引起的。
滚动轴承的常见故障形式有以下几种。
1. 疲劳剥落(点蚀)滚动轴承工作时,滚动体和滚道之间为点接触或线接触,在交变载荷的作用下,表面间存在着极大的循环接触应力,容易在表面处形成疲劳源,由疲劳源生成微裂纹,微裂纹因材质硬度高、脆性大,难以向纵深发展,便成小颗粒状剥落,表面出现细小的麻点,这就是疲劳点蚀。
严重时,表面成片状剥落,形成凹坑;若轴承继续运转,将形成大面积的剥落。
疲劳点蚀会造成运转中的冲击载荷,使设备的振动和噪声加剧。
然而,疲劳点蚀是滚动轴承正常的、不可避免的失效形式。
轴承寿命指的就是出现第一个疲劳剥落点之前运转的总转数,轴承的额定寿命就是指90%的轴承不发生疲劳点蚀的寿命。
2. 磨损润滑不良,外界尘粒等异物侵入,转配不当等原因,都会加剧滚动轴承表面之间的磨损。
磨损的程度严重时,轴承游隙增大,表面粗糙度增加,不仅降低了轴承的运转精度,而且也会设备的振动和噪声随之增大。
3. 胶合胶合是一个表面上的金属粘附到另一个表面上去的现象。
其产生的主要原因是缺油、缺脂下的润滑不足,以及重载、高速、高温,滚动体与滚道在接触处发生了局部高温下的金属熔焊现象。
通常,轻度的胶合又称为划痕,重度的胶合又称为烧轴承。
胶合为严重故障,发生后立即会导致振动和噪声急剧增大,多数情况下设备难以继续运转。
4. 断裂轴承零件的裂纹和断裂是最危险的一种故障形式,这主要是由于轴承材料有缺陷和热处理不当以及严重超负荷运行所引起的;此外,装配过盈量太大、轴承组合设计不当,以及缺油、断油下的润滑丧失也都会引起裂纹和断裂。
5. 锈蚀锈蚀是由于外界的水分带入轴承中;或者设备停用时,轴承温度在露点以下,空气中的水分凝结成水滴吸附在轴承表面上;以及设备在腐蚀性介质中工作,轴承密封不严,从而引起化学腐蚀。
滚动轴承的固有振动频率详解
滚动轴承(rolling bearing)是将运转的轴与轴座之间的滑动摩擦变为滚动摩擦,从而减少摩擦损失的一种精密的机械元件。
滚动轴承一般由外圈,内圈,滚动体和保持架组成。
滚动轴承一般由内圈、外圈、滚动体和保持架四部分组成,内圈的作用是与轴相配合并与轴一起旋转;外圈作用是与轴承座相配合,起支撑作用;滚动体是借助于保持架均匀的将滚动体分布在内圈和外圈之间,其形状大小和数量直接影响着滚动轴承的使用性能和寿命;保持架能使滚动体均匀分布,防止滚动体脱落,引导滚动体旋转起润滑作用。
滚动轴承在运行过程中,由于滚动体与内圈或外圈冲击而产生振动,这时的振动频率为轴承各部分的固有频率。
固有振动中,内、外圈的振动表现最明显,如图2所示
轴承圈在自由状态下的径向弯曲振动的固有频率为:
式中n—振动阶数(变形波数),n=2,3,…;
E—弹性模量,钢材为210GPa;
I—套圈横截面的惯性矩,mm 4;
γ—密度,钢材为7.86X10⁻⁶kg /mm³;
A—套圈横截面积,A≈bh,mm²;
D—套圈横截面中性轴直径,mm;
g—重力加速度,g=9800mm /S2。
对钢材,将各常数代入式得
有时钢球也会产生振动,钢球振动的固有频率为:
式中R—钢球半径;
E—弹性模量,钢材为210GPa ;
γ—密度,钢材为7.86X10⁻⁶kg /mm³;
g—重力加速度,g=9800mm /S²。
滚动轴承内部速度与振动特征频率
滚动轴承内部速度 与振动特征频率
2
滚动体的公转
滚动体绕轴转动一周的周期是关于滚动体的公转问题。由假定 (1):“滚道与滚动体之间无滑动接触”,下式成立。 1 (1)
vm
2
(v i v o )
上式 vi , vo , vm 分别为内圈、外圈的旋转速度和滚动体的公转 速度,各值的计算式如下: (2) Dw v i ri i D pw ni(1 cos ) D pw
v o ro o D pw no(1 Dw cos ) D pw
ne n i n m D 1 (ni no )(1 w cos ) 2 为:
n g no n m
Dw 1 (no ni )(1 cos ) 2 D pw
(7)
4
滚动体的自转速度
滚动体的自转转速、滚动体自转转速和保持器相对于内外 圈的转速比: D pw nb Dw (8) (1 cos ) ne Dw D pw
5
相对转动频率
转速与频率的关系: f=n/60 根据几何学的条件,轴(内圈)旋转时发生的频率如下: (1)内圈一点与一个滚动体接触的频率 Dw 1 fe fi f m (fi fo )(1 cos ) (1 ) 2 D pw (2)外圈一点与一个滚动体接触的频率 D 1 fg fo f m (fo fi )(1 w cos ) 2 D pw (3)滚动体的一点与内环或外环接触的频率 Dw 2 1 D pw fb (fi fo )[1 ( ) cos 2 ] 2 Dw D pw
峭度系数诊断法诊断滚动轴承故障
峭度系数诊断法诊断滚动轴承故障机械1202 3120301052 马也摘要:滚动轴承是机械设备中最常见的零部件,其性能与工况的好坏直接影响到与之相联的转轴以及安装在转轴上的齿轮乃至整个机器设备的性能。
据统计,在使用轴承的旋转机械中,大约有30%的故障都是由于轴承引起的。
因此,研究滚动轴承的失效机理,提出相应的预防和维护措施,对于降低设备的维修费用,延长设备维修周期,提高经济效益,保证设备的长期安全稳定运行,均有现实的意义。
滚动轴承的振动诊断方法有:振动信号简易诊断法,美国恩泰克公司开发的g/SE诊断法等。
还有其他诊断方法,如:光纤维监测技术、油污染分析法(光谱测定法、磁性磁屑探测法和铁谱分析法等)、声发射法、电阻法等,重点研究傅里叶变换。
关键词:滚动轴承;故障;振动;诊断Kurtosis coefficient of diagnosis method in the diagnosisof rolling bearing faultAbstract.Rolling bearing is the mechanical equipment is the most common parts, its p erformance and modes of the direct influence on the shaft and the associated with the ge ar axis installed in the whole machine equipment performance. According to statistics, in t he use of rotating machine, bearing about 30% of the fault is due to bearing cause. There fore, the study of rolling bearings failure mechanism and corresponding preventive and m aintenance measures, for reducing the equipment of the cost of maintenance of the equip ment, prolong maintenance cycle, to improve the economic benefit and guarantee the saf e and stable operation of the equipment's long-term, all have realistic significance. Vibrati on of rolling bearings diagnosis methods are: vibration signal simple diagnostics, America n grace tektronix company developed the g/SE diagnostics, etc. There are other diagnost ic methods, such as optical fiber monitoring technology, oil pollution process (spectrometr ic method, magnetic crumbs detection method and iron spectral analysis, etc.), acoustic emission method, resistance method, key research Fourier transformation.Key words:Bearing;vibration;fault;diagnosis0 引言:机械故障诊断过程本质上是一个故障模式识别的过程[1],针对某一个具体的机械故障诊断问题,选择不同的模式识别方法,其分类精度和准确性可能会有较大的差异[2,3]。