
棒线材设计
线材轧钢车间设计(design of wire mill)
以轧制坯或连续铸钢坯(简称连铸坯)为原料生产直径5~20mm线材的轧钢车间设计。
在钢铁厂中有专业化的线材车间,也有与小型棒材结合的棒线材车间。
线材俗称“盘条”或“盘圆”,除大量直接作为建筑材料和制作机械零件外,还用作拉丝原料。
线材品种繁多,按钢种可分为碳素钢线材和合金钢线材两类。
碳素钢线材又有软线和硬线之分。
按断面形状分有圆形、方形、螺纹圆形、螺纹扁形等,绝大部分为圆形。
在工业发达国家中,线材产量约占热轧钢线材总产量的6%~9%。
车间设计的原则和方法见轧钢厂设计。
简史 1838年比利时创建二列横列式活套轧钢机轧制线材。
以后相继发展了半连续式、多列式、连续式和适合于生产合金钢线材的小活套无张力多列式等形式的线材轧机。
1966年美国摩根公司为加拿大斯太尔柯厂(stelco)设计制造了一套具有终轧速度为50m/s的45。
无扭精轧机组以及对终轧后温度进行控制冷却的斯太尔摩(stelmor)散卷控制冷却设备的第一代高速线材轧机,开辟了线材轧制的新阶段。
到80年代中后期,国外线材轧机的轧制速度达120~140m/s,坯料断面达150×150mm~160×160mm,盘重达2500妇,轧机全线实现无扭轧制、低温(约950℃)轧制、温控轧制和多功能控制冷却技术。
中国于1935年在鞍山建设了第一套横列式线材轧机,1959年在湘潭钢铁厂建设了第一套连续式线材轧机,20世纪60年代以后设计建设了一批复二重式线材轧机。
1979年在上海第二钢铁厂设计建成了第一套45。
无扭转精轧机组。
1987年马鞍山钢铁公司建成二线轧制速度达120m/s、盘重2000kg的高速线材轧机。
1990年在通化钢铁公司设计建成国产45。
高速无扭转线材轧机,轧制速度60m/s,盘重1065kg。
高速线材轧钢车间今后将采用低温轧制、控温轧制、精密轧制和组合式控制冷却等技术,以达到提高效率、节约能源、改善产品质量、扩大品种、节约各种消耗等目的。
坯料选择坯料有轧制坯和连铸坯两种,优先选用连铸坯。
其断面尺寸为80mm×80mm~160mm×160mm,长度小于22m,单重最大为2500kg,主要根据轧机的型式、最高轧制速度、轧机架数和采用的平均延伸系数来确定。
设计规模与产品方案设计规模根据轧机类型、轧制速度和线数(表1)确定。
复二重式线材轧机因劳动条件差,轧件头尾温差大,产品质量差,已趋于淘汰,在现代化线材车间设计中已不采用。
线材的钢种主要有低碳钢、高碳钢、焊条用优质碳钢、铆螺钢、弹簧钢、轴承钢、工具钢、合金结构钢和不锈钢等;其中以碳素钢为主。
碳素钢线材又有硬线、软线之分。
硬线为高碳钢线材,主要用作高强度钢丝原料;软线为低碳钢线材,主要用作建筑材料。
产品尺寸为直径5~20mm,根据市场需要并结合车间设备性能确定。
图1 高速线材轧机生产线材的工艺流程图
工艺流程根据产品方案、交货技术条件和轧机类型确定。
高速线材轧机工艺流程包括钢坯准备和加热、轧制、冶金质量控制、成品检验入库四个步骤。
其主要特点是连续无扭轧制和散卷控制冷却。
图1为高速线材轧机生产线材的工艺流程图。
工艺设备选型主要包括加热炉、轧钢机、剪断机、控制冷却设备和盘卷处理系统等的选择。
(1)加热炉。
有推钢式和步进式两种。
步进式加热炉根据炉底结构不同有步进底式、步进梁式与底梁组合式。
根据不同坯料断面尺寸和产量选用。
(2)轧机。
线材轧机机架数量较多,通常将其分为粗轧机组、中轧机组、预精轧机组和精轧机组。
轧机形式的选择包括轧机布置形式和结构形式,在通常情况下二者是相匹配的,主要是根据生产的品种、质量、轧制速度、生产规模和所确定的工艺流程选择。
线材轧机多为二辊、水平辊或立辊轧机,水平辊轧机价格便宜。
现代高速线材轧机布置形式多为连续式。
现代高速连续式线材轧机的粗轧机和中轧机的形式选择主要是根据产品大纲。
生产普通钢线材时,当产品表面质量和尺寸精度要求不太高,轧制过程中轧件可以扭转时,可以选用水平辊轧机;当产品质量要求较高时,粗轧机和中轧机的前几架采用水平辊轧机,中轧机的后几架选用水平辊轧机和立辊轧机交替布置;当产品表面质量和尺寸精度要求很高和生产合金钢线材时,要避免轧件在轧制过程中扭转,因此需选用水平辊轧机和立辊轧机交替布置。
预精轧机选用水平辊轧机和立辊轧机交替布置。
精轧机组采用高速无扭整体式,又称布劳克(block)轧机,有二辊式和三辊式两类,二辊式轧机辊轴中心线与水平线一般成45。
角,也有的成75。
/15。
角布置,而相邻轧辊轴线成90。
角交替配置,一般称为45。
(75。
/15。
)无扭线材精轧机,轧制过程中轧件没有扭转,最高轧制速度为120~140m/s。
三辊丫形精轧机是机架内由三个盘式轧辊组成孔型,每个盘辊之间成120。
,各架交替呈丫一人配置。
这种轧机适合于生产高精度的高合金钢和有色金属线材,最高轧制速度约60m/s。
所有高速无扭精轧机组均由8~10对轧辊组组成,集中传动。
(3)剪机。
有轧制过程中的切头飞剪、事故剪、碎断剪和精轧前的切头切尾剪。
轧制过程中的切头飞剪多采用回转式飞剪,事故剪多采用双刀刃拉剪或鸭嘴剪,精轧前的切头切尾飞剪多采用高速飞剪。
(4)控制冷却设备。
广泛采用的是斯太尔摩控制冷却设备。
线材从精轧机轧出后穿过水冷段进行快冷,再进入散卷冷却运输设备,按不同钢种控制冷却速度,以达到所要求的结晶组织和沿线材全长的均匀性能。
为适应不同钢种的需要,斯太尔摩控制冷却设备有标准型、缓慢冷却型和延迟冷却型三种。
标准型适用于高碳钢线材。
缓慢冷却型适用于要求线材具有退火组织,以便于冷变形加工和需要缓慢冷却的合金钢线材。
延迟冷却型适用于在继续冷加工时需要延伸性能好的线材。
现代高速线材轧机广泛采用标准型与延迟型相结合的控制冷却设备,其中以摩根大风量多阶落差辊式控制冷却设备最为典型,三种控制冷却设备性能参数(从800℃冷到550℃)如表2。
控制冷却后的高碳钢线材每一卷内的抗拉强度变化为9.8~14.7MPa。
高碳钢线材最小抗拉强度为950.6~1156.4MPa,断面收缩率为20%~38%;中低碳钢抗拉强度为411.6~700.2MPa、断面收缩率为49%~74%。
(5)盘卷处理系统。
包括运输、取样、压紧打捆、称重和卸卷。
在不需要切头和不需要连续检验时采用纵向钩的单线系统,线卷水平地套在钩子上,用积放式盘卷运输机运输。
在检验要求高,以及为提高轧机操作的灵活性而需要缓冲的情况下,采用循环运输系统,这种系统当线卷压紧装置发生故障时还可继续轧制半小时,线卷以循环的形式送至压紧装置和运转站。
积放式盘卷运输机(简称P&F线,P&F即Power&Free Conveyer)有卧式和立式两大类型。
卧式的又分为纵钩和横钩两种,卧式横钩应用较广。
P&F正线是一种灵活机动、高效多功能的悬挂式运输设备,它能将运输、取样、压紧、打捆、检查、称重和卸卷多种工序连接起来,形成一个完整的可控的高度自动化系统。
车间组成与平面布置车间组成通常包括钢坯跨间、轧机跨间、成品跨间及主电室、轧辊机修间等。
其平面布置主要是根据拟定的轧制工艺和相应确定的主辅设备作合理的布置。
现代化高速线材轧机不安置在地坪标高上,而是把基础抬高,从加热炉区至集卷区为两层,工艺操作设备布置在约+5m平台上,设备基础、铁皮沟、润滑和液压设备、通风设备、导卫间、电缆通道、各种管道和其他辅助间等布置在车间地坪(士0.0)上,这样有利于基础施工和氧化铁皮沟、各种管道和电缆通道的敷设。
钢坯跨间和成品跨间可以因地制宜布置,并留有发展余地。
图2为高速线材车间平面布置。
消耗指标高速线材轧机生产1吨线材的主要消耗指标为:钢坯1.043~1.044t;燃料1.3~1.46GJ;电力125~150kW•h。
图2 高速线材车间平面布置图
1-钢坯加热炉;2-粗轧机组;3-飞剪;4-中轧机组;5-预精轧机组;6-飞剪;7-精轧机组;
8-水冷装置;9-散卷冷却运输线;10-线卷收集装置;11-压紧打捆机;12-盘卷秤;13-卸卷站
相关词条:
线材轧钢车间设计轧钢厂设计。
毕业设计(论文)-棒线材φ450轧机设计[管理资料]
棒线材φ450轧机设计摘要线材的用途很广,在国民经济各个部门中,线材占有重要地位。
近年来,对线材性能及表面质量的要求越来越高。
尤其是对线材的化学成分、机械性能、晶粒组织及晶粒粒度都要做检验,符合标准方可出厂。
所以,对线材的苛刻要求决定了新轧机及相关新技术的飞速发展。
线材轧机属于小型轧钢机械范畴。
线材轧机与其它轧钢机一样,其主机列也包括执行机构、传动装置、和原动机三个基本组成部分。
本次设计在收集整理了国内外先进的线材轧制设备和技术的基础上,对设计方案进行了优化选择。
首先,根据压下规程和轧制速度计算轧制力和轧制力矩,对电机进行选择、校核。
然后对于主要零部件进行了受力和强度分析、校核;对于主传动装置中的减速器、联轴器、万向接轴进行了设计,同时对润滑方式进行了选择。
最后,对该轧机的经济效益进行分析评价。
关键词:线材轧机;轧制力;轧制力矩;强度;主传动The Design ofφ450 Bar and Wire Rod MillAbstractAs the use of wire rod is very broad, in every department of national economy, wire rod possess important position. In recent years, for the requirement of the surface quality and performance of wire rod, it is more and more many parameters to be inspected, especially for the chemical composition ,mechanical performance, crystal microscopic organizes and crystal microscopic size of wire rod, accord with standard side can be sold out. So new rolling mill and related new technology should be developed fast for the harsh requirement of wire rod. The rod mill belongs to the small steel rolling category. The rod mill is same with other mills, its main engine row also includes the implementing agency, the transmission device, and the driving force three basic building blocks. This design in the collection reorganized the domestic and foreign advanced rod rolling equipment and in the technical foundation, carries on the choice and the appraisal to the design proposal. First, according to assigns depresses the regulations and the rolling speed computation roll force and the roll torque, and has carried on the choice and the examination to the electrical machinery. Then, has carried on the stress analysis and the essential examination regarding the main spare part. Regarding main drive's in reduction gear, the shaft coupling, the rotary coupling spindle have carried on the design, simultaneously has carried on the choice to the lubrication way. Finally, carries on the analysis appraisal to this rolling mill's economic efficiency.Key words: wire rod rolling mill; roll force ; roll torque; intensity; main drive目录1 绪论 (5)选题背景和目的 (5)线材轧机的国内外发展概况 (6)线材轧机的类型及特点 (7)Y型轧机 (8)框架式45°无扭转精轧机 (8)悬臂式45°高速无扭精轧机 (8)线材生产的工艺 (9)线材生产主要工艺流程 (9)轧制工艺的进步 (9)棒线材φ450轧机的研究方法和方向 (12)2 方案的选择与评价 (13)方案的选择 (13)方案评价 (13)3 主电机的选择 (14)轧制力的计算 (14)轧辊主要尺寸确定 (14)孔型的选择 (15)椭圆—圆孔型系统的特点 (15)轧制参数 (16)平均单位压力的计算 (16)轧制力的计算 (18)轧机主电动机力矩与电动机功率 (19)轧机主电机力矩 (19)轧辊的驱动力矩 (20)初选电机容量 (21)附加摩擦力矩 (22)主电动机的发热校核 (23)4 主要零件的强度计算 (25)轧辊的强度计算 (25)危险面为中间截面 (26)轧辊轴承的计算 (29)轧辊轴承的选择 (29)轧辊轴承的寿命计算 (29)机架的设计 (30)机架的选择及结构参数 (30)机架强度计算及校核 (31)闭式机架的变形计算 (36)5 主传动装置的设计 (39)联轴器的选择计算 (39)万向接轴的选择计算 (40)减速器齿轮的计算 (40)计算各轴的动力参数 (41)齿轮的设计 (42)6 润滑方式的选择 (47)轧辊轴承的润滑 (48)万向接轴的润滑 (48)减速机的润滑 (48)7 试车方法和对控制系统的要求 (49)试车要求 (49)对控制系统的要求 (49)8 经济分析及评价 (51)工业技术经济指标 (51)技术经济指标的考核 (51)机械设备的有效度 (51)投资回收期 (52)结论 (54)致谢 (55)参考文献 (56)1 绪论选题背景和目的线材的用途很广,在国民经济各部门中占有重要的地位。
【CN109918853A】一种棒线材孔型设计方法及装置【专利】
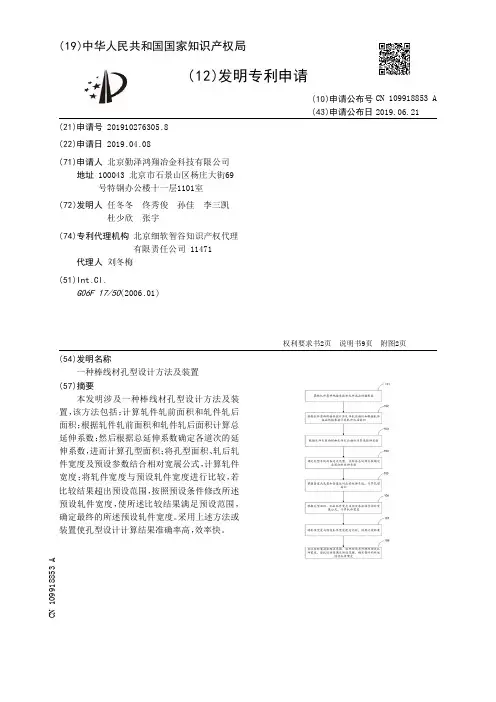
(19)中华人民共和国国家知识产权局(12)发明专利申请(10)申请公布号 (43)申请公布日 (21)申请号 201910276305.8(22)申请日 2019.04.08(71)申请人 北京勤泽鸿翔冶金科技有限公司地址 100043 北京市石景山区杨庄大街69号特钢办公楼十一层1101室(72)发明人 任冬冬 佟秀俊 孙佳 李三凯 杜少欣 张宇 (74)专利代理机构 北京细软智谷知识产权代理有限责任公司 11471代理人 刘冬梅(51)Int.Cl.G06F 17/50(2006.01)(54)发明名称一种棒线材孔型设计方法及装置(57)摘要本发明涉及一种棒线材孔型设计方法及装置,该方法包括:计算轧件轧前面积和轧件轧后面积;根据轧件轧前面积和轧件轧后面积计算总延伸系数;然后根据总延伸系数确定各道次的延伸系数,进而计算孔型面积;将孔型面积、轧后轧件宽度及预设参数结合相对宽展公式,计算轧件宽度;将轧件宽度与预设轧件宽度进行比较,若比较结果超出预设范围,按照预设条件修改所述预设轧件宽度,使所述比较结果满足预设范围,确定最终的所述预设轧件宽度。
采用上述方法或装置使孔型设计计算结果准确率高,效率快。
权利要求书2页 说明书9页 附图2页CN 109918853 A 2019.06.21C N 109918853A权 利 要 求 书1/2页CN 109918853 A1.一种棒线材孔型设计方法,其特征在于,包括:获取轧件原料规格参数和轧件成品规格参数;所述轧件成品规格参数包括轧后轧件宽度;根据所述轧件原料规格参数计算轧件轧前面积和根据所述轧件成品规格参数计算轧件轧后面积;根据所述轧件轧前面积和所述轧件轧后面积计算总延伸系数;确定孔型系统及各道次孔型,并结合所述总延伸系数确定各道次的延伸系数;根据所述各道次孔型和各道次对应的所述延伸系数,计算孔型面积;根据所述孔型面积、所述轧后轧件宽度及预设参数结合相对宽展公式,计算轧件宽度;将所述轧件宽度与预设轧件宽度进行比较,得到比较结果;若所述比较结果超出预设范围,按照预设条件修改所述预设轧件宽度,使所述比较结果满足预设范围,确定最终的所述预设轧件宽度。
棒线材孔型设计辅助计算软件的编写与应用
棒、线材工艺设计中——孔型计算软件设计的方法与运用王文强(山西中阳钢铁有限公司)摘要:分析了简单断面孔型设计中存在的问题,并运用一般计算方法进行了实例计算。
在自行设计的“孔型设计计算程序”中进行了演示,通过对6.5mm线材实际轧制案例的设计得出“孔型设计计算程序”编译正确、计算结果基本符合要求的结论,且在实际轧制过程中效果明显,为提高初学者对孔型设计的认识了解、简化孔型设计起到了一定促进作用。
关键词:孔型设计计算程序编译控制Rods, wire Process Design- Pass computing software design and applicationWang wen qiang (Shanxi Zhongyang Steel Co., Ltd.)Abstract: analysis of a simple section pass design problems, and applying the General calculation method instance. In the design of the "pass design calculation program" demonstrates, through to the actual rolling case 6.5mm wire design draw "pass design calculation program" compile correctly, the calculation result of the conclusions of the basic requirements, and the actual effect of the rolling process, to enhance employee awareness of the roll pass design, simplified pass design played a certain role.Keywords: pass design calculation program zhongyang steel在棒、线材工艺设计工程中,孔型设计是其重要的一个环节,而孔型设计中涉及计算内容的正确与否又直接影响孔型设计的成功与轧制过程的稳定,因此根据工艺装备水平及生产目标要求,进行正确的孔型设计计算工作就显得尤为重要。
利用国产设备完成棒材、高线材轧制生产线设计

不供热利用热量辐射的保温段 , 节省能源投入; 炉底
采 用气 化冷 却技 术 。 加 热炉 有效 长度 2 5 m, 内宽 1 2 . 8 m, 采 用 高 炉 煤气 , 冷坯加热能力 1 5 0 t / h , 热装坯热装 温度大于
2 . 1 . 4 冷 床
6 0 0℃ , 热装率大于 7 0 %, 单位能耗 ≤1 . 1 G J / t ( 冷 装) 。
车, 跨距 1 2 I n ; 加热跨 厂房 长 9 8 r l l , 宽2 4 m, 内设 一 台1 0 t 行车, 跨距 1 2 I n 。轧 钢 主 跨 对 开 布 置 长 3 9 6 i n , 棒材跨 宽 2 4 i n , 内设 2 0 / 5 t行 车 一 台 , 1 6 / 3 . 2 t 行 车 两台 ; 高线跨 宽 2 1 m, 内设 2 0 / 5 t 行 车
山钢集 团莱 芜钢铁 有 限公 司响应 山东省 委企业
无张 力轧制 。
援疆的精神 , 在新疆喀什建立钢铁基地 , 第一期 : 设
计 生产能 力 1 0 0万 t 材 在 轧材 方 面 , 建设 棒 材 、 高 线 两条生 产线 , 生产 设备选 用 国产 。 棒线 、 高线 原料 均 采 用 1 3 5 m m ×1 3 5 m m 连 铸
棒 材采 用 1 6架 轧机 布 置 , ( 前期 为 节 省 资金 省
有效炉底强度 / ( k g ・ m 2 ・ h - 1 ) 额 定5 0 0 供热方式及燃烧器
略1 、 2 机列 , 实为 1 8 架设计) 粗轧 4 架、 中轧 6 架,
精 轧 6架 , 为保 证切 分轧 制 , 精轧 1 5 一1 8 轧机 采用 全 平布 置 , 其 它 轧机 为 平 立 交替 布 置 。轧 机 全 部采 用 两辊 无牌 坊短应 力 线轧机 ,交 流变频 调速 电机单
不锈钢棒线材半连轧工艺的设计

不锈钢棒线材半连轧工艺的设计翟世先(江苏星火特钢有限公司,江苏兴化225721)摘要:介绍了江苏星火特钢有限公司不锈钢棒、线材连轧复合生产线的工艺设备设计,重点介绍了棒线材、线材生产工艺的特点,以及生产情况。
关键词:不锈钢;棒材;线材;半连轧;设计1 前言江苏星火特钢有限公司与国内生产厂、研究所合作,于2008年建成棒、线材半连轧生产线,设计年产量为25万t,采用方型连铸坯和铸锭,可生产Φ5.5∽Φ18.0mm线材和Φ14∽Φ120mm棒材。
生产线Φ650mm三辊轴承式开坯轧机为北京钢铁设计研究总院设计制造;中轧机组采用了16架Pomin轧机,平立交替布置,由Φ450mmx6、Φ350mmx6和Φ280mmx4轧机组成;精轧机采用了国产摩根5代机型;生产棒材精整设备采用了步进齿条式冷床,由国内相关厂家提供。
2半连轧棒材生产线2.1 工艺平面布置江苏星火特钢有限公司半连轧棒、线材生产线平面图如图1所示。
除了初轧机之外,中轧机组Φ450、Φ350、Φ280mm轧机均以0∽90°,精轧机均以45∽45°布置于车间平面内。
2.2 设备设计车间的设备设计,均考虑了棒、线的原料、产量比例,并有计划有规模地布置实施。
除了Φ650mm开坯机,中轧Φ450、Φ350mm轧机、预精轧Φ280mm轧机都可用于棒材生产,即平辊出椭圆、立辊出棒材;一中轧Φ450mm轧机后能生产Φ45∽Φ120mm棒材,二中Φ350mm轧机和预精轧Φ280mm轧机则生产其它断面(Φ14∽Φ43mm)的棒材。
棒材上冷床倍尺分段,经冷却后无齿锯切断收集;精轧机生产Φ5.5∽Φ18.0mm线材。
轧件在中轧的前后部位,都需切头尾。
切头是为了进口咬入方便、可靠,切尾是为了将不合格中间坯切断。
曲柄连杆式飞剪、四轮驱动的回转剪都能达到此目的。
此功能对解决在轧制不锈钢铸锭材料时头部开裂隙、尾部因缩孔产生劈尾起到很好效果。
三、工艺设计3.1 孔型设计中轧Φ450mm轧机至精轧机全部采用椭圆—圆孔型系统。
珠海粤钢棒线材孔型共用的设计与应用
Design and Application of Common Pass for Bar & Wire
, , , JIANG Shegnjie LI Zhongyan PU Xiaoqin LIU Ci ( , , , , ) Zhuhai Yueyufeng IRON & STEEL Co. Ltd Zhuhai 519050 P. R. China : Abstract The bar and highspeed wire Production lines are located in two different bays within the same workshop of Zhu , hai Yueyufeng Iron and Steel Co. Ltd. The pass for bar and wire was designed separately due to the big difference between , them which brought much complex work of production preparation for the staff. After years of continuous technology accu , mulation the pass design of the two lines was gradually integrated and shared to realize the sharing of the first 10 passes for , , bar rolling and highspeed wire rolling and the common arrangement of billets and processes which effectively reduced the , labor force and the backlog of spare parts improved the production rate and the efficiency of daily roll replacement and ma , intenance and obtained greater economic benefits. : ; ; ; ; Key words wire bar rolling pass design rolling roll
用KD计算法设计棒线材拉拔配模规程
用 于 设计 冷 轧 管 孔 型 压 下 段 ( ) 曲 线 。 。本 区 】 文将 对 上述 方 法 在 拉拔 棒 和线 中 的推 广应 用 作 一
介绍。
度 。 的增 大 比例 (
即
) ,而 相 应 地 减 小 值 ,
1 现 有 计 算 法 简 介
11 道 次 延伸 系数 递 减 时的 系数计 算 法 .
维普资讯
12 1
洛 . 隽 金 属 亩
第2 3卷
式 中 :.一 它 的倒 数 是 等 比数 列 的公 比 , ,
取
若 未 知拉 拔 道次 数 n ,则 可 按公 式 (0 1 )选
取 :
Oo
J=
() 4
。
() 6
和 资料 上 推 荐 的 平 均 延 伸 系数 值 ,作 如 下 换 算 即可 :
:
成功 应用 于 管材 的拉 拔 配模 设 计 中h
.
( 1 1)
=
+(
一 ) A。
对 于非 圆断 面 的棒 材 和线 材 ,则 可 套用 公式
式 中 :K 和 一 第 i 道次 直径 减 缩 系数 和 各 道 次直 径减 缩 系数 的平 均值 ,取
( ) 和 ( )编制 配 模规 程 ,即 6 9
。
: + (
一 ) A
(2 1)
(3 1)
KD i
.
=
=
等;
;
㈩
() 8
A^=— _ — :
,
D。
一
一
式中 :
=1 1 .O左 右或 = 。 √
考 虑 到公 式 ( ) 和 (2 是 近 似 公 式 ,当 6 1)
浅谈小棒线材滚动导卫设计
关键词 : 线材轧机 ; 滚动 导卫 ; 结构选择 ; 工艺参数设计
中图分类号 : G 3 . T 3 31 文献标识码 : B 文章编号 :6 2 5 5 ( 0 2 0 - 1 6 0 1 7 — 4 X 2 1 )6- 5 — 2 0
收 稿 日期 :0 2 0 — 2 2 1— 3 0
线材产品品质高的需要。
作者简介 : 肖光华(92 ) 男 , 17一 , 湖南新化人 , 工程师 , 主要从事轧钢工艺技术工作 。
16 5
20 06年 1 建 成并 投 产 的 江 阴兴 澄 特 种 钢 铁 设计好坏直接影 响其使用寿命 , 0月 针对这种情况 , 口 进 有 限公 司小 棒线 共 有 2 轧机 。其 中粗 轧和 一 中轧 滚 动 导卫 固定座 的设 计采 用 : 3架
() 1 选用强度 高 , 耐腐蚀 的材料 , 以适用其 恶劣 机 , 定 径机 组 为 KO K 减 C S轧机 5架 , 面 1 架 轧 机 环境 工作 的要求 。 前 8 () 2 要做到使进 口滚动导卫 固定座尽量标准 和 布置为平 立交错 ,轧件在孔型系统 中实现无扭转轧 从而降低备件库存量。 制, 粗轧选用平箱一立箱—平椭一圆孔型系统 , 中 一 共用 , ( ) 用 纵 向固 定 、 向可 调 和 纵 向可 调 , 向 3采 横 横 轧 、 中轧、 二 预精轧均选用椭圆一圆孑 型系统 。 L 在 进 口导卫 选 择 上 ,根 据 该 小棒 连 轧 线 轧制 特 固定的另二种组合式导卫固定座 ,导卫 固定座 横向 . m 点 ,全线进 口导卫均采用结构精密 的滚动导卫。此 采 用 丝杠 调 整 ,安 装 精 度 可达 01 m。这 样便 于 安 调整、 操作简单便捷 。 外, 轧机布置紧凑 , 机架 间距短 , 机架之间无导槽 , 进 装、 () 4 要求合理的结构和外形尺寸 , 确保不影响机 口导卫 选 择性 能 良好 的 D NE I A IL 滚动 导卫 。 架其它设备的安装 。 22 导卫 结构 的确定 原 则 . 1 进 口滚动导 卫总成设计 的基本原则 进 口滚 动 导卫 一 般 由导 板盒 体 、 板 、 金 耐 磨 导 合 块 、 辊、 导 导辊 支 架 、 支架 轴 、 承 、 辊 轴 、 卫 开 口 轴 导 导 () 1 根据 前一 道 次 的轧 件尺 寸 和形 状 , 决 定下 来 度调整系统 、 导辊轴套 、 承防尘端盖 、 一气润滑 轴 油 道 次进 口滚 动导 卫合 理 的尺 寸和形 状 。 装置和水冷却装置等零件构成。 () 2 根据孔型形状和使用部位选择合适 的材质 , () 1 根据轧件 的来料大小和对导卫的冲击力 , 合 保证有足够 的强度 、 刚度、 硬度 和耐磨性 , 同时考虑 理选择各部件材质并确定其牢度 。粗轧采用大型滚 加 工制 造 和维 护修 复方 便 。 动导 卫 , 中轧采 用 中型滚 动 导卫 , 精 轧 和 精 轧采 用 预 ( ) 口滚动导卫 的结构 ,应考虑拆装方便 , 小型 滚 动导卫 。 3进 固 定 牢靠 , 整灵 活 。 调 ( ) 据每 一架 次 的孔 型形 状 、 寸 及孔 型 在 轧 2根 尺 ( ) 量使 进 口滚 动导 卫部 件标 准化 。 4尽 制过程 中的磨损程度 ,合理设计各零件 的结构和尺 ( ) 口滚动导卫制造精度要求高 , 5进 才能满足棒 寸 , 有利 于现 场安 装和灵 活调 整 。特 别是 预 精轧 和 精
棒材孔型设计说明书
棒材课程设计说明书1.设计题目:成品尺寸(直径mm):36 坯料尺寸(mm×mm):150机组设备:18架平立交替连轧机轧辊参数:架次轧辊直径(mm)1#~2# 5003#~4# 6105#~6# 5607#~12# 42013#~18# 3702、产品技术要求以国家标准(GB)、行业标准(JB、SJ、YD等)、国际标准(ISO、IEC等)为准,也可以根据与用户达成的技术协议来生产。
(1)制定轧制制度的原则和要求线材轧制制度的确定要求是充分发挥设备能力、提高产量、保证质量,并且操作方便、设备安全。
即:1) 在保证设备能力允许的条件下尽量提高产量;2) 在保证操作稳便的条件下提高质量。
(2)原料及产品规格原料:150×150mm;钢种:20钢;产品规格:φ36mm.(3)20钢化学成分和线材产品技术要求表1成分要求(GB/T700-1988)牌号化学成分(质量分数)(%)脱氧方法C MnSi S P≤20 0.17~0.24 0.35~0.65 0.37 0.035 0.035 F,b,Z 3、工艺流程:4、孔型设计:1.孔型设计本设计是设计φ36mm的20号圆钢轧制其坯料尺寸为150mm×150mm。
2 孔型系统的选择圆钢孔型系统一般由延伸孔型系统和精轧孔型系统两部分组成。
延伸孔型的作用是压缩轧件断面,为成品孔型系统提供合适的红坯。
它对钢材轧制的产量、质量有很大的影响,但对产品最后的形状尺寸影响不大。
常用的延伸孔型系统一般有箱形、菱—方、菱—菱、椭—方、六角—方、椭圆—圆、椭圆—立椭圆等;精轧孔型系统一般是方—椭圆—螺或圆—椭圆—螺孔型。
本设计采用无孔型和椭圆—圆孔型系统。
2.1无孔型轧制法优点:(1) 由于轧辊无孔型,改轧产品时,可通过调节辊缝改变压下规程。
因此,换辊、换孔型的次数减少了,提高了轧机作业率。
(2) 由于轧辊不刻轧槽,轧辊辊身能充分利用;由于轧件变形均匀,轧辊磨损量少且均匀,轧辊寿命提高了2~4倍。
合金钢棒线材课程设计
合金钢棒线材课程设计合金钢棒线材课程设计一、引言合金钢棒线材是一种重要的金属材料,广泛应用于机械制造、汽车工业、航空航天等领域。
本课程设计旨在通过理论学习和实践操作,使学生掌握合金钢棒线材的生产工艺流程、质量控制方法以及相关设备的使用。
二、课程目标1. 理解合金钢棒线材的基本概念和特性。
2. 掌握合金钢棒线材的生产工艺流程。
3. 学习质量控制方法,确保合金钢棒线材的质量符合标准要求。
4. 熟悉相关设备的使用和操作技巧。
三、课程内容1. 合金钢棒线材的基本概念和特性1.1 合金钢的定义和分类1.2 合金元素对钢的影响1.3 合金钢棒线材的特性及应用领域2. 合金钢棒线材的生产工艺流程2.1 原料准备与预处理2.1.1 高炉冶炼2.1.2 连铸工艺2.2 热轧工艺2.2.1 加热与轧制2.2.2 控轧与定尺切割2.3 钢棒线材的成品处理与贮存3. 合金钢棒线材的质量控制方法3.1 化学成分分析3.2 物理性能测试3.3 尺寸检测与表面质量评定4. 相关设备的使用和操作技巧4.1 高炉和连铸设备的操作要点4.2 热轧设备的使用和维护4.3 质量检测设备的操作方法四、教学方法与手段1. 理论教学:通过课堂讲授,向学生介绍合金钢棒线材的基本概念、特性以及生产工艺流程。
2. 实践操作:安排学生参观实验室和工厂,亲身体验合金钢棒线材生产过程,并进行相关实验操作。
3. 讨论与交流:组织学生进行小组讨论,分享对课程内容的理解和思考,促进互动和合作。
五、教学评估与考核1. 平时表现:根据学生的课堂参与度、实验操作情况以及小组讨论表现进行评估。
2. 实验报告:要求学生完成合金钢棒线材生产工艺流程的实验报告,包括实验目的、步骤、结果分析等内容。
3. 期末考试:设立综合性考试,测试学生对合金钢棒线材相关知识的掌握程度。
六、教材与参考资料1. 主教材:《合金钢棒线材生产工艺》2. 参考资料:- 《金属材料加工技术手册》- 《钢铁冶金学》- 《钢铁制造工艺学》七、预期效果通过本课程的学习,学生将全面了解合金钢棒线材的生产工艺流程和质量控制方法。