
车床工时计算法
切削速度(vc) vc=π.Dm.n/1000(m/min)※除以1000将mm换算成m n(min-1):主轴
转速Dm(mm):工件材料直径3.14):圆周率vc(m/min):切削速度
数控车床编程时,编程人员必须确定每道工序的切削用量。
选择切削用量的时候,一
定要充分考虑影响切削的各种因素,正确的选择切削条件,合理地确定切削用量,可
有效地提高机械加工质量和产量。
影响切削条件的因素有:机床、工具、刀具及工件
的刚性;切削速度、切削深度、切削进给率;工件精度及表面粗糙度;刀具预期寿命
及最大生产率;切削液的种类、冷却方式;工件材料的硬度及热处理状况;工件数量;机床的寿命。
上述诸因素中以切削速度、切削深度、切削进给率为主要因素。
切削速
度快慢直接影响切削效率。
若切削速度过小,则切削时间会加长,刀具无法发挥其功能;若切削速度太快,虽然可以缩短切削时间,但是刀具容易产生高热,影响刀具的
寿命。
决定切削速度的因素很多,概括起来有:
(1)冷却液使用。
机床刚性好、精度高可提高切削速度;反之,则需降低切削速度。
上述影响切削速度的诸因素中,刀具材质的影响最为主要。
切削深度主要受机床刚度
的制约,在机床刚度允许的情况下,切削深度应尽可能大,如果不受加工精度的限制,可以使切削深度等于零件的加工余量。
这样可以减少走刀次数。
主轴转速要根据机床
和刀具允许的切削速度来确定。
可以用计算法或查表法来选取。
进给量F(MM/R)
或进给速度F(MM/MIN)要根据零件的加工精度、表面粗糙度、刀具和工件材料来选。
最大进给速度受机床刚度和进给驱动及数控系统的限制。
编程员在选取切削用量时,一定要根据机床说明书的要求和刀具耐用度,选择适合机床特点及刀具最佳耐用
度的切削用量。
当然也可以凭经验,采用类比法去确定切削用量。
不管用什么方法选
取切削用量,都要保证刀具的耐用度能完成一个零件的加工,或保证刀具耐用度不低
于一个工作班次,最小也不能低于半个班次的时间
(2)工件材料。
工件材料硬度高低会影响刀具切削速度,同一刀具加工硬材料时切削速度应降低,而加工较软材料时,切削速度可以提高。
(3)刀具材料。
刀具材料不同,允许的最高切削速度也不同。
高速钢刀具耐高温切削速度不到50M/MIN,碳化物刀具耐高温切削速度可达100M/MIN以上,陶瓷刀具的耐高温切削速度可高达1000M/MIN。
(4)切削深度与进刀量。
切削深度与进刀量大,切削抗力也大,切削热会增加,故切削速度应降低。
(5)刀具寿命。
刀具使用时间(寿命)要求长,则应采用较低的切削速度。
反之,可采用较高的切削速度。
(6)刀具的形状。
刀具的形状、角度的大小、刃口的锋利程度都会影响切削速度的选取。
一、车削刀具材料简介车削用刀具材料主要包括高速钢、硬质合金、立方氮化硼、人类金刚石等。
目前广泛使用气相沉积技术来提高刀具的切削性能和刀具耐用度。
气相沉积技术可以用来制备具有各种特殊力学性(如超硬、耐热等)的薄膜涂层。
刀
具涂层技术目前可划分为两大类,即化学气相沉积(chemical vapor deposition,缩写为CAD)和物理气相沉积(physica vapordeposition,缩写为PVD)。
表示的是不同
发具材料的硬度和韧性对比。
先进的机床需要有先进完备的刀辅具系统为其作支撑,因而现代娄控机床在传统车床的基础上对刀具有了更高的要求。
现代数控车床广
泛使用机夹硬质合金车刀,并且逐步开始推广使用硬质合金涂层车刀。
二、机夹
硬质合金车刀1、刀具结构主要由刀体、刀片、刀片紧固系统组成,其紧固方式包括杠杆式、楔块式、螺钉式、上压式以及复合压紧式等,复合夹紧机夹刀具结构2、机夹刀片的具体形状已经标准化,列出了一些常用的机夹可转位刀片形状。
3、硬质合金涂层刀片硬质合金涂层刀片是指使用气相沉积方法在硬质合金基体上涂上Tin和AL2O3等薄膜涂层的刀片。
一般来说,经过涂层处理的硬质合金刀片具有更好
的耐磨损性、耐热性、搞氧化性、耐用度等特性,采用PVD涂层还能获得锐利的切削刃,从而使刀片更能胜任高速切削加工。
使用硬质保金涂层刀片时,必须注意涂
层并不能改善刀片的基体的强度,应防止编程不当导致的碰撞,以免引起刀片破损。
涂层刀片特别是进吕涂层刀片的价格一般都较高,因此不适合在首件试切削时使用。
此外在使用时须注意防止被刀片锐利的边缘划伤。
机夹层刀片如图三、机夹刀片
的型号表示方法根据ISO标准对可转位刀片型号的规定,刀片型号使用字母和数
字来区分,如:其中:第一位字母为形状代号,用于表示刀片的形状,包括正方形、
正三角形、菱形等;第二位字母为后角代号,表示刀片的后角;第三位字母为等级代号,表示刀片的制造精度等级,A~U不同,A级精度最高;第四位字母为沟、孔代号,表示刀片的表面形状(指断屑槽和安装孔);数字前两位为切削刃长度及内切圆代号,表示切削刃长度和内切圆直径:中间两位为厚度代号,指的是刀片的厚度;后两位表
示刀尖圆弧半径代号(一般指数值);在数字代号后的第一位字母表示主切削刃形状
刀具(由断屑槽区分);最的的两位字母为补充代号,主要指适用的材料及使用工艺
特性。
上面给出的刀具代号即表示正三角形、后角为0。
、制造精度等级M级、具有中间圆孔和双面断屑槽、内切圆直径为16mm、刀片厚度为04级(4.76mm)、刀尖圆弧半径为0.8mm、主切削刃带负倒棱角、无切削方向规定(即左右切削方向均可)、钢用半精加工。
具体刀片型号的表示方法四、车削用量的选择数
控编程是通过程序来体现编程者的工艺意图的,如何合理地选择车削用量对零件的加
工经济性和零件最终精度的形成起到关键的作用。
对粗加工,应从零件的加工经济性
来选择车削用量;对粗加工,则应根据零件的加工精度,特别是表面粗糙度来选择车
削用量。
车削加工中的切削用量包括:背吃刀量ap、主轴转速S或切削速度VC (用于恒线速度切削)、进给速度VF或进给量 f。
这些参数均应在机床给定的允计范
围仙选取。
1、背吃刀量ap(即切削深度)的确定在工艺系统刚度和车床功
率允许的情况下,在尺可能选取较大的背吃刀量,以减少进给次数,提高生产效率,
同时出能减少机床失动量(主要是丝杠反向间隙)对加工精度的影响。
对进给伺服系
统采用步进驱动的经济型数控机床必须避免过度的切深引起失步现象。
2、主轴
转速的确定(1)光滑表面车削时的主轴转速主轴转速应根据已经选定的背吃力量、进给量及刀具耐用度来选择切削速度。
一般可根据经验公式计算,了可根据生产
实践经验在机床说明书允许的切削速度范围内查阅有关切削用量手册选取。
需要注意
的是交流变频调速数数控机床低速输出力矩小,因而切削速度不能太低。
实际编
程中,切削速度VC确定后,可按照公式n=1000vc/eD计算出主轴转速n。
(2)车螺纹时的主轴转速不同的数控系统中螺纹时应采用不同的主轴转速范围,大多数
经济型数控车床推荐车辊纹时主轴转速n《1200-k式中p——初加工螺纹螺距,mm;k——保险系数,一般为80。
3、进给速度的大小直接影响到表在粗糙值和车削
效率,因此应在保证表在质量的前提下,选择较高的进给速度。
一般根据零件的表面
粗糙度、刀具及工件材料等因素,查阅切削用量手册选取。
对转进给和分进给的轩换
可通过公式vf=fn来计算。
数控机床加工时长计算公式

数控机床加工时长计算公式在数控机床加工过程中,加工时长是一个非常重要的指标。
对于生产企业来说,合理计算加工时长可以帮助企业合理安排生产计划,提高生产效率,降低生产成本。
因此,掌握数控机床加工时长的计算公式是非常重要的。
数控机床加工时长的计算公式一般包括以下几个方面的因素,切削速度、进给速度、切削深度、切削宽度、切削长度、切削时间等。
下面我们将详细介绍这些因素,并给出相应的计算公式。
1. 切削速度。
切削速度是指单位时间内切削刀具在工件上的线速度。
切削速度的计算公式为:切削速度 = π×刀具直径×主轴转速。
其中,π取3.14,刀具直径的单位为mm,主轴转速的单位为r/min。
切削速度的单位一般为m/min。
2. 进给速度。
进给速度是指刀具在加工过程中相对于工件的移动速度。
进给速度的计算公式为:进给速度 = 进给速率×主轴转速。
其中,进给速率的单位为mm/r,主轴转速的单位为r/min。
进给速度的单位一般为mm/min。
3. 切削深度。
切削深度是指刀具在加工过程中切入工件的深度。
切削深度的计算公式为:切削深度 = 切削速度×进给速度。
切削深度的单位一般为mm。
4. 切削宽度。
切削宽度是指刀具在加工过程中切削工件的宽度。
切削宽度的计算公式为:切削宽度 = 切削速度×进给速度。
切削宽度的单位一般为mm。
5. 切削长度。
切削长度是指刀具在加工过程中切削工件的长度。
切削长度的计算公式为:切削长度 = 进给速度×加工时间。
切削长度的单位一般为mm。
6. 切削时间。
切削时间是指刀具在加工过程中实际切削工件所花费的时间。
切削时间的计算公式为:切削时间 = 切削长度 / 进给速度。
切削时间的单位一般为min。
通过上述公式的计算,可以得到数控机床加工时长。
当然,在实际应用中,还需要考虑到一些其他因素,如刀具磨损、切削力、切削温度等,这些因素也会对加工时长产生影响。
车床工作时间计算公式

车床工作时间计算公式车床是一种用于加工金属和其他材料的机床,它可以进行旋转、切削和成形等加工工艺。
在工业生产中,车床是非常重要的设备之一,它的工作时间的计算对于生产效率和成本控制都有着重要的影响。
下面我们将介绍车床工作时间的计算公式及其应用。
车床工作时间的计算公式可以分为两种情况,一种是在已知车床进给速度和工件长度的情况下计算加工时间,另一种是在已知车床进给速度和工件直径的情况下计算加工时间。
我们先来看第一种情况。
当已知车床进给速度和工件长度时,车床的加工时间可以通过以下公式进行计算:加工时间 = 工件长度 / 进给速度。
其中,加工时间是指车床完成对工件加工所需的时间,单位通常是小时或分钟;工件长度是指待加工工件的长度,单位可以是毫米、厘米或米;进给速度是指车床在加工过程中的进给速度,单位可以是毫米/分钟或毫米/转。
以一个具体的例子来说明,假设有一根长度为100毫米的圆柱形工件需要在车床上加工,车床的进给速度为每分钟10毫米,那么根据上述公式,可以计算出加工时间为10分钟。
在第二种情况下,当已知车床进给速度和工件直径时,车床的加工时间可以通过以下公式进行计算:加工时间 = π工件直径 / 进给速度。
其中,π是圆周率,约为3.14159;工件直径是指待加工工件的直径,单位可以是毫米、厘米或米;进给速度是指车床在加工过程中的进给速度,单位可以是毫米/分钟或毫米/转。
同样以一个具体的例子来说明,假设有一个直径为50毫米的圆柱形工件需要在车床上加工,车床的进给速度为每分钟5毫米,那么根据上述公式,可以计算出加工时间为31.4159分钟,约合31分钟。
通过上述两种情况的计算公式,我们可以看到车床工作时间的计算是非常简单的,只需要知道工件的长度或直径以及车床的进给速度就可以进行计算。
这些计算公式在工业生产中非常实用,可以帮助生产管理人员合理安排生产计划,提高生产效率,降低生产成本。
除了上述的基本计算公式外,车床工作时间的计算还可以根据具体的加工工艺和车床的性能特点进行更精确的计算。
车床工时计算范文

车床工时计算范文车床工时计算是制造业中常用的一种计算方法,用于评估车床加工一件产品所需的时间和工时。
工时计算是制定生产计划、预算成本和确定产品价格的重要依据。
在下面的文章中,将介绍车床工时计算的基本原理和方法,以及影响工时计算的因素和一些实际应用。
1.车床工时计算的基本原理车床工时计算是根据车床加工的产品的形状、尺寸、材料和加工工艺,通过计算每个工序的加工时间,最终得出整个产品的加工工时。
基本原理是根据车床加工的工艺流程,结合每个工序的切削速度、进给速度和切削深度等参数,计算出每个工序的加工时间,再将各个工序的加工时间累加得出整个产品的加工工时。
2.车床工时计算的方法车床工时计算的方法主要有直接计时法、标准工时法和经验工时法。
直接计时法是通过实际加工一件样品,用计时器计算加工时间,再按比例计算出批量生产的工时。
标准工时法是根据已设定的标准工艺和正常的加工速度,采用数学统计方法计算出标准工时,再根据实际情况进行调整。
经验工时法是通过经验和实际生产数据,将同类产品的工时进行比较,从而计算出工时。
3.影响工时计算的因素车床工时计算的结果受到多个因素的影响。
主要包括产品的形状、尺寸和材料,切削速度、进给速度和切削深度,刀具的选择和刀具的磨损情况,以及操作工的熟练程度和设备的负荷情况等。
这些因素的不同会导致加工工时的差异。
4.实际应用车床工时计算在实际生产中有广泛的应用。
它可以用于制定生产计划,确定产品价格和预算成本。
通过工时计算,可以评估生产效率和资源利用率,优化生产工艺和加工方法,提高生产效益和质量。
此外,工时计算也可以作为评价操作工的工作绩效和考核标准。
总结起来,车床工时计算是制造业中常用的一种计算方法,通过计算每个工序的加工时间,得出整个产品的加工工时。
它的基本原理是根据车床加工的工艺流程和参数计算加工时间,方法有直接计时法、标准工时法和经验工时法。
工时计算受到多个因素的影响,包括产品的形状、尺寸和材料等。
工时计算方法大全(各机床工时、各工序工时)
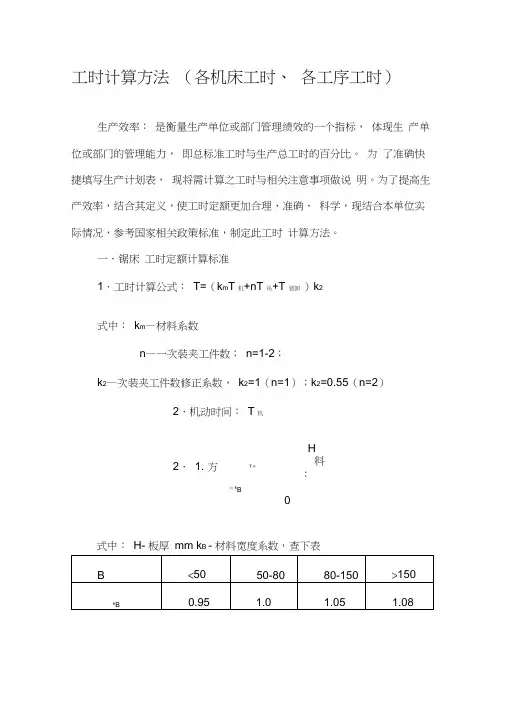
工时计算方法(各机床工时、各工序工时)生产效率:是衡量生产单位或部门管理绩效的一个指标,体现生产单位或部门的管理能力,即总标准工时与生产总工时的百分比。
为了准确快捷填写生产计划表,现将需计算之工时与相关注意事项做说明。
为了提高生产效率,结合其定义,使工时定额更加合理、准确、科学,现结合本单位实际情况,参考国家相关政策标准,制定此工时计算方法。
一.锯床工时定额计算标准1.工时计算公式:T=(k m T 机+nT 吊+T 装卸)k2式中:k m—材料系数n—一次装夹工件数;n=1-2;k2—次装夹工件数修正系数,k2=1(n=1);k2=0.55(n=2)2.机动时间:T 机H2.1. 方T =料:2机k B式中:H- 板厚mm k B - 材料宽度系数,查下表D2.2.棒料:T2 机= 4式中 D —棒料外径 mmDd 022.3. 管料 :T 机=2 — 1000 4 0 式中 d 0—管料内径; mmHH 0*B 0T 机 = —28000—方管外形高3.吊料时 L 间:T1吊=4.装卸料时 000 间及其它时间:装卸2.4..方管:式中: Hmm ;H 0—方管内腔高 mm ; B 0—方管内腔宽 mm ;800综上所述:方料:T=(0.12+n0.0519H+0.001L )k 2-0.00013 H 0*B 0 (min ) 圆料:T=(0.12+n0.0429D+0.001L )k 2-0.0001 d 02 (min ) n —一次装夹工件数; n=1-2;k 2—次装夹工件数修正系数, k 2=1(n=1);k 2=0.55(n=2)二.剪板冲压折弯工时定额计算标准1..剪板工时定额计算方法剪板单件工时定a —每块工时系数、见表b —剪角次数剪板工时系数表=0.12+ 403额:注:准备工时按100 件基数计算,每件0.2,共计200分剪板毛刺工时:T=0.3 + 处理长度/400剪板校正T 校=k*T材料系数K=1~1.52.冲压每冲一次工时3..折弯工时定额计算方法折弯工时定额:t2=Σa i折弯工时定额系数表注:规格栏中,为折弯长度,a 为每折一刀的工时(理论计算:每刀0.15 分×折1.5=0.225+0.2=0.425→0.5)↓准备工时三.风割焊接工时定额计算标准1.风割工时T 风割割长度× 公式:3+1.5修磨工时含补焊工时: T 修磨2= T 风割/2.焊接单件工时:T 焊接=T 工件装卸+T 点焊+ T 全焊2.1 装卸工件工时:T 工件装卸= (T01+0.2n)B式中:T01—装卸基本工时;(取T01=0.2);n-- 工件数B-- 重量系数(见表)2.2.点焊单件工时:T 点焊= T02+0.1J+0.1N式中:T02—点焊基本工时;J—点焊数;N—点焊时工件翻转次数;2.3. 全焊单件工时:T 全焊= T03+0.1M+0.1N+L Σ/200+0.2NC式中:T03—全焊基本工时;M—焊缝段数;N—全焊时工件翻转次数;LΣ--焊缝长NC--- 焊接参数调节次数注:小件装卸与点焊工时合并,统称点焊工时;重量系数(B)1、飞溅按焊接工时的二分之一计算+0.12、校正按焊接工时的二分之一计算+0.13、有辅助工帮助表卸模,从焊接工时中分取三分之一4、焊接有准备工时按每项20 分钟5、点焊螺母按0.5 分钟一个四.钻床工时定额1、T=kT 机+ T 装卸其中k —难度系数有工差要求k=1.5 有深度要求k=1.1 扩孔及攻丝k=0.82、机动时间:T 机注:L/D ≥8 时,须另增排屑时间60% 3、装卸零件时间及辅助时间: T 装卸五.磨床铣床工时定额计算标准1.平面磨工时定额:工作台单行程横向进给量16~24mm/次工件运行行速度8m/min磨一次行程工时2. 无心磨工时定额(含辅助工时) LkT= 1d式中: L—单件被加工零件总长; k d—直径系数,d≤16, k d=1.0; d>16, k d=1.2203.铣端面工时加工段数系数B计算公式加×T= 工长度六。
电脑车床零件简易机加工工时计算表
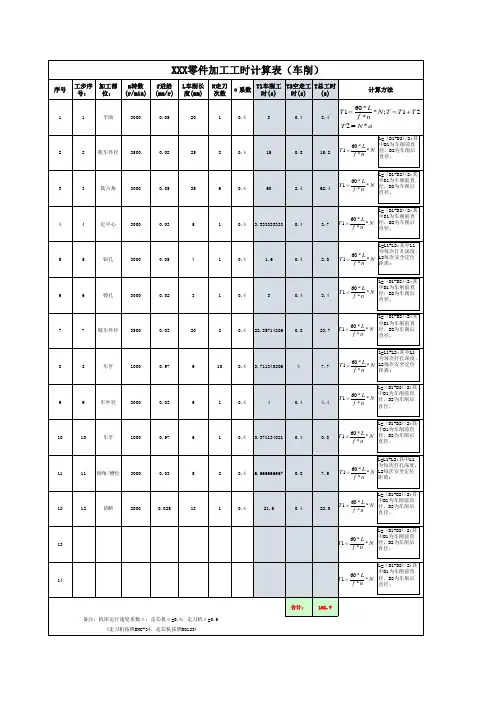
序号 工步序 号: 加工部 位: n转数 (r/min) f进给 (mm/r) L车削长 度(mm) N走刀 T1车削工 T2空走工 T总工时 α 系数 次数 时(s) 时(s) (s) 计算方法
1
1
平面
3000
0.05
Hale Waihona Puke 2010.48
0.4
8.4
T1
60* L * N ; T T1 T 2 f *n T 2 N *a
直径。
L=(D1-D2)/2;其 4 4 定中心 3000 0.03 5 1 0.4 3.333333333 0.4 3.7 中D1为车削前直 60* L T1 * N 径,D2为车削后 f *n 直径。
L=L1+L2;其中L1 5 5 钻孔 3000 0.05 4 1 0.4 1.6 0.4 2.0 为每次打孔深度, 60* L T1 * N L2每次安全定位 f *n 距离; L=(D1-D2)/2;其 6 6 镗孔 3000 0.02 3 1 0.4 3 0.4 3.4
L=(D1-D2)/2;其 中D1为车削前直 60* L * N 径,D2为车削后 f *n 直径。
2
2
粗车外径
2500
0.08
25
2
0.4
15
0.8
15.8
T1
L=(D1-D2)/2;其 3 3 铣六角 3000 0.05 25 6 0.4 60 2.4 62.4
T1
60* L 中D1为车削前直 *N 径,D2为车削后 f *n
T1
中D1为车削前直 60* L *N 径,D2为车削后 f *n 直径。
L=(D1-D2)/2;其 7 7 精车外径 3500 0.03 20 2 0.4 22.85714286 0.8 23.7 中D1为车削前直 60* L T1 * N 径,D2为车削后 f *n 直径。
产品工时定额计算公式
产品工时定额计算公式产品工时定额的计算可不是一件简单的事儿,它涉及到很多方面的考量呢。
咱们先来说说什么是产品工时定额。
简单来讲,它就是在一定的生产技术和组织条件下,为生产一件产品或完成一项工作所规定的劳动时间消耗标准。
这就好比你要跑一场马拉松,规定好你每公里大概要跑多长时间一样。
那怎么来计算这个产品工时定额呢?这就有一个基本的公式啦。
产品工时定额 = 作业时间 + 布置工作地时间 + 休息与生理需要时间 + 准备与结束时间。
作业时间呢,就是工人直接用于加工产品,使之发生物理或化学变化所消耗的时间。
比如说,一个工人在车床上加工一个零件,车削这个动作所花费的时间就是作业时间。
布置工作地时间,就像是你做完作业要收拾好桌子一样。
工人在工作过程中,用于照管工作地,使工作地保持正常工作状态和秩序所消耗的时间。
比如整理工具、清扫工作场地等等。
休息与生理需要时间,这个好理解吧?就像我们学习累了要休息一会儿,喝点水、上个厕所啥的。
工人在工作中为恢复体力和满足生理上的需要所消耗的时间。
准备与结束时间,这是指工人为了生产一批产品或完成一项工作,事先进行准备和事后结束工作所消耗的时间。
比如加工一批零件之前,要调试设备、准备工具等;完成这批零件之后,要收拾工具、关闭设备等。
给您讲个我曾经在工厂里的事儿吧。
有一次,我们要生产一批新的零件,我负责计算工时定额。
其中有一道工序是焊接,工人师傅焊接一个零件的动作非常熟练,我掐表计算,他纯焊接的作业时间大概是15 分钟。
但是他每焊接完 5 个零件,就要花 5 分钟整理一下焊接台,更换一下焊条,这就是布置工作地时间。
工作两个小时左右,他会休息 15 分钟,喝点水,活动活动身体,这 15 分钟就是休息与生理需要时间。
在开始这批零件的焊接之前,他花了 30 分钟调试焊接设备,准备各种工具,这就是准备时间;全部零件焊接完成后,又花了 15 分钟清理现场,收拾工具,这就是结束时间。
通过这样详细的观察和记录,我把这些时间加起来,再根据这批零件的数量,就能够比较准确地计算出每个零件焊接工序的工时定额啦。
数控加工工时计算公式
数控加工工时计算公式1.加工时间:加工时间是指从放入工件到取出工件所经过的总时间。
它包括以下几个方面的因素:-进给速度:即切削速度,是机床进行切削加工的速度,通常用米/分钟表示。
加工时间与进给速度成反比关系,进给速度越快,加工时间越短,反之亦然。
-切削速度:切削速度是刀具在与工件接触时切削加工的速度,通常用米/分钟表示。
切削速度与加工时间成正比关系,切削速度越快,加工时间越短。
-加工深度:加工深度是指刀具在进行切削时切入工件的深度,通常用毫米表示。
加工深度与加工时间成正比关系,加工深度越大,加工时间越长。
-加工路径长度:加工路径长度是指刀具在进行切削时所经过的总路径长度,通常用米表示。
加工路径长度与加工时间成正比关系,加工路径长度越长,加工时间越长。
2.总工时:总工时是指加工一个零件所需的总时间,它由各个加工环节的时间和工作量相加而得。
总工时的计算可以通过以下几个步骤进行:-首先,将零件的各个加工环节划分为不同的工序,例如:开料、粗加工、精加工等。
-然后,对每个工序进行时间测算,包括进给速度、切削速度、加工深度和加工路径长度等因素。
根据具体情况可以使用实际测量、经验数值或者标准数值进行计算。
-最后,将各个工序的时间相加,即可得到总工时。
3.加工效率:加工效率是指单位时间内完成的加工量,通常用件/分钟表示。
加工效率与加工时间成反比关系,加工时间越短,加工效率越高。
4.高效加工公式:对于一些高效加工的工件,可以采用高效加工公式来计算工时。
高效加工公式一般基于一些经验数据和机床的性能参数进行推导和建立。
例如,高效切削公式可以通过切削力、刀具性能和机床电机驱动力等因素来计算加工时间。
需要注意的是,数控加工工时计算公式因机床种类、刀具选择和零件要求等不同而略有差异,以上所述仅为一般情况下的参考公式。
实际应用中,需要根据具体情况进行调整和优化。
同时,加工工时计算还需要考虑一些其他因素,如切削液的使用、刀具更换和机床的切削冷却等,以确保加工过程的稳定性和质量。
车床工时计算法
切削速度(vc) vc=π.Dm.n/1000(m/min)※除以1000将mm换算成m n(min-1):主轴转速Dm(mm):工件材料直径3.14):圆周率vc(m/min):切削速度数控车床编程时,编程人员必须确定每道工序的切削用量。
选择切削用量的时候,一定要充分考虑影响切削的各种因素,正确的选择切削条件,合理地确定切削用量,可有效地提高机械加工质量和产量。
影响切削条件的因素有:机床、工具、刀具及工件的刚性;切削速度、切削深度、切削进给率;工件精度及表面粗糙度;刀具预期寿命及最大生产率;切削液的种类、冷却方式;工件材料的硬度及热处理状况;工件数量;机床的寿命。
上述诸因素中以切削速度、切削深度、切削进给率为主要因素。
切削速度快慢直接影响切削效率。
若切削速度过小,则切削时间会加长,刀具无法发挥其功能;若切削速度太快,虽然可以缩短切削时间,但是刀具容易产生高热,影响刀具的寿命。
决定切削速度的因素很多,概括起来有:(1)冷却液使用。
机床刚性好、精度高可提高切削速度;反之,则需降低切削速度。
上述影响切削速度的诸因素中,刀具材质的影响最为主要。
切削深度主要受机床刚度的制约,在机床刚度允许的情况下,切削深度应尽可能大,如果不受加工精度的限制,可以使切削深度等于零件的加工余量。
这样可以减少走刀次数。
主轴转速要根据机床和刀具允许的切削速度来确定。
可以用计算法或查表法来选取。
进给量F(MM/R)或进给速度F(MM/MIN)要根据零件的加工精度、表面粗糙度、刀具和工件材料来选。
最大进给速度受机床刚度和进给驱动及数控系统的限制。
编程员在选取切削用量时,一定要根据机床说明书的要求和刀具耐用度,选择适合机床特点及刀具最佳耐用度的切削用量。
当然也可以凭经验,采用类比法去确定切削用量。
不管用什么方法选取切削用量,都要保证刀具的耐用度能完成一个零件的加工,或保证刀具耐用度不低于一个工作班次,最小也不能低于半个班次的时间(2)工件材料。
工时计算方法大全(各机床工时、各工序工时)
工时计算方法(各机床工时、各工序工时)生产效率:是衡量生产单位或部门管理绩效的一个指标,体现生产单位或部门的管理能力,即总标准工时与生产总工时的百分比。
为了准确快捷填写生产计划表,现将需计算之工时与相关注意事项做说明。
为了提高生产效率,结合其定义,使工时定额更加合理、准确、科学,现结合本单位实际情况,参考国家相关政策标准,制定此工时计算方法。
一.锯床工时定额计算标准1.工时计算公式:T= (k m T机+nT吊+T装卸)k?式中:材料系数n——次装夹工件数;n=1-2;k2—次装夹工件数修正系数,k2=1 (n=1); k2=0.55 (n=2)2 .机动时间:T机H2. 1.方T - 料:2机k p式中:H- 板厚mmk B -材料宽度系数,查下表D2. 2.棒料:T2机二4式中D —棒料外径mmD d 。
2 2. 3.管料: T 机= 2— 1000 4式中d 。
一管料内径;mmHH 0*BT 机二 28000—方管外形高3 .吊料时 L 间:T1吊=4.装卸料时 000 间及其它时间:2.4..方管:式中:Hmm ; H o —方管内腔高 mm ; B o —方管内腔宽mm ;800综上所述:方料:T= (0.12+n0.0519H+0.001L) k 旷0.00013 H °*B 。
(min )圆料:T= (0.12+n0.0429D+0.001L ) k 2-0.0001 &2 (min ) n —一次装夹工件数;n=1-2;k 2—次装夹工件数修正系数,k 2=1 (n=1); k 2=0.55 (n=2)二. 剪板冲压折弯工时定额计算标准1..剪板工时定额计算方法剪板单件工时定a —每块工时系数、见表b —剪角次数剪板工时系数表=0.12+ 403额:注:准备工时按100件基数计算,每件0.2,共计200分剪板毛刺工时:T=0.3 +处理长度/400剪板校正T 校二k*T材料系数K=1 〜1.52.冲压每冲一次工时3..折弯工时定额计算方法折弯工时定额:t2=艺a折弯工时定额系数表注:规格栏中,为折弯长度,a为每折一刀的工时(理论计算:每刀0.15 分X折 1.5=0.225+0.2=0.425^ 0.5)准备工时三.风割焊接工时定额计算标准1.风割工时T风割割长度X 公式:3+1.5修磨工时含补焊工时:T修磨2=T风割/2.焊接单件工时:T焊接=T 工件装卸+T 点焊+ T全焊2.1 装卸工件工时:T工件装卸= (T OI+0.2n)B式中:T oi—装卸基本工时;(取T°I=0.2);n--工件数B--重量系数(见表)2.2. 点焊单件工时:T点焊=T O2+O.1J+O.1N式中:T o2—点焊基本工时;J—点焊数;N—点焊时工件翻转次数;2.3. 全焊单件工时:T 全焊=T O3+O.1M+O.1N+L /200+0.2NC式中:T o3—全焊基本工时;M —焊缝段数;N —全焊时工件翻转次数;L 2--焊缝长NC---焊接参数调节次数注:小件装卸与点焊工时合并,统称点焊工时;重量系数(B)12、校正按焊接工时的二分之一计算+0.13、有辅助工帮助表卸模,从焊接工时中分取三分之一4、焊接有准备工时按每项20分钟5、点焊螺母按0.5分钟一个四.钻床工时定额1、T=kT机+ T装卸其中k —难度系数有工差要求k=1.5有深度要求k=1.1扩孔及攻丝k=0.82、机动时间T机注:L/D >8时,须另增排屑时间60% 3、装卸零件时间及辅助时间T装卸五.磨床铣床工时定额计算标准1.平面磨工时定额:工作台单行程横向进给量16~ 24 mm/次工件运行行速度8m/mi n磨一次行程工时2.无心磨工时定额(含辅助工时)L-k—T= 1d20式中:L —单件被加工零件总长;k d —直径系数,d< 16, k d=1.0; d> 16, k d=1.23.铣端面工时加工段数系数B计算公式加T= 工长度x六。
车床工时计算
2~4(mm)
0.4~0.6(mm)
0.2~0.3(mm)
D
V
n
f
V
n
f
V
n
f
30
66.9
710
0.248
84.8
900
0.136
84.8
900
0.088
40
70.3
560
0.280
89.2
710
0.140
89.2
710
0.104
50
70.6
450
0.280
87.9
560
0.148
87.0
560
90
0.148
(七)车削基本工时计算公式:
1.车削外圆:T= (L+y)/ n*f *i;
2.车削端面:T=(D-d)/2*n*f*i;
3,车螺纹:T= 2*(L+y)/ n*P *i;
上式:T----工时
L----加工长度
y---切入空程
D--外径
d---内孔i----走刀次数P—螺距
加工材料削速度范围mmin刀尖圆弧半径mm051020f进给量rmm碳钢635003050450605507040550550650607325001802502503003040250300300350350516505010010001011015015022011016016025025035016020020025025035铸铁02504040500500603201502502504004006016010015015020020035四切断刀切断及切槽进给量工件直径mm切刀宽度mm加工材料碳钢合金钢铸铁铝铜合金200060080110142040010012016019406001301602002460100016023024032五焊接车刀的寿命钝