
节拍线平衡测试表格
东风车架装配线生产节拍研究
改善前
改善后
提高率
主体作业时间节拍
13.43
8.92
33.9%
装配线平衡率
67.3%
82.5%
15.2%
改善后的装配线平衡率为: 平衡率=269.66/( 31×8.92) ×100
=228.129/276.52×100=82.5%
=1+0.88+1=2.88 ( 分) 从 装 配 线 员 工 步 行 时 间 柱 状 图 上 看 , 2、12、 13、 16、17 号员工的步行时间过长, 是造成附随作业时间增 加的主要原因之一, 改善方案为: ①缩短纵梁和衡量放 置区与装配线的距离至 1.5 米; ②将铆钉放置架转 移到 距 17 号 员 工 0.5 米 的 区 域 ; 16 号 员 工 已 裁 减 , 不 做 考 虑 。 这 样 可 节 省 时 间 至 : 2 号 员 工 步 行 时 间 =1.5/2.8× 1.65 (分) =0.88 (分); 12 号 员 工 步 行 时 间 =1.5/2.8×1.72 (分) =0.92 (分); 17 号 员 工 步 行 时 间=0.5/3×0.58 (分) = 0.14 (分)。 改善前后附随作业时间比较如表 3 所示。改善后的 附随时间如图 4 所示。
物流优化: 物流改善后, 工件在运输带上完成了所 有的工序加工, 缩短了之前工件从装八到钻孔间的距离 和搬运的浪费; 同时避免了钻孔后成品车架分散放置, 减少了搬运浪费。
实际节拍
实际生产节拍比较
40 35 30 25 20 15 10
5 0
1 23
4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29
老年人平衡能力测试表

老年人平衡能力测试表老年人平衡能力测试表用来评估老年人的平衡能力和跌倒的风险。
测定后将各个测试项目的得分相加得到总分,根据总分来判断平衡能力和跌倒的风险大小。
一、静态平衡能力(说明:原地站立,按描述内容做动作,尽可能保持姿势,根据保持姿势的时间长短评分,将得分填写在得分栏内)评分标准:0分:≥10秒; 1分:5~9秒; 2分:0~4秒小提示:在做闭眼练习时应确保周围环境的安全,最好旁边有人保护,以免不慎跌倒。
二、姿势控制能力(说明:选择一把带扶手的椅子,站在椅子前,坐下后起立,按动作完成质量和难度评分,将得分填写在得分栏)评分标准:0分:能够轻松坐下起立而不需要扶手;1分:能够自己坐下起立,但略感吃力,需尝试数次或扶住扶手才能完成;2分:不能独立完成动作。
(说明:找一处空地,完成下蹲和起立的动作)评分标准:0分:能够轻松坐下、蹲下、起立而不需要扶手;1分:能够自己蹲下、起立,但略感吃力,需尝试数次或扶住旁边的固定物体才能完成;2分:不能独立完成动作。
三、动态平衡能力(说明:设定一个起点,往前直线行走10步左右转身再走回到起点,根据动作完成的质量评分,将得分填写在得分栏)评分标准:0分:平衡能力很好,建议做稍微复杂的全身练习并增加一些力量性练习,增强体力,提高身体综合素质。
1~4分:平衡能力尚可,但已经开始降低,跌倒风险增大。
建议在日常锻炼的基础上增加一些提高平衡能力的练习,如单腿跳跃、倒走、太极拳和太极剑等。
5~16分:平衡能力受到较大削弱,跌倒风险较大,高于一般老年人群。
建议开始针对平衡能力做一些专门的练习,如单足站立练习、“不倒翁”练习、沿直线行走、侧身行走等,适当增加一些力量性练习。
17~24:平衡能力较差,很容易跌倒造成伤害。
建议不要因为平衡能力的降低就刻意限制自己的活动。
刻意做一些力所能及的简单运动如走楼梯、散步、坐立练习、沿直线行走等,有意识地提高自己的平衡能力,也可以在医生的指导下做一些康复锻炼。
车身装配生产线平衡改善案例
车身装配生产线平衡改善案例白车身装配是汽车生产环节中一个重要的组成部分,是整车质量的关键环节。
防错、标准化作业、定置等精益工具的使用可以有效地改善生产线平衡,达到事半功倍的效果。
精益生产是起源于丰田的一种生产方式,经过二十多年的发展已广泛应用于各行业的制造流程中,其主旨是消除浪费、均衡、注重成本。
生产线不平衡及其所造成的资源浪费严重是所有汽车企业必须面对的问题。
防错、标准化作业、定置、提案、生产线平衡墙等精益工具是生产线平衡改造的利器,在生产线平衡活动中,遵循持续改进原则,逐步改善现状,提高生产率及产品质量,提升企业品牌形象的过程是对不断超越自我的完美诠释。
作为克莱斯勒骄傲的300C车型从推出起,就得到了市场的广泛关注与认可,人们对300C的需求量也越来越大。
而市场需求的压力与生产线产能是一对天然的矛盾,在白车身装配线的生产过程中,瓶颈工位的节拍制约了生产线的产能,也造成了其他工位资源的浪费。
在处理瓶颈工位问题以适应新的节拍要求过程中,本文将对使用防错、标准化作业、定置等精益工具来改进生产线平衡进行论述。
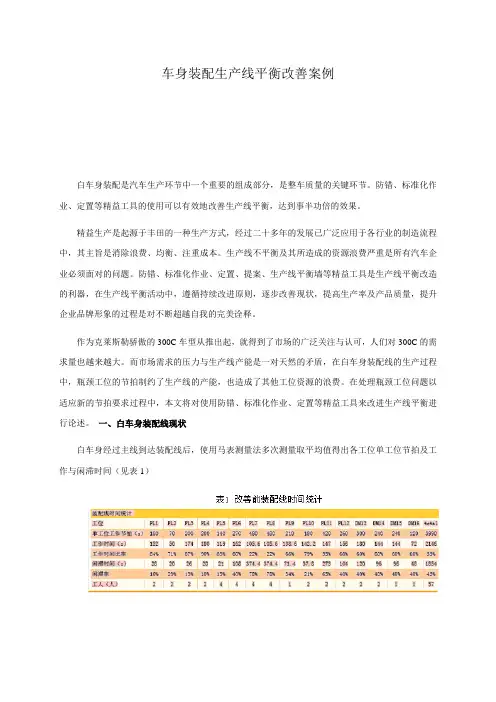
一、白车身装配线现状白车身经过主线到达装配线后,使用马表测量法多次测量取平均值得出各工位单工位节拍及工作与闲滞时间(见表1)图1中,最长工序时间(480s)决定装配线节拍,装配线整体节拍为7.5件/h,8h单班日产量为60件。
图1 工作与闲滞时间二、瓶颈分析1、工序分析:BPT1(Basic Pitch Time):工序平均所持加工净值(不含浮余率)。
BPT2:人均所持加工净值(不含浮余率)。
BPT1=总加工时间净值/工序数=(PL1+PL3+PL4+PL4+PL5+PL6+PL7+PL8+PL9+PL10+PL11+ PL12+ DM13+DM14+DM15+DM16)/16=3990/16=249.375s。
BPT2=总加工时间净值/作业人员人数=3990/37=107.9s。
2、制成作业平均时间表□按照工序顺序,记入必要事项:工序号码、工序名称、PT线、加工时间净值。
工序平衡
测
时 表
秒表
测时记录表
记录员
二、如何工序平衡 1、测工时
B ① A
A通过①,B前端到达①所需时间
二、如何工序平衡 1、测工时
单元1工序时间
单位:分
单元2工序时间
单位:秒
工序1 工序2 工序3 工序4 工序5 工序6
0.58 1 0.41 30 36 20 工序1 工序2 工序3 工序4 11.19 5.54 7.25 10.13
二、如何工序平衡 2、找瓶颈
单元1工序平衡图 单元2工序平衡图
节拍时间:秒
节拍时间:分
二、如何工序平衡 3、分析并改善
动作改善的ECRS原则 1、Eliminate ——取消 2、Combine ——合并 3、Rearrange ——重排 4、Simplify ——简化
“取消”不必要的动作或工序(第一选择) “合并”微小动作(次选) “重排”作业工序或动作(第三选择) “简化”复杂动作或工序(最后选择)
经过取消、合并、重排后的必要工序,应考虑能否 采用最简单的方法或设备替代,以节省人力和时间
二、如何工序平衡 3、分析并改善
作业改善---取消
作业改善---合并
节拍时间
节拍时间
工 作 时 间 工序 1
备注:分析工序3的作业内容,通过寻找浪 费和改善相邻工序,取消工序3,从而工序3 里的人手可调配其它生产线去。
工序平衡的意义 • • • • • • 缩短装配时间,缩短生产周期 增加生产量 降低生产成本 减少场地的占用,减少各种浪费 提高生产效率,提高产品品质 提高工作舒适度,提升员工士气
二、 如何工序平衡
二、如何工序平衡
1、测工时 2、找瓶颈 3、分析并改善 4、效果确认 5、标准化
(完整版)平衡量表格模板
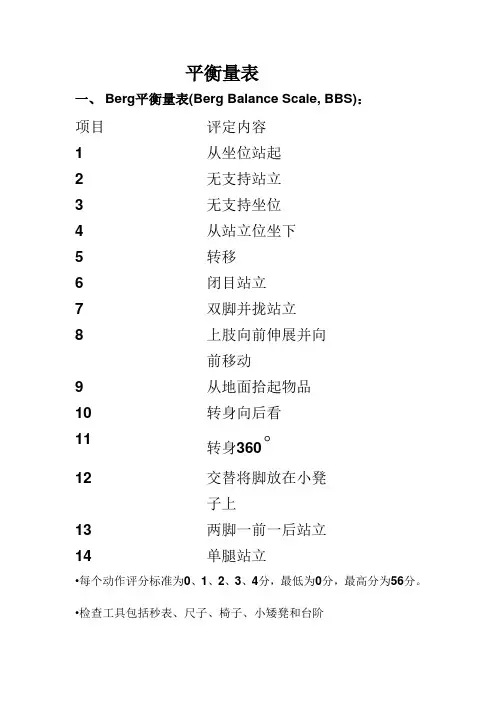
平衡量表一、Berg平衡量表(Berg Balance Scale, BBS):项目评定内容1从坐位站起2无支持站立3无支持坐位4从站立位坐下5转移6闭目站立7双脚并拢站立8上肢向前伸展并向前移动9从地面拾起物品10转身向后看11转身360°12交替将脚放在小凳子上13两脚一前一后站立14单腿站立•每个动作评分标准为0、1、2、3、4分,最低为0分,最高分为56分。
•检查工具包括秒表、尺子、椅子、小矮凳和台阶•0-20分:平衡功能差,患者需坐轮椅;•21-40分:有一定平衡功能,需在辅助下步行;•41-56分:平衡功能较好,独立步行;•<40分,提示有跌倒的危险。
BBS侧重于活动能力中平衡与移动功能的测评,缺少步行中的平衡测试部分,且有天花板效应?。
(周明,彭楠,石荣光,等.活动能力测试对社区老年人跌倒风险的预测价值.中华物理医学与康复杂志, 2013,35(6):456-459.)二、Tinetti平衡与步态量表(Tinetti Performance Oriented Mobility Assessment,Tinetti POMA):包括平衡和步态测试2部分,满分28分。
得分在19~24分之间则预示有跌倒风险,低于19分提示有高跌倒风险。
该量表在国内应用较少。
三、计时起立-步行测验(Timed Up and Go Test, TUGT):Trueblood的研究中TUGT≥11.0s为跌倒预测点;Wrisley的研究中TUGT≥12.3s为跌倒预测点。
四、特异性活动平衡自信量表(Activities-specific Balance Confidence Scale, ABC):共16项任务ABC对跌倒的预测点为67%,低于67%提示有高跌倒风险ABC在帕金森病患者中也存在天花板效应ABC的中文版是香港理工大学的学者颁布的,是广东话版。
无中文普通话版发布,国内也无关于ABC的报道。
IE标准工时及线平衡
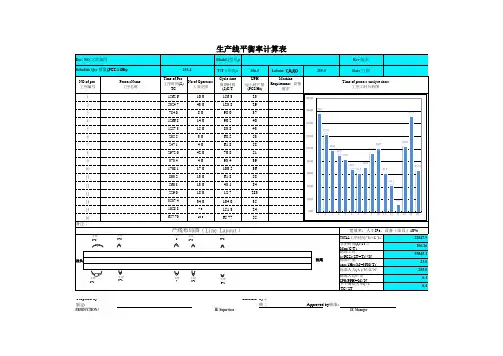
61.8
65.77
40.00
12.7
0.00 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16
备注:
产线布局图(Line Layout)
工序 2-2
宽放率:人工8%,设备(治具)10%
TOTAL工序时间:'Tc'=Σ Tc' 节拍时间(s):'Ts'=Max('C/T') 标准工时(s/PCS):'ST'='Ts'*'N' 22547.9 156.26 39845.1 23.0 255.0 0.1 0.4
23 29 37 40 43 53 58
160.00
156.3
151.3
140.00 123.8 120.00 100.5 90.5 83.8 80.00 68.5
61.8 60.00 43.1 70.8 93.4
104.0
100.00
98.0
51 39 36 58 84 283 35 24 55
20.00
生产线平衡率计算表
Doc. NO.文件编号 Schedule Qty 数量(PCS/11Hr): NO.of pro工序编号 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 ProcessName 工序名称 253.4 Time of Pro工序时间(S) TC 1562.6 5324.7 784.0 1266.8 1257.3 205.5 247.1 2972.0 373.4 1708.1 803.2 560.3 229.0 3537.4 1058.8 657.70 No.of Operators 人员安排 Model (型号): T/T (节拍): Cycle time 周期时间 (S)C/T 156.3 UPH 每小时产量 (PCS/Hr) Labour(人力) Machine Requirement 设备 需求
流水线工序平衡测定表
表5-13 流水线工序平衡测定表
流水线工序平衡测定表
责任部门:审核员姓名/签署:时间:
表格使用说明:
1.首先在“平衡阈值”一栏,设定允许的平衡阈值;
2.对流水线每个工序用秒表测时5-7次,填入“秒表测时”一栏;
3.舍弃异常值,求每个工序所测时间的平均值,填入“各工序平均时间”一栏;
4.将各工序的平均时间再进行平均,结果填入“总工序平均时间”一栏;
5.各工序平均时间—总工序平均时间,结果填入“偏移时间”一栏;
6.将各工序偏移时间与平衡阈值时间比较,未超出平衡阈值的工序为妥善,否则为不妥。
生产车间线平衡分析表
平衡率
= #REF! 校 对:
目标达成率
=
#REF!
平衡率目标值
≧
85%
审 核:
分布示意图
T/T=18秒
工序合并后的时间(S)
2 8.0 6.0 4.0 2.0 0.0 工序
备注: T/T--->(单位产品所需要的时间)=1天的工作时间/生产数量 C/T--->单位个人以单位产品的量完成单位工序的循环时间
S01 S02 S03 S04 S05 S06 S07 S08 S09 S10 S11 S12 S13 S14 S15 S16
生产线平衡状态分析表
(版本:A/0 工序 编号
S01 S02 S03 S04 S05 S06 S07 S08 S09 S10 S11 S12 S13 S14 S15 S16
测试日期:2015.11.26 定子型号:ACSH-7030M12系列
线别:NO.D Line)
工序名称
#REF! #REF! #REF! #REF! #REF! #REF! #REF! #REF! #REF! #REF! #REF! #REF! #REF! #REF! #REF! #REF! 引出线加工
返修
1
TMAX N CT TOTAL Take Time(T/T) OPERATORS 制 作:
#REF! 14 #REF! 18.0 #REF!
Sec Pcs Sec Sec Unit
平衡率= (各工程的作业时间<CT TOTAL>的合计×100%)÷(全工程中最大作业时间 TMAX × 工序数 N) 目标达成率=(各工程的作业时间<CT TOTAL>的合计×100%)÷(单位产品所需要的时间 T/T × 工序数 N)
节拍时间与线平衡分析
时间设置。
相互影响
02
节拍时间的变化会直接影响线平衡率,而线平衡的优化也会反
过来影响节拍时间的设定。
共同目标
03
节拍时间和线平衡的共同目标是提高生产效率,减少浪费,降
低成本。
相互影响机制分析
节拍时间对线平衡的影响
节拍时间设置不合理会导致生产线瓶颈和资源浪费,进而影响线 平衡率和生产效率。
线平衡对节拍时间的影响
反映生产线不平衡导致的效率损 失,计算公式为:平衡损失率 = 1 - 平衡率。
生产线上连续出产两件相同制品 的时间间隔,是生产线设计的基 础。
04
现场数据采集与处理
数据采集方式选择
手动记录
通过人工观察和记录每个工序的操作时间和相关信息。
自动化数据采集
利用传感器、RFID等技术手段,自动采集生产现场的数据。
降低成本
通过减少生产过程中的等待、空闲和过度生产等 浪费,降低生产成本。
提升产品质量
优化生产流程可以减少生产过程中的变异和错误 ,从而提升产品质量。
报告范围
生产线的定义和范围
明确分析的生产线范围,包括生产线上 的设备、人员、物料等。
线平衡率的计算和分析
根据节拍时间和实际生产数据,计算 生产线的线平衡率,分析生产线的不
目标
消除作业间不平衡的效率损失通过调整工序的作业内容来使工序作业时间尽可 能相近。
2
通过合并相关工序来减少工序数量,提高平衡率 。
3
通过拆分作业时间较长的工序到其它工序,以平 衡生产线。
评价指标与标准
平衡率
01
02
03
平衡损失率
节拍时间
衡量生产线平衡状态的指标,计 算公式为:平衡率 = 各工序时间 总和 / (最长工序时间 × 工序数) 。
平衡分析表制作
生產線平衡計算公式 1、生产线的平衡计算公式
平衡率=(各工序时间总和/(工位数*CT))*100= (∑ti/(工位数*CT))*100%
2、生产线的平衡损失率计算公式 平衡损失率=1-平衡率
第二十页,共22页
第二十一页,共22页
Q&A
第二十二页,共22页
努力 良 C1 +0.05
工作环境 中等 D 0
一致性 尚可 E -0.02
合计
+0.06
评定系数=1.06=106% 如:秒表测时的平均值为 10 秒 正常时间=10×106%=10.6 秒
第九页,共22页
名称
主体作业 副作业
描述
按照作业目的进行的作业 与主体作业同步发生,起附属作用
例子
加工,组装,变形 粘部品,剪脚等手工操作 机器操作
评比
就是时间研究人员将所观测到的操作者 的操作速度与自己 所认为的理想速度(正常速度) 作比较.因此,时间研究人 员必须能在自己头脑中建立 一个理想的速度(正常速度), 然后再根据这个理想速度去评比操作者动作的快慢
第六页,共22页
評比
理想速度(正常速度)的建立,有以下几种国际公认的理解方式:
走行:平均体力的男子,不带任何负荷,在平坦道路上以4.8公里/ 小时的速度行走。
第十一页,共22页