
CPK 控制图分析 Excel_SPC 计算工具
一分厂 2003-9-27 9:40 15.900 16.000 16.200 16.200 15.900 80.20 16.04 0.300 10:00 15.800 15.900 15.800 16.000 15.800 79.30 15.86 0.200 10:20 15.900 16.000 16.200 16.100 16.300 80.50 16.10 0.400
0 1.681 量
LSL= Cpk=
9 10
min(Cpk1,Cpk2)=
* 在确定过程能力之前,过程必须受控。 * 样本容量小于7时,没有极差的下控制线。 UCL X LCL UCL R LCL 16.18 16.18 16.18 16.18 16.18 16.18 16.18 16.18 15.99 15.99 15.99 15.99 15.99 15.99 15.99 15.99 15.80 15.80 15.80 15.80 15.80 15.80 15.80 15.80 0.69328571 0.6932857 0.6932857 0.6932857 0.6932857 0.6932857 0.6932857 0.693286 0.329 0.329 0.329 0.329 0.329 0.329 0.329 0.329 0 0 0 0 0 0 0 0
工 序 特 性 10:40 15.800 15.900 16.200 16.100 16.200 80.20 16.04 0.400
冲孔 尺寸 11:00 15.900 16.000 16.000 16.100 16.200 80.20 16.04 0.300
16± 0.2
计算控制限日期 样本容量/频率 12:10 15.800 15.800 16.000 16.200 16.000 79.80 15.96 0.400 12:30 15.900 16.100 16.200 16.100 16.100 80.40 16.08 0.300 12:50 16.100 16.200 16.000 16.300 16.000 80.60 16.12 0.300 5件/1H 13:10 15.800 15.800 15.900 16.000 16.100 79.60 15.92 0.300
采取措施的说明:
16.18 15.99 15.80 0.693285714 0.329 0
4
5
6
R 控 制 图
UCL R LCL RANGE
0.75 0.72 0.69 0.66 0.63 0.6 0.57 0.54 0.51 0.48 0.45 0.42 0.39 0.36 0.33 0.3 0.27 0.24 0.21 0.18 0.15 0.12 0.09 0.06 0.03 0 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21
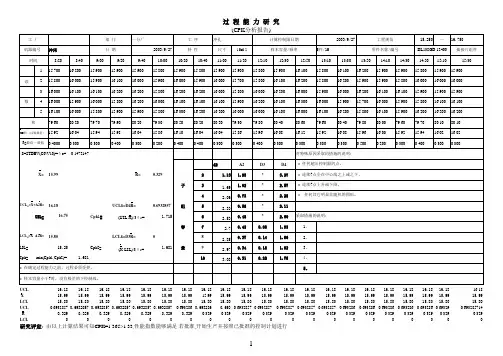
研究评定: 由以上计算结果可知CPK=1.365>1.33,性能指数能够满足.若批准,开始生产并按照已批准的控制计
16.30
16.20
16.10
16.00
15.90
15.80
15.70 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21
11:20 15.900 15.700 15.800 15.900 16.000 79.30 15.86 0.300
13:30 16.100 16.200 16.000 15.900 16.200 80.40 16.08 0.300
13:50 16.200 15.900 16.200 15.700 15.800 79.80 15.96 0.500
2003-9-27
工程规范 零件名称/编号
15.250
~
DL138GD-12400 14:30 14:50 15.800 16.000 15.900 15.800 16.200 79.70 15.94 0.400 15:10 15.900 16.000 15.900 16.100 16.200 80.10 16.02 0.300
X=
15.99
R=
0.329 子
2 3 4
UCLX=X+A2R=
16.18 16.75 Cpk1=
UCLR=D4R= (USL-X)/3δ s=
0.6932857 1.715
组
5 6
USL=
容
LCLX=X A2R=
7 8
15.80 15.25 Cpk2= 1.681
LCLR=D3R= (X-LSL)/3δ s=
16.18 16.18 16.18 16.18 16.18 16.18 16.18 16.18 16.18 16.18 16.18 16.18 15.99 15.99 15.99 15.99 15.99 15.99 15.99 15.99 15.99 15.99 15.99 15.99 15.80 15.80 15.80 15.80 15.80 15.80 15.80 15.80 15.80 15.80 15.80 15.80 0.693 0.69328571 0.6932857 0.69328571 0.69328571 0.69328571 0.6932857 0.6932857 0.6932857 0.6932857 0.6932857 0.69329 0.329 0.329 0.329 0.329 0.329 0.329 0.329 0.329 0.329 0.329 0.329 0.329 0 0 0 0 0 0 0 0 0 0 0 0
2
3
过 程 能 力 研 究
(CPK分析报告)
16.750 插接片组件 15:30 15.900 16.000 15.900 16.100 16.200 80.10 16.02 0.300 对特殊原因采取的措施的说明: * 任何超出控制限的点。 * 连续7点全在中心线之上或之下。 * 连续7点上升或下降。 * 任何其它明显非随机的图形。
过 程 能 力 研 究
(CPK分析报告)
工 厂 机器编号 时间 1 读 2 3 数 4 5 和
X=和/(读数数量)
部 门 冲床 8:20 15.700 15.800 16.000 16.000 16.100 79.60 15.92 0.4000 8:40 16.200 16.000 16.100 15.900 16.000 80.20 16.04 0.300 0.14721468 9:00 15.900 15.900 16.100 16.000 15.800 79.70 15.94 0.300 日 期 9:20 15.900 16.100 16.200 15.800 15.900 79.90 15.98 0.400
14:10 15.900 15.900 16.100 16.000 16.100 80.00 16.00 0.200
15.900 15.800 16.100 15.900 15.900 79.60 15.92 0.300
R=最高—最低
S=STDEV(C6:V10)=δ s=
对特殊原因采取的措施的说明: d2 A2 1.13 1.69 2.06 2.33 2.53 2.7 2.85 2.97 3.08 1.88 1.02 0.73 0.58 0.48 0.42 0.37 0.34 0.31 D3 * * * * * 0.08 0.14 0.18 0.22 D4 3.27 2.57 2.28 2.11 2.00 1.92 1.86 1.82 1.78 采取措施的说明: 1。 2。 3。 4。 5。 * 任何超出控制限的点。 * 连续7点全在中心线之上或之下。 * 连续7点上升或下降。 * 任何其它明显非随机的图形。
Excel模板自动生成CPK, SPC, Run Chart结果和曲线图
TU: TL:
120.00 80.00
0 4
106.3 106.3 99.69 98.35 96.86 101.500 9.440
1 1 1 0 0 0 0 0 0 0 0 0 0
5
101.7 101.7 109.2 105.4 100.1 103.620 9.100
0 1 0 0 0 0 0 0 0 0 0 0 0 9.100 103.620 103.620 9.100 100.568 106.218 94.918 10.143 21.4015 10.14320 0.000 21 22
93.74 93.74 107.1 92.46 97.48 96.904 14.640
0 0 0 0 0 0 0 0 0 0 0 0 0 7.300 100.820 100.820 7.300 100.568 106.218 94.918 10.143 21.402 0.000 TRUE TRUE 21.402 FALSE FALSE TRUE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE TRUE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE TRUE FALSE FALSE 104.45 FALSE 14.640 96.904 96.904 14.640 100.568 106.218 94.918 10.143 21.402 0.000 TRUE TRUE 106.218 100.568 FALSE FALSE FALSE FALSE FALSE FALSE FALSE TRUE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE TRUE FALSE FALSE FALSE FALSE FALSE FALSE FALSE TRUE FALSE FALSE FALSE FALSE 0 0 0 1 1 1 0 0 0 0 0 0 0 14.830 100.610 100.610 14.830 100.568 106.218 94.918 10.143 21.402 0.000
过程能力控制图 CPK分析EXCEL自动生成表格

UCL
159.300
C L
159.200
159.100
LCL
159.000 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20
R ¼ Í
0.20 0.15 0.10 0.05 0.00 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25
U C L = X + AR = 2
C L= X =
L C L= X - AR = 2
( ) s$ = $ = = ( X - LSL) s
(
18.668669 50.84529 20.494365 55.817688 0.88 0.76
CPK =
Z min =
18.66867
' Zm in =
' ZUsl = USL - X
算 R
0.04 0.04 0.05 0.06 0.04 0.03 0.02 0.03 0.01 0.02 0.04 0.02 0.05 0.02 0.03 0.04 0.02 0.01 0.02 0.03 0.03 0.03 0.03 0.02 0.01 0.740
R
备 注
n
A
2
D
4
$ = R d2 = 0.0143856 s
量 X2
159.22 159.23 159.22 159.23 159.23 159.23 159.23 159.25 159.21 159.23 159.22 159.23 159.26 159.23 159.23 159.24 159.23 159.23 159.24 159.24 159.25 159.22 159.24 159.23 159.23
工程能力指数(cpk)计算(EXCEL版本带公式图表直接用)

±0.01mm
#DIV/0! #DIV/0! #DIV/0! #NUM!
【对应事项】 】
测定概要
※ 不
No 測定値 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20
No 測定値 21 22 23 24 25 26 27 28 29 30 31 32 33 34 35 36 37 38 39 40
1.33
区间
范围
1 #DIV/0! < X ≦ #DIV/0!
2 #DIV/0! < X ≦ #DIV/0!
3 #DIV/0! < X ≦ #DIV/0!
4 #DIV/0! < X ≦ #DIV/0!
5 #DIV/0! < X ≦ 0.0
6 #DIV/0! < X ≦ #DIV/0!
7 #DIV/0! < X ≦ #DIV/0!
8 #DIV/0! < X ≦ #DIV/0!
9 #DIV/0! < X ≦ #DIV/0!
10 #DIV/0! < X ≦ #DIV/0!
11 #DIV/0! < X ≦ #DIV/0!
12 #DIV/0! < X ≦ #DIV/0!
13 #DIV/0! < X ≦ #DIV/0!
14 #DIV/0! < X ≦ #DIV/0!
工序过程能力指数Cpk的推移 1.4 1.2 1.0 0.8 0.6 0.4 0.2 0.0
2012年
2013年
尺寸 A (mm)
1
0.9
0.8
0.7
0.6
0.5
0.4
0.3
0.2
0.1
0 0.0 0.0 0.0 0.0 0.0 0.0 0.0 0.0 0.0 0.0 0.0 0.0 0.0 0.0 0.0 0.0
CPK-控制图分析-Excel-SPC-计算工具
16.18 15.99 15.80
0.693286 0.329 0
16.18 15.99 15.80
0.693286 0.329 0
16.18 15.99 15.80
0.693286 0.329 0
16.18 15.99 15.80
0.693286 0.329 0
16.18 16.18
15.99 15.99
和
79.60
80.20
79.70
X=和/(读数数量) 15.92
16.04
15.94
R=最高—最低 0.4000 0.300
0.300
S=STDEV(C6:V10)=δs= 0.1472147
X= 15.99
UCLX=X+A2R= 16.18
USL=
16.75
Cpk1=
LCLX=X A2R= 15.80
读
2 15.800 16.000 15.900 16.100 16.000 15.900 16.000 15.900 16.000 15.700 15.800 16.100
16.200 15.800 16.200 15.900 15.900 15.800 16.000 16.000 16.000
3 16.000 16.100 16.100 16.200 16.200 15.800 16.200 16.200 16.000 15.800 16.000 16.200 16.000 15.900 16.000 16.200 16.100 16.100 15.900 15.900 15.900
10:20 10:40 11:00
11:20
12:10
12:30
12:50
excel表格怎样用函数计算cpk值
excel表格怎样用函数计算cpk值有时候我们需要对产品的相关特性数据进行分析,利用数据统计工具制作过程能力控制图,从而计算出CPK值,下面店铺给大家分享excel表格函数算出cpk值的方法,欢迎大家来到店铺学习。
excel表格函数算出cpk值的方法收集你所需要控制的特性的数据,并且输入到Excel当中,注意是要按列输入:excel表格用函数计算cpk值的方法图1打开Minitab软件,将Excel中的数据复制粘贴到Minitab中的表格中excel表格用函数计算cpk值的方法图2然后统计--质量工具--能力分析--正态excel表格用函数计算cpk值的方法图3然后就会弹出一个对话框。
点击第一个空格,然后双击左边列出的C1 152.324,这样你就把这组数据放到了第一个空格当中---这就是选择数据的过程。
然后子组大小输入5excel表格用函数计算cpk值的方法图4然后输入你这个特性所要求的规格上限和规格下限excel表格用函数计算cpk值的方法图5先别忙着点击确定,点击右上角有个选项按钮,会弹出另一个对话框,这个是设置图表参数的,目标就是你的特性的中心值,下面的6是默认的,代表利用6Sigma来运行图表,你也可以改成5或4试试excel表格用函数计算cpk值的方法图6好啦,依次点击确定,这样就得到了CPK图,所有的控制指标一目了然。
CPK PPM 标准差 CPM,扥等excel表格用函数计算cpk值的方法图7Excel如何快速格式化报表为了制作出美观的报表,需要对报表进行格式化。
有快捷方法,即自动套用Excel预设的表格样式。
方法是:选定操作区域,选取“格式”菜单中的“自动套用格式”命令,在格式列表框中选取一款你满意的格式样式,按“确定”按钮即可。
要注意的是,格式列表框下面有包括“数字”、“边框线”、“字体” 等6个“应用格式种类”选项,若某项前面的“x”不出现,则在套用表格样式时就不会用该项。
SPC CPK分析Excel版

SPC CPK分析Excel版SPC和CPK是常见的统计过程控制方法,用于监控质量。
在生产过程中,可能会出现一些偏差或变异现象,这些现象可能会影响产品的质量,并导致许多问题。
因此,统计过程控制方法非常重要。
在这篇文章中,我们将介绍如何使用Excel来进行SPC和CPK分析。
一、SPC分析SPC分析是指对生产过程中所产生数据进行控制。
这个过程是基于过程监控数据和统计方法。
我们可以使用Excel来记录这些数据并应用SPC分析。
1.数据收集为了进行SPC分析,我们需要收集相关数据。
这些数据可能包括尺寸、重量、容量、颜色等方面。
我们需要记录这些数据并存储在Excel中。
2.数据处理在Excel中,我们可以使用各种函数和方法来处理数据。
我们可以使用Excel自带的平均函数,标准差函数和方差函数来计算这些数据的平均数、标准差和方差。
3.控制图当我们得到这些数据的平均值和标准差之后,我们可以使用Excel来制作控制图。
我们可以使用Excel的图表工具来制作x-bar控制图或范围控制图。
控制图可以很直观地显示出进程的稳定性,并帮助我们确定过程中是否存在不稳定事件。
二、CPK分析CPK分析是一种用于确定过程能力的方法。
过程能力指的是过程可以生产符合规格要求的部件或产品的能力。
我们可以使用Excel进行CPK分析。
1.确定规格限制在做CPK分析之前,我们需要确定规格限制。
这些规格限制可能包括上限、下限、最大值和最小值等。
在Excel中,我们可以使用条件格式和相关函数来设置这些限制。
2.计算数据在Excel中,我们可以使用各种函数和方法来计算数据。
我们可以计算平均值、标准差和方差等。
我们还可以计算CPK值,这可以帮助我们判断过程是否存在问题。
3.制作CPK图表当我们计算出CPK值之后,我们可以使用Excel来制作CPK图表。
这些图表可以很直观地显示出过程的能力,提供有关过程是否满足规格要求以及如何改进过程的有用信息。
CPK_控制图分析_Excel_SPC_计算工具
16.18 15.99 15.80
0.693286 0.329 0
16.18 15.99 15.80
0.693286 0.329 0
16.18 15.99 15.80
0.693286 0.329 0
16.18 15.99 15.80
0.693286 0.329 0
16.18 16.18
15.99 15.99
LCL
15.80
15.80
15.80
15.80
15.80
15.80 15.80 15.80 15.80
15.80
15.80
15.80 15.80 15.80
UCL
0.6932857 0.6932857 0.6932857 0.6932857 0.6932857 0.6932857 0.693286 0.693286 0.693 0.6932857 0.6932857 0.6932857 0.6932857 0.6932857
15.900 16.000 16.200 16.200 15.900 80.20 16.04 0.300
15.800 15.900 15.800 16.000 15.800 79.30 15.86 0.200
15.900 16.000 16.200 16.100 16.300 80.50 16.10 0.400
数
4 16.000 15.900 16.000
5 16.100 16.000 15.800
和
79.60
80.20
79.70
X=和/(读数数量) 15.92
16.04
15.94
R=最高—最低 0.4000 0.300
0.300
SPC(Cpk、Ppk等)工程能力计算公式和Excel制图1
确定要制定控 制图的特性
是计量 型数据
否
关心的是不 合格品-即坏 零件百分比
否
关心的是不合 格数-即单位 零件不合格数
是 是
样品容量 是否恒定?
是
否
使用P图
样品容量 是否恒定?
是 使用nP或P图
性质上是否是 均勻或不能按 子 组 取 样- 例 如︰化学溶液,
是 使用C或U图
子组均值 是否能方 便地计算?
否
否
使用中位数图
是 是
使用单值图X--MR
子组容 量大于 或等于
否
使用 X--R
是
是否能方 便地计算 组的S值?
Hale Waihona Puke 否使用 X--R是
使用 X--S图
否
使用U图
图 使用中位数图
使用 --R图
使用 --R图
Excel模板自动生成CPK, SPC, Run Chart结果和曲线图:125个样品范例
1 2 采样数量: 0 输入数据有效。 0 6 7 8 9
107.5 107.5 102.3 98.68 96.98 102.592 10.520
0 0 0 0 0 0 0 0 0 0 0 0 0 16.330 99.848 99.848 16.330 10.520 102.592 102.592 10.520 100.568 106.218 94.918 10.143 21.402 0.000 TRUE 0 0 0 0 0 0 0 0 0 0 0 0 0 10.143 100.710 100.710 16.410 100.568 106.218 94.918 10.143 21.402 0.000 TRUE
RUCL: RCL: RLCL: 19
100.2 100.2 103 99.62 98.77 100.358 4.230
0 0 0 1 1 1 1 1 1 0 0 0 0 8.100 98.132 98.132 8.100 100.568 106.218 94.918 10.143 21.402 0.000 TRUE TRUE 1.983 17.240 FALSE FALSE FALSE TRUE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE TRUE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE TRUE FALSE FALSE FALSE 10.143 FALSE FALSE FALSE FALSE TRUE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE TRUE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE FALSE TRUE FALSE FALSE FALSE
利用Excel制作SPC分析表格
3 品质常用工具与excel的运用技巧
4 表面处理的培训
5 到飞黄出差
6
-
7
-
8
-
计划完成时 间
2010-1-7
2009-12-25 2010-1-5
2009-12-26 2009-12-27
-
是否关 闭
否
否 否 是 是 -
通知 时间已超,请注意关闭
该问题 距离完成还有时间,请
注意及时完成 该项目紧急,请速完成
返回数据集中第 k 个最大值。使用此函数可以根据相 对标准来选择数值。例如,可以使用函数 LARGE 得到 第一名、第二名或第三名的得分。
步骤1: 用SUM函数统计加班总时间,如下:
步骤2: 用LARGE函数排列其大小,从大至小,如下:
步骤3: 用ALT+O+D设置条件格式:
完成!
THANK YOU
步骤4: 根据前面的算出的上下管控线分6个区间(分别代表+/-3S)
步骤5: 制作图表
15.03
15.03
15.02
15.02
15.01
15.01
15.00
15.00
14.99
14.99
14.98
14.98 1
2
3 双4 击图5 表中6 该 7
8
9
10
11
12
13
14
15
处刻度,得出
如下页图框
步骤6: 调整和修改图表
6 0.48 * 2.00
7 0.08 1.92
8 0.37 0.14 1.86
9 0.34 0.18 1.82
10 0.31 0.22 1.78