
1自动串焊机操作指导书
3:当检查部连续出现NG时,查看一下所选图形和电池片的实际尺寸是否一样。
开机流程:
1、 打开气阀 总电源 UPS 电脑主机电源 控制显示屏开 加热打开 真空泵打开
电池更换流程:
1、 电池片更换:电池片使用完后按Manual(手动操作),然后取出空盒,将装有电池片的盒子放在传送带上,然后按Auto Mode(自动模式) run(运行)
5:右边焊带投入移栽进入6左边焊带投入移栽进入,7:焊接溶着部进入
8:电池片供给一部进入9:电池片供给2部进入10:位置决定部进入
11助焊剂搬送部进入12:电池片供给电机13:搬送电机14:分离汽缸
15:供给移栽16:分离气阀17:搬送移栽18:投入移栽19:助焊剂电磁阀
20:预热台21:LED搬送22:定位移栽(机械手)23:检查部24:搬送移栽
文件修改历史
修订号
发布日期
说明
总页数
作者
1
2016.4.18
初次发步
系统基本组成:
自动串焊机由机械传动装置、温度控制系统、真空发生系统、和PLC自动控制系统构成的一种自动焊接电池片的设备。
工作原理:
是利用机械传动机构进行的电池片搬送,在加热底板上利用热风管的高温气体对电池片进行焊接。
操作界面介绍:
操作面板界面:
1:加热开关2:真空泵开关3:开机键4:关机键5:自动模式
6:自动运行7:报警复位8:关闭蜂鸣器9:手动模式:
主界面:
1:NG设定参数,2:NG实际数3:最终取出4:语言选择5:电池片生产数
6:计划生产电池片(0为无限)7:装置状态8:所用程序号9:手动操作进入
10:所用程序名11:参数设定进入12:监视窗口进入
13:程序输入输出点监视窗口进入
:
手动操作界面:
图一:手动操作主界面图二:溶着部手动操作界面图三:搬送部手动操作界面
图四:电池片供给部手动操作界面图五:电池片投入手动操作界面
图六:电池片位置决定部手动操作界面图七:焊带投入移栽手动操作界面
图八:焊接溶着部手动操作界面
1:搬送部进入2:溶着部进入3:右边焊带供给进入4:左边焊带供给进入
助焊剂用完后,首先将气关闭,然后将气缸内的气放掉,取下上盖,把气缸内装助焊剂的杯子取出,检查怀内是否有杂物,如果有用洒精清洗晾干后放入气缸内,然后用漏斗将助焊剂倒入怀内,将上盖安装好后,关闭放气口,打开送气口
注意:打开气缸时一定要将气缸内的气给排出!
更换焊带流程:
将使用完后的铜带轮取下,按hanuac mode(手动模式) 按下EXCHANGE MODE(交换模式 TAB HOLDER OPEN(切换支架开), 然后将相应的规格的铜带安装好,提起张力臂 压带轮打开 将铜带穿过上导轮 张力臂 压带轮 裁切口 按HOMING(返回) TAB EXCHANGE CYCLE START(切换循环开始)
25:带放置台26:焊带投入移栽27:左热风管28:左边焊针29:传送带
30:左冷却31:左焊接底板,32:右冷却33:右焊接底板34:右边焊针
在主界面上按下手动操作进如手动操作界面,按下1进入图三操作界面,按下2进入图二
注意点:
1:如果真空没到位,吸着ON会出现按键一闪一闪,这时需要把真空放掉,拿掉上面的电池片,按自动运行就可以。
串焊机作业指导书

NO.
物料名称
NO.
工装夹具
数量
NO.
1
焊带
1
钢直尺
1把
1
2
电池片
2
电池片料盒
6个
2
3
助焊剂
3
3
4
4
4
劳保用品
口罩 乳胶手套 棉布手套
数量
1个/人 3双/人 2双/人
版本/次
B/0 B/1
变更日期
2016/5/18 2016/8/17
变更内容
SOP格式变更时间 压针时间 数量
1把
6个
标准 2±0.5mm
3±1mm 3±0.5S 3±0.5S
NO.
1
2
3
4
劳保用品
口罩 乳胶手套 棉布手套
9
数量
1个/人 3双/人 2双/人
版本/次
B/0 B/1
变更日期
2016/5/18 2016/8/17
变更内容
SOP格式变更 电池片放置数量更
编制
审核
批准
七、异常处理/注意事项
1.上料时放入不多于150张电池片,注意电池片方向正确。 2.电池串下料过程中应注意四周有无旁人、杂物等,防止撞落在地上造成电 池串损坏。 3.异常停机复机后必须按照作业流程第1条开始。 4.如发生上料吸盘、机器人吸盘、下料吸盘和翻转吸盘真空异常,若吸盘吸 到破裂电池片,则将相应吸盘破真空取下电池片.若不是则确认真空后检查吸 盘有无松动并清洁吸盘吸附面。 5.气缸伸出/缩回故障,确认气缸伸出/缩回磁环开关是否感应到,用一字起 调整磁环开关至正确位置(伸出时伸出磁环开关on缩回磁环开关off,缩回时 反之)。 6.操作人员不得擅自更改设备参数,必须由工艺工程师更改或经工艺工程师 同意后更改,并每日填写工艺参数确认记录表。 7.设备故障时及时通知当班班长及设备工程师。 8.助焊剂、焊带等物料进行更换时应填写物料更换记录表。
自动焊接机使用说明书

自动焊接机使用说明书
一、软件操作
1.运行AutoWeld.exe,系统复位,点确认(如下图)
2.点击菜单操作中物料学习(如下图)
3.右边出现如下对话图框
4.在物料编号栏输入物料编号,在物料名称输入物料名称(如下图)
5.点上图中物料学习(如下图)
6.将鼠标放在下图位置
7.按键盘上下左右和Page Up和Page Down键,移动工件到MARK点位置(如下图十字线)
8.用鼠标左键点击上图十字线,显示其坐标,点击鼠标右键选择设置MARK坐标(如下图)
9.将鼠标放在下图位置(红色位置)
10.移动晶体到下图位置,点鼠标左键画晶体范围框,点增加晶体,再点鼠标右键分别选择设置XYW坐标脉冲和设置晶体区域(如下图)
11.建立晶体摸板,画焊盘框(如下图),点鼠标右键,选择增加晶体摸板
12.输入摸板编号和摸板说明,调节二值化阀值如下图,按保存,保存结果,按退出退出界面
13.按浏览选择上面摸板,选择自动焊接、双焊盘,最后点击晶体学习完成
14.重复10~13,将所有晶体按按上述方法学习一次(同样晶体摸板可选用一个)点学习完成,按确定
15.如果是多个电路板学习,则移动到下第N电路板MARKn,操作如7。
16.点击菜单焊接中自动焊接(如下图)再点自动焊接对话栏中自动焊接,开始焊接
17.焊接完成后,点是或否
18.人工焊接,点击菜单焊接中手动焊接(如下图),点物料信息中物料浏览,选择要手动焊接的物料,点击物料信息中手动焊接,开始人工焊接
19.按住Ctrl键,点击鼠标左键可快速移动焊盘位置到中心,按空格键发焊接信
号,发完焊接信号后,自动移动到下一个晶体位置,重复18,直到焊接完毕,按16操作。
小牛 CH513 串焊机 设备安装与调试 操作说明书
8)测量 250V 焊头电源 HVAC-DC-2 电路板上输入 AC220V 与 AC0V 之间是否短路,AC220V 与 GND 之间是否短路;输出 250V 与 PGND 之间是否短路,250V 与机壳之间是否短路,15V 与 GND 之间是否 短路。
伺服驱动器
分边手上下移动电机(GM322) SST-43D2121 6.6Ω
SPM35A-2
1/8
分边手左右移动电机(GM321) SST-59D3306 0.82Ω
伺服驱动器
电池片靠边定位电机(GM311) SST-43D2121 6.6Ω
SPM25A-2/LAB1
1/8
前后平移电机
STP-59D5026 0.6Ω
说明情况。
3.3 设备就位
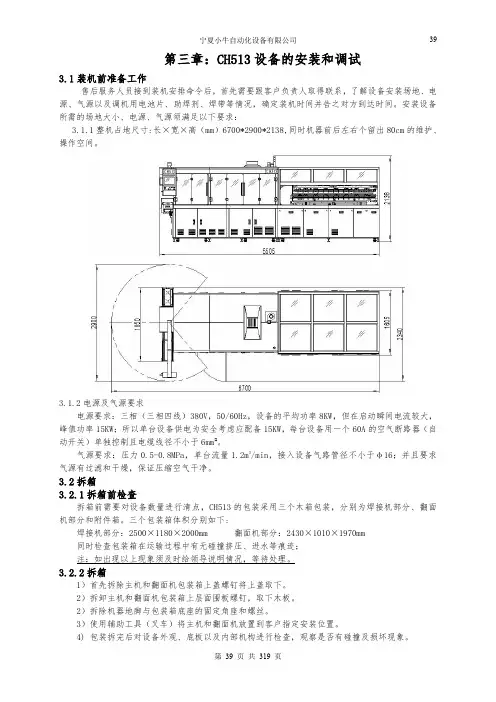
3.3.1 根据机器尺寸将设备摆放在客户指定位置,要求安装机器位置的地面平整。就位时应保
证设备前后左右不小于 80cm 的空间,同时考虑电源及气源的位置,方便电路与气路的布置;
3.3.2 调整串焊机主机地脚,使主机滑轮离开地面 2mm 左右且要保证每一个地脚都与地面接触
牢靠;
3.5.1 安装设备的报警提示灯,注意检查连接器连接的可靠性。 3.5.2 安装计算机,连接电源线、COM 口插头,USB 线及视频线之后按接好开关面板上电源开关 控制线。 3.5.3 安装高压柜中的继电器以及焊头电源控制继电器。 3.5.4 安装摄像头,气枪,以及助焊剂储液罐中的液位传感器。在安装摄像头时需轻拿轻放, 以免损坏。 3.5.5 连接好焊接机与翻面机之间的电气航空插头,串切刀电机线及光电开关连接器,接好串 切刀气缸气管及翻面机主进气管。连接各连接器时,应注意查看连接器的针子是否可靠,线序是否
自动电焊机安全操作规程

自动电焊机安全操作规程1. 引言本文档旨在规范自动电焊机的安全操作,以确保工作人员的人身安全和设备的正常运行。
以下是自动电焊机的安全操作规程。
2. 安全准备2.1 工作区域准备在进行电焊作业之前,需要确保工作区域符合以下准备要求: - 确保工作区域没有可燃物或易燃物,尤其是液体、气体和松散物品。
- 清理工作区域的杂物和障碍物,以保证没有人员或物品会意外接触到电焊弧光。
- 保持工作区域通风良好,以防止焊接废气积聚。
2.2 个人防护装备在操作自动电焊机时,务必佩戴个人防护装备,包括但不限于以下物品: - 防火面罩或护目镜,保护眼睛免受弧光的刺激和高温火花的飞溅。
- 电焊手套,以保护手部免受高温和火花的伤害。
- 防火服或焊接工作服,用以减少火焰和溅射物对身体的伤害。
- 耐穿刺鞋或焊接鞋,以保护脚部免受尖锐物品的伤害。
- 适合的呼吸防护设备,如防尘口罩或呼吸器,以防止吸入有害气体或粉尘。
3. 操作步骤3.1 设备检查在使用自动电焊机之前,务必进行设备检查以确保其正常运行: - 检查电焊机电源线是否损坏,如有损坏应立即更换。
- 检查电缆是否磨损或断裂,如有问题应及时修理或更换。
- 检查接地线是否连接良好,确保接地电阻符合规定要求。
- 检查焊接电极是否符合规格要求,并且正常工作。
- 检查电焊机的外壳是否有明显的损坏或漏电情况。
3.2 电焊机设置在进行电焊作业之前,需要正确设置电焊机的参数: - 根据焊接要求,选择适当的电流、电压和焊接时间。
- 确保焊接电极和工作材料之间的间隙适当,并调整电焊机以获得最佳效果。
3.3 操作注意事项在进行电焊作业期间,需要特别注意以下事项: - 使用合适的焊接位置和角度以保持焊接质量。
- 确保焊接工作区域周围没有易燃物或可燃物。
- 注意观察焊接过程中的异常情况,如电弧不稳定、焊接温度过高等,并及时采取措施处理。
- 焊接完成后,将电焊机断电并等待其冷却后才能进行维护和清洁。
自动串焊机CH56操作说明书

Ningxia XN AutomationEquipment Co.,Ltd.宁夏小牛自动化设备有限公司CH56型全自动串焊机操作说明书说明书编号说明书编号::SM001CZ005重要说明1、必须遵守说明书内的安全事项,以及贴在机器上的安全标牌的内容,否则,有可能造成重大人身事故或物品损坏。
如果需要补贴安全标牌请与本公司联系。
2、不得擅自进行影响机器安全性的任何改造。
如果需要改造,请与本公司洽商。
3、为说明细节部分,本说明书中部分例图是在拆卸下护罩或门的状态下画出的。
为了安全起见,在实际运行时一定装好。
4、需要订购说明书时,请与说明书编号一并与本公司联系。
CH56整机图(一)CH56整机图(二)目录1特别注意!!! (5)特别注意!!!2安全事项 (5)2.1安全基本注意事项 (5)2.2作业人员的安全注意事项 (5)2.3运转操作的安全注意事项 (6)2.4工作环境的安全注意事项 (6)2.5机器控制系统的安全注意事项 (6)3机器的使用操作 (6)3.1安装后首次投产的启动前准备 (6)3.1.1压缩空气压力的调整 (6)3.1.3灌装助焊剂 (8)3.2开机前的准备 (9)3.2.1机器启动前 (9)3.2.2机器通电通气后 (9)3.2.3机器施焊前 (10)3.3机器运转中 (11)3.3.1巡视检查 (11)3.3.2报警和警告信息 (12)3.3.3取出电池串的操作 (14)3.4机器的关机和关机后的工作 (15)3.5操作屏幕界面的显示 (16)3.5.1焊接操作界面 (16)3.5.2产品选择界面 (19)3.5.3焊前准备界面 (22)3.5.4设定界面 (24)3.5.5供料机构参数调整界面 (25)3.5.6机械手切刀参数调整界面 (27)3.5.7移动工作台参数调整 (28)3.5.8电磁焊头温度的调整界面 (29)3.5.9电磁阀控制界面 (30)3.5.10电池串控制界面 (34)3.5.11摄像机检测调整界面 (36)3.5.12数量统计 (37)3.5.13开关检查 (39)3.6运行操作 (39)3.6.1空运行的操作 (39)3.6.2正常运行的操作 (40)3.6.3开机即进入连续循环的运行操作 (40)3.6.4调整项目后的运行操作 (40)3.6.5调整焊头的运行操作 (40)4机器设备的调整 (41)4.1供料时吹散电池片风嘴的调整 (41)4.1.1吹风力度的调整 (41)4.1.2风嘴与电池片距离的调整 (41)4.2电池片更换规格的调整 (41)4.2.1电池料盒的更换 (42)4.2.2电池片主栅线基准定位的调整 (42)4.2.3助焊剂上、下喷嘴间距和喷涂条数的调整 (43)助焊剂上、4.2.4供焊带机构焊带间隔和条数的调整 (44)4.2.5焊带的调整 (44)4.2.6焊带压针间距的调整 (47)4.3电池串电池片数的调整 (48)4.4电池串电池片间隔宽度的调整 (48)使用的要求:: (49)管理、、使用的要求建议对焊带订货、、管理附录1建议对焊带订货附录2润滑材料的使用 (50)CH56全自动串焊机操作说明书非常感谢使用本公司的产品非常感谢使用本公司的产品,,在使用之前请仔细阅读此说明书在使用之前请仔细阅读此说明书!!!!!!1特别注意特别注意!!!!!!1)当机器易手请将说明书连同机器一起交至新的拥有者。
自动焊接机操作工安全操作规程作业指导书

自动焊接机操作工安全操作规程作业指导书
1目的
为规范自动焊接机操作人员的安全操作,避免安全事故,特制定本操作规程。
2适用范围
本操作规程适用于自动焊接机操作人员的安全操作。
3具体内容及要求
3.1 工作前必须穿戴应有的劳保用品。
3.2 焊接时应站立在规定区域。
3.3 中间观察时应等设备停机后进行。
3.4 按照《自动焊接机安全操作规程》进行操作。
3.5 操作工切勿在烦躁、疲惫的状态下工作。
3.6 不准酒后上岗,工作中严禁嬉戏打闹。
3.7 设备出现电气故障,要拉闸断电后,找电工处理,不准私自乱动电气。
3.8 新员工上岗前必须进行1-3个月的业务、设备、安全教育培训。
3.9 下班后清理工作现场,并拉闸断电。
奥特维串焊机操作说明书
CHS150-M1000全自动光伏串焊机产品手册(Vol.2)操作说明书Operator Manual无锡奥特维科技有限公司Wuxi Autowell T echnology Co., Ltd.版本号:2.35发布日期:2014年8月本手册为奥特维公司提供给客户使用的机器随机手册,部分内容涉及奥特维公司技术秘密,未经奥特维公司书面同意,任何人不得向第三方复制或分发本手册的部分或全部内容,如有违反,奥特维公司有权追究其法律责任。
本手册适用对象为设备维护人员、生产操作人员及工艺参数调整人员。
奥特维公司保留对机器升级的权利,实物如有与本手册信息不同之处,恕不另行通知。
如有疑问,请向奥特维公司咨询。
无锡奥特维科技有限公司Wuxi Autowell T echnology Co., Ltd.地址:中国•江苏省无锡市硕放镇裕丰路88号电话:+86 (510) 8181 6658 / 8181 6678传真:+86 (510) 8181 6158网站:目录1 生产准备 (1)1.1 生产准备流程 (1)1.2 开机前检查 (2)1.3 通电及生产准备 (2)2 停机 (5)3 常规操作 (6)3.1 穿焊带 (6)3.2 电池盒上料 (7)3.3 成品串取出 (8)3.4 补充助焊剂 (8)3.5 调整焊带折弯位置 (9)3.6 废片处理 (9)4 操作画面 (11)4.1 概述 (11)4.2 程序启动 (12)4.3 画面布局 (14)4.3.1 画面布局说明 (14)4.3.2 软件版权信息 (15)4.3.3 运行状态栏 (16)4.3.4 提示信息栏 (18)4.4 主画面 (20)4.4.1 主画面–概述 (20)4.4.2 主画面–生产数据 (20)4.4.3 主画面–机器平面视图 (21)4.4.4 主画面–单体设备操作按钮 (22)4.4.5 主画面–各加热区温度 (23)4.4.6 主画面–系统操作按钮 (24)4.5 常规操作画面 (26)4.5.1 焊接电源开关 (26)4.5.2 加热板冷却 (26)4.5.3 焊台预热 (26)4.5.4 输送带连续步进 (27)4.5.5 出料方向选择 (27)4.5.6 电池串延时放下设定 (27)4.5.7 CCD缺陷检测切除/ 恢复 (27)4.5.8 一键空跑切除 (27)4.5.9 NG片停机设定 (28)4.6 手动操作画面 (29)4.6.1 上料区手动操作画面 (29)4.6.2 焊接区手动操作画面 (33)4.6.3 出料区手动操作画面 (37)4.7 回原位画面 (40)4.7.1 常规设备回原位 (40)4.7.2 机器人回原位 (41)4.8 伺服重置画面 (43)4.9 参数设定画面 (44)4.9.1 电池片参数 (45)4.9.2 焊接参数 (46)4.9.3 温度参数 (48)4.9.4 CCD参数 (49)4.9.5 运行速度 (51)4.10 报警信息画面 (52)4.11 设备切除画面 (54)4.12 标定画面 (55)4.12.1 CCD (55)4.12.2 传输带 (55)4.12.3 助焊剂 (55)4.12.4 上料 (56)4.12.5 焊带 (56)4.12.6 焊接 (56)4.12.7 出料 (56)4.12.8 机器人零位 (57)4.13 参数管理画面 (58)4.14 设备信息画面 (59)4.14.1 设备保养 (59)4.14.2 生产曲线 (59)4.14.3 焊接曲线 (60)4.14.4 纠偏曲线 (61)4.14.5 网络状态 (62)4.14.6 机柜温度 (62)4.14.7 气缸动作时间 (63)4.14.8 版本信息 (63)5 机侧按钮 (64)5.1 上料区机侧按钮 (64)5.2 焊接区机侧按钮 (64)5.3 出料区机侧按钮 (65)6 灯柱 (66)7 报警信息列表 (67)第一章 生产准备 Chapter 1 Production Preparation1 生产准备1.1 生产准备流程设备上电后,按如下流程开始自动生产。
先导串焊机操作流程
先导串焊机操作流程1、打开气源开关和电源开关,检查气压是否在正常范围内,0.6~0.8MP。
2、旋开急停旋钮,等待电脑开机。
3、软件启动后,按下电源开关使指示灯亮。
4、将控制旋钮打到自动AUTO.5、在报警界面中按复位键消除报警,并在自动界面中打开加热开关。
6、检查设备上是否有杂物,各部位是否已经清洁,焊带机构位置是否正确。
7、按下回原点,并等其回到原点后,查看夹子是否能正确夹到焊带。
8、等待温度到达预设值,并检查各项参数是否正确。
9、在常规选项中检查各项是否正确。
10、将分选好后的电池片放入料盒中。
11、确定机器各部位状态正常点击开始循环,开始串焊电池片。
常见故障与处理方法1、传输带跑偏:调节纠偏滚筒2、焊带扭曲露白:可调单根焊带间距3、焊带大面积虚焊:检查焊接稳定是否达到或添加或更换助焊剂,4、焊带起焊点前后偏移:增加或减少焊接温度与时间5、焊带头部没有对齐:定期清洗导槽板保养操作流程1.保持工作台干净清洁。
机器内部无碎片及焊带等异物,每班至少一次。
具体根据现场情况而定。
2.焊带浸泡机构和焊带导槽板焊带处理机构每天下班后清理一次,助焊剂沉淀污垢(结晶)会对焊带浸泡机构和焊带处理机构造成堵塞,助焊剂污垢(结晶)未清理有可能会造成露白或者虚焊。
3.热风滚轮焊接部分及焊座部、焊接面及周围、焊接台清洁无任何杂物,以免影响焊接质量。
每班一次。
4.助焊剂容器桶内无助焊剂结晶及锈状物,且每次添加助焊剂时应清除残留助焊剂中的杂质,以免堵塞喷头。
清洁每班一次,助焊剂过滤每次添加必须进行。
5.电池片传输单元无任何杂物,非常清洁,电池片盒要保持干净光滑。
6.焊带裁切单元无任何杂物要非常清洁。
7.焊带夹钳下面掉有焊带,要及时取出。
保持干净(重点)。
8.设备状态牌应与设备实际状态一致(工作,停机,备用、检修四种状态)。
9.所有传感器表面无灰尘及其它异物,以免引起设备的误动作,而造成的人员伤害及设备异常。
10.设备操作界面不允许用尖锐等物品暴力操作。
自动电焊机操作说明书
自动电焊机操作说明书一、安全须知1、本设备要求操作人员应有熟练的焊接操作技术及一定程度的电工安全知识,所有作业必须接受专业培训后进行。
2、必须熟悉设备的“操作”和“急停”按钮的位置,了解焊机的功能及相关的安全预防措施。
3、操作人员操作前必须认真阅读使用说明书,按程序操作,非操作人员不得擅自开机操作。
4、操作人员必须佩带人体安全预防用品,如安全帽、护目镜、防火衣,安全手套等。
5、不得穿戴宽松衣服操作,不得使用披肩、手镯等物品,以免带来隐患。
6、本机要有标准的安全接地,操作人员应与大地和工件绝缘。
7、保证焊接回路安全可靠。
8、本机焊接时有强光并伴有烟气出现,烟气有害健康,工作场地应有通风,排气设备。
9、焊接地的飞溅会引起火灾,因此工作场地不能有易燃物品。
10、设备运行时不能对设备加注润滑油和维护。
11、定期检查螺栓连接部位,防止松动,悬空部件下面严禁站人。
12、电气柜、焊接电源等带强电部位,通电工作时,不得违规操作和接触,以防止触电。
13、非具有专业资格的人员不得维修和改动本设备。
14、操作和维修时操作人员需要登高时,务必注意安全。
登高作业时,必须登梯上下,并应检查及固定好梯子,严禁悬空攀爬跳跃,防止跌下摔伤。
二、操作和使用1、根据焊接的材质,厚度,选用焊丝及保护气体来确定焊机的程序,在焊机电源上设定。
2、根据工艺要求,接好混合气体并调整好气体流量。
3、开启空压机开关,使空压机工作。
4、将电器箱上的电源开关合上,电源接通,电源指示灯亮。
5、在操控盒上按对应的按钮,检测龙门架移动,行走台车左右移动,拖板升降、气缸伸缩等,注意限位开关是否正常工作,若发现有任何一路发生卡阻及异常情况,要立即使用急停按钮,切断电源,使所有的接触器都处于断路状态,然后维修,确保人身安全。
6、将操控箱面板上的状态开关至调试位,提升焊枪,跟踪器立柱和拖板至合适位置(以焊枪、跟踪器气缸下放时不碰到焊接工件稍高一些为准),选择好机头移动方向;根据工艺要求,使用速度调节旋钮,调整好机头移动速度,即焊接速度;根据工件位置,选择门架前或后移动,下放焊枪、跟踪器气缸,注意焊枪跟踪器不会碰工件。
MONDRAGON自动串焊机SOP操作手册
自动串焊机操作手册1、打开设备电源开关•打开主电气柜门•将主空气开关向上打到接通位置•打开气源控制阀,并检查气源压力是否在工作压力范围内•打开设备电源开关2、设备复位•开机后等待直到主屏显示控制面板•重置设备。
为此,你需要关闭所有的门以及确认气动设备有充足的气。
按下重置按钮两次查看所有的控制灯直到显示绿色•第一次重起设备后,我们要继续进行所有轴回参考点操作。
为此,你必须转换到”manual”手动模式下,首先按“General reset”完全重置钮,然后按“Failure reset”报警复位钮,最后按“Axes reference”轴回参考点钮。
等待直到所有轴完成回参考点动作。
12 34•完成轴回参考点后,我们必须让设备复位。
转换到”origin”原点模式,按绿色箭头。
当17个圆点都为绿色后复位完成。
如果其中某些仍为红色,则表明设备复位失败。
出现这种情况,则转换到手动模式,按下“General reset”完全重置按钮后,再进行一次复位操作。
•按下“Power Hot resist”加热电阻开关,基板进入加热状态。
123、穿焊带•打开门并将钥匙置检修模式位置•拉出焊带卷筒处在合适的位置(缺图)•在手动模式下,进入“Manual Mov. Mode”手动操作界面下的“Tab B”B通道,然后按下“Threading tab”穿焊带钮•单次按下(即半按,注意不要完全按下,否则设备不动作,被锁死)“dead man system”防误操作按钮,焊带钳夹装置松开•将焊带穿过钳夹和剪切装置(缺图)•将焊带卷筒压入固定位置后,拉出焊带使张力轮至检测位。
再一次按下“threading tab” 穿焊带按钮,然后按下“dead man system”防误操作按钮。
操作后第一个钳夹装置锁定并剪切焊带。
•将钥匙锁转到初始位置,关闭门并重置设备。
•装焊带的最后一个步骤由一个特殊的循环组成。
这个工步将焊带引出并拉直多次直到从钳夹装置引出的焊带平直不弯曲为止,通常我们需要6到7次循环。