
CPK值计算公式
由图可知: USL= μ+6σ,LSL= μ-6σ ;σ=(USL-LSL)/12
当我们制程改进,工序水平达到7sigma时 USL= μ+7σ’,LSL= μ-7σ’ ; σ’=(USL-LSL)/14
σ’ < σ, 从公式可以推出制程改进后的标准偏差是比改进前的 小。 σ小就说明数据变动范围小,从而说明制程更稳定。
会有计算公式哦^o^
2.2 This is
yes
第二章 如何判读QI软件图
1 数据的分布
数据大体可以分为两种类型:计量型measure、计数型count。其 中计量型数据大部分服从正态分布 。通俗讲正态分布是指中间多两 边少的分布形式。讲个最简单的例子,我们现在统计全国青少年的 身高,发现70%的人在170cm左右,超过190cm的很少,同样小于 150cm的也很少,我们就说身高的分布情况符合正态分布。
K=
=
= 0.103
CPK CPK=(1-K) × CP = (1-0.103) × 2.20 = 1.97
※CPK的另一种算法
CPU: CPU= CPL: CPL= USL-X
3×
X -LSL 3×
CPK=MIN(CPL:CPU)
两种方法计算结果是一样的, 有兴趣的话可以自己验证一下
习题一
两种方法都可以获得客户要求的CP、CPK,从品质角度来讲, 我们必须扎扎实实改善我们的制程能力,坚决反对弄虚作假。品 质是做出来的,不是吹出来的。
Cpk = (1-K) × Cp
T : USL-LSL 规格限宽度 K : 规格线中心值(目标值)和 实际数据均值/mean/ X的偏移系数
=
1 n-1
n
∑
( X i -X)
2
i=1
标准偏差 是衡量数据离散程度的指数, 越大表示数据 离散程度越高,大小越不均匀。
2× K= X
计算CPK的顺序:
1、某生产线录得烘炉最高温度如下,工艺许可范围是215~225, 用两种方法求该组数据的CPK。
218 217 220 217 218 217 217 218 221 220 217 221 217 221 218 217 218 218 220 220 218 217 221 219 220 217 218 221 219 221
计算平均值X和 X=(159+168+179+165+…+171+182)÷ 24=170.33
在EXCEL中用’ =average(A1:F4)’命令可直接算出从A1(左上角)到 F4(右下角)范围内的数据的平均值。
=
(159-170.33) +(168-170.33) +…+(171-170.33)+(182-170.33) 24-1
1.2正态分布图(续)
规格下限 (LSL)
规格上限 (USL)
-6σ
-5σ
-4σ
-3σ
-2σ
-1σ
χ
+1σ
+2σ
+3σ
+4σ
+5σ
+6σ
这就是达到6sigma水平时的正态分布图,我们知道规格线制定 以后就不会改变。唯一可以改变的是数据本身,当整体偏大时,分 布情况就会往规格上限偏(虚线);反之,则往规格下限偏。
第一章 CP 与CPK
1 计算CPK
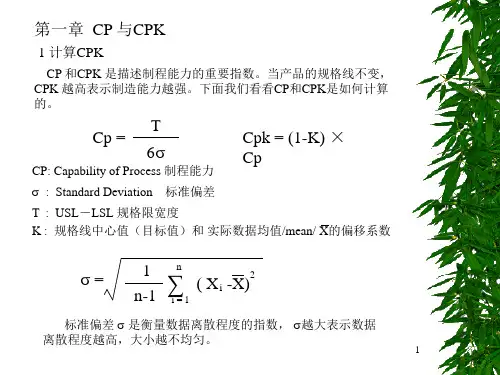
CP 和CPK 是描述制程能力的重要指数。当产品的规格线不变, CPK 越高表示制造能力越强。下面我们看看CP和CPK是如何计算 的。
Cp =
T
6
标准偏差
CP: Capability of Process 制程能力 : Standard Deviation
改进前
6σ
规格下限 (LSL)
规格上限 (USL)
σ
改进后 7σ
-6σ
-5σ
-4σ
-3σ
-2σ
-1σ
χ
+1σ
+2σ
+3σ
+4σ
+5σ
+6σ
规格下限 (LSL)
规格上限 (USL)
σ’
-7σ’ -6σ’ -5σ’ -4σ’3;1σ’ +2σ’ +3σ’ +4σ’ +5σ’ +6σ’ +7σ’
USL : UP STRICT LINE LSL : LOW STRICT LINE UCL : UP CONTROL LINE LCL: LOW CONTROL LINE
2.1 让帮助文件告诉我们
FIRST: 寻找帮助,点击术语表 SECOND:点击你想知道的术语
小框框里的英文 就是名词解释
THIRD:点击这里
同样的规格限,可以看到改进后的数据分布比改进前密集,就是 说数据变动更小,更稳定。
1.3 CP(CPK) 大就一定好吗?
这个问题并不是哗众取宠,事实上这个问题很重要。 首先我们回顾一下通过什么“ 手段” 可以获得“ 好看” 的 CP/CPK。
Cp =
T
6
龌龊的手段:扩大规格限范围,这样T就会很大。T 光明正大的手段:努力改善制程,减小标准偏差。
SPC 基础知识及应用
统计学是现代品质管理的基石,是过程管理中最重要的工 具。具体到我们SMTIPQC来讲就是QI软件,这份教材主要讲述 QI软件的主要控制原理及其使用。 涉及到统计就必然跟数据有关,存储数据的大型文件叫数据 库 Data Base简称DB。在QI软件中,如图,我们可以看到数据 是存在一个叫2DPMO.SPC的文件中。这个表格是不是很熟悉, 对,它就是EXCEL格式的数据文件。
M- T
USL+LSL M= 2
得出CP
计算平均值X和
计算T
计算M、K
CPK
例:表格中的数据是某班测量锡膏厚度的值,工艺允许的范围是 130~220,求该组数据的CPK。
159 168 179 165 165 159 162 162 165 171 182 174 176 177 181 172 168 168 168 171 174 169 171 182
右图是锡膏厚度图, 可以看见锡膏厚度大部 份都是140左右(在两 条平行线内),接近控 制线的数据是很少的。 我们可以说锡膏厚度的 分布是服从正态分布的。
1.1正态分布图
1σ
μ (平均)
3σ
μ +3σ
这就是正态分布图,可以看到该图有两个重要参数:平均值μ和 标准偏差σ 。图上的曲线是概率密度曲线,在X=+ σ 、X=- σ 以 及曲线所组成的面积 (即阴影部分) 称为数据分布在( μ - σ , μ + σ )范围内的概率。事实上只要数据服从正态分布,这个 (即阴影部分)面积是固定的:0.6826即68.26% μ± 2σ界限范围内的概率是 95.46% μ± 3σ界限范围内的概率是 99.73% 6σ是LG对我们的要求,这是什么概念呢?3.4 PPM,即百万分之3.4。 从工艺角度来讲即:USL= μ+6σ,LSL= μ-6σ。
2
2
2
2
= 6.831
同样’=STDEV(A1:F4)’可以计算它们的标准偏差。
计算T
T=USL-LSL=220-130=90
得出CP Cp = 计算M、K M= USL+LSL 2 2 × M-X T = 220+130 2 2 × 175170.33 90 = 175 T 6 90
=
= 2.20 6 × 6.831
2、思考题 某线A、B班分别生产WALL(7.0 ± 2..0 ) 和ECSM (5.5±1.5) 产品,测量锡膏厚度,QI软件计算CPK都是2.0, 问哪个班制程能力强,为什么? 3、思考题 生产线CP值高CPK就一定高吗? 为什么。
2 QI软件是如何计算CPK ?
X Max : 测量最大值 Mean: 平均值 X Min: 测量最小值 Std Dev: 标准偏差
CPK计算公式

2.847
1.864 0.136
2.970
1.816 0.184
3.078
1.777 0.223
D3下
AHale Waihona Puke an.liuCpk应用讲议
CPK计算公式
1. Cpk的中文定义为:制程能力指数 2. 同Cpk息息相关的两个参数:Ca , Cp. Ca: 制程准确度。 Cp: 制程精密度。 3. Cpk, Ca, Cp三者的关系: Cpk = Cp * ( 1 - |Ca|), Cpk是Ca及Cp两者的中和反应,Ca反应的是位置关系(集中趋 势),Cp反应的是散布关系(离散趋势) 4. 当选择制程站别Cpk来作管控时,应以成本做考量的首要因 素,还有是其品质特性对后制程的影响度。 5. 计算取样数据至少应有20~25组数据,方具有一定代表性。 6. 计算Cpk除收集取样数据外,还应知晓该品质特性的规格上下 限 (USL,LSL),才可顺利计算其值。 7. 首先可用Excel的“STDEV”函数自动计算所取样数据的标准差 (σ ), 再计算出规格公差(T) =规格上限-规格上限 规格中心值(u)=(规格上限+规格下限)/2;
样本n
2
1.880
3
1.023
4
0.729
5
0.577
6
0.483
7
0.419
8
0.373
9
0.373
10
0.308
A2 d2 D4上
1.128
3.267 -------
1.693
2.574 ---
2.059
2.282 ---
2.326
2.114 ---
2.534
cpk与合格率计算公式
cpk与合格率计算公式
CPK是衡量过程稳定性和性能的指标,是过程能力指数(Process Capability Index)之一,常用于衡量一个过程的质量水平是否符合
设计要求。
CPK的计算公式为:
CPK = MIN[(USL-μ)/3σ,(μ-LSL)/3σ]
其中,USL为上限规格,LSL为下限规格,μ为平均值,σ为标准差。
CPK的取值范围在0至1之间,CPK越大,表示过程稳定性和性能越高,过程的质量水平越符合设计要求。
合格率是指在一定时间内,产品或服务完全符合规定要求的比例。
合格率的计算公式为:
合格率 =(合格样本数÷ 总样本数)×100%
其中,合格样本数是指符合规定要求的样本数,总样本数是指所有检查的样本数。
合格率的取值范围在0至100%之间,合格率越高,表示产品或服务的质量水平越高。
cpk的ca计算公式及解释
cpk的ca计算公式及解释(最新版)目录1.CPK 的含义与分类2.CPK 计算公式3.CPK 的解释与应用4.制程能力指数及其作用5.CPK 与 PPK 的比较正文一、CPK 的含义与分类CPK,即组合公钥(Combined Public Key),是一种加密算法,以很小的资源,生成大规模密钥。
它主要分为三类:标识密钥、分割钥匙、组合钥匙。
CPK 是制程水平的量化反映,用于衡量工序在一定时间里,处于控制状态(稳定状态)下的实际加工能力。
二、CPK 计算公式CPK 的计算公式为:CPK = Cp(1-Ca)。
其中,Cp 表示过程能力指数,Ca 表示制程准确度,即实际平均值与规格中心值之一致性。
三、CPK 的解释与应用CPK 是一种表示制程水平高低的方便方法,其实质作用是反映制程合格率的高低。
制程能力指数越高,说明制程的稳定性和加工能力越强。
CPK 广泛应用于制造业,尤其是汽车、航空航天等行业,用于评估和改进制造过程的质量和稳定性。
四、制程能力指数及其作用制程能力指数是一种表示制程水平高低的方便方法,其实质作用是反映制程合格率的高低。
它包括两个方面:过程能力指数(Cp)和过程性能指数(Cpk)。
过程能力指数 Cp 表示过程的稳定性和加工能力,而过程性能指数 Cpk 则表示过程的实际性能和制程能力。
Cp 和 Cpk 的计算公式分别为:Cp = T/6σ,其中T表示规格范围,σ表示标准差。
Cpk = min(UCL-Xbar)/3(Xbar-LCL)/3,其中 UCL 表示上限规格,Xbar 表示样本平均值,LCL 表示下限规格。
五、CPK 与 PPK 的比较CPK 和 PPK(过程性能指数)是评估制造过程稳定性和性能的两种常用指标。
它们的主要区别在于计算方法和应用场景。
CPK 主要用于评估过程的稳定性和加工能力,其计算公式为 CPK = Cp(1-Ca),适用于评估过程的实际性能。
而 PPK 主要用于评估过程的潜在能力,其计算公式为 PPK = T/6σ,适用于评估过程的设计能力。
cpk的计算公式

cpk的计算公式
CPK (Cp and Cpk) 是一种统计指标,用来评估产品或过程稳定性,它可以衡量控制过程的偏差程度,即生产的产品是否接近理想值。
CPK计算公式是:
CPK = (USL - LS) / (3 * σ)
其中,USL和LS分别代表最大允许值和最小允许值,而σ代表样本标准偏差。
CPK可以衡量产品或过程的稳定性,也可以用来评估控制过程的偏差程度。
一般来说,CPK值越高,说明过程越稳定,偏差越小,反之亦然。
CPK=1.0时,表明过程的偏差落在了允许范围内,可以满足质量要求;
CPK<1.0时,表明过程的偏差超出了允许范围,不能满足质量要求; CPK>1.0时,表明过程的偏差低于允许范围,可以满足质量要求。
从CPK的计算公式可以看出,CPK的值受控制上下限以及样本标准偏差的影响,因此,可以通过改进控制上下限和减小样本标准偏差来改善CPK值,从而提高过程稳定性。
CPK是一个重要的质量控制指标,它可以用来评估过程的稳定性,同时帮助企业改进产品质量,提高客户满意度。
CPK值计算公式讲解
13
谢谢观赏!
第一章 CP 与CPK
1 计算CPK
CP 和CPK 是描述制程能力的重要指数。当产品的规格线不变, CPK 越高表示制造能力越强。下面我们看看CP和CPK是如何计算 的。
T Cp =
6
CP: Capability of Process 制程能力
Cpk = (1-K) × Cp
: Standard Deviation 标准偏差
T : USL-LSL 规格限宽度
K : 规格线中心值(目标值)和 实际数据均值/mean/ X的偏移系数
=
∑ 1
n-1
n
( X i -X)2
i=1
标准偏差 是衡量数据离散程度的指数, 越大表示数据
离散程度越高,大小越不均匀。
1
2× K= X
计算CPK的顺序:
M- T
USL+LSL M=
2
计算平均值X和
6
2.1 让帮助文件告诉我们
FIRST: 寻找帮助,点击术语表
SECOND:点击你想知道的术语
小框框里的英文 就是名词解释
THIRD:点击这里 会有计算公式哦^o^
7
2.2 This is
yes
8
第二章 如何判读QI软件图
1 数据的分布
数据大体可以分为两种类型:计量型measure、计数型count。其 中计量型数据大部分服从正态分布 。通俗讲正态分布是指中间多两 边少的分布形式。讲个最简单的例子,我们现在统计全国青少年的 身高,发现70%的人在170cm左右,超过190cm的很少,同样小于 150cm的也很少,我们就说身高的分布情况符合正态分布。
= 6.831 同样’=STDEV(A1:F4)’可以计算它们的标准偏差。
cpk计算公式

CPK=min{(UCL-Xbar)/3σ,(Xbar-LCL)/3σ}CPK = min(|USL-X|或(|X|-LSL|)可用Excel的“STDEV”函数自动计算所取样数据的标准差(σ),再计算出规格公差(T),及规格中心值(U). 规格公差T=规格上限-规格下限;规格中心值U=(规格上限+规格下限)/2依据公式:Ca=(X-U)/(T/2) ,计算出制程准确度:Ca值(X为所有取样数据的平均值)依据公式:Cp =T/6σ ,计算出制程精密度:Cp值依据公式:Cpk=Cp(1-|Ca|) ,计算出制程能力指数:Cpk值Cpk的评级标准:(可据此标准对计算出之制程能力指数做相应对策)A++级Cpk≥2.0 特优可考虑成本的降低A+ 级2.0 >Cpk ≥ 1.67 优应当保持之A 级1.67 >Cpk ≥ 1.33 良能力良好,状态稳定,但应尽力提升为A+级B 级1.33 >Cpk ≥ 1.0 一般状态一般,制程因素稍有变异即有产生不良的危险,应利用各种资源及方法将其提升为A级C 级1.0 >Cpk ≥ 0.67 差制程不良较多,必须提升其能力D 级0.67 >Cpk 不可接受其能力太差,应考虑重新整改设计制程。
Cpk=Cp(1-|Ca|)Cp=T/6Ca=(X-U)/(T/2)T=USL-LSLU=(USL+LSL)/2 请问Ca=(X-U)/(T/2)中的X代表哪项数值?怎么计算X值?X指的是样品样品平均值,建议你不要用这组公式算Cpk,这是台企的一套东西,不是说有错误,就是不利于知识的理解,Cpk=min{Cpu, Cpl}, Cpu=USL-X/3s,Cpl=X-LSL/3s,也就是说过程的Cpk等于对上公差的Cp和对下公差的Cp中二者较小的,其中s是样本标准差过程能力指数Cp与Cpk计算公式摘要:过程能力也称工序能力,是指过程加工方面满足加工质量的能力,它是衡量过程加工内在一致性的,最稳态下的最小波动。
cpk中的标准差计算
cpk中的标准差计算
CPK是一个用来衡量过程稳定性和产品质量的指标。
标准差是
一种衡量数据分散程度的统计量。
在CPK计算中,标准差通常用来
评估过程的稳定性。
CPK值是通过标准差和过程公差的比较来确定的。
标准差的计算公式如下:
标准差 = 根号下(Σ(X μ)^2 / N)。
其中,Σ表示求和,X代表每个数据点,μ代表数据的平均值,N代表数据点的数量。
在CPK计算中,通常会根据过程的规格限制(上限规格限制
USL和下限规格限制LSL)来确定过程公差。
然后通过标准差和过程
公差的比较来计算CPK值。
CPK的计算公式为:
CPK = min((μ LSL) / (3 σ), (USL μ) / (3 σ))。
其中,μ代表数据的平均值,LSL代表下限规格限制,USL代
表上限规格限制,σ代表标准差。
因此,CPK中的标准差计算是通过标准差的公式来计算数据的分散程度,然后通过CPK值的计算公式来评估过程的稳定性和产品质量。
CPKPPKCPCA计算公式
CPKPPKCPCA计算公式
CPK和PPK是统计过程控制(SPC)中,用来衡量过程是否满足规定
的质量要求以及过程能否稳定的指标。
CPK是针对单个过程性能的指标,
而PPK是针对整个过程能力的指标。
CPK是能力指数,用来评估过程的稳定性和一致性,可以度量过程的
直观能力,用来判断过程能否满足规定的质量要求。
计算CPK的公式如下:CPK = min((USL-Xbar)/3σ,(Xbar-LSL)/3σ)
其中,USL 是上限规格限,即过程中的上限,LSL 是下限规格限,即
过程中的下限,Xbar 是过程的平均值,σ 是过程的标准差。
PPK是潜在过程能力指数,用来评估过程的整体能力和稳定性,是计
算过程性能指数(CP)的一种方法。
计算PPK的公式如下:
PPK = min((USL-Xbar)/3σ,(Xbar-LSL)/3σ1.5)
其中,σ1.5是过程标准差的1.5倍,通常被用于计算PPK,以提供
更具挑战性和更保守的评估。
计算CP和CA的公式如下:
CP=(USL-LSL)/(6σ)
其中,CP是过程能力指数,表示过程的能力。
CP值越大,表示过程
的能力越好,也就是过程稳定性越高。
CA=(USL-LSL)/(2σ)
其中,CA是过程调整指数,表示规格带宽与过程离散度的比值。
CA
值越小,说明过程的调整能力越好。
需要注意的是,以上公式中的 Xbar 和σ 需要通过对一系列数据进行统计分析来获得,而 USL 和 LSL 则是根据产品规格要求确定的。
CPK计算公式
11 醉翁亭记
1.反复朗读并背诵课文,培养文言语感。
2.结合注释疏通文义,了解文本内容,掌握文本写作思路。
3.把握文章的艺术特色,理解虚词在文中的作用。
4.体会作者的思想感情,理解作者的政治理想。一、导入新课范仲淹因参与改革被贬,于庆历六年写下《岳阳楼记》,寄托自己“先天下之忧而忧,后天下之乐而乐”的政治理想。实际上,这次改革,受到贬谪的除了范仲淹和滕子京之外,还有范仲淹改革的另一位支持者——北宋大文学家、史学家欧
阳修。他于庆历五年被贬谪到滁州,也就是今天的安徽省滁州市。也是在此期间,欧阳修在滁州留下了不逊于《岳阳楼记》的千古名篇——《醉翁亭记》。接下来就让我们一起来学习这篇课文吧!【教学提示】结合前文教学,有利于学生把握本文写作背景,进而加深学生对作品含义的理解。二、教学新
课目标导学一:认识作者,了解作品背景作者简介:欧阳修(1007—1072),字永叔,自号醉翁,晚年又号“六一居士”。吉州永丰(今属江西)人,因吉州原属庐陵郡,因此他又以“庐陵欧阳修”自居。谥号文忠,世称欧阳文忠公。北宋政治家、文学家、史学家,与韩愈、柳宗元、王安石、苏洵、苏轼、
“太守宴”,溪深鱼肥,泉香酒洌,美味佳肴,应有尽有;“众宾欢”,投壶下棋,觥筹交错,说说笑笑,无拘无束。如此勾画了游人之乐。4.作者为什么要在第三段写游人之乐?明确:写滁人之游,描绘出一幅太平祥和的百姓游乐图。游乐场景映在太守的眼里,便多了一层政治清明的意味。太守在
游人之乐中酒酣而醉,此醉是为山水之乐而醉,更是为能与百姓同乐而醉。体现太守与百姓关系融洽,“政通人和”才能有这样的乐。5.第四段主要写了什么?明确:写宴会散、众人归的情景。目标导学五:深入解读,把握作者思想感情思考探究:作者以一个“乐”字贯穿全篇,却有两个句子别出深
设备cpk计算公式及解释
设备cpk计算公式及解释1.什么是C PK?C P K是一种统计分析方法,用于评估过程能力或产品质量的稳定性。
它是基于过程真实数据进行计算,可以帮助我们判断一个过程是否能够稳定地满足要求的产品规格。
2. CP K的定义和计算公式C P K通过计算过程能力指数来评估过程的稳定性和能力。
C PK的计算公式如下:C P K=mi n(US L-μ,μ-LS L)/(3*σ)其中,U SL代表上限规格限制,L SL代表下限规格限制,μ代表过程的平均值,σ代表过程的标准差。
3. CP K的解释C P K的数值范围从0到1,数值越大代表过程的稳定性和能力越好。
根据CP K的数值可以进行以下解释:-当CP K值等于1时,表示过程的规格限制被充分满足,产品质量非常稳定。
-当CP K值小于1时,表示过程的规格限制没有被完全满足,产品质量存在一定的波动性。
-当CP K值接近0时,表示过程的规格限制很难被满足,产品质量非常不稳定。
4.如何计算C P K?计算CP K需要收集过程的数据样本,并计算出样本的平均值和标准差。
以下是计算C PK的步骤:步骤1:收集一定数量的样本数据,确保样本具有代表性。
步骤2:计算样本的平均值μ和标准差σ。
步骤3:确定产品的上限规格限制(U SL)和下限规格限制(L S L)。
步骤4:代入计算公式,计算出C PK的数值。
5. CP K的应用C P K广泛应用于制造业中,特别是在产品质量控制和过程改进方面。
它可以帮助企业评估和监控生产过程的稳定性,并通过改进过程来提高产品的质量。
利用CP K,企业可以:-评估过程的稳定性,确定产品是否符合规格要求。
-识别生产过程中存在的问题,并采取相应的措施进行改进。
-监控生产过程的变化,预测产品质量的波动性。
-与供应商进行有效的质量管理,确保供应链的稳定性。
6. CP K的局限性虽然CP K是一种常用的过程能力评估指标,但它也存在一些局限性:-C PK只能评估过程的稳定性和能力,无法分析过程的特殊因素和误差来源。