
层状金属复合板生产技术及新工艺
层状金属复合板生产技术及新工艺摘要:本文在对国内外层状金属复合板生产研究文献查阅分析的基础上,综合介绍了目前层状金属复合板生产方法的发展现状,分析了各种生产方法的优缺点。
介绍了钎焊热轧法、燃烧合成轧制法、包套轧制法、PPR方法、ARB方法、PIT方法等复合新工艺基本工作原理,以及目前国内外应用各种新工艺所生产研究的新材料复合板。
同时分析了金属复合板生产存在的问题,展望了金属复合板生产工艺的发展方向。
关键词:层状复板;生产方法;复合新工艺随着科学技术的飞速发展,通过各种不同连接方法将不同金属材料复合为一体,制备成金属复合板,得到单层金属材料所不具有的物理、化学性能以及力学特性,满足高强度、高比刚度、抗疲劳性、尺寸稳定、耐磨、抗振等性能的要求,同时大大节省稀贵材料,降低成本,已广泛应用于化工、电力、机械、船舶、航空等领域。
开发研制新型金属复合材料具有十分紧迫的现实意义,也必将带来显著的经济效益和社会效益。
金属复合材料是由两种或两种以上金属经复合而形成的一种新型材料,由于其工艺的先进性和材料本身的技术特性,因而复合板材具有单种金属材料不可比拟的优点。
(1)复合板的结构中,基、复材的比例比较大,节约了贵重金属,显示了价格上的优越性。
如钛/钢、镍/钢复合板的价格仅相当于纯钛和纯镍板的1/5~1/10。
(2)良好的综合性能。
如不锈钢/碳钢复合材料在弱腐蚀行业的应用既解决了材料的耐蚀性,又解决了其设计强度。
(3)解决了材料的可焊性问题。
由于其优越的技术特性以及其优越的性价比,也使得复合板的应用前景非常广阔。
如不锈钢复合板可广泛应用于石油化工、机械、医药卫生、环境保护等行业。
钛复合板在航空工业、宇航、冶金等行业的应用将会有很大的发展空间1956年美国率先提出金属层压复合的三步工艺,即:表面处理—轧制复合—退火强化处理,这项技术使双金属室温固相复合得到了迅速的发展。
前苏联对层压复合材料的研究始于20世纪30年代,主要采用轧制法、铸造法、爆炸法、扩散焊法等方法生产铝、钛、钢等金属与合金的复合材料,尤其在冷轧复合方面的研究比较深入。
英、法、德等发达国家对复合材料的研究也有相当的水平,其中英国伯明翰大学在20世纪五、六十年代对固相复合进行了较为系统的研究,取得了很多成果。
目前,金属复合材料在这些国家得到了广泛的应用。
日本在复合材料方面的研究起步较晚,但其发展十分迅速,近年来已成为从事金属复合研究最多的国家之一。
特别是20世纪90年代以后,对不锈钢与铝的复合研究取得了很多成果,申请了多项专利,尤其在阶梯式加热复合及温轧复合方面取得了令人瞩目的研究成果。
我国对金属层状复合材料的研究始于20世纪60年代初,主要生产方式有爆炸复合法、爆炸+轧制(冷轧、热轧)复合法、包浇(固-液结合)+轧制复合法等,但在板形、结合质量方面与国外同类产品有一定的差距。
图1 层状复合材料结合方法分类框图1金属层状复合材料加工方法金属层状复合材料的加上方法有很多种,生产中常用的金属层状复合材料的加工技术如图1所示[1]。
若按金属组元的状态则可分为三大类[1],即固-固相复合法,液-固相复合法和液-液相复合法。
固-固相复合法包括爆炸复合法、轧制复合法、爆炸焊接+轧制复合法、扩散复合法等;液-固相复合法包括复合浇注法、反向凝固法、钎焊法、铸轧法等;液-液相复合法有电磁连铸法等。
1.1 轧制复合法轧制复合法是在轧机的强大压力作用下,使待复合的两金属表面氧化层破碎,并在整个金属截面内产生塑性变形,洁净活化的新鲜金属在压力作用下形成平面状的冶金结合[2],如图2所示。
根据轧制复合时是否加热可以分为热轧复合和冷轧复合。
热轧复合法是将覆盖材料和基体现实装在一起,周边进行焊合,然后热轧使之复合。
冷轧复合近年发晨较快,这种方法生产成本低,适合批量生产。
且能生产较大长度、宽度的制品,但此方法的轧制工艺尚不成熟,往往需要后续处理,且轧制变形大.对轧机功率要求高。
1-材料1 2-材料2 3-轧辊图2 轧制复合法示意图与单金属轧制比较,该法必须施以大的道次压下量,特别是初次道次压下量必须达到一定临界值。
轧制复合工艺一般包括三个步骤[3]:表面处理、轧制复合和扩散退火。
轧制复合工艺控制的关键是初次道次压下量和扩散热处理制度的确定。
初次道次压下量过低则难以实现复合,轧制变形量过大,则塑性较低的复合层容易破裂。
而且变形对复合板的结合性能和后续加工性能也有重要影响。
轧制后的退火促进界面元素扩散,使轧制复合时形成的点结合转变成面结合,在结合面两侧形成一定深度的互扩散层,提高界面的结合强度,但退火温度过高和时间过长时,因界面中间相的形成使界面强度降低。
轧制复合可以进行连续生产,产品尺寸精确,各组元的厚度均匀,性能稳定,适于轧制复合的金属非常多,而且生产成本低、效率高,易于实现人规模工业化生产。
但轧制复合往往需要进行表面处理和退火强化处理等工艺。
轧件易边裂,易形成脆性金属化合物,且道次轧制变形量大,需要大功率的轧机。
1.2 爆炸复合法爆炸焊接[4]是利用炸药爆炸所产生的能量作为能源,使覆板碰向基板,在双金属间产生瞬间高温和高压,在被焊接的金属间形成牢固结合的一种焊接方法。
爆炸焊接的界面具有金属的塑性变形、熔化、扩散等特征。
其工艺示意图[3]如图所示。
爆炸焊接以前被认为是压力焊,熔化焊,扩散焊“三位一体”的焊接技术。
但进一步研究表明,爆炸焊接是一种特殊的压力焊接。
它符合压力焊接过程的三阶段:第一阶段是物理接触的形成阶段,双金属的原子依靠塑性变形在整个接触面上相互接近到能引起物理作用或化学作用的距离。
第二阶段是接触表面化学相互作用阶段,双金属接触表面激活并形成化学键,实现双金属间的结合。
第三阶段是扩散阶段,双金属在完成物理接触实现初步结合后,各组元中的原子通过扩散增进结合强度。
爆炸焊接满足压力焊接的三阶段理论,因此是一种特殊的压力焊[4]。
1-炸药2-复合板3-基板图3 爆炸复合工艺示意图爆炸焊接与其他常用的金属焊接方法相比较,有其显著的优点[4]。
该方法适用于广泛的金属组合,特别是待复合金属性质相差较大和对结合区易生成脆性中间相的金属组合时更具优势,复合件的尺寸和形状规格不受设备条件的限制,不需要成套复杂设备及特别的表面处理工艺(爆炸复合法具有自清理作用)。
爆炸复合材料具有很高的结合强度和再加工性能,但也存在一些问题和缺点,比如爆炸时会产生冲击波、噪声、地震动等环境污染,爆炸场地困难,而且爆炸大多在露天进行,机械化程度低,劳动条件差,不适宜连续生产等。
1.3 爆炸+轧制法爆炸焊接复合法可以生产不同金属组合的层状复合板,而且通过调整爆炸工艺参数复合板面积可以达到十几至几十平方米。
但是,对于生产较薄的(≤6mm)和对表面质量要求较高的层状金属复合板则比较困难:轧制复合法虽然可以生产不同厚度和表面质量较高的层状复合板,但是复合板的组元成份和宽度受到轧机轧制能力限制。
在综合这两种生产方法的优缺点后,采用先通过爆炸复合法制备较厚的复合板坯,再根据不同的要求,通过热轧或冷轧或热轧+冷轧的工艺轧制成所需的复合板。
一般来说,制备3mm以下的层状复合板时,轧制工艺包括热轧和冷轧两个步骤。
热轧主要是为了获得要求的板材厚度,总加工量较大;冷轧主要是为了获得最终精确的板材厚度尺寸和理想的表面,总加工最较小[5]。
爆炸复合+轧制法兼有爆炸复合法和轧制复合法生产的优点,增加了生产的灵活性,便于推广。
缺点是产量、生产率及成材率都比较低,产品质量差,尺寸精度低。
1.4 挤压复合法挤压复合法[6]主要用于生产双金属的管、棒、线材及简单断面的型材.其方法是将要复合的异种金属表面清理后组装成挤压坯,然后在适当温度、挤压比下进行挤压,在压力作用下使金属紧密接触并达到复台。
此方法特别适用于生产连续的长方形与矩形断面的复合型材。
缺点是挤压复合的材料范围受限制,要求大功率的挤压机,而且不能连续化生产。
1.5 扩散焊接法扩散焊接[7]是把要复合的材料加热到一定温度以后再加压,靠原子扩散使其结合的方法。
它又分为无助剂自扩散、无助剂异扩散焊接、有助剂扩数焊接、过渡液相扩散焊接、相变超塑性扩散焊接等。
此方法可对性能和尺寸相差悬殊的材料实行焊接。
其优点在于焊接接合处的显微组织与母材非常接近,不存在过热组织的热影响区,焊接质量均匀。
缺点是生产率低,而且对生产设备与厂房条件有较高要求。
1.6 浇铸复合法它是将—种材料(固相)和另—种材料(液相)在铸模内进行组合,液态金属凝固后形成复合材料[8]。
将两块钢扳叠合,内层涂上剥离剂,四周焊合后放在盛有金属渡的铸模中,待液态金属凝固后进行初轧,最后将焊合的边部切掉,即得到两块复合板。
目前,此方法已经应用于生产。
连续铸挤法也是与此类似的液-固相复合方法。
在适当温度及压力下可实现较高的复合强度.此铸法工艺简单,复合板强度大,成本低,可用于批量生产。
其缺点是为了避免被钢水荣华复层板需要有一定厚度,因而板厚和板重受到限制。
由于复合金属与基体金属熔点不同,在两者的结合部位容易生成熔损,因此难以得到质量优良的复合钢板.只有在复层金属和基体金属为同种金属的情况下,才能进行工业性生产。
1.7 喷镀复合法喷镀复合法[7]是一种用专用设备把某种固体材料融化并加速喷射到基件表面上,形成—特制薄层,经热处理后达到复合,以提高基件耐蚀、耐磨、耐高温等性能的新兴材科技术。
喷镀复合法的技术特点是取材范围广,可用于多种基体,被喷涂物件大小—般不受限制。
涂层厚度较易控制,具有成本低,经济效益显著等优点。
1.8 铸轧法铸轧[8]是固相金属与固相金属在轧机上实现复合的方法。
此方法是将铸造法与轧制法结台起来,既有液相高温,又有轧制压力,能够实现较高的复合强度。
铸轧可以连续生产、效率高、成本低。
但此方法的工艺条件还不成熟,有待于进—步完善。
1.9 反向凝固法反向凝固工艺[9]是由德国冶金工作者于1989年开发的一种薄带连铸工艺,目的在于用一种比目前已有的近终形连铸技术更短的流程、生产成本更低的工艺技术制造薄带。
该工艺示意图如图4所示。
它是让一定厚度的母带从反向凝固器内的钢液中通过,使母带表面附近的钢水迅速降温,在母带表面凝固形成新生相,并在新生相还处于半凝固状态时进行轧制,得到表面平整、厚度均匀的热轧薄带。
该方法工艺简单,产品质量高,利于环保,但是操作难度大。
反向凝固技术可用来制造复合钢带。
当复合层钢种和母带钢种不同时,如复合层选用不锈钢而母带为碳素钥,则反向凝固工艺可用来连续生产复合薄带。
与其它复合板的生产工艺相比,反向凝固复合薄带生产工艺具有如下特点:工艺流程连续、紧凑;从理论上说,复合钢板的种类选择范围大,工艺调整简单方便;生产薄规格的复合板具有明显优势;能量利用率高;近终形连铸工艺,投资少操作成本低。
金属复合板的加工技术和设备研制现状
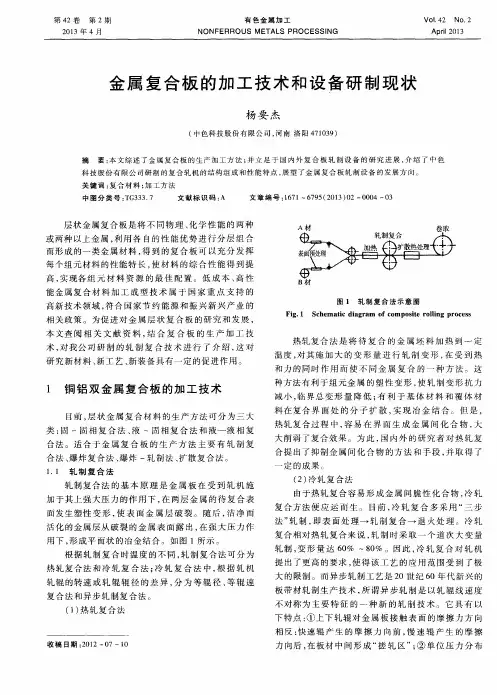
下 特点 : ①上 下轧辊 对 金属 板 接触 表 面 的摩 擦 力方 向 相反 : 快速辊 产 生 的摩 擦 力 向前 , 慢 速 辊 产 生 的摩 擦
收 稿 日期 : 2 0 1 2—0 7—1 0
力 向后 , 在板 材 中 问形 成 “ 搓 轧 区” ; ② 单位 压力 分 布
使 得该 工 艺 的应 用 范 围受 到 了极 大 的 限制 。而 异步 轧制 工艺是 2 0世 纪 6 0年代 新 兴 的 板 带材轧 制生 产技术 , 所 谓 异 步轧 制 是 以轧 辊线 速 度
不 对 称 为 主 要 特 征 的 一 种 新 的 轧 制 技 术 。 它 具 有 以
轧制 , 变形量达 6 0 % ~8 0 % 。因此 , 冷 轧 复 合 对 轧 机
热 轧复 合法 和 冷 轧 复 合 法 ; 冷轧复合法 中, 根 据 轧 机 轧辊 的转速 或 轧 辊 辊 径 的 差 异 , 分为等辊径 、 等 辊 速 复合法 和异 步轧制 复合 法 。
( 1 ) 热 轧 复 合 法
每个组 元材 料 的性能 特长 , 使 材 料 的综 合 性能 得 到 提 高, 实现各 组 元 材 料 资 源 的最 佳 配 置 。低 成 本 、 高 性 能金 属复 合材 料 加 工 成 型 技 术 属 于 国家 重 点 支 持 的 高新技 术领 域 , 符 合 国家 节 约 能源 和振 兴 新 兴产 业 的
有 色 金 属 加 工
5
均匀 , 变 化平 缓 。这 种轧 制 方 法 可 降低 复 合 时 的 临界 变形 量 , 同时 , 因为组 元 金 属 各 自的塑性 不 同 , 复合 时
合提 出了抑制 金属 问化 合 物 的方 法 和手 段 , 并 取得 了
金属层状复合材料生产工艺简介及展望

金属层状复合材料生产工艺简介及展望金属层状复合材料是一种新型材料,由多个金属层状板材按照一定的堆砌顺序焊接而成。
它具有高强度、耐磨、耐腐蚀、耐高温、轻质化等优点,被广泛应用于船舶、飞机、火车、汽车、建筑、石油化工等领域。
本文将着重介绍金属层状复合材料的生产工艺及其展望。
生产工艺1. 板材铺排板材铺排是制备金属层状复合材料的第一步。
通常采用相邻板材相互交错的方法,形成不同厚度、不同材质的金属层状板材堆砌结构。
2. 清洁处理在板材铺排完成后,需要对各个板材进行表面清洁处理,以保证板材表面没有杂质和污染物。
清洁方法一般采用化学法、机械法和电化学法。
3. 热压焊接金属层状板材铺排和清洁处理完成后,需要将它们进行热压焊接。
热压焊接是利用高温和高压力将金属板材表面熔化并压合在一起,形成稳定的多层结构。
该方法具有工艺简单、结合强度高、焊缝弱化等特点。
4. 冷轧热压焊接后,需要对金属层状板材进行冷轧处理。
冷轧可以进一步调整板材厚度、提高板材表面质量和光亮度,并增加复合材料的强度和韧性。
展望随着科技的不断进步,金属层状复合材料的应用和研究也在不断发展。
未来,金属层状复合材料有望在以下方面实现更加广泛的应用。
1. 军事领域金属层状复合材料具有良好的防护性能,可以在防弹衣、防弹车、舰船装甲等军事设备中广泛应用,提高人员和装备的防护力度。
2. 能源领域金属层状复合材料可以用于制造高效的热交换器、燃烧器和汽轮机组件,提高能源利用效率和减少能源消耗。
3. 航空航天领域金属层状复合材料的轻质化和高强度特性,可以用于制造飞机、卫星、宇宙飞船等航空航天设备中,提高航空器的飞行性能和安全性能。
综上所述,金属层状复合材料是一种重要的新型材料,具有广阔的应用前景。
未来,随着生产技术的不断创新和完善,其应用领域会更加广泛,发挥出更多的优势和价值。
《铝-铝层状复合板制备工艺及组织与性能研究》范文

《铝-铝层状复合板制备工艺及组织与性能研究》篇一铝-铝层状复合板制备工艺及组织与性能研究一、引言随着现代工业技术的快速发展,金属复合材料因其优异的性能而得到了广泛的应用。
铝/铝层状复合板作为一种重要的金属复合材料,其具有高强度、轻质、良好的耐腐蚀性等特点,被广泛应用于航空、汽车、包装等各个领域。
本文将针对铝/铝层状复合板的制备工艺、组织结构以及性能进行详细的研究和探讨。
二、铝/铝层状复合板制备工艺铝/铝层状复合板的制备工艺主要包括原材料准备、表面处理、复合、热处理等步骤。
1. 原材料准备首先,选取优质的纯铝或铝合金作为原材料。
对原材料进行严格的检验,确保其符合制备要求。
此外,还需对原材料进行切割、打磨等预处理,以去除表面的杂质和氧化物。
2. 表面处理为提高铝板之间的结合力,需对铝板表面进行清洗和涂覆处理。
清洗的目的是去除表面的油污和杂质,而涂覆则是为了提高表面的润湿性和附着力。
常用的处理方法包括化学清洗、喷砂处理和涂覆粘合剂等。
3. 复合将经过表面处理的铝板叠放在一起,通过热压、冷压或爆炸复合等方法实现铝板之间的结合。
在复合过程中,需控制温度、压力和时间等参数,以确保复合质量和效率。
4. 热处理复合完成后,对铝/铝层状复合板进行热处理。
热处理的目的是消除内应力、提高材料的力学性能和耐腐蚀性。
热处理过程中需控制温度和时间,避免材料过热或过烧。
三、组织与性能研究1. 组织结构通过对铝/铝层状复合板进行金相显微镜、扫描电镜等观察手段,研究其组织结构。
观察不同工艺参数下材料的微观形貌、晶粒大小以及界面结合情况等,为性能研究提供依据。
2. 力学性能对铝/铝层状复合板进行拉伸、压缩、弯曲等力学性能测试,研究其力学性能的变化规律。
通过对比不同工艺参数下的力学性能数据,分析制备工艺对力学性能的影响。
此外,还需对材料的硬度、冲击韧性等性能进行测试和分析。
3. 耐腐蚀性铝/铝层状复合板具有良好的耐腐蚀性,通过盐雾试验、电化学测试等方法研究其耐腐蚀性能。
复合板公司生产工艺能力及主要应用

济钢集团有限公司
金属复合板
三、主要应用行业
(一)造纸行业:主要用于纸浆塔的制作,目前国内80%以上的纸浆塔全部用热轧复合板 制作。
(二)化工设备行业:化工压力容器机械加工中的储槽、储罐、反应釜及非标压力容器设
备等。前期与无锡公司实现了与中石油物资沈阳公司的合作,产品成功进入吉林油田。 (三)生物发酵及制药行业:医药化工设备中的玉米深加工和发酵设备,及医药中间体的 存储设备。 (四)热电行业:各大热电企业项目新建或改造中的水箱、煤斗、钛复合烟筒等设备。 (五)制糖行业:广西、云南地区的制糖新建项目,及设备加工厂家。 (六)路桥行业中的钢模板:国内钢模板企业。
(七)焦化行业:市场细分:国内焦化企业改造项目,及钢铁企业炼焦改造项目中的脱硫
设备等。 (八)管线钢:国内各大管厂。 (九)桥梁:桥梁滑道、桥面等。
济钢集团有限公司
Байду номын сангаас
济钢集团有限公司
金属复合板
(二)生产能力
复合板依托济钢2500mm中板生产线、3500mm厚板生产
线、4300mm宽厚板生产线生产,年生产能力达到3万吨。
基层厚度:3.0~39.5mm 覆层厚度:0.5~5.0mm 总 厚 度:3.5~40.0mm 交货宽度:≤2650mm
交货长度:≤13000mm
金属复合板
(二)工艺流程图
济钢复合板公司
工艺流程图
济钢集团有限公司
金属复合板
二、生产能力
(一)常规生产材质
基层材质:普锰系列(Q235、Q295、Q345等)、容器板系列(
Q245R、Q345R、Q370R、16MnDR等)、管线钢系列(L360[X52]、 L415[X60]、L450[X60]等)、耐候钢系列(Q450NQR1等)、船板系 列、高强钢系列等。 覆层材质:304(L)、310S、316(L)、 317(L) 、321、 1Cr13、镍基合金N08825及工业纯钛TA1、TA2等。
复合轧制

Thanks for your attention !
1
3
2
1-材料1 2-材料2 3-轧辊
与单金属轧制比较,轧制复合法必须施以大的道次压下量,特别是初次 道次压下量必须达到一定临界值。轧制复合工艺一般包括三个步骤:表面处 理、轧制复合和扩散退火。 轧制复合工艺控制的关键是初次道次压下量和扩散热处理制度的确定。 初次道次压下量过低则难以实现复合,轧制变形量过大,则塑性较低的复合 层容易破裂,而且变形对复合板的结合性能和后续加工性能也有重要影响。 轧制后的退火促进界面元素扩散,使轧制复合时形成的点结合转变成面结合, 在结合面两侧形成一定深度的互扩散层,提高界面的结合强度,但退火温度 过高和时间过长时,因界面中间相的形成使界面强度降低。 轧制复合可以进行连续生产,产品尺寸精确,各组元的厚度均匀,性能 稳定,适于轧制复合的金属非常多,而且生产成本低、效率高,易于实现人 规模工业化生产。但轧制复合往往需要进行表面处理和退火强化处理等工艺。 轧件易边裂,易形成脆性金属化合物,且道次轧制变形量大,需要大功率的 轧机。
液-固相复合法-Βιβλιοθήκη --铸轧法铸轧是固相金属与固相金属在轧机上实现复合的方法。此方法是将铸 造法与轧制法结台起来,既有液相高温,又有轧制压力,能够实现较高的 复合强度。铸轧可以连续生产、效率高、成本低。但此方法的工艺条件还 不成熟,有待于进—步完善。
液-固相复合法----反向凝固法
反向凝固工艺是由德国冶金工作者于1989年开发的一种 薄带连铸工艺,目的在于用一种比目前已有的近终形连铸技 术更短的流程、生产成本更低的工艺技术制造薄带。 该工艺示意图如图所示。它是让一定厚度的母带从反向 凝固器内的钢液中通过,使母带表面附近的钢水迅速降温, 在母带表面凝固形成新生相,并在新生相还处于半凝固状态 时进行轧制,得到表面平整、厚度均匀的热轧薄带。该方法 工艺简单,产品质量高,利于环保,但是操作难度大。 反向凝固技术可用来制造复合钢带。当复合层钢种和母 带钢种不同时,如复合层选用不锈钢而母带为碳素钥,则反 向凝固工艺可用来连续生产复合薄带。与其它复合板的生产 工艺相比,反向凝固复合薄带生产工艺具有如下特点:工艺 流程连续、紧凑;从理论上说,复合钢板的种类选择范围大, 工艺调整简单方便;生产薄规格的复合板具有明显优势;能 量利用率高;近终形连铸工艺,投资少操作成本低。
复合板的制造工艺

复合板的制造工艺复合板的制造工艺一.复合板的制做:1. 制做工艺:采用基层和复层爆炸焊接热轧法复合而成。
2.型式2.1复合板是由基板和复材组成。
2.2复合钢板的形状为矩形、方形、圆形三种。
2.3尺寸规定:复合钢板的爆炸最大宽度为2000mm,最大长度8000mm,最大直径为4000mm,因此基板的规格尽量控制在上述尺寸内。
如遇特殊情况,特别提出。
2.4基板下料尺寸要求:在要求规格的基础上单边余量25mm。
板材超过4000mm,长度方向余量加30mm,宽度方向加余量25m m2.5复板下料要求:在基板加宽的基础上,再加余量25mm。
需要拼接的部分,不开坡口,但要求直口部分无熔渣飞溅。
2.6 基本和复板下料后质量要求:下料边缘必须平滑,无熔渣,豁口。
无论基板还是复板下料后必须宽窄均匀。
3.拼接要求3.1基层板拼接:允许采用焊条电弧焊,埋弧自动焊。
焊前必须彻底清理焊缝及两侧的油污,水锈等杂质。
如遇母材表面有较大凹坑,必须焊接补平,并且磨平。
焊接后必须进行X光检查,100%合格后将焊缝打磨与母材齐平。
3.2复层板焊接:焊接目的达到连接即可。
组对无间隙。
焊接方法:2-3mm板采用手工氩弧焊。
4-8mm板采用焊条电弧焊。
焊材选择:必须采用与母材匹配焊材。
不许乱用焊材。
焊材选用见表1焊接只需在其中一侧进行,另一侧不焊。
焊前在板面上喷洒防飞溅用品。
焊接时严格控制规范参数。
尽量采用小电流,小电压,快速焊。
焊接只需一层连续焊缝。
4.爆炸复合4.1复合板的结合率符合JB4733-1996 第5条要求。
4.2复合板尺寸偏差:复合板整平后复层表面不平度在板宽范围内小于3mm,板长范围内小于8 mm。
4.3复合板表面质量复合后表面不得有气泡、结疤、裂纹、夹杂、折迭等缺陷,且不允许有明显的凹凸不平,复合板经复合热处理、整平热处理后,要求波浪峰值〈1.6mm/m),其波浪度应<5mm/m且<1/50斜度。
4.4复层钢板焊道的修复复层在复合前的焊接状态仅限于连接,爆炸复合后,必须将原连接焊道用角磨机清除。
层状金属复合材料制备技术现状及发展方向
e n
a t l D ir
e c
tio
n
fo
r
M
a n u
fa
c
tu
r
in g T e c hn iq u
e o
f L
a m
in
a
r Co m po site
a t l
r a c
Me
t
n
g X ia
pa pe
e s
,
jin
pre
g
s e n
A bst
:T h i s
r
ts t he
,
m a n u
fa
,
延 长零部件
。
1 2
.
固 液连铸法
一
取 得 良好 的 综合 经 济 效 益
是将
。
一
种 金 属 液 体 连续浇 注 到 中 间 有另
,
一
种金
层 状 金 属 复合 材 料 的 生 产 方 法 有 多 种
工 艺 属 性 划 分 可 分 为三
一
按照
、
属 芯 材 的 结 晶器 中
外 层 金 属 凝 固 后 将 芯 材包 覆 形
类 : 固 固相 复 合 法
。
液
。
一
成 复 合铸 坯
。
芯 材 表 面需 要 进 行 表 面 清 理 并 涂上 防
,
固相 复合 法
、
液 液 相 复合 法
一
本文介 绍 后 两 种
锈 涂料
。
复 合铸 坯 结 合 界 面 质 量 较 差
存 在 气孔
、
夹 渣 等缺 陷 (见 图 2 ) j
1
层状金属复合材料生产工艺及其新进展
层 状 金 属 复 合 材 料 生 产 工 艺 及 其 新 进 展 / 晓 涛 等 刘
-4 1・
层 状 金 属 复 合 材 料 生 产 工 艺 及 其 新 进 展
刘 晓 涛 张 廷 安 崔 建 忠
( 东 北 大 学 材 料 电 磁 过 程 研 究 教 育 部 重 点 实 验 室 , 阳 1 0 0 ; 东 北 大 学 材 料 与 冶 金 学 院 , 阳 1 0 0 ) 1 沈 1 042 沈 1 0 6
a is c r t r e e e e , d e r w p oc s e a m et r nd t ha ac e s ar r vi w d an s ve alne r e s s ofcld alp oduc i hi h r e fce ton w c a e fi int, o t efe tve c s - fci
金 已很 难 完 全 满 足 现 代 化 生 产 对 材 料 综 合 性 能 的 需 要 , 而 因
( ) 炸 复 合 法 2 爆
爆 炸 复 合 法 是 利 用 炸 药 作 为 能 源 , 炸 药 的 高 速 引 爆 和 在 冲 击 作 用 下 ( 4 8 m/ ) 在 十 分 短 暂 的 过 程 中 使 被 焊 金 属 表 7 k s, 面 形 成 一 层 薄 的 塑 性 变 形 区 、 化 和 扩 散 , 而 实 现 两 金 属 的 熔 从 焊 接 , 集 压 力 焊 、 化 焊 和 扩 散 焊 “ 位 一 体 ” 焊 接 方 是 熔 三 的 法 _ 。 方 法 适 用 于 多 种 相 同 材 料 和 不 同 材 料 的 焊 接 , 合 强 3该 ] 复 度 较 高 , 易形 成 脆 性金 属 化 合物 , 需 要成 套 复 杂设 备 , 不 不 目 前 采 用 该 法 可 以 实 现 3 0多 种 金 属 的 复 合 。 另 外 由 爆 炸 载 荷 0 冲 击 作 用而 产 生 的 射 流具 有 清 洁金 属 表 面 的作 用 , 而 表面 因 不 需 特 别 处 理 。但 该 方 法 污 染 严 重 且 不 适 于 连 续 化 生 产 及 生
层状金属复合板制备技术
关键词 金属 层状复合板 制备技术
The Manufacturing Technique of Clad Metals Sheet
LIU Huan,ZHENG Xiaoran
(School of Metallurgical Engineering,Xi’an University of Architecture and Technology,Xi’an 710055)
层状金属复合板制备技术
层状金属复合板制备技术
层状金属复合板制备技术是指将不同的金属以层状的形式堆叠而成的金属复合板,其厚度可由几微米到几十毫米不等。
这种金属复合板通常由一种铝合金(铝板+铝条)或两种铝合金(铝板+铝条+钢条)组成,其制备方法有多种,如冷压焊接、热压焊接和热压熔化等。
第一步:准备原料——准备好所需要的铝合金板(铝板+铝条)或两种铝合金(铝板+铝条+钢条),并将原料切割成相应的尺寸。
第二步:热处理——将原料经过加热和退火处理,使原料内部的组织结构达到某种程度的完整性,从而提高复合板的结构强度。
第三步:层状复合——在特定的模具内,将上述准备好的原料层状排列,然后用压力将其压紧,以形成层状复合板。
第四步:冷压焊接——将层状复合板经过冷压焊接,使其各层之间的衔接变得紧密,使复合板的强度有较大的提高。
第五步:热压焊接——将层状复合板经过热压焊接,使复合板的表面光滑,并能有效的阻止水分和氧气进入复合板内部,从而提高复合板的耐腐蚀性。
第六步:热压熔化——将层状复合板经过热压熔化,使其表面形成熔融层,使复合板的绝缘性能更加优越。
第七步:成型——将层状复合板经过定型后,即可形成所需要的层状金属复合板。
层状金属复合板制备技术具有较高的制备精度,其制备出来的复合板具有较高的强度、耐腐蚀性及绝缘性能,因此在航空、航天、轨道交通等领域中得到了广泛的应用。