
【CN109852773A】一种有效提高球墨铸铁硬度的热处理方法【专利】
(19)中华人民共和国国家知识产权局
(12)发明专利申请
(10)申请公布号 (43)申请公布日
(21)申请号 201910217234.4
(22)申请日 2019.03.21
(71)申请人 长春工业大学地址 130000 吉林省长春市延安大路17号
(72)发明人 王柏树 陈华 贾素秋 韩英
(74)专利代理机构 吉林省长春市新时代专利商标代理有限公司 22204代理人 石岱
(51)Int.Cl.C21D 5/00(2006.01)
(54)发明名称一种有效提高球墨铸铁硬度的热处理方法(57)摘要本发明属于热处理技术或者球墨铸铁结构材料加工技术领域,采用低的双临界温度进行奥氏体化并淬火加低温回火。具体说是:第一个临界温度是共析转变点A1,在其下临近温度保温,球墨铸铁基体由共析向亚共析成分过渡;第二个临界温度是亚共析钢的奥氏体化温度A3点,在其下或临近温度保温,基体以亚共析钢不充分的奥氏体化为主要特征,淬火后,从球状石墨边缘到树枝晶间界面,得到树枝晶为单元的梯度化控制的组织,是少量未转变的铁素体增韧的亚温淬火组织,包括共析钢和近共析钢的细小马氏体和没有完全溶解的碳化物;低温回火降低淬火应力,使基体增韧。还有工艺成品率高、耐磨性优,降低能耗、环境友好、
简便易行等优点。
权利要求书1页 说明书6页 附图4页CN 109852773 A2019.06.07
CN 109852773
A1.一种有效提高球墨铸铁硬度的热处理方法,其特征在于:该热处理方法是对等温淬
火球墨铸铁或者针对高淬透性球墨铸铁进行双临界热处理,具体步骤如下:
1)、原料选择,选择等温淬火球墨铸铁或含Ni、Mn、Mo的高淬透性和高的等温淬火淬透
性球墨铸铁作为热处理原料;
2)、所述的双临界热处理又分为双临界淬回火法或双临界等温淬火法:
a、当采用双临界淬回火法时其步骤如下:
①、第一段临界处理,对照球墨铸铁基体的化学成分,比较相应成分的共析钢的A1点,将
步骤1中的原料在临界温度以下或附近进行低临界温度保温石墨化退火,这时在球状石墨
周围的基体发生石墨化,即珠光体中的渗碳体分解和碳脱溶,扩散到临近石墨,降低基体碳
含量,使亚共析化或铁素体化,与球状石墨界面处基体的碳浓度为梯度最低点;工艺温度为
670~750℃,保温30~120分钟;
②、第二段临界处理,经过所述低临界温度石墨化退火后,材料基体的碳浓度发生变
化,对照该基体的新的化学成分,比较相应成分的亚共析钢的A3点,在临界温度附近进行奥
氏体化高临界温度淬火加热,为基体淬火做组织准备,保温进行不充分的奥氏体化,有少量
未转变铁素体和未分解或溶解的渗碳体;选择A3以下临近的温度,处于G+α+γ三相共存区,
工艺温度为760~820℃,保温20~60分钟;
③、冷水淬火处理,步骤②中不充分的奥氏体化保温后淬火,从球状石墨边缘到树枝晶
间的界面,使基体获得马氏体为主体的多相结构,梯度化控制树枝晶内的组织分布;淬火介
质选用冷水;
④、低温回火,步骤②、③后,及时进行低温回火,降低马氏体转变所带来的淬火组织应
力,继续增韧前三段①、②、③工序处理后的球墨铸铁;选用热风循环式低温回火炉或者流
态床式炉,进行低温回火,工艺温度为150~250℃,保温60~150分钟,出炉空冷;
b、当采用双临界等温淬火法时其步骤如下:
①、第一段临界处理,对照球墨铸铁基体的化学成分,比较相应成分的共析钢的A1点,将
步骤1中的原料在临界温度以下或附近进行低临界温度保温石墨化退火,这时在球状石墨
周围的基体发生石墨化,即珠光体中的渗碳体分解和碳脱溶,扩散到临近石墨,降低基体碳
含量,使亚共析化或铁素体化,与球状石墨界面处基体的碳浓度为梯度最低点;工艺温度为
670~750℃,保温30~150分钟;
②、第二段临界处理,经过所述低临界温度石墨化退火后,材料基体的碳浓度发生变
化,对照该基体的新的化学成分,比较相应成分的亚共析钢的A3点,在临界温度附近进行奥
氏体化高临界温度淬火加热,为基体淬火做组织准备,保温进行不充分的奥氏体化,有未分
解或溶解的渗碳体;推荐选择A3以上临近温度,工艺温度为780~870℃,短时保温15~60分
钟,;
③、盐浴等温淬火处理,步骤②中奥氏体化保温后等温淬火,从球状石墨边缘到树枝晶
间的界面,使基体获得含有马氏体的多相结构,梯度化控制树枝晶内的组织分布;盐浴温度
特征:
控制在200~270℃这一较低的等温淬火温度范围。权 利 要 求 书1/1页
2CN 109852773 A
【CN109604555A】一种压铸机料筒、压铸机以及压铸机料筒的制备方法【专利】

(19)中华人民共和国国家知识产权局(12)发明专利申请(10)申请公布号 (43)申请公布日 (21)申请号 201910143862.2(22)申请日 2019.02.27(71)申请人 于逢江地址 225300 江苏省泰州市高港区白马镇陈家村陈家组33号(72)发明人 于逢江 (51)Int.Cl.B22D 17/20(2006.01)
(54)发明名称一种压铸机料筒、压铸机以及压铸机料筒的制备方法(57)摘要本发明涉及一种压铸机料筒、压铸机以及压铸机料筒的制备方法,其中所述压铸机料筒包括:料筒本体;所述料筒本体设有内孔和浇料口;所述内孔呈中空圆柱状,并适于盛装从浇料口浇入的金属液;以及所述内孔的内壁设有耐磨合金层;本发明的压铸机料筒通过在内孔的内壁上设置耐磨合金层,提高内孔内壁的耐磨性能,从而提高压铸机料筒的使用寿命,有效降低企业成本;本发明的压铸机料筒的制备方法在加工内孔时,提前预留厚度余量区域,然后再填充该厚度余量区域,不仅使制备出的压铸机料筒使用寿命长,而且能够对旧压铸机料筒进行修复,实现压铸机料筒的循环使用,
从而有效降低企业成本。
权利要求书1页 说明书4页 附图2页CN 109604555 A2019.04.12
CN 109604555
A1.一种压铸机料筒,其特征在于,包括:料筒本体;所述料筒本体设有内孔和浇料口;所述内孔呈中空圆柱状,并适于盛装从浇料口浇入的金属液;以及所述内孔的内壁设有耐磨合金层。2.根据权利要求1所述的压铸机料筒,其特征在于,所述耐磨合金层的厚度为0.8~1.5 mm。3.一种压铸机,其特征在于,所述压铸机包括如权利要求1或2所述的压铸机料筒。4.一种压铸机料筒的制备方法,其特征在于,包括:步骤S1,对料筒的内孔进行加工,以预留所需填充的厚度余量区域;步骤S2,对内孔进行强化;以及步骤S3,对强化过的内孔进行精加工。5.根据权利要求4所述的压铸机料筒的制备方法,其特征在于,所述步骤S2中,对内孔进行强化,即填充厚度余量区域,其方法包括:采用堆焊工艺将步骤S1的厚度余量区域填满。6.根据权利要求4所述的压铸机料筒的制备方法,其特征在于,所述步骤S2中,对内孔进行强化,即填充厚度余量区域,其方法包括:采用热等静压工艺将步骤S1的厚度余量区域填满。7.根据权利要求5或6所述的压铸机料筒的制备方法,其特征在于,填充厚度余量区域的材料为耐磨合金。8.根据权利要求7所述的压铸机料筒的制备方法,其特征在于,所述步骤S3中,对强化过的内孔进行精加工的方法包括:用车床或磨床对内孔进行精加工,且精加工的厚度为厚度余量的一半。9.根据权利要求8所述的压铸机料筒的制备方法,其特征在于,所述压铸机料筒的制备方法还包括:步骤S4,
球墨铸铁退火热处理工艺
球墨铸铁退火热处理工艺
介绍
球墨铸铁是一种优良的铸造材料,具有高强度、良好的塑性和韧性等优点。然而,在球墨铸铁的生产过程中,由于浇注和固化过程中产生的残余应力和组织缺陷,使得材料的性能和密度不如预期。为了改善球墨铸铁的性能,需要进行退火热处理工艺。
退火热处理的作用
退火热处理是通过控制温度和时间,使球墨铸铁内部的晶粒和组织回复到均匀状态。通过退火,可以消除材料的应力和缺陷,提高其强度、硬度和韧性。此外,退火还可以改善球墨铸铁的加工性能,降低加工难度和成本。
退火热处理工艺流程
退火热处理工艺一般分为加热、保温和冷却三个阶段。
加热
1. 将球墨铸铁样品置于加热炉中,加热温度一般介于800℃至950℃之间,具体温度取决于球墨铸铁的成分和要求的性能。
2. 控制加热速率,一般为10-20℃/min,过快的加热速率可能导致温度不均匀和组织不均匀。
3. 达到指定温度后,保持一定时间,使得温度均匀分布至整个材料。
保温
1. 在加热达到目标温度后,保持一定时间,以使材料内部发生相应的晶粒生长和组织改善。
2. 保温时间一般为1-3小时,具体时间取决于球墨铸铁的厚度和材料的成分。
冷却
1. 将球墨铸铁样品从炉中取出,放置于自然冷却环境中。 2. 冷却速率对于球墨铸铁的结构和性能非常重要,过快的冷却速率可能导致材料的组织不均匀和应力生成。
3. 为了保证冷却速率的均匀性,可以在冷却过程中采用气体冷却或浸水冷却等辅助手段。
退火热处理的影响因素
退火热处理的效果受到多种因素影响,包括温度、时间、冷却速率和球墨铸铁的成分等。
温度
温度是影响退火热处理的关键因素之一。温度过低,无法使晶粒发生明显的生长和回复;温度过高,可能导致晶粒长大过快、组织不均匀等问题。
时间
保温时间的长短对于晶粒的生长和组织的改善具有重要影响。时间过短,晶粒不能得到充分生长和回复;时间过长,可能导致晶粒长大过大,进一步影响材料的性能。
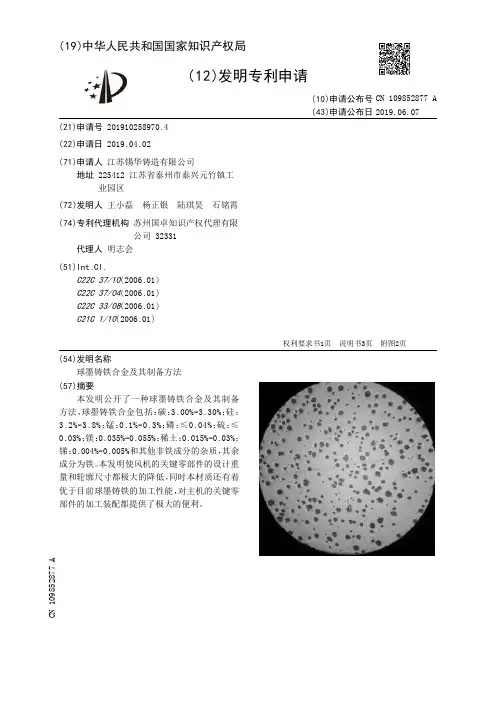
【CN109852877A】球墨铸铁合金及其制备方法【专利】
(19)中华人民共和国国家知识产权局
(12)发明专利申请
(10)申请公布号 (43)申请公布日
(21)申请号 201910258970.4
(22)申请日 2019.04.02
(71)申请人 江苏锡华铸造有限公司
地址 225412 江苏省泰州市泰兴元竹镇工
业园区
(72)发明人 王小磊 杨正银 陆琪昊 石铭霄
(74)专利代理机构 苏州国卓知识产权代理有限
公司 32331
代理人 明志会
(51)Int.Cl.C22C 37/10(2006.01)C22C 37/04(2006.01)C22C 33/08(2006.01)C21C 1/10(2006.01)
(54)发明名称
球墨铸铁合金及其制备方法
(57)摘要
本发明公开了一种球墨铸铁合金及其制备
方法,球墨铸铁合金包括:碳:3.00%-3.30%;硅:
3.2%-3.8%;锰:0.1%-0.3%;磷:≤0.04%;硫:≤
0.03%;镁:0.035%-0.055%;稀土:0.015%-0.03%;
锑:0.004%-0.005%和其他非铁成分的杂质,其余
成分为铁。本发明使风机的关键零部件的设计重
量和轮廓尺寸都极大的降低,同时本材质还有着
优于目前球墨铸铁的加工性能,对主机的关键零
部件的加工装配都提供了极大的便利。
权利要求书1页 说明书3页 附图2页CN 109852877 A2019.06.07
CN 109852877
A1.一种球墨铸铁合金,其特征在于,其包括: 碳:3.00%-3.30%;硅:3.2%-3.8%;锰:
0.1%-0.3%;磷:≤0.04%;硫:≤0.03%;镁:0.035%-0.055%;稀土:0.015%-0.03%;锑:0.004%-
0.005%和其他非铁成分的杂质,其余成分为铁。
2.一种制备如权利要求1所述球墨铸铁合金的制备方法,其特征在于,包括以下步骤:
采用生铁、回炉铁、废钢、硅铁、锑锭为原料,经过配料,采用冲天炉-电炉双联进行熔炼,冲
球墨铸铁曲轴的铸造及热处理工艺

··
杨思一1,丛建臣2,孙海涛2,于海明2,慈惟红2(1.山东理工大学机械工程学院,山东淄博255049;2.天润曲轴股份有限公司,山东文登264400)摘要:针对高性能球墨铸铁曲轴整体对开、平面分型工艺易出现夹砂、气孔等铸造缺陷的问题,重新设计了铸造工艺,采用曲面分型,配以凸凹模板,设计了无芯铸造曲轴分型工艺,简化了操作工序,避免了夹砂、气孔等铸造缺陷的产生,降低了生产成本。为使铸件组织均匀,研制出了曲轴自动连续冷却生产线以及悬挂式旋转风雾冷却装置,均匀冷却后工件的热应力和组织应力分布均匀,减少了工件变形,提高了曲轴的质量,改善了曲轴的性能,实现了多缸曲轴的批量稳定生产。关键词:球墨铸铁;曲轴;分型;正火中图分类号:TG242.5文献标识码:A文章编号:1001-4977(2012)06-0651-03
YANGSi-yi1,CONGJian-chen2,SUNHai-tao2,YUHai-ming2,CIWei-hong2(1.SchoolofMechanicalEngineering,ShandongUniversityofTechnology,Zibo255049,Shandong,China;2.TianrunCrankshaftCo.,Ltd.,Wendeng264400,Shandong,China)球墨铸铁曲轴的铸造及热处理工艺
FoundryandHeatTreatmentTechnologyofDuctileIronCrankshafts
收稿日期:2012-02-01收到初稿,2012-02-29收到修订稿。作者简介:杨思一(1962-),男,教授,主要从事铸铁件铸造技术研究。E-mail:yangsiyi@Abstract:Thescabsandtheblowholeseasilyexistedinductileironcrankshaftcastingsbystraighthalfparting.Inordertosolvetheproblems,wedesignnewfoundrytechnologythathasnocoresbycurvedpartingandconcave-convexmouldboard,whichsimplifiesworkingprocedures,avoidsscabsandblowholes,andreducescosts.Inordertogetuniformmicrostructure,thetechnologyandtheequipmentsofnormalizingtreatmentwithsuspendedtyperotatingspraycoolingweresuccessfullydeveloped,whichmadetheheatstressandthestructuralstressofworkpiecesmoreuniform,reducedthedeformationofworkpieces,andimprovedcrankshaftquality.Multi-cylindercrankshaftscanbesteadilyproduced.Keywords:ductileiron;crankshaft;parting;normalize随着汽车、工程机械、农业机械和船舶工业等的迅速发展,我国发动机年需求量达6000多万台,居世界第一位,曲轴作为发动机的核心部件,在能量转换和功率输出过程中起着关键作用。新型中等功率发动机逐渐向节能环保、高功率密度方向发展,使曲轴承受的载荷提高了45%~67%[1],这就要求曲轴具有更好的内在质量和更高的力学性能。新型中等功率发动机大多采用锻钢曲轴,少量使用Cu-Mo球铁曲轴。生产锻钢曲轴,设备投资大、加工复杂、能耗高、成本高;而球铁曲轴耐磨性好、减震性好、加工性好,毛坯制作成本比锻钢曲轴低30%[2],具有极高的性价比,符合轻量化要求。因此,球铁曲轴一直是国内外关注和开发的焦点。对于连杆颈与主轴颈中心线不在同一截面的曲轴,传统工艺需要制芯、下芯、下冷铁等复杂工序,易产生夹砂、气孔等缺陷,导致内在质量稳定性差。另一方面,由于热处理工艺不合理,曲轴热处理后出现断面组织不均匀等问题,降低了曲轴的性能,难以满足新型发动机高速增压的运行需求,其应用受到限制。本文针对抗拉强度在900MPa以上的高性能珠光体球铁曲轴的铸造和热处理工艺以及热处理设备进行了深入研究,改进了工艺及设备,提高了曲轴的质量,实现了批量生产。1曲轴铸造工艺方案的确定1.1分型面的选择对于连杆颈与主轴颈中心线不在同一截面的曲轴,国内外企业一直采用型芯的方法铸造,整体对开、平面分型。如图1所示的六缸曲轴,采用型芯的方法铸造,会造成b、c、d、e连杆轴颈处在分型线夹角120°的上、下空间中,四个连杆轴颈需要砂芯来形成,如图2所示。砂芯易造成夹砂、气孔等缺陷,致使废品率高。并且制芯需要专门的设备及工装,制芯过程包括配砂、加树脂、混制、检验、射芯、刷涂料、干燥等Jun.2012Vol.61No.6铸造FOUNDRY651··
【CN109852937A】一种提高材料表面硬度的方法【专利】

(19)中华人民共和国国家知识产权局(12)发明专利申请(10)申请公布号 (43)申请公布日 (21)申请号 201910217451.3(22)申请日 2019.03.21(71)申请人 池州市正彩电子科技有限公司地址 247000 安徽省池州市经济技术开发区电子信息产业园3#厂房(72)发明人 吴卫锋 付鹏 张丰刚 熊正茂 唐响 (74)专利代理机构 合肥中博知信知识产权代理有限公司 34142代理人 钱卫佳(51)Int.Cl.C23C 14/30(2006.01)C23C 14/02(2006.01)C23C 14/10(2006.01) (54)发明名称一种提高材料表面硬度的方法(57)摘要本发明属于材料加工技术领域,特别是一种提高材料表面硬度的方法,包括以下步骤:(1)对低硬度材料进行低温烘烤处理;(2)将所述的低硬度材料放入真空电子束蒸发机中,在所述低硬度材料表面沉积附着一层高硬度膜层;本发明中,通过在低硬度材料表面沉积附着一层高硬度膜层,直接且有效的提高了低硬度材料的表面硬度,从而达到功能性,包括高耐磨、高爽滑、耐腐蚀和美观性的优点,并且,该提高材料表面硬度的方法不会影响低硬度材料所具有的高可塑性、
使用成本低的优势。
权利要求书1页 说明书3页CN 109852937 A2019.06.07
CN 109852937
A1.一种提高材料表面硬度的方法,其特征在于,包括以下步骤:(1)对低硬度材料进行低温烘烤处理;(2)将所述的低硬度材料放入真空电子束蒸发机中,在所述低硬度材料表面沉积附着一层高硬度膜层。2.根据权利要求1所述的提高材料表面硬度的方法,其特征在于,步骤(1)中,所述低温烘烤的条件包括:烘烤温度为35~50℃,烘烤时间为30~60min。3.根据权利要求1所述的提高材料表面硬度的方法,其特征在于,步骤(2)中,镀制高硬度膜层的过程中,采用离子发生器产生离子轰击正在生长的高硬度膜层。4.根据权利要求1所述的提高材料表面硬度的方法,其特征在于,步骤(2)中,沉积附着高硬度膜层时的真空度为3×10⁻³Pa。5.根据权利要求1所述的提高材料表面硬度的方法,其特征在于,步骤(2)中,所述高硬度膜层的材质为SiO2;所述高硬度膜层的厚度为1000nm。6.根据权利要求1所述的提高材料表面硬度的方法,其特征在于,所述的方法还包括:在镀制完高硬度膜层后,再在表面加镀制一层防指纹AF膜。7.根据权利要求6所述的提高材料表面硬度的方法,其特征在于,所述防指纹AF膜的厚
高硅耐热球铁合金的热处理工艺优化
高硅耐热球铁合金的热处理工艺优化
发布时间:2022-05-30T07:22:10.563Z 来源:《工程管理前沿》2022年2月第3期 作者: 崔晓明1 刘波2 李波2
[导读] 球墨铸铁具有优良的综合性能,球墨铸铁己经成为一种不可取代的金属,而高硅球墨铸铁与普通球墨铸铁相对 比具有更好的耐热及耐腐蚀,以满足工件更高的耐热及耐腐蚀性能要求。
崔晓明1 刘波2 李波2
1.济南迈克阀门科技有限公司,山东省济南市,250400;2.玫德集团有限公司,山东省济南市,250400
摘要
球墨铸铁具有优良的综合性能,球墨铸铁己经成为一种不可取代的金属,而高硅球墨铸铁与普通球墨铸铁相对 比具有更好的耐热及耐腐蚀,以满足工件更高的耐热及耐腐蚀性能要求。
本课题组前期开发了高硅耐热球铁,其耐热及耐腐蚀性能较高,但其铸态下珠光体含量高、塑性低。为了提高 其塑性,本文将通过优化热处理工艺,减少珠光体含量进而进一步提高塑性。
关键词: 高硅耐热球墨铸铁;热处理;工艺优化 一.引言
墨铸铁自诞生以来,发展迅速,在工业生产中得到了越来越广泛的应用。球墨铸铁不仅有优良的机械性能, 而且价格低廉。随着工业的发展,球墨铸铁逐渐成为重要的物质基础。可用于制造汽车、铁路、船舶、风电、核电 等设备的核心部件
石墨球的直径从20微米到150微米不等。 石墨球与普通球墨铸铁相比,高硅球墨铸铁具有高抗拉强度,高屈服强度和高延伸率,以及良好的机械加工性能和化学性能。 在高温环境下,高硅球墨铸铁具有很高的抗冲击性,耐高温抗拉强度和高温屈服强度,因此高硅球墨铸铁
是一种耐高温的优质材料,而在腐蚀环境,高硅球墨铸铁具有优异的耐腐蚀性能。铁素体基体组织强度高,塑性好,韧性好,热处理能影
响或改变基体组织,增加基体中铁素体的含量,进一步提升球墨铸铁的韧性。材料的力学性能取决于基体的种类和含量以及石墨的大小,
数量和形态。
本课题组前期开发了高硅耐热球铁,其耐热及耐腐蚀性能较高,但其铸态下珠光体含量高、塑性低。为了提高 其塑性,本文将通过优化热处理工艺,减少珠光体含量进而进一步提高其力学性能。
球墨铸铁的等温淬火工艺
球墨铸铁的等温淬火工艺
球墨铸铁是一种高强度、高韧性和高耐磨损的工程材料,广泛应用于机械、汽车、铁路、船舶等领域。而其制造工艺中的等温淬火技术是保证此种材料力学性能均匀性和稳定性的重要因素之一。
等温淬火工艺是在球墨铸铁浇铸成型之后进行的一种热处理工艺,目的是消除铸件的内部结构应力和减小组织的尺寸,并使铸件达到均匀的高硬度和高强度。
等温淬火的基本原理是在铸件的完全固化之前,将铸件以较高的温度加热一段时间,使其达到淬火温度。然后迅速将铸件浸入水或油中淬火,铸件表面温度快速降到室温以下,并形成硬脆的外表面。此时,铸件表面的冷却速度快于内部,导致表面的组织缩小、变硬,而内部的组织则较慢地在室温下固化,形成相对柔韧的较大晶粒。
等温淬火工艺主要分为以下几个步骤:
1. 铸件浇注后,将其在高温条件下加热,使铸件表面达到淬火温度,如淬火温度为860℃,则加热温度为890-910℃,保温时间约为30分钟。
2. 加热后,迅速取出铸件,将其放入淬火介质中进行淬火。通常要求淬火介质的温度低于室温约20℃,淬火介质一般选用水或油。
3. 淬火后,将铸件取出,进行等温时效。等温时效是将铸件加热到250-350℃,保温1-2小时,使组织达到均匀状态。
4. 等温时效后,将铸件自然降温至室温。此时,铸件的内外组织结构均匀,力学性能优异。
等温淬火工艺影响球墨铸铁性能的因素很多,其中加热温度、淬火介质和保温时间是影响最大的因素。若加热温度过高或淬火速度过快,铸件表面组织易形成过硬的马氏体,而内部组织晶粒较大,从而影响铸件的韧性。若加热温度过低,淬火介质温度过高,铸件内部组织易形成珠光体,从而降低铸件的强度和硬度。
因此,对于不同的球墨铸铁材料和铸件尺寸,需要根据具体情况选择适当的等温淬火工艺参数,以获得最佳的力学性能和表面硬度。
综上所述,等温淬火工艺是球墨铸铁制造中至关重要的一环,可以显著提高球墨铸铁的力学性能和表面硬度,应用广泛。
球墨铸铁 热处理硬度
球墨铸铁 热处理硬度
球墨铸铁是一种铁碳合金,其特点是铁素体基体上分布着球状石墨。在工业生产中,球墨铸铁具有良好的应用前景,如汽车零部件、建筑材料等。热处理是提高球墨铸铁性能的关键环节,其中硬度是衡量球墨铸铁性能的重要指标。
热处理对球墨铸铁硬度的影响主要表现在以下几个方面:
1.热处理可以改变球墨铸铁的相组成。在高温下,球墨铸铁中的铁素体逐渐转变为奥氏体,随着温度的升高,石墨球化程度提高,硬度逐渐降低。
2.热处理过程中,球墨铸铁中的碳化物析出,从而提高硬度。在适当的温度范围内,碳化物的析出量与硬度呈正相关关系。
3.热处理还可以改善球墨铸铁的力学性能。在高温回火过程中,铁素体转变为回火索氏体,使球墨铸铁具有较高的强度和韧性。
为实现球墨铸铁的高硬度,选择合适的热处理工艺至关重要。常见的热处理工艺有以下几种:
1.退火:将球墨铸铁加热至Ac1以上一定温度,保温一段时间后,缓慢冷却至室温。退火可消除内应力,提高石墨球化程度,为后续热处理奠定基础。
2.调质:将球墨铸铁加热至Ac3或Ac1以上一定温度,保温一段时间后,水冷至Ms附近,再进行高温回火。调质可提高球墨铸铁的强度和韧性。
3.感应加热:利用感应电流对球墨铸铁进行局部加热,迅速提高硬度。感应加热适用于局部硬度要求较高的零件。
提高球墨铸铁热处理硬度的方法有以下几点: 1.优化铸造工艺:提高石墨球化程度,减少碳化物析出,有利于提高热处理硬度。
2.选择合适的热处理工艺:根据零件的使用要求,选择合适的热处理工艺,以实现较高的硬度。
3.控制冷却速度:在热处理过程中,控制冷却速度有利于碳化物的析出,从而提高硬度。
总之,热处理是提高球墨铸铁硬度的重要手段。通过合理选择热处理工艺和优化铸造工艺,可实现球墨铸铁的高硬度,满足不同应用场景的需求。
一种超高强度高延伸率厚大球墨铸铁件及其热处理方法
一种超高强度高延伸率厚大球墨铸铁件及其热处理方法
超高强度高延伸率厚大球墨铸铁件及其热处理方法是一种针对球墨铸铁的特殊材料和工艺。这种铸铁件结合了高强度和高延展性的特点,在一些特殊工程领域可能具有重要的应用。以下是可能的材料和热处理方法:
1. 材料选择: 选择具有高强度和高延展性的球墨铸铁原料。这通常包括合适的铸铁母合金和球化剂的选择,以确保在铸造过程中形成良好的球墨铸铁组织。
2. 铸造工艺控制: 通过精确控制铸造工艺参数,如浇注温度、冷却速度等,确保获得均匀的组织和适当的力学性能。
3. 热处理方法: 采用热处理方法对球墨铸铁进行改性,以提高其强度和延展性。可能的热处理方法包括:
• 热处理强化:通过热处理过程,如固溶处理和时效处理,调整铸铁的组织结构,使其获得更高的强度和延展性。
• 热处理调质:对球墨铸铁进行热处理,以消除残余应力和改善组织均匀性,从而提高其整体性能。
• 表面处理:采用热处理或其他表面处理方法,如表面淬火、渗碳等,提高球墨铸铁件的表面硬度和耐磨性。
4. 热处理参数控制: 在热处理过程中,精确控制温度、保温时间、冷却速率等参数,以确保获得期望的材料性能。
5. 质量检测与控制: 在整个生产过程中,进行质量检测与控制,包括对原材料、铸件和热处理后的材料进行物理性能测试、金相组织观察等,确保产品符合设计要求和标准。
以上这些步骤是可能的制备超高强度高延伸率厚大球墨铸铁件及其热处理方法的一般指导。具体的工艺参数和方法可能因材料的不同而有所变化,需要根据实际情况进行调整和优化。
高铬铸铁耐磨球热处理工艺研究
第5期(总第174期) 2012年lO月 机械工程与自动化 MECHANICAL ENGINEERING&AUTOMATI()N No.5 Oct.
文章编号:1672—6413(2012)05-0109—03
高铬铸铁耐磨球热处理工艺研究
郭志宏,卫英慧,王宏伟 (太原理工大学材料科学与工程学院,山西 太原030024) 摘要:研究了一种添加微量合金元素Mo、V、Nb的高铬铸铁耐磨球的热处理工艺。采用在980℃淬火、 400℃和600℃回火的热处理工艺。通过显微组织分析可知淬火后基体组织为淬火马氏体,400℃回火后基 体组织为回火托氏体,600℃回火后基体组织为回火索氏体。经硬度分析和耐磨性分析可知:仅淬火处理时 试样硬度为65HRC,磨损量也最小;400℃回火后硬度下降为62.8HRC,磨损量比淬火态增加l8.2 ; 600℃回火后硬度下降为57.6HRC。磨损量比淬火态增加3O.3 。结合磨球实际应用状态最佳热处理工艺 应采用980℃淬火、400℃回火。 关键词:高铬铸铁;磨球;耐磨性;热处理 中图分类号:TGl64.4 文献标识码:A
0 引言 球磨机是水泥、电力、选矿、建材等行业中广泛应 用的粉磨设备,磨球作为球磨机中的磨矿介质,既要有 高的耐磨性,又要有好的韧性L1]。近年来,随着我国工 业的迅速发展,磨球的消耗量很大,采用改善磨球性 能、提高其使用寿命的方法,将产生很大的经济效益。 磨球的耐磨性能与其热处理工艺密切相关,本文通过 对高铬合金球成分设计和热处理工艺的实验研究,分 析高铬合金球的金相组织和性能变化,提出了提高高 铬合金球耐磨性的热处理工艺。 1 实验材料及方法 1.1成分优化设计 本文基于对基体与碳化物类型的要求,在实验室 和工厂条件下对耐磨球的化学成分做了优化设计。 (1)碳:C对高铬铸铁基体组织和碳化物有重要 影响。C为生成共晶碳化物(Cr、Fe) C。的主要元素, 在耐磨性方面起着重要作用心]。 (2)铬:Cr是保证高铬白口铸铁优异耐磨性和韧 性的基本合金元素,其含量决定碳化物的类型。当cr 达到一定量后,继续增加其含量对于耐磨性提高并不 明显,过少则不能形成高硬度的碳化物(Cr、Fe) C。。 (3)锰:Mn是形成奥氏体的一种有效元素,可提 高钢的淬透性,但锰的含量在耐磨球中不可以过高 。 (4)硅:si是非碳化物形成元素,可明显降低钢 的淬透性,使共析转变温度升高。 (5)铌:在高铬铸铁中加入铌以后,通过对基体组 织和碳化物形貌的改善,可使高铬铸铁的性能得以改 善。主要表现为耐磨性和冲击韧性的提高 ]。 (6)微量合金化元素:在高铬铸铁中,由于加入的 铬大部分进入碳化物,使基体中铬浓度还不足以抑制 珠光体型的转变。为提高磨球的铸态淬透性,需加人 钼、铜、钒、钨进行微量合金化,其含量(质量分数)均小 于1.0%。而钼和铜的联合使用可以很好地提高合金 的冲击韧度L5],提高磨球的使用寿命。 通过对山西某钢厂耐磨球的失效分析可知,提高 磨球抗磨性能关键在于如何使基体的硬度和韧性达到 很好的配合。合理的成分设计可在获得高硬度的同 时,通过晶界净化、晶粒细化、控制碳化物含量、改善碳 化物形态和大小来进一步提高材料的韧性。本实验主 要从提高Cr、Mo等合金元素含量及适量加入稀土元素 Re人手,研究成分优化对高铬白口铸铁的组织及其性 能的影响。成分优化后耐磨球的化学成分见表l。 1.2 实验方法 采用高碳铬铁、废钢、合金为原料配制成分,在中 收稿日期:20]2—04—06;修回日期:2012—04—27 作者简介:郭志宏(1982一),男,山西定襄人,助教,在读硕士研究生,研究方向;工程材料性能优化。