
分层法车梯形螺纹
“分层法”车削梯形螺纹
“分层法”车削梯形螺纹实际上是直进法和左右切削法的综合应用。在车削较大螺距的梯形螺纹时,“分层法”通常不是一次性就把梯形槽切削出来,而是把牙槽分成若干层(每层大概1~2mm深),转化成若干个较浅的梯形槽来进行切削,从而降低了车削难度。每一层的切削都采用先直进后左右的车削方法,由于左右切削时槽深不变,刀具只须做向左或向右的纵向(沿导轨方向)进给即可(如图2所示),因此它比上面提到的左右切削法要简单和容易操作得多。
图2 分层法车削梯形螺纹图
表1 梯形螺纹的计算式及其参数值
名称 代号 计算公式及参数值/mm
牙顶间隙 ac 0.5
大径 d 公称直径(Ø360-0.3750)
中径 d2 d2=d-0.5P=Ø33-0.473-0.118
小径 d3 d3=d-2h3=Ø29-0.5370
牙高 h3 h3=0.5P+ac=3.5
牙顶宽 f f=0.366P=2.196
牙槽底宽 w w=0.366P-0.536ac=1.928 梯形螺纹的计算公式及其参数值列于表1。下面就以车削Tr36×6-7e为例,介绍一下“分层法”车削梯形螺纹:
1) “分层法”车削梯形螺纹的刀具选择:“分层法”车削梯形螺纹所用的粗车刀和精车刀与其它加工方法基本相同,只是粗车刀的刀头宽度(w刀=1.2~1.5mm)小于牙槽底宽(w=1.928mm),刀具刀尖角(r=29°;~29°;30')略小于梯形螺纹牙型角(=30°;)。
2) “分层法”车削梯形螺纹的操作步骤:
·粗、精车梯形螺纹大径(Ø36-0.3750)且倒角与端面成15°;。这里螺纹大径也可留有0.15mm左右的修整余量,以便螺纹精车完后,发现牙顶有撕裂和变形时可以进行修整;
·用梯形螺纹粗车刀直进法大概车至1/3牙槽深处(h1=1mm),因为切削深度不大,切削力较小,一般不会产生振动和扎刀,如图2和图3(a)所示。此时,中拖板停止进刀而做横向进刀(车刀每次进到原来的吃刀深度),只用小拖板使车刀向左或向右做微量进给,进给量大概为0.2~0.4mm,进刀次数视具体情况而定,以较快的速度将牙槽拓宽如图2和图(b)所示。拓宽后牙顶宽f'(f'为2.5mm左右)应大于理论计算值f(f=2.196mm),保证螺纹两侧面留有0.15mm左右的精车余量;
图3 梯形螺纹“分层法”车削的步骤
·将车刀刀头退回至第一层拓宽牙槽的中间位置(只需将小拖板退回借刀格数的一半),接着再用直进法切削第二层,大概车至2/3牙槽深处[h2=2mm,如图3(c)],然后中拖板停止横向进刀,用左右切削法拓宽牙槽[如图3(d)]。拓宽牙槽时,应把第二层的两牙槽侧面与第一层的重合,注意不要再次车削到第一层牙槽的侧面,否则牙顶的精车余量就可能不够了;
·重复上述步骤,继续用直进法和左右切削法车至第三层(牙高h3=3mm)和第四层(牙高h4=3.5mm左右,d3=Ø29-0.5370),然后拓宽牙槽(图2)。“分层法”车削的次数可以为两次、三次,甚至更多次,具体情况视螺距的大小、车刀强度等而定;
·换用精车刀分别精车螺纹的左右两牙侧[图3(e)],一般先精车好牙槽一侧,再精车牙槽另一侧,并同时保证螺纹中径尺寸精度和两牙侧表面粗糙度等技术要求。从以上加工过程可以看出,“分层法”车削梯形螺纹有以下一些优点:操作相对简单,容易理解和掌握:基本上克服了三面切削、排屑困难、容易扎刀等问题:能得到较清晰的牙型,能加大切削用量以提高生产效率,同时容易保证尺寸精度和获得较好的表面粗糙度。
2 小结
在实践教学中,“分层法”这种易懂、易掌握的车削梯形螺纹方法,得到了充分地肯定和好评。教师能够较形象、较直观地把车削方法讲解和传授给学生,学生普遍也能够较快、较容易地理解和掌握这种车削方法,大大降低了梯形螺纹车削这一课题的教学难度和强度。但在生产实践中梯形螺纹的车削是相当复杂的,车削过程中不可仅仅应用一种方法去车削,而应融会贯通,因此学生只有掌握和熟练了各种车削方法,才能在车削过程中灵活运用,高效率、高精度、高品质地完成梯形螺纹车削。
梯形螺纹计算公式实例讲解

梯形螺纹计算公式实例讲解
梯形螺纹是一种常见的螺纹结构,广泛应用于机械设备和工程领域。在实际工程中,我们经常需要计算梯形螺纹的尺寸和参数,以便进行加工和安装。本文将以梯形螺纹的计算公式为例,对梯形螺纹的计算方法进行详细讲解。
梯形螺纹的基本参数包括螺距、螺纹角、螺纹高度、螺纹深度等。其中,螺距是指螺纹上相邻两条螺旋线之间的距离,通常用P表示;螺纹角是指螺旋线与轴线的夹角,通常用α表示;螺纹高度是指螺纹的顶部到底部的距离,通常用h表示;螺纹深度是指螺纹的凹槽深度,通常用d表示。
梯形螺纹的计算公式如下:
1. 螺距P的计算公式:
P = π / tan(α)。
2. 螺纹高度h的计算公式:
h = P / 2。
3. 螺纹深度d的计算公式:
d = h / (tan(α / 2))。
以上三个公式是梯形螺纹计算中最常用的公式,下面我们将通过实例来详细讲解这些公式的应用。
假设我们需要计算一个梯形螺纹的螺距、螺纹高度和螺纹深度,已知螺纹角α为30°,我们可以按照以下步骤进行计算:
1. 计算螺距P:
根据上面的公式,我们可以得到: P = π / tan(30°) ≈ 3.632P。
2. 计算螺纹高度h:
根据上面的公式,我们可以得到:
h = P / 2 ≈ 1.816P。
3. 计算螺纹深度d:
根据上面的公式,我们可以得到:
d = h / (tan(30° / 2)) ≈ 1.048P。
通过以上计算,我们得到了这个梯形螺纹的螺距、螺纹高度和螺纹深度的数值。这些数值可以帮助我们进行加工和安装,确保螺纹的质量和精度。
除了上面的基本参数计算外,梯形螺纹的计算还涉及到一些其他参数,比如螺纹公差、螺纹长度、螺纹直径等。这些参数的计算公式和方法也是非常重要的,但由于篇幅限制,我们无法一一进行详细讲解。感兴趣的读者可以参考相关的专业书籍和资料,深入了解梯形螺纹的计算方法。
梯形螺纹相关知识点总结
梯形螺纹相关知识点总结
一、梯形螺纹的基本特征
1.梯形螺纹的形状特征
梯形螺纹的截面呈梯形,其螺距和螺纹角分别确定了梯形螺纹的线速度和螺距角。通常情况下,梯形螺纹的螺距角为30度,螺距以毫米为单位。梯形螺纹的外径、内径和螺距是决定其扭矩传递能力和连接强度的关键因素。
2.梯形螺纹的优点
与其他形状的螺纹相比,梯形螺纹具有更大的接触面积和更高的扭矩传递能力,能够承受更大的拉力和剪力。梯形螺纹还具有较强的抗疲劳性能和易于制造的特点,适用于各种重型机械设备和高负荷工程。
3.梯形螺纹的应用领域
梯形螺纹广泛应用于机床、航空航天、汽车制造、建筑工程等领域,用于连接铸件、车床、混凝土结构、焊接管道等部件。梯形螺纹连接件种类繁多,包括螺母、螺栓、螺钉、螺柱等,具有重要的技术和经济价值。
二、梯形螺纹的种类
梯形螺纹按照用途和性能要求分为不同的种类,常见的有精密螺纹、普通螺纹、高强度螺纹等。梯形螺纹的种类根据螺距和螺纹角的不同进行分类,每种类型的梯形螺纹都具有特定的标准和使用要求。
1.精密螺纹
精密螺纹又称细螺纹,其螺距较小,螺纹角较大,具有更高的强度和扭矩传递能力。精密螺纹适用于需要精确传动和高强度连接的领域,如机床、仪器仪表、航空航天设备等。
2.普通螺纹
普通螺纹是一种常见的螺纹类型,螺距和螺纹角一般为标准数值,适用于一般机械设备和结构连接。普通螺纹的制造工艺简单,易于加工和安装,广泛应用于各种领域。
3.高强度螺纹
高强度螺纹是一种特殊的梯形螺纹,其材料和工艺要求较高,能够承受更大的载荷和拉力。高强度螺纹适用于需要高强度连接和抗拉应力的场合,如桥梁、钢结构、大型机械设备等。
三、梯形螺纹的设计与计算 梯形螺纹的设计和计算是机械工程中重要的技术内容,需要严格按照相关标准和规范进行。梯形螺纹的设计计算包括螺距、螺纹角、螺纹高度、螺纹宽度、螺纹轮廓等多个方面,需要考虑连接件的强度、刚度、耐磨性、接触应力等因素。
浅谈用1∶3分层法车削蜗杆
293  ̄tLr-4.技术 理论研究
浅谈用1 3分层法车削蜗杆
巫海平
(江苏省无锡交通高等职业技术学校,江苏无锡21 4046)
摘要:众所周知,蜗杆的齿形非常深,车削时使得金属切除量大,在学习左右切削法或斜进法车削蜗杆时,借刀量不易控制,容易产生“扎刀” 等问题。1:3分层切削法,有效解决了初学者盲目借刀的问题,易懂还可以大大提高车削加工效率。 关键词:1:3分层法;蜗杆;借刀量
1 引言
车削梯形螺纹和蜗杆,常用的进刀方法是左右切削法或斜进法。 蜗杆的齿形与梯形螺纹很相似,但是蜗杆的齿形非常深,切削面积
较大,故车削时难度较大,采用左右切削法或斜进法车削时,借刀 量不易控制,容易产生“扎刀”等问题。在多年的车工实习教学中,
通过不断的探索、总结、完善,对于蜗杆的车削也有了一定的认识, 下面我们来探究一下1:3分层法车削蜗杆,使初学者更容易学习和
掌握。
2 1:3分层法车削蜗杆蜗杆的具体方法
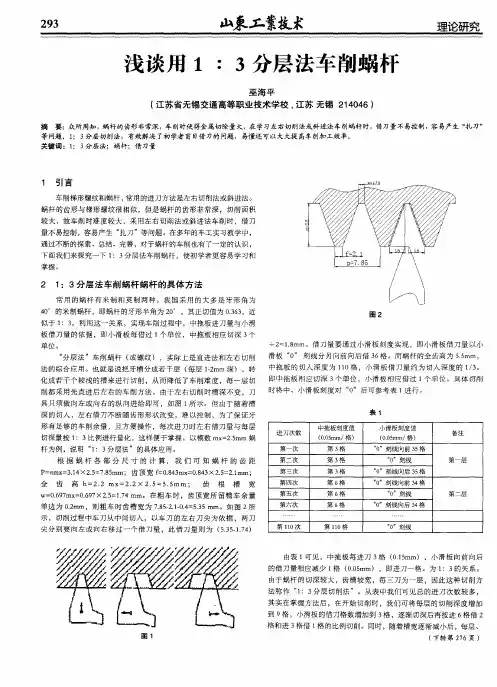
常用的蜗杆有米制和英制两种。我国采用的大多是牙形角为 40。的米制蜗杆,即蜗杆的牙形半角为20。,其正切值为0.363,近 似于1:3。利用这一关系,实现车削过程中,中拖板进刀量与小滑
板借刀量的依据,即小滑板每借过1个单位,中拖板相应切深3个
单位。 “分层法”车削蜗杆(或螺纹),实际上是直进法和左右切削
法的综合应用。也就是说把牙槽分成若干层(每层1-2mm深),转 化成若干个较浅的槽来进行切削,从而降低了车削难度,每一层切
削都采用先直进后左右的车削方法。由于左右切削时槽深不变,刀
具只须做向左或向右的纵向进给即可,如图1所示。但由于随着槽
深的切入,左右借刀不断随齿形形状改变,难以控制,为了保证牙
形有足够的车削余量,且方便操作,每次进刀时左右借刀量与每层
切深量按1:3比例进行量化,这样便于掌握。以模数mx=2.5mm蜗 杆为例,说明“1:3分层法”的具体应用。
根据蜗杆各部分尺寸的计算,我们可知蜗杆的齿距
车梯形螺纹最快的方法
车梯形螺纹最快的方法
车梯形螺纹是一种用于加固螺栓连接的螺纹结构。要快速制作车梯形螺纹,以下是一种快速且有效的方法:
1. 准备工具和材料:梯形螺纹刀(车刀)、螺纹车床、螺纹量规、螺纹螺帽、工件(钢材)。
2. 将工件夹在螺纹车床上,并根据需要设置车床的速度和进给速度。
3. 使用梯形螺纹刀将车床刀具定位到工件上,确保刀具与工件表面平行。
4. 慢慢地将车刀移动到工件上,开始切削。切削时要保持稳定的切削速度和切削力,以避免刀具过热或切削力不足。
5. 根据需要的螺纹规格,调整车床进给速度和车刀的刀具距离,确保切削的深度和角度符合要求。
6. 持续切削,直到螺纹的轮廓完整出现在工件上。可以使用螺纹量规进行测量和调整,以确保螺纹的精度和质量。
7. 完成后,使用螺纹螺帽对螺纹进行测试,确保螺纹与螺帽相匹配和顺畅。
这是一种常用的制作车梯形螺纹的方法,使用专业的车床和刀具可以提高效率和精度。但请注意,在操作车床和切削工件时,务必遵循安全操作规程。
梯形螺纹标准

梯形螺纹标准
梯形螺纹是一种常见的螺纹结构,广泛应用于机械设备、汽车零部件、建筑工程等领域。梯形螺纹标准是对梯形螺纹的尺寸、形状、公差等进行规范和统一,以保证其在不同设备和零部件中的互换性和可靠性。本文将对梯形螺纹标准进行详细介绍,包括标准的制定背景、标准的内容要点和标准的应用范围。
梯形螺纹标准的制定背景。
梯形螺纹标准的制定是为了满足不同工程和设备对螺纹连接的需求,确保螺纹连接的质量和可靠性。在机械制造和建筑工程中,螺纹连接是一种常见的连接方式,而梯形螺纹作为其中的一种,其标准化对于提高螺纹连接的效率和质量至关重要。
梯形螺纹标准的内容要点。
梯形螺纹标准主要包括螺纹的尺寸、螺距、公差、螺纹角度等内容。其中,螺纹的尺寸是指螺纹的直径和螺距的大小,而螺距则是指相邻两条螺纹之间的距离。公差则是指螺纹尺寸和形状允许的偏差范围,其大小直接影响螺纹的配合质量。此外,螺纹角度也是梯形螺纹标准中的重要内容,它决定了螺纹的牙型和螺纹的承载能力。
梯形螺纹标准的应用范围。
梯形螺纹标准适用于各种材料和工程领域中的螺纹连接,包括钢结构、铸铁、铝合金等材料。在机械设备、汽车零部件、建筑工程和航空航天等领域,梯形螺纹标准都具有广泛的应用价值。通过遵循梯形螺纹标准,可以确保螺纹连接的互换性和可靠性,提高设备和零部件的使用效率和安全性。
总结。
梯形螺纹标准的制定和应用对于推动工程技术的发展和提高螺纹连接的质量至关重要。只有遵循标准规范,才能保证螺纹连接的质量和可靠性。因此,我们应该加强对梯形螺纹标准的学习和应用,不断提高自身的专业水平,为工程技术的发展做出更大的贡献。
在实际的工程应用中,我们应该严格按照梯形螺纹标准的要求进行设计、加工和检测,确保螺纹连接的质量和可靠性。只有这样,才能满足不同工程和设备对螺纹连接的需求,推动工程技术的发展,为社会和经济的发展做出更大的贡献。
梯形螺纹基本尺寸
梯形螺纹基本尺寸
梯形螺纹是一种常用的机械连接元件,在工程设计和制造中广泛应用。它具有承载能力强、拆卸便利等特点,因此在各个工业领域都有着重要的地位。梯形螺纹的基本尺寸是保证其连接性能和互换性的重要参数,在设计和制造过程中必须严格符合相关标准和规范。本文将重点介绍梯形螺纹的基本尺寸要求及其标准规范。
1. 梯形螺纹的基本形状
梯形螺纹是一种由等腰梯形截面构成的螺纹,其截面形状图形如下所示:
(插入图例图片)
在梯形螺纹的基本尺寸中,主要包括螺纹直径D、螺纹节距P、螺纹高度H、螺纹角度α等几个重要参数。这些参数的正确选择对于保证螺纹连接的可靠性和互换性起着重要作用。
2. 梯形螺纹的基本尺寸要求
根据国际标准ISO 2901和GB/T 196-2003的规定,梯形螺纹的基本尺寸应满足以下要求:
(1)螺纹直径D的计算公式为:
D = M - P
其中,M为螺纹外径,P为螺纹节距。螺纹直径D的计算是根据给定的螺纹外径和螺纹节距来确定的。 (2)螺纹高度H的计算公式为:
H = 0.6134 × P
螺纹高度H是表示螺纹牙顶到牙底的距离,其计算公式是根据螺纹节距来确定的。
(3)螺纹角度α的计算公式为:
tan(α) = H / (π × D / 2)
螺纹角度α表示锥面螺纹的斜度,其计算公式是根据螺纹高度和螺纹直径来确定的。
3. 标准规范和检验要求
在实际的工程设计和制造过程中,为了确保梯形螺纹的质量和互换性,需要严格遵循相关的标准和规范进行尺寸的设计和加工。
(1)国际标准
国际上常用的梯形螺纹标准主要有ISO 2901、ISO 2902和ISO 2903等。这些标准规定了各类螺纹的基本尺寸范围、公差和检验方法,为各个国家和地区在梯形螺纹的设计和制造提供了统一的依据。
(2)国内标准
国内标准主要参考国际标准,并在此基础上制定了一系列适用于国内工程的标准和规范。GB/T 196-2003《机械螺纹》是我国梯形螺纹的基本标准,其中包括了螺纹的基本尺寸范围和公差要求等内容。 (3)螺纹测量
双线梯形螺纹的加工技巧
科技与创新┃ScienceandTechnology&Innovation
·78·2018年第16期文章编号:2095-6835(2018)16-0078-03双线梯形螺纹的加工技巧*莫训华,杜春平,朱治法(桂林航天工业学院实践教学部,广西桂林541000)摘要:在普通车床上快速粗精加工双线螺纹,利用分层法、纵向移动小滑板分线法进行车削,解决车削中容易出现的分线不均、螺距不等、大小牙等精度问题。关键词:双线梯形螺纹;加工技巧;分层法;三针测量值中图分类号:TG62文献标识码:ADOI:10.15913/ki.kjycx.2018.16.078双线梯形螺纹是螺纹中用于传动动力和运动的螺纹,常用于快速移动机构中。两条螺旋槽具有轴向等距分布、圆周上等角度分布的特点。单线梯形螺纹是双线梯形螺纹加工的基础[1],双线梯形螺纹车削加工参数众多、精度要求高、难度较大。最难解决和控制的问题是螺纹的分线精度,如果螺纹出现螺距误差,即两条螺旋线的位置精度(分线精度)出现较大误差,会影响其配合精度,造成安装困难,甚至工件报废[2]。在解决分线精度和加工方法问题上,利用分层法、纵向移动小滑板分线法进行车削,解决车削中容易出现的分线不均、螺距不等、大小牙等精度问题。1加工工艺设计1.1图样分析图样分析如图1所示。图1图样分析零件所示回转轮廓有圆柱、沟槽和双线梯形螺纹。圆柱直径尺寸为Φ0039046.,其表面粗糙度为Ra1.6.沟槽宽度为8mm,槽底直径为Φ34.双线梯形螺纹有效长度为60mm,规格为Tr40×10(p5)-7e,大径尺寸为Φ0335040.,中径尺寸为Φ10604060537...,小径尺寸为Φ05370534...螺纹升角ψ=s/πd2,牙顶宽f=0.366×p=0.366×5=1.83,牙槽底宽w=0.366p-0.536ac=0.366×5-0.536×0.25=1.696.牙型高度h=0.5p+ac=0.5×5+0.25=2.75.1.2机床准备选择CY6136B/750云南机床厂生产的卧式普通车床,车削加工是在车床上利用工件做旋转主运动和刀直线运动来做相对切削运动,改变工件的形状和尺寸,以达到图样要求的过程。工件装夹在车床上以主轴轴心为圆心做回转主运动,刀具在以与主轴轴心等高的平面内做横纵向直线切削运动。图1所示零件为回转体零件,故选择在普通车床上进行车削加工。1.3刀具选择根据图1加工内容,要选择使用的刀具有外圆车刀、车槽刀、外螺纹车刀和中心钻等刀具。根据制定的工艺要求选择好粗精车时使用的刀具。在粗车时,要选择强度高、耐用度好的刀具,以便满足大吃刀量大进给的要求;精车时,要选择精度高、耐用度好的刀具,以便保证满足加工精度的要求。双线梯形螺纹是此零件的加工重点,关于刀具的刃磨,应满足以下几点:①粗车刀刀尖角小于牙形角,精车刀刀尖角取30°(用万能角度尺测量角度);②刀头宽度小于牙槽底宽(粗车刀头宽取1.1mm,精车刀头宽取1.3mm);③切削钢料时,应刃磨10°~15°径向前角、6°~8°径向后角;④侧后角左=(3°-5°)+ψ,右=(3°-5°)-ψ;⑤两刀尖适当到棱。——————————————————————————*[基金项目]2014年度广西高等教育教学改革工程立项项目(2014JGB271). All Rights Reserved.ScienceandTechnology&Innovation┃科技与创新2018年第16期
G76在数控车床上车梯形螺纹的应用
G76在数控车床上车梯形螺纹的应用
摘要:针对在数控车床上加工梯形螺纹时容易出现扎刀等现象,通过斜进分层切削解决了加工过程中梯形螺纹车刀各切削刃的受力分配问题,有效避免了扎刀现象;同时采用参数化程序编辑方式使得梯形螺纹数控车削G76可以适用于各种内外梯形螺纹的加工,从而降低了梯形螺纹的数控编程和加工难度。
关键词: 梯形螺纹 数控车 参数化 G76 分层切削
FANUC Oi系统 加工程序
引言
梯形螺纹是机械行业中用于各种传动机构中的一种典型的传导螺纹,一般其螺纹的内、外螺纹成对出现。由于梯形螺纹牙型深、螺距大,加工时容易出现3刃同时切削现象,在实际数控车削过程中容易产生振动。如果工艺和加工安排不合理,由于其切削热和切削力过大,容易导致刀尖严重磨损,甚至产生扎刀现象,严重地影响梯形螺纹加工质量与效率。
一、数控车加工梯形螺纹的难点
1数控车不能直接使用普通车床的梯形螺纹加工方法加工
普通车床所使用的梯形螺纹加工方法如左右切削法、直槽法、阶梯槽法等都不能直接用于数控车。因为数控车取消了普通车床上的机械传动链,通过装在主轴末端的同步传动带与主轴脉冲编码器连接,从而构成了主轴与大滑板传动丝杆之间的传动链。主轴脉冲编码器在车螺纹时,同时输出两路信号: 一路是按编程人员在加工程序中给定的主轴转速和螺距值,确定伺服电机的转速,保证主轴和伺服电机两种转速形成严格的传动比;另一路是控制z轴的定位,保证螺纹车刀在多次循环切削过程中,车刀刀尖始终在螺旋槽内而不乱牙。如果在加工过程中因出现扎刀或刀具损坏需要更换螺纹车刀而使数控车床停止旋转时,主轴脉冲编码器停止工作,上述两路信号停止输出,此时重新安装的螺纹车刀就很难准确地落在前一把螺纹车刀车出的螺旋槽内,从而加大对刀难度,甚至出现乱牙现象。
2 数控车削加工中梯形螺纹车刀容易出现扎刀现象
由于数控车床上没有小滑板装置,无法实现梯形螺纹车刀在切削过程中的左右移动,导致车刀的3条切削刃同时参加切削,从而产生很大的切削力,出现扎刀现象。在普通车床上加工梯形螺纹时,整个加工过程均在操作者的控制中,一旦发现扎刀或其他不正常现象,可及时中断加工而采取相应措施以防刀具损坏。而数控车加工梯形螺纹时,其加工过程是由事先编制的数控程序控制的,当出现扎刀等不正常现象时操作者极有可能因无法及时中断加工而导致刀具损坏。
B类宏程序加工梯形螺纹的方法和技巧
OCCUPATION2012 03166专业开发DevolopmentB类宏程序加工梯形螺纹的方法和技巧文/陈未峰一、B类宏程序在数控编程中的重要性在数控车削加工中,普通轴类零件的轮廓形状都可以利用G功能指令来完成加工。但异形曲线和大螺距螺纹大大增加了零件的加工难度,G指令编程不好实现这类零件的有效加工。例如梯形螺纹较之三角螺纹,螺距和牙型都大,而且精度高,牙型两侧表面粗糙度值较小,这样梯形螺纹车削时,吃刀深、走刀快、切削余量大、切削抗力大,导致梯形螺纹的车削加工难度较大。与宏程序相比,一般程序的程序字为常量,一个程序只能描述一个几何形状,所以缺乏灵活性和适用性。而用户宏程序本体中可以使用变量进行编程,还可以用宏指令对这些变量进行赋值、运算等处理,从而可以使用宏程序执行一些有规律变化的动作。与A类宏程序相似,B类宏程序的变量也是由“#”符号和1至3位数字构成;但B类宏程序的数学运算可直接用数学符号完成,而不需采用G65语句,有效地提高了零件的编程灵活性和加工效率。因此,使用B类宏程序加工有梯形螺纹的零件,对提高数控编程的效率是非常重要的。二、球头梯形螺纹零件加工工艺分析1.球头梯形螺纹零件分析如图1所示,球头梯形螺纹轴由球面、曲面、退刀槽和梯形螺纹构成,其螺距为6mm,加工精度要求较高,球面和曲面加工简单。在FANUC 0i数控系统机床上加工时,利用G73复合固定循环就可以进行有效加工,但由于梯形螺纹螺距较大和加工精度较高,致使梯形螺纹车削时,吃刀深、切削余量大、切削抗力大,车削加工难度较大。利用普通G功能指令无法高质量、有效地完成该零件的加工,需利用B类宏程序进行切削加工。2.计算相关尺寸,并查表确定公差该零件上梯形外螺纹为Tr36×6,螺距为6mm,公制梯形螺纹的牙型角为30°,梯形螺纹的牙型如图2所示,各基本尺寸计算结果如下:大径中径d2=d-0.5P=36-3=33,查表确定其公差,故;牙高h3=0.5P+ ac=3.5;小径d3=d-2 h3=29,查表确定其公差,故;牙顶宽f=0.366P=2.196; 牙底宽W=0.366P-0.536ac =2.196-0.268=1.928螺纹中经三针测量法测量,如图3所示,用3.1mm的测量棒测量中径,则测量尺寸为M=d2+4.864dD-1.866P=32.88,根据中径公差确定公差,则(其中dD表示测量用量针的直径,P表示螺距)。图1 球头梯形螺纹轴图2 梯形螺纹的牙型图3 三针测量法Copyright©博看网 . All Rights Reserved.OCCUPATION1672012 03专业开发Devolopment三、梯形螺纹切削加工方法常用的梯形螺纹加工方法有直进法、斜进法、左右切削法、车直槽法、分层法等等。由于该零件的螺距和牙型都大,而且精度高,牙型两侧面表面粗糙度值较小,致使梯形螺纹车削时,吃刀深、切削余量大、切削抗力大。采用前述五种加工方法进行切削加工时,容易产生“扎刀”和“爆刀”现象。而利用B类宏程序进行分层切削加工,可以很好地解决“扎刀”和“爆刀”问题,如图4所示。用分层法车削梯形螺纹,实际上是综合应用了直进法和左右切削法。在车削较大螺距的梯形螺纹时,分层法通常不是一次性就把梯形槽切削出来,而是把牙槽分成若干层,转化成若干个较浅的梯形槽来进行切削,每层深度根据实际情况而定,从而可以降低车削难度。每一层的切削都采用左右交替车削的方法,背吃刀量很小,刀具只需沿左右牙型线切削,梯形螺纹车刀始终只有一个侧刃参加切削,从而使排屑比较顺利,刀尖的受力和受热情况有所改善,因此能加工出较高质量的梯形螺纹,且该工艺容易掌握、程序简短。四、巧用B类宏程序编制梯形螺纹1.编程分析用宏程序编程时,变量的设置是关键,一是要变量尽可能少,避免影响数控系统计算速度;二是便于构成循环。经过分析,该零件程序中要有4个变量,#101为螺纹公称直径,#102为右边借刀量,初始值为0,#103为左边借刀量,初始值为-1.876,#104为每层吃刀深度,初始值为0.2。该零件中编程的关键技术是要利用B类宏程序实现分层切削,利用G92螺纹加工循环指令功能,左右移刀切削,只需将切削的起点相应移动,就可以实现对零件的有效加工。2.参考程序O0001;N05 G0 G40 G97 G99;程序初始化N10 T0101 M03 S300;换梯形螺纹刀,主轴转速300r/minN15 G00 X37 Z5;快速走到起刀点N20 M08;开冷却N25 #101=36;螺纹公称直径N30 #102=0;右边借刀量初始值N35 #103=-1.876;左边借刀量初始值(tg15x3.5x2)N40 #104=0.2;每次吃刀深度,初始值N45 IF [#101 LT 29] GOTO 105;加工到小径尺寸循环结束N50 G0 Z[5+#102] ;快速走到右边加工起刀点N55 G92 X[#101] Z-41 F6;右边加工一刀N60G0 Z[5+#103] ;快速走到左边加工起刀点N65 G92 X[#101] Z-41 F6;左边加工一刀N70 #101=#101-#104;改变螺纹加工直径N75 #102=#102-0.134*#104;计算因改变切深后右边借刀量(tg15/2=0.134)N80 #103=#103+0.134*#104;计算因改变切深后左边借刀量(tg15/2=0.134)N85 IF[#101 LT 34] THEN #104=0.15;小于34时每次吃刀深度为0.15N90 IF[#101 LT 32] THEN #104=0.1;小于32时每次吃刀深度为0.10N95 IF[#101 LT 30] THEN #104=0.05;小于30时每次吃刀深度为0.05N100 GOTO 45;返回第45程序段N105 G92 X29 Z-41 F6;在底径处精加工两刀N110 G92 X29 Z-41 F6;N115 G00 X100 Z100 M05;主轴停刀架快速退回,N120 M09;关闭冷却N125 M30;程序结束五、结论用B类宏程序加工复杂零件,有效地利用了宏变量、数学关系的表达、加工刀具的选择、走刀方式的取舍等知识,应用了大量的编程技巧,是解决复杂零件的加工难题或者避免繁琐的数学计算的好方法,可以有效地提高零件加工生产效率。虽然目前CAD/CAM编程系统的应用已经很普遍,但由于宏程序具有灵活、高效、快捷等特点,特别是对异形和复杂零件的切削加工来说,宏程序知识依然是相当重要的。(作者单位:广东省中山市技师学院)图4 分层法
梯形螺纹尺寸
梯形螺纹尺寸
一、梯形螺纹的定义
梯形螺纹是指螺纹截面呈梯形的一种螺纹。它通常用于传递大扭矩和负载。与三角形螺纹相比,梯形螺纹具有更大的摩擦力和更高的效率。
二、梯形螺纹尺寸的分类
根据国家标准,梯形螺纹尺寸可以分为两类:粗牙和细牙。其中,粗牙包括M8、M10、M12、M16、M20、M24等规格;细牙包括M8×1、M10×1.25、M12×1.5、M16×2等规格。
三、梯形螺纹尺寸的表示方法
以粗牙为例,其尺寸表示方法如下:
例如: M20x2 表示直径为20mm,每毫米有2个齿距。
以细牙为例,其尺寸表示方法如下:
例如: M12x1.5 表示直径为12mm,每毫米有1.5个齿距。
四、梯形螺纹尺寸的具体参数
1. 直径(d)
直径是指两个相对面之间的距离。对于梯形螺纹,其直径是指螺纹公称直径,通常用字母d表示。例如,M20x2的直径为20mm。
2. 齿距(p)
齿距是指相邻两个螺纹齿之间的距离。对于梯形螺纹,其齿距是指每个毫米上的螺纹数量。例如,M20x2的齿距为2mm。
3. 螺距(H)
螺距是指螺纹在轴向上移动一个完整圈所需的长度。对于梯形螺纹,其螺距可以通过公式H=p/π计算得出。例如,M20x2的螺距为6.28mm。
4. 高度(h)
高度是指梯形螺纹截面中心线到两个相对面之间的垂直距离。对于粗牙梯形螺纹,其高度通常为0.5d;对于细牙梯形螺纹,其高度通常为0.3d。
5. 倾角(α)
倾角是指梯形螺纹截面中心线与轴线之间的夹角。通常情况下,粗牙梯形螺纹的倾角为30度,细牙梯形螺纹的倾角为15度。
五、梯形螺纹尺寸的应用
梯形螺纹广泛应用于机床、汽车、航空航天等领域。在机床上,梯形螺纹通常用于传递大扭矩和负载;在汽车上,梯形螺纹通常用于连接轮毂和轮胎;在航空航天领域,梯形螺纹则常用于连接飞机零部件。
六、总结
梯形螺纹是一种重要的机械连接元件,在工业生产中具有广泛的应用。了解其尺寸参数对于正确选择和使用梯形螺纹具有重要意义。通过本文的介绍,相信读者已经对梯形螺纹尺寸有了更深入的了解。