
09防腐涂装工序作业指导书14-75
防腐体系依据的技术标准和涂装规范技术要求
1、主要引用标准:
ISO/DIS 12944 钢结构保护涂层
NACE 5-SSPC SP12覆涂前采用高压和超高压水喷射处理并清理钢材
及其他硬质材料的表面
GB8923 涂装钢材表面锈蚀等级和除锈等级(相对国际标
准ISO 8501-1:1988)
GB6060.5 表面粗糙度比较样板抛(喷)丸、喷砂加工表面
(相对国际标准ISO 8503-2:1995)
GB6484 铸钢丸
GB6485 铸钢砂
GB/T13312 钢铁件涂装前除油程度检验方法(验油试纸法)HG/T3656 钢结构桥梁漆
JB/Z350 高压无气喷涂典型工艺
GB1764 -79(89) 漆膜厚度测定法
GB7692 涂装作业安全规程涂漆前处理工艺安全
GB6514 涂装作业安全规程涂漆工艺安全
(漆膜的物理机械性能测定执行对应的GB标准)
GB/T15957-1995 大气环境腐蚀性分类
2、底材表面处理
目的:在底材表面形成一个清洁的表面,消除金属腐蚀的隐患,底材表面的粗糙度,洁净度达到相应防腐配套技术要求。
2.1喷砂前底材表面处理和焊缝处理
(1)喷砂应在钢材切割、矫正、组装完成后进行。
(2)应除去焊渣、起鳞、割孔、焊孔等表面缺陷,打磨圆顺所有
锐边、尖角(Rf2mm)和毛刺,经检验合格后方可进行喷砂作业。
(3)去除底材表面油污,用清洁剂进行低压喷洗或软刷刷洗,并用高压淡水枪冲洗掉所有残余物,干燥后经检验合格,进行喷砂。
2.2喷砂作业的环境条件:
钢板表面温度高于露点3摄氏度以上,厂房内相对湿度低于75%,露天作业相对湿度低于90%。
2.3磨料
喷砂所用的磨料应符合GB6484、GB6485标准规定。
金属砂为的棱角砂、钢丸、钢丝切丸混合而成,混合比为3:1.9:0.1。
棱角砂的规格为G20、G25、G40钢丸的规格为S330、S390、S460。
2.4喷砂工艺要求
检查并确认喷嘴处压缩空气压力在5.5-7公斤。
压缩空气无油无水,必要时进行油纸试验。
空气管路内径1英寸。
(1)喷砂除锈等级应达到GB8923(或ISO 8501-1:1988)的Sa2.5等级;对于喷砂达不到的部位,应采用动力工具机械打磨除锈,达到GB8923(或ISO8501-1:1988)中的St3级,即露出金属光泽。
(2)涂装前钢材表面的粗糙度要求:按GB6060.5标准规定,达到Rz40-75微米之间粗糙度要求。
符合该标准粗糙度样板Ra12.5- Ra25微米之间粗糙度要求。
相当于RUGO TEST NO.3 BN9a
(3)在喷砂施工期间,要确保磨料没有受到灰尘和有害物质的污染。
2.5检验
喷砂完工后,除去喷砂残渣,用无油无水份的压缩空气,吹去表面灰尘,经工厂自检合格,并取得监理工程师认可后,在4小时内喷底漆。
2.6收砂
喷砂完成后应用时收砂,并经尘砂分离器分离。
清洁的好砂可以回收,废砂及尘埃及时清除出系统。
3、涂装技术要求:
1)施工人员在涂装施工之前,认真阅读风塔涂装工艺文件。
理解、掌握涂装配套。
阅读涂料产品说明书及其施工指导。
2)涂装所用油漆须是检查合格品。
禁止将不同品种、不同牌号和不同生产厂家的涂料混掺使用。
3)被喷涂的钢材表面必须是经过报验并确认表面处理等级、表面清洁度、粗糙度等技术指标合格的部位。
4)确认施工现场环境条件如温度、相对湿度、风力等指标符合规定的技术标准。
5)检查所用油漆的型号、批号、色号、数量等;特别要注意双组份油漆的施工,包括固化剂和基料的混合比例、混合使用时间
及固化剂的类型,正确使用稀释剂,注意随施工环境温度、湿
度的变化而随时调整油漆的施工粘度,防止干喷和流挂。
6)涂装工序的时间间隔,严格遵守产品说明书上所规定的重涂时间间隔。
7)双组份涂料每次调配的数量要同工作量、涂料的混合使用时间和施工人力、作业班次相适应。
混合比例要准确,按体积比混
合加入。
8)检查高速每度油漆施工设备、工具及其工作状态。
保证其在最
9)简便、最佳施工条件使用。
喷漆前做好预涂。
双组份涂料所用的喷枪,在每次喷涂完工后,要及时用配套稀释剂清洗喷枪和管路,以免涂料胶化而堵塞。
10)加强施工现场检测,特别是在涂装过程中要不断检测调节每度油漆的湿膜厚度,以控制干膜厚度,控制涂层系统的总干膜厚度。
此外,随时目测每度油漆在成膜过程中的外观变化,注意有无漏喷、流挂、针孔、气泡、色泽不均、厚度不匀等异常情况,并在油漆公司技术服务人员的指导下,随时调节、及时修补,并做好纪录。
4、关于涂装现场管理和安全文明生产
涂装现场需要严格的现场管理。
主要内容包括人员培训、工艺与工艺纪律、质量控制、材料定额管理、吊装与运输、工具与装备、涂装环境控制等。
此外,应按照GB7692、GB6514的要求,加强涂装现场文明生产、消防、卫生、安全等管理工作。
一、风塔外表面喷漆施工程序(按品牌油漆说明)
一)、底漆
1.1 油漆施工:喷砂处理达到各项要求后,按以下程序喷涂油
漆:
1.2 环境控制:测量并记录温度、湿度、钢板温度、油漆温度。
相对温度要求在85%以下。
用露点盘查出露点并确保钢板温度高于露点3度。
如果环境条件达不到以上要求,停止油漆施工,或采取加热升温达到要求后继续作业。
1.3 油漆材料准备:按照油漆施工工艺文件准备好底漆环氧富锌漆15360。
基料15369、固化剂为95740(低温施工时,使用固化剂96360)、稀释剂08450),记录批号。
检查包装,如果包装有损或泄漏,不要使用或请油漆生产厂家代表确认可以使用后才能使用。
打开包装后要检查油漆外观。
检查是否有胶化,变色等不正常现象,如有不正常,不要使用或请油漆生产厂家代表确认可以使用后才能使用。
1.4 调配:按4:1体积比调配基料15369和固化剂95740(低温时使用固化剂96360),并用气动搅拌器充分搅拌。
必要时加入适量稀释剂并充分搅拌。
注意一定要将固化剂加入基料中,并搅拌后才能加入稀释剂。
1.5 预涂:用刷涂的方法对边、角、焊缝以及使用无气喷涂难以接近的等部位进行预涂。
1.6 喷涂选择0.017-0.021英寸的喷嘴,调整喷涂距离、手法,
以确保厚度在50微米以内。
注意在20摄氏度时,油漆混合使用时间为8小时。
油漆调配后8小时内必须用完。
否则必须报废。
1.7 厚度控制:由于环氧富锌涂料干燥太快,不能用湿膜卡测量厚度,只能在漆膜干燥后用干膜仪测量厚度。
1.8检查:目测有无漏喷、流挂、干喷等缺陷。
等漆膜干燥后用磁性干膜仪测量漆膜厚度。
如果漆膜厚度不足,补喷一度以达到相应厚度。
如有干喷,用调整稀释比,调节喷涂压力。
环氧富锌涂料厚度不宜超厚,喷涂时一定要控制厚度。
干膜不要超过50微米。
1.9修补:如有漏喷、干喷等缺陷,打磨后须重新喷涂底漆15360。
二)、中层漆
1.1检查确认底漆无缺陷时,按以下程序喷涂中层油漆。
2.2环境控制:测量并记录温度、湿度、钢板温度、油漆温度。
相对湿度要求在85%以下。
用露点盘查出露点并确保钢板温度高于露点3度。
如果环境条件达不到以上要求,停止油漆施工,或采取加热升温达到要求后继续作业。
低温时可用冬用型涂料。
2.3油漆材料准备:按照油漆施工工艺文件准备好油漆基料45751-12340、固化剂97652(低温施工时使用45753,固化剂为98750)、稀释剂08450并确认颜色是否正确。
记录批号。
检查包装,如果包装有损或泄漏,不要使用或请油漆生产厂家代表确认可以使用。
涂装施工作业指导书
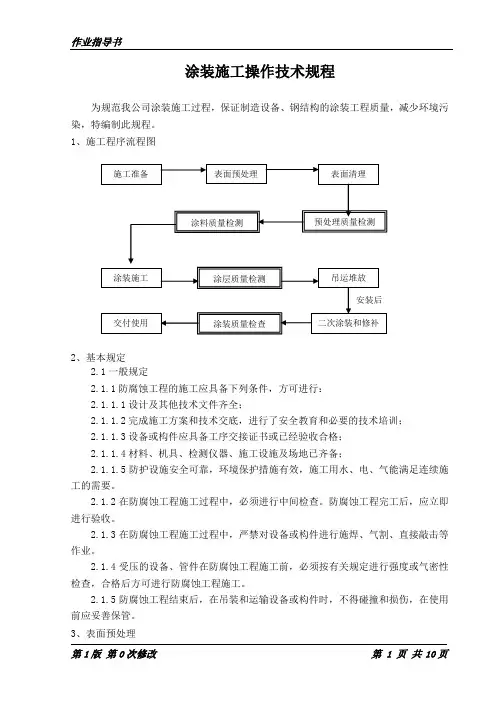
涂装施工操作技术规程为规范我公司涂装施工过程,保证制造设备、钢结构的涂装工程质量,减少环境污染,特编制此规程。
1、施工程序流程图2、基本规定2.1一般规定2.1.1防腐蚀工程的施工应具备下列条件,方可进行:2.1.1.1设计及其他技术文件齐全;2.1.1.2完成施工方案和技术交底,进行了安全教育和必要的技术培训;2.1.1.3设备或构件应具备工序交接证书或已经验收合格;2.1.1.4材料、机具、检测仪器、施工设施及场地已齐备;2.1.1.5防护设施安全可靠,环境保护措施有效,施工用水、电、气能满足连续施工的需要。
2.1.2在防腐蚀工程施工过程中,必须进行中间检查。
防腐蚀工程完工后,应立即进行验收。
2.1.3在防腐蚀工程施工过程中,严禁对设备或构件进行施焊、气割、直接敲击等作业。
2.1.4受压的设备、管件在防腐蚀工程施工前,必须按有关规定进行强度或气密性检查,合格后方可进行防腐蚀工程施工。
2.1.5防腐蚀工程结束后,在吊装和运输设备或构件时,不得碰撞和损伤,在使用前应妥善保管。
3、表面预处理3.1一般规定3.1.1钢材在涂装前表面预处理按设计要求的除锈方法进行,并达到规定的预处理效果。
3.1.2预处理前钢材表面的毛刺、焊渣、飞溅物、积尘和疏松的氧化皮、铁锈、涂层等物应清除,并无可见的油脂和污垢。
3.1.3对钢材表面原有保养漆的处理3.1.3.1用车间底漆或一般底漆的涂层,凡与下道底漆不配套或影响下道涂层附着力的原有涂层,应全部除掉。
3.1.3.2用固化剂固化的双组份涂料的涂层,基本完好的可保留,但应用砂纸、钢丝绒或轻度喷射方法进行打毛,并应在清除残留的污物后,方可进行下道工序。
3.1.4一般采用手工、动力工具除锈和喷射除锈。
3.1.5钢材的表面预处理时应在有防尘措施的场地进行,以防止粉尘飞扬,具体措施按《施工(生产)扬尘管理办法》执行。
3.2喷射除锈3.2.1本规程适用于干喷射方法除锈。
3.2.2喷射使用的空气压缩机,应设有油、水分离装置,确保压缩空气中不含水分和油污。
防腐工程作业指导书

******电力工程有限公司质量管理体系防腐工程施工作业指导编号:Q/***-WI - FF 2011编制:审核:批准:日期: 2011年1月1日目录第一章施工现场工程管理第二章质量管理部门的主要职责第三章质量管理的措施第四章安全保证体系及技术组织措施第五章环境保护及文明施工第六章防腐工程技术措施第七章防腐工程施工及验收要则第八章各种产品的特点和技术说明第一章施工现场工程管理1.1根据人员素质、施工质量、施工效率等情况确定防腐施工队。
1.2在项目经理、项目总工的领导下,由工程部会同各部门、施工队长、技术员、质检员、安全员等组成技术、质量、安全、进度管理系统,并确保各系统的有效运行;1.3本工程贯彻执行防腐工程验收规定质量标准,严格按我公司质量手册、程序文件和作业指导书等质量体系文件进行管理,严格遵循国家的各项法律制度、规范规程及本公司制定的管理制度,形成文件化、规范化、制度化的管理体系,确保本工程施工现场工程管理有效进行;1.4实行目标管理,由公司与项目部、项目部与施工队签订质量、安全、进度目标责任书,将质量、安全、进度目标(指标)分解到各级部门、各分部分项工程,对各目标确定责任人,按施工阶段对目标定期进行检查、评价,并建立奖惩机制,将目标责任与经济责任相结合;1.5推行网络计划控制管理,根据工序特点、工序能力及业主要求的工期编制合理的施工进度计划,以关键路径为主线来抓管理;1.6编制完善的施工组织方案、施工技术措施,配备充足、良好的工机具,加强材料管理,确保施工的顺利进行;1.7运用计算机信息管理系统,对工程技术、质量、安全、物资、计划、统计、文书等实行现代化管理;加强信息的收集和反馈,运用各种现代化通讯工具,充分利用公司本部的各类资源,保障本工程项目目标的实现。
第二章质量管理部门的主要职责项目经理部要求全体员工切实履行公司质量手册、程序文件、质量职责汇编等文件中明确规定的相应岗位的质量职责。
涂装作业指导书

涂装作业指导书一、任务概述涂装作业指导书旨在为涂装工作人员提供详细的操作指导,确保涂装作业的质量和效率。
本指导书包括涂装前的准备工作、涂装过程中的操作要点以及涂装后的清理和维护等内容。
二、涂装前的准备工作1. 确定涂装材料:根据工件的材质和要求,选择适当的涂装材料,包括底漆、面漆、清漆等。
2. 准备涂装设备:确保涂装设备完好无损,包括喷枪、压缩空气设备、喷涂罩等。
3. 准备涂装区域:确保涂装区域干净整洁,无灰尘、杂物等干扰因素。
4. 准备涂装工件:进行必要的打磨、清洁等处理,确保工件表面光滑、干净。
三、涂装过程中的操作要点1. 涂装前的调试:根据涂装材料的要求,调整喷枪的喷嘴大小、喷涂压力等参数,确保喷涂效果良好。
2. 喷涂技巧:保持喷枪与工件表面的垂直距离约20-30厘米,均匀地喷涂,避免浮现漏涂、滴涂等现象。
3. 喷涂顺序:按照底漆、面漆、清漆的顺序进行涂装,确保每一层涂装干燥后再进行下一层的涂装。
4. 涂装厚度控制:根据涂装材料的要求,控制每一层涂装的厚度,避免过厚或者过薄。
5. 涂装速度控制:保持涂装速度均匀一致,避免过快或者过慢,以免影响涂装效果。
四、涂装后的清理和维护1. 清理喷枪:涂装结束后,立即将喷枪进行清洗,避免涂料干固在喷嘴和喷枪内部。
2. 清理涂装区域:清理涂装区域的杂物和涂料溅落,保持区域整洁。
3. 检查涂装质量:检查涂装后的工件表面,确保涂装质量符合要求。
4. 维护涂装设备:定期检查和维护喷枪、压缩空气设备等涂装设备,确保其正常运行。
五、安全注意事项1. 使用涂装材料时,应注意防护措施,避免接触皮肤和吸入有害气体。
2. 涂装过程中,应佩戴适当的防护装备,如手套、防护眼镜等。
3. 涂装区域应保持通风良好,避免有害气体积聚。
4. 涂装设备应定期检查和维护,确保其安全可靠。
5. 涂装作业人员应接受相关培训,了解涂装过程中的安全操作规范。
六、总结涂装作业指导书提供了涂装作业的详细操作指导,包括涂装前的准备工作、涂装过程中的操作要点以及涂装后的清理和维护等内容。
钢结构防腐涂料涂装作业指导书

编制:审核:批准:钢结构防腐涂料涂装作业指导书1.目的为了规范钢结构防腐蚀涂料涂装工程的施工,统一施工准备、施工操作、质量标准的内容和对成品保护、职业健康安全、环境保护的要求,并为编制钢结构防腐蚀涂装工程的施工技术交底提供依据,特编制此作业指导书。
2.适用范围该作业指导书适用于钢结构工程中钢结构防腐蚀涂料涂装施工工艺。
3.职责3.1服从领导、听从指挥、做好本职工作,认真完成生产任务;3.2每天上下班,要对工作设备进行各项点检,以及对设备的清洗、保养和确认;3.3根据标准样品,负责油漆的调配、确认工作;3.4根据生产状况,做好生产参数详细记录。
4.工作程序4.1技术准备4.1.1进行图纸会签;4.1.2根据设计文件要求,编制施工方案、技术交底等技术文件;4.1.3根据项目特点及施工进度,进行施工技术交底。
4.2材料要求4.2.1品种规格4.2.1.1钢结构防腐蚀材料有底漆、中间漆、面漆、稀释剂和固化剂等;4.2.1.2钢结构的防腐蚀涂料有油性酚醛涂料、醇酸涂料、高氯化聚乙烯涂料、氯化橡胶涂料、氯磺化聚乙烯涂料、环氧树脂涂料、聚氨醋涂料、无机富锌涂料、有机硅涂料、过氯乙烯涂料等;4.2.1.3各种材料的选用均应符合设计要求。
4.2.2质量要求4.2.2.1各种防腐蚀材料应符合国家有关技术指标的规定,应具有产品出厂合格证明。
当有特殊要求时应有相应的检验报告;4.2.2.2防腐蚀涂料的品种、规格及颜色选用应符合设计要求。
4.3主要机具4.3.1喷砂机、回收装置、气泵(喷砂除锈);4.3.2喷涂气泵、喷漆枪、小型压缩机、油漆小桶、刷子(涂漆);4.3.3铲刀、纱布(人工除锈);4.3.4手动砂轮、电动钢丝刷(机械除锈)。
4.4作业要求4.4.1油漆工施工作业应持有特殊工种作业操作证;4.4.2防腐涂装前,钢结构工程已检查验收,并符合设计要求;4.4.3防腐涂装作业场地应有安全防护措施,有防火和通风措施,防止发生火灾和人员中毒事故;4.4.4露天防腐作业应选择适当的天气,大风、遇雨、严寒等均不应作业。
涂装施工作业指导书

目录一.普通涂装施工作业1.钢结构制作件的脸收1.1凡需要进行防腐施工的钢结构件必须有制造单位的完工检脸合格证。
公司检验人员应检查构件有无电焊缺陷(如焊孔、咬肉、飞溅、焊瘤等)和钢结构表面缺陷(如划伤等),如有上述缺陷应通知钢结构件制造方进行补焊、修复,并将缺陷部位打磨平整。
钢结构件如有尖角、锐边,需将倒角打磨到R22mm01.2钢结构件防腐施工前检查、验收及修补后的结果由公司检验人员记录在相应表格中,未经验收和修复不合格的钢结构件严禁涂装施工。
2.表面处理2.1清扫扫去钢结构件在焊接生产中丢弃的焊条头、脏物及灰尘,清扫后表面应干净无杂物,清扫出的杂物应放入杂物箱,以保持现场清洁。
2.2去油对内、外表面有油污的钢结构件应使用适当的溶剂进行人工擦洗,一般擦洗二次,第三次再用干净、干燥抹布擦去清洗液。
2.3干燥清扫后的钢结构件表面一般采用自然干燥法干燥,必要时采用干燥机。
2.4除锈对干燥后的构件表面,应实施手工除锈作业或按规定的技术要求实施喷砂作业,钢结构表面最大粗糙度RmaX才涂装体系干膜厚度的三分之一。
2.1.1喷砂前操作工应对图纸规定的非喷砂部位(如热浸锌件、不锈钢件等)用胶带纸进行防护,施工脚手架管口也应实施包扎,以防砂子进入。
2.1.2磨料的质量控制a.选用性能符合GB6484-86,GB6485-85标准的铸钢砂或铜矿砂;b.磨料进场应验证其产品合格证/质保书、生产批号和生产日期,磨料型号、粒度应按施工合同中对喷砂粗糙度的要求合理配比,必要时复验进场磨料的粒度、可溶性盐含量和硬度;c.磨料使用中应经常除尘、定期添加,以确保喷砂的质量和速度:d.储存磨料的库房应保持干燥,特别是铸钢砂不能受潮生锈影响喷砂质量。
涂装施工作业指导书页次:3/142.1.33喷砂工艺参数a.空气管径应大于20mm,压缩空气应无油、无水;b.喷枪出口压力:≥6kg∕cm;c.喷距:200-300mm;d.喷射角:60-70°(杜绝90°喷射);e.喷嘴口径(内径):视喷砂要求合理选择:铜矿砂约8mm,铸钢砂约Iommo2.4.4喷砂质量要求喷砂结束经清砂、除尘(用吸砂机/吸尘机)后应立即进行质量检验。
涂装作业指导书

涂装作业指导书一、任务概述涂装作业指导书旨在提供涂装作业的详细步骤和操作要求,以确保涂装作业的质量和安全性。
本指导书适合于涂装作业的各个环节,包括准备工作、涂装材料选择、涂装工具使用、涂装操作流程、涂装质量控制等方面。
二、准备工作1. 确定涂装作业的具体要求和目标,包括涂装面积、涂装颜色、涂装层数等。
2. 确定涂装所需的材料和工具,包括涂料、溶剂、刷子、滚筒、喷枪等。
3. 对涂装表面进行清洁和修复,确保表面平整、干净,并去除旧涂层和污垢。
4. 针对不同涂装面材质,选择适当的底漆和涂料,确保涂装效果和附着力。
三、涂装材料选择1. 根据涂装面材质和要求,选择合适的底漆和涂料,包括油漆、水性涂料、环保涂料等。
2. 确保所选涂料符合环保要求,不含有害物质,且具有良好的耐候性和耐化学腐蚀性。
3. 根据涂装面积和涂装层数,计算所需涂料的用量,并确保备有足够的涂料供应。
四、涂装工具使用1. 根据涂装面积和涂装方法的不同,选择合适的涂装工具,包括刷子、滚筒、喷枪等。
2. 检查涂装工具的状态,确保其完好无损,无杂质和污垢。
3. 对于喷涂工具,根据涂装材料的粘度和喷涂要求,调整喷涂压力和喷涂距离,以达到理想的喷涂效果。
五、涂装操作流程1. 进行涂装前的表面处理,包括打磨、除锈、清洁等,确保表面光滑、干净。
2. 涂装前进行底漆处理,包括底漆的搅拌、稀释和涂装,确保涂装表面的附着力和平整度。
3. 进行涂料的涂装,根据涂装面积和要求,选择合适的涂装方法,如刷涂、滚涂、喷涂等。
4. 涂装过程中注意涂料的均匀性和厚度,避免浮现滴漏、起泡、流挂等现象。
5. 涂装完成后,进行涂层的干燥和固化,根据涂料的要求和环境条件,确定干燥时间和固化温度。
六、涂装质量控制1. 定期检查涂装表面的质量,包括涂层的光滑度、附着力、颜色一致性等。
2. 对于涂装质量不合格的部份,及时进行修复和重新涂装,确保涂装表面的一致性和美观度。
3. 对于涂装过程中浮现的问题和不良现象,进行记录和分析,找出原因并采取相应的措施,以避免类似问题的再次发生。
防腐作业指导书(精品)
(参考标准:彻底除净金属表面上油污、氧化皮、锈蚀
产物和旧的防腐层。表面无任何可见的残留物和粉尘,呈现均一的金属本色,并有一定的粗糙度。)
本公司喷砂除锈普通采用石英砂,按Sa2.5级标准确定。
(4)刷涂、滚涂、喷涂均应均匀,不得漏涂。3.15涂层数应符合设计要求,面层应顺介质流向涂刷。表面应平滑无痕,颜色一致,无针孔、气泡、流挂、粉化和破损等现象。
3.2.2.3施工环境温度宜为5~38℃,相对湿度不宜大于85%(漆酚防腐漆除外),被涂物表面的温度至少应比露点温度高3℃。
3.2.2.4防腐蚀涂层全部完工后,应彻底固化后方可交付使用。
3.2.2.5不应在风沙、雨、雪天进行室外施工。
3.2.2.6防腐蚀涂料品种的选用和涂层的层数、厚度应按设计要求。
3.1.2.1防腐喷砂处理规定
(1)采用喷砂处理时,应采取妥善措施,防止粉尘扩散。
(2)压缩空气应干燥洁净,不得含有水分和油污,并经以下方法检查合格后方可使用:将白布或者白漆靶板置于压缩空气流中1分钟,其表面用肉眼观察应无油、水等污迹。空气过滤器的填料应定期更换,空气缓冲罐内积液应及时排放。
(3)磨料应具有一定的硬度和冲击韧性,磨料必须净化,使用前应经筛选,不得含有油污。天然砂应选用质坚有棱的金刚砂、石英砂、硅质河砂等,其含水量不应大于1%。严禁使用海砂。
St2:彻底的手工和动力工具除锈钢材表面应无可见的油脂和污垢,并且没有附着不牢的氧化皮、铁锈和油漆涂层等附着物。
St3:非常彻底的手工和动力工具除锈钢材表面应无可见的油脂和污垢,并且没有附着不牢的氧化皮、铁锈和油漆涂层等附着物。除锈应比St2更为彻底,底材显露部份的表面应具有金属光泽。
涂装作业指导书
涂装作业指导书标题:涂装作业指导书引言概述:涂装作业是制造业中非常重要的一环,涂装质量直接影响产品的外观和性能。
为了保证涂装作业的顺利进行,制定一份涂装作业指导书是非常必要的。
本文将详细介绍涂装作业指导书的内容和要点。
一、涂装前准备1.1 清洁表面:在涂装之前,必须确保被涂物表面干净,没有灰尘、油污等杂质。
1.2 打磨处理:对于需要进行打磨处理的材料,应根据涂装要求选择合适的砂纸或砂轮进行打磨。
1.3 遮盖保护:对于不需要涂装的部分,应该使用合适的遮盖材料进行保护,以免涂料溅到其他部位。
二、涂装操作2.1 涂装环境:涂装作业应在干燥、通风良好的环境下进行,避免灰尘、湿气等影响涂装质量。
2.2 涂装方式:根据涂装要求选择合适的涂装方式,如喷涂、刷涂等,确保涂料均匀覆盖在被涂物表面。
2.3 涂装顺序:按照涂装要求确定涂装顺序,先涂底漆再涂面漆,确保涂装效果更加持久。
三、涂装后处理3.1 干燥时间:涂装完成后,应该让涂料充分干燥,避免在未干燥的情况下进行后续操作。
3.2 涂装质量检验:涂装完成后,应该进行质量检验,确保涂装质量符合要求。
3.3 清洁设备:涂装设备和工具应该及时清洁,以确保下次涂装作业的顺利进行。
四、安全注意事项4.1 戴防护装备:进行涂装作业时,必须戴好防护眼镜、口罩等防护装备,避免涂料溅到身体造成伤害。
4.2 避免火源:涂装作业时应远离火源,避免发生火灾事故。
4.3 定期培训:涂装作业人员应定期接受涂装安全培训,提高安全意识。
五、涂装质量控制5.1 涂装厚度:控制涂装厚度,确保涂料均匀覆盖在被涂物表面。
5.2 涂装颜色:确保涂装颜色与要求一致,避免出现色差问题。
5.3 涂装附着力:涂装完成后应进行附着力测试,确保涂装质量稳定可靠。
结语:涂装作业指导书是涂装作业中的重要参考依据,只有严格按照指导书的要求进行作业,才能确保涂装质量和作业安全。
希望本文的内容能够对涂装作业人员有所帮助,提高涂装作业的质量和效率。
涂装作业指导书
涂装作业指导书一、任务背景及目的涂装作业是指在产品制造过程中对表面进行喷涂、涂刷等处理,以达到美观、防腐、防锈、保护等目的。
本指导书旨在提供涂装作业的详细步骤和操作要点,确保涂装作业的质量和效率。
二、涂装作业流程1. 准备工作a. 确定涂装材料和工具:根据产品要求选择合适的涂料、溶剂、刷具、喷枪等涂装工具。
b. 准备涂装区域:确保涂装区域干净、通风良好,并做好防护措施,如覆盖地面、遮挡周围设备等。
c. 检查涂装设备:确保涂装设备正常工作,如喷枪喷嘴无堵塞、压力稳定等。
2. 表面处理a. 清洁表面:使用适当的清洁剂和工具清洁待涂装表面,去除油污、灰尘等杂质。
b. 去除旧涂层:如有旧涂层,需使用合适的方法(如砂纸、喷砂等)将其完全去除。
c. 修补表面缺陷:如有凹陷、裂纹等表面缺陷,需进行修补,确保表面平整。
3. 涂装操作a. 涂料配制:按照涂料生产商提供的配方,准确称量涂料和溶剂,并进行充分搅拌。
b. 涂装方式选择:根据产品要求和涂装材料特性选择合适的涂装方式,如刷涂、喷涂等。
c. 涂装技巧:- 刷涂:使用合适的刷具,采用均匀、有序的刷涂动作,避免刷痕和漏涂。
- 喷涂:掌握喷涂枪的喷射角度、距离和速度,保持均匀的喷涂厚度和涂层质量。
d. 涂装顺序:根据产品结构和涂装要求,确定涂装的先后顺序,避免涂层之间的干扰和交叉污染。
e. 涂装层数:根据产品要求和涂料特性,确定涂装的层数和每层厚度,确保涂层质量和防护效果。
f. 涂装间隔和干燥时间:根据涂料的干燥性能和工艺要求,确定涂装层间的干燥时间和涂装完成后的干燥时间。
4. 检验和修正a. 涂装质量检验:对涂装完成的产品进行质量检验,包括涂层厚度、颜色、光泽度等指标的检测。
b. 修正措施:如发现涂装质量不符合要求,需采取相应的修正措施,如重新涂装、局部修补等。
5. 清洁和保养a. 清洁涂装设备:涂装作业完成后,及时清洁涂装设备,防止涂料干固堵塞设备。
b. 存储涂料和工具:将剩余涂料密封保存,妥善保管涂装工具,防止涂料变质和工具损坏。
涂装作业指导书
涂装作业指导书引言概述:涂装作业指导书是一份详细说明涂装作业流程和注意事项的文件,旨在指导涂装工作者正确、高效地完成涂装作业,确保涂装质量和安全。
本文将从涂装前的准备工作、涂装过程中的注意事项、涂装后的清理工作、安全注意事项和常见问题解决等五个方面进行详细介绍。
一、涂装前的准备工作1.1 确认涂装计划:在进行涂装作业前,要先确认涂装计划,包括涂装对象、涂装颜色、涂装方法等。
1.2 准备涂装设备:准备好所需的涂装设备,如喷枪、喷漆、遮罩等,并确保设备工作正常。
1.3 准备涂装材料:选择适合的涂装材料,根据涂装对象的材质和要求进行选择,并确保材料质量合格。
二、涂装过程中的注意事项2.1 控制涂装厚度:在进行涂装时,要控制涂装厚度,避免出现厚度不均匀或过厚的情况。
2.2 控制涂装速度:涂装速度要适中,过快会导致涂装不均匀,过慢则会影响涂装效率。
2.3 注意涂装环境:涂装时要注意环境温度、湿度等因素,避免影响涂装效果。
三、涂装后的清理工作3.1 清理涂装设备:涂装结束后要及时清理涂装设备,避免涂料干固影响设备使用。
3.2 清理涂装现场:清理涂装现场,包括清理地面、工作台等,保持工作环境整洁。
3.3 检查涂装效果:涂装结束后要进行涂装效果检查,确保涂装质量符合要求。
四、安全注意事项4.1 戴好防护装备:进行涂装作业时要戴好防护装备,如口罩、手套等,保护自己的安全。
4.2 避免涂料接触:避免涂料直接接触皮肤和眼睛,如有涂料溅到皮肤或眼睛,要及时用清水冲洗。
4.3 防止火灾事故:在进行涂装作业时要注意防止火灾事故,避免涂料接触明火或高温物品。
五、常见问题解决5.1 涂装厚度不均匀:若出现涂装厚度不均匀的情况,可通过调整喷枪压力或涂装速度来解决。
5.2 涂装起皱:若涂装后出现起皱情况,可能是涂装环境湿度过高,可通过调整环境湿度或重新涂装来解决。
5.3 涂装颜色不符:若涂装后颜色不符合要求,可能是涂装材料选择不当,可通过重新选择合适的涂装材料来解决。