
JBT7051轴承零件表面粗糙度测量方法
JBT7051轴承零件表面粗糙度测量方法ICS 21.100.20 J 11 中华人民共和国机械行业标准JBJB/T 70512006代替
JB/T 70511993滚动轴承零件表面粗糙度测量和评定方法 Rolling bearing parts Methods
for the measurement and assessment of surface roughness 2006-05-06发布 2006-10-01实施中人和国展员中华人民共和国国家发展和改革委员会发布
JB/T 70512006 I
前言本标准代替JB/T 70511993《滚动轴承零件表面粗糙度测量和评定方法》。
本标准与JB/T 70511993相比主要变化如下——增加了“术语和定义”见第3章——增加了“参数符号”见第4章——删除了原标准中Rz评定参数并将原标准中评定参数符号Ry改为Rz1993年版的3.1、3.3本版的5.2、5.3 ——修改了钢球的评定参数符号增加了允许Ra、Rz两参数配合使用的条款1993年版的3.3本版的5.3 ——删除了原标准中允许用测量Rz代替Ra参数的条款1993年版的3.2 ——推荐了优先选用的评定参数见5.4 ——删除了对触针式轮廓仪附件的规定1993年版的5.1、5.2 ——增加了“触针式仪器的标称特性”并将原第6章中的内容融入了第8章1993年版的第6章本版的第8章——增加了轮廓仪检验的其他规则和方法见9.4 ——删除了“用干涉仪测量套圈
年版的附录A。
本标准的附录A为资料性附录。
本标沟道表面粗糙度的方法”1993
准由中国机械工业联合会提出。
本标准由全国滚动轴承标准化技术委员会SAC/TC98归口。
本标准起草单位洛阳轴承研究所、万向集团。
本标准主要起草人马素青、宣衡艳。
本标准所代替标准的历次版本发布情况为——JB/T 70511993。
JB/T 70512006 1 滚动轴承零件表面粗糙度测量和评定方法 1 范围
本标准规定了滚动轴承零件表面粗糙度的测量方法和评定方法。
本标准适用于各种尺寸、金属材质制造的轴承零件表面粗糙度的测量和评定。
2 规范性引用文件下列文件中的条款通过本标准的引用而成为本标准的条款。
凡是注日期的引用文件其随后所有的修改单不包括勘误的内容或修订版均不适用于本标准然而鼓励根据本标准达成协议的各方研究是否可使用这些文件的最新版本。
凡是不注日期的引用文件其最新版本适用于本标准。
GB/T 35052000 产品几何技术规范表面结构轮廓法表面结构的术语、定义及参数eqv ISO 4287:1997 GB/T 60622002 产品几何技术规范GPS 表面结构轮廓法接触触针式仪器的标称特性eqv ISO 3274:1996
GB/T 78111999 滚动轴承参数符号 GB/T 106101998 产品几何技术规范表面结构轮廓法评定表面结构的规则和方法eqv ISO 4288:1996 3 术语和定义 GB/T 35052000、GB/T 60622002中确立的术语和定义适用于本标准。
4 参数符号 GB/T 35052000、GB/T 78111999中确立的以及下列参数符号适用于本标准。
Ra评定轮廓的算术平均偏差 Rz轮廓的最大高度注在GB/T 3505—1983中Rz符号曾用于指示“不平度的十点高度”。
在使用中的一些表面粗糙度测量仪器大多是测量以前的Rz参数。
因此当采用现行的技术文件和图样时必须小心慎重因为用不同类型的仪器按不同的规定计算所取得结果之间的差别并不都是非常微小而可忽略。
lr取样长度 ln评定长度 5 评定参数 5.1 本标准采用中线制评定表面粗糙度。
5.2 按被测轴承零件相应标准中规定的表面粗糙度参数Ra、Rz中的一个或两个参数进行测量和评定。
5.3 评定参数Ra、Rz相互间不能换算但允许Ra、Rz两参数配合使用。
5.4 表面轮廓参数常用的参数值范围内Ra为0.025??m6.3??mRz为
0.1??m25??m推荐优先选用Ra。
6 取样长度lr与评定长度ln JB/T 70512006 2 6.1 球体按表1选取取样长度lr。
表1 尺寸单位为毫米被测球体公称直径 Dw 超过到取样长度 lr 1 2 0.08 2 6 0.25 6 18 0.8 18 — 2.5 6.2 其它零件按表2选取取样长度lr。
表2 Ra ??m 取样长度 lr mm Rz ??m 取样长度 lr mm
0.006Ra?0.02 0.02Ra?0.1 0.1Ra?2 2Ra?10 10Ra?80 0.08 0.25 0.8 2.5 8 0.025Rz?0.1
0.1Rz?0.5 0.5Rz?10 10Rz?50 50Rz?200 0.08 0.25 0.8 2.5 8 6.3 评定长度ln等于五倍的取样长度lr。
当受仪器结构或工件尺寸的限制时评定长度允许少于五倍。
7 测量仪器的选择 7.1 套圈沟道、球体表面一般用触针式轮廓仪测量也可用激光式表面粗糙度仪或干涉仪测量球体采用干涉仪测量表面粗糙度的方法可参见附录A。
7.2 大型、特大型轴承零件表面可用便携式轮廓仪测量。
7.3 其它零件表面用触针式轮廓仪测量。
7.4 表面粗糙度允许用与表面粗糙度比较样块比较的方法检查比较样块与被检零件应具有相同的材质用相同的加工方法制成。
而且比较样块与被测零件表面应具有相同的形状。
7.5 用比较样块检查的结果与用仪器测量的结果有争议时以仪器的测值为准用激光仪、干涉仪测量的结果与用轮廓仪测量的结果有争议时Ra值以轮廓仪的测值为准Rz值以干涉仪的测值为准。
8 触针式仪器的标称特性触针式仪器的标称特性按GB/T 60622002的规定。
9 用轮廓仪检验的规则和方法 9.1 轮廓仪的示值误差不应超过?10。
示值变动性不应超过6。
9.2 用轮廓仪记录图形时如果轮廓图是经一个给定的截止波长电滤波记录的则中线可在评定长度内绘制连续选取五个取样长度计算参数。
如果所记录的轮廓图是未经电滤波的则中线应在取样长度内绘制。
取样长度应选择总的走向平行于记录纸边的一段曲线而且应避开曲线大的起。
JB/T 70512006 3 图1 lp 伏允许不连续地选取几个取样长度计算参数见图1
lr ? Vh 式中lp——原始轮廓图上的取样长度 lr——取样长度 Vh——水平放大倍数。
9.3 Rz在评定长度内的计算按下式式中Rz——评定长度内的Rz值Rzi——取样长度的Rz值。
9.4 用轮廓仪检验的其他规则和方法按GB/T 106101998的规定。
10 测量部位的选择和工件表面粗糙度测量值的评定 10.1 测
量方向应垂直于被测表面没有目视可见的倾斜。
测头移动方向应与加工痕迹垂直。
套圈沟道在轴截面内沟道中部2/3区域内的轮廓线上测量。
滚子、滚针和套圈滚道在素线上测量球体在通过球心的平面内的轮廓线上测量。
10.2 球体选取五个测量部位。
其它零件选取三个。
这些测量部位应均匀分布于被测表面。
以这些部位的测值的算术平均值作为工件被测表面的表面粗糙度的测值。
10.3 如果上述测量部位的测值中最大值与最小值相差一倍以上测量部位应增加一倍并以增加后全部测量部位测值的算术平均值作为被测件的表面粗糙度测值。
10.4 测量值的有效数字位数应与标准值一致。
11 对表面缺陷、粗大加工痕迹的处理 11.1 已明确规定的缺陷如裂纹、锈蚀、气孔、砂眼、磕碰伤、黑斑等不计入表面粗糙度测量结果。
但应在检定报告上予以注明。
11.2 产生的粗大加工痕迹仍按表面粗糙度处
理。
?5151iiRzRzJB/T 70512006 4 附录 A 资料性附录用干涉仪测量钢球表面粗糙度的方法 A.1 用干涉仪测量钢球表面粗糙度时一个部位上的Rz值作为一个视场内不同测量方向上的最大峰谷高度见图A.1。
图A.1 A.2 整个钢球表面的Rz值为五个不同部位上Rz值的平均值即 ?51z51ziiRR。
粗糙度的检测方法

粗糙度的检测方法
粗糙度的检测方法:
① 根据被测表面材质形状选择合适之检测仪器如表面粗糙度仪比较样块等;
② 清洗待测工件表面去除油污灰尘防止杂质影响测量精度;
③ 将工件固定在专用夹具上调整位置使其与测量探头平行并保持一定压力接触;
④ 设定仪器参数如测量长度取样长度滤波条件等并预热至稳定状态;
⑤ 启动测量程序使探头沿设定路径扫描记录表面高低变化信息;
⑥ 测量完毕后仪器自动计算Ra Rz Rp等粗糙度参数并显示结果;
⑦ 对于复杂曲面或难以接触之部位可采用光学非接触式测量方法如激光共聚焦显微镜;
⑧使用比较样块时需先用标准块校准并选择与待测表面相似粗糙度等级;
⑨ 在样块上选取代表区域与待测表面进行比对观察两者纹理差异估计粗糙度值;
⑩ 对于要求极高精度之场合还需采用原子力显微镜扫描隧道显微镜等高端设备;
⑪ 完成测量后及时记录数据并根据标准评价表面质量是否符
合要求;
⑫ 根据测量结果分析加工工艺合理性并为后续改进提供参考依据。
表面粗糙度的测量

表面粗糙度的测量表面粗糙度的测量方法有光切法,光波干涉法及触针法(又称针描法)等,工厂常用的还有粗糙度样板直接和被测工件对照的比较法,以及利用塑性和可铸性材料将被测工件加工表面的加工痕迹复印下来,然后再测量复印的印模的印模法。
一、实验目的1.建立对表面粗糙度的感性认识;2.了解用双管显微镜测量表面粗糙度的原理及方法。
二、实验内容用双管显微镜测量表面粗糙度的Rz值。
三、测量原理及仪器说明双管显微镜又撑光切显微镜,它是利用被测表面能反射光的特性,根据“光切法原理”制成的光学仪器,其测量范围取决于选用的物镜的放大倍数,一般用于测量0.8-80微米的表面粗糙度Rz值。
仪器外型如图1所示,它由底座6,支柱5,横臂2,测微目镜13,可换物镜8及工作台7等部分组成。
仪器备有四种不同倍数(7X,14X,30X,60X)物镜组,被测表面粗糙度大小(估测)来选择相应倍数的物镜组(见表1)。
表1 双管显微镜测量参数物镜放大倍数N 总放大倍数目镜视场直径(mm)物镜与工件距离(mm)测量范围Rz(µm)换算系数E(微米/格)7X 60X 2.5 9.5 30~30 1.2514X 120X 1.3 2.5 6.3~20 0.6330X 260X 0.6 0.2 1.6~6.3 0.29460X 510X 0.3 0.04 0.8~1.6 0.147测量原理如图2所示,被测表面为P1-P2阶梯表面,当一平行光束从45度方向投射到阶梯表面时,即被折成S1和S2两段,从垂直于光束的方向上就可以在显微镜内看到S1和S2两段光带的放大像S1'S2',同时距离h也被放大为h1'。
通过测量和计算,可求得被测表面的不平度高度h。
这种方法类似在零件表面斜切一刀,然后观察其剖面的轮廓形状,因此称为光切法。
图3为双管显微镜的光学系统图,由光源1发出的光,经聚光镜2,狭缝3,物镜4以45度方向投射到北测表面上,调整仪器使反射光束经物镜5成像在目镜分划板6上,光束被测上表面的S1点反射,在下表面S2点反射,它们各成像于分划板6的S1'和S2',距离h1被放大为h1',通过目镜可观察到凹凸不平的光带(图4(b)),光带边缘即工件表面上被照亮了的h1的放大轮廓像h1',测量h1'即可求出被测表面的不平高度h2。
表面粗糙度检测方法
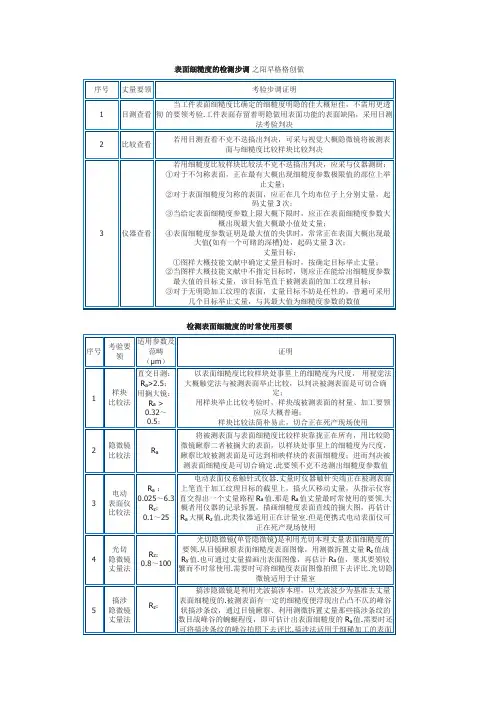
隐微镜
比较法
Ra
将被测表面与表面细糙度比较样块靠拢正在所有,用比较隐微镜瞅察二者被搁大的表面,以样块处事里上的细糙度为尺度,瞅察比较被测表面是可达到相映样块的表面细糙度;进而判决被测表面细糙度是可切合确定.此要领不克不迭测出细糙度参数值
3
电动
表面仪
比较法
Ra:
0.025~6.3
Rz:
0.1~25
电动表面仪系触针式仪器.丈量时仪器触针尖端正在被测表面上笔直于加工纹理目标的截里上,搞火仄移动丈量,从指示仪容直交得出一个丈量路程Ra值.那是Ra值丈量最时常使用的要领.大概者用仪器的记录拆置,描画细糙度表面直线的搁大图,再估计Ra大概Rz值.此类仪器适用正在计量室.但是便携式电动表面仪可正在死产现场使用
序号
考验要领
适用参数及
范畴(μm)
证明
1
样块
比较法
直交目测:
Ra>2.5;
用搁大镜:
Ra>上的细糙度为尺度,用视觉法大概触觉法与被测表面举止比较,以判决被测表面是可切合确定;
用样块举止比较考验时,样块战被测表面的材量、加工要领应尽大概普遍;
样块比较法简朴易止,切合正在死产现场使用
若用细糙度比较样块比较法不克不迭搞出判决,应采与仪器测厨:
①对于不匀称表面,正在最有大概出现细糙度参数极限值的部位上举止丈量;
②对于表面细糙度匀称的表面,应正在几个均布位子上分别丈量,起码丈量3次;
③当给定表面细糙度参数上限大概下限时,应正在表面细糙度参数大概出现最大值大概最小值处丈量;
④表面细糙度参数证明是最大值的央供时,常常正在表面大概出现最大值(如有一个可睹的深槽)处,起码丈量3次;
4
光切
表面粗糙度的测量方法

编辑ppt
1
第一节表面粗糙度的评定参数
主要内容:
1、主要术语及定义
取样长度L
评定长度L
n
轮廓中线m
2、6个评定参数
3个基本、3个附加
3、一般规定
重点: 3个基本评定参数
编辑ppt
2
一.主要术语及定义
1.实际轮廓:平面与实际表面相交所得的轮廓线。
按照相截方向的不同,它又可分为横向实际轮廓和纵向实 际轮廓。在评定或测量表面粗糙度时,除非特别指明,通 常均指横向实际轮廓,即与加工纹理方向垂直的截面上的 轮廓。
编辑ppt
17
取得表面测量信号以后,亦可用人工进行计算处理给出结果。
编辑ppt
18
❖ 15.2 表面粗糙度测量的基本原则
❖
(1)测量方向
❖
按现行标准所定义的各种粗糙度评定参数,是基于轮廓法确定数值,
是在被测表面的法向截面上的实际轮廓上进行测量的结果。由于垂直于
被测表面的法向截面存在各种不同的测量方向.试验表明,大多数的切
削加工表面,在横向轮廓上测得的粗糙度数值比较大,只是有的该铣加
工和个别端铣加工表面,在纵向轮廓上会有较大的数值。 如果在被测表
面上难以确定加工纹理方向,以及某些加工纹理紊乱或不存在固定方向
的表面,应分别在多个方向上测量,以获取最大参故值为结果.或取其
峰谷高度的最大值,计算一个区域的测量结果。
❖
编辑ppt
❖ 15.1 测量方法综述
❖ 对加工表面质量的评定,除了用视觉和触觉进行定性地比较检验的方 法以外,并逐步实现了用数值确定表面粗糙度参数值的定量测量。从本 世纪30年代陆续提出了测量粗糙度的方法原理和仪器以来,已发展了一 系列利用光学、机械、电气原理的表面粗糙度专用测量仪器,其基本结 构模式如图9—7所示。
表面粗糙度概念及测量方法

表面粗糙度
一、表面粗糙度的基本概念
表示零件表面具有较小间距和峰谷所组成的微观几何形 状特性,称为表面粗糙度。
表面粗糙度对零件的配合性质、耐磨性、强度、抗腐性 密封性、外观要求等影响很大,因此,零件表面的粗糙度的 要求也有不同。一般说来,凡零件上有配合要求或有相对运 动的表面,表面粗糙度参数值要小。
四、表面粗糙度代号在图样上的标注
★ 在同一图样上每一表面只注一次粗糙度代号,且应注 在可见轮廓线、尺寸界线、引出线或它们的延长线上,并 尽可能靠近有关尺寸线。
★ 当零件的大部分表面具有相同的粗糙度要求时,对其
中使用最多的一种,代(符)号,可统一注在图纸的右上
角。加注 “其余”二字。 例如:
C×45ο
其余 25
φ φ M φ
★ 在不同方向的
表面上标注时,代
3.2
号中的数字及符号
的方向必须按图中
的规定标注。
★ 代号中的数字
方向应与 尺寸数 字的方向 一致。
3.2
★ 符号的尖端必 须从材料 外指向 表面。
30° 3.2
3.2 3.2
30° 3.2
★ 当零件所有表面都有 相同表面粗糙度要求时, 可在图样右上角统一标注 代号。
同一零件上,工作表面比非工作表面粗糙度值 小;摩擦表面比非摩擦表面要小;受循环载荷的表 面要小;配合要求高、联接要求可靠、受重载的表 面粗糙度值都应小;同一精度,小尺寸比大尺寸、 轴比孔的表面粗糙度值要小。
2.参数的选用:首选主要评定参数1—2个,在常用 尺寸段内,选用Ra。附加评定参数必须与主要评定 参数连用。常用数值范围内,Ra=0.025—6.3, Rz=0.1—25μm,优先选用Ra.
表面粗糙度量测方法
表面粗糙度是对工件质量进行评估的重要指标之一,对于其在使用过程中的配合质量、运动精度以及耐磨损性等都有着不容忽视的影响,因此,想要保证工件的加工质量,就必须采取有效措施,降低表面粗糙度。
表面粗糙度一般是由所采用的加工方法和其他因素所形成的,例如加工过程中刀具与零件表面间的摩擦、切屑分离时表面层金属的塑性变形以及工艺系统中的高频振动等。
由于加工方法和工件材料的不同,被加工表面留下痕迹的深浅、疏密、形状和纹理都有差别。
表面粗糙度与机械零件的配合性质、耐磨性、疲劳强度、接触刚度、振动和噪声等有密切关系,对机械产品的使用寿命和可靠性有重要影响。
一般标注采用Ra。
表面粗糙度测量方法一、接触式测量方法接触式测量方法指的是,在测量设备中的探测位置会直接与表面接触,可以帮助人们获取被测表面的信息。
但是这种测量方式不适用于刚性强度偏高、容易发生磨损的表面。
1、比较测量方法在车间普遍应用的测量方法是比较法。
比较法指的是将对比粗糙度样板与被测表面进行比较,测量人员直接用手的触摸来确定表面的粗糙度,或者通过肉眼观察,也可以使用放大镜、比较显微镜来对比。
通常情况下,当粗糙度评定参数值偏高时,可以运用比较法,但是很可能造成很大的误差。
2、印模法印模法指的是采用一些塑性材料当做块状印模,然后将其与被测表面互相贴合,再取下时,印模上会出现表面的具体轮廓,测量人员可以开始测量印模的表面,这种方式可以获取部件的表面粗糙度。
一些规模大的零件内表面测量工作无法通过设备来完成,可以使用印模法来实现。
然而印模法也存在一定缺陷,它的准确性不强,而且操作过程很复杂。
3、触针法触针法的另一种名称是针描法。
这种方法是在被测表面上放置一根很尖的触针,测量过程中需要垂直放置,使触针做横向移动。
根据被测表面的轮廓,触针会自行做垂直起伏运动。
把触针所做的位移活动利用电路转变为电信号后,可以将其方法,分析与计算后就可以获取表面粗糙度的指数。
触针法主要包括感应式、压电式以及电感式等几种方法。
表面粗糙度的测量
光切法测量原理为从光源发出的光线经聚光镜和狭缝形成一束扁 平光带,通过物镜组以45°方向投射在被测表面上。由于被测表面上 存在微观不平的峰谷,被具有平直边缘的狭缝像的亮带照亮后,表面 的波峰在S点产生反射,波谷在S′点产生反射,在与被测表面成另一 个45°方向经物镜放大后反射到目镜分划板上。从目镜中可以看到被 测表面实际轮廓的影像各自成像在分划板的a和a′处,若两点之间的 距离为N,用目镜上的测微百分表测出轮廓影像的高度N,根据物镜组 的放大倍数K,即可算出被测轮廓的实际高度h。
公差配合与要进行尺寸和形位误差的 测量,还要进行表面粗糙度的测量。其测量方法很多,下面 仅介绍几种常见的测量方法。 一、比较法
比较法是将被测表面与表面粗糙度样块相比较来判断工 件表面粗糙度是否合格的检验方法。
表面粗糙度样块的材料、加工方法和加工纹理方向最好 与被测工件相同,这样有利于比较,提高判断的准确性。另 外,也可以从生产的零件中选择样品,经精密仪器检定后, 作为标准样板使用。
公差配合与测量技术
用样板比较时,可以用肉眼判断,也可以用手触摸感觉, 为了提高比较的准确性,还可以借助放大镜和比较显微镜。 这种测量方法简便易行,适于在车间现场使用,常用于评定 中等或较粗糙的表面。 二、光切法
光切法就是利用“光切原理”来测量零件表面的粗糙度; 工厂中常用的光切显微镜(又称为双管显微镜),就是根 据光切原理制成的测量粗糙度仪器。
光切显微镜
三、针描法 针描法的工作原理是利用金刚石触针在被测表面上等速
缓慢移动,由于实际轮廓的微观起伏,迫使触针上下移动, 该微量移动通过传感器转换成电信号,并经过放大和处理得 到被测参数的相关数值。按照针描法原理测量表面粗糙度的 常用量仪有电动轮廓仪。
辽宁省轴承产品质量监督抽查实施细则
辽宁省轴承产品质量监督抽查实施细则1适用范围本细则适用于辽宁省轴承产品质量监督抽查,针对特殊情况的专项抽查、辽宁省内县级及以上市场监督管理部门组织的地方监督抽查可参照执行。
本实施细则内容包括产品分类、术语和定义、企业规模划分、检验依据、抽样、检验要求、判定原则、异议处理。
2产品分类2.1产品分类及代码见表1。
2.2产品种类本细则涉及产品种类:深沟球轴承、圆柱滚子轴承、调心滚子轴承、角接触球轴承、圆锥滚子轴承、推力球轴承、推力圆柱滚子轴承、推力调心滚子轴承、四列圆柱滚子轴承。
3术语和定义本细则中所使用的术语和定义同相关引用标准。
4生产企业规模划分根据国家统计局印发的相关管理办法,确定企业规模。
5检验依据凡是注日期的文件,其随后所有的修改单(不包括勘误的内容)或修订版不适用于本细则。
凡是不注日期的文件,其最新版本适用于本细则。
GB/T307.1-2017 滚动轴承向心轴承产品几何技术规范(GPS)和公差值GB/T307.2-2005 滚动轴承测量和检验的原则及方法GB/T307.3-2017 滚动轴承通用技术规则GB/T307.4-2017 滚动轴承推力轴承产品几何技术规范(GPS)和公差值JB/T5389.1-2016 滚动轴承轧机用滚子轴承第1部分:四列圆柱滚子轴承JB/T7750-2007 推力调心滚子轴承技术条件JB/T6641-2017 滚动轴承残磁及其评定方法JB/T7051-2006 滚动轴承零件表面粗糙度测量和评定方法JB/T7361-2006 滚动轴承零件硬度试验方法相关的法律法规、部门规章和规范经公示现行有效的企业标准、地方标准及产品明示质量要求。
6抽样6.1抽样型号或规格抽取样品应为同一型号规格、同一批次的产品。
6.2抽样方法、基数及数量6.2.1抽样方法在被抽样生产者、销售者的合格待销产品中随机抽取有产品质量检验合格证明或者以其他形式表明合格的产品。
随机数一般可使用随机数表、骰子或扑克牌等方法产生。
表面粗糙度怎么测量 测量表面粗糙度的方法 详解
表面粗糙度怎么测量测量表面粗糙度的方法详解Standardization of sany group #QS8QHH-HHGX8Q8-GNHHJ8-HHMHGN#表面粗糙度怎么测量_ 测量表面粗糙度的方法内容来源网络,由深圳机械展收集整理!表面粗糙度的检测,我们常用的有以下几中方法1.显微镜比较法,;将被测表面与表面粗糙度比较样块靠近在一起,用比较显微镜观察两者被放大的表面,以样块工作面上的粗糙度为标准,观察比较被测表面是否达到相应样块的表面粗糙度;从而判定被测表面粗糙度是否符合规定。
此方法不能测出粗糙度参数值2.光切显微镜测量法,Rz:~100;光切显微镜(双管显微镜)是利用光切原理测量表面粗糙度的方法。
从目镜观察表面粗糙度轮廓图像,用测微装置测量Rz值和Ry值。
也可通过测量描绘出轮廓图像,再计算Ra值,因其方法较繁而不常用。
必要时可将粗糙度轮廓图像拍照下来评定。
光切显微镜适用于计量室3.样块比较法,直接目测:;用放大镜:~;以表面粗糙度比较样块工作面上的粗糙度为标准,用视觉法或触觉法与被测表面进行比较,以判定被测表面是否符合规定用样块进行比较检验时,样块和被测表面的材质、加工方法应尽可能一致;样块比较法简单易行,适合在生产现场使用4.电动轮廓仪比较法,Ra:~;Rz:~25;电动轮廓仪系触针式仪器。
测量时仪器触针尖端在被测表面上垂直于加工纹理方向的截面上,做水平移动测量,从指示仪表直接得出一个测量行程Ra值。
这是Ra值测量常用的方法。
或者用仪器的记录装置,描绘粗糙度轮廓曲线的放大图,再计算Ra或Rz 值。
此类仪器适用在计量室。
但便携式电动轮廓仪可在生产现场使用5干涉显微镜测量法,Rz:.032~;涉显微镜是利用光波干涉原理,以光波波长为基准来测量表面粗糙度的。
被测表面有一定的粗糙度就呈现出凸凹不平的峰谷状干涉条纹,通过目镜观察、利用测微装置测量这些干涉条纹的数目和峰谷的弯曲程度,即可计算出表面粗糙度的Ra值。
表面粗糙度的测量方法
触针法测量表面粗糙度 触针法的测量原理 触针法又称针描法,它是一种接触式测量方法,是利用仪器的测针与被测表面相接触,并使测针沿其表面轻轻划过以测量表面粗糙度的一种测量法。 将一个很尖的触针(半径可以做到微米量级的金钢石针尖)垂直安置在被测表面上作横向移动,由于工作表面粗糙不平,因而触针将随着被测表面轮廓形状作垂直起伏运动。将这种微小位移通过电路转换成电信号并加以放大和运算处理,即可得到工件表面粗糙度参数值;也可通过记录器描绘出表面轮廓图形,再进行数据处理,进而得出表面粗糙度参数值。这类仪器垂直方向的分辨率最高可达到几纳米。 适宜测量值为5—0.02m范围内的表面粗糙度。
双管显微镜视场图
双管显微镜
光切显微镜读数
令C=5/V,则:h=cn (um) 式中,n为测量峰谷高度时两次读数的差值(格数)。显然,上式使用简便。
C值的物理意义就是测微鼓轮一小格所对应的峰谷方向 的高度值。
(2)定度: 在光切显微镜上,把确定测微目镜的鼓轮上每小格所对应的被测峰谷高度值的过程叫作“定度”。(h= a/2V) 定度首先是求物镜的放大倍率。求物镜放大倍率的方法是用一个标准刻线尺(通常为专用附件,刻度间隔为0.01mm,共101条刻线)来测定各个物镜的实际放大率。如图4-8所示,物镜放大率为: V=
3
2 表面粗糙度测量的基本原则 测量方向 按现行标准所定义的各种粗糙度评定参数,是基于轮廓法确定数值,是在被测表面的法向截面上的实际轮廓上进行测量的结果。由于垂直于被测表面的法向截面存在各种不同的测量方向.试验表明,大多数的切削加工表面,在横向轮廓上测得的粗糙度数值比较大,只是有的该铣加工和个别端铣加工表面,在纵向轮廓上会有较大的数值。 如果在被测表面上难以确定加工纹理方向,以及某些加工纹理紊乱或不存在固定方向的表面,应分别在多个方向上测量,以获取最大参故值为结果.或取其峰谷高度的最大值,计算一个区域的测量结果。