
焊缝外观检验标准
焊缝外观质量标准(铝&不锈钢)

D(普
检 验 标 准
通) C(中
级) B(高
t=0. 53mm
, 允 许
级) D(普
通) C(中
t﹥
偏 级) 3mm
差 B(高
级)
未焊满 h≦0.25t h≦0.1t
不允许 h≦0.25t,max2 h≦0.1t,max1 h≦0.05t,max0.5
根部收缩 h≦0.2+0.1t
h≦0.1t 不允许 h≦0.2t,max2 h≦0.1t,max1 h≦0.05t,max0.05
/ / /
根部未焊透 ≥0.5mm;h≦ 0.2t,max2mm ≥0.5mm,不允许
≥0.5mm,不允许
/
/
/
REV:1
接头不良 ≥0.5mm;允许 ≥0.5mm;不允许 ≥0.5mm;不允许
/ / /
焊瘤 ≥0.5mm;h≦0.2b ≥0.5mm;不允许 ≥0.5mm;不允许
/ / /
图例
缺陷类型
/
/
/
焊缝底部凸起过大 ≥0.5mm;h≦5mm ≥0.5mm;h≦4mm ≥0.5mm;h≦3mm
/ / /
角焊缝凸起过大
≥0.5mm;h≦ 1.5+0.3b,max5mm
≥0.5mm;h≦ 1.5+0.15b,max4mm
≥0.5mm;h≦ 1.5+0.1b,max3mm
/
/
/
对接焊缝凸起过大 ≥0.5mm;max10mm ≥0.5mm;max8mm ≥0.5mm;max6mm
焊缝外观检验依据:EN970;钢及其合金焊缝缺陷评定依据:ISO 5817-2003;外观表面缺陷检验标准至少C级及以上
焊缝外观质量检验标准

焊缝外观质量检验标准
①焊缝外观应完整、均匀,无滞后、穿凿、错距、吊滑、黏滞、星型、虚焊、折皱及毛刺等不良缺陷;
②焊缝焊接头应连接紧密、并行度、轴向度要求符合设计规定;
③焊缝焊接头涂盖层厚度、起皱、收缩、鼓包要求符合规定;
④焊缝两端空隙和原定位关系要符合规定;
⑤焊缝两端空隙和原定位关系要符合规定;
⑥有焊缝的地方,外观是平整的,无毛病,检查无发现焊渣、气孔、
毛刺等不良现象;
⑦焊缝的表面无发黑、变色、氧化及烧伤、蚀孔等现象;
⑧对不锈钢的焊缝,要求表面颜色均匀、光滑,无杂质、氧化物或其
他现象;
⑨焊缝上要求无刮伤、脱落、腐蚀或其他破坏痕迹;
⑩飞溅、堆滞痕迹要求最少;。
焊缝外观检查标准
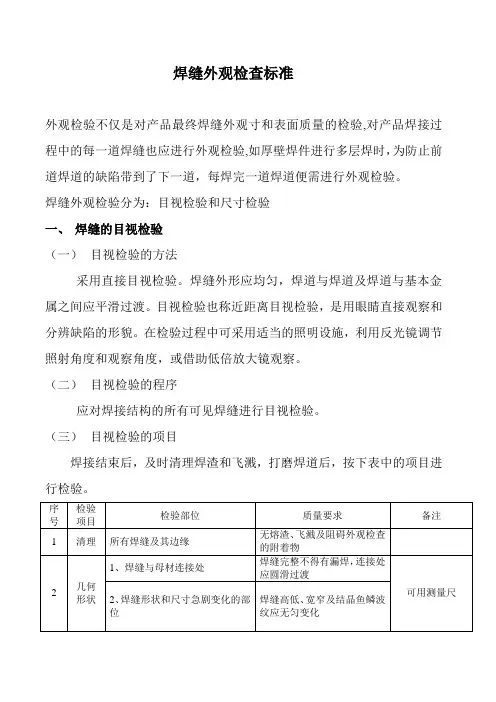
焊缝外观检查标准外观检验不仅是对产品最终焊缝外观寸和表面质量的检验,对产品焊接过程中的每一道焊缝也应进行外观检验,如厚壁焊件进行多层焊时,为防止前道焊道的缺陷带到了下一道,每焊完一道焊道便需进行外观检验。
焊缝外观检验分为:目视检验和尺寸检验一、焊缝的目视检验(一)目视检验的方法采用直接目视检验。
焊缝外形应均匀,焊道与焊道及焊道与基本金属之间应平滑过渡。
目视检验也称近距离目视检验,是用眼睛直接观察和分辨缺陷的形貌。
在检验过程中可采用适当的照明设施,利用反光镜调节照射角度和观察角度,或借助低倍放大镜观察。
(二)目视检验的程序应对焊接结构的所有可见焊缝进行目视检验。
(三)目视检验的项目焊接结束后,及时清理焊渣和飞溅,打磨焊道后,按下表中的项目进行检验。
目视检验若发现有裂纹、夹渣、气孔、焊瘤、咬边等不允许存在的缺陷,应清除、补焊、修磨,使焊缝表面质量符合要求。
二、焊缝外形尺寸的检验焊缝外形尺寸的检验是按图样标注尺寸或技术标准规定的尺寸对实物进行测量检验。
通常在目视检验的基础上,选择焊缝尺寸正常部位、尺寸变化的过渡部位和尺寸异常变化的部位进行测量检查,然后相互比较,找出焊缝外形尺寸变化的规律,与标准规定的尺寸对比,从而判断焊缝的外形尺寸是否符合要求。
(一)对接焊缝外形尺寸的检验对接焊缝的外形尺寸包括:焊缝的余高h、焊缝宽度c、焊缝边缘直线度f、焊缝宽度差和焊缝表面凹凸度。
焊缝的余高,焊缝宽度是重点检验的外形尺寸。
1、JB/T7949-1999《钢结构焊缝外形尺寸》就对接焊缝余高、焊缝宽度作如下规定:I形坡口对接焊缝,其焊缝宽度c=b+2a及余高应符合表二中I形焊缝的规定。
非I形坡口对接焊缝尺寸I形坡口对接焊缝尺寸非I形坡口对接焊缝,其焊缝宽度c=g+2a及余高应符合表二中非I形焊缝的规定。
焊接方法焊缝形式焊缝宽度c焊缝余高C(最小) C(最大)焊条电弧焊及气体保护焊I形焊缝b+4 b+8 平焊:0~3其余:0~4 非I形焊缝g+4 g+8对接焊缝余高和宽度的测量方法如下图:a)测较小焊缝余高b)测较大的焊缝余高c)测焊缝宽度2、焊缝边缘直线度在任意300mm连续焊缝长度内,焊缝边缘沿焊缝轴向的直线度,应符合下表中的规定。
焊缝的外观质量检验

焊缝的外观质量检验1. 概述在焊接工艺中,焊缝的外观质量检验是一项非常重要的工作。
焊缝的外观质量直接关系着焊接件的使用寿命和工作性能。
因此,在焊接过程中,对焊缝的外观质量进行全面的检验是必不可少的。
本文将介绍焊缝外观质量检验的一些常见方法和标准。
2. 检验方法焊缝的外观质量检验可以通过目视检查、放大镜检查和显微镜检查等多种方法来进行。
2.1 目视检查目视检查是最常用的检验方法,也是最直观的方法之一。
通过目视检查可以初步了解焊缝的外观情况,包括焊缝的形状、尺寸、表面平整度以及是否存在缺陷等。
在目视检查时,应注意以下几个方面:•焊缝形状:焊缝应平直、均匀,无明显的凹陷或突起。
•焊缝尺寸:焊缝尺寸应符合设计要求,没有明显的偏差。
•表面平整度:焊接表面应平整,无明显的凹凸不平或波纹。
2.2 放大镜检查在目视检查的基础上,可以使用放大镜对焊缝进行更加详细的检查。
通过放大镜的放大效果,可以更清晰地观察焊缝的表面状况,包括焊缝的颜色、纹理以及是否存在裂纹、夹渣等明显的缺陷。
放大镜检查时,应注意以下几个方面:•焊缝颜色:焊缝应呈现均匀的金属光泽,无明显的色差。
•纹理:焊缝的纹理应均匀细腻,无明显的粗糙感。
•缺陷:注意观察焊缝的裂纹、夹渣等明显的缺陷。
2.3 显微镜检查显微镜检查是一种更加精细的检验方法,适用于对特别小型的焊接件进行检验。
通过显微镜的放大效果,可以更详细地观察焊缝的微观结构,以及一些细微缺陷的存在。
显微镜检查时,应使用高倍放大镜,并注意以下几个方面:•微观结构:观察焊缝的晶粒结构,应呈现均匀细致的晶粒。
•气孔:观察焊缝中是否存在气孔,气孔应尽量避免。
•夹渣:观察焊缝中是否存在夹渣,夹渣应及时清除。
3. 标准参考对于焊缝外观质量的检验,可参考以下标准:•GB/T 50235-1996《焊接接头评定和外观质量检验标准》;•DL/T 5146-2003《钢结构工程焊缝质量检验标准》;•AWS D1.1/D1.1M:2020《钢结构工程焊接规范》。
焊缝外观质量检验标准
焊缝外观质量检验标准2013-05-012013- 03-01 发布目次 (I)前言 (II)焊缝外观质量检验标准 (3)1范围 (3)2引用文件 (3)3术语和定义 (3)3. 1可视而 (3)3. 2非可视面 (3)4符号 (3)5焊缝分类及质量等级 (3)5.1焊缝分类 (4)5. 2焊缝质量等级 (4)5.3图样标记 (4)6焊缝外观质壘检验规则 (4)6.1焊缝按对接焊缝和角接焊缝的外观质呈要求分别进行检验。
(4)6.2质虽检验部门按图纸、工艺文件I:规定,区分焊缝类别,根据表4和表5的要求对焊接件是否合格进行抽检。
(4)6.3焊缝外观质呈检验中不同焊缝类别的检验比例见表3: (4)7焊缝外观质暈检验项目和要求 (4)-IX. —A—刖≡—制定本《焊缝外观质最检验标准》目的为公司内部确定焊缝外观质虽缺陷以及采取补救措施提供依据,仅供公司内部使用。
—本《焊缝外观质虽检验标准》按照GB/T 1. 1-2009给出的规则以及参考网络上提供的公开资料起草。
—本《焊缝外观质暈检验标准》将焊缝按重要度分为A、B、C、D四类焊缝,根据不同的焊缝要求,制定要求。
—使用图示和图表的方式给出标准,直观易判断。
——检验时根据所选定的类型和质暈等级,检验焊缝是否合格。
——使用图样标注说明。
——本《焊缝外观质屋检验标准》将焊缝外观质暈缺陷分为:表而气孔、表而夹渣、E溅、裂纹、弧坑缩孔、电弧擦伤、焊缝成形、焊缝余岛、耒焊满及凹坑、错边、焊瘤、咬边、焊缝沿长度方向宽窒差、焊缝宽度尺寸偏差、焊缝边缘直线度、焊缝表面凹凸、根部收缩、未焊透、未熔合、根部卜•塌、焊缝边缘直线度、角焊缝宽度尺寸偏差、焊缝超厚、焊缝减薄、凸度过大或凹度过大、不等边、焊脚尺寸差。
Il焊缝外观质量检验标准1范围木《焊缝外观质屋检验标准》规定了于•丁•电弧焊、CO2气体保护焊和埋弧焊的焊缝外观质虽要求。
本《焊缝外观质量检验标准》适用于产品图纸或工艺文件中无特殊要求的焊接件。
焊缝外观检验标准
焊缝外观检验标准焊接是一种常见的金属连接方法,而焊缝外观检验则是评定焊接质量的重要标准之一。
焊缝外观的好坏直接影响着焊接件的使用性能和外观质量,因此对焊缝外观的检验至关重要。
首先,焊缝外观检验应该从焊接工艺规程、产品图纸、相关标准等文件中获取相应的要求。
这些要求包括焊缝的形状、尺寸、表面质量、气孔、夹渣、裂纹等方面的要求。
在进行检验时,应该根据这些要求来评定焊缝的质量,确保焊接件符合相关标准和规定。
其次,焊缝外观检验应该注重对焊接工艺的控制。
焊接工艺的参数设置、焊接设备的选择、焊接操作的规范等都会直接影响焊缝的外观质量。
因此,在进行焊接时,需要严格按照焊接工艺规程和相关要求进行操作,确保焊缝的外观符合标准。
另外,焊缝外观检验还需要注重对焊接材料的选择和保护。
焊接材料的选择应符合产品要求,并且需要保证其质量稳定。
同时,在焊接过程中,还需要采取相应的保护措施,避免焊接材料受到氧化、污染等影响,从而保证焊缝的外观质量。
在进行焊缝外观检验时,还需要注意对焊接件的表面清洁和处理。
焊接件的表面质量直接影响着焊缝的外观质量,因此在进行检验前,需要对焊接件的表面进行清洁和处理,确保焊缝的外观质量不受表面缺陷的影响。
最后,焊缝外观检验还需要注重对焊接工艺的记录和追溯。
在进行焊接时,需要对焊接工艺参数、焊接设备、焊接材料等进行记录,并确保这些记录能够被追溯。
这样在出现焊接质量问题时,能够及时找到问题的原因,并采取相应的措施加以解决。
综上所述,焊缝外观检验是评定焊接质量的重要标准之一,需要从焊接工艺规程、产品图纸、相关标准等文件中获取相应的要求,并严格按照要求进行操作和检验。
只有这样,才能确保焊接件的外观质量符合相关标准和规定,从而保证焊接件的使用性能和外观质量。
焊接外观检验标准有哪些
焊接外观检验标准有哪些
一、外观检验标准
1、热焊接是按电气焊接和金属接合技术。
焊接的外观必须符合图纸和技术要求。
2、焊缝外观应清晰,表面光洁,焊缝颜色一致,无气泡和气孔。
3、熔池应清晰,宽度均匀,熔池内无夹渣,芯条无渗漏。
4、焊缝内外四角抛光处理平直,焊接面积清晰,焊缝细节清晰。
5、焊缝中心线与设计线重合,两侧抛光处理完备。
二、焊接外观检验手段
1、室内检验:检查熔池形状、焊缝外观、焊缝细节是否一致。
2、模具检验:在模具上制作模型,检验焊缝外观是否满足图纸要求。
3、X光检查:X光检查可以检测焊缝缝口的完整性和焊缝内的缺陷,如气孔、裂纹和气泡等。
4、磁粉检查:磁粉检查可以检测焊缝外观和焊缝内的裂纹、脆性断裂和破损等。
5、熔敷检查:熔敷检查可以用以检测焊缝外观是否满足图纸要求,检查焊缝的宽度和厚度;还可以检查焊缝内部是否存在空洞和不完整的焊缝。
- 1 -。
焊缝外观质量检验标准
焊缝外观质量检验标准2013-05-012013-03-01发布目次目次 (I)前言 (II)焊缝外观质量检验标准 (3)1 围 (3)2 引用文件 (3)3 术语和定义 (3)3.1 可视面 (3)3.2 非可视面 (3)4 符号 (3)5 焊缝分类及质量等级 (3)5.1 焊缝分类 (4)5.2 焊缝质量等级 (4)5.3 图样标记 (4)6 焊缝外观质量检验规则 (4)6.1焊缝按对接焊缝和角接焊缝的外观质量要求分别进行检验。
(4)6.2质量检验部门按图纸、工艺文件上规定,区分焊缝类别,根据表4和表5的要求对焊接件是否合格进行抽检。
(4)6.3焊缝外观质量检验中不同焊缝类别的检验比例见表3: (4)7 焊缝外观质量检验项目和要求 (4)前言——制定本《焊缝外观质量检验标准》目的为公司部确定焊缝外观质量缺陷以及采取补救措施提供依据,仅供公司部使用。
——本《焊缝外观质量检验标准》按照GB/T 1.1-2009给出的规则以及参考网络上提供的公开资料起草。
——本《焊缝外观质量检验标准》将焊缝按重要度分为A、B、C、D 四类焊缝,根据不同的焊缝要求,制定要求。
——使用图示和图表的方式给出标准,直观易判断。
——检验时根据所选定的类型和质量等级,检验焊缝是否合格。
——使用图样标注说明。
——本《焊缝外观质量检验标准》将焊缝外观质量缺陷分为:表面气孔、表面夹渣、飞溅、裂纹、弧坑缩孔、电弧擦伤、焊缝成形、焊缝余高、未焊满及凹坑、错边、焊瘤、咬边、焊缝沿长度方向宽窄差、焊缝宽度尺寸偏差、焊缝边缘直线度、焊缝表面凹凸、根部收缩、未焊透、未熔合、根部下塌、焊缝边缘直线度、角焊缝宽度尺寸偏差、焊缝超厚、焊缝减薄、凸度过大或凹度过大、不等边、焊脚尺寸差。
焊缝外观质量检验标准1 围本《焊缝外观质量检验标准》规定了手工电弧焊、CO2气体保护焊和埋弧焊的焊缝外观质量要求。
本《焊缝外观质量检验标准》适用于产品图纸或工艺文件中无特殊要求的焊接件。
焊缝外观质量检验标准
焊缝外观质量检验标准焊缝外观质量检验标准是对焊接工艺的质量进行评估的重要指标。
焊接是一种常见的连接工艺,广泛应用于各种工业领域。
焊接的质量直接影响到产品的使用寿命和安全性,因此,对焊接质量的检验至关重要。
首先,焊缝的外观应该符合标准。
焊缝应该没有裂缝、气孔、夹渣等明显的缺陷。
同时,焊缝的表面应该平整光滑,没有明显的凸起或凹陷。
如果发现这些问题,应该及时进行修补或重新焊接。
其次,焊接应该符合规定的尺寸和形状。
焊缝的宽度、高度、倾斜度等应该符合设计要求。
如果焊缝的尺寸和形状不符合要求,可能会导致焊缝强度不足或者出现应力集中等问题。
另外,焊缝的颜色也是判断焊接质量的一个重要指标。
通常情况下,焊缝的颜色应该均匀一致,没有明显的色差。
如果发现焊缝的颜色不均匀或者出现色差,可能是焊接过程中温度控制不当或者焊接材料不合适。
综上所述,焊缝外观质量检验标准是对焊接质量进行评估的重要指标。
在焊接过程中,应该严格按照标准进行检验,及时发现和处理问题,保证焊接质量。
目录I。
前言II。
焊缝外观质量检验标准3.1 范围3.2 引用文件3.3 术语和定义3.3.1 可视面3.3.2 非可视面3.4 符号5.1 焊缝分类5.2 焊缝质量等级5.3 图样标记6.焊缝外观质量检验规则6.1 检验方法6.2 抽检要求6.3 检验比例7.焊缝外观质量检验项目和要求前言:本文旨在规范焊缝外观质量检验标准,以确保焊接件的质量符合要求。
焊缝外观质量检验标准:3.1 范围:本标准适用于所有焊接件的外观质量检验。
3.2 引用文件:本标准引用的文件包括相关的国家标准和行业标准。
3.3 术语和定义:3.3.1 可视面:指焊接件的外观可以直接观察到的部分。
3.3.2 非可视面:指焊接件的外观无法直接观察到的部分。
3.4 符号:本标准中使用的符号均按照相关标准规定执行。
焊缝分类及质量等级:5.1 焊缝分类:根据焊接件的形状和用途,将焊缝分为对接焊缝和角接焊缝。
焊缝外观质量检验标准
焊缝外观质量检验标准
1.表观检验:焊接接头的表面应平整、光滑,无边角裂纹、麻面、焊
脚凸起等缺陷。
焊缝与母材之间应无间隙,焊道应一致,无夹杂物、气孔
等缺陷。
2.焊缝几何尺寸:对于直线焊缝,应符合设计要求,如宽度、高度等。
对于曲线焊缝,应确保连续性和一致性。
焊缝的尺寸应符合设计要求。
3.气孔和夹杂物:焊缝中的气孔、夹杂物对焊接接头的力学性能和可
靠性有很大的影响。
焊缝外观检验应注意检查气孔和夹杂物数量、大小和
分布情况,并与标准要求进行比较。
4.焊缝形貌:焊缝的形貌分为等级A、B、C三个等级,其中等级A是
最高等级,表明焊缝形貌完美;等级C为最低等级,表明焊缝形貌不合格。
焊缝形貌的评价标准通常包括焊腔、修整和隐蔽性等方面。
除了以上几个方面,焊缝外观质量检验还应根据具体应用中的特殊要求,如焊缝的耐腐蚀性能、密封性能等进行评估。
总之,焊缝外观质量检验标准是确保焊接接头质量的重要手段,通过
严格按照标准要求对焊接接头进行检验,可以保证焊接接头的力学性能和
使用寿命,提升焊接工艺的质量和可靠性。