
模具产品出货检验标准
卡尺
MA
5.4真空通气孔
序号
检验项目
检验要求
方法/工具
缺陷类别
备注
1
外观
全部贯通,无毛刺,堵塞
目视
MI
2
尺寸
气孔大小按客户要求,如客户无要求行业规则
塞规
MI
3
性能
真空孔位置、数量安排合理
目视
MA
5.5通气槽
1
外观
气孔槽无毛刺,高低不平,连接各抽空无断开,阻塞
目视
MI
2
尺寸
卡尺
MA
2
外形
1、长宽高与开模通知单相符
卡尺/卷尺
MA
3
内单元格
1、尺寸附合图纸要求;
卡尺
MA
2、中心距与图纸要求相符
卡尺
MA
5.2光洁度
1
表面
表面平整、光洁
目视
MI
2
R角
R角修整均匀与图纸要求相附
目视/R规
MA
5.3雕刻
序号
检验项目
检验要求
方法/工具
缺陷类别
备注
1
字样
字样客户图纸相符
目视
MA
2
大小及位置
80
1
2
2
3
1201-3200
125
2
3
3
4
3201-10000
200
3
4
5
6
10001-35000
315
5
6
7
8
35001-150000
500
7
8
10
11
150001-500000
800
10
11
14
15
500000以上
1250
14
15
21
22
使用说明:AC-合格判定数,RE:--不合格判定数
序号
检验项目
检验要求
方法/工具
缺陷类别
备注
1
外观
试模后样板符合客户要求
目视
MI
2
尺寸
试模后样板尺寸符合客户要求
卡尺
MA
3
性能
模具于吸塑机操作顺畅无不脱模现象
目视
MA
注:1、客户要求提供样品时需作试模检验合格后出货;
2、客户试模时此项不作检验出货,但客户试模后的结果待返馈后须记录
附件一:产品检验抽样方案
用指甲着力于表面刮擦10下无掉落现象
指甲刮擦
MA
5.8排模
序号
检验项目
检验要求
方法/工具
缺陷类别
备注
1
外观
1、表现及底板无油污、脏污;
目视
MI
2、底板上螺丝头无凸起;
目视
MA
3、整版模具四个角避空。
目视
MA
2
尺寸
1、组模底板长宽高符合要求;
卡尺/卷尺
MA
2、组装后总长宽符合客户要求
卡尺/卷尺
CR
5.9试模
通气槽宽度6-8MM,气槽深度1-2MM
卡尺
MA
5.6螺丝孔
序号
检验项目
检验要求
方法/工具
缺陷类别
备注
1
外观
无滑牙、毛刺,螺丝孔数量足够
目视
MI
2
尺寸
直径及深度符合标准螺丝攻牙,螺丝孔中心距符合要求
卡尺
MA
3
性能
螺丝打紧无松动
手感
MA
5.7铁氟龙表面处理
1
外观
平整、均匀、无刮花、花点
目视
MI
2
附着力
产品检验抽样方案
(依据GB2828-2004Ⅱ抽样方案)
批量
样本量
合格质量水平
MA:0.65
MI:1.0
Ac
Re
Ac
Re
1-8
2
0
1
0
1
9-15
3
0
1
0
1
16-25
5
0
1
0
1
26-50
8
010ຫໍສະໝຸດ 151-9013
0
1
0
1
91-150
20
0
1
0
1
151-280
32
0
1
1
2
281-500
50
1
2
1
2
501-1200
模具
一.目的
确保所有产品品质合乎要求与否之客观依据和所订标准,尽可能避免主观之判定,保证产品品质.
二.范围
适用于所有模具产品的出货检验.
三.定义:无
四.抽样标准
全检,“合格”允收,“不合格”拒收
五.检验标准
5.1模具尺寸
序号
检验项目
检验要求
方法/工具
缺陷类别
备注
1
基准
1、长宽高与图纸相附;
卡尺
MA
2、结构附合图纸及开模单要求
大众模具质量检验标准解读

目录1、模具验收要求 (2)1.1 标准件选用 (2)1.2 模具外观要求 (2)1.3 导向机构要求 (4)1.4 间隙要求...................................................................................................................... 错误!未定义书签。
1.5 研合要求 (5)1.6. 刻印要求 ...................................................................................................................... 错误!未定义书签。
1.7 其他要求 ....................................................................................................................... 错误!未定义书签。
2、板件验收要求 (7)2.1 符合率要求 (7)2.2 验收前需提供资料 (7)2.3 零件验收 (7)2.4 冲压制件 (8)2.5 预验收尺寸 (8)2.6 AUDIT (8)1、模具验收要求1.1标准件选用1)WDX标准、MISUMMI、SANKYO OILLESS、DAYTON、KALLER、FESTO(供应商要求见附图)1.2模具外观要求1)出气孔:排气孔应在凹处不影响制件外观,确保气体排除顺畅,防尘管紧固可靠,通畅(参照WDX标准-wdx1251-page14)2)上下模底板厚度:上、下模底板厚度均为50mm(参照wdx1240)3)压板槽是否铸出:上、下模压板槽需要机械加工出来,注意倒角C3,高度(60+0.5)4)吊耳:吊耳间距100mm。
模具出货检验标准

QA/QE 制造部意见: 品质部意见:
特采
签名:
签名: 共 3 页 第 3 页
检测者/日期
核准者/日期
共 3 页 第 1 页Biblioteka 浇 注 系 统珠海精模有限公司
模具试产/出货检验标准
模号
序号
作业者
品质
项目
模具名称
日期
检测项目
客户
客户验收标准
有
无
BG/QAD- 37B
合格 可接受 不合格
检测结果描述
顶出时应该顺畅、无卡滞、无异响。 斜顶表面需抛光,斜顶面低于型芯面0.1—0.15mm。 顶杆端面应高于型芯面0-0.1mm。 非平面顶杆需有止转定位。 顶针板复位是否到底。 顶出距离需用限位块进行限位,限位材料为45#钢,不能用螺丝代替,底面 须平整。 复位弹簧应选用标准件,两端不打磨、割断。 复位弹簧安装孔底面应该为平底,安装孔直径比弹簧大2mm 直径超过¢40的弹簧内部需加导向杆,导向杆比弹簧长10—15mm。 顶 出 、 复 位 系 统 弹簧是否有预压缩量,预压缩量为弹簧总长的10%—15%。 若制品有粘前模的趋势,后模侧壁是否加皮纹或保留火花纹,不允许手工打 磨加倒扣筋或扣点。 若顶杆上加倒钩,倒钩的方向需保持一致,且倒钩易于从制品上去除。 顶杆胚头的尺寸,包括直径和厚度是否私自改动,或垫垫片。 顶杆孔与顶杆的配合间隙、封胶段长度、顶杆孔的光洁度应按企业标准加工 。 顶杆不允许有上下窜动。 制品顶出跟着斜顶走时,顶杆上可加槽或蚀纹,但不能影响制品外观。 有推板顶出的情况,顶杆可设计为延迟顶出,防止顶白。 回程杆端面平整,无点焊,胚头底部无垫垫片、点焊。 固定在顶杆上的顶块是否可靠固定,四周非成型部分应加工3-5度的斜度, 下部周边倒角。 三板模水口板应该导向滑动顺利,水口板易拉开。 导套底部需加排气口。 定位销安装不能有间隙。 滑块/斜顶滑动部分应该要有油槽。 行位压板螺丝上紧后,行位要能活动自如,而且上下不能晃动。 滑块、抽芯应该有行程限位,小滑块限位用弹簧,在弹簧不便安装的情况下 可用波仔螺丝或滑块夹子。 抽 芯 系 统 如油缸抽芯成型部分有壁厚,油缸需加自锁机构。 斜顶、滑块中若有筋位、柱等难脱模的结构,是否加反顶机构。 大的滑块如设在模具安装方向的上下方,需安装有滑块夹子 宽度超过250mm的滑块,在下面中间部位需要增加一至数个导向块 滑块的滑动距离是否大于抽芯距2-3mm,斜顶类似。 大滑块(宽度超过100mm)锁紧面需要有耐磨板,面应高出0.3-0.5mm,上面 加油槽。 冷却水道是否充分、畅通 密封/堵头是否可靠,无漏水,易于检修 冷 却 系 统 是否进行了通水试验 放置密封圈的密封槽需按企业标准加工尺寸和形状, 密封圈安放时需涂抹黄油 水道隔水片应固定可靠 水孔,喉牙是否按图纸要求尺寸加工 模板扩孔与喉牙孔同心度应保证在<0.8mm的范围内
成品出货检验规范
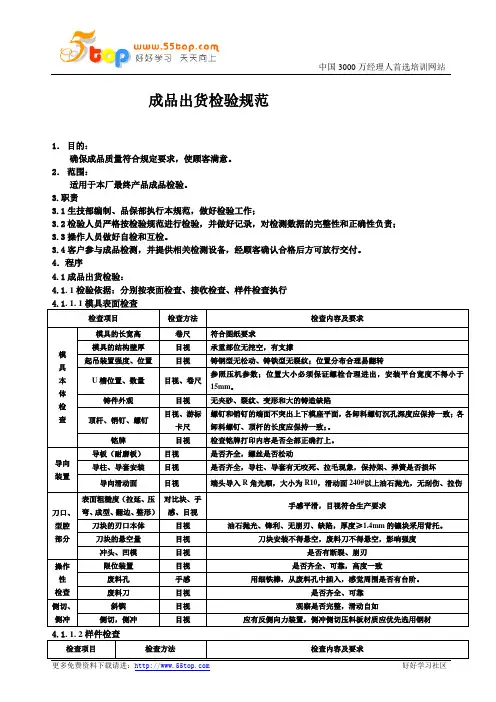
成品出货检验规范
1.目的:
确保成品质量符合规定要求,使顾客满意。
2.范围:
适用于本厂最终产品成品检验。
3.职责
3.1生技部编制、品保部执行本规范,做好检验工作;
3.2检验人员严格按检验规范进行检验,并做好记录,对检测数据的完整性和正确性负责;
3.3操作人员做好自检和互检。
3.4客户参与成品检测,并提供相关检测设备,经顾客确认合格后方可放行交付。
4.程序
4.1成品出货检验:
4.1. 1检验依据:分别按表面检查、接收检查、样件检查执行
4.1. 2成品出厂检验时检验人员应先检查过程记录上的所有检测项目均已符合规定要求后才能进行成品最终出厂检验。
4.1. 3产成品在出厂时由检验人员进行成品最终出货检验,并做好记录。
4.1. 4成品最终出厂检验应按定要求逐项进行检测,记录检测数据,并核对所测数据是否符合规定要求,经检验合格的产品方可签发合格证,办理交付手续。
4.1. 5经检验不和格的应及时通知车间或操作者并按“不合格品控制程序”执行。
经返工的应再行检验,合格后可发给合格证。
4.4抽样数量:同规格产品每批100%进行检验。
不合格退回经返工再行检验。
4.5不合格品处置:检验员应对不合格品进行标识,根据具体情况处置。
对批量不合格品,检验员应及时填写“不合格品评审处置单”并按“不合格品控制程序”执行。
4.6记录
上述各项检验中,凡是能用数值描述的,应填写实测数据,但只要求记录其中的最大和最小值;不能用数值表示的,则用“√”或“×”填写。
4.7成品检验技术要求见顾客图样或样件、合同和相关标准。
模具检验标准
1.0 目的:通过规定模具检验标准,保证模具制作质量及模具加工精度,提高一次试模合格率;使生产过程受控,达到确保品质的目的。
2.0 适用范围:本公司的模具检验。
3.0 各部门职责:PDM部:负责制定内部质量工艺管理方案的编写、落实,负责制确定模具的关键尺寸;针对QA提出的问题点进行改进;QA部:负责对模具加工过程的关键尺寸进行检验,并针对问题点提出相关改进方案。
4.0 检验范围:模具材料、外协加工件、试模样品来料、铣床加工、磨床加工、CNC加工、线割加工、火花加工、产品。
4.1.1 工件的检测要求1、检验前要检查加工图纸、清楚工件的加工工艺和装配情况;2、检验时要确定工件相对图纸的基准方向,清楚工件的加工基准;3、工件的外观检测:是否有变形、塌角、碰伤、划痕、表面粗糙度等异常情况。
4.1.2 工件各工序检验项目模具零件代码及配件图如附图一,检验公差以附表公差为准。
加工工艺以《工艺排程单》为准,工艺单未注明的以《模具设计和制作规范》为准。
铣床加工磨床加工CNC加工火花加工螺丝孔、穿丝孔、运水、弹簧孔、穿丝孔、进胶孔的位置和数量;外形尺寸、垂直度、位置尺寸;外形尺寸、型腔尺寸、孔尺寸、位置尺寸;外形尺寸、型腔尺寸、孔尺寸、位置尺寸、进胶尺寸(注意积碳);工件/工序模具材料外协加工件试模样品来料检验项目尺寸、硬度和成分含量(1季度1次)尺寸和外观外形尺寸、垂直度、位置尺寸、外观;QA1部标题模具检验标准及考核规定使用部门QA/PDM 1/4页 码编制部门4.1.3 测量工具的选择4.1.4 测量工具的使用和维护1、质检员能够熟练使用现有检测工具,清楚每个工具的量程、精度、使用方法;2、检测工具使用过程中要轻拿轻放,时刻保持表面清洁;3、工具用完后仔细检查灵活度、数量等,确认无异常后即时放到工具柜内;4、定期对检测工具进行精度测试、涂防锈油,以保证检验精度和使用寿命。
5.0 目标与考核1、一次抽检合格率为:96%(按件数计算);2、质检员每月错漏检≤2次;3、检验不合格返工或报废损失在300元以下扣除绩效奖金20元/次;4、检验不合格返工或报废损在300元以上扣除绩效奖金50-300元/次;5、违规单按15-50元/次;(违规单)6、对外加工及来料进行检验,出现异常进行通报考核,扣罚100-300元/次注意事项:进入车间必须穿上防护鞋;检验重工件、有尖角工件时必须戴防护手套;保持检验区域工作台面整洁,工件、工具、图纸、文件摆放整齐;工具检测不到尺寸/精度直角尺角度尺高度尺卡尺(未注公差)、千分尺(有注公差)块规(方孔)、针规(圆孔)卡尺或高度尺投影仪高度、深度尺寸外型尺寸孔尺寸位置尺寸垂直度项目检验工具角度标题模具检验标准及考核规定页 码2/4使用部门QA/PDM 编制部门QA1部附表一:图纸尺寸有公差的尺寸图纸为准检验;未注公差的尺寸以下标准为准检验火花位以放电图纸为准外形公差 +0.05 +0.02mm深度公差 -0.05mm孔公差 +0.01mm同轴度+0.01 -0.01mm镶件配合位公差 -0.01mm,胶位面公差 +0.01 -0.01mm位置公差 +0.01 -0.01mm,尺寸公差 +0.01 -0.04mm孔、槽、型腔公差 -0.02 -0.05mm位置公差 +0.02 -0.02mm镶件配合位公差 -0.02mm,胶位面公差 +0.02 -0.02mm孔公差 +0.02mm位置公差 +0.01 -0.01mm镶件配合位公差 -0.01mm,胶位面公差 +0.01 -0.01mm外形公差 +0.02 -0.02mm位置公差 +0.02 -0.02mm孔、槽、型腔、外形、深度公差 +0.02 -0.02mm位置公差 +0.02 -0.02mm淬火工件的放0.15mm/s余量,尺寸公差 +0.03 -0.03mm位置公差 +0.02 -0.02mm;同轴度 +0.02 -0.02mm镶件配合位公差 -0.02mm,胶位面公差 -0.01 +0.03mm,碰穿、插穿面公差 +0.03 +0.05mm位置公差 +0.03 -0.03mm孔尺寸公差 +0.02 -0.02mm外形需要磨床加工的面放0.12\s余量直接抛光的面放0.03mm\s余量慢走丝加工工件数控车加工工件铜公火花加工工件快走丝加工工件磨床加工工件CNC加工工件中走丝加工工件3/4使用部门QA/PDM编制部门QA1部标题模具检验标准及考核规定页 码。
模具检验标准

模具检验标准
模具是制造工业中常用的一种生产工具,它的质量直接影响到
产品的质量和生产效率。
因此,模具的检验标准显得尤为重要。
模
具的检验标准主要包括外观检验、尺寸检验、材质检验和性能检验
等方面。
下面将分别介绍这几个方面的检验标准。
首先,外观检验是模具检验的第一步,外观检验主要是检查模
具表面是否有裂纹、气泡、凹凸不平等缺陷,以及模具的表面光洁
度和表面涂层是否完好。
外观检验的合格标准是模具表面应该平整、无裂纹和气泡,表面光洁度达到要求,涂层完好无损。
其次,尺寸检验是模具检验的核心内容之一,尺寸检验主要是
检查模具的各个尺寸是否符合设计要求。
尺寸检验的标准是模具的
尺寸应该与设计图纸上的要求一致,尺寸公差应在允许范围内,不
得超出设计要求的尺寸偏差。
再次,材质检验是模具检验的另一个重要方面,材质检验主要
是检查模具所使用的材料是否符合要求。
材质检验的标准是模具所
使用的材料应该符合相关的国家标准或行业标准,材料的化学成分、机械性能等应符合设计要求。
最后,性能检验是模具检验的综合性内容,性能检验主要是检查模具的工作性能和使用寿命。
性能检验的标准是模具在工作过程中应该稳定可靠,使用寿命应该达到设计要求,不得出现卡滞、断裂等故障。
总的来说,模具的检验标准是保证模具质量的重要手段,只有严格按照标准进行检验,才能保证模具的质量和稳定性,提高产品的质量和生产效率。
因此,模具制造企业应严格执行模具的检验标准,加强对模具质量的管理,提高模具的制造水平和产品质量,以满足市场的需求。
汽车模具验收流程及标准规范

汽车模具验收流程及标准规范汽车模具验收是汽车模具生产过程中非常重要的环节,通过严格的验收流程和标准规范,可以确保汽车模具的质量和可靠性,提高生产效率和产品质量。
下面将详细介绍。
一、汽车模具验收流程1. 设计审查:首先需要对汽车模具的设计进行审查,确保设计满足产品的要求,包括尺寸精度、结构合理性、材料选用等方面。
2. 原材料检验:对汽车模具的原材料进行严格检查,包括材料的质量、化学成分、硬度等指标,确保材料符合要求。
3. 制造过程控制:在汽车模具的制造过程中要进行严格的控制,包括加工工艺、工序检验、装配过程等,确保每个环节都符合标准要求。
4. 成品检验:对汽车模具的成品进行全面检查,包括外观质量、尺寸精度、表面光洁度等方面,确保产品质量达到要求。
5. 功能测试:对汽车模具进行功能测试,验证其工作性能和稳定性,确保模具在使用过程中能够正常工作。
6. 现场验收:将汽车模具送到客户现场进行验收,让客户进行最终确认,确保模具完全符合客户的要求。
7. 验收报告:完成汽车模具验收后,需要出具验收报告,记录验收过程和结果,作为模具质量的证明。
二、汽车模具验收标准规范1. 尺寸精度:汽车模具的尺寸精度是关键指标之一,需符合设计要求,通常要求在毫米级别内。
2. 表面质量:汽车模具的表面质量直接影响产品的外观和性能,需达到客户要求的表面光洁度和光泽度。
3. 材料要求:汽车模具的材料必须符合国家标准或客户要求,包括材料强度、硬度、耐磨性等指标。
4. 制造工艺:汽车模具的制造工艺要求严格,需要符合相关标准要求,包括加工精度、工艺流程、装配工艺等方面。
5. 功能测试:汽车模具的功能测试是验收的重要环节,需要验证模具的工作性能和稳定性,确保模具满足使用要求。
总之,汽车模具验收流程及标准规范是确保汽车模具质量的重要保障,只有严格执行验收流程和标准规范,才能生产出高质量的汽车模具,提高生产效率和产品质量。
希望以上内容对您有所帮助。
模具零件检验规范
模具零件检验规范1. 引言模具零件检验是确保模具零件质量与要求相符的关键步骤。
通过对模具零件进行检验,可以及时发现和纠正潜在问题,提高产品的质量和可靠性。
本文档旨在制定模具零件检验规范,以确保各项检验工作的标准化和规范化。
2. 检验目的模具零件检验的目的是保证模具零件的质量,包括尺寸、材料、表面处理等方面的要求。
通过检验,可以确保模具零件的准确性、一致性和可靠性,提高模具使用寿命和加工效率。
3.1 目测检验:通过肉眼观察,检查模具零件的外观是否符合要求,包括形状、表面光洁度、焊痕、划痕等。
3.2 量测检验:使用各类测量工具(如千分尺、卡尺、量规等)对模具零件进行尺寸测量,确保其符合设计要求。
3.3 材料检验:采用化学分析、金相分析等方法,检测模具零件的材料成分和组织结构,以确保材料质量良好。
3.4 表面处理检验:对模具零件进行表面处理的工艺(如热处理、镀层等)进行检验,确保表面处理质量符合要求。
3.5 功能性检验:对模具零件的功能性进行检验,包括装配性、使用寿命等方面的测试,以确保其功能正常。
3.6 温度、湿度检验:对模具零件进行温度、湿度适应性测试,以确保模具零件在各种环境条件下工作稳定。
4.1 尺寸检验标准:根据模具零件的设计图纸和技术要求,制定尺寸检验标准,确保尺寸精度和公差符合设计要求。
4.2 材料检验标准:参考国家标准或行业标准,制定材料检验标准,包括化学成分、物理性能、组织结构等方面。
4.3 表面处理检验标准:根据表面处理工艺要求,制定表面处理检验标准,包括涂层厚度、硬度、附着力等方面。
4.4 功能性检验标准:根据模具零件的功能要求,制定功能性检验标准,包括装配性测试、使用寿命测试等方面。
5. 检验程序5.1 检验准备:准备好模具零件、检验设备及工具,确保检验环境符合要求。
5.2 检验计划:根据生产计划和质量控制要求,制定模具零件检验计划,明确检验内容和顺序。
5.3 检验操作:按照检验计划,进行各项检验操作,包括目测检验、量测检验、材料检验、表面处理检验、功能性检验等。
模具检验标准
分发号
3of6
版本状态
B
备注
相应检测 工具
详见线割加工纹样板 ±0.01MM.
目视合格即可
目视
目视合格即可 目视合格即可
硬度计 目视 相应检测 工具
目视
硬度计
目视合格即可 HRC±3度
目视合格即可 ±0.01MM ±0.03MM.
目视合格即可 目视合格即可
HRC±1度
此文件属本公司之高层管理文件,未经本公司书面许可,不得擅自复印
目视
尺寸 全检 依据产品图检测带公差尺寸
卡尺
2006/10/15
分发号
5of6
BSM-3-QA019
版本状态
B
公差范围
备注
±0.02
-0.03
相符即可
严格控制在公差内
0.1
封胶位不可有僮伤
详见EDM加工纹板
0.05
±0.05
严格控制在公差内
此文件属本公司之高层管理文件,未经本公司书面许可,不得擅自复印
无变形 相符即可 严格控制在公差内 ±0.05
2.工件表面无明显撞伤
0.05
外观 铣床加工
3.工件R位应平滑接顺 全检
此文件属本公司之高层管理文件,未经本公司书面许可,不得擅自复印
目视
±0.03MM.
锦丰科技(深圳)有限公司
页数
三级文件
生效日期
文件名 模具检验标准
文件编号
材料名称 项目 检验方法
检验要求
车床工件 外观
全检
2.无披锋. 3.无崩裂.
外观 车床工件
尺寸
外观 热处理
硬度
全检 全检 全检
模具检验报告
引言概述:
正文内容:
一、模具基本信息
1.模具编号:每个模具都应有唯一的编号,以便于追踪管理和维护记录。
2.模具名称:对于不同类型的模具,应明确其具体名称和用途。
二、外观检查
1.模具表面是否有明显磨损或腐蚀,如有应记录具体位置和程度。
2.模具表面是否有变形或裂纹,特别是对于大尺寸或重型模具,要进行细致检查。
3.模具的标记是否清晰可见,以确保正确的模具使用和维护记录。
三、尺寸检查
1.模具的尺寸是否符合设计要求,包括模具的尺寸和结构尺寸。
2.使用测量仪器进行精确的测量,记录测量结果,并与设计图纸进行比对。
四、功能性检查
1.将模具安装在相应的机器上,进行调试和测试,检查模具的正常运行和功能是否正常。
2.根据模具的具体功能,测试其是否能够满足产品的工艺要求和质量要求。
五、模具材料和热处理检查
1.对于模具材料,进行成分分析和金相组织分析,确保其材料性能符合要求。
2.对于已经进行热处理的模具,检查其热处理工艺是否符合规定,并确认其硬度和韧性是否满足要求。
六、模具维护记录
1.模具的维护记录是重要的参考资料,记录模具的维护情况和维修历史。
2.检查模具的维护记录,确认模具是否按照规定进行维护和保养。
总结:。
最全面的注塑模具验收检验标准
最全面的注塑模具验收检验标准一、成型产品外观、尺寸、配合1、产品表面不允许缺陷:缺料、烧焦、顶白、白线、披峰、起泡、拉白(或拉裂、拉断)、烘印、皱纹。
2.、熔接痕:一般圆形穿孔熔接痕长度不大于5mm,异形穿孔熔接痕长度小于15mm,熔接痕强度并能通过功能安全测试。
3、收缩:外观面明显处不允许有收缩,不明显处允许有轻微缩水(手感不到凹痕)。
4、一般小型产品平面不平度小于0.3mm,有装配要求的需保证装配要求。
5、外观明显处不能有气纹、料花,产品一般不能有气泡。
6、产品的几何形状,尺寸大小精度应符合正式有效的开模图纸(或3D文件)要求,产品公差需根据公差原则,轴类尺寸公差为负公差,孔类尺寸公差为正公差,顾客有要求的按要求。
7、产品壁厚:产品壁厚一般要求做到平均壁厚,非平均壁厚应符合图纸要求,公差根据模具特性应做到-0.1mm。
8、产品配合:面壳底壳配合:表面错位小于0.1mm,不能有刮手现象,有配合要求的孔、轴、面要保证配合间隔和使用要求。
二、模具外观1、模具铭牌内容完整,字符清晰,排列整齐。
2、铭牌应固定在模脚上靠近模板和基准角的地方。
铭牌固定可靠、不易剥落。
3、冷却水嘴应选用塑料块插水嘴,顾客另有要求的按要求。
4、冷却水嘴不应伸出模架表面5、冷却水嘴需加工沉孔,沉孔直径为25mm、30mm、35mm三种规格,孔口倒角,倒角应一致6、冷却水嘴应有进出标记7、标记英文字符和数字应大于58、位置在水嘴正下方10mm处,字迹应清晰、美观、整齐、间距均匀。
9、模具配件应不影响模具的吊装和存放。
安装时下方有外露的油缸、水嘴,预复位机构等,应有支撑腿保护。
10、支撑腿的安装应用螺钉穿过支撑腿固定在模架上,过长的支撑腿可用车加工外螺纹柱子紧固在模架上。
11、模具顶出孔尺寸应符合指定的注塑机要求,除小型模具外,不能只用一个中心顶出。
12、定位圈应固定可靠,圈直径为100mm、250mm两种,定位圈高出底板10~20mm。