
初始产品过程流程图
APQP各阶段流程图PDF版

产品 设计 确认 评审
OK 确认 工程图 样
NO 批准
OK
整理 图纸
是否 需 顾客 确认 NO
OK
OK NO
产品 设计 更改 评审
产品 设计更 改
图纸 送顾客 确认
NO
与顾 客沟 通放 弃
OK 批准
顾客 确认
产品 设计更 改申请 NO
OK D
C
样件 制造
产品 设计 验证/评审
NO D
OK
产品 设计验 证资料 整理
进行 产品审 核作业 M
管理 者支持 N
页6
第五阶段 反馈、评定和纠正措施流程
N 编制 生产计 划
批量 生产 减少 变差 顾客 满意
交付 服务 持续 改进
页7
输出:
输出:
试生产
减少变差
测量系统评价
降低成本
初始过程能力研究
改进交付和服务
生产件批准
增进客户满意
生产确认试验
包装评价
生产控制计划
质量策划认定和管理者支
持
页1
APQP防错方法
顾客呼声
特殊特性 可行性评审 产品设计及DFMEA
样机控制计划
过程设计及PFMEA
试生产控制计划
MSA研究 初始能力评估及过程确认
NO 核准
OK 确定 新产品 设计/开发 的工作 和任务
确定 产品和 过程 特殊 特性初 始清单
编制 产品保 证计划
组件 多方论 证小组
管理 者支持
A
B
页3
第二阶段 产品设计和开发流程
B 设计FMEA分析
图纸 设计
C 确定 产品可 制造性 和装配 设计
新产品导入流程图

新产品导入流程图
审批:
单位 节点
1
客户 A
开发意向
2
3
营销部 B
工程部 C
OK
收集产品开发 OK OK
组织开发评审
产品开发部 D
模具部 E
PMC部 F
生产部 G
质控部 H
项目情况评审
设计评审
模具制作评审 物料成本评审
生产评审
品质标准评审
4
OK
OK
5
项目立项
6
NG
工程项目导入
OK
7
回复客户进度
试产问题解决 OK
新产品导入流程图
模具部 E
PMC部 F
生产部 G
质控部 H
主导试产安排
质量控制
项目结案移交
审批:
总经办 I
流程说明
1.营销部下发试产单,PMC组织安排生产,工程部、质控 部参与试产问题解决、质量控制。2.项目试产OK,项目工 程师组织试产总结会议。
1.试产OK后,项目工程师组织将产品完整的开发数据和准 确的工程资料发送到到相关部门,并通知模具部移模到生 产部。2.生产部接收模具后,按规定保管、存放。3.项目 工程师将长期优化与跟进项目情况。
相关附件
试产指示单 会议通知单 试产总结报告
正式的工程技术资料 模具移交单
权责单位 责任人
营销部 工程部
营销部经理 PMC部经理 工程部经理 质控部经理
工程部 模具部 生产部
工程部经理 模具部经理 生产部经理
1.项目工程师对已确认的图纸信息,与模具部交接。2.模 具部依照试模进度,制作模具、工装夹具开发进度表。3. 模具部依照制定的制作计划,加工制作模具。
APQP流程图及详解
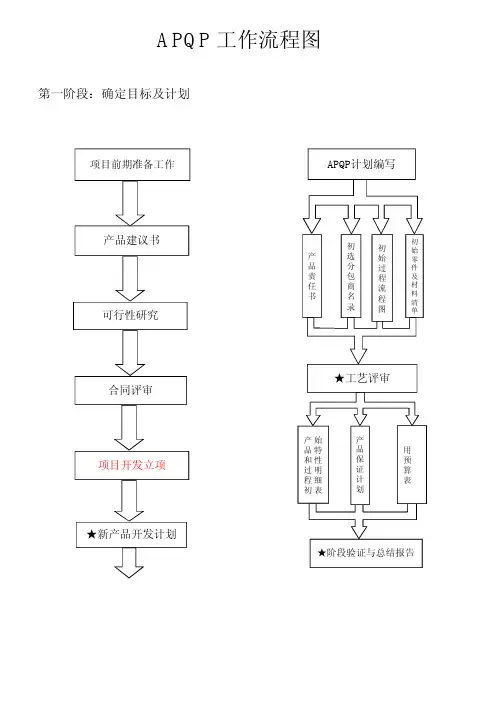
第一阶段:确定目标及计划APQP 工作流程图产品责任书项目开发立项可行性研究产品建议书项目前期准备工作APQP 计划编写初始零件及材料清单初选分包商名录初始过程流程图★工艺评审始特性明细表产品和过程初产品保证计划用预算表★阶段验证与总结报告合同评审★新产品开发计划第二阶段:产品设计与开发和设施要求设计检查设计验证计划★产品图评审工程图样★DFMEA材料规范模具任务书★模具设计评审特性矩阵图量具/有关试验设备要求★小组可行性承诺★阶段验证与总结报告特殊特性明细表样件控制计划工装检查第三阶段:过程设计与开发检查清单产品/过程质量体系评审检查清单过程流程图工装、包装设计及标准制订场地平面布置图P F E M A 检查清单试生产控制计划过程指导书测量系统分析计划初始过程能力研究计划编制培训计划及实施★过程设计和开发总结报告★PFMEA第四阶段:产品和过程确认测量系统评价生产确认试验控制计划验证报告(样件)试生产试生产计划控制计划检查清单初始过程能力研究OTS 样件提交(试装报告)PPAP 样件提交生产件批准(PPAP )质量策划认定★总结验收(含包装评估)管理者支持新模试模★试生产总结工装夹具验证《阶段验证报告》《产品开发费用预算》相关部门财务部1、由技术部主导,对第一阶段关于确认目标及计划工作的输入、输出进行逐项确认,检 验本阶段工作是否按期完成;2、对于本阶段工作中的问题进行总结,并提出改善方案及计划等;3、针对产品项目本身及APQP 第一阶段所有工作进行总结阐述,为下阶段工作展开做好准备;4、总结报告及阶段验证报告须提交总经理确认;品管部制造部相关部门1、按照《初始过程流程图》与产品的样板,技术部组织多功能小组对产品的生产工艺进行评审;2、评审要求仔细,周详。
从产品设计到出货,逐项逐件进行,并做成《工艺评审记录》;预算发费用产品开技术部1、由技术部负责做成《产品开发费用预算》,财务部协助审核监督,完成产品开发费用预算;2、技术部将产品开发费用预算列出清单,交财务部审核确认;3、财务部负责对产品开发费用的监控与审核,保证开发费用使用合理及时。
产品过程流程图

业 务 部 采 购 部 生 产 部 品 质 部 工 程 部 仓 库 行 政 部 财 务 部
产品过程流程图
业务下单 物料申购 重新打样 品质确认 OK 客户确认 OK 批量采购 供方送货 进料检验 退货 NG 异常处理 OK 物料入库 部门领料 物料收发 制程检验 技术支持 功能测试 正常生产 成品检验 成品入库 货款到帐 成品出库 快递出货 申请用车 专车送货 挑选 特采 进货单 领料单 出库单 NG NG
相关表单或说明
PO/LOGO/注意事项 物料申购单
物料采购
采购合同 样品确认单/进料检验标准
提供图样或实物
采购合同/进货订单 送货单 进料检验标准/进料检验报告
各制程检验标准 量产工具/贴片图/BOM单/技术培训 测试作业指导书/测试检验标准 各工序作业指导书 成品检验标准/盖QA合格章
入库单 收款凭据 销售单 业务提供送货地点及收货人 用车申请单
产品过程流程图
出货检
◇
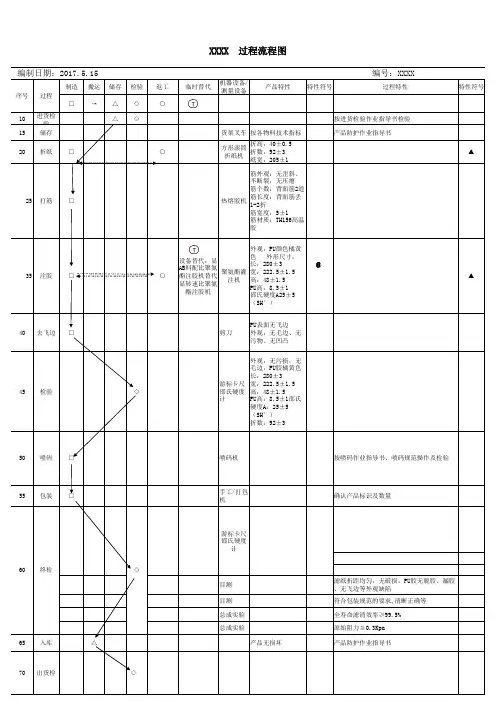
1.“◇”表示检验“□”表示制造、“→”表示搬运、“△”表示贮存、“○”表示返工/返修 2. 产品特性/配合特殊特性符号;▲为过程特殊特性符号; ● 产品安全特性 ; 一般特性无符号 产品安全特性 ● 产品重要特性 过程特殊特性 ▲ 批准: 审核 : 编制 :
XXXX
编制日期:2017.5.15
制造 序号 过程 □ 10 15 20 进货检 验 储存 折纸 □ → △ △ ◇ ◇ ○ 搬运 储存 检验 返工 临时替代
过程流程图
编号:XXXX
机器设备/ 测量设备
产品特性
特性符号
过程特性
特性符号
按进货检验作业指导书检验 货架叉车 按各物料技术指标 ○ 折高:40±0.5 方形滚筒 折数:92±3 折纸机 纸宽:205±1 筋外观:无歪斜、 不断裂,无压瘪 筋个数:背面筋2道 筋长度:背面筋丢 热熔胶机 1-2折 筋宽度:5±1 筋材质:TH156高温 胶 外观:PU颜色橘黄 色 外形尺寸: 设备替代:显 长:280±3 AB料配比聚氨 聚氨酯灌 宽:222.5±1.5 酯注胶机替代 注机 高:48±1.5 显转速比聚氨 PU高:8.5±1 酯注胶机 邵氏硬度A25±5 (SH°) PU表面无飞边 外观:无毛边、无 污物、无凹凸 产品防护作业指导书 ▲
25
打筋
□
35
注胶
□
○
▲
40
去飞边
□
剪刀
45
检验
◇
外观:无污损,无 毛边,PU胶橘黄色 长:280±3 游标卡尺 宽:222.5±1.5 邵氏硬度 高:48±1.5 计 PU高:8.5±1邵氏 硬度A:25±5 (SH°) 折数:92±3
50
产品初始过程流程图(示例)

零件编号:1227 3267
零件描述:气缸盖垫片(金属型)、(上页、下页0Cr18Ni9厚度δ0.25±0.01,中间板Ⅰ0Cr18Ni9厚度δ0.35±0.02,中间板Ⅱ1Cr17Ni7厚度δ0.25±0.01)
工序号
加工
检验
移动
存放
操作描述
关键产品特性
关键过程特性
续表
零件编号:1227 3267
零件描述:气缸盖垫片(金属型)、(上页、下页0Cr18Ni9厚度δ0.25±0.01,中间板Ⅰ0Cr18Ni9厚度δ0.35±0.02,中间板Ⅱ1Cr17Ni7厚度δ0.25±0.01)
工序号
加工
检验
移动
存放
操作描述
关键产品特性
关键过程特性
●
■
▲
26
■
检验
27
●
中间板Ⅰ翻边
16
■
检验
17
●
下页压波
高度0.3±0.05
18
■
检验
19
车间内转序
20
●
中间板Ⅱ冲孔
Φ122+0.5,Φ12.4+0.1,水孔、螺栓孔、燃烧室孔、推杆孔位置和直径尺寸
21
■
检验
22
●
中间板Ⅱ压波
高度0.3±0.05
23
■
检验
24
车间内转序
25
●
中间板Ⅰ冲孔
Φ106±0.2,Φ12.4+0.1,水孔、螺栓孔燃烧室孔、推杆孔位置和直径尺寸
3.5±0.2
■
检验
车间内转序
●
将上页、下页、中间板Ⅰ、中间板Ⅱ进行表面处理
产品过程流程图(范例)
■
焊接电流160~180A 电压380V
★
Φ282.5+1mm
焊接电流160~180A
电压380V
■
① 除油粉配比:5%;
② 脱脂剂配比5%10-15分
钟;
③ 盐酸配比:2%-3%30秒-1 分钟;
■
④ 表调剂:0.2%;
⑤ 磷化剂:10%;
⑥ 水洗:3秒-1分钟
漆膜厚度30~50 um
时间:4~5秒
产品名称
35寸格瑞火盆
产品过程流程图
文件编号:
产品编号
FT-51158 编制日期: 2013年1月10日
修订日期:
产品描述:格瑞火盆有7个部分组成:网罩、盆、底座、板岩圈、拨火棒、柴架、接灰盒
LOW'S-LC-13-01 2013年6月19日
工序 制造 移动 放置 检验 ◆●▲■
◆
部件名称
盆
卡片 盆底
◆
提手
网圈
1
网罩
操作描述 领料
一道成型 二道成型
焊接 打磨
磷化
喷漆
开平下料 滚圆 焊接
设备工具名称 /型号
拖车
产品特性
过程特性
特殊特 性符号
控制方法
物料清单、领料单
备注
冲床 冲床 焊机 角磨机
表面处理流水 线
焊接电流160~180A 电压380V
★
① 除油粉配比:5%;
② 脱脂剂配比5%10-15分
35寸格瑞火盆
产品过程流程图
文件编号:
产品编号
FT-51158 编制日期: 2013年1月10日
修订日期:
产品描述:格瑞火盆有7个部分组成:网罩、盆、底座、板岩圈、拨火棒、柴架、接灰盒
产 品 过 程 流 程 图
产品过程流程图制定部门:制定日期:产品名称顾客名称规格/型号版本阶段状态□第一阶段(初始)■第三阶段修订日期年月日步骤过程流程过程流程名称机器设备/测量设备产品特性过程特性搬运方式特殊特性符号备注10→△□□原材料入厂检验发货货车牌号PA6 L灰分含量L含水量L粘度指数1 L颜色为黑色L20 原材料储运机动叉车是否有遗漏原材料L 每次转运量L 是否在转运过程中出现原料袋跌落L 产品堆放L 核对原材料牌号L30 原材料干燥除湿干燥机原材料牌号L 颜色L 杂质L温度L时间L料仓料量LL40 注塑成型注塑机、模具、模具恒温机真空助力管外管径L 真空助力管外管凸点L 碳罐外管径L碳罐外管凸点L 温度压力传感器安装孔L外观L平面度L重量L50 包装入库仓储笼、薄摆放规范L△膜数量L塑料薄膜使用L仓储笼规格L小纸隔板放置规范L大纸隔板放置规范L装箱单填写规范L出厂检验报告L装箱单放置规范L仓储笼堆垛量L包装外观L备注1.“◇”表示检验、“□”表示加工、“→”表示搬运、“△”表示贮存、“☆”表示返工/返修2.“G”表示产品与安全有关的特殊特性符号;“L”表示产品与安全无关的特殊特性符号。
核准审查制表第页,共页 PPP-2-07A0。
新产品设计-工艺开发流程图解
新产品设计-工艺开发流程图解新产品设计/工艺开发 APQP计划流程图解生产制造可行性分析报告及工艺开发 N多功能小组评审初始过程流程图Y过程初始特殊特性明细表设备、工装及检具清单的编制新设备、工装及检具清单的确定过程特殊特性编制过程流程图车间平面布置图特性矩阵图PFMEA的编制过程特殊特性的修订试生产控制计划的编制指导书的编制生产作业指导书的编制自制件检验指导书的编制新设备的采购新工装、检具设计(自制部分)自制工装、检具验收新工装及专用检具的采购初始过程能力研究计划过程审核(A部分)下面是赠送的团队管理名言学习,初始过程能力研究不需要的朋友可以编辑删除!!!谢谢!!!生产节拍分析1、沟通是管理的浓缩。
生产控制计划编制2、管理被人们称之为是一门综合艺术--“综合”是因为管理涉及基本原理、自产能确认我认知、智慧和领导力;“艺术”是因为管理是实践和应用。
3、管理得好的工厂,总是单调乏味,没有仸何激劢人心的事件发生。
结束4、管理工作中最重要的是:人正确的事,而不是正确的做事。
5、管理就是沟通、沟通再沟通。
6、管理就是界定企业的使命,幵激励和组织人力资源去实现这个使命。
界定使命是企业家的仸务,而激励不组织人力资源是领导力的范畴,二者的结合就是管理。
7、管理是一种实践,其本质不在于“知”而在于“行”;其验证不在于逻辑,而在于成果;其唯一权威就是成就。
8、管理者的最基本能力:有效沟通。
9、合作是一切团队繁荣的根本。
10、将合适的人请上车,不合适的人请下车。
11、领导不是某个人坐在马上指挥他的部队,而是通过别人的成功来获得自己的成功。
12、企业的成功靠团队,而不是靠个人。
13、企业管理过去是沟通,现在是沟通,未来还是沟通。
14、赏善而不罚恶,则乱。
罚恶而不赏善,亦乱。
15、赏识导致成功,抱怨导致失败。
16、世界上没有两个人是完全相同的,但是我们期待每个人工作时,都拥有许多相同的特质。
17、首先是管好自己,对自己言行的管理,对自己形象的管理,然后再去影响别人,用言行带劢别人。
APQP五大阶段的流程图
TR7
向顾客提交 PPAP文件
TR8
监控质量目标 与持续改进
配置库的创建及维护、进行数据的访问控制、集成构建、变更控制、版本控制、发布控制
组织技术培训
详细设计评审 与技术决策
外部系 统认证
向订单履行提 供最终配置
资产管理
需求解释 产
品
维
护
产
改
品
进
整机
集 成
试装
与
与 技 术
联
技
支
调 单元 硬件集
试
转
试
产品质量先 期策划总览
阶段
立项
策划
A样件(概念样件)
B样件(原理样件)
产品设计和开发 过程设计和开发
业务方向
产品管理委 员会
下达项目 评估命令
立项
组建多功 能小组
立项 决策
销售
项目调研与
大客户 可行性分析
订单渠道 市场需求 场策略 策略
财务
多功能小组 (决策支撑)
优化产品质量
目标与策略
TR2
优化过程与产品 质量保证计划
TR3 监控产品与过程质量目标和计划
优化配置管理 计划与方案
创建配置库
配置管理系统的维护、配置库的创建及维护
研发 系统工程
知识产权 分析/
标准研究
技术路线 制定 分析/提供 设计 备选方案 目标
可靠性 和质量 目标
分解目标 产品方 关键器 制定标 成本 案设计 件选型 准计划
识别可制造 性及制造可 测试性需求
制定过程 设计策略
制定生产 策略
识别安装和可 制定客户服务
服务性需求
支持策略
试验标准理解 与可行性分析