
滑块模具设计技巧
0.05-0.07
產品 R0.1
下模板
在設計下模板時,產品周圍讓出(0.05-007mm),底面讓出0.02mm。
0.02
2 上模板間隙設計 Gate处楞边为直角,其他区域楞边为R0.2的圆角
2 上模板間隙設計 Gate处楞边为直角,其他区域楞边为R0.2的圆角
刃口
1.0MM
此3邊為直邊
R0.2
滑冲模具的基本结构如左图,由5块板组成,分别为上模板, 下模板以及吸头固定板,吸头固定板密封板,承接板。
吸頭固定板,材料為鋁(LY12)
吸頭固定板密封板,材料為鋁(LY12)
下模板,材料為4Cr13
上模板,材料為SKD11,59±1° 承接板,材料為鋁(LY12)
TRAY
二.滑冲模具设计标准
1. 下模板間隙設計
一個產品由2個導向塊進行導向(一邊一個),和支架讓開8.09.09
一.滑冲模具的使用范围
如图所示:由于图中产品的进胶方式是搭接式浇口,直沖难以達到客戶 要求,在這種情況下,多采用滑沖方式。
上模板
撘接式澆口
刃口
水平滑行 运动切断
產品
下模板
滑沖的切断方向为水平方向.工作時,上模板保持不動,下模板高 速水平運動,刃口瞬間產生很大的切削力剪切澆口。 这种在水平滑行力的作用下分离开Key与料架的模具叫滑冲。
3.1 刃口的设计要求
要求刃口的斜度是10-15°,可以保证切削韧度与强度。
刃口角度为10-15°
3.2 刃口的设计要求
切削韧角度一般 比进胶处大2-3°。
鎖機臺孔,如3D.
承接板
承接板和TRAY通過外圍定位,要求實配。
吸嘴固定板密封板 吸嘴固定板
4.產品的導向
0.2MM 12
10
M3
0.5
滑块拔模斜度

滑块拔模斜度一、引言滑块拔模斜度是模具设计中的一个重要概念,对于许多塑胶模具、压铸模具等来说,滑块拔模斜度是必不可少的设计元素。
本文将详细介绍滑块拔模斜度的定义、作用、分类以及设计要点,帮助读者更好地理解这一概念。
二、滑块拔模斜度的定义滑块拔模斜度是指模具中与滑块相对应的拔模角度。
在塑胶模具或压铸模具中,滑块是用来抽芯的部件,而滑块拔模斜度则是为了保证在开模时,滑块能够顺利地从模具中抽出。
三、滑块拔模斜度的作用滑块拔模斜度的作用主要有以下几点:1.保证滑块顺利抽出:在开模过程中,如果没有滑块拔模斜度,滑块可能会卡在模具中,影响模具的打开和产品的取出。
而有了合理的滑块拔模斜度,就可以保证滑块在开模时顺利地从模具中抽出。
2.防止产品粘在滑块上:在塑胶模具或压铸模具中,如果产品粘在滑块上,会影响产品的质量和生产效率。
而有了滑块拔模斜度,就可以有效地防止产品粘在滑块上。
3.提高模具的寿命:合理的滑块拔模斜度可以保证模具在使用过程中不会因为滑块的卡涩而受损,从而提高模具的寿命。
四、滑块拔模斜度的分类根据角度大小的不同,滑块拔模斜度可以分为以下几种类型:1.小角度滑块拔模斜度:角度一般在5°以下,适用于产品表面质量要求较高或形状较为复杂的模具。
2.中角度滑块拔模斜度:角度一般在5°到10°之间,适用于大部分常规模具设计。
3.大角度滑块拔模斜度:角度一般在10°以上,适用于产品尺寸较大或需要较大脱模力才能脱出的模具。
五、滑块拔模斜度的设计要点在设计滑块拔模斜度时,需要考虑以下几点:1.根据产品形状和尺寸选择合适的角度范围:不同角度的滑块拔模斜度适用于不同的模具类型和产品要求,需要根据实际情况进行选择。
2.考虑模具结构:滑块拔模斜度的大小和方向受到模具结构的影响,需要考虑模具的总体设计和结构特点来确定合适的滑块拔模斜度。
3.保证强度和耐磨性:滑块拔模斜度的角度大小和材料都会影响其强度和耐磨性,需要进行合理的选材和结构设计以提高其性能。
模具设计-滑块-2

钢
龙模 具 技 术 中 心
地址:江苏省苏州市 网址:
Angle pin(斜导柱)
资料
滑块 2
束块/铲机 (TAPERED INTERLOCKS ) 材料用P3
耐磨板(Wear plate ) 用料同GIB
压块(Wear GIB) 材料要硬度高,耐 磨,多用冷作lider body )
上固定板 斜导柱 母模板
左图是滑块的反铲机构 如果滑块较大, 成型的面 积也大,那么它所 要承受的注射压力也越大。这个时候, 也许单 单只靠 铲机的一 个面难以把滑 块压住,所以, 可以在铲机的底部 ,做一个反斜度 ,以便合 模的时候,铲 机抵死在公模板上。
母模仁 铲机 滑块主体
公模仁
公模板
Created with novaPDF Printer (). Please register to remove this message.
上固定板 斜导柱 母模板 斜导柱 上固定板 母模板
母模仁 铲机 滑块主体
母模仁 铲机 滑块主体
弹簧 公模仁 公模仁
公模板
公模板
第一种: 在滑块的内部放置弹簧, 利用弹簧的 瞬间弹力把滑块推开,然后在滑块的 尾部设置个行程挡块。这种方式很简 便,但不是很安全,因为弹簧容易失效 第二种: 在滑块的尾部,利用在等高螺丝上 弹簧 套弹簧,把滑块往后拉。这种方式 等高螺丝 (定距螺丝) 相对来说比较麻烦,但较安全, 因 为弹簧在外部,容易发现是否失效。 另外,如果滑块出在模具天侧,则 最好是使用这种形式
常用的三种滑块形式 第一种形式, 用于 产品较大,母模板 较厚的情况下。优点是拆装方便, 可以缩短斜导柱长度 第二种形式,适用于所有模具,结构稳固。缺点是拆装不方便, 斜导柱较长 第三种形式,用于抽芯距离较短(<5)的模具, 结构简便,俗称"狗腿式"。缺点是加工困难, 成本 较高 左图是两种常用的滑块制动方式
模具中滑块的设计技巧
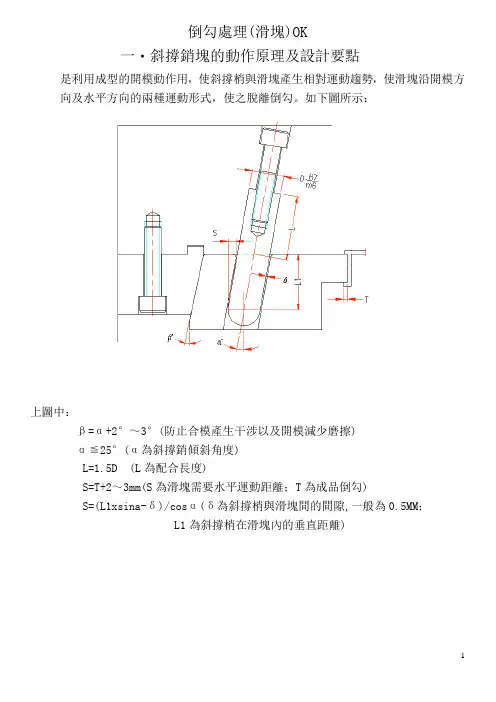
倒勾處理(滑塊)OK一‧斜撐銷塊的動作原理及設計要點是利用成型的開模動作用,使斜撐梢與滑塊產生相對運動趨勢,使滑塊沿開模方向及水平方向的兩種運動形式,使之脫離倒勾。
如下圖所示:上圖中:β=α+2°~3°(防止合模產生干涉以及開模減少磨擦)α≦25°(α為斜撐銷傾斜角度)L=1.5D (L為配合長度)S=T+2~3mm(S為滑塊需要水平運動距離;T為成品倒勾)S=(L1xsina-δ)/cosα(δ為斜撐梢與滑塊間的間隙,一般為0.5MM;L1為斜撐梢在滑塊內的垂直距離)二‧斜撐梢鎖緊方式及使用場合三‧拔塊動作原理及設計要點是利用成型機的開模動作,使拔塊與滑塊產生相對運動趨勢,撥動面B撥動滑塊使滑塊沿開模方向及水平方向的兩種運動形式,使之脫離倒勾。
如下圖所示:上圖中:β=α≦25°(α為拔塊傾斜角度)H1≧1.5W (H1為配合長度)S=T+2~3mm (S為滑塊需要水平運動距離;T為成品倒勾)S=H*sinα-δ/cosα(δ為斜撐梢與滑塊間的間隙,一般為0.5MM;H為拔塊在滑塊內的垂直距離)C為止動面,所以撥塊形式一般不須裝止動塊。
(不能有間隙)四‧滑塊的鎖緊及定位方式由于制品在成型機注射時產生很大的壓力,為防止滑塊與活動芯在受到壓力而位移,從而會影響成品的尺寸及外觀(如跑毛邊),因此滑塊應采用鎖緊定位,通常稱此機構為止動塊或后跟塊。
常見的鎖緊方式如下圖:五.滑塊的定位方式滑塊在開模過程中要運動一定距離,因此,要使滑塊能夠安全回位,必須給滑塊安裝定位裝置,且定位裝置必須靈活可靠,保證滑塊在原位不動,但特殊情況下可不采用定位裝置,如左右側跑滑塊,但為了安全起見,仍然要裝定位裝置.常見六‧滑塊入子的連接方式滑塊頭部入子的連接方式由成品決定,不同的成品對滑塊入子的連接方式可能不同,具體入子的連接方式大致如下:滑塊采用整體式結構,一般適用于型芯較大,強度較好的場合. 采用螺釘固定,一般型芯或圓形,且型芯較小場合.采用螺釘的固定形式,一般型芯成方形結構且型芯不大的場合下. 采用壓板固定適用固定多型芯.七‧滑塊的導滑形式塊在導滑中,活動必須順利、平穩,才能保證滑塊在模具生產中不發生卡滯或跳動現象,否則會影響成品質品,模具壽命等。
模具设计经验-滑块设计
模具设计经验-滑块设计倒勾处理(滑块)一‧斜撑销块的动作原理及设计要点是利用成型的开模动作用,使斜撑梢与滑块产生相对运动趋势,使滑块沿开模方向及水平方向的两种运动形式,使之脱离倒勾。
如下图所示:上图中:β=α+2°~3°(防止合模产生干涉以及开模减少磨擦)α≦25°(α为斜撑销倾斜角度)L=1.5D (L为配合长度)S=T+2~3mm(S为滑块需要水平运动距离;T为成品倒勾)S=(L1xsina-δ)/cosα(δ为斜撑梢与滑块间的间隙,一般为0.5MM;L1为斜撑梢在滑块内的垂直距离)二‧斜撑梢锁紧方式及使用场合简图说明适宜用在模板较薄且上固定板与母模板不分开的情况下配合面较长,稳定较好适宜用在模板厚、模具空间大的情况下且两板模、三板板均可使用配合面L≧1.5D(D为斜撑销直径)稳定性较好适宜用在模板较厚的情况下且两板模、三板板均可使用,配合面L≧1.5D(D为斜撑销直径)稳定性不好,加工困难.适宜用在模板较薄且上固定板与母模板可分开的情况下配合面较长,稳定较好三‧拔块动作原理及设计要点是利用成型机的开模动作,使拔块与滑块产生相对运动趋势,拨动面B拨动滑块使滑块沿开模方向及水平方向的两种运动形式,使之脱离倒勾。
如下图所示:上图中:β=α≦25°(α为拔块倾斜角度)H1≧1.5W(H1为配合长度)S=T+2~3mm (S为滑块需要水平运动距离;T为成品倒勾) S=H*sinα-δ/cosα(δ为斜撑梢与滑块间的间隙,一般为0.5MM;H为拔块在滑块内的垂直距离)C为止动面,所以拨块形式一般不须装止动块。
(不能有间隙)四‧滑块的锁紧及定位方式由于制品在成型机注射时产生很大的压力,为防止滑块与活动芯在受到压力而位移,从而会影响成品的尺寸及外观(如跑毛边),因此滑块应采用锁紧定位,通常称此机构为止动块或后跟块。
常见的锁紧方式如下图:简图说明简图说明滑块采用镶拼式锁紧方式,通常可用标准件.可查标准零件表,结构强度好.适用于锁紧力较大的场合.采用嵌入式锁紧方 式,适用于较宽的 滑块滑块采用整体式锁紧方式,结构刚性好但加工困难脱模距小适用于小型模具.采用嵌入式锁紧方式适用于较宽的滑块.采用拔动兼止动稳定性较差,一般用在滑块空间较小的情况下采用镶式锁紧方式,刚性较好一般适用于空间较大的场合.五.滑块的定位方式滑块在开模过程中要运动一定距离,因此,要使滑块能够安全回位,必须给滑块安装定位装置,且定位装置必须灵活可靠,保证滑块在原位不动,但特殊情况下可不采用定位装置,如左右侧跑滑块,但为了安全起见,仍然要装定位装置.常见的定位装置如下:简图说明利用弹簧螺钉定位,弹簧强度为滑块重量的1.5~2倍,常用 于向上和侧向抽芯.利用弹簧钢球定位,一般滑块 较小的场合下,用于侧向抽芯.利用弹簧螺钉和挡板定位,弹 簧强度为滑块重量的1.5~2倍, 适用于向上和侧向抽芯利用弹簧挡板定位,弹簧的强 度为滑块重量的1.5~2倍,适用 于滑块较大,向上和侧向抽芯.六‧滑块入子的连接方式滑块头部入子的连接方式由成品决定,不同的成品对滑块入子的连接方式可能不同,具体入子的连接方式大致如下:简图说明 简图说明滑块采用整体式结构,一般适用于型芯较大,强度较好的场合.采用螺钉固定,一般型芯或圆形,且型芯较小场合.采用螺钉的固定形式,一般型芯成方形结构且型芯不大的场合下.采用压板固定适用固定多型芯.七‧滑块的导滑形式块在导滑中,活动必须顺利、平稳,才能保证滑块在模具生产中不发生卡滞或跳动现象,否则会影响成品质品,模具寿命等。
注塑模具结构及设计-7(滑块)共39页

斜导柱可以直接固定在模板上,也可以增加固定块来固 定斜导柱。
对于大型复杂的模具, 要考虑方便从正面拆 装斜导柱。
锁紧块是用来压紧滑块,使注射成型 时滑块不因受到注射压力而后退。 锁紧块可以和斜导柱固定块是同一部 件,也可以分开。 锁紧块的角度应该比斜导柱的角度大 2-3度,以便在开模时迅速让开位置。
解决方法
为了保证滑块在滑动过程中,滑动活动顺利,平稳,不发生卡滞或跳动现象, 影响成品品质,模具寿命等,必须设置导滑装置。常见的导滑形式如下:
为了避免或减少在相对运 动时,由于摩擦引起的磨 损,可在滑块的底部和背 部镶入经过淬火的耐磨片。 为了防止咬蚀和取得更好 的润滑,耐磨片和压条可 以采用铜来制做。
采用限位块加弹簧定位时, 如果滑块内部空间不够,也 可以把弹簧加在外部。
限位块加弹簧定位时,要注意当滑 块处在不同的方位时,定位弹簧的 力的要求有所不同。在水平方向的 滑块只需要注意摩擦力和运动惯性, 天侧方向的滑块则要加上自身的重 力,在地侧的滑块可以不需要弹簧, 只依靠自身的重力靠在限位块上。
些,必要时要在模具上增加平衡力的设置。滑块上的斜导柱孔直径要比斜导柱
稍大一点。(0.5-1mm)
挂台式斜导柱
斜导柱常见的型式有挂台式和直通式两大类型。
不加工斜面的压不牢 安装后斜面被压死 斜导柱安装前要把挂台加工出一个斜面
内螺纹固定型直通式斜导柱
头 部 有 扳 手 孔
斜 导 柱 有 扁 位
外螺纹固定型直通式斜导柱 螺栓贯通固定型直通式斜导柱
第一次开模,斜导柱就随定 模固定板运动,滑块未动。
完全开模后,滑块抽芯。
定模滑块使用机动侧向抽芯时,三板模的模架要把锁紧块和斜导柱都固定在定 模固定板上。
两板模的定模抽芯需要使用油缸抽芯, 或者改用假三板模的模架。
模具滑块设计

模具滑块设计倒勾处理(滑块)一‧斜撑销块的动作原理及设计要点是利用成型的开模动作用,使斜撑梢与滑块产生相对运动趋势,使滑块沿开模方向及水平方向的两种运动形式,使之脱离倒勾。
如下图所示:上图中:β=α+2°~3°(防止合模产生干涉以及开模减少磨擦)α≦25°(α为斜撑销倾斜角度)L=1.5D (L为配合长度)S=T+2~3mm(S为滑块需要水平运动距离;T为成品倒勾)S=(L1xsina-δ)/cosα(δ为斜撑梢与滑块间的间隙,一般为0.5MM;L1为斜撑梢在滑块内的垂直距离)适宜用在模板较薄且上固定板与母模板不分开的情况下配合面较长,稳定较好适宜用在模板厚、模具空间大的情况下且两板模、三板板均可使用配合面稳定性较好适宜用在模板较厚的情况下且两板模、三板板均可使用,配合面稳定性不好适宜用在模板较薄且上固定板与母模板可分开的情况下配合面较长,稳定较好三‧拔块动作原理及设计要点是利用成型机的开模动作,使拔块与滑块产生相对运动趋势,拨动面B拨动滑块使滑块沿开模方向及水平方向的两种运动形式,使之脱离倒勾。
如下图所示:上图中:β=α≦25°(α为拔块倾斜角度)H1≧1.5W (H1为配合长度)S=T+2~3mm(S为滑块需要水平运动距离;T为成品倒勾)S=H*sinα-δ/cosα(δ为斜撑梢与滑块间的间隙,一般为0.5MM;H为拔块在滑块内的垂直距离)C为止动面,所以拨块形式一般不须装止动块。
(不能有间隙)四‧滑块的锁紧及定位方式由于制品在成型机注射时产生很大的压力,为防止滑块与活动芯在受到压力而位移,从而会影响成品的尺寸及外观(如跑毛边),因此滑块应采用锁紧定位,通常称此机构为止动块或后跟块。
常见的锁紧方式如下图:滑块采用镶拼式锁紧方式.可查标准零件表结构强度好适用于锁紧力较大的场合采用嵌入式锁紧方式滑块滑块采用整体式锁紧方式结构刚性好但加工困难脱模距小适用于小型模具采用嵌入式锁紧方式适用于较宽的滑块采用拔动兼止动稳定性较差一般用在滑块空间较小的情况下采用镶式锁紧方式刚性较好一般适用于空间较大的场合五.滑块的定位方式滑块在开模过程中要运动一定距离,因此,要使滑块能够安全回位,必须给滑块安装定位装置,且定位装置必须灵活可靠,保证滑块在原位不动,但特殊情况下利用弹簧螺钉定位为滑块重量的于向上和侧向抽芯利用弹簧钢球定位较小的场合下利用弹簧螺钉和挡板定位簧强度为滑块重量的适用于向上和侧向抽芯利用弹簧挡板定位度为滑块重量的于滑块较大六‧滑块入子的连接方式滑块头部入子的连接方式由成品决定,不同的成品对滑块入子的连接方式可能滑结构于型芯较好的场合采用一形场合采形式成方形结构且型芯不大的场合下采适芯七‧滑块的导滑形式块在导滑中,活动必须顺利、平稳,才能保证滑块在模具生产中不发生卡滞或跳动现象,否则会影响成品质品,模具寿命等。
模具设计滑块结构技巧汇总
编码
版
01累计篇数013序模具设计滑块结构技巧
页次7/20
作。
如果不加弹簧3,内缩滑块1由于与契块5长时间磨擦而咬伤。
加了弹簧3后,由于在每次运动时内缩滑块1都与契块5贴合接触,
接触面积较大,就不易咬伤。
特点﹕在内缩滑块侧向增加一弹簧会使内缩滑块动作更加顺畅﹐
且内缩滑块不容易咬伤。
2.1.7.使用范例(七):
动作原理:BLOCK3固定在母模板1上,当PL面打开时,BLOCK4
在弹簧的作用下往内往下运动,带动HOOK PIN往内往下运动,实
现
母模顶出。
合模时,回位梢5首先与公模仁接触,使BLOCK4往上运
动,从而带动HOOK PIN回退。
注意事项:
这种母模顶出机构设计的优点是:设计的空间比较小;限制是斜角梢不。
注塑模具内滑块设计要点
S: 為中板的行程(S建議值為10~~20mm)
a: 為內滑塊的斜角(a建議值為15~~22度)
B
設計要點—行程及間距
A slider
slider
A
lifter
floating insert
6°
4°
lifter
設計時需保證內滑塊有足夠的后退行程,如圖所示即B>2*A(A為內滑塊后退行程,B為兩滑 塊復位后的間距)
另外還需保證滑塊內縮后不會干涉到斜銷頂針等其他機構的頂出
設計要點-模具結構分析
成品頂出狀態
slider
slider
斜銷1
內滑塊4
斜銷4
內滑塊1
內滑塊3
slider
內抽芯入子
slider
斜銷2
內滑塊2
斜銷3
模具平面結構圖
開合模過程﹕
1﹑公模跳中板﹐內抽芯入子帶動內滑塊水平向后退出倒勾 2﹑公母模開模﹐產品外圍滑塊退出倒勾 3﹑斜銷頂出成品﹐四角退出倒勾
設計要點-產品分析
D D
A A
B B
C C
T SEC: A-A
產品內側為整圈倒勾﹐T為產 品內側倒勾尺寸
T SEC: C-Cຫໍສະໝຸດ T SEC: B-BT SEC: D-D
設計要點-內滑塊角度和中板行程
B A
B
A
抽
芯
行
α程
S
中
內滑塊后退行程T
板
行
耐磨板
程
S
T=S * tanα T﹕內滑塊后退行程(T=產品倒勾 + 1.5mm)
滑進導軌
將四個組裝治具鎖在 內抽芯入子上
第四步
將四個內滑塊滑進內抽芯 入子﹐放在治具上
模具结构之滑块(二)
模具结构之滑块(二)引言概述:滑块是模具结构中常见的一个组成部分,其作用是在模具运动过程中进行相对滑动或停止。
本文将深入探讨滑块的结构和功能,以及在模具设计和制造过程中需要注意的问题。
正文内容:1. 滑块的主要结构- 滑块的基本构造:滑块由上滑块和下滑块组成,通过模柱和导柱组件来实现相对滑动。
- 滑块导向结构:为保证滑块的稳定性和准确性,常采用准直销和导套结构。
- 滑块导向面的处理:导向面应具有一定的硬度和耐磨性,通常通过硬质合金或表面热喷涂来实现。
2. 滑块的功能- 制动停止功能:滑块可通过与制动器相结合实现模具停止运动的功能。
- 压紧定位功能:滑块可以用于模具的压紧和定位,确保模具的准确定位。
- 模具射出功能:在注塑成型等工艺中,滑块可用于模具的射出动作。
3. 滑块的选材与制造- 材料选择:滑块要求具有一定的强度、硬度和耐磨性,常用材料包括优质钢、合金钢和工具钢等。
- 制造工艺:滑块的制造通常采用机械制造方法,包括铣削、磨削和切割等加工工艺。
4. 滑块的保养与维修- 滑块的润滑:滑块应定期进行润滑,可采用润滑脂或润滑油进行润滑。
- 滑块的检查与维修:定期对滑块进行检查,如发现磨损或损坏,应及时修复或更换。
5. 滑块的应用注意事项- 滑块的工作环境:滑块工作时需考虑工作环境的温度、湿度和气氛等因素。
- 滑块的安全性:在使用滑块时,要注意滑块的安装和固定,确保其安全可靠。
总结:滑块作为模具结构中重要的组成部分,其结构和功能对于模具的精确性和可靠性至关重要。
正确的选材和制造工艺、定期的保养和维修以及注意应用事项都能有效提高滑块的使用寿命和性能。
在模具设计和制造过程中,需要仔细考虑滑块的位置和功能,以确保模具运行的稳定性和准确性。
模具设计滑块结构技巧
模具设计滑块结构技巧————————————————————————————————作者:————————————————————————————————日期:1用途ﻫ倒勾处理设计是帮助成品于离型方向产生倒勾,造成成品无法离型时,能让成型品顺利离型的一种设计方式。
2作业内容:内缩滑块结构、外张滑块结构、斜梢(HOOKPIN)结构。
2.1内缩滑块结构:主要零件及功能:ﻫ束块(定位件):控制内缩滑块的行程与位置束块材质使用范围:材质硬度NAK80HRC38SKD61 HRC48滑块(滑动件):在顶出动作之前,先将成品倒勾离型。
滑块材质使用范围:材质硬度NAK80 HRC38SKD61 HRC48STA V AX HRC52使用规则:固定件,定位件,滑动件之间的配合,在材质与硬度的选用上,可依加工的难易度予以适当的调配。
对象与对象之间的滑动配合需选用不同的材质或相同的材质,不同的硬度来搭配使用。
为使损耗公差偏重于单一对象,滑配间的对象其材质与硬度不可相同。
2.1.1使用范例(一):ﻫ动作原理:A束块往下拉,鸠尾槽或T型槽带动BSLIDE往内缩达到脱模目的注意事项:ﻫ鸠尾槽上方是成品时,鸠尾槽勿贯穿到成品,因为贯穿会造成合模困难;而合模不良会使塑料流入滑动面造成模具损坏。
开模后SLIDE脱模距离两边加起来要小于D。
尺寸C的强度要足够2.1.2使用范例(二):ﻫ动作原理:ﻫ当PL面打开时,利用SPRING的力量透过COREPIN推动DISCINSERT,顺着DISINSERT的圆心转动,达到脱模目的。
ﻩﻩ注意事项:COREPIN与DISCINSERT配合的A间隙不要过大,避免ﻩDISCINSERT旋转角度>45度,而造成模具合模时压坏DISC INSERTﻩ机构此机构仅适用于小距离的倒勾;在倒勾处的脱模角度,需注意是否足够ﻫﻫﻫﻫﻫﻫﻫﻫﻫﻫ2.1.3使用范例(三):ﻫ当PL1开模时A束块往下拉,突出空间,公母模板(PL2)再打开,利用斜梢(PIN),将SLIDE拨向内侧,达到脱模目的。