
M7120型平面磨床电气控制 说明书要点
电气控制技术课程设计说明书M7120型平面磨床电气控制学院:机电工程学院指导教师:李海军刘宇专业:电气工程及其自动化班级:11级电气一班姓名:温强周琳学号:110512530 110512556设计完成日期:2014年5月4日一、 M7120型平面磨床电气控制设计任务及设计要求 (1)1 控制设计要求 (1)2 控制设计任务 (1)二设计方案 (1)1 主电路设计 (1)2 辅助电路设计 (3)三电气原理图设计 (4)1 主电路设计与分析 (4)2 辅助电路设计及分析 (5)四电气控制板安装与调制 (6)1 控制板任务 (6)2 安装实物图片 (6)3 调试情况 (8)五 PLC控制的设计 (10)1 I/O点分析 (10)2 PLC选型 (10)3 I/O点分配 (10)4 PLC外围接线图 (11)5 PLC程序设计 (12)6 程序的运行与调试 (14)六收获与与体会 (23)七总结:PLC控制与继电器控制的区别 (24)我先对本次的设计进行了总体的思考和分析M7120型平面磨床主要由4台电动机组成,它们分别是:液压泵电动机M1,砂轮电动机M2,冷却泵电动机M3,砂轮升降电动机M4。
M1单向旋转,可实现反接制动、两地控制;M2、M3均单向旋转,M3只有在M2启动后才能运转;M4可实现双向旋转,且只能通过电动控制。
首先绘制原理接线图,随后连电路板、进行调试。
然后根据电气控制电路的线路图,绘制PLC外围接线图,编程PLC的梯形图,调试。
一、 M7120型平面磨床电气控制设计任务及设计要求1 控制设计要求(1)液压泵电动机M1单向旋转,可实现反接制动,两地控制。
(2)M2、M3均单向旋转,M3只有在M2启动后才能运转。
(3)M4可实现双向旋转,且M4只能通过电动控制。
(4)M1、M2、M3均有过载保护功能,整个电路具有短路保护功能。
(5)机床控制电路及指示灯电路,电压均为380V。
其中HL1为控制指示灯,HL2为M1运转指示灯,HL3为M2及M3运转指示灯,HL4为M4运转指示灯。
2 控制设计任务(1)绘制电气控制原理图(A2图幅),PLC外围接线图(A3图幅),编写PLC控制程序。
(2)制作电气控制板:按照设计指导书要求的控制功能,制作安装液压泵电动机M1,砂轮电动机M2,冷却泵电动机M3,砂轮升降电动机M4主回路及控制回路,取消控制变压器及照明灯。
(3)完成设计说明书。
二设计方案1 主电路设计根据设计要求,液压泵电动机M1单向旋转可实现反接制动、两地控制,M2、M3均单向旋转,M4可实现双向旋转。
M1、M2、M3均有过载保护功能,整个电路具有短路保护功能。
2 辅助电路设计方案一方案二方案二较方案一更加清晰明了,将负载(线圈及指示灯)放到一侧。
方案二比方案一实物接线更加方便快捷。
根据上述两种方案的比较,最终选择方案二。
三电气原理图设计1 主电路设计与分析U、V、W为三相电源,QF为空气开关,起短路、过载、失压、欠压保护;KM2为正转触点,KM3为制动触点,R起限流的作用。
KM4为电动机M2的正转触点,KM5为电动机M3正转触点,KM6为电动机M4的正转触点,KM7为电动机M4的反转触点。
FR为热继电器起过载保护。
2 辅助电路设计及分析(1)按下SB0按钮,交流接触器KM1的线圈得电,其常开触点闭合,实现自锁,若要控制电路断开电源,按下SB1按钮。
(2)按下SB2或SB3按钮,交流接触器KM2的线圈均能得电,其常开触点闭合,自锁,实现两地闭合控制,按下SB4或SB5按钮,KM2的线圈均能失电,实现两地断开控制。
(3)当电动机M1的转速快一定程度时,速度继电器KS闭合。
按下SB4或SB5按钮,KM2的线圈失电,KM3的线圈得电,电动机M1反接制动。
(4)按下SB7按钮,KM4的线圈得电,其常开触点闭合,实现自锁。
按下SB8按钮,KM5的线圈得电,其常开触点闭合,实现自锁。
为使M3在M2启动后才能运转需将KM4线圈的常开触点串联到KM5线圈的支路中。
(5)按下SB6按钮,KM4、KM5的线圈失电,M2、M3均停止转动(6)按下SB9按钮线圈KM6得电,电动机M4正转。
按下SB10按钮线圈KM7得电,电动机M4反转。
正反转电路不能同时工作,需加互锁。
且要求M4电动机点动控制,所以不需加自锁。
(7)指示灯电路:按下SB0按钮时KM1的常开触点闭合,指示灯HL1亮;按下SB2或SB3按钮时KM2或KM3的常开触点闭合,指示灯HL2亮;按下SB7按钮时KM4的常开触点闭合,指示灯HL3亮;按下按钮SB9或SB10,KM6或KM7的常开触点闭合,指示灯HL4亮。
四电气控制板安装与调制1 控制板任务按照设计指导书要求的控制功能,制作安装液压泵电动机M1,砂轮电动机M2,冷却泵电动机M3,砂轮升降电动机M4主回路及控制回路,取消控制变压器及照明灯。
2 安装实物图片说明:该实物连接严格依据电气原理图,由于没有速度继电器,只好用旋钮开关来代替。
3 调试情况(1)问题:接触器KM4,在整个控制板接入电源后发生振颤现象解决方法:KM4接触器发生振颤原因:电压不够、弹簧弹力不够、短路环断裂、内部有异物。
当拆开接触器时发现短路环断裂,及时更换接触器后没有发现此类问题。
(2)问题:在整个控制板接入电源后,按下SB4或SB5按钮HL2指示灯不熄灭。
解决方法:错将按钮SB4与SB5并联,将其并联后断开一个常闭按钮不能使KM2的线圈失电,则指示灯HL2无法熄灭。
所以应将这两按钮串联,这样断开任一个按钮就能实现HL2指示灯熄灭。
(3)问题:在整个控制板接入电源后,按下SB7按钮,接触器KM4不吸合,按下SB8按钮,接触器KM5不吸合,HL3指示灯不亮。
解决方法:认真检查说连接线路没有发现接错的问题,发现按钮SB6一个触头的线接的不牢靠导致无法给KM4线圈、KM5线圈供电。
(4)问题:接通电源后,不能实现反接制动和正反转解决方法:电源本来应该是三项,我们实际接成了两项。
两项电换向无意义。
所以,接三相电。
(5)问题:一台热继电器过载断开,所有电路断电解决方法:由于之前没彻底理解题目要求,所以将3台热继电器串联。
将他们并联到电路之后就解决了这个问题。
五 PLC控制的设计1 I/O点分析输入点共有12个,输出点共有11个。
2 PLC选型考虑到I/O点得留有15%-20%的裕度,应选CPM1A 40CD R-D 其中CPM1A是欧姆龙的一种型号,40是表示,有24个输入点,16个输出点。
3 I/O点分配输入输出器件符号功能输入点器件符号功能输入点SB0 供电00000 KM1 控制指示灯亮01000SB1 总停止00001 KM2 M1启动01001 SB2 M1 a地启动00002 KM3 M1反接制动01002 SB3 M1 b地启动00003 KM4 M2启动01003 SB4 M1 a地停止00004 KM5 M3启动01004 SB5 M1 b地停止00005 KM6 M4点动正转01005SB6 M3、M3停止00006 KM7 M4点动反转01006SB7 M2启动00007 控制指示灯指示电路供电01007SB8 M3启动00008 M1运转指示灯指示M1运转01008SB9 M4点动正转00009 M2、M3运转指示灯指示M2、M3运转01100SB10 M4点动反转00010 M4运转指示灯指示M4运转01101KS 速度继电器000114 PLC外围接线图5 PLC程序设计指令操作数LD 0.00 OR 10.00 ANDNOT 0.01 IL(02)LDNOT 0.01 OUT 10.00 LD 0.02 OR 0.03 OR 10.01 ANDNOT 0.04 ANDNOT 0.05 ANDNOT 10.02 OUT 10.01 LD 0.04 OR 0.05 OR 10.02 AND 0.11 ANDNOT 10.01 OUT 10.02 LDNOT 0.06IL(02)LD 0.07 OR 10.03 OUT 10.03 LD 0.08 OR 10.04 AND 10.03 OUT 10.04 ILC(03)LD 0.09 ANDNOT 10.06 OUT 10.05 LD 0.10 ANDNOT 10.05 OUT 10.06 LD 10.00 OUT 10.07 LD 10.01 OR 10.02 OUT 10.08 LD 10.03 OUT 11.10LD 10.05OR 10.06OUT 11.11ILC(03)6 程序的运行与调试(1)接通0.00时,10.00得电,KM1自锁,电路供电(2)接通0.02时,10.01得电,自锁。
a地启动电动机M1。
(3)此时,电动机M1的运转指示灯亮(4)接通0.04时,10.01断电。
a地停止M1。
(5)或接通0.05时,10.01断电。
b地停止M1(6)M1电机转速达到一定值时,速度继电器KS闭合。
(7)断开0.04时,10.01断电,10.02得电,自锁。
电动机M1开始反接制动。
(8)断开0.05时,也能达到这种效果。
(9)反接制动后,电动机M1转速降到一定值时,速度继电器KS断开(10)接通0.07时,10.03得电,自锁。
电动机M2启动。
(11)此时M2或M3运转指示灯亮(12)在按下0.08时,10.04得电,自锁。
电动机M3启动。
(13)若未接通0.07时,接通0.08,10.04不得电。
电动机M3不能启动。
(14)按下0.06时,10.03、10.04都断电。
电动机M2和M3停止。
(15)按下0.09时,10.05得电。
电动机M4运转。
(16)松开0.09时,10.05断电。
电动机M4停止运转,实现点动控制。
17)此时M4运转指示灯亮六收获与与体会为了完成这次课程设计,我们放弃了五一的假期,取消了一切娱乐计划。
通过电气控制技术的课程设计实施,我们握电气控制系统的设计方法、电器元件的选用、电气控制线路的安装于调试,掌握可编程控制器硬件电路的设计方法,熟练使用小型可编程控制器的编程软件,掌握可编程控制器软件程序的设计思路和梯形图的设计方法,掌握可编程控制器程序的应用及调试、监控、运行方法,掌握设计资料整理和绘图软件的使用方法,在设计过程中培养学生从事设计工作的整体观念,通过较为完整的工程实践基本训练,为综合素质全面提高及增强工作适应能力打下坚实的基础。
通过几天的实际操作,我们更加巩固了课堂上所学到的知识,同时明白了实验和操作的必要性。
学到了书本上没有的知识,强化了我们实际操作的能力。
并且小组内分工明确,锻炼了相互合作的精神。
两人相互取长补短,很好的完成本次课程设计。
七总结:PLC控制与继电器控制的区别(1)逻辑控制继电器控制是利用各电器件机械触点的串、并联组合成逻辑控制。
M7120平面磨床PLC课程设计说明书
XXX学院综合课程设计说明书题目:学生姓名:摘要前言第一章1.1 理图 (7)1.2 功能 (9)1.3 M7120第二章2.1PLC3.1PLC3.2PLC第四章M7120平面磨床的PLC控制 (13)4.1 M7120平面磨床PLC输入/输出分配 (13)4.2 M7120平面磨床PLC控制接线图 (14)4.3 M7120平面磨床PLC流程图 (15)4.4 M7120平面磨床梯形图 (16)4.5 M7120平面磨床在s7—200中的仿真 (19)4.6 M7120平面磨床PLC指令语句 (20)总结 (21)参考文献 (22)摘要本次设计的内容主要是利用PLC(ProgrammableLogicController)对M7120平面磨床的控制部分进行改造。
我先对本次的设计进行了总体的思考和分析,使自己对M7120平面磨床的基本结构、运动情况、加工工艺要求等有一定的了解。
M7120平面磨床主要有车身、主轴变速箱、尾座进给箱、丝杠、光杠、刀架和溜板箱等组成。
对M7120平面磨床电气控制部分进行分析得出它需要完成开门断电功能、主轴电动机的正反转控制功能、刀架的快速移动功能、冷却泵电动机的控制。
然后根据电气控制电路的线路图,编译PLC的梯形图,编译通过后,利用PLC实验台进行实验仿真。
由于PLC极高的可靠性,极丰富的指令集,易于掌握,便捷的操作,丰富的内置集成功能,实时特性。
因此使M7120平面磨床在完成原有的功能特点外,还具有安装简便、稳定性好、易于维修、扩关键词AbstractThisdesign'scontentismainly(ProgrammableLogicController)makesthetrans formationusingPLCtotheM7120surfacegrindingmachine'scontrolsection.Iha vecarriedontheoverallponderandtheanalysisfirsttothistimedesign,enable sitselftotheM7120surfacegrindingmachine'sbasicstructure,themovementsi tuation,theprocessingtechnologicalrequirementandsoontohavecertainunde rstanding.TheM7120surfacegrindingmachinemainlyhascompositionsandsoona utomobilebody,mainaxlegearbox,tailstockgearbox,guidescrew,feedrod,too制系统是采用固定接线的,很难适应这个要求。
磨床的电气控制(M7120)
执行机构
根据控制系统发出的指令,驱动磨床各部分 制
安全保护
通过电机控制系统,实现磨床主轴、工作 台等的精确运动,确保加工精度。
通过传感器系统实时监测磨床工作状态, 当出现异常时,控制系统自动采取措施, 如停机、报警等,确保设备和人员安全。
故障诊断与排除
工作效率优化
磨床的电气控制(M7120)
目录
• 磨床概述 • M7120磨床介绍 • M7120磨床的电气控制系统 • M7120磨床的电气控制电路分析 • M7120磨床的电气控制系统的维
护与保养
01
磨床概述
磨床的定义与分类
总结词
磨床是一种利用磨料和磨具对工件进行磨削加工的机床,根据加工方式和应用领域不同,可分为多种类型。
详细描述
磨床是一种广泛应用于机械制造领域的机床,其主要利用磨料和磨具对工件进行磨削加工,以达到精确的尺寸和 表面粗糙度要求。根据不同的加工方式和应用领域,磨床可分为平面磨床、外圆磨床、内圆磨床、无心磨床、工 具磨床等类型。
磨床的应用领域
总结词
磨床广泛应用于汽车、航空、能源、模具、刀具等领 域,是精密加工和高效加工的关键设备之一。
详细描述
磨床作为一种高精度和高效率的加工设备,被广泛应用 于汽车、航空、能源、模具、刀具等领域。在汽车工业 中,磨床主要用于发动机零件、变速器零件、刹车系统 零件等的加工;在航空工业中,由于对材料和加工精度 要求极高,磨床成为不可或缺的加工设备;在能源领域 ,核电、风电等大型零部件的加工也离不开磨床;在模 具和刀具领域,磨床更是关键的加工设备,用于提高工 件的精度和寿命。
一步向智能化、高效化方向发展,实现更加高效、精准的加工。
02
M7120磨床介绍
M7120型平面磨床的拖动特点及控制要求(精)

砂轮架的上部有燕尾型导轨,可以沿 着滑座上的水平导轨作横向移动.
返回
拖动特点
4.切削液的供给
控制要求
冷却泵电动机M3拖动切削泵旋转,供给砂轮和工件切 削液,同时切削液带走磨下的铁屑。要求砂轮电动机M2和 冷却泵电动机M3是顺序控制。
返回
拖动特点
5.电磁吸盘的控制
控制要求
工件可以直接用螺钉和压板直接固定在工作台上,也可 以在工作台上装电磁吸盘,将工件吸附在电磁吸盘上。因 此,要求电磁吸盘有充磁和退磁环节。为保证安全,要求 电动机M1、M2、M3、M4四台电动机与电磁吸盘之间有电气 联锁装置。即电磁吸盘充磁后,电动机才能启动。电磁吸
控制要求
2、工作台的往复运动 矩形工作台的往复运动,是由液压传动完成的,因为 液压传动换向平稳,易于实现无级调速。液压泵电动机 M1拖动液压泵,工作台在液压作用下作纵向往复运动
当装在工作台前侧的换向挡铁碰撞床身上的液 压换向开关时,工作台就自动改变了方向。
返回
拖动特点
控制要求
3 、砂轮架的升降运动、横向进给 M4是砂轮升降电动机,用于磨削过程中调整砂轮与工件 之间的位置
盘不工作或发生故障时,三台电动机均不能启动。
返回
本次课结束,谢谢!
作业:
上网查询,了解平面磨床的结构及运
动形式
M7120平面磨床的拖动特点及控制要求
学
校:承德技师学院
授课人:李砂轮的旋转运动
控制要求
砂轮电动机M2装在砂轮箱内,带动砂轮旋转,对工件 进行磨削加工。
为了使磨床体积小,结构简单和提高其加工 精度,采用装入式电动机,将砂轮直接装在电动机 轴上。
返回
拖动特点
平面磨床电气控制
知识链接:
二、M7120平面磨床工作原理
2.控制电路分析 (2)砂轮电机M2及冷却泵电机 M3的控制
项目四任务三
任务三 M7120平面磨床电气控 制电路故障的排除
知识链接:
二、M7120平面磨床工作原理
2.控制电路分析 (3)砂轮升降电机M4的控制
项目四任务三
任务三 M7120平面磨床电气 控制电路故障的排除
完成工作任务指导:
二、机床排故
2.排除第二个故障点 (1)故障现象描述:砂轮升 降电机M4上升失效 (2)分析过程: (3)故障点位置(120-121)
项目四任务三
任务三 M7120平面磨床电气 控制电路故障的排除
完成工作任务指导:
二、机床排故
知识链接:
三、M7120平面磨床典型故障
项目四任务三
故障序号
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16
故障点
(016,017) (037,038) (039,040) (048,062) (061,068) (085,101) (099,100) (087,150) (120,121) (128,138) (136,137) (142,143) (146,147) (077,170) (159,164) (174,175)
知识链接:
一、M7120平面磨床的主要结构
项目四任务三
任务三 M7120平面磨床电气控 制电路故障的排除
知识链接:
二、M7120平面磨床工作原理
1.主电路分析
项目四任务三
任务三 M7120平面磨床电气控 制电路故障的排除
知识链接:
二、M7120平面磨床工作原理
m7120型磨床

M7120型平面磨床典型故障分析
一、砂轮只能上升,不能下降。
1. 故障分析: 从故障现象中可以判断出砂轮升降电动机M4、主电路电源、控制电 路110V电源是正常的,故障可能出现在以下几个方面: •首先检查SB6、SB7触头或其接线是否有松动。 •检查接触器KM3辅助常闭触头或其接线是否有松动。 •检查接触器KM4线圈或其接线是否有松动。 •检查接触器KM4主触头或其接线是否有松动。
M7120型磨床的电气控制
一、M7120型平面磨床的主要结构及运动形式 平面磨床是用砂轮进行磨削加工各种零件平面 的一种机床,M7120型平面磨床是平面磨床中使用较 为普遍的一种机床,该磨床操作方便,磨削精度高, 适应磨削精密零件和各种工具。 • 磨床是利用砂轮的周边或端面对工件的外圆、内孔、端面、 平面、螺纹及球面等进行磨削加工的一种精密加工设备。 • 它是常见机电一体的电力机械,是机电行业人员的重要工 作对象之一。作为一名电气控制技术人员必须熟悉磨床的 结构、工作原理和性能特点,掌握其运动形式及控制要求, 并能正确熟练地进行磨床的检测、操作、故障分析和维护。
M7120型磨床的电气控制
(2) 砂轮电动机M2及冷却泵电机M3的控制
当KV吸合后,按下启动按钮SB4,接触器KM2通电吸合并自锁,砂轮电 动机M2启动运转。于冷却泵电动机M3与M2联动控制,所以M3与M2同时启 动运转。若按下停止按钮SB5,接触器KM2线圈断电释放,电动机M2与M3 同时断电停转。 两台电动机的热断电器FR2的常闭触头都串联在KM2中,只要有一台电 动机过载,就使KM2失电。
M7120型磨床的电气控制
二、平面磨床的电力拖动特点及控制要求
• 砂轮电动机、液压泵电动机和冷却泵电动机都只要求单方向旋转。 冷却泵电动机随砂轮电动机运转而运转,但冷却泵电动机不需要 时,可单独断开冷却泵电动机。 • 具有完善的保护环节:各电路的短路保护,电动机的长期过载保 护,零压保护,电磁吸盘的欠电流保护,电磁吸盘断开时产生高电 压而危及电路中其它电气设备的保护等。 • 保证在使用电磁吸盘的正常工作时和不用电磁吸盘在调整机床工 作时,都能开动机床各电动机。但在使用电磁吸盘的工作状态时, 必须保证电磁吸盘吸力足够大时,才能开动机床各电动机。 具有电磁吸盘吸持工件、松开工件,并使工件去磁的控制环节。 必要的照明与指示信号
M7120平面磨床控制电路分析.
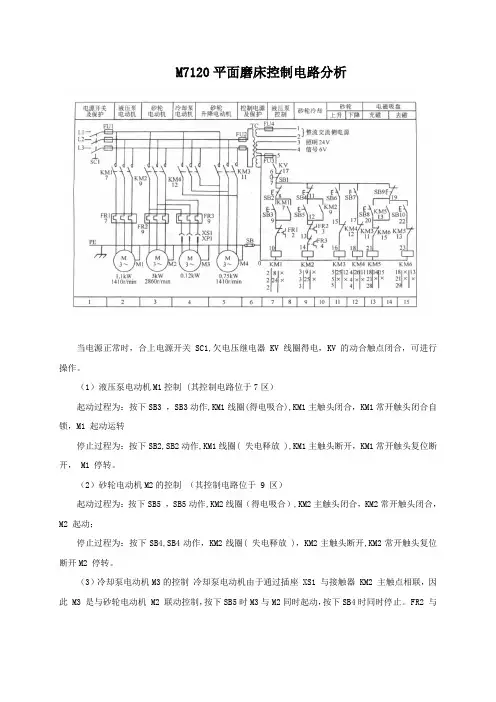
M7120平面磨床控制电路分析当电源正常时,合上电源开关 SC1,欠电压继电器 KV线圈得电,KV 的动合触点闭合,可进行操作。
(1)液压泵电动机M1控制 (其控制电路位于7区)起动过程为:按下SB3 ,SB3动作,KM1线圈(得电吸合),KM1主触头闭合,KM1常开触头闭合自锁,M1 起动运转停止过程为:按下SB2,SB2动作,KM1线圈( 失电释放 ),KM1主触头断开,KM1常开触头复位断开, M1 停转。
(2)砂轮电动机M2的控制(其控制电路位于 9 区)起动过程为:按下SB5 ,SB5动作,KM2线圈(得电吸合),KM2主触头闭合,KM2常开触头闭合,M2 起动;停止过程为:按下SB4,SB4动作,KM2线圈( 失电释放 ),KM2主触头断开,KM2常开触头复位断开M2 停转。
(3)冷却泵电动机M3的控制冷却泵电动机由于通过插座 XS1 与接触器 KM2 主触点相联,因此 M3 是与砂轮电动机 M2 联动控制,按下SB5时M3与M2同时起动,按下SB4时同时停止。
FR2 与FR3的常闭触点串联在 KM2线圈回路中,M2、M3中任一台过载时,相应的热继电器动作,都将使 KM2 线圈失电,M2、M3 同时停止。
(4)砂轮升降电动机M4的控制其控制电路位于 11 区, 12 区,采用点动控制。
砂轮上升控制过程为:按下 SB6 , SB6动作,KM3线圈(得电吸合)KM3主触头闭合,M4 起动正转运转,砂轮上升。
当砂轮上升到预定位置时,松开 SB6 ,SB6复位断开,KM3线圈(失电释放),KM3主触头断开,M4 停转,砂轮停止上升。
砂轮下降控制过程为:按下 SB7,SB7动作,KM4线圈(得电吸合)KM4主触头闭合,M4 起动反转运转,砂轮下降。
当砂轮下降到预定位置时,松开 SB7,SB7复位断开,KM4线圈(失电释放),KM4主触头断开,M4停转,砂轮停止下降。
2。
M7120磨床电气故障的分析与排除
❖ 7、四台电动机都不工作,照明工作正常
知识3 平面磨床电路常见故障的排除
❖ 熔断器FU1、FU3熔断;欠电压继电器KV损坏; 相关整流电路VC损坏、熔断器FU4熔断;QS1及 相关连接导线断开。
❖ 8、液压泵电机M1缺相
❖ 接触器KM1主触点;热继电器FR1热元件;液压 泵电机M1及连接导线有一相断开。
知识2 平面磨床电气控制线路分析
❖ FR2 与 FR3 的常闭触点串联在 KM2 线圈回路 中, M2 、M3 中任一台过载时,相应的热继电 器动作,都将使KM2线圈失电, M2 、M3 同时 停止。
❖ (4)砂轮升降电动机控制 采用点动控制。 砂轮上升控制过程为:按下 SB6 , SB6 +
→ KM3 + → M4 起动正转。 当砂轮上升到预定位置时,松开 SB6 ,
知识1 平面磨床主要结构
❖ 3.工作台和砂轮的往复运动 是靠液压泵电动 机进行液压传动,液压传动较平稳,能实现无 级调速,换向时惯性小,换向平稳。
❖ 4.冷却液的供给 冷却泵电动机带动冷却泵供 给砂轮和工件冷却液,同时利用冷却液带走磨 下的铁屑。
❖ 5.电磁吸盘控制 将工件吸附在电磁吸盘上; 要有充磁和去磁的控制环节。为保证安全,电 路中装有欠电压继电器,起失磁保护作用。
❖ (2)磁吸盘控制电路 它由整流装置、控制装置及保护装置等组成。 整流部分由整流变压器 T 和桥式整流器 VC 组 成,输出 110V 直流电压。
❖ (3)电磁吸盘保护环节 ① 欠电压保护 ② 电磁吸盘线圈的过电压保护 ③ 电磁吸盘的短路保护
知识3 平面磨床电路常见故障的排除
❖ 1、整流器VC损坏;
常用磨床控制电路设计1.M7120型平面磨床控制程序设计
【任务目标】
了解M7120型平面磨床 的控制原理。
1
能设计出基于PLC控制 的M7120型平面磨床的 控制电路。
能编写M7120型平面
3
2
磨床的控制程序。
【任务实施】
一、建立I/O分配表
列出M7120型平面磨床PLC的输入/输出点分配表,见表11-5-1所示。
输入信号 名称 电压继电器 总停止按钮 液压泵电动机M1停止按钮 液压泵电动机M1启动按钮 砂轮机M2停止按钮 砂轮机M2启动按钮 代号 KV SB1 SB2 SB3 SB4 SB5 输入点编号 X000 X001 X002 X003 X004 X005 名称 液压泵电动机M1接触器 砂轮机M2接触器 砂轮上升接触器 砂轮下降接触器 电磁吸盘充磁接触器 电磁吸盘退磁接触器 输出信号 代号 KM1 KM2 KM3 KM4 KM5 KM6 输出点编号 Y000 Y001 Y002 Y003 Y004 Y005
【任务实施】
三、编写控制程序
M7120型平面磨床PLC指令语句表如图11-5-4(b)所示。
图11-5-4(b)
M7120型平面磨床PLC指令语句表
XXXXX XXXXX
COM1 Y0 Y1 Y2 Y3 COM2 Y4 Y5 Y6 KM5 KM6 KM7 KM1 KM2 KM3 KM4 AC380V
图11-5-3
M7120型平面磨床PLC控制接线图
【任务实施】
三、编写控制程序
M7120型平面磨床PLC控制梯形图如图11-5-4(a)所示。
图11-5-4 (a) M7120型平面磨床PLC控制梯形图
按下按钮SB8,接触器KM5闭合,电磁吸盘YH充磁; 按下按钮SB9,电磁吸盘YH停止充磁;按下按钮SB10, 接触器KM6闭合,电磁吸盘YH点动退磁。
M7120型平面磨床
电动机M4起动正转,砂轮上升,
因为砂轮升降是短时运转,所以采用点动控制。按下点动按钮SB6,接触器KM3线圈获
上升到所需的位置时,松 开SB6,KM3线圈断电释放,电动机M4停转,砂 轮停止上升。
电吸合,电动机M4起动正转,砂轮上升,
点动按钮SB7
按下点动按钮SB7,接触器KM4线圈获 电吸合,电动机M4起动反转,砂轮下降,砂轮下降到所需的位
放 电 电 容 电磁吸盘YH线圈
欠电压继电器 放电 电阻
保护装置由放电电阻R、放电电容C及欠电压继电器 KV组成。
1)充磁过程。
按下起动按钮 SB8,接触器 KM5线圈获电吸 合,KM5主触头 闭合,电磁吸盘 YH线圈获电,工 作台充磁吸住工 件。同时KM5自 锁触头闭合,联 锁触头断开。
工作台
砂 轮
平面磨床的主运动是砂轮的旋转运动。工作台的纵向往返 移动为进给运动,砂轮箱升降运动为辅助运动。工作台每 完成一次纵向进给时,砂轮自动作一次横向进给,当加工 完整个平面以后,砂轮由手动作垂直进给。
2.M7120型平面 磨床的电力拖动及 控制要求
1)M7120型平面磨床采用分散拖动,液压泵电动 机、砂轮电动机、砂轮箱升降电动机和冷却泵电 动机全部采用普通笼型交流异步电电动机.
首先检查变压器Tc的整流输入端熔断器FU4及 电磁吸盘电路熔断器FU5的熔体是否熔断;
首先检查变压器Tc的整流输入端熔断器FU4及电磁吸盘电路熔
断器FU5的熔体是否熔断;
再检查接插器x2的接触是否良好,可用万用表直流电压挡测量X2
两触头间的电压是否正常。
如果上述检查均未发现故障,则可检查电磁吸盘YH线圈的两个出 线头,如果电磁吸盘YH密封不好,受冷却液的浸蚀易使绝缘损坏, 造成两个出线头间短路或出线头本身断路。当线头间形成短路时, 若不及时检修,就有可能烧毁整流器uR和整流变压器TC,这一点 应在日常维护时引起注意。
M7120平面磨床电气线路的安装(故障排除)
图14-1 普通车床结构示意图 1-进给箱2-挂轮箱 3-主轴变速箱 4-溜板刀架5-溜板箱6-尾架7-丝杠8-光杆9-床身
2.电力拖动特点及控制要求 (1)主拖动电动机从经济性、可靠性考虑,一般选用三相笼型异步电动机,不进行电气调速。 为满足调速要求,采用机械变速,主拖动电动机与主轴间采用齿轮变速箱。 (2)为了车削螺纹(主轴要求有正反转),对于小型车床,主轴正反转由主拖动电动机正反转 来实现,当主拖动电动机容量较大时,主轴上正反转采用电磁摩擦离合器的机械方法来实现。 (3)主电机起动停止应能实现自动控制,采用按钮操作,容量小的可直接起动,容量大的常采 用Y-△减压起动,停车必须有制动措施,一般采用机械或电气制动的方法。 (4)车削加工时,刀具与工件温度较高,必须配合冷却,且冷却泵电机应在主轴电机起动之后 方可选择起动与否,当主轴电机停止时,冷却泵电机应立即停止。 (5)控制电路应具有必要的过载,短路,失欠压等保护装置,同时还应有安全可靠的电压和局 部照明装置(即必须使用36或24∨的安全电压)。 3.电气控制电路分析 图14-2为CA6140型普通车床的电气控制线路,分为主电路、控制电路及照明电路三部分。 (1)主电路分析 主电路中共有三台电动机。M1为主轴电动机;M2为冷却泵电动机;M3为刀架快速移动电动机。 三相交流电源经转换开关QS1引入。主轴电动机M1由接触器KM1控制起动,热继电器FR1为主轴 电动机M1的过载保护。冷却泵电动机M2由中间继电器KA1控制起动停止,热继电器FR2为其过载保 护。刀架快速移动电动机M3由中间继电器KA2控制起动停止,由于M3是短期工作,故未设过载保 护。
项目学习情境2
平面磨床电气控制线路和常见故障分析
磨床是机械制造中广泛用于获得高精度高质量零件表面加工的精密机床,它是利用砂轮周边或端面进行 加工的,磨床的种类很多,按其性质可分为外圆磨床、内圆磨床、内外圆磨床、平面磨床、工具磨床以及一 些专用磨床。磨床上的主切削刀具是砂轮,平面磨床就是用砂轮来磨削加工各种零件的平面的最普通的一种 机床。 1.M7120平面磨床结构和运动分析 M7120平面磨床结构如图14-3所示。它由床身、工作台、电磁吸盘、砂轮箱、滑座、立柱及撞块等组成。 工作台上装有电磁吸盘,用以吸持工件,工作台在床身的导轨上作往返运动,主轴可在床身的横向导轨 上作横向进给运动,砂轮箱可在立柱导轨上作垂直运动。平面磨床的主运动是砂轮的旋转运动。工作台的纵 向往返移动为进给运动,砂轮箱升降运动为辅助运动。工作台每完成一次纵向进给时,砂轮自动作一次横向 进给,当加工完整个平面以后,砂轮由手动作垂直进给。 M7120平面磨床共有四台电动机,砂轮电动机是主运动电动机,直接带动砂轮旋转;砂轮升降电动机拖动 拖板沿立柱导轨上下移动;液压泵电动机拖动高压油泵,高压油供给液压系统;工作台的往复运动是由液压 系统传动的;冷却泵由另一台电动机拖动。 2.电力拖动特点及控制要求 (1)电力拖动的特点 采用多电机拖动,机床运行要求平稳,采用液压传动台,由单独的电动机拖动液压泵;砂轮要求高速旋 转,主电动机采用一对磁极的异步电动机;为保持工件的精度,用电磁吸盘吸牢工件;磨削过程中必须提供 冷却液,要有冷却泵。四台电机全部采用普通笼型交流异步电动机,磨床的砂轮,砂轮箱升降和冷却泵不要 求调速;工作台往返运动是靠液压传动装置进行的,采用液压无级调速,运行平稳;换向是通过工作台上的 撞块碰撞床身上的液压换向开关来实现的。