
正弦曲线圆柱凸轮的建模及其四轴数控加工
在西门子802D四轴铣床上加工圆柱凸轮的过程优化
在西门子802D四轴铣床上加工
圆柱凸轮的过程优化
秦皇岛职业技术学院 (河北OO6OO4) 冯正奎毕长波
圆柱凸轮机构工作时,从动件运动的方向往往与凸
轮轴线方向一致,并且凸轮槽中的滚子轴线与凸轮的轴
线正交。所以,加工圆柱凸轮时,与滚子等直径的铣刀
的轴线也要与凸轮轴线正交。在立式铣床上,凸轮的轴
线沿 轴方向安装时,加工过程中l,轴方向没有运动,
即刀具始终在XZ平面内运动。
本文提到的设备是XKA714B型数控铣床,配备了
烟台生产的315mm直径的赢、卧两用数控转台。应用
MasterCAM软件生成加工程序。笔者初次使用数控转
台,共加工了两种凸轮(6件)。一种是直径200mm、
长200mm的黑色含油尼龙材质的凸轮,在圆柱面上铣
削出宽30mm、深24ram的曲线槽;另一种是直径
177ram、长80mm带有螺旋槽的圆柱形凸轮,后者的材
料为45钢。在加工过程中遇到的一些问题最终得到解
决,但不一定是最佳方案。笔者从机床四轴功能的应用
到生成四轴刀具路径和软件的后处理等环节进行总结,
供大家借鉴和研究。
1.西门子802D的四轴功能
XKA714B型数控铣床上所配的第4轴为旋转工作
台,轴的名称为A。回转轴的运行范围在0。~359.99。
之间(取模特性)。第4轴作为线性轴与其他轴一起运
行。如果该轴与其他轴在一个程序段中出现,并且含有
Gl或G2/G3指令,则第四轴不具有一个独立的进给率
,,而是取决于其他轴( 、l,和z)的进给率,并且
与其他轴一起开始和结束。但是,该速度值不能大于所
规定的极限值。如果第4轴单独在指令Gl程序段中,
则它以有效的进给率,1运行。用G94时单位是
(。)/min,用G95时为(。)/min。
2.应用MasterCAM生成刀具路径
在MasterCAM软件中实现四轴加工有两种方法,
一种是应用多轴铣削加工中的“回转四轴”功能(Tool一
圆 堡箜 ————一一参磊 工冷加工
圆柱凸轮加工方法及应用

西 南 交 通 大 学
本科毕业设计(论文)
圆柱凸轮加工方法及应用
年 级:2005级 学 号:20055355 姓 名:商飞 专 业:制造工程 指导老师:彭新宇 2009年6月
西南交通大学本科毕业设计(论文) 第Ⅰ页
院 系 机械工程学院 专 业 制造工程 年 级 2005级 姓 名 商飞 题 目 圆柱凸轮加工方法及应用 指导教师 评 语 指导教师 (签章) 评 阅 人 评 语 评 阅 人 (签章) 成 绩 答辩委员会主任 (签章) 年 月 日 西南交通大学本科毕业设计(论文) 第Ⅱ页
毕业设计(论文)任务书
班 级 2005制造工程一班 学生姓名 商飞 学 号 20055355
发题日期:2009 年 3 月 5 日 完成日期:2009年 6 月 15 日
题 目 圆柱凸轮加工方法及应用
1、本论文的目的、意义 空间凸轮是空间凸轮机构中的关键零件,其传统方法加工难度大,周期长,加工精度低,对操作工人技术水平要求
高。本文研究了采用CAD/CAM技术采用数控机床进行空间凸轮加工的方法。
讨论整个加工工艺过程的决策。并采用UG/CAM技术针对具体凸轮的重要加工工序完成了加工程序和刀路仿真,并针对该重要工序设计夹具。通过对本课题的研究,能让学生深刻理解当前进行此类产品进行加工工艺决策的理论,有助于将其在几年大学所学习知识与实践结合并得到综合运用。使其初步具
备从事技术和科研工作的能力。
2、学生应完成的任务 收集并吸收关于此类产品的加工工艺决策理论的
资料,深刻理解基于CAD/CAM的数控编程技术,将二者有机的结合在一起并运用于空间凸轮重要工序的加工程序编制并设计夹具(提供NC程序及电子或
纸质夹具图)。
西南交通大学本科毕业设计(论文) 第Ⅱ页
西南交通大学本科毕业设计(论文) 第Ⅲ页
3、论文各部分内容及时间分配:(共 15 周)
第一部分 收集资料,吸收消化 ( 3周)
第二部分 确定技术路线,整理论文思路 (1 周)
宽槽圆柱凸轮数控加工的研究
宽槽圆柱凸轮数控加工的研究
摘要针对传统铣削方法加工圆柱凸轮所产生的一些问题,提出了一种针对槽宽大于刀具直径的圆柱凸轮槽的数控铣削加工方法。通过分析研究,建立了一种正确的坐标转换模型,并依此加工出符合要求的宽槽圆柱凸轮。
关键词:数控加工坐标转换宽槽圆柱凸轮
圆柱凸轮槽一般是按一定规律环绕在圆柱面上的等宽槽。对圆柱凸轮槽的数控铣削加工必须满足以下要求:1.圆柱凸轮槽的工作面即两个侧面的法截面线必须严格平行;2.圆柱凸轮槽在工作段必须等宽。这是保证滚子在圆柱凸轮槽中平稳运动的必要条件。当圆柱凸轮槽宽度不大时,可以找到相应直径的立铣刀沿槽腔中心线进行加工,比较容易加工出符合上述要求的圆柱凸轮槽。据现有资料介绍,目前圆柱凸轮的铣削加工都是用这种办法来实现。由于这种方法有太多的局限性,给实际铣削加工带来许多困难。例如一旦找不到与槽宽尺寸相等的标准刀具时,就必须对刀具进行改制。
对于槽宽尺寸较大的圆柱凸轮槽,很难找到直径与槽宽相等的标准刀具。即使有相应的刀具,还要考虑机床主轴输出功率及主轴和工装夹具刚度的限制,特别是机床主轴结构对刀具的限制。例如数控机床主轴头为7∶24的40号内锥,配用JT40的工具系统,则最大只能使用φ20mm的立铣刀(不论直柄还是锥柄)。这对于槽宽为38mm的圆柱凸轮(就是本文所叙述的加工凸轮)来说是无法加工的,必须寻求新的加工方法。
下面根据实践经验和分析研究,介绍一种用直径小于凸轮槽宽的立铣刀对圆柱凸轮槽进行数控加工的方法,称之为宽槽圆柱凸轮的数控加工。
一、加工工艺
圆柱凸轮槽是环绕在圆柱面上的等宽槽,其加工时沿圆周表面铣削的范围往往大于360°,适于用带有数控回转台的立式数控铣床进行加工。根据圆柱凸轮的实际结构,选用带键的心轴作凸轮加工时径向和周向定位基准,以心轴的台肩作轴向定位基准,并用心轴前端部的螺纹通过螺母压紧圆柱凸轮。圆柱凸轮的轴向和径向尺寸一般较大,为了克服由于悬臂加工时切削力所造成的心轴变形和加工过程中产生的振颤,使用一个支承于尾座上的、与数控转台的回转轴线同轴的顶尖顶住心轴中心孔作辅助支承。
空间圆柱凸轮槽的数控加工及编程实例
信息技术 SCIENCE&TECHN0L0GY 。 匪圆
空间圆柱凸轮槽的数控加工及编程实例①
孙神 (陕西省理工学校 陕西西安71 0054) 摘要;圆拉凸轮机构在日常生卢生活中应用广泛,本文以加工典型的罔拄凸轮机构为实倒,根据其结构特点,主要针对窄槽的圃柱凸轮 精的手工数控煽程方法进行了详细阐述,指出了在数控机床上加工罔柱凸轮糟的普遍数控蝙程方法。通过本文可以使读者在数控加工及 鳊程过程中举一反三。 荚键词:数控壕程 圆柱凸轮槽 加工工艺 中图分类号;TG6 59 文献标识码:A 文章编号:1 672—3 791(2o13)09(a)一0011-02 1 圆柱凸轮机构的结构特点 圆柱凸轮机构与平面凸轮机构相比,体 积小、结构紧凑、刚性好、转动扭矩大等优 点。但圆柱凸轮机构属于空间凸轮机构,数 控程序的编写及加工工艺比平面凸轮要复 杂。平面凸轮一般用3轴数控铣床(或2轴半) 加工即可,也可用线切割机床加工。圆柱凸 轮应在4轴以上数控机床上加工。 圆柱凸轮槽的数控铣削加工必须满足 以下要求:(j)圆柱凸轮槽的工作面即两个 侧面的法截面线必须严格平行;(2)圆柱凸 轮槽在工作段必须等宽。这是保证滚子在 圆柱凸轮槽中平稳运动的必要条件。
2以往加工圆柱凸轮的方法 先用CAD软件画出圆柱凸轮轮廓的二 维展开曲线图形,利用CAD功能捕捉基点 坐标,直接编写刀具中心的移动轨迹。在具 体编写程序时,有两种处理方法:
n h 葛
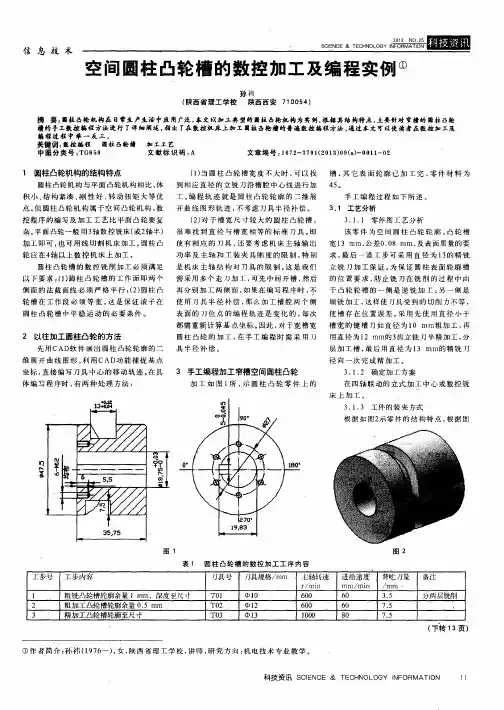
图1 (1)当圆柱凸轮槽宽度不大时,可以找 到相应直径的立铣刀沿槽腔中心线进行加 工。编程轨迹就是圆柱凸轮轮廓的二维展 开曲线图形轨迹,不考虑刀具半径补偿。 (2)对于槽宽尺寸较大的圆柱凸轮槽, 很难找到直径与槽宽相等的标准刀具。即 使有相应的刀具,还要考虑机床主轴输出 功率及主轴和工装夹具刚度的限制,特别 是机床主轴结构对刀具的限制。这是我们 需采用多个走刀加工,可先中间开槽,然后 再分别加工两侧面,如果在编写程序时,不 使用刀具半径补偿,那么加工槽腔两个侧 表面的刀位点的编程轨迹是变化的,每次 都需重新计算基点坐标。因此,对于宽槽宽 圆柱凸轮的加工,在手工编程时需采用刀 具半径补偿。
提高圆柱凸轮加工精度的新方法探讨
2013年5月 第41卷第1O期 机床与液压
MACHINE TO0L&HYDRAULICS Mav 2013 Vo1.41 No.10
DOI:10.3969/j.issn.1001—3881.2013.10.015
提高圆柱凸轮加工精度的新方法探讨
程智勇
(广州铁路职业技术学院,广东广州510430)
摘要:利用MasterCAM软件对圆柱凸轮进行加工设置,采用对线性误差进行控制的4轴加工方法;通过跟传统的加工 方法进行对比,证明所提出的新方法的加工精度更高,为工程技术人员提供有价值的参考。 关键词:Master CAM9.1;圆柱凸轮;线性误差;4轴加工
中图分类号:TGS06 文献标识码:B 文章编号:1001—3881(2013)10—043—3
Exploration on the New Method for Improving Machining Accuracy of Cylindrical Cam
CHENG Zhiyong
(Guangzhou Institute of Railway Technology,Guangzhou Guangdong 5 10430,China) Abstract:With the 4-axis machining methods in which linear elTor was controlled,the processing for cylindrical cam was set through MasterCAM software.After comparing with the traditional processing method,it is proved that higher machining accuracy can be obtained by the proposed new method,which provides a valuable reference for engineering and technical personne1.
修正正弦曲线凸轮设计

修正正弦曲线凸轮设计
修正正弦曲线凸轮设计是一种凸轮设计方法,用于将曲线轮廓转变为机械运动。修正正弦曲线凸轮设计通过修正正弦曲线的形状,使凸轮上的运动与所需的运动匹配。
以下是修正正弦曲线凸轮设计的一般步骤:
1. 确定所需的机械运动。根据机器或设备的要求,确定凸轮所需的运动类型和运动范围。例如,确定凸轮上的某个点的运动位置和速度。
2. 设计修正正弦曲线凸轮轮廓。根据所需的运动关系,设计修正正弦曲线凸轮的轮廓。修正正弦曲线由连续的圆弧段和直线段组成,可以通过计算和数值仿真等方法来确定曲线的形状。
3. 确定凸轮的几何参数。根据凸轮轮廓的形状,确定凸轮的几何参数,包括凸轮的半径、凸轮轴与运动活塞或执行器之间的距离等。
4. 进行凸轮制造和组装。基于凸轮轮廓设计和几何参数,进行凸轮的制造和组装。可以使用数控机床或其他制造设备来制造凸轮。
5. 进行凸轮运动分析和优化。使用仿真软件或实际测试等方法,对凸轮的运动进行分析和优化,确保凸轮的运动与所需的运动相匹配。
修正正弦曲线凸轮设计方法可以有效地将复杂的曲线运动转换为机械运动,具有较高的精度和可靠性。但在实际应用中,仍需要根据具体情况进行设计和优化,并根据所需的机械运动进行调整。
面向数控加工的圆柱分度凸轮刀具轨迹计算与模拟1
1 面向数控加工的圆柱分度凸轮刀具轨迹计算与模拟*
摘要:介绍圆柱分度凸轮数控加工的方法,建立圆柱分度凸轮的刀具运动轨迹方程,给出在AutoCAD上实现圆柱凸轮NC加工的动态模拟和三维几何造型的过程。结果表明:能够提高加工精度和效率,并可直接应用于生产实际。
关键词:圆柱分度凸轮; 刀具运动轨迹; 动态模拟
中图分类号:TH132.47 文献标识码:A
Tool-path calculation and simulation of cylindrical index cam
faced to NC machining
Abstract: A method of NC machining for cylindrical index cams is introduced, some equations of moving tool
path to mill cams profile are established, processes to dynamically simulate of machining and to obtain 3D
modeling of cylindrical index cams are presented on AutoCAD. The results indicate that the method can promote
precision and efficiency of profile machining, and it can be directly applied to practice.
Keywords: Cylindrical index cam; Moving tool path; Dynamic simulation
圆柱分度凸轮是通过凸轮廓面与滚子啮合实现分度运动的。凸轮呈圆柱状,凸轮轴线与分度盘轴线互相垂直交错,滚子轴线与分度盘轴线平行。该机构的分度数大,且从动盘运动规律可任意选取,因此具有良好的运动特性和动力特性,振动、冲击、噪音比较小,这是其它机构所不能胜任的,广泛应用于各种自动机械的间歇转位分度以及自动生产线的步进输送中,凸轮分度机构是轻工、包装、电子、制药、烟草及化工等行业中,实现自动化、高效化生产的首选核心部件[1]。
CAXA制造工程师与VERICUT在柱面凸轮数控加工中的应用
第8卷第2期 201 3年6月 陕西工业职业技术学院学报
Journal of Shaanxi Polytechnic Institute V01.8 No.2 Jun.201 3
CAXA制造工程师与VERICUT
在柱面凸轮数控加工中的应用
翟裕鑫
(陕西工业职业技术学院数控工程学院,陕西咸阳712000)
摘要:该文介绍柱面凸轮在数控加工中,使用CAXA制造工程师与VERICUT软件对四轴NC程序进行仿真和效
验,及时检查出多轴加工中的干涉及碰撞问题。在实际加工之前及时调整和修改,提高了多轴NC程序的准确性和 可靠性。
关键词:CAXA制造工程师;VERICUT;四轴加工;数控仿真
中图分类号:TH16 文献标识码:A 文章编号:9459—2013(2)一0019一O3
Application of CAXA ME&VRICUT
Software during Cylindrical Cam CNC Machining
Zhai Yuxin
(School of Numerical Control Engineering,Shaanxi Polytechnic Institute,Xianyang Shaanxi 712000,China)
Abstract:This paper introduces the cylindrical cain machining in CNC machine tools,by using the software of
CAXA ME and VERICUT to simulating and verificating the 4一axis NC program,the interference and collision
problems of multi—axis were checked out,and the NC program was adjusted and modified before actually machi—
正弦曲线的曲面构建及加工方法探究
科技创新导报2018 NO.12Science and Technology Innovation Herald工业技术
科技创新导报 Science and Technology Innovation Herald78DOI:10.16660/ki.1674-098X.2018.12.078正弦曲线的曲面构建及加工方法探究①陈志忠(清远市技师学院 广东清远 511500)摘 要:通过分析正弦曲线的参数方程,使用弧度变量方式绘制平面正弦曲线,巧妙地利用MASTERCAM X4软件的曲线缠绕功能转换成三维正弦曲线,构建正弦曲线环形曲面。并且从正弦曲线形状及精度控制方面探讨了MASTERCAM X4曲面加工方式和刀具的选择方法,最后在三轴数控铣床上加工出零件。关键词:正弦曲线 参数方程 曲线缠绕 曲面加工中图分类号:TG65 文献标识码:A 文章编号:1674-098X(2018)04(c)-0078-02 在数控加工中,公式曲线的加工可以通过手工编程或自动编程的方式来实现,具体使用哪种方式,主要是根据加工企业的机床设备和软件的情况来决定。就目前铣削设备的情况来看,国内有部分企业的设备更新较快,四轴、五轴等数控机床逐渐增多。但大部分企业仍然以三轴数控机床为主。对于CAD/CAM软件方面,目前UG,PRO/E,SOLIDWORKS,CAXA,MASTERCAM和中望VX比较常见。本文重点探讨使用MASTERCAM X4软件构建曲面并在三轴数控铣床上实现正弦曲线生成的曲面加工。1 零件图纸分析由零件图纸可以看出,圆柱上端面是由正弦曲线分别绕Φ60和Φ30圆形成的两条空间曲线组成的曲面,其余部分为简单的二维造型。从编程方式看,曲面的加工可以采用手工编程或自动编程。但手工编程存在几个问题:一是需采用宏程序编程,宏程序有些人比较陌生,不熟悉,在较复杂曲面加工中应用不够广泛。二是曲面粗加工时,程序不好编制,虽然可以采用曲面精加工的程序沿Z深度方向逐层向下铣削,但空走刀时间多,加工效率较低。三是采用三轴数控铣床加工时,空间正弦曲线的X、Y、Z坐标值可以通过参数方程求得,但实际加工时必须考虑刀具补偿的问题,不能简单地把得出的曲线上的坐标值当成刀具路径的坐标点。而在三轴数控铣床手工编程时,半径补偿值只能在一个平面内设定,不能实现XY平面、XZ平面、YZ平面之间的连续变换。如果使用自动编程方式,操作方法比较容易理解,常用的CAD\CAM软件都有自带的公式曲线编制功能,而且曲面粗、精加工功能比较丰富,因此对于复杂的曲面使用自动编程方式相对简单、高效、灵活。针对本文零件图纸(见图1),可以使用MASTERCAM X4软件绘图及编程。2 正弦曲线介绍正弦曲线的参数方程可表示为y=Asin(ωx+φ)+k,定义为函数y=Asin(ωx+φ)+k在直角坐标系上的图象,其中sin为正弦符号,x是直角坐标系x轴上的数值,y是在同一直角坐标系上函数对应的y值,k、ω和φ是常数(k、ω、φ∈R且ω≠0)。各参数的定义如下:A为振幅,当物体作轨迹符合正弦曲线的直线往复运动时,其值为行程的1/2。(ωx+φ)为相位,反映变量y所处的状态。φ为初相,x=0时的相位;反映在坐标系上则为图像的左右移动。k为偏距,反映在坐标系上则为图像的上移或下移。ω为角速度,控制正弦周期(单位角度内震动的次数)。3 曲面造型3.1 构图思路MASTERCAM X4软件有自带的曲线编辑功能,但只能在平面内绘制曲线,对于空间曲线需要利用“转换”菜单里面的功能。本文零件曲面构图步骤为:绘制XZ平面内的正弦曲线—使用“转换”菜单里的“缠绕”功能形成两条空间旋转正弦曲线—利用“曲面”菜单中的“曲面”功能生成正弦曲面。3.2 数学处理以Φ60外圆为例,从正弦曲线展开图可以看出,振幅A为3,初相φ为π/2,偏距k为0,在Φ60和Φ40圆周方向的震动次数为6次,即α的角度变化范围是0~2π×6,展开后Φ60圆周长=2πR=60π,以X轴为变量,则得出角速度①作者简介:陈志忠(1981,1—),男,汉族,广东清远人,本科,讲师,研究方向:数控加工。zα3θπzπ/32π3ππ/3π/3ππππππθ图1 零件图纸注:材料为聚氯乙烯。科技创新导报2018 NO.12Science and Technology Innovation Herald工业技术
圆柱凸轮数控加工工艺技术研究
工艺与装备
37
圆柱凸轮数控加工工艺技术研究
玄冠涛
邵园园
(山东农业大学机电工程学院,泰安271018)
摘要:阐述了圆柱凸轮数控加工工艺的技术方法,重点对圆柱凸轮的加工方法、装夹、工艺路线的制定、
加工参数选择、机床反向间隙补偿、圆柱凸轮廓面检测等工艺环节进行了分析研究,并在DMU70V加工中心上完成了圆柱凸轮的数控加工,提高了圆柱凸轮的加工品质。
关键词:圆柱凸轮
数控加工工艺
展成法
2圆柱凸轮的加工工艺过程2.1数控加工设备
加工设备采用德国DECKELMAHO公司出品的DMU70V五轴联动立式加工中心,该加工中心采用的两轴工作台是DECKELMAHO公司的专利技术,它是采用45°斜面达到工作台的立卧转换。DMU70V配置有容量64把刀的刀库,辅助机能可以保证加工中心在加工过程中实现刀具长度、直径自动补偿,螺距误差、丝杠间隙自动补偿,并具有过载保护、故障检测等功能。它具有能够自动测量刀具的激光测头,及能够检测加工要素的加工精度和定位功能的球形测头。
分度盘
圆柱凸轮廓面属于空间复杂曲面,它的加工品质的高低直接影响圆柱分度凸轮机构(图1)的性能。长期以来,我们往往探讨和重点分析的是如何利用各种先进制造技来提高圆柱凸轮的加工品质,实术(CAD/CAM,NC技术等)
际上加工工艺对其制造品质也有很重要的影响。本文将探讨和研究圆柱凸轮的加工工艺技术。
凸轮
图1圆柱凸轮机构
1圆柱凸轮的加工工艺分析
由于圆柱凸轮廓面为三维空间曲面,故采用展成法加工圆柱凸轮(图2),其原理是:一方面将要加工的凸轮毛坯模拟其在工作中的旋转运动(沿其中心轴线),另一方面让铣刀中心模拟圆盘上的某一个滚子中心轨迹运动,两模拟运动协调动作即可加工出圆柱凸轮。而要使这两方面的模拟动作协调运动,用普通加
工方法很难实现,一般最少需要三坐标(如x轴,y轴,机床回转轴Φ)的数控机床。
2.2工装设计
空间凸轮的加工至少需要三坐标或两坐标联动以上的数控机床,根据DMU70V的机床坐标系如图3(直线坐标X,Y,Z和旋转工作台坐标B,C),我们选用X,Y,C坐标作为圆柱凸轮加工的三坐标,也就是说一方面让X,