
金刚石滚轮成形砂轮修整器的结构设计
金刚石滚轮成形砂轮修整器的结构设计*
孙燕燕1,林东玲1,张宇2,乔楠楠2
(1.沈阳汽车工业学院,辽宁沈阳110015;2.沈阳市工业技术学校,辽宁沈阳110102)
摘要:针对加工轴类工件时,常会遇到尺寸精度要求高、表面粗糙度值小的各种圆弧的难加工问题,提出采用成形
磨削法进行圆弧的加工,并针对圆弧加工用的成形砂轮,设计出金刚石滚轮成形砂轮修整器。
关键词:成形磨削;金刚石滚轮;砂轮修整器
中图分类号:TH122文献标识码:A文章编号:1006-4414(2010)02-0051-02
Thestructuraldesignofdiamondrollingform-wheeldresser
SunYan-yan1,LinDong-ling1,ZhangYu2,QiaoNan-nan2
(1.Shenyanginstituteofautomobileindustry,ShenyangLiaoning110015,China;
2.Shenyangindustrialtechnicalschool,ShenyangLiaoning110102,China)
Abstract:Whileshaftworkpiecesisprocessed,thedifficultprocessingofarcsuchashighdimensionalprecisionandsmall
surfaceroughnessoftencomesup.Inordertosolvethisproblem,thispaperputsforwardtheform-grindingmethodforpro
cessingofarc,anddesignsdiamondrollingform-wheeldresserespeciallyfordressingform-wheelwhichisusedforarcpro
cessing.
Keywords:form-grinding;diamondrollingwhee;lwheeldresser
1前言
成形磨削是把砂轮修整成与工件轮廓相吻合的
形状,加工时砂轮和工件全面接触拷贝出砂轮的廓
形,是一种高精度、高效率、低成本的精加工方法[1]。
成形磨削时,由于砂轮各点处的圆周速度不一样,致
使各点处的材料去除率不同,从而导致砂轮磨损不均
匀,特别是在尖角部位容易崩碎,从而产生形状误差。
由于零件的成形形状是砂轮形状的拷贝,这必然对加
工精度产生影响,同时磨削余量的不均匀也会导致磨
削烧伤等加工缺陷,因此成形砂轮的修整对成形磨削
加工过程具有决定性影响。针对圆弧加工用的成形
砂轮,设计出专门的金刚石滚轮成形砂轮修整器。
2砂轮修整器的结构设计
2.1主轴部件
该部件是修整装置的关键部件。金刚石滚轮安
装在它的上面,其精度直接影响修整精度,进而影响
被加工工件的精度。如何保证本装置的精度,设计、
加工和装配是关键技术。此外,金刚石滚轮主轴还应
具有足够的刚度,主要是考虑到金刚石滚轮的修整力
比较大,为提高滚轮寿命,滚轮直径应尽可能的大,该
设计中将滚轮直径选为140mm。金刚石滚轮修整装
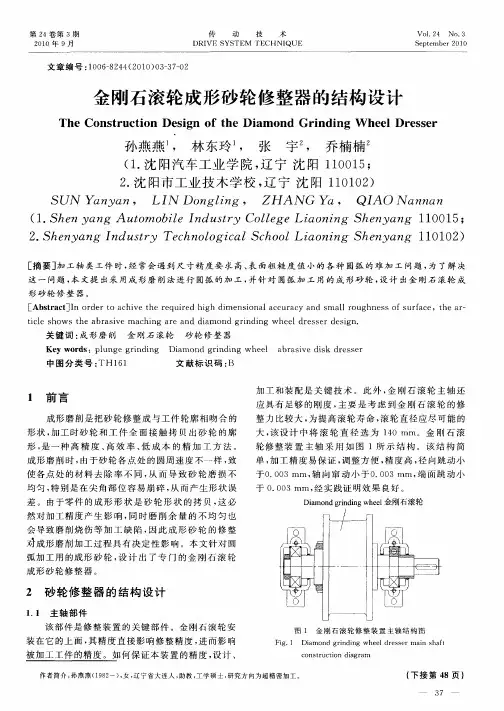
置主轴采用如图1所示结构。该结构简单,加工精度
易保证,调整方便,精度高,径向跳动小于0.003mm,
轴向窜动小于0.003mm,端跳动小于0.003mm
。图1金刚石滚轮修整装置主轴结构图
2.2电机功率
金刚石滚轮修整是用磨削法成形,而金刚石笔修
整是车削法成形,故前者的修整力比后者大,所以电
机应有足够的扭矩。修整电机的功率是按每毫米宽
度15~30W[2]计算的,电机的功率1kW为最常用。
考虑到电机的具体结构及所加工的零件较宽
(65mm),故电机功率选定为1.5kW。
2.3传动部件
传动部件的作用是保证金刚石滚轮转速的高低、
旋转方向符合修整工艺的要求,且将电机的旋转运动
平稳的传送给主轴。该设计中,采用带传动,即可满
足要求。主要是因为带传动具有以下优点:因带有
弹性,能缓冲、吸振,从而传动平稳,噪声小; 当传动
过载时,带在带轮上打滑,可以防止其它零件损坏;!
结构简单、装拆方便;∀可用于中心距离较大的传动。#51#应用与试验
#机械研究与应用#
*收稿日期:2010-03-06作者简介:孙燕燕(1982-),女,辽宁大连人,助教,研究方向:超精密加工。2.4进给部件
进给部件的作用是能够实现精确进刀,进给速度
应以金刚石滚轮每转进给量小于0.2m为限,且能
实现快速退刀,控制砂轮修整中的光修转数。该设计
将采用伺服电动机驱动滚珠丝杠的进给机构,可以通
过数控系统编程来控制修整进给量和光修转数。
2.5连接部件
连接部件的作用是通过它实现与磨床的连接。
不同型号的磨床,其要求连接部件的结构不同。根据
实验室MB1332A半自动外圆磨床的安装空间和位
置,可将修整装置安装于砂轮后方,通过滑块与导轨,实现其与磨床的连接。
图2金刚石滚轮修整器结构简图
1.伺服电动机2.联轴器3.滚珠丝杠4.滚轮电动机5.传
动V带6.金刚石滚轮7.砂轮8.直线导轨9.滑块
设计的金刚石滚轮修整装置如图2所示。该装置由滚轮电动机4经V带5驱动金刚石滚轮6回转。
伺服电动机1和滚珠丝杠3由联轴器2联结,通过滑
块9和直线导轨8组成数控修整进给机构,可实现在
线修整,并可通过数控系统编程来控制修整进给量和
光修转数。
3结语
在以往的加工中,砂轮圆角完全靠手工在砂轮上
用金刚石刀修出,经试磨合格后方可正式加工,生产
率低且精度难以保证,同时对操作者的技术水平要求
高。若采用成形砂轮进行加工,既可以保证精度,又
可以提高生产率,效果很好。要实现成形磨削,就要
解决成形砂轮修整问题。笔者设计的金刚石滚轮成
形砂轮修整器的滚轮形状与砂轮形状互补(即滚轮
形状与工件形状一致),能够准确地修整砂轮,并且
与手工修整相比,效率和精度显著提高,进而提高了
成形磨削的质量和生产效率,具有广阔的应用前景。
参考文献:
[1]李伯民,赵波.现代磨削技术[M].北京:机械工业出版社,2003.[2]光福田.金刚石滚轮修整装置[J].现代制造工程,1993(2):15-16.
(上接第50页)
算机网络化管理[5]。同时,随着国家高新技术及信
息产业的发展,对谐波传动技术产品的需求将会更加
突出。这些技术都将为直升机减速器的创新和发展
起到重要的推动作用。直升机减速及齿轮技术也将
顺应趋势,向高承载力、高齿面硬度、高精度、高速度、
高可靠性、高传动效率、低噪声、低成本、标准化、多样
化等方面发展。
参考文献:
[1]陈建中.直升机构造学[M].北京:长城出版社,1996.[2]机械设计手册编委会.机械设计手册(单行本)齿轮传动[M].北京:机械工业出版社,2007.[3]饶振刚.行星传动机构设计[M].北京:国防工业出版社,2003.[4]张展.齿轮减速器现状及发展趋势[J].水利电力机械,2001,23(1):58-60.
[5]栗琳主,王玉山.直升机发展历程[M].北京:航空工业出版社,2007.[6]. .布尔加科夫(苏),常春江译.航空齿轮传动和减速器手册[M].北京:航空工业出版社,1988.[7]航空工业部第六∃八研究所二室.减速器图册[M].北京:国防
工业出版社,1983.[8]倪先平.直升机手册[M].北京:航空工业出版社,2003.
#信息#我国机床制造业进入世界强国之列
由齐齐哈尔二机床(集团)有限责任公司为中信重工机械股份有限公司专门设计,具有完全自主知识产
权、属于极限制造的世界首台TK6932/L410型双立柱重型数控落地铣镗床正在紧张的安装调试当中。该机床
采用了当今世界最先进、最成熟的技术,是目前世界最大的数控落地铣镗床,主要应用于国防、军工、航空航天、
发电设备、能源交通、模具制造等行业的大型精密零件加工。特别适合于核电与水电的大型外壳,大型压力机
及超大型工件的加工。它的研制成功标志着我国机床制造业进入世界强国之列。
#本刊辑##52#应用与试验
#机械研究与应用#
金刚石滚轮修整
金刚石滚轮修整法:
采用了工作表面镶嵌(布满)了许多小颗粒金刚石回转工具修整砂轮。但由于工具本身为回转体,工作时又被独立驱动作高速旋转,因此,它不仅能修成精度很高的砂轮曲面,而且在修整效率、工具寿命以及操作简便等方面,都大大优于大颗粒金刚石刀。
金刚石滚轮修整砂轮的特点:
1.修整效率极高;
2.金刚石滚轮的使用寿命极高(可修次数达几万到几十万次);
3.可通过由高精度模具制造出高精度金刚石滚轮,修整出其它方法无法获得的高精度的砂轮工作形面。
金刚石滚轮修整必要的机械条件:
1.金刚石滚轮与砂轮应有一定的相对速度。一般在磨床上使用的修整装置有下面三种方式:
(1)双顶尖支承式
(2)组合式
(3)整体式
2.金刚石滚轮主轴应具有足够的刚性和旋转精度。
3.修整时必须使用容量和压力与磨削时相同的冷却液冲洗和冷却。
数控成形砂轮磨齿机砂轮修整技术

1/7数控成形磨齿机砂轮修整技术郭召(秦川机床工具集团股份公司研究院宝鸡721009)摘要:介绍了数控成形砂轮磨齿机砂轮修整方法,对所述修整装置的原理及特点进行论述,最后对如何获得高的砂轮廓形精度进行了讨论。关键词:磨齿机砂轮修整廓形精度修整技术中图分类号:TH61文献标识码:BCNCforminggrindingwheeldressingtechnologyGUOZhao(QINCHUANMACHINETOOL﹠TOOLGROUPCO.LTDBaoji721009)Abstract:SummaryoftheCNCforminggrindingmachinewheeldressingmethodfortheconditioningapparatusdiscussedtheprinciplesandcharacteristics,Finally,howtoobtainhighprecisionsandcontourshapearediscussed.Keywords:ProfileGearGrindingMachine;grindingwheeldressingProfileofprecision;Dressingtechnology0引言数控成形砂轮磨齿机广泛用于航空航天、船舶、风电、核电、军工等重型机械传动行业精密齿轮磨削,尤其适合大模数、少齿数齿轮精密磨削。成形砂轮磨齿机磨削齿轮是将砂轮截形修整成与齿轮齿槽相适应的形状,通过往复磨削获得精确齿廓。数控成形砂轮磨齿机的最大优势源于其数控砂轮修整器,只要配备相应的软件后,就可以磨制各种齿形修缘、齿根圆角过渡曲线、鼓形齿、各种特殊齿形、摆线齿、圆弧齿和花键等[1]。数控成形磨齿机采用成形法磨削,砂轮截形精度是关键,这取决于截形计算精度及砂轮修整精度,国内外磨齿机制造商对成形砂轮修整技术进行了深入研究,开发了不同的砂轮修整装置,以此保证砂轮的修整精度,提高齿轮磨削精度。2/7数控成形磨齿机(CNCforminggrindingmachine)成形磨齿原理(Forminggrindingprinciple)图1成形法磨齿Fig.1Moldinggrinding本文综述了数控成形砂轮磨齿机砂轮修整技术方面的最新进展,对目前国内外磨齿机制造商开发的数控砂轮修整装置及修整技术进行介绍,对如何获得高的廓形精度进行了讨论。2数控成形砂轮磨齿机砂轮修整方法对成形砂轮的修整主要有金刚笔和金刚滚轮两种形式,金刚笔修整结构简单,成本低,理论上可以获得更高的修整精度,但由于金刚笔磨损严重,寿命短;磨损量难以估测,无法精确补偿,导致砂轮廓形精度一致性差,对于大型齿轮的磨削加工影响较大,逐渐被金刚滚轮修整所取代。金刚滚轮刚性高,修整量大,效率高,采用轨迹包络的方法,更加适合修整复杂的成形表面。金刚石滚轮修整砂轮的方法分为切入式滚轮修整和摆动式滚轮修整。2.1切入式滚轮修整切入式滚轮修整时,金刚石滚轮在修整电机驱动下高速旋转,沿砂轮径向做切入运动,为了修整成形表面,金刚滚轮和砂轮沿轴向相对运动。图2切入式修整原理Fig.2Plungetrimprinciple如图2所示,修整成形砂轮时,修整滚轮和砂轮以一定的线速比绕自身回转中心回转。砂轮沿自身轴线(Y轴)方向往复运动,修整滚轮沿自身径向(W轴)方向,以一定的比例关系跟随砂轮轴向运动。Y轴和W轴插补走圆弧或直线,金刚滚轮R圆弧圆心走一个砂轮廓形等距线,如图3所示。这样利用滚轮和砂轮的接触点就包络出砂轮截形。3/
金刚石滚轮的制造与研究
高新技术 Q! Q:Q ( ) China New Technologies and Products 金刚石滚轮的制造与研究 张秀珍刘权康春梅 (中航工业沈阳黎明航空发动机(集团)有限责任公司工装制造厂,辽宁沈阳110043) 摘要:本文通过对加工金刚石滚轮的关键工序——阴模制造、金刚石及金属电沉积过程控制等的分析和研究,达到了提 高金刚石滚轮的寿命及精度的目的。 关键词:金刚石滚轮;阴模;金刚石;溶液成分 中图分类号:TD874+.1 文献标识码:A 金刚石滚轮是新一代砂轮修整工具,具 有高精度、高成型的特点。目前,围内用电铸 法制造的金刚石滚轮是制造精度最高,复杂 程度最大的一种方法,涉及到精密制造技 术、精密电铸技术、精密测量技术等方面的 高新技术。 金刚石滚轮内电铸工艺制造过程复杂, 每一个加工环节都将影响产品加工精度及 使用寿命,特别是阴模的制造、金刚石及金 属电沉积过程这两个重要关键工序必须严 格控制。下面就金刚石滚轮的加工方法及上 述两个重要关键T序的加工要点进行阐述。 1金刚石滚轮的结构 金刚石滚轮通常南金刚石、镀镍层、加 同层、基体组成。 金刚石主要是起切削作用,用它修整砂 轮,砂轮型面与滚轮型面相同,方向相反。 镀镍层主要起支撑和结合剂的作用,增 加把持力并将金刚石牢牢把持在镀层上,防 止金刚石脱落。 加固层主要起增加强度、防止变形的作 用基体主要用于基准转换并起连接作用,内 孔用于连接机床上的修整装置,外径通过加 同层将电铸层及金刚石层连接在一起。 2阴模的制造 2.1阴模材料的选择 阴模作为制造滚轮的模具,对滚轮的形 状和精度影响最大。内腔型面的加工,是滚 轮制造中重要工序和关键工序,因此,选择 阴模材料和合适的加工手段是制造高质量 内腔型面的关键。阴模材料应具备下列条 件:(1)材质稳定 好,内应力小,具有必要强 度又易于加工;(2)制造中受热及受力时抗 变形能力强;(3)经济性好。 通过对钢、铝合金、石墨材料进行分析 研究,发现钢及石墨作为制造高精度滚轮阴 极材料比较适合,我厂选用了更为常用的钢 基材作为阴模材料。 2.2阴模内腔型面的加工 由于我公司采用的是内电铸金刚石滚 轮加工方法,按照目前的检测手段,在加工 阴模时无法检测阴模型面是否合格,因此, 金刚石滚轮是否合格只能靠成型样板刀具 保证,样板刀的加工就成为保证高精度金刚 石滚轮的重要环节。因此,阴模内腔型面加 工采用样板刀成形车削加工工艺。样板刀采 用经过砂轮成形磨削,廓形精度按41xm,齿 距精度按3txm尺寸,就能够满足精密级滚 轮的制作要求。 3金刚石的选择 选择金刚石时必须考虑提高镀层金属 与金刚石颗粒之间的结合力。对于天然金刚 石选用含有金属杂质的天然金刚石;对于人 造金刚石选择含有以镍、钴、铁为触煤的人 造金刚石,以此来增强金刚石的导电能力及 矫顽力,增加镀层金属与金刚石的结合力。 天然金刚石资源缺乏,而且价格昂贵, 在没有特殊要求的情况下多选用人造金刚 石,但人造金刚石表面粗糙度与镍层机械结 合力不如天然金刚石,所以使用时对于人造 金刚石的晶型、强度、粒度及粒度比都要进 行优选。例如:某滚轮齿顶型面ROB5+O.1 时,上砂时选择粒度80#、60#混合粒度,其 晶型选用JR3、JR4各半,这样有利于修整出 锋利的砂轮,达到粒度要求,又提高滚轮的 寿命。 金刚石的浓度的选择是十分重要的,浓 度选择要合适,金刚石浓度高一些较好,单 颗粒负荷小,磨耗比减少,滚轮寿命高。如果 浓度太高,单位体积中的结合剂减小,则金 刚石易脱落,寿命降低。 被修砂轮:GG GD 被加工材料:M17 通过试验,金刚石浓度≤2O0%时,滚轮 寿命与金刚石浓度成正比,浓度>200%时,寿 命开始降低。 4电铸镍溶液的选择 4.1电铸镍溶液的选择 常见电铸镍溶液体系有:硫酸盐溶液、 全氯化物溶液、氟硼酸盐溶液、全硫酸盐溶 液、氨基磺酸盐溶液。我厂使用的是最为广 泛的氨基磺酸盐溶液,此溶液体系不仅工艺 范围宽,更主要的是能够从此溶液体系中获 得内应力低、综合性能良好的电铸层。 4.2氨基磺酸盐溶液的主要成分及操作 条件 溶液主要成分: 氨基磺酸镍:280—300g/L,氯化镍:1O一 15s,'L,硼酸:34-36g/L。 操作条件: 溶液温度:40-45"(],PH值4_4.5,阴极电 流密度1-5Mdm ̄,溶液搅拌方式阴极移动或 联合搅拌。 5电铸 5.I金刚石的电沉积 金属镍作为金刚石滚轮的镀层金属结 合剂,要求它能牢同的把持金刚石颗粒。但 由于金刚石与金属之间界面能很高,金刚石 颗粒的表面不能在室温条件下为镍金属所 浸润,只是机械地被镶嵌于镀层金属中。因 此,金刚石在使用前,要将其放在弱酸及丙 酮中进行清洗除油,提高表面清洁度,之后 放在电镀液中浸泡,提高电镀液对金刚石的 润湿能力。金刚石的电沉积,其实质是金属 在金刚石之间的沉积,是镀层金属对金刚石 的包裹过程,并不是金刚石本身在镀液中的 电沉积。 金刚石电沉积时,要充分考虑金刚石在 阴模表面会占有一定的面积,在给定初使电 流时,一般取正常电流的1/3。即如果正常电 流给定3.0A,则初始电流只给到1D A。避免 电流密度过大对镀层产生的不良影响。 52金属的电沉积 在一定的溶液温度及外加电压作用下, 在阳极和阴极的表面上进行电化学反应,以 获得阴极反应所形成的、具有一定性能及功 能的金属电沉积层。其阳极表面上发生的反 应是:金属阳极表面的原子发生氧化反应, 生成金属阳离子而进人溶液中,与水分子或 络合物形成金属络离子。而阴极表面上发生 的反应主要是溶液中的金属离子被还原成 金属原子。 随着电沉积时间的推移,阴极过程不断 地进行,金属离子源源不断地被还原成原 子,并逐渐堆积,其结果是金属电沉积层不 断增厚,从而形成具有特定功能的电铸层。 由于阴模的电铸厚度通常是2.5---4mm,所需 电镀时间较长,大阴极电流密度会使电铸层 产生结瘤或呈树枝状。因此,受电沉积反应 速度的限制,一般电铸层的平均生长速度只 有0.02-0.1mm/h;我厂采用了适当的辅助措 施,并将阴极电流密度控制在1-5Mdm ̄,使 电铸速度达到0.1 mm/h以上,在保证电铸层 质量的前提下,提高了生产效率,缩短了生 产周期。 结语 将金刚石牢同镶嵌在金属基体上是保 证金刚石滚轮寿命的关键,阴模型面的精度 是保证金刚石滚轮形廓、尺寸及精度的关 键,因此,在制造金刚石滚轮的过程中必须 严格控制关键工序,保证产品质量,提高金 刚石滚轮的使用寿命。 参考文献 【1】陈钧武,何士桓.电铸原理与工艺【M】.化学 工业出版社.2010. f21冯立明,王弱.电镀工艺学 .化学工业出 版社.2010. 13涡轮叶片榫齿金刚石滚轮的研制及其应 用 航空工艺技术. 中国新技术新产品
金刚石滚轮成形砂轮修整器的结构设计
第24卷第3期 2010年9月 传 动 技 术 DRIVE SYSTEM TECHNIQUE Vo1.24 No.3 September 2010
文章编号:1006—8244(2010)03—37—02
金刚石滚轮成形砂轮修整器的结构设计
’l’he Construction Design of the Diamond Grinding Wheel Dresser
孙燕燕 , 林东玲 , 张 宇 , 乔楠楠
(1.沈阳汽车工业学院,辽宁沈阳1 1 001 5;
2.沈阳市工业技木学校,辽宁沈阳1 1 0102)
SUN Yanyan,LIN Dongling, ZHANG Ya, QIA0 Nannan
(1.Shen yang Automobile Industry College Liaoning Shenyang 1 1 00 1 5;
2.Shenyang Industry丁Pf 72oZ0g c倪Z School Liaoning Shenyang 1 10102)
[摘要]加工轴类工件时,经常会遇到尺寸精度要求高、表面粗糙度值小的各种圆弧的难加工问题,为了解决
这一问题,本文提出采用成形磨削法进行圆弧的加工,并针对圆弧加工用的成形砂轮,设计出金刚石滚轮成
形砂轮修整器。
[-Abstract]In order to achive the required high dimensional accuracy and small roughness of surface,the ar—
ticle shows the abrasive maching are and diamond grinding wheel dresser design.
关键词:成形磨削 金刚石滚轮砂轮修整器
Key words:plunge grinding Diamond grinding wheel abrasive disk dresser
金刚石滚轮砂轮修整装置设计

第28卷第2期 2 0 0 7年6月 哈 尔 滨 轴 承 J0URNAL 0F HARBIN BEARING V01.28 No.2 Jun.20 0 7
金刚石滚轮砂轮修整装置设计
邸淑英
(哈尔滨轴承集团公司技术中心,黑龙江哈尔滨150036)
摘要:为实现轴承内圈双内沟的成形磨削,设计了金刚石滚轮修整装置。满足了产品的加工要求,解决了调心滚子轴 承、调心球轴承、双沟球轴承和短圆柱滚子轴承加工中的主要技术难点。 关键词:内沟;内圈;磨削;金刚石滚轮 中图分类号:TG74 ̄ 文献标识码:B 文章编号:1672-4852(2007)02-0005-02.
DI Shu—ying
(Technical Center,Harbin Bearing Group Company,Harbin 150036,China)
Ablinnaz Grinding uheel dressing device of diamond rolling wheel was designed to accomplish forming grinding of
double inner groove of bearing inner ring.The processing requirements of products were met and main technical ● dificult points of spherical roller bcaring,spherical ball bearing,ball bearing with double groove and square roller
bearing,etc,were solved with the device. 。 worcts:bearing inner groove;inner ring;grinding;diamond rolling wheel
数控成型磨床砂轮修整器的设计

精密制造与自动化 2011年第3期 设计与开发
数控成型磨床砂轮修整器的设计
蔡国英
(上海理工大学 机械工程学院 上海200093)
摘 要 分析评价了目前使用的修整渐开线、三角形、直齿花键等形状的两轴联动数控修整器,介绍了研制开发
的一种新的数控成型砂轮修整器。详细介绍了采用尖端具有过渡圆弧的金刚石修整器的结构及特点优势。总结出
简化成形砂轮修整的编程过程,避免了复杂的数字控制和软件计算分析,同时可以降低修整器的制造成本,可为
数控成型磨床砂轮修整方案设计提供参考。
关键词 成型磨削 新型砂轮修整器 数控修整
目前普遍使用的数控花键轴修整器(以
MKA8612/H的修整器为例)是两轴联动的数控修整
器,它可以通过数控编程来修整砂轮呈渐开线
形、三角形、直齿花键等各种形状。但这种修整器
是采用金刚石滚轮来进行修整的,滚轮对砂轮进行
修整那部分的工作半径不能太小,因此对砂轮的修
整形状也有所限制,如把砂轮修整成内凹或比较尖
锐的形状就不能实现。为了要弥补上述修整器修整
功能的不足,最近研制开发了一种新的数控成型砂
轮修整器。
1 数控砂轮修整器的结构设计
一般来讲,当数控磨床的两个数控移动轴在进
行两轴联动时,可以使用单点金刚石修整很简单的
成形砂轮轮廓,但对于成形砂轮截面轮廓多变并且
斜率变化非常大时,因为修整工具具有一定的厚
度,还是可能出现单点金刚石砂轮修整器与砂轮轮
廓的干涉。因此应限制金刚石笔的轴线与成形砂轮
轮廓之间的夹角保持在一定的角度范围内可以摆
动,这样就可以消除金刚石笔与砂轮轮廓可能发生
的干涉现象。
金刚石笔摆动的圆心位置决定数控修整程序
中的曲线插补过程,因为随着金刚笔的摆动需要两
个移动轴进行补偿运动才能保证修整点按照设定
曲线轨迹运动,当金刚笔需要转过一定角度时,必
须同时移动两根轴才能保证砂轮修整点位置的不
发生变化。这时可以简单地将金刚笔的摆动圆心设在过渡圆弧的圆心上,这时金刚笔的摆动角度就不
会对金刚笔与砂轮修整点的位置产生影响。修整时
金刚石滚轮成形砂轮修整器的结构设计 2
・机械研究与应用・ 应用与i式验
金刚石滚轮成形砂轮修整器的结构设计
孙燕燕 ,林东玲 ,张字 ,乔楠楠
(1.沈阳汽车工业学院,辽宁沈阳110015;2.沈阳市工业技术学校,辽宁沈阳110102)
摘要:针对加工轴类工件时,常会遇到尺寸精度要求高、表面粗糙度值小的各种圆弧的难加工问题,提出采用成形 磨削法进行圆弧的加工,并针对圆弧加工用的成形砂轮,设计出金刚石滚轮成形砂轮修整器。 关键词:成形磨削;金刚石滚轮;砂轮修整器 中图分类号:TH122 文献标识码:A 文章编号:1006—4414(2010)o2—0051—02
The structural design of diamond rolling form—wheel dresser
Sun Yan—yan ,Lin Dong—ling ,Zhang Yu ,Qiao Nan—nan
(1.Shenyang institute ofautomobile industry,Shenyang Liaoning 110015,China; 2.Shenyang industrial technical school,Shenyang Liaoning 110102,China) Abstract:While shaft workpieces is processed,the dificult processing of arc such as hJish dimensional precision and small 8uxface roughness often comes up.In order to solve this problem,this paper puts forward the form一 ̄-dins method for pro- cessing of are,and designs diamond rolling form—wheel dresser especially for dressing form—wheel which is used for arc pro-
机械毕业设计1516新型丝杠磨床砂轮修整器设计正文
本科毕业设计说明书(论文) 第 1 页 共 46 页
1 绪论
1.1引言
随着科学技术的迅速发展,国民经济各部门所需求的多品种、多功能、高精度、高品质、高度自动化的技术装备的开发和制造,促进了先进制造技术的发展。磨削加工技术是先进制造技术的重要领域,是现代制造业中实现精密加工、超精密加工最有效、应用最广的基本工艺技术[1]。齿轮传动系统是各种机器和装备中应用最广泛的动力和运动传递装置。
磨床上的砂轮在对工件进行磨削时,砂轮磨削区的温度大约在1000°C左右,磨粒磨削点的温度也有几百度。在磨削过程中砂轮磨损经过磨耗磨损、磨粒磨损、脱落磨损三个周期以后,在它的表面会形成砂粒蜕化不锋利,并且还留下许多磨削颗粒堵塞砂轮气孔,这样就难以对工件进行磨削加工。所以,在磨削的过程中要不断地对砂轮进行表面修整或对成形砂轮形状的修整,达到去除钝化磨粒,保证有新磨粒和足够数量的有效切削刃,从而保证工件的尺寸精度和表面的粗糙度[2]。
修整砂轮,主要是根据所加工工件几何形状以及表面精度要求等,对砂轮进行修整后再对工件进行修磨,达到保证磨切工件质量要求[3]。通常修整砂轮时,把若干个砂轮修整片装在砂轮修整架上,完全靠手支撑并左右移动修整架,利用砂轮的转动带动修整片旋转的差动力,实现砂轮的修整。这种传统修整砂轮方法会出现以下情况:第一,砂轮修整片磨损快并且在使用过程中孔的间隙变大,影响修整精度。第二,操作过程稳定性差,有一定的危险性。第三,被修整的砂轮表面较粗糙、圆柱度差。第四,不能完全消除砂轮运转产生的径向跳动,此项是影响砂轮使用的关键[4,5]。
1.2 砂轮修整器的发展现状
砂轮修整是传统磨床上磨削时最困难的部分,也是相当复杂的几何学难题[6]。目前砂轮修整法大致可分为3种。一种是硬质合金轮滚轧法.这种方法修出的砂轮表面较锋利,但压碎的碎肩易堵塞砂轮,影响砂轮的磨削能力,修整效率低。另一种是用金刚石修整工具以车削方式修整砂轮,修出的砂轮较锋锐,磨削能力较强,但修整效率也低。第3种是用金刚石滚轮以“切入磨俐”的方式修整砂轮[7]。另外,砂轮修整器根据产品的不同要求有多种形状和形式组成。例如单粒精钢石、多功能单粒精钢石修整器,液压磨仿形修整器,NC数控控制修整器,成型平面磨床砂轮修整器等。下面 本科毕业设计说明书(论文) 第 2 页 共 46 页
数控无心磨床砂轮修整器及钻床夹具设计设计
a
a 编号
江南大学太湖学院
毕业设计(论文)
题目: 数控无心磨床砂轮修整器
及钻床夹具设计
a
a 江南大学太湖学院本科毕业设计(论文)
诚 信 承 诺 书
本人郑重声明:所呈交的毕业设计(论文) 《数控无心磨床砂轮修整器及钻床夹具设计》 是本人在导师的指导下独立进行研究所取得的成果,除了在毕业设计(论文)中特别加以标注引用、表示致谢的内容外,本毕业设计(论文)不包含任何其他个人、集体已发表或撰写的成果作品。
班 级: 机械71
学 号: 0723035
作者姓名:
2011 年 5 月 20 日a
a 江南大学太湖学院
机 电 系 机械工程及其自动化 专业
毕 业 设 计论 文 任 务 书
一、题目及专题:
1、题目 数控无心磨床砂轮修整器及钻床夹具设计
2、专题 砂轮修整器、钻床夹具
二、课题来源及选题依据
课题来源于无锡瑞鼎机床厂 。随着机械产品精度、可靠性和寿命的要求不断提高以及新型材料的应用增多,磨削加工技术正朝着超硬度磨料磨具、开发精密及超精密磨削(从微米、亚微米磨削向纳米磨削发展)和研制高精度、高刚度、多轴的自动化磨床等方向发展。
三、本设计(论文或其他)应达到的要求:
1. 了解数控无心磨床的原理, 设计数控无心磨床
2. 树立理论联系实际的作风和严谨的科学态度。
数控花键轴磨床砂轮修整系统原理分析与总体设计
精密制造与自动化 2012年第2期
数控花键轴磨床砂轮修整系统原理分析与总体设计
李永华
(上海机床厂有限公司 上海200093)
摘要介绍了数控花键轴磨床砂轮修整系统的总体设计方案和系统的实施步骤,详细介绍了系统的硬件装置即
一种新型成型磨削砂轮修整器及其结构的设计和工作原理,以及对砂轮在线修整系统核心技术的齿形误差在线测
量进行了分析。阐述了一种评定渐开线齿形误差的计算方法,分析了计算方法中关键参数的确定,实现了齿形误
差的在线测量,解决了渐开线齿形的磨削难题。
关键词砂轮修整系统渐开线齿形齿形误差在线测量
1 修整系统总体方案设计
修整系统的总体设计思路是基于一个数控磨削
砂轮修整器,通过工件的在线测量及数据处理来判
别砂轮的工作状态,即砂轮是否需要修整,从而确
定砂轮的修整曲线,自动生成修整程序。整个系统
由两个部分组成:砂轮修整器和砂轮误差在线测量
系统,其结构框图如图1所示。
z轴
图1砂轮在线修整系统框图
1)砂轮修整器
砂轮修整器的工作原理是砂轮在修整过程中采用
金刚石滚轮,通过 轴和z轴的两个伺服电机,沿着
廓形曲线进行修整。金刚石滚轮的运动轨迹由数控装
置进行控制,通过改变数控程序,可以改变砂轮的修
整廓形,以适应工件尺寸和形状的变化,或补偿由于
砂轮直径减小或金刚石滚轮的磨损所造成的修整误差。
2)砂轮误差的在线测量系统
整个系统由上下两层组成,系统的上层主要完
34 成测量数据的分析、加工参数的输入、修整曲线的
计算,具有自动编程、校核和修整误差补偿等功
能;系统的下层主要完成NC程序的插补运算及整
个砂轮修整器在修整过程中的实时控制。
首先是来自砂轮误差在线测量系统的传感器信
号,经过遗传算法计算,决策出砂轮的状态。如果
砂轮状态正常,则继续工作;如果砂轮严重钝化,需
要启动修整系统,根据输入的加工参数,计算出修
整曲线,并自动生成G代码,传送给数控砂轮修整
器进行修整。具体步骤如下: