
FANUC数控系统参数设定..
FANUC数控系统的常用维修调整参数及设置
FANUC数控系统的常⽤维修调整参数及设置第⼆参考点参数发那科数控系统光栅⽣效NO.1815.1=1 FSSB开放相应接⼝。
⼆、进给轴控制相关参数1423 ⼿动速度1424 ⼿动快进1420 G00快速1620 加减速时间1320 软件限位1326三、回零相关参数NO.1620 快进减速时间300msNO.1420 快进速度 10mNO.1425 回零慢速NO.1428 接近挡铁的速度NO.1850 零点偏置四、SP调整参数NO.3701.1=1 屏蔽主轴NO.4020 电机最⼤转速NO.3741 主轴低档转速(最⾼转速)NO.3742 主轴⾼档转速(最⾼转速)NO.4019.7=1 ⾃动设定SP参数(即主轴引导)NO.4133 主电机代码NO.3111.6=1 显⽰主轴速度NO.3111.5=1 显⽰负载监视器NO.4001.4 主轴定位电压极性(定位时主轴转向)NO.3705.1=1 SOR⽤于换档NO.3732=50 换档速度NO.4076=33 定位速度NO.4002.1=1 外接编码器⽣效NO.4077 定位脉冲数(主轴偏置)NO.3117.0=1 显⽰主轴负载表第⼆参考点参数OM系列:735~738;X/Y/Z/4Oi系列:1241采⽤绝对编码器时,先将参数#1815.4改为0,当回零位置发⽣变化以后,第⼆参考点位置也会发⽣变化。
因此第⼆参考点的数值(参数:1241),就要重新设置,⽅法是先将该轴回零,然后⽤⼿脉将该轴摇⾄原先的位置(特别是换⼑点的轴要与机械⼿配合),这时显⽰器上该轴的数字再乘以每脉冲所⾛的距离的倒数,如0.001us/单脉冲,即乘以1000,输⼊到1241⾥去,可能要经过⼏次修调。
才能确定第⼆参考点。
数值输⼊完后,将#1815.4改为 1。
2,存储⾏程软限位参数O系列:700~702,对应 X/ Y/ Z轴设置值:0~9999999当设置 9999999 时,取消正⽅向软限位703;707,对应 4;-4,⼀般为回转轴704~706,对应-X/-Y/-Z轴设量值:0~ -9999999当设置为 -9999999 时。
fanuc数控系统参数表
fanuc数控系统参数表FANUC系统有很丰富的机床参数,为数控机床的安装调试及日常维护带来了方便条件。
根据多年的实践,对常用的机床参数在维修中的应用做一介绍。
1.手摇脉冲发生器损坏。
一台FANUC 0TD数控车床,手摇脉冲发生器出现故障,使对刀不能进行微调,需要更换或修理故障件。
当时没有合适的备件,可以先将参数900#3置“0”,暂时将手摇脉冲发生器不用,改为用点动按钮单脉冲发生器操作来进行刀具微调工作。
等手摇脉冲发生器修好后再将该参数置“1”。
2.当机床开机后返回参考点时出现超行程报警。
上述机床在返回参考点过程中,出现510或511超程报警,处理方法有两种:(1)若X轴在返回参考点过程中,出现510或是511超程报警,可将参数0700LT1X1数值改为+99999999(或将0704LT1X2数值修改为-99999999)后,再一次返回参考点。
若没有问题,则将参数0700或0704数值改为原来数值。
(2)同时按P和CAN键后开机,即可消除超程报警。
3.一台FANUC 0i数控车床,开机后不久出现ALM701报警。
从维修说明书解释内容为控制部上部的风扇过热,打开机床电气柜,检查风扇电机不动作,检查风扇电源正常,可判定风扇损坏,因一时购买不到同类型风扇,即先将参数RRM8901#0改为“1”先释放ALM701报警,然后在强制冷风冷却,待风扇购到后,再将PRM8901改为“0”。
4.一台FANUC 0M数控系统加工中心,主轴在换刀过程中,当主轴与换刀臂接触的一瞬间,发生接触碰撞异响故障。
分析故障原因是因为主轴定位不准,造成主轴头与换刀臂吻合不好,无疑会引起机械撞击声,两处均有明显的撞伤痕迹。
经查,换刀臂与主轴头均无机械松动,且换刀臂定位动作准确,故采用修改N6577参数值解决,即将原数据1525改为1524后,故障排除。
5.密级型参数0900~0939维修法。
按FANUC 0MC操作说明书的方法进行参数传输时,密级型参数0900~0939必须用MDI方式输入很不方便。
发那科0i mate-TC数控系统参数的设置方法
发那科0i mate-TC数控系统参数的设置方法作者:郑善东来源:《科技探索》2012年第11期摘要:数控系统参数设置的正确与否直接影响数控机床的使用,本文介绍了发那科0i mate-TC数控系统参数设置的方法,通过对参数设置过程的描述,便于掌握此系统参数的设置方法和参数设置过程中的注意事项。
关键词:数控系统参数设置无论哪个公司的数控系统都有大量的参数,有的一项参数又有八位,粗略计算起来一套CNC系统配置的数控机床就有近千个参数要设定。
这些参数设置正确与否直接影响数控机床的使用和其性能的发挥。
特别是用户能充分掌握和熟悉这些参数的设置,将使一台数控机床的使用和性能发挥上升到一个新的水平,也给数控机床的故障诊断和维修带来很大的方便,参数的修改还可以开发CNC系统某些在数控机床订购时没有表现出来的功能,对二次开发会有一定的帮助。
1.显示参数的操作1)按MDI面板上的“SYSTEM”功能键数次,或者按“SYSTEM”功能键一次,再按[参数]软键,选择参数画面。
2)参数画面由多页组成,可以通过以下两种方法选择需要显示的参数所在的画面。
(1)用光标移动键或翻页键,显示需要的画面。
(2)由键盘输入要显示的参数号,然后按下[搜索]软健,这样可显示指定参数所在的页面,光标同时处于指定参数的位置。
2.用MDI设定参数1)在操作面板上选择MDI方式或急停状态。
2)按下“OFS/SET”功能键,再按[设定]软键,可显示设定画面的第一页。
3)将光标移动到“参数写入”处,按[操作]软键,进入下一级画面。
4)按 [NO:1]软键或输入1,再按 [输入]软键,将“参数写入”设定为1;这样参数处于可写入状态,同时CNC发生100号报警。
5)按“SYSTEM”功能键,再按[参数]软键,进入参数画面,找到需要设定参数的画面,将光标置于需要设定的位置上。
6)输入参数,然后按“INPUT”键,输入的数据将被设定到光标指定的参数中;7)参数设定完毕,需要将“参数写入”设置为0,即禁止参数设定,防止参数被无意更改。
文档:发那科系统基本参数设定
维修培训实习教材第二节基本参数设定一实习目的(一)掌握FANUC 数控系统的参数输入方法(二)掌握FANUC 数控系统的参数设定步骤(三)掌握机床运行所需要设定的最基本参数二实习内容学习“参数设定支持画面”中每一项的设定三实习步骤有关参数设定的说明:对于FANUC数控系统,其参数的数目是很大的,想对每一位参数都进行掌握和设定是很困难的。
事实上,对FANUC数控系统参数,并不是需要对其输入某个数值才称之为设定参数。
大部分的位型参数,设为0时反而是有效的,设为0反而是很多机床默认的习惯状态。
这点在进行参数学习时要清楚。
具体步骤:(一)系统通电,将“参数可写入”开关打开。
(二)系统断电,重新开机,开机的同时按住[RESET]功能键直到系统进入正常画面,其结果是系统参数被清除,但系统功能参数(也叫保密参数)(NO.9900-9999)不被清除,如果是新版系统,系统功能参数(也叫保密参数)存在于系统软件中,也不会被清除。
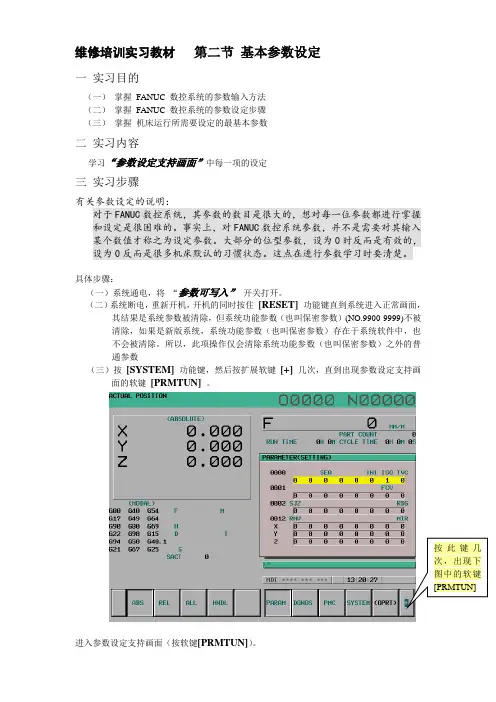
所以,此项操作仅会清除系统功能参数(也叫保密参数)之外的普通参数(三)按[SYSTEM] 功能键,然后按扩展软键[+]几次,直到出现参数设定支持画面的软键[PRMTUN] 。
进入参数设定支持画面(按软键[PRMTUN])。
按此键几次,出现下图中的软键[PRMTUN]画面中的项目就是参数的设定调试步骤。
这次着重学习第一项“AXISSETTING(轴设定)”项和最后一项“MISCELLANY (其它)”项,参数设定支持画面里的其他项(伺服参数设定,主轴设定等)将在别的课时里学习。
(四)按照顺序设定这两项参数。
第一项:AXIS SETTING(轴设定)项,轴设定里面有以下几个组,对每一组参数进行设定。
组参数号简述设定说明基本1001#0 直线轴的最小移动单位0:公制(公制机床)1:英制(英制机床)公制机床设定为01002#1 无档块参考点设定0:无效。
(所有轴)1:有效。
(所有轴)1004#1 设定最小输入单位和最小移动单位。
FANUC系统参数分析和调整讲解
FANUC系统参数分析和调整讲解首先,我们需要了解FANUC系统参数的种类。
FANUC系统参数主要分为系统参数和用户参数两类。
系统参数是数控系统的基本参数,包括各轴的速度、加减速度、插补误差容限等。
这些参数在机床出厂时已经设置好,一般情况下不需要修改。
而用户参数则是根据具体机床和加工要求进行设置的,包括编程方式、插补方式、快速移动倍率等。
在调整FANUC系统参数之前,我们首先需要进行系统参数分析。
系统参数分析主要包括以下几个方面。
首先是速度参数分析。
速度参数对机床的加工效率和加工质量影响很大。
首先,我们需要分析速度参数是否合理。
速度过快容易引起机床振动,速度过慢会影响加工效率。
其次,我们要分析加减速度参数是否合理,过大或过小的加减速度都会影响机床的稳定性。
其次是插补误差容限分析。
插补误差容限是数控系统对加工路径的容忍度,它决定了机床加工精度的上限。
我们需要根据加工要求和机床精度来分析和调整插补误差容限参数,使其符合要求。
第三是快速移动倍率分析。
快速移动倍率是机床在快速定位时的倍率,它决定了机床快速移动的速度。
过大的快速移动倍率会引起机床冲击,过小会影响加工效率。
另外,我们还需要进行用户参数的分析和调整。
用户参数是根据具体机床和加工要求进行设定的,因此需要根据具体情况进行分析和调整。
例如,编程方式参数。
编程方式参数包括ISO编程方式和自动对称编程方式等。
不同编程方式适用于不同工件的编程,我们需要根据具体工件要求来选择合适的编程方式。
还有插补方式参数。
插补方式参数包括线性插补方式、圆弧插补方式等。
我们需要根据具体工件的加工要求来选择合适的插补方式。
最后是快速移动方式参数。
快速移动方式参数包括梯形快速移动方式、S型快速移动方式等。
不同的快速移动方式对机床的冲击和振动程度不同,我们需要根据机床结构和工件要求来选择合适的快速移动方式。
总之,FANUC系统参数分析和调整是数控机床加工过程中非常重要的一环。
通过合理地分析和调整FANUC系统参数,可以提高机床的加工效率和加工质量,并使其更加稳定可靠。
FANUC系统故障处理和参数调整说明书
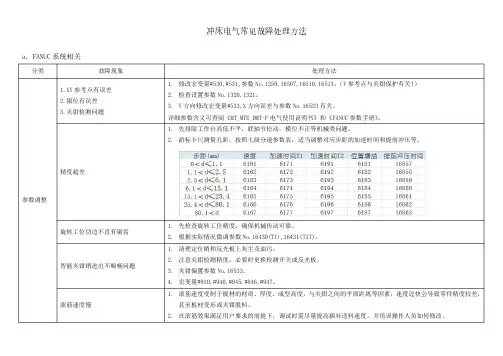
a.FANUC 系统相关分类故障现象处理方法参数调整1.XY 参考点有误差2.限位有误差3.夹钳检测问题1.修改宏变量#530,#531,参数No.1250,16507,16510,16513。
(Y 参考点与夹钳保护有关!)2.检查设置参数No.1320,1321。
3.Y 方向修改宏变量#533,X 方向误差与参数No.16533有关。
详细参数含义可查阅《MT_MTE_DMT-F 电气使用说明书》和《FANUC 参数手册》。
精度超差1.先排除工作台高低不平,联轴节松动,模位不正等机械类问题。
2.游标卡尺测量孔距,按照七级分速参数表,适当调整对应步距的加速时间和提前冲压等。
旋转工位切边不直有锯齿1.先检查旋转工位精度,确保机械传动可靠。
2.根据实际情况微调参数No.16430(T1),16431(T17)。
智能夹钳销进出不顺畅问题1.清理定位销和反光板上灰尘及油污。
2.注意夹钳检测精度,必要时更换检测开关或反光板。
3.夹钳偏置参数No.16533。
4.宏变量#910,#940,#945,#946,#947。
滚筋速度慢 1.滚筋速度受制于板材的材质、厚度、成型高度,与夹钳之间的平面距离等因素,速度过快会导致零件精度较差,甚至板材变形或夹钳脱料。
2.在滚筋效果满足用户要求的前提下,调试时需尽量提高插补送料速度,并培训操作人员如何修改。
冲床电气常见故障处理方法分类故障现象处理方法冲网孔或者长时间加工时X/Y轴电机过热报警1.要求用户编程时X/Y方向运动合理分配。
因为长时间始终沿某方向运动过多,会导致该电机温度高,参见自动编程部分关于模具路径优化的说明。
2.查看客户程序,如某个步距基本固定长期使用的话,可适当增大对应的加速时间以降低峰值电流。
V轴电机声音异常1.在伺服调整界面,适当降低速度环增益。
2.观察冲压过程中编码器是否存在明显晃动。
3.必要时联系江苏金方圆售后服务人员到现场解决。
冲头不在上死点此项不属于机床故障!对于电伺服冲床的V轴,应用FANUC系统RAM轴功能由CNC控制,与应用BECKHOFF系统NC轴由PLC控制的运行模式不同,在加工过程中复位中断,或突然停电而导致冲头停在任意位置,在JOG方式或有报警的时候,冲头不会自动返回上死点。
FANUC系统进入系统参数修改的步骤
FANUC系统进入系统参数修改的步骤黑龙江省水利学校张立忠2018年06月19日写在前面有缘的百度朋友们,为着共同爱好的同行们,大家好!这个FANUC系统简单的系统参数修改步骤虽然简单,但是对于很多的初学者,特别是自学的初学者,要是进行熟练的操作也需要费很多周折,因为本人经历过,可能个人比较笨。
为了有同感的朋友们使用方便,特将详细的操作步骤整理出来,供需要者参考使用。
数控机床有两个操作面板。
一个是系统操作面板,一个是机床操作面板。
(如下图)左面部分就是系统操作面板,它是系统生产厂家生产系统时设计制作的。
它是系统整体的一部分。
使用系统操作面板可以进行程序的编制、参数的修改、梯形图的编辑等操作。
右面部分是机床操作面板部分。
它是机床生产厂家根据机床的使用功能以及机床所使用的数控系统功能设计的,它有对数控系统操作的选择功能键(如MDI键,当修改系统参数时需要选择此键),有对机床部件的操作功能(如水泵的开关,刀架刀号位置的选择等等)。
FANUC数控系统有多种参数,如系统参数、K参数、D参数等等。
如果要修改系统参数,就必须要打开系统参数修改开关。
虽然这是一个简单的操作,但是对于新手来说有时候也不是很轻易的就能进入的。
所以,在这里把这一操作详细的写出来,希望能帮助到需要的朋友们。
进入参数修改开关第一步,选择机床操作面板上的MDI键,使MDI指示灯点亮(如下图)。
第二步,选择系统操作面板上的OFS/SET键,系统显示器上出现如下画面。
按右下角箭头软键数次,出现如下画面,如下图。
然后,按[设定]下方正对应的软键,就会出现参数修改开关界面,如下图。
按系统操作面板上的数字键“1”,再按系统造作面板上的INPUT键(如下图),就会出现如下画面(如图),参数写入变成1了,这是修改系统参数的必须条件。
接着在报警选项下会出现100号报警(如下图),经过这些步骤,就可以对FANUC系统的系统参数进行修改了。
fanuc软限位参数
fanuc软限位参数Fanuc 软限位参数Fanuc 是全球领先的数控系统和工业机器人制造商之一。
Fanuc 软限位参数是在 Fanuc 数控系统中使用的一种参数设置,用于限制机器运动的范围,以保证机器在安全的工作范围内运行。
本文将介绍 Fanuc 软限位参数的作用、设置方法和注意事项。
一、作用Fanuc 软限位参数的主要作用是限制机器在各个轴上的运动范围,以防止机器在工作过程中超出预定的极限位置。
这样可以保护机床和工件,减少事故和损坏的发生。
软限位参数还可以用于调整机器的工作空间,避免与其他设备或固定物体碰撞。
二、设置方法1. 进入参数设置界面首先,进入 Fanuc 数控系统的参数设置界面。
可以通过按下相应的快捷键或在系统菜单中选择相应的选项进入这个界面。
2. 找到软限位参数在参数设置界面中,找到与软限位相关的参数项。
通常,软限位参数以字母 "S" 开头,后面跟着轴号和参数编号。
例如,"S1" 表示 X 轴的软限位参数。
3. 修改参数值根据实际需求,修改软限位参数的值。
这些值通常表示运动轴的上下限位置。
可以根据机床的结构和工作环境来设置这些值,以确保机器在安全的范围内运动。
4. 保存设置在修改完软限位参数后,保存设置并退出参数设置界面。
这样,系统就会根据新的参数值来控制机器的运动范围。
三、注意事项1. 谨慎设置参数值在设置软限位参数时,需要根据实际情况慎重考虑参数值的设置。
如果设置得太小,可能会导致机器无法正常工作或限制正常运动。
如果设置得太大,可能会超出机器的安全范围,造成事故或损坏。
2. 定期检查参数软限位参数可能会受到各种因素的影响,比如机床的磨损、环境的变化等。
因此,建议定期检查软限位参数的设置,并根据需要进行调整。
3. 慎用软限位参数虽然软限位参数可以确保机器在安全范围内运动,但过度依赖软限位参数也可能会影响机器的工作效率。
在实际使用中,应该综合考虑安全和生产效率之间的平衡。
项目的二:FANUC全参数地设置
数控系统的参数是系统软件中一个可以调整的部分,参数在NC系统中用于设定数控机床的功能、性能和规格,及运行中所必须的一些数据,数控系统只有设置了正确的参数,机床才能保证较高的控制精度并按其特定的功能和程序发挥出最佳性能。
在设计数控系统的功能时,数控系统的设计者考虑到实际应用到不同机床的很大差异,专门设计了一些预留存储空间放置有关数据,即系统参数。
当数控系统与机床联机时,根据机床的功能,参数先由生产厂家设定,或根据机床使用者的具体要求在现场调试时进行再修改、确定。
在机床使用的过程中,由于存在操作工的误操作、机械传动的磨损、松弛,电气参数的改变等因素而会引起参数的不匹配,形成故障,这时就需要对参数进行校对并改正,故障才能排除。
各种不同类型的数控系统,参数的意义也会不同,主要有与数控系统功能有关的参数和用户参数。
与数控系统功能有关的参数是数控装置生产厂家根据用户对系统功能的要求设定的,其中有部分参数有较高级别的密码保护,用户不能轻易修改,否则会丢失某些功能。
用户参数是供用户在使用机床时自行设置的参数,可随时根据机床使用的情况进行调整,包括与机械有关的参数,如各坐标轴的反向间隙补偿量等,与伺服系统有关的参数,如位置增益等,与外设有关的参数,如波特率等,还有PLC参数,设置PLC中允许用户修改的定时、计时、计数、刀具号和PLC中的一些控制功能的参数。
数控系统参数是以数据的形式保存在数控装置内具有掉电保护功能的存储区域里,系统参数可以显示在显示器上以人机交互的方式设置、调整。
任务一:参数的认知及参数设置的基本方法任务要求:1、了解FANUC系统参数设定画面;2、掌握参数号和参数值的含义;3、掌握参数设定的基本方法。
相关知识:1、按数据的型式参数可分成以下几类:2、设定参数a、有效地写入参数目的意义是为了防止错误地修改参数,设置了简单的钥匙。
b、CNC参数写入步骤1. 置于MDI方式,或急停状态。
注释:确认CNC画面下的运转方式显示为“MDI”,或在画面中央下方,“EMG”在闪烁(Power Mate i -D/H为灯亮)。
FANUC Mitsubishi Yasnac数控系统通讯参数设置
FANUC/Mitsubishi/Yasnac数控系统通讯参数设置Fanuc(日本:发那科)Fanuc i(M/T)P arameter 参数 V alue 数值C omments 注释0000 0000 00100020 00100 0010 10000101 1000 10010102 00103 11 9 = 2400,10 = 4800,11 = 9600* (recommended)01381000 0000T V Check 0 0 = TV Check OFF (1= TV Check ON - Never enable TV Check)P unch Code 1 1 = ISO (0=EIA Never use EIA)I/O Channel 0P WE 1D rip Feed ? S elect Auto (DNC) mode on the control - Press Cycle Start.选择自动(DNC)控制状态,按(循环启动)。
T hen go to the computer, prepare the program and click 'Send'. W hen data begins to flowthe machine will start moving.然后去电脑,准备程序,点击“发送”,当数据开始传送时,机床就会开始移动。
Fanuc 0(M/T)Parameter V alue C omments0002 1000 000100380100 00000552 11 9 = 2400,10 = 4800,11 = 9600* (recommended)T V On/Off 00 = TV Check OFF (1= TV Check ON - Never enable TV Check)I SO 11 = ISO (0=EIA Never use EIA)I/O 0P WE1T APEF0D rip Feed ? T o drip feed enable para G127.5使G127.5 DNC操作信号动作。