
逆变式空气等离子切割机低频引弧技术的研究
引 言
与传 统 的火 焰 切割 或 激 光 切 割相 比 , 离 子切 等
2 主 电 路 拓 扑 结 构
主 电路 选 用 了 B ot 桥 逆 变 的 拓 扑 结 构 。 os 半 一 其
主 电路 拓 扑 结构 如 图 1 示 。 所
割机 具 有切 割 质 量好 、 度 快 、 本 低 等 优 势【 随 速 成 1 j 。 着 逆 变 技 术 的 发 展 .半 桥 式 或 者 全 桥 式 的主 电 路 拓 扑 结 构 已成 功 地 应 用 到 等 离 子 切 割 电源 领 域 。 在 国内. 多数等离子切割机采用高频 引弧方式 , 大 但 高 频 高 压 的 引 弧 过 程 带 来 了严 重 的 电 磁 干 扰 , 且 装 置 体 积 较 大 .这 不 仅 影 响 到 了 电源 自身 的 正
b s d o o e u n y c n a t p lt a c a d h s s c e su l o v d t e p e t f s o t c mi g n c n e t n lc n- a e n lw f q e c o tc i r n a u c s f l s l e h ln y o h r・ o n s i o v n i a o - r o y - o
Ke wo d c t n c i e o e u n y c n a t pl ta e;h l b d e i v r r y r s: u t g ma h n ;l w f q e c o tc i r i r o af r g n e e i t
F u d t nP oetS p o e y h d s a eerhadD vlp n Po cs fS aniPoic ( o 0 0 — o n ai rjc:u p s db eI ut l sac n eeomet rj t o h ax rv i N . 1K 9 o t n r R i e na l 2 1
= 0
用 式 ( ) 去式 ( ) 得 到 增 量 式 PD 为 : 1减 2可 I Au k = ( 一 k 2 e | 1+} ( - )( ) ( ) Ae ) (p k ( 一 ) Iek 2 3 + i } i d
0 )T eId s a R sac n eeo m n rjc f ia cec T cnlg ueu N .X 0 7 1) 5 ;h ut l eerhadD v l et oeto ’nSine& eh ooy ra ( o Y1 1 () n r i p P s X B C
过流。 引弧 过 程 属 于 负 载突 变 过 程 , 若在 此 阶 段 控 制速度 不够快 , 电流 下 降 过 多 , 不 能成 功 引 弧 。 也 这 里 将 高 性 能 的 D P 8 2作 为控 制 芯 片 。采 用 改 S21
进型 的增 量式 PD算 法 。 I 增 量 式基 本 原 理 为 :
为 半桥 P WM 驱 动信 号 , 由 D P控 制 ; Q 用 于 引 S V
弧 I T驱 动 。H 为 升 压 电感 电流传 感 器 , 测 到 GB 检 的 电流 值 送 往 U 3 5 , 于 控 制 V , 成 A F C 84 用 Q。完 P C;
安 市 科 技 局 工 业 应 用 技 术 研 发 项 目 ( XY1 1 1 ) C 0 7( ) 定 稿 日期 : 01 -0 —0 2 1 1 4
v rf h t he po r s p y y t m s hih r sa lt lwe e y t a t we u pl s se ha g e tbii i y,o r EM I a d i h r s c e sulr to fpi r n h g e u c s f a i o l a c. ot
摘 要 : 制 了一 种 全 数 字 化 控 制 的 新 型 逆 变 式 空 气 等 离 子 切 割 机 。该 等 离 子 机 采 用 非 高 频 的 引弧 技 术 , 效 地 研 有 解 决 了传 统 技 术 中存 在 的 高 电磁 干 扰 、 弧 电 路 复 杂 、 弧 成 功 率 低 等 问题 。 设 计 以 高 性 能 数 字 信 号 处 理 器 引 引 D P 82作 为 主 控 制 芯 片 , 过 理 论 分 析 、 算 与 仿 真 、 制 算 法 的 改 进 等 措 施 , 决 了 低 频 引 弧 技 术 中 的 问 S2 1 通 计 控 解 题。 实验 结果表 明, 机具 有 可靠 性高 、 磁干 扰 小 、 次引弧 成功 率高 等特 点。 该 电 一 关 键 词 : 割 机 ;低 频 引 弧 ;半 桥 逆 变 切
七
’
相 交流 电控 制 为稳 定 的 7 0V直 流 电 ,通 过 后 级 5
的半 桥 逆 变 电路将 直 流 电转 换 为 交 流 方 波 ,送 往 中频 变 压 器 的输 入 端 。半 桥 逆 变 电路 主 控 芯 片 采 用 D P 82 P S 2 1 。 WM 为 控 制 方 式 。 通 过 改 变 半 桥
离 子 切 割 电源 。
基 金 项 目 : 西 省 工 业 攻 关 研 究 发 展 计 划 ( 0 1 0 - 5) 西 陕 21K 9 0 ;
VQ — U 3 5 l C 8
图 1 等 离 子 切 割 机 主 电路 拓 扑
图 中 V 。 B ot电 路 I B Q 为 os G T驱 动 ; Q , Q V :V 3
H 为 用 于 过 流 检 测 的 电流 传 感 器 ; ,H 为 分 别 : H , 用 于 切 割 电流和 引弧 电流 采 样 的 电流 传感 器 。 级 前 B ot o s 电路 由控 制 器 U 3 5 C 8 4完 成 控 制 , 实现 升 压
和 功 率 因数 校 正 功 能 ;考 虑 到 整 个 电源 的功 率 及
中图 分 类 号 :P 3 T 1 文献标识码 : A 文 章 编 号 :00 1o 2 1 )7 0 2 - 3 10 — o x(0 10 - 1 1 0
Re e r h o he I v r e r pl s a Cuti a hi f LF nt c lo c s a c n t n e t r Ai - a m tng M c ne o Co a t Pi t Ar
-
u k = D ) I e,+ d ( )ek 1 ]( ) ( ) ( + i () k( k - (- ) 1 e i } e
i= 0
由上 式 递 推 可得 :
一
1
3 低 频 引 弧 机 理 分 析 及 算 法 实 现
31 传 统 的 引弧 方 式 .
一
M 一 )k (- ) i ) [(一 )ek2 】2 ( 1= p k 1 2 e +a 1- (一 ) ( ) e e
IB G T驱动 的 占空 比 . 实现 对 输 出 电流 3 ~ 0 来 0 1(A 3 连 续 可 调 的 闭环 控 制 。整 个 系 统 共 用 到 4个 电流 霍 尔 传 感 器 , 别 对 B ot 分 os 电感 电流 、 桥 交 流 电 半 流 、 弧 电流 、 割 电流 进 行 采 样 , 而 完 成 前 级 引 切 从 的 AF 、 P C 后级 的 电流 闭环 及 电弧转 移控 制 。
t t i t r eh iu ,u ha iheet ncmant ne ee c ( MI ,o pe i ut n o e ucsflr— a l ctcnq e sc shg lc o i cpoa r gei itr rn e E ) cm l c c ia dlw r ces a c f x r s u
J l 0 1 uy2 1
成 本 . 级 采 用 半桥 逆 变 拓 扑 结 构 。 过 前 级 的三 后 通
的速 度 和 精 度 成 为 引 弧 成 功 与 否 的 关 键 因 素 。 引
相 不控 整 流 和 B ot电路 的 闭环 控 制 , os 将输 入 的三
弧 过 程 中存在 一 短 路 过 程 , 若控 制 精度 不够 , 小 很 的控 制 偏 差 就会 带 来 很大 的 电流 波 动 。导 致 系 统
1 21
作 者简 介 : 孙 强 ( 9 5 ) 男 , 徽 丹 凤 人 , 授 , 究 方 15 一 , 安 教 研
向为开 关 电源理论 与应 用。
第4 5卷 第 7期
2 1年 ห้องสมุดไป่ตู้ 月 01
电力 电 子技 术
Po rElcr nis we e to c
Vo.5.No7 1 4 .
S in ,LU Y n m n UN Q a g I a — ig
( in nvri eh o g ,X ’n7 0 4 ,C ia X ’n U i syo T cn l y ia 10 8 hn ) e t f o
Absr t: t ac The gtl on rl s se f r ai— l s ti g i v re we s p y diia c to y t m o rp a ma cutn n e t r po r up l ha d v l p d. i uti a i s e e o e Th s c tng m chne
常 工 作 .而 且 对 周 边 数 控 机 的 工 作 带 来 了严 重 的
lT R
H4
30 本l 8v G
磁 扼 流
环
划
军
电磁 干 扰 , 不 能 和 数 控 机 床 有 效 地 配 合 , 而 影 更 从 响 等 离 子 切 割 机 走 向全 自动 化 的进 展 。这 里 采 用 先 进 控 制 器 D P 8 2为 核 心 ,研 制 了一 台功 率 为 S2 1 1 W . 割 电流 3 ~ 0 7k 切 0 10 A连 续 可 调 , 有 切 割 、 并 切 网格 、气 刨 3种 工 作 模 式 的 低 频 逆 变 式 空 气 等
(完整word版)等离子切割知识
一.空气等离子切割机在我国的历史1984年由日本大阪公司将A70型空气等离子切割机推广到我国。
1985年有成都电焊机研究所进行仿制,并将全套资料卖给温州电焊设备总厂。
所以到目前为止,国内多数切割机生产厂家都是采用“温州版”本(包括上海、温州、无锡、天津、常州东方等等).80年代末90年代初,常州部分公司开始认识到“温州版"的缺陷,于是对其进行改进. 主要在控制电路(采用双向可控硅进行控制)、整机结构上作了相应的改动,使其性能更加稳定可靠。
随着科技的飞速发展,技术的不断成熟.森淼公司工程师们在前面两代产品的基础上,结合用户实际使用情况,在经历了多次试验和实践后,终于开发出完全可以取代前两代产品的控制电路板!该控制电路有以下优点:A。
引弧时间无须调节,不会因为电位器的松动而导致引弧时间的失控。
B.控制部分采用先进可靠的双向可控硅控制,并对双向可控硅添加了保护装置,避免了双向可控硅易击穿的现象.C。
控制程序为气先来,主接触器吸合,在确保接触器吸合的情况下,高频引弧电路工作,引弧成功,开始切割。
避免了会出现控制混乱、接触器烧损的现象。
D。
在气、主电路、引弧三部分均有正常工作指示灯,如此检修起来故障部分一目了然。
E.控制部分采用全数字电路,大大提高了主控板的抗干扰能力!因此,森淼公司对所有用户承诺:主机2年质保,控制板5年质保!二.空气等离子切割的原理等离子切割是利用高温等离子电弧的热量使工件切口处的金属局部熔化(和蒸发),并借高速等离子的动量排除熔融金属以形成切口的一种加工方法。
等离子切割配合不同的工作气体可以切割各种氧气切割难以切割的金属,尤其是对于有色金属(不锈钢、铝、铜、钛、镍)切割效果更佳;其主要优点在于切割厚度不大的金属的时候,等离子切割速度快,尤其在切割普通碳素钢薄板时,速度可达氧切割法的5~6倍、切割面光洁、热变形小、几乎没有热影响区!等离子切割发展到现在,可采用的工作气体(工作气体是等离子弧的导电介质,又是携热体,同时还要排除切口中的熔融金属)对等离子弧的切割特性以及切割质量、速度都有明显的影响。
等离子切割机引弧方式

等离子切割机引弧方式主要有高频引弧和高压引弧两种方式,一般国产等离子切割机采用的基本上都是高频引弧,等离子切割机在小功率手动切割时采用的基本上都是接触式切割(小功率指输出电流100A以下的等离子),即割炬割咀紧靠在工件上引弧切割,型号在100A以上(即输出电流100A以上,包括100A)的等离子切割机则采用非接触式切割,即割咀离开工件5~8mm切割,而接触式切割在引弧时对外界产生的高频干扰较非接触式切割小。
逆变式等离子由于受技术即配件材料的限制,基本上都是以100A以下(包括100A)的等离子为主,当然也有些厂家生产逆变的120A、160A等离子,但事实上在实际使用过程中来看,这些产品还是很不成熟的,存在很多问题,所以一般以100A以下的逆变式切割机为主,主要有40A、60A(63A)等,还有少量的20A、80A,这些小功率的等离子除特殊定制的少量机型外基本上都是接触式引弧切割,而100A及以上的逆变式等离子则采用的都是非接触式切割(内行不要找茬,这里说的都是高档切割,低档切割用的也是接触式切割,但输出电流都在100A以下的),对于外界的高频干扰较大,因此并不是有些逆变等离子没有高频引弧,只是对外干扰稍小而已。
当然国外进口的一些等离子(如德国凯尔贝)采用的大都是高压引弧,但进口逆变等离子也基本上都是小功率的(120A
以下)这些逆变等离子采用的引弧方式有高频也有高压,因各生产厂家而异。
以上仅为个人意见,仅供参考,如还有其它关于等离子切割的问题,欢迎与我继续探讨:013584368643,或Email: cwf_zwh@。
维修手册

逆变等离子切割机引弧的问题!非转移弧的比较简单,枪接触工件高频打火引起空气电离,立即产生电弧。
转移弧问题比效复杂;-,先打高频,在枪头产生转移弧,这个转移弧被压缩空气吹向工件引起主弧,所以距离工件5-6毫米就能起弧称为转移弧起弧!目前有二种方法1,转移弧和高频是定时的.即1-2秒后停止。
2,不定时,有主电流后才停止。
这二种办法都有严重缺点和问题,第一种方法在1-2秒停止时.主弧没有产生.引弧电源被接触器强拉停,引起拉弧烧触点,特别是切割喷枪内部发生短路的情况,第二种情况更糟,经常地线不通情况下!工人长时间打火不停,直到烧机内大功率电阻,为了应付这类情况许多机器不惜使用200瓦…500瓦琺瑯电阻!那么有没有更好的办法呢?我先参考国内几款机供大家参考;1;奧太款,采用霍耳中穿5圈作为起弧电流的限流,但第二种上长打火问题能否解决呢!2,富力款;单独做一个引弧电源,另用一个功率管逆变,就不存在烧接触器问题了!逆变式空气等离子切空气等离子切割机原理它是以高温高速的等离子弧为热源柱和高速气流通过割炬喷嘴小孔时高,将被切割材料局部熔化,并同成狭窄切口。
我公司生产的LGK系列空气等离子切割准JB/T7438-94《空气等离子弧切割机相电源,无需昂贵的气体,就能对不种金属材料进行切割作业,具有切割成本低廉等特点,所涉及的领域比氧可广泛用于造船、机动车化、厨具等设备生产的板材下料和装组成及结构特点:●切割机主要由三相变压器、控制变压、程序控制电路、高频引弧器、气路器。
切割机的输出外特性为下降特性量和割炬的使用寿命。
切割机配以相成一个完整的切割系统。
接通电源,●主机采用电子无触点开关程控电路、。
●切割机内装有温度继电器,当用户超温度太高时,温度保护器会自动切断坏。
●切割机底盘装有四只滚轮,可以很方和装运。
操作步骤:★启动空气压缩机,待压需气压。
★打开切割机电源开关,再次调准减压阀的气压,一般LGK-40 0.4MPa,LGK-100型气压为0.5MPa,★按焊枪开关,应有气体LGK-0.5-1S,释放割炬开关后气体应有一段★引弧切割时,应从工件先开一小孔,再从小孔的边缘开始引★LGK-40和63型的割炬为接触式的。
B3-1611 LG-125HA LG-125HA(ROB) 逆变式机用等离子切割机 使用说明书

B3-1611LG-125HA/LG-125HA(ROB)逆变式机用等离子切割机使用说明书(请在安装、使用、维护前认真阅读此说明书)成都华远电器设备有限公司用户安全提示:华远焊机的所有焊接和切割设备在设计上已充分顾及用户的安全和舒适,尽管如此,如果您能正确地安装和使用该设备对您的安全仍将大有助益,在没有认真阅读说明书之前,请不要随意安装、使用或对设备进行维修。
特别提示(非常重要):1.当切割机放置在倾斜的平面时,应注意防止其倾倒。
2.禁止将切割机作管道解冻之用。
3.由于该系列切割机防护等级为IP21S,不适宜在雨中使用。
4.该系列切割机具有陡降的静外特性,本切割机设置有热保护功能,当机器内部温度上升超过设定温度时,热保护动作,面板上过热指示灯亮,此时切割机无输出,必须内部温度下降到低于设定温度时,面板上过热指示灯熄灭,切割机才恢复正常,方可继续工作。
5.该切割电源电磁兼容分类为A类。
请您填写以下重要信息,以便及时得到我公司的售后服务!购买日期:序列编号:切割机型号:购买地点:保护自己和他人免受电弧辐射和灼伤,避免小孩进入危险区,施焊人员应有权威机构出具的健康证明动焊机;直流焊机。
在自动和半自动焊机上,焊丝盘、送丝轮、导电嘴、焊接机头等都是带电部件。
有些焊接用的保护气体可能会置换空气中的氧气,从而危害健康或导致死亡仔细阅读供货商的使用说明,验证其消耗材料的材质健康证明,以确保无毒、无害。
当停止焊接时,应防止带电部分接触工件或工作平台,以免意外打火造成火灾不要试图焊接未经证实无害的容器和管道。
在容器,大型箱体的人孔处进行焊接、加热、切割是危险的,应在作业之前确保焊接处没有有毒性气体或可燃性气体。
飞溅有可能灼伤皮肤,佩戴皮质手套,帆布服装,高帮皮鞋,无翻边工作裤,防飞溅工作帽等防气瓶应放置在免受撞击和无震动的工作区,并远离焊接工作区。
严禁焊把钳或焊接电缆触及气瓶。
机壳有明显的动力:不要将手放置在风扇附近,不要在设备运行时拨动刹车柄。
LGK8系列 逆变式等离子弧切割机 说明书
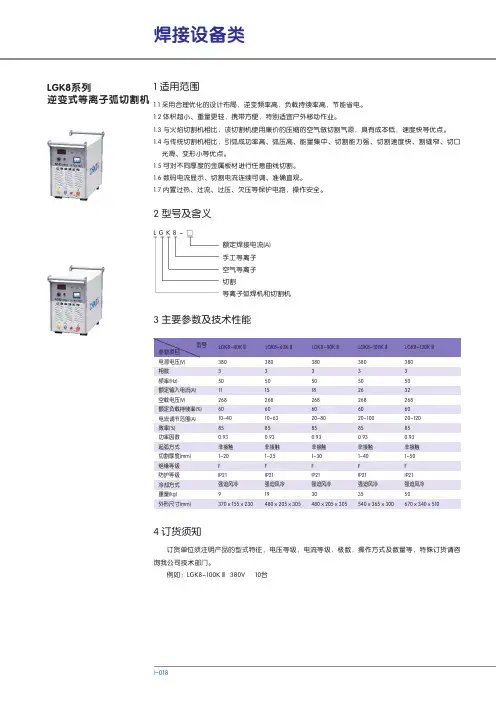
焊接设备类-I 018逆变式等离子弧切割机 1.1 采用合理优化的设计布局,逆变频率高,负载持续率高,节能省电。
1.2 体积超小、重量更轻,携带方便,特别适宜户外移动作业。
1.3 与火焰切割机相比,该切割机使用廉价的压缩的空气做切割气源,具有成本低,速度快等优点。
1.4 与传统切割机相比,引弧成功率高、弧压高、能量集中、切割能力强、切割速度快、割缝窄、切口 光滑、变形小等优点。
1.5 可对不同厚度的金属板材进行任意曲线切割。
1.6 数码电流显示、切割电流连续可调、准确直观。
1.7 内置过热、过流、过压、欠压等保护电路,操作安全。
相数频率(Hz)额定输入电流(A)空载电压(V)额定负载持续率(%)电流调节范围(A)效率(%)功率因数起弧方式切割厚度(mm)绝缘等级防护等级冷却方式重量(kg)外形尺寸(mm)350112686010~40850.931~20F IP219370×155×230强迫风冷非接触350152686010~63850.931~25F IP2119480×205×305350182686020~80850.931~30F IP2130480×205×305350262686020~100850.931~40F IP2135540×365×300350322686020~120850.931~50FIP2150670×340×510LGK8系列L G K 8 - □额定焊接电流(A)手工等离子空气等离子切割等离子弧焊机和切割机订货单位须注明产品的型式特征,电压等级,电流等级,极数,操作方式及数量等,特殊订货请咨询我公司技术部门。
例如:LGK8-100KⅢ 380V 10台1 适用范围2 型号及含义3 主要参数及技术性能4 订货须知非接触非接触非接触非接触强迫风冷强迫风冷强迫风冷强迫风冷。
非接触等离子切割机引弧原理

非接触等离子切割机引弧原理
非接触等离子切割机的引弧原理主要涉及高速气流的产生和电弧的形成。
首先,切割头或枪头会向工件表面喷射高速的等离子气体,通常是氧气和一种辅助气体(如氮气或空气)。
这些气体经过喷嘴形成高速的气流。
接着,引弧板上的小孔或槽会使气流局部加热,并在引弧板和工件之间形成高温等离子体。
这个等离子体形成的高温区域就是电弧的形成区域。
通过引弧板上的小孔或槽,电弧能够从引弧板传导到工件表面,并在工件表面上产生高温、高能量的等离子切割区域。
此外,非接触式引弧逆变式等离子器切割机需要非接触式引弧,因此必须产生副弧。
在按下开关后、引弧之前,副弧在等离子割枪碰嘴处形成电弧,再被压缩空气喷出。
当喷出的副弧接触到被切割工件后,副弧应该被关断,主弧应该打开,开启大功率切割工作模式。
这种由副弧转主弧的控制逻辑被称为转移弧控制。
以上内容仅供参考,建议咨询专业人士获取准确信息。
LGK说明书
LGK说明书用途及特点LGK系列逆变式空气等离子切割机属于一种全新设计的金属加工设备,采用了二十世纪末先进的绝缘栅大功率晶体管IGBT及脉冲宽度调制(PWM)软开关技术设计制造。
该系列切割机可以切割所有金属材料,特别适合于切割火焰切割法不能切割的高合金钢和有色金属。
该系列切割机具有理想的静外特性及良好的动态特性,具备高频引弧功能,特点如下: 电弧能量高度集中,稳定性好,切割力强。
切割速度快(是气割的3 – 5倍)。
切割成本低。
切口狭窄,光洁,整齐,接近于垂直。
工件变形小。
切割电流连续可调。
引弧容易。
操作非常方便。
重量轻,体积小,便于移动。
高效率,高功率因数,是一种高效节能设备。
噪音低,适应性强。
具有自锁,非自锁两种功能,适应长短割缝的不同要求,能减少工人的劳动强度。
便于组成自动切割设备。
该系列空气等离子切割机的制造符合标准GB15579.1-2004《弧焊设备第一部分:焊接电源》。
·2·安全注意事项一般安全注意事项●请务必遵守本说明书规定的注意事项,否则可能发生事故。
●输入电源的设计施工、安装场地的选择、高压气体的使用等,请按照相关标准和规定进行。
●无关人员请勿进入切割作业场所内。
●请有专业资格的人员对切割机进行安装、检修、保养及使用。
●不得将本切割机用于切割以外的用途(如充电、加热、管道解冻等等)。
●如果地面不平,要注意防止切割机倾倒。
防止触电造成电击或灼伤●切割机通电时,严禁接触气电接头及切割枪裸露的金属部分。
●请专业电气人员用规定截面的铜导线将焊机接地。
●请专业电气人员用规定截面的铜导线将切割机接入电源,绝缘护套不得破损。
●在潮湿、活动受限处作业时,要确保身体与母材之间的绝缘。
●高空作业时,请使用安全网。
●不用时,请关闭输入电源。
避免切割烟尘及气体对人体的危害●请使用规定的排风设备,避免发生气体中毒和窒息等事故。
●在容器底部作业时,有害气体会沉积在周围,造成窒息。
应特别注意通风。
基于DSP新型等离子切割电源的研究
摘要 : 介绍 了将非高频引弧技术应用于半桥逆变式空气等离子切割机用 电源 的方法 . 设计了以 T 30 2 1 MS 2 F 8 2型 D P S
为 控 制 器 的控 制系 统 , 析 了非 高 频 引 弧 的工 作 原 理 , 给 出 了切 割 过 程 详 细 的工 艺 流 程 图。 对 电 源 系 统进 行 了建 分 并 模 仿 真 , 建 样 机 并 进行 了验 证 。 搭
第4 4卷 第 7期
21 0 0年 7月
电 力 电子 技 术
Po rEl cm n c we e t i s
Vo.4 .No. 1 4 7
基于 D P新型等离子切割 电源的研究 S
孙 强 ,黄 西平 ,员 博 , 赵 晨
( 西安 理 工 大 学 ,陕 西 西 安 704 ) 10 8
Ab t a t T e p p rd s r e o - i h- e u n y a c tc n lg o a - rd e i v r ra rp a ma c t n c i e w t sr c : h a e e c b sn n- g — q e c r e h oo y f rh f b g n e t i l s u t g ma hn i i h f r t i e i h h o e u py, e i n o o t l i TMS 2 F 81 P c n rls s ms h n lsso o — ih fe u n y t e p w rs p l t e d sg ft e c nr l rw t h h oe h 3 0 2 2 DS o to y t . e a ay i fn n h g - q e c e T r a co ewo k n rn i l r s n e n e ald f w c a f h u t g p o e s i gv n T e p we y t m i l — r ft r i g p cp e i p e e t d a d a d ti o h r o e c t n r c s s i e . h o rs se smu a h i s e l t t i t n i c ri d o t t e p o oy e sb i e i y t e a ay i. i are u ,h r tt p s i u l t v r n lss o s to i f h Ke wo d :n e e ;p a ma c t n ;n n h g 一 e u n y a c y r s i v r r l s u t g o — i h  ̄ q e c r t i
高频引弧切割电源的研究
pr e tN .9C 7 ;h ax Poic 09 Id s R sac n eeometSh m ( o20 K 9 0 ) at n( o0J 0 ) S ani rvne2 0 n ut eerh ad D vlp n c e e N 。0 9 0 — 5 m  ̄
1 引 言 等 离 子 切 割 是 一种 新 型 的 热 切 割 技 术 。与 传
负载 上 的 整 流 电压 为线 电压 , 当任 意 两 相 的 线 电压 瞬 时值 最 大 时 , 两 相 的 二 极 管 导 通 . 流 这 整 电流 从 相 电 压 瞬 时 值 最 高 的 端 点 流 出 至 负 载 , 再 回到 相 电压 瞬 时值 最 低 的 一 相 。负 载 电压 1 () 1 £= , D = 觚() 输 出直 流 电压 平 均 值 为 : u ,
果 . 实该 设计达 到 了预期 目的 。 证
关 键 词 : 变 器 ;等 离 子 切 割 ;高 频 引 弧 逆 中图 分 类 号 :M 6 T 44 文献标识码 : A 文 章 编 号 :0 0 10 2 1 )0 0 1 - 2 1 0 — 0 X(0 0 1- 1 10
Hih-r q e c c Cu tn we u p y o s a c g f e u n y Ar t g Po r S p l fRe e r h i
A src :h urn o sch出- eun y酣cctn o e sp  ̄ t h oo ̄i a a zd ad te], m t s btatT ecr tdmet i f q ec e i l r ut gp m r u p e n[g s nl e n i c y h  ̄r ee a r
第4 4卷 第 1 0期
等离子弧焊的研究现状及发展趋势
等离子弧焊的研究现状及发展趋势1 概述等离子弧焊发明于1953年,英文学名为“Plasma Arc Welding”,缩写为PAW,由钨极氩弧焊发展而成,是该领域内的一项重大技术创新。
等离子弧焊与原始的TIG焊相比,具有优质、高效、经济等优点,早在上世纪60年代初已成功用于金属制品生产。
近20年来,等离子弧焊技术获得了进一步的发展,并成为现代焊接结构制造业中不可缺少的精密焊接工艺方法,在压力容器、管道、航天航空、石化装置、核能装备和食品及制药机械生产中得到普遍的推广应用,可以焊接普通优质碳钢、低合金钢、不锈钢、镍基合金、铜镍合金、钛、钽、锆及其合金和铝及其合金等金属材料。
为充分发挥等离子弧焊方法的潜在优势,增强其工艺适应性,进一步扩大应用范围,已开发出各种等离子弧焊工艺方法,如微束等离子弧焊、熔透型(弱等离子)等离子弧焊、锁孔型等离子弧焊、脉冲等离子弧焊、交流变极性等离子弧焊、等离子弧钎焊和等离子弧堆焊等。
可以预料,等离子弧焊必将在现代工业生产中发挥出愈来愈重要的作用。
2 等离子弧焊的基本工作原理等离子弧焊是早期对焊接电弧物理深入研究的最重要的成果之一。
通过试验研究发现,在任何一种焊接电弧中,都存在温度超过3000℃的等离子区,但在自由状态的电弧中,这一区域的尺寸显得过小,且紧靠阴极,未能充分发挥其作用。
TIG焊自由状态电弧的形貌成锥形,大部分能量被散失,电弧的热效率很低,从而大大降低了焊接效率。
为充分利用电弧的能量,自然萌发出将电弧柱进行压缩,使其能量集中的想法,并逐步形成了等离子弧焊的设计思想。
等离子弧是一种被压缩的钨极氢弧,或者说是一种受约束的非自由电弧。
一般情况下,借助于水冷喷嘴的约束作用,等离子体电弧弧柱在压缩作用下形成压缩电弧,即等离子弧。
等离子弧由特殊结构的等离子体发生器产生,具有热压缩效应、机械压缩效应以及电磁压缩效应的特点。
根据电极接电方式,等离子弧可以分为非转移型等离子弧和转移型等离子弧。