
汽车制造工艺基本术语
汽车制造工艺术语1.范围本标准规定了汽车制造工艺的一般术语,冷作、钳工、装配术语及其定义。
2.规范性引用文件下列文件中的条款通过本标准的引用而成为本标准的条款。
凡是注日期的引用文件,其随后所有的修改单(不包括勘误的内容)或修订版均不适用于本标准,然而,鼓励根据本标准达成协议的各方研究是否可使用这些文件的最新版本。
凡是不注日期的引用文件,其最新版本适用于本标准。
GB/T 1008-2008 机械制造工艺基本术语GB/T 3375 焊接工艺术语GB/T 4122.1 包装术语3. 一般术语3.1 基本概念3.1.1 工艺使各种原材料、半成品成为产品的方法和过程。
3.1.2 典型工艺根据零件的结构和工艺特征进行分类、分组、对同组零件制定的统一加工方法和过程。
3.1.3 产品结构工艺性所设计的产品在能满足使用要求的前提下,制造、维修的可行性和经济性。
3.1.4 工艺性分析在产品技术设计阶段,工艺人员对产品结构工艺性进行分析和评价的过程。
3.1.5 工艺性审查在产品工作图设计阶段,工艺人员对产品和零件结构工艺性进行全面审查并提出意见或建议的过程。
3.1.6 可加工性在一定生产条件下,材料加工的难易程度。
3.1.7 生产过程将原材料转变为成品的过程。
3.1.8 工艺过程改变生产对象的形状、尺寸、相对位置和性质等,使其成为成品或半成品的过程。
3.1.9 工艺文件指导工人操作和用于生产、工艺管理等的各种技术文件。
3.1.10 工艺方案根据产品设计要求,生产类型和企业的生产能力,提出工艺技术准备工作具体任务和措施的指导性文件。
3.1.11 工艺路线产品或零件在生产过程中,由毛胚准备到成品包装入库,经过企业各有关部门或工序的先后顺序。
3.1.12 工艺规程规定产品或零部件制造工艺过程和操作方法等的工艺文件。
3.1.13 工艺设计编制各种工艺文件和设计工艺装备等的过程。
3.1.14 工艺要素与工艺过程有关的主要因素。
1.1.15 工艺规范对工艺过程中有关技术要求所做的一系列统一规定。
3.1.16 工艺参数为了达到预期的技术指标,工艺过程中所需选用或控制的有关量。
3.1.17 工艺试验为考查工艺方法、工艺参数的可行性或材料的可加工性等而进行的试验。
3.1.18 工艺验证通过试生产,检验工艺设计的合理性。
3.1.19 工艺管理科学地计划、组织和控制各项工艺工作的全过程。
3.1.20 工艺纪律在生产过程中,有关人员应遵守的工艺秩序。
3.1.21 成组技术将企业的多种产品、部件和零件,按一定的相似性准则,分类编组,并以这些组为基础,组织生产各个环节,从而实现多品种中小批量生产的产品设计、制造和管理的合理化。
3.1.22 数控加工根据被加工零件图样和工艺要求,编制成以数码表示的程序输入到机床的数控装置或控制计算机中,以控制工件和工具的相对运动,使之加工出合格零件的方法。
3.2 生产对象3.2.1 原材料投入生产过程以创造新产品的物质。
3.2.2 主要材料构成产品实体的材料。
3.2.3 辅助材料在生产中起辅助作用而不构成产品实体的材料。
3.2.4 代用材料在使用功能上能够代替原设计要求的材料,它具有被代替材料所具备的全部或主要性能。
3.2.5 焊接件用焊接的方法而得到的结合体。
3.2.6 冲压件用冲压的方法而得到的结合体。
3.2.7 工件加工过程中的生产对象。
3.2.8 工艺关键件技术要求高、工艺难度大的零、部件。
3.2.9 外协件由本企业提供设计图样资料,委托其他企业完成部分或全部制造工序的零、部件。
3.2.10 试件为试验材料的机械物理化学性能,金相组织或可加工性等而专门制作的样件。
3.2.11 半成品在一个企业的生产过程中,已完成一个或几个生产阶段,经检验合格入库尚待继续加工或装配的制品。
3.2.12 成品在一个企业内完成全部生产过程,可供销售的制品。
3.2.13 合格品通过检验质量特性符合标准要求的制品。
3.2.14 不合格品通过检验质量特性不符合标准要求的制品。
3.2.15 废品不能修复又不能降级使用的不合格品。
3.2.16 易损材料在正常使用条件下,容易损坏或失效的材料。
3.2.17 废料在制造某种产品过程中,剩下的而对本生产对象不再有用的材料。
3.2.18 型材金属或非金属材料通过拉制、轧制或压制等方法所获得的具有特定几何形状截面的材料。
3.2.19 板材金属或非金属材料通过轧制或压制等方法而获得的各种不同厚度的板状材料。
3.2.20 棒材金属或非金属材料通过拉延、轧制工艺获得的圆、方、六角形截面的材料。
3.2.21 返修品通过修复或重新加工,质量特性符合标准要求的制品。
3.2.22 样品用于材料试验分析,产品质量对照及商品宣传的单个或多个物品3.2.23 配套件 (配件)组成产品的零件、部件、标准件及元器件等的总称。
3.2.24 备品(备件)储备待用的易损件。
3.2.25 附件1) 供用户安装、调整和使用产品所需要的工具、检测仪表等,或为扩大产品使用功能所需的附属装置。
2) 随同主要文件一同制定或发出的有关文件。
3.2.26 零件不采用装配工序而制成的产品。
3.2.27 总成由两个或两个以上的零件或由材料、零件等以可拆卸或不可拆卸的连接形式所组成的产品。
3.2.28 标准件按国家标准、部标准(专业标准)或企业标准规定制造的零、部、组(整)件。
3.2.29 外购件不是本单位设计、制造的,而是从其他单位购买来的产品。
3.3 工艺方法3.3.1 焊接通过加热或加压,或两者并用,并且用或不用填充材料,使焊件达到原子结合的加工方法。
3.3.1.1 电弧焊利用电能,通过加热加压,使两个或两个以上的焊件熔合为一体的工艺。
3.3.1.2 CO2气体保护焊利用CO2作为保护气体的气体保护焊,它是依靠焊丝与焊件之间产生的电弧来熔化被焊金属的一种熔化电极气体保护焊方法。
3.3.1.3点焊通过电极压紧两块薄金属板,电极接通电流,电流在两块薄金属板的接触面上产生电阻热,使接触面上流过电流的接触点熔化而形成焊点的工艺。
3.3.2 钻削用钻头或开孔器在工件上加工孔的方法。
3.3.3 铰削用铰刀从工件孔壁上切除微量金属层,以提高其尺寸精度和表面光洁度的方法。
3.3.4 抛光利用机械、化学或电化学的作用,使工件获得光亮、平整表面的加工方法。
3.3.5 喷丸用小直径的弹丸,在压缩空气或离心力等的作用下,高速喷射工件进行表面强化和清理的加工方法。
3.3.6 喷砂用高速运行的沙粒喷射工件,进行表面清理、除锈或使其表面粗化的加工方法。
3.3.7 冷作在基本不改变材料断面特征的情况下,将金属板材、型材等加工成各种制品的方法。
3.3.8 冲压使板料经分离或成形而得到制件的加工方法。
3.3.9 铆接借助铆钉形成的不可拆连接。
3.3.10 粘结借助粘结剂形成的连接。
3.3.11 钳加工一般在钳台上以手工工具为主,对工件进行的各种加工方法。
3.3.12 装配按规定的技术要求,将零件或总成进行配合和连接,使之成为半成品或成品的工艺过程。
3.3.13 表面处理改善工件表面层机械、物理或化学性能的加工方法的总称,通常的方法有氮化、磷化、喷砂、喷丸、表面涂覆等。
3.3.14 表面涂覆用规定的异己材料,在工件表面上形成涂层的方法。
3.3.15 包装为在流通过程中保护产品方便储运,促进销售,按一定技术方法而采用的容器、材料及辅助物等的总体名称。
3.4 工艺要素3.4.1 工序一个或一组工人,在一个工作地对同一个或同时对几个工件所连续完成的那一部分工艺过程。
3.4.2 工步在加工表面(或装配时的连接表面)和加工(或装配)工具不变的情况下,所连续完成的那一部分工序。
3.4.3 基准用来确定生产对象上几何要素间的几何关系所依据的那些点、线、面。
3.4.4 工艺基准在工艺过程中所采用的基准。
3.4.5 定位基准在加工中用作定位的基准。
3.4.6 测量基准测量时所采用的基准。
3.4.7 装配基准装配时用来确定零件或部件在产品中的相对位置所采用的基准。
3. 4.8 工艺孔为满足工艺(加工、测量、装配)的需要而在工件上增设的孔。
3.4.9 工艺留量为工艺需要而增加的工件(或毛坯)的长度。
3.4.10 时间定额在一定生产条件下,规定生产一件产品或完成一道工序所需消耗的时间。
3.4.11 作业时间直接用于制造产品或零、部件所消耗的时间,可分为基本时间和辅助时间两部分。
3.4.12 基本时间直接改变生产对象的尺寸、形状、相对位置、表面状态或材料性质等工艺过程所消耗的时间。
3.4.13 辅助时间为实现工艺过程所必须进行的各种辅助动作所消耗的时间。
3.4.14 材料消耗工艺定额在一定生产条件下,生产单位产品或零件所需消耗的材料总重量。
3.4.15 材料工艺性消耗产品或零件在制造过程中,由于工艺需要而损耗的材料,如组焊件的工艺支撑。
3.4.16 加工误差零件加工后实际几何参数(尺寸、形状和位置)与理想几何参数的偏离程度。
3.4.17 加工精度零件加工后实际几何参数(尺寸、形状和位置)与理想几何参数的符合程度。
3.4.18 表面粗糙度是指加工表面上具有的较小间距和峰谷所组成的微观几何形状特性,一般由所采用的加工方法和其他因素形成。
3.5 工艺文件3.5.1 工艺卡片按产品或零、部件的某一阶段编制的一种工艺文件,它以工序为单元,详细说明产品(或零部件)在某一工艺阶段中的工序号、工序名称、工序内容、工艺参数、操作要求以及采用的设备和工艺装备等。
3.5.2 工序卡片在工艺过程卡片或工艺卡片的基础上,按每道工序所编制的一种工艺文件,一般具有工艺简图,并详细说明该工序的每个工步的加工(或装配)内容、工艺参数、操作要求以及所用设备和工艺设备等。
3.5.3 工艺守则某一专业工种所通用的一种基本操作规程。
3.5.4 工艺附图附在工艺规程上用以说明产品或零、部件加工装配的简图或图表。
3.5.5 专用工艺装备设计任务书由工艺人员根据工艺要求,对专用工艺装备设计提出的一种指示性文件,作为工装设计人员进行工装设计的依据。
3.5.6 专用工艺装备明细表填写产品在生产过程中所需要的全部专用工艺装备的编号、名称、使用零件图号等的一种工艺文件。
3.5.7 材料消耗工艺定额明细表填写产品每个零件在制造过程中所消耗的各种材料的名称、牌号规格、重量等的工艺文件。
3.5.8 工艺总结新产品经过试生产后,工艺人员对工艺准备阶段的工作和工艺、工装的使用情况进行记述,并提出处理意见的一种工艺文件。
3.6工艺装备与工件装夹3.6.1 专用工艺装备专为某一产品所用的工艺装备。
3.6.2 夹具用以装夹工件(和引导刀具)的装置。
3.6.3 模具用以限定生产对象的形状和尺寸的装置。
3.6.4 刀具能从工件上切除多余材料或切断材料的带刃工具。
装配术语与标准件知识

3
12、工艺设计 编制各种工艺文件和设计工艺装备等过程。 13、工艺要素 与工艺过程有关的主要因素。 14、工艺规范 对工艺过程中有关技术要求所做的一系列 统一规定。 15、工艺参数 为了达到预期的技术指标,工艺过程中所 需选用或控制的有关量。
4
16、工艺准备 产品投产前所进行的一系列工艺工作的总称。其 主要内容包括:对产品图样进行工艺性分析和审查; 拟订工艺方案;编制各种工艺文件;设计、制造和调 整工艺设备;设计合理的生产组织形式。 17、工艺实验 为考查工艺方法、工艺参数的可行性或材料的可 加工性等而进行的实验。 18、工艺验证 通过试生产,检验工艺设计的合理性。 19、工艺管理 科学地计划、组织和控制各项工艺工作的全过程。
9
37、工艺路线表 描述产品或零部件工艺路线的一种工艺 文件。 38、部装 把零件装配成部件的过程。 39、总装 把零件和部件装配成最终产品的过程。 40、互换装配法 在装配时各装配零件不经修理,选择或调 整即可达到装配精度的方法。
10
41、分组装配法 在成批或大量生产中,将产品各配合副 的零件按实测尺寸分组,装配时按组进行互换 装配以达到装配精度的方法。 42、吊装 对大型零件、部件,借助于起吊装置进行 的装配。 43、试装 为了保证产品总装质量而进行的各连接部 位的局部实验性装配。 44、装配尺寸链 各有关装配尺寸所组成的尺寸链。
5
20、工艺设备 产品制造的过程中所用的各种工具总称。包括刀 具、夹具、模具、量具、检具、辅具钳工工具和工位 器具等。 21、工艺纪律 在生产过程中有关人员应遵守的工艺秩序。 22、生产纲领 企业在计划期内应当生产的产品产量和进度计划。 23、生产类型 企业(或车间、工段、班组、工作地)生产专业 化程度的分类。一般分为大量生产、成批生产或单件 生产三种类型。
汽车行业常见术语汇总

MSA:Measurement System Analysis 测量系统分析
测量系统:借用某种工具(量具、检具、设备、软件等)通过某种方法对 特定半成品或成品赋值的全过程。
测量系统分析:使用数理统计和图表的方法对测量系统进行分析,以评估 测量系统的分辨率和误差对于被测量的参数来说是否合适,并确定测量系 统误差的主要成分。
CP:Control Plan 控制计划
定义:控制计划是对控制产品所要求的系统和过程的文件化的描述。 通俗来讲就是对一个产品从进料到发货的全过程的特性进行定性定量的 规定,以确保成品或服务的质量稳定。 分类:样件控制计划、试生产控制计划、生产控制计划
示例
BOM:Bill of Material 物料清单
Repeatability重复性
G R&R
误差
Producibility再现性
偏倚
1.Bias偏倚;2.Linearity线性;3.Stability稳定性
常见输出:计量型、计数型2种报告 常用软件:MiniTab
测量系统类型 基本计量型
MSA方法 级差,均值和极差,方差分析(ANOVA),偏倚,线性,控制图
PPAP文件包含:
1.PSW;2.BOM;3.检测报告(4种类型);4.产品特殊特性清单;5.Process flow diagram过程 流程图;6.PFMEA-过程潜在失效模式及后果分析;7.工艺设备调查表;8.工装模具一览表;9. 检验设备一览表;10.MSA测量系统分析;11.Cpk & Ppk-初始过程能力研究;12.Control plan生 产控制计划;13.包装认可报告;14.其他客户特殊要求的,IMDS、包装指导书,产能分析表、 具有资格的实验室文件(可以由实验室人员上岗资格证书代替)等。
冲压技术概念定义
冲压的72个技术概念的定义冲压工艺是金属成形的工艺方法,同时与焊接,涂装,总装并称为汽车制造四大工艺之一,所以没有冲压,汽车也许还是以前的敲敲打打做汽车,一个月做3台的水平呢哦~今天我们来和大家一起学习一下冲压的72个技术概念的定义,方便大家在以后的工作中使用。
冲压工艺专业名词1、工 件工件是已完成工艺文件规定的各道工序的冲件。
2、工序件 工序件是已经冲压的坯料或冲件,但尚须进一步冲压。
3、上 件上件是将工序件送入模具以供进一步冲压。
4、上件装置上件装置是将工序件送入模具的装置。
5、上死点上死点是压力机滑块上下运动的上端终点。
6、下死点下死点是压力机滑块上下运动的下端终点。
7、毛刺毛刺是冲裁后冲件断面边缘锋利的凸起。
8、毛刺面毛刺面是边缘有毛刺的冲裁件平面。
对于落料,毛刺面是接触凸模的平面;对于冲孔,毛刺面是接触凹模的平面。
9、毛面毛面是冲裁件被撕裂的毛糙的断面。
10、中性层中性层是指弯曲的冲件中应变为零的一层材料。
11、中性层系数中性层系数是用以确定中性层位置的系统。
12、双面间隙双面间隙是从一侧至对面另一侧的间隙或两侧空隙之和。
13、出件出件是使已冲过的工(序)件从模具中外出。
14、出件装置出件装置是使已冲过的工(序)件从模具中外出的装置。
15、正回弹正回弹是成形冲件从模具中取出后曲率半径增大的回弹,或冲裁件从模具中逸出后材料实体增大的回弹。
16、冲件冲件是坯料经过一道或多道冲压工序后的统称,也就是工序件和工件的统称。
17、光面光面是冲裁件被切出的光亮断面。
18、闭合高度闭合高度是冲模在工作位置下极点时上模座上平面或下模座平面的距离。
19、回弹回弹有两种,一种是成形冲件从模具内取出后的尺寸与模具相应尺寸的差值。
对于弯曲件,一般以角度差或半径差表示。
另一种是从模具中逸出的冲裁件外形尺寸与凹模相应尺寸的差值或内形尺寸与凸模相应尺寸的差值。
20、行程行程是压力机滑块上下运动两端终点间的距离。
习惯上把压力机滑块的上下运动也称为行程,如“行程向下”、“行程向上”、“每分钟行程次数”等等。
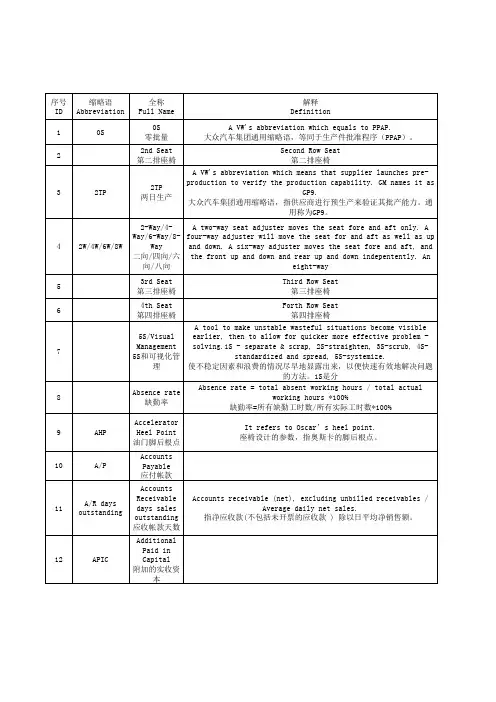
汽车术语表
8
9
AHP
10
A/P
11
A/R days outstanding
12
APIC
13
A device that supports the seat frame assembly ,provides Adjuster/Trac attachment to the floor pan of the vehicle and provides k adjustments to be made to the seated position. 滑道 一个支承座椅骨架总成的机构,它提供到汽车地板的连接和使座椅调节定 位。 Advanced Development 前期开发 Advanced Product Quality Planning 前期产品质量 策划 Advanced Quality Planning 前期质量策划 A network operation system which helps suppliers inform Advanced customers those shipping related information such as quantity, Shipping control number before shipping. Notice 指供应商应具有的一种交货提前通知的电脑连网操作系统。从而使其在 先期发运通知 出货之前,将出货资料诸如数量、货号等信息传递给客户。 Airbag 气囊 American Foundry Standards 美国铸造标准 American Iron and Steel Institute 美国钢铁协会 American National Standards Institute 美国国家标准 协会 American Standard of Testing Materials 美国材料试验 标准 Convert an ideal, want, technology into a feasible product concept. 将主意、需要和技术转化为可行的产品概念。
主机厂汽车制造工艺简介

目录
一、概述 二、工艺的基本概念 三、“四大工艺”简介 四、同步工程(SE) 五、汽车制造工艺的发展趋势
.2.
一、概 述
.3.
(一)工艺的定义
工艺是关于把原材料加工为商品和生产资料的 最经济的方法和过程的科学。
.4.
(二)工艺的意义
对于一件成功的汽车产品来说,它的价值不仅 取决于使用材料本身以及产品设计,更取决于它的 制造过程——制造者对于材料的利用、加工操作的 经验和技能。古人云“玉不琢,不成器”,这句话 生动、概括地道出了产品制造工艺的意义。
2. 焊接机器人是焊接设备柔性化的最佳选择。焊接设备作 为焊装生产线的重要组成部分,是否采用焊接机器人是 焊装生产线柔性程度的重要标志之一。
.62.
(二)采用激光焊接技术
激光焊接的特点是被焊接工件变形极小,采用激光 焊接可以把很多不同厚度、牌号、种类、等级的材料焊 接在一起制成各种形状的零件,大大提高汽车设计的灵 活性降低制造成本,提高车身的刚度。
.53.
(三)同步工程的目标
— 提高质量 — 降低成本 — 缩短产品开发周期
.54.
(四)实现同步工程目标的方法
1.开发有效性改进:使开发全过程方案更改次数减少50% 以上;
2.开发过程同步:使产品开发周期缩短40%~60%; 3.设计和制造过程一体化:使制造成本降低30%~50%。
.55.
(五)“四大工艺”的同步工程(SE)
(1)怎样将设计的图纸转变为有价值的产品; (2)用什么样的加工方法实现设计的目标; (3)用什么手段保证加工的产品质量; (4)用什么办法实现制造成本的最低化。
.15.
(四)工艺工作的重要性
1. 产品设计的再先进,依靠什么办法做出来?质量的优 劣靠什么来保证?产品成本的高低靠什么来实现?一 句话要靠工艺技 术和工艺管理。
总装制造术语
总装制造术语
总装制造中涉及的术语如下:
1. HPV:小时/车,指制造一台车所需的时间。
2. 综合启动率:算出公式为生产实绩台数(运营UPHNET作业时间)。
3. 工时:工时=精密工时+辅助作业工时+编程损失工时。
其中,精密工时主要指零部件装配、锁紧、涂抹作业等所需时间,辅助作业工时涉及零部件搬运、移动、解包装、收拾空箱子等所需时间,编程损失工时则指特定时间(总作业时间或C/TIME)除去装配时间的时间(即等待时间)。
4. 修订人员比率:算出公式为单纯修订作业人员/标准装配作业人员。
此外,总装制造中还可能涉及其他专业术语,建议查阅总装制造相关书籍或咨询该领域专业人士,以获取更全面的信息。
汽车制造业英文专业术语汇总
序号
1 2 3 4
术
3G 3M 5M AAR
语
5
Action plan
6 7 8 9 10 11 12 13 14 15 16 17 18 19 20
ADV ADV–DV A/D/V P&R ADV–PV AEM AIAG Andon AP APQP APO AS ASQE ATT Audit Bidlist
68
GP-4
69 70
GP-5 GP-6
71
GP-7
72 73
GP-8 GP-9
74
GP-10
75 76 77 78 79 80 81 82 83 84 85 86 87 88 89 90 91
GP-11 GP-12 GPDS GPS GQTS GR&R GVDP HR IPTV I-Chart I.E. IOM IOS IRR I.T. JES JIT
SPQRC SQ SQA SQC SQE SQIP SSF SSTS S.T.E.P TBD
192
Tier 1 Supplier
193 194 195 196 197 198 199 200 201 202
Tier 2 Supplier TA TOC TPM TQC TQM TR TT UG VDP
132
PDCA
133 134 135 136
PDT PFMEA PFEP Pilot
137 138 139 140 141
PM PMP PO Poke Yoke PPAP
142
PPM
143 144 145 146 147 148 149 150 151
汽车制造工艺及工艺工作内容
工艺工作内容
3 公司内各有关部门的主要工艺职能 3.1 设计部门应保证产品设计的结构工艺性 3.2 设备部门应保证工艺设备经常处于完好装态 工具部门(可独立设置部门,也可进行职能分解) 3.3 工具部门(可独立设置部门,也可进行职能分解)应按工艺要求及时 提供合格的工艺装备( 工艺装备---------产品制造过程中所用的各 提供合格的工艺装备(注: 工艺装备-----产品制造过程中所用的各 种工具总体:包括刀具、夹具、模具、量具、检具、辅具、 种工具总体:包括刀具、夹具、模具、量具、检具、辅具、专用工具 和工位器具等) 和工位器具等) 物资供应部门(采购部门) 3.4 物资供应部门(采购部门)应按工艺要求提供各种合格的材料和外 购件 3.5 生产计划部门应按工艺要求均衡地安排生产 3.6 检验部门应负责生产现场工艺纪律的监督 3.7 计量部门应负责计量器具的周期检定与配置 质量管理部门应与工艺部门和分厂(生产车间) 3.8 质量管理部门应与工艺部门和分厂(生产车间)共同搞好工序质量 控制 劳动部门(人力资源部门)应按生产需要配备各类生产人员, 3.9 劳动部门(人力资源部门)应按生产需要配备各类生产人员,保证定人 定机、 、定机、定工种的实现 教育部门(人力资源部门) 3.10 教育部门(人力资源部门)应负责做好专业培训和工艺纪律教育 分厂(生产车间)必须按产品图样,工艺规程和有关标准进行生产, 3.11 分厂(生产车间)必须按产品图样,工艺规程和有关标准进行生产,严 格执行现场工艺纪律
工艺工作内容
8 生产现场工艺管理 8.1生产现场工艺管理的基本任务 8.1生产现场工艺管理的基本任务 8.1.1 确保产品质量 8.1.2 提高劳动生产率 8.1.3 节约材料和能源消耗 8.1.4 改善劳动条件和文明生产 8.2 生产现场工艺管理的基本要求 生产现场工艺管理应在传统管理方法的基础上, 8.2.1 生产现场工艺管理应在传统管理方法的基础上,积极采用现代化的 组织、 组织、管理方法 8.2.2 必须强化质量意识 在生产现场工艺管理中,工艺、生产、质量管理、检验、设备、 8.2.3 在生产现场工艺管理中,工艺、生产、质量管理、检验、设备、工 具和车间等各有关部门都应有机地配合, 具和车间等各有关部门都应有机地配合,以保证生产现场的物流和信 息流的顺利畅通, 息流的顺利畅通,实现生产现场工艺管理的基本任务 8.3 生产现场工艺管理的主要内容 科学地分析产品零、部件的工艺流程, 8.3.1 科学地分析产品零、部件的工艺流程,合理地规定投产批次和期量 做好配件(毛坯) 原材料、辅助材料和工艺装备的及时供应, 8.3.2 做好配件(毛坯)、原材料、辅助材料和工艺装备的及时供应,并要 符合工艺文件要求 8.3.3 指导和监督工艺规程的正确实施
汽车行业术语
PP Production Proveout 试生产TR的意思是技术评审,是英语Technical Review的简写。
下面是某产品的技术评审点,供参考:TR1——概念阶段技术评审点:产品需求和概念技术评审(业务需求评审)TR2——计划阶段技术评审点1:需求分解和需求规格评审(功能需求评审,产品级规格)TR3——计划阶段技术评审点2:总体方案评审(系统设计,架构设计,概要设计)TR4——开发阶段技术评审点1:模块/系统评审(详细设计,BBFV测试结果)TR4A——开发阶段技术评审点2:原形机的质量SDV结果和初始产品的准备情况TR5——开发阶段技术评审点3:初始产品的质量(SIT结果)(SIT Alpha测试技术评审)TR6——验证阶段技术评审点:发布评审(SVT Beta测试、制造系统验证等)OTS=off tooling samples即全工装状态下非节拍生产条件下制造出来的样件,用于验证产品的设计能力Eco 工程更改单工程变更是用ECO。
ECO是Engineering change order 的简写,工程变更命令。
ECR是Engineering change request 的简写,工程变更要求。
ECR工程变更需求(变更前)ECN是Eginneering change notice 的简写,工程变更通知。
ECN工程变更通知(变更后)ECR工程变更需求(变更前)当工程资料使用者发现有资料有问题,需要请求变更该资料时候,填写该表格。
工程部门会受理的。
ECO工程部门接受到ECR后,认为需要对给工程资料进行更改,就发出这份指令。
相当于派工单。
ECN工程变更通知(变更后)当工程资料确定更改以后,用这份表单把更改后的资料发出去。
其中包括如何贯彻更改的一些指令。
譬如,对工装有没有影响,在制品如何处理,还包括已经做好的产品甚至出厂交付产品如何处理等。
锅底制作程序:烹前工作:将鲜活牛蛙宰杀,治净,去头、爪,斩成块,加适量精盐、料酒、蛋清淀粉浆拌匀,码味10分钟。
汽车专用术语大全与汽车英语词汇大全
汽车专用术语大全11、引擎系统(Automotive Engine System)燃烧室(Combustion Chamber)活塞到达上死点后其顶部与汽缸盖之间的空间,燃料即在此室燃烧。
压缩比(Compression Ratio)活塞在下死点的汽缸之总容积除以活塞在上死点的总容积(燃烧室容积),所得的值就称为压缩比。
连杆(Connecting Rod)引擎中连接曲轴与活塞的连接杆。
冷却系统(Cooling System)可藉冷却剂的循环,将多余的热量移出引擎,以防止过热的系统。
在水冷式的引擎中,包括水套、水泵、水箱及节温器。
曲轴箱(Crankcase)引擎下部,为曲轴运转的地方,包括汽缸体的下部和油底壳。
曲轴(Crankshaft)引擎的主要旋转机件,装上连杆后,可承接连杆的上下(往复)运动变成循环(旋转)运动。
曲轴齿轮(Crankshaft Gear)装在曲轴前端的齿轮或键齿轮,通常用来代动凸轮轴齿轮,链条或齿状皮带。
汽车专用术语大全2汽缸体(Cylinder Block)引擎的基本结构,引擎所有的零附件都装在该机件上,包括引擎汽缸及曲轴箱的上半部。
汽缸盖(Cylinder Head)引擎的盖子及封闭汽缺的机件,包括水套和汽门及冷却片。
爆震(Detonation)为火焰的撞击或爆声,在火花点火引擎的燃烧室内,因为压过的空气燃料混合气会自燃,于是使部份未燃的混合气产生二次点火(在火星塞点火之后),因而发出了爆声。
排气量(Displacemint)在引擎的某一循环运作中,能将全部空气及混合气送入所有汽缸的能力,也是指一个活塞从一个行程运作至另一行程所能排的体积。
引擎(Engine)一种能将热能转变为机械能的机械:一种可将燃料燃烧产生机械动力的装置;有时可视为一种发动机。
风扇皮带(Fan Belt)一种由曲轴带动的皮带,其主要目的是带动引擎风扇和水泵。
浮筒油面高度(Float Level)化油器浮筒室内,浮筒浮起而顶住针阀,堵住进油口,使油不再流入浮筒室时,油面的高度。