
KDF2滤棒成型机演示文稿
基于滤棒质量的KDF2成型机开松辊改造设计
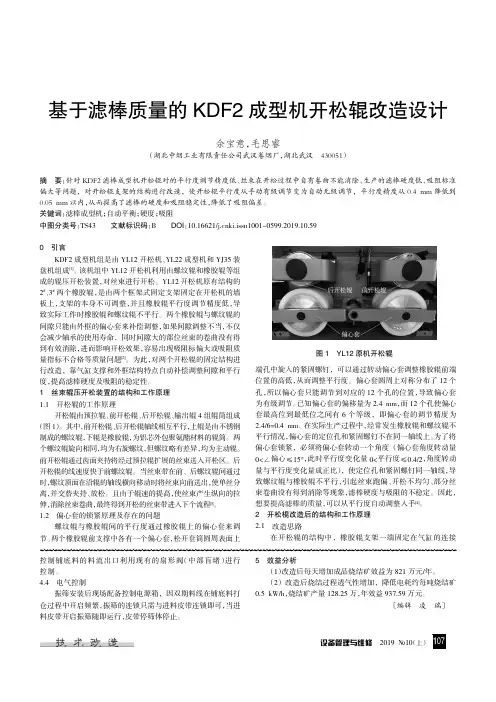
0 引言 KDF2 成型机组是由 YL12 开松机、YL22 成型机和 YJ35 装
盘机组成[1]。该机组中 YL12 开松机利用由螺纹辊和橡胶辊等组 成的辊压开松装置,对丝束进行开松。YL12 开松机原有结构的 2#、3# 两个橡胶辊,是由两个框架式固定支架固定在开松机的墙 板上,支架的本身不可调整,并且橡胶辊平行度调节精度低,导 致实际工作时橡胶辊和螺纹辊不平行。两个橡胶辊与螺纹辊的 间隙只能由外框的偏心套来补偿调整,如果间隙调整不当,不仅 会减少轴承的使用寿命,同时间隙大的部位丝束的卷曲没有得 到有效消除,进而影响开松效果,容易出现吸阻标偏大或吸阻质 量指标不合格等质量问题[2]。为此,对两个开松辊的固定结构进 行改造,靠气缸支撑和外框结构特点自动补偿调整间隙和平行 度,提高滤棒硬度及吸阻的稳定性。 1 丝束辊压开松装置的结构和工作原理 1.1 开松辊的工作原理
5 效益分析 (1)改造后每天增加成品烧结矿效益为 821 万元/年。 (2) 改造后烧结过程透气性增加,降低电耗约每吨烧结矿
0.5 kW/h,烧结矿产量 128.25 万,年效益 937.59 万元。 〔编辑 凌 瑞〕
设备管理与维修 2019 翼10(上) 骳髄髛
件上,连接件为 I 型接头,与支架上的孔一同被销轴固定。另 一 端 固 定 在 连 接 墙 板 的 主 轴 上 ,可 绕 轴 转 动 。 橡 胶 辊 轴 的 两 端 都 有 轴 套 ,固 定 在 橡 胶 辊 支 架 的 孔 中 。 从 原 机 结 构 可 以 看 出 ,橡 胶 辊 两 端 位 置 的 高 低 ,由 偏 心 套 的 角 度 和 橡 胶 辊 支 架 两端位置的高低两个因素共同决定。所以除了在橡胶辊的轴 套 上 做 平 衡 度 的 调 整 之 外 ,通 过 调 整 橡 胶 辊 支 架 左 右 两 端 的 高 低 ,也 可 以 实 现 对 橡 胶 辊 前 端 位 置 高 低 的 调 整 ,从 而 调 整 平 行 度 。 由 于 支 架 只 有 绕 主 轴 转 动 这 一 个 自 由 度 ,想 要 调 整 支 架 左 右 两 端 的 高 低 ,需 要 改 造 支 架 的 结 构 ,增 加 一 个 绕 横 向轴转动的自由度。 2.2 改造后开松辊的结构
卷烟制造工艺学课件 第十一章 滤棒成型工艺
有色差纤维或不足 3mm 但已有2点以上的污渍等现象。 (4)特殊技术要求的丝束按供需双方的协议。
(二)成型材料的特性与技术要求
1.滤棒成型纸 滤棒成型纸用于包裹丝束成型滤棒,与卷烟纸有相似的作用。由
于丝束体积膨松、弹性大,要求滤棒成型纸有较大的强度。普通成型 纸的技术要求如下: • 定量:有26、28、38、42g/m2(允差为±2 g/m2)等多种; • 白度:>82%; • 抗张力:>12N; • 灰分:<18%; • 含水率:6.0%(允差为±1.5%)。 • 其他要求可参照卷烟纸标准。通风滤棒成型纸还应有高透气度的要求。
• 伸长率:是指纤维丝束在外力拉伸作用下 发生断裂前长度与拉伸前未卷曲丝束长度 的差,与拉伸前未卷曲丝束长度之比。
2.醋酸纤维丝束的性能
• 醋酸纤维丝束是用二醋酸纤维切片经溶解 后纺丝并卷曲制成的长丝束带。
• 醋酸纤维丝束具有无毒、无味,机械强度 适中,易固化,加工性能好,过滤效率高, 可改善吸味,能被微生物分解等优点,是 目前理想的卷烟滤棒生产材料
一、醋酸纤维滤棒及成型原理
• 醋酸纤维滤棒,是以二醋酸纤维丝束为滤材制成 的。目前趋向于选用较低单丝线密度和总线密度, 具有一定卷曲度和不规则截面形状纤维丝的丝束, 这有利于提高滤嘴的过滤效率,并减少丝束用量; 此外,在卷制滤棒时使用了增塑剂,其目的主要 是增加滤棒的硬度,满足接装工艺的要求。醋酸 纤维丝束所拥有的特性与滤嘴机能的发挥,是通 过成型机被加工成滤棒而联系起来的。目前生产 醋酸纤维滤棒的主导机型是F2/KDF2,生产能力 为400m/min。
• 1931年“本森赫基公司”使用纸质滤嘴; • 1951年美国“总督牌”率先使用醋酸纤维(以下简称醋纤)
浅谈烟用二醋酸纤维素丝束在使用中几种常见问题的处理方法
1引言随着我国经济发展步入高质量发展时期,相比过去,滤棒生产企业对产品质量有着更高的追求。
面临滤棒生产中出现的丝束飞花高、滤棒压降稳定性差及滤棒缩头等常见问题,滤棒生产企业不仅尝试和探索新的解决办法,同时也向丝束生产企业提出了严格的质量要求。
2丝束使用中几种常见问题2.1丝束飞花高丝束飞花通常是指丝束在滤棒成型加工过程中,受外力作用而脱落出的一种短纤维或纤维屑。
丝束飞花高不仅增加滤棒生产企业的清洁负担和加工困难,而且影响人身健康和滤棒成型质量,所以,控制和减少丝束使用过程中产生的飞花量,已经成为丝束生产企业和滤棒生产企业共同努力解决的重要工作。
影响丝束飞花的因素众多,在滤棒成型过程中,其影响因素有成型机速度、成型机开松比、成型设备部件损伤、开松对辊水平度及加工环境等。
2.2滤棒压降稳定性差滤棒压降是指在标准条件下,当一个标准的稳定气流流经滤棒时,其两端产生的压力差。
滤棒压降是滤棒的关键质量指标,其稳定性波动将对卷烟的卷接质量和抽吸品质产生直接影响。
因此,滤棒生产企业在生产过程中对滤棒压降稳定性指标有着严格的要求和控制。
影响滤棒压降稳定性的因素有三个方面,从丝束物理指标设计而言,影响滤棒压降稳定性的因素有丝束的单丝线密度、线密度、卷曲能及卷曲数等;从滤棒规格标准而言,影响滤棒压降稳定性的因素有滤棒圆周、滤棒重量、滤棒长度及滤棒通风率等;从滤棒成型过程而言,影响滤棒压降稳定性的因素有成型机类别、成型机速度、成型机工况、成型工艺参数、人员操作水平及加工环境等。
2.3滤棒缩头滤棒缩头通常是指滤棒某一端面出现明显切口或斜面【作者简介】吴加强(1985-),男,湖南常德人,初级工程师,从事烟用二醋酸纤维素丝束的应用研究。
浅谈烟用二醋酸纤维素丝束在使用中几种常见问题的处理方法Discussion on the Treatment of Several Common Problems in the Use ofCellulose Diacetate Wire Bundles for Tobacco吴加强(珠海醋酸纤维有限公司,广东珠海519000)WU Jia-qiang(Zhuhai Acetate Fiber Co.Ltd.,Zhuhai 519000,China)【摘要】论文针对烟用二醋酸纤维素丝束(以下简称“丝束”)在成型机使用过程中出现的几种常见问题进行了概述,并结合自身经验,总结了丝束使用过程中几种常见问题的处理方法,对滤棒生产企业产品质量提升具有良好的指导意义。
高级第五部分
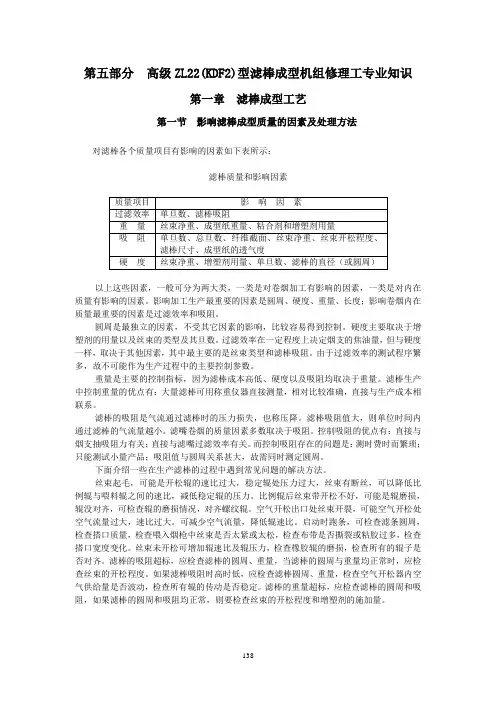
第五部分高级ZL22(KDF2)型滤棒成型机组修理工专业知识第一章滤棒成型工艺第一节影响滤棒成型质量的因素及处理方法对滤棒各个质量项目有影响的因素如下表所示:1. 卷烟表面应洁净。
不应有长度不小于2.0 mm的油渍、黄斑、污点、夹末,或长度虽小于2.0mm,但不应多于两点。
2. 卷烟表面应无皱纹。
不应有长度大于10.0 mm的竖皱;不应有环绕烟支一周的皱纹或多于一条1/3周以上的皱纹;滤嘴接装纸不应有长度大于烟支圆周1/3的皱纹或长度虽不大于1/3周但多于一条。
3. 卷烟搭口应匀粘牢固整齐,不应翘边,滤嘴不应脱落;泡皱、漏气;滤嘴接装纸长度不应超出设计值±0.5 mm,粘贴不齐不应大于0.5 mm。
4. 卷烟应完整无破损。
滤嘴不应挤压变形或破损,滤嘴缩头不应大于0.5 mm;烟支端面触头不应大于圆周长的1/3和触点深度不应大于2.0 mm;卷烟两端纸张破裂长度不应大于1.5 mm;表面不应有刺破或孔洞。
5. 卷烟钢印标志应清晰完整,位置适当,不应模糊、重叠、残缺不全;钢印不应倒置,距烟支嘴端的位置应基本一致,偏差不应大于0.2 mm。
其中,含末率表示烟丝中一定大小的烟末所占烟丝质量的百分比,空头表示卷烟端头因烟丝未填充而形成的一定面积和深度的空陷,爆口表示烟支搭口爆开的裂口,熄火表示卷烟点燃后停止阴燃的现象,吸阻和硬度的定义与滤棒相关指标相类似。
第三节滤棒物理项目对卷烟产品质量的影响滤棒各项指标同卷烟产品质量有直接关系,与卷接操作有关的指标主要是圆周、硬度、圆度、长度等项。
特别是圆周、硬度、圆度影响最大。
不管选取何种规格滤棒,其长度正负允差都不能超过0.5mm。
滤棒圆周同烟支圆周必须要很好的配合。
如果滤棒圆周过小于烟支圆周时,则容易使接装纸起皱,搭口歪斜;如果滤棒圆周大于烟支圆周,则滤嘴卷烟容易产生漏气、滤嘴脱落等弊病。
因此,滤棒圆周允差必须严格控制。
除了圆周大小之外,圆度也相当重要,圆度好的滤棒搭接平整、牢固。
KDF2纤维滤棒成型机组改造
KDF2纤维滤棒成型机组改造孙哲【摘要】针对KDF2纤维滤棒成型机组改造进行了论述.【期刊名称】《黑龙江科技信息》【年(卷),期】2011(000)003【总页数】1页(P4)【关键词】KDF2纤维滤棒成型机组;设计;改造【作者】孙哲【作者单位】牡丹江卷烟材料厂有限责任公司,黑龙江,牡丹江,157013【正文语种】中文近年来随着烟草行业新技术、新设备的不断应用,制丝、卷接、包装等环节有效作业率不断提高,使卷烟产品的生产能力得到了很大提高。
目前我国烟草行业中,滤棒生产设备最具有代表性的机型是引进德国HAUNI公司技术的KDF2/AF2纤维滤棒成型机组。
其设备采用的是继电器及其各种分立元件组成的电气控制。
系统最大的生产速度为400m/min,每分钟产量可以达到4000支纤维滤棒,生产的圆周范围可以到21.90~24.35MM,滤棒长度范围可以达到60~144MM。
但是经过十几年的应用,原有机组逐渐显示出技术上的局限性:由三台无级变速器分别控制三组辊机械结构复杂发生故障难以查找并且不容易更换器件;电控系统相对落后;生产环境比较差,噪音响;维修难度高,能源利用率低等。
在企业在引进新设备的同时,我们也要考虑到最大限度地利用好现有设备,迫切需要对KDF2/AF2滤棒成型机组进行提速升级改造。
参照国际上先进的高速滤棒成型设备的设计原理,结合国内市场的需求和机组的特性设计了此套改造方案。
新系统可以最大限度地提高机组的有效作业率,降低产品消耗,减少维护工作量,提高产品质量,可以在不增加设备数量的前提下,增加滤棒产量。
纤维滤棒成型机组控制和传动系统采用了变频电机传动,触摸式控制屏和西门子公司的PLC,分别通过MPI和DP通讯控制。
纤维滤棒成型机通过二次开松、增塑剂添加、卷制成形、刀盘切断的过程生产滤棒。
电控系统的结构原理:SIEMENS可编程控制器是控制系统的核心部件,其主要任务是完成机组工艺过程的控制,触摸屏人机界面用于状态显示、参数设定与修改、故障显示、数据统计与处理以及AF2的各种转动速度的显示和调整。
降低KDF2成型机滤棒吸阻标准偏差

降低KDF2成型机滤棒吸阻标准偏差KDF2成型机生产的滤棒普遍存在吸阻标准偏差不稳定的现象,不但影响烟支的物理质量、吸食舒适度,而且不良品报废造成辅料消耗的增加,制约着生产效率的提升。
本文通过现状调查,找到问题的症结,实施改进,实现滤棒吸阻标准偏差降低和稳定。
标签:降低;KDF2;嘴棒吸阻;标准偏差;工艺改进1 存在问题为彻底弄清影响滤棒吸阻标偏大小的症结所在,根据滤棒成型的工艺流程图,对滤棒生产过程进行细致剖析,分部位、分节点对吸阻标偏影响程度进行研究统计,分析得出四个RPN值(风险值)超过100的过程因素:稳定辊和螺纹辊的辊速比、稳定辊和螺纹辊的辊压力、增塑剂的施加量、空气喷嘴压力大小。
利用设备轮保养间隙,采取控制变量法对以上四个因素分别进行实验、记录,根据实验统计得出四组影响因素与滤棒吸阻散点图。
为更加直观的了解相关性的大小,计算出各影响因素的相关系数如下:滤棒吸阻和辊速比的Pearson相关系数=-0.969 P值=0.000滤棒吸阻和空气喷嘴压力的Pearson相关系数=-0.984 P值=0.000滤棒吸阻和辊压力的Pearson相关系数=-0.981 P值=0.000滤棒吸阻和甘油酯施加量的Pearson相关系数=0.871 P值=0.000从不同影响因素与滤棒吸阻的相关系数可以看出对滤棒吸阻大小影响程度从大到小排列为:空气喷嘴压力,辊压力,辊速比,甘油酯施加量。
从而确定重点影响因素为空气喷嘴压力和辊压力。
2 分析与改进2.1 因素分析2.1.1丝束阻塞空气喷嘴出气孔空气喷嘴的作用是将开松系统开松后、经喷洒增塑剂的丝束再次吹松,使丝束能够均匀分布,在喷嘴后方安装了一个喇叭口,喇叭口与前端是直通状的,用来收束开松系统开松后的丝束,其中间部分开有气流孔,使输送空气通过气流孔对丝束进行再次开松,这也是整个装置的核心部件。
如果气流孔阻塞就会阻碍丝束的进一步开松,开松不均匀很容易造成滤棒吸阻不稳定是降低滤棒吸组标偏的重要因素,因此通过观察生产中空气喷嘴的使用情况并记录,发现我厂4组滤棒成型设备空气喷嘴出气孔,均有不同程度的阻塞现象,说明该问题普遍存在,是影响滤棒吸阻不稳定的重要因素。
第三章 滤棒成型设备典型结构分析与调整
第三章滤棒成型设备典型结构分析与调整第一AF2开松上胶机主要结构分析与调整节一、丝束的机械开松装置(一)丝束机械开松原理丝束的卷曲波形沿横向排列,卷曲波形的排列打乱后能显著地提高纤维丝束的疏松程度,使生产的滤棒具有最大的均匀性。
完全开松的纤维丝束带十分有利于均匀施加增塑剂。
由于螺纹辊在拉伸开松过程中能最大限度地保持纤维丝束的卷曲,因此开松上胶机采用两组螺纹辊对来实现丝束的拉伸开松。
丝束带经进料辊对时受到辊间压紧力的阻滞作用,过紧的折皱和卷曲被拉开。
进料辊对由一只钢辊和一只橡胶辊组成,作被动转动,使丝束带均匀流动。
改变两辊间的压力,可使丝束带流动的阻力得到调整,以适应不同规格的醋酸纤维丝束。
丝束带接着连续受到前、后螺纹辊对拉伸开松。
螺纹辊对由主动辊(不锈钢制螺纹辊)和被动辊(橡胶辊)组成。
每对辊可独自调节速度和压力,后螺纹辊的旋转速度需比前螺纹辊快。
螺纹辊对使纤维丝束纵向被拉伸,纤维间径向位移增大,均匀分离。
当丝束带被拉伸开松并高速运行时,表面会产生很大的静电荷,出现丝束缠辊现象,或者进入滤棒成型机后出现滤棒爆裂的现象。
螺纹辊对中的橡胶辊系用特种橡胶制成,可避免产生静电集中的现象。
(二)丝束机械开松装置结构分析丝束机械开松装置主要结构有:进料辊对和螺纹辊对把纤维分离,并使丝束产生相位移;输出辊对把丝束送往KDF2。
1.进料辊对(图3-1)进料辊对由钢辊(5)和橡胶辊(6)组成。
作用是使丝束均匀流动并根据丝束特性进行预扩展。
改变两辊间的压力可以对丝束流动起阻滞作用和扩展。
需确保两辊灵活转动。
沾染污垢的轴承会影响辊传动和丝束的均匀流动。
两辊支承端的向心球轴承必须经常涂上一层薄油。
当AF2制动时,橡胶辊(6)延时降下,脱离钢辊(5);重新起动机器后,经延时重又上升。
这些功能是由时间继电器控制的。
图3-12.螺纹辊对前、后螺纹辊对用于丝束开松。
每对辊由主动辊(钢制螺纹辊)和被动辊(橡胶辊)组成。
每对辊可独自调节速度并加压。
KDF2成型机滤棒直径控制改进6页word文档
KDF2成型机滤棒直径控制改进0 引言纤维滤棒成型机是制造卷烟过滤嘴主要设备。
它生产的滤棒经切割处理后成为符合卷烟生产要求的香烟过滤嘴。
滤嘴质量品质的好坏,直接影响到香烟的口感和对烟气中有害物质的过滤。
滤棒的直径是考核滤嘴品质的重要指标,控制产品直径的波动状况直接影响卷烟生产工艺流程的效果。
随着烟草机械设备自动化程度的提高和新技术的发展,新型直径控制系统的技术应用,是提高滤嘴产品质量的重要途径。
1 原机直径测控系统分析1.1 设备原理ZL22D型纤维滤棒成型机是在引进德国技术的基础上,自主设计的较新型滤棒成型机组。
然而,该机组对于滤棒直径的检测及控制系统仍然停留在利用可控硅检测气压的检测方式上,基本原理如图1所示。
图1当机组正常生产时,滤棒不断被送入检测气室内,电磁阀打开,由气源向检测气室和直径控制仪送入稳定流量的压缩空气,通过检测气室内空气的气压大小就间接反映了滤棒的直径,气压和直径的值在一定范围内是成线性关系的,随后直径控制装置将气压信号通过转换器转变为电压信号;电压信号送入计算电路进行处理,并通过可控硅决定继电器K1或K2的输出与否。
以此控制电机M是处于正向运行还是反向运行。
通过蜗杆传动机构抬升或者下压成型枪来实现对滤棒直径的调整。
该电机输出轴上带有大比例的减速器,电机运行位移计算的分辨率高,能够高精度的控制行距来调整滤棒直径。
1.2 问题分析目前的圆周直径检测装置,在实际使用中存在难以解决的问题:气路搭建复杂,占空间多,长时间的使用会引起各种气管老化后,磁浮子式气压传感器容易受环境空气纯净度的影响而堵塞,影响控制精度。
2 新型直径控制的系统设计2.1 整体的设计方案1)采用美国先进的MSC微压传感器,取代目前的检测单元:用微压传感器检测滤棒的直径(X方向),所得信号以电压形式输入PLC。
操作人员可以通过人机界面HMI进行参数设定与数据反馈。
2)直径控制电机的启动电路和直径控制执行单元:直径控制执行单元保留原来的设计,直径控制电机输入控制由PLC的I/O通过原电路进行控制。
烟机设备修理工培训教材.pdf
!"#$%&’()*+ ,-./"012%&’34!56789:;<=>?@AB!""!C#$D目录第一部分初级ZL22(KDF2)滤棒成型机组修理工专业知识第一章滤棒成型工艺…………………………………………………………( 1 ) 第一滤棒成型的工艺任务…………………………………………….( 1 ) 节第二来料标准………………………………………………………….( 2 ) 节第三滤棒质量标准…………………………………………………….( 5 ) 节第四常见不同丝束的特性与用途…………………………………….( 7 ) 节第五不同滤棒的用途………………………………………………….( 7 ) 节第二章ZL22(KDF2)型滤棒成型机组的基础知识…………………….…( 9 ) 第一主要滤棒成型设备介绍………………………………………….( 9 ) 节第二滤棒成型机组的主要技术性能 (11)节第三滤棒成型机组的总体布局与主要结构特征 (12)节第四滤棒成型机组的维护保养 (16)节第三章ZL22(KDF2)型滤棒成型机组各部件的结构及工作原理 (19)第一 YL12(AF2)型开松上胶机的结构及工作原理 (19)节一. YL12(AF2)型开松上胶机的结构及工作原理 (19)第二YL22(KDF2)型滤棒成型机的结构及工作原理 (21)节一. 高压喷嘴(补丝器)的结构及工作原理 (21)二. 自动换纸盘及拼接装置的结构及工作原理 (22)三.供胶装置的结构及工作原理 (24)四.断条装置的结构及工作原理 (26)五.滤棒输送装置的结构及工作原理 (27)六.风力系统的结构及工作原理 (28)第三YJ35(HCF80)型装盘机的结构及工作原理 (30)节一. YJ35(HCF80)型装盘机的结构及工作原理 (30)第四章ZL22(KDF2)型滤棒成型机组各部件的调整知识 (34)第一YL12(AF2)型开松上胶机的调整知识 (34)节一. 开松辊组的调整知识 (34)二. 空气开松器的调整知识 (35)三. 增塑剂流量的调整知识 (36)第二YL22(KDF2)型滤棒成型机的调整知识 (37)节一. 高压喷嘴(补丝器)的调整知识 (37)二. 自动换纸盘及拼接装置的调整知识 (38)三. 供胶装置的调整知识 (40)四.断条装置的调整知识 (41)五.刀片与喇叭嘴的调整知识 (42)第三YJ35(HCF80)型装盘机的调整知识 (43)节一. 装盘机换盘的调整知识 (43)第五章安全及其他第一滤棒成型机组安全联锁装置的分布及控制原理 (47)节第二滤棒成型机组安全和规范操作知识 (50)节第二部分初级ZL22(KDF2)型滤棒成型机组修理工技能要求第一章ZL22(KDF2)型滤棒成型机组各部件的保养与维护 (52)第一 YL12(AF2)型开松上胶机的保养与维护 (52)节一. 开松辊组的保养与维护 (52)第二 YL22(KDF2)型滤棒成型机的保养与维护 (52)节一. 供胶装置的保养与维护 (52)二. 断条装置的保养与维护 (53)三.滤棒输送系统的保养与维护 (53)四.风力系统的保养与维护 (54)第三 YJ35(HCF80)型装盘机的保养与维护 (54)节第二章ZL22(KDF2)型滤棒成型机组各部件的故障排除 (56)第一开松辊组的故障排除 (56)节第二供胶装置的故障排除 (62)节第三滤棒切口的故障排除 (65)节第四常见成型缺陷的故障排除 (66)节第五装盘机链条托架的故障排除 (70)节第三部分中级ZL22(KDF2)型滤棒成型机组修理工专业知识第一章滤棒成型工艺 (71)第一工艺质量检验指标 (71)节第二产品质量的检验方法 (73)节第三丝束与滤棒特性之间的关系 (75)节第二章ZL22(KDF2)型滤棒成型机组基本知识 (77)第一滤棒成型机组电气控制一般知识 (77)节第二滤棒成型机组润滑保养 (83)节第三滤棒成型设备常用易损件的规格 (84)节第三章ZL22(KDF2)型滤棒成型机组各部件的结构及工作原理 (90)第一节 YL12(AF2)型滤棒开松上胶机的结构及工作原理 (90)一. 增塑剂施加系统的结构及工作原理 (90)第二节 YL22(KDF2)型滤棒成型机的结构及工作原理 (92)一. 滤棒成型装置(烟枪)的结构及工作原理 (92)二. 布带装置的结构及工作原理 (93)三. 滤棒直径控制装置的结构及工作原理 (94)四. 滤棒切割装置的结构及工作原理 (95)五.制动装置的结构及工作原理 (95)六.循环油润滑装置的结构及工作原理 (97)第四章 ZL22(KDF2)型滤棒成型机组各部件的调整知识 (101)第一YL12(AF2)型开松上胶机的调整知识 (101)节一. 增塑剂施加装置的调整知识 (101)第二YL22(KDF2)型滤棒成型机的调整知识 (101)节一. 滤棒成型装置(烟枪)的调整知识 (101)二. 布带轮线速度的调整知识 (103)三. 自动拼接装置的调整知识 (105)四. 刀片与砂轮位置的调整知识 (105)五. 制动装置的调整知识 (107)六. 滤棒输送装置的调整知识 (108)第三YJ35(HCF80)型装盘机的调整知识 (111)节一. 装盘装置的调整知识 (111)第五章安全及其他 (114)第一滤棒成型机组安全操作要点 (114)节第二滤棒成型机组安全用电知识 (115)节第三联锁回路装置及安全要点…………………………………… .(115) 节第四部分中级ZL22(KDF2)型滤棒成型机组修理工技能要求第一章 ZL22(KDF2)型滤棒成型机组各部件的保养与易损零件调换 (116)第一YL12(AF2)型开松上胶机的保养与易损零件调换 (116)节一. 增塑剂施加装置的保养 (116)二. 增塑剂施加装置易损零件调换 (116)第二YL22(KDF2)型滤棒成型机的保养与易损零件调换 (117)节一. 滤棒成型装置(烟枪)的保养与易损零件调换 (117)二. 供纸装置的保养与易损零件调换 (117)三. 润滑系统的保养与易损零件调换 (118)四. 风机系统的保养与易损零件调换 (118)五. 制动装置的保养与易损零件调换 (119)第二章 ZL22(KDF2)型滤棒成型机组各部件的故障排除 (120)第一增塑剂施加装置的故障排除 (120)节第二滤棒成型装置(烟枪)的故障排除 (125)节第三供纸装置的故障排除 (127)节第四滤棒输送装置的故障排除 (130)节第五装盘机填充机构的故障排除 (133)节第五部分高级ZL22(KDF2)型滤棒成型机组修理工专业知识第一章滤棒成型工艺 (138)第一节影响滤棒成型质量的因素及处理方法 (138)第二节卷接工序的工艺任务和烟支质量标准 (139)第三节滤棒物理项目对卷烟质量的影响 (140)第二章ZL22(KDF2)型滤棒成型机组系统分析 (142)第一传动系统 (142)节第二气动系统 (148)节第三冷却系统 (153)节第四改变滤棒规格时,相应零部件的更换与调整 (153)节第三章ZL22(KDF2)型滤棒成型机组关键部件的构造分析、技术要求和调整方法 (157)第一刀盘部件的构造分析、技术要求和调整方法 (157)节第二喇叭嘴机构的构造分析、技术要求和调整方法 (163)节第三刀盘与喇叭嘴机构位置关系 (166)节第四章安全及其他 (168)第一设备故障的诊断技术 (168)节第二设备检测技术 (169)节第三电控设备的安全保护知识 (172)节第六部分高级ZL22(KDF2)型滤棒成型机组修理工技能要求第一章 ZL22(KDF2)型滤棒成型机组各部件的保养与零件调换 (174)第一YL12(AF2)型开松上胶机的保养与零件调换 (174)节一. 丝束开松系统的保养与零件调换 (174)第二YL22(KDF2)型滤棒成型机的保养与零件调换 (176)节一. 切割装置的保养与零件调换 (176)二. 传动系统的保养与零件调换 (177)三. 气动系统的保养与零件调换 (177)四. 冷冻系统的保养与零件调换 (177)第三YJ35(HCF80)型装盘机的保养与零件调换 (178)节一. 装盘机传动机构的保养与零件调换 (178)第二章 ZL22(KDF2)型滤棒成型机组各部件的故障排除 (179)第一传动系统的故障排除 (179)节第二主要执行机构运动传递的故障排除 (184)节第三气动系统的故障排除 (186)节第四装盘机运动传递的故障排除 (189)节第三章工量具使用 (192)第一设备维修专用工具使用 (192)节第二设备维修专用量具使用 (192)节插图目录第一部分:图1-2-1(A) 图1-2-1(B) 图1-2-2 图1-2-3 图1-2-4 图1-2-5图1-2-6 图1-3-1 图1-3-2 图1-3-3 图1-3-4(A) 图1-3-4(B)图1-3-5 图1-3-6 图1-3-7 图1-3-8 图1-3-9 图1-3-10图1-3-11 图1-3-12 图1-3-13 图1-3-14 图1-3-15 图1-3-16图1-4-1 图1-4-2 图1-4-3 图1-4-4 图1-4-5 图1-4-6图1-4-7 图1-4-8 图1-4-9 图1-4-10 图1-4-11 图1-4-12图1-4-13 图1-4-14 图1-4-15 图1-4-16 图1-5-1 图1-5-2图1-5-3 图1-5-4 图1-5-5(小计 45张)第二部分:图2-2-1 图2-2-2 图2-2-3 图2-2-4 图2-2-5 图2-2-6 图2-2-7 图2-2-8 图2-2-9 图2-2-10 图2-2-11 图2-2-12图2-2-13 图2-2-14 图2-2-15 图2-2-16 图2-2-17 图2-2-18图2-2-19 图2-2-20 图2-2-21 图2-2-22 图2-2-23 图2-2-24图2-2-25 图2-2-26(小计 26张)第三部分:图3-1-1 图3-1-2 图3-2-1 图3-2-2 图3-2-3 图3-2-4 图3-2-5 图3-3-1 图3-3-2 图3-3-3 图3-3-4 图3-3-5图3-3-6 图3-3-7 图3-3-8 图3-3-9 图3-3-10 图3-3-11图3-3-12 图3-3-13 图3-3-14 图3-4-1 图3-4-2 图3-4-3图3-4-4 图3-4-5 图3-4-6 图3-4-7 图3-4-8 图3-4-9图3-4-10 图3-4-11 图3-4-12 图3-4-13 图3-4-14 图3-4-15图3-4-16(小计 37张)第四部分:图4-1-1 图4-1-2 图4-2-1 图4-2-2 图4-2-3 图4-2-4图4-2-5 图4-2-6 图4-2-7 图4-2-8 图4-2-9 图4-2-10图4-2-11 图4-2-12 图4-2-13 图4-2-14 图4-2-15 图4-2-16图4-2-17 图4-2-18 图4-2-19 图4-2-20 图4-2-21 图4-2-22图4-2-23 图4-2-24(小计 26张)第五部分:图5-2-1 图5-2-2 图5-2-3 图5-2-4 图5-2-5 图5-2-6图5-2-7 图5-2-8 图5-2-9 图5-3-1 图5-3-2 图5-3-3图5-3-4 图5-3-5 图5-3-6 图5-3-7 图5-3-8(小计 17张)第六部分:图6-1-1图6-1-2 图6-1-3 图6-2-1 图6-2-2 图6-2-3图6-2-4 图6-2-5 图6-2-6 图6-2-7 图6-2-8 图6-2-9图6-2-10 图6-2-11 图6-2-12 图6-2-13 图6-3-1(小计 17张)——共计 168张第一部分初级ZL22(KDF2)型滤棒成型机组修理工专业知识第一章滤棒成型工艺第一滤棒成型的工艺任务节卷烟在抽吸过程中,通过滤嘴的过滤作用,可部分地滤去烟气中的有害物质,减少燃烧烟气中的焦油、尼古丁等物质含量。
KDF―2滤棒成型机中线胶系统的改造-4页文档资料
KDF―2滤棒成型机中线胶系统的改造前言KDF-2滤棒成型机组的中线胶供胶系统为单一胶枪,生产过程中由于胶嘴堵塞经常产生断胶、无胶现象,导致接装后的滤嘴容易脱落或下陷,产生严重的质量问题,不但影响设备有效作业率,而且也产生了极大的浪费,为此需对上胶系统进行改造来解决这一问题。
1.中线供胶系统原理及运行现状KDF-2滤棒成型机中线胶上胶装置主要由储胶箱、齿轮泵(冷胶)、胶液管和喷胶枪、气动装置等组成。
上胶方式为齿轮泵式,工作原理如下:设备在操作平台偏后的位置安装了一个能够储存约8L胶液的储胶箱,储胶箱下面安装了一个能够防止齿轮泵中的轴向油封硬化的甘油显示装置,它与下面的齿轮泵(冷胶)连接。
设备运行中线胶被通过带有电磁离合器的辅助传动机构以一定的传动比带动齿轮泵定量输送到上胶喷枪,其功能将由丝束卷成的滤棒芯黏贴于成型纸上。
中线胶工作的动力来自KDF-2辅助传动箱,是由齿形带带动齿轮泵(冷胶),将胶液挤压经过胶管到达胶枪,喷嘴中的喷针打开后把胶水涂抹到直线移动的成型纸上形成一条均匀的冷胶线。
中线胶采用(白乳胶),时间一长,齿轮泵中的油封将会产生硬化,造成胶液外流。
因此在胶水箱的下面存器内须加一定量的甘油(丙三醇)并在正面装有显示器,以便观察甘油的存在。
齿轮泵式上胶通过带有电磁离合器的辅助传动机构,以一定的传动比带动齿轮泵定量输送到上胶喷枪,气动装置将胶枪内的喷针移动约4mm后喷胶嘴打开,胶液即涂在滤棒成型纸上。
设备停机时胶枪喷针在压簧的作用下复位并使喷针头伸出喷嘴端面0.2mm,使胶液关闭且不会在喷嘴黏结。
随着设备速度加快齿轮泵的供胶量也随之增加,虽得到滤棒所需的中线胶得以稳定的定量施加,但在生产过程中会出现供胶出胶量不足,产生断胶、无胶现象。
2.改进措施与实施自流式上胶量是由操作工通过胶水阀打开的大小控制流量的,自流式中线上胶胶量与设备运行速度无直接对应关系,因此在设备运行时胶量能准确调整。
通过以上的分析,要解决滤棒生产中,中线胶出胶顺畅、无故障的问题,必须解决以下三个方面的问题。