
KDF—2滤棒成型机中线胶系统的改造
KDF—2滤棒成型机中线胶系统的改造
摘要:我公司从90年代初先后引进了KDF-2滤棒成型机组,经过长期的运行发现KDF-2滤棒成型机中线供胶系统供胶不稳定,为了保证产品质量,经分析对上胶系统进行了改造。
改造后胶量可控,不但保证了产品的质量,且机组有效作业率也显著提高。
关键词:中线胶;自流式;流量;双胶枪;改造;应用
前言
KDF-2滤棒成型机组的中线胶供胶系统为单一胶枪,生产过程中由于胶嘴堵塞经常产生断胶、无胶现象,导致接装后的滤嘴容易脱落或下陷,产生严重的质量问题,不但影响设备有效作业率,而且也产生了极大的浪费,为此需对上胶系统进行改造来解决这一问题。
1.中线供胶系统原理及运行现状
KDF-2滤棒成型机中线胶上胶装置主要由储胶箱、齿轮泵(冷胶)、胶液管和喷胶枪、气动装置等组成。
上胶方式为齿轮泵式,工作原理如下:
设备在操作平台偏后的位置安装了一个能够储存约8L胶液的储胶箱,储胶箱下面安装了一个能够防止齿轮泵中的轴向油封硬化的甘油显示装置,它与下面的齿轮泵(冷胶)连接。
设备运行中线胶被通过带有电磁离合器的辅助传动机构以一定的传动比带动齿轮泵定量输送到上胶喷枪,其功能将由丝束卷成的滤棒芯黏贴于成型纸上。
中线胶工作的动力来自KDF-2辅助传动箱,是由齿形带带动齿轮泵(冷胶),将胶液挤压经过胶管到达胶枪,喷嘴中的喷针打开后把胶水涂抹到直线移动的成型纸上形成一条均匀的冷胶线。
中线胶采用(白乳胶),时间一长,齿轮泵中的油封将会产生硬化,造成胶液外流。
因此在胶水箱的下面存器内须加一定量的甘油(丙三醇)并在正面装有显示器,以便观察甘油的存在。
齿轮泵式上胶通过带有电磁离合器的辅助传动机构,以一定的传动比带动齿轮泵定量输送到上胶喷枪,气动装置将胶枪内的喷针移动约4mm后喷胶嘴打开,胶液即涂在滤棒成型纸上。
设备停机时胶枪喷针在压簧的作用下复位并使喷针头伸出喷嘴端面0.2mm,使胶液关闭且不会在喷嘴黏结。
随着设备速度加快齿轮泵的供胶量也随之增加,虽得到滤棒所需的中线胶得以稳定的定量施加,但在生产过程中会出现供胶出胶量不足,产生断胶、无胶现象。
2.改进措施与实施
自流式上胶量是由操作工通过胶水阀打开的大小控制流量的,自流式中线上胶胶量与设备运行速度无直接对应关系,因此在设备运行时胶量能准确调整。
通过以上的分析,要解决滤棒生产中,中线胶出胶顺畅、无故障的问题,必须解决以下三个方面的问题。
(1)设计制作不锈钢胶桶、将齿轮泵去掉、抬高冷胶箱高度。
(2)将动力式加胶改为自流式、增加一个胶枪。
(3)喷胶喷嘴流量的控制改进。
2.1胶桶的改造与实施
把原有的冷胶箱、胶泵(冷胶)、带轮、齿形带、气动装置全部拆除。
根据图纸的设计,制作一个直径280mm高350mm的不锈钢胶桶,在胶桶下面加装一个300mm高的托架平台,用3条M6螺丝把胶桶与托架平台进行连接,便于放置不锈钢胶桶,胶桶下方安装一个手动球阀,接入胶管,胶管的另一端安装一个人字形的三通,分别接通两个冷胶枪。
在胶桶内加装一个不锈钢过滤网,过滤网目数为100目。
托架平台的底面用3条M6内六角螺丝与机车表面进行牢固连接。
2.2将动力式加胶改为自流式、增加一个胶枪
改进之前,对机车的出胶量进行了测量,车速为3300转时,单胶枪出胶量每分钟为30毫克左右。
改进后的机车出胶量为36毫克,在车速不定时都可达到。
自流式供胶是把由胶箱到加胶喷嘴的中间的胶泵环节去掉,把原来胶管的直径由8mm换成了直径12mm的增塑网管,加大了胶管的直径,预先适量打开供应胶水的胶水阀,胶液在高位的压力作用下自流于冷胶枪内,待设备运行后,气动装置将胶枪内的喷针打开,胶液通过喷嘴以一个定量的方式涂在成型纸上,完成内线粘接。
要使得滤棒达到双胶线的目标要求,必须增加一个相应的胶枪,为了达到外观的协调统一,所增加的胶枪与原机所使用的胶枪应一致。
因此须对安装位置进行调整,即:在原胶枪位置上,下移15cm安装一套新的胶枪。
如图1所示。
图1改造后中线上胶示意图
2.3喷胶喷嘴流量的控制改进
为了配合中线胶系统的上胶装置正常工作,保证自流式中线胶流量的稳定性,用QP1-G1/4减压阀或φ6-1/4单向节流阀调整气压来控制和调节来控制喷胶嘴的流量,经过实验取得了良好的效果。
3.结束语
此次改造人员、资金投入较少,改造过程也相对简便,改造后,经过半年的抽检无中线胶的数量明显减少。
经验证改造后的中线胶供胶系统工作稳定,解决了因维修繁琐,难操作,断胶、堵塞等现象,尤其是原来只有一根中线胶,堵塞会造成无中线胶滤棒的产生,造成严重的质量事故,由于改造后有两根胶线,这
就大大降低了无中线胶滤棒发生的几率,在实际生产过程中,操作工操作简单,修理工维修方便,很好的保障了产品质量,降低了停机时间,设备机效得到了显著提高。
参考文献:
[1]王志坚主编.《滤棒成型设备》,2002.11.
[2]上海烟草机械厂.《KDF2过滤棒成型机使用说明书》,1989.11.
[3]《机械装配手册》.沈阳飞机制造公司绘制,1988.10.
[4]上海烟草机械厂.《KDF2滤棒成型机电气使用说明书》,1989.11.。
初级第一部分

第一部分初级ZL22(KDF2)型滤棒成型机组修理工专业知识第一章滤棒成型工艺第一节滤棒成型的工艺任务卷烟在抽吸过程中,通过滤嘴的过滤作用,可部分地滤去烟气中的有害物质,减少燃烧烟气中的焦油、尼古丁等物质含量。
滤棒成型的工艺任务是将符合质量要求的丝束加工成为能满足卷烟及生产要求的滤棒,该工艺流程图如下:注:在部分烟厂中由于采用集中风送,不存在装箱这道工序,而是直接投产使用。
第二节来料标准滤棒的原料可分为丝束、成型纸、粘合剂和其它辅助材料。
一. 丝束丝束是指将纤维按一定规定集合成束,卷曲成皱形伸缩的连续带状物。
目前,卷烟使用的主要过滤材料是二醋酸纤维丝束,同时,聚丙烯纤维丝束也在一定范围使用。
(一) 丝束的特性丝束的特性根据其对滤棒性能的影响分为主要特性和一般特性。
主要特性指丝束的单丝线密度(单纤度)、丝束线密度(总纤度)、和截面形状,一般特性指丝束的卷曲数、卷曲度和水分。
1. 丝束的主要特性(1)单丝线密度(单纤度)单丝线密度(单纤度)是指一根1000m长单丝的质量克数,单位为“特[克斯]”,单位符号“tex”。
也可以“分特(dtex)”为单位。
1特(tex)=10分特(dtex)原国际上习惯于沿用纺织行业的表示方法,即以9000m长单丝的克重成为单丝“旦”数,单位符号为“den”。
两种表达方式的换算公式为:1特(tex)=1/9旦(den)“旦”的表示方法更多在行业内使用。
(2)丝束线密度(总纤度)丝束线密度是指在一定拉伸力下,1000m长度丝束的质量克数,单位为tex或dtex。
过去常以9000m长丝束的克重表示,也称总旦数。
丝束线密度是影响滤棒质量、硬度、吸阻和丝束产棒率有关的主要技术参数。
丝束线密度的选择范围通常在3111tex~5000tex(28000den~45000den)之间。
(3)截面形状丝束的过滤效率与单丝表面积大小有关。
表面积越大,过滤效率越高。
单丝的截面形状主要有O形、X型、Y型和I型。
基于滤棒质量的KDF2成型机开松辊改造设计
0 引言 KDF2 成型机组是由 YL12 开松机、YL22 成型机和 YJ35 装
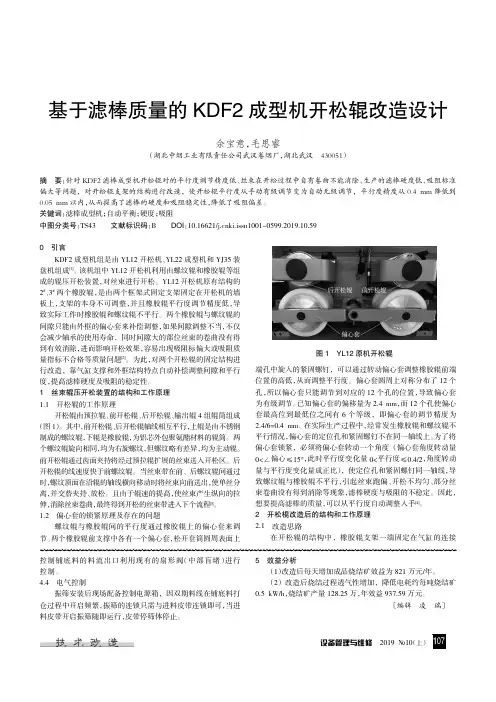
盘机组成[1]。该机组中 YL12 开松机利用由螺纹辊和橡胶辊等组 成的辊压开松装置,对丝束进行开松。YL12 开松机原有结构的 2#、3# 两个橡胶辊,是由两个框架式固定支架固定在开松机的墙 板上,支架的本身不可调整,并且橡胶辊平行度调节精度低,导 致实际工作时橡胶辊和螺纹辊不平行。两个橡胶辊与螺纹辊的 间隙只能由外框的偏心套来补偿调整,如果间隙调整不当,不仅 会减少轴承的使用寿命,同时间隙大的部位丝束的卷曲没有得 到有效消除,进而影响开松效果,容易出现吸阻标偏大或吸阻质 量指标不合格等质量问题[2]。为此,对两个开松辊的固定结构进 行改造,靠气缸支撑和外框结构特点自动补偿调整间隙和平行 度,提高滤棒硬度及吸阻的稳定性。 1 丝束辊压开松装置的结构和工作原理 1.1 开松辊的工作原理
5 效益分析 (1)改造后每天增加成品烧结矿效益为 821 万元/年。 (2) 改造后烧结过程透气性增加,降低电耗约每吨烧结矿
0.5 kW/h,烧结矿产量 128.25 万,年效益 937.59 万元。 〔编辑 凌 瑞〕
设备管理与维修 2019 翼10(上) 骳髄髛
件上,连接件为 I 型接头,与支架上的孔一同被销轴固定。另 一 端 固 定 在 连 接 墙 板 的 主 轴 上 ,可 绕 轴 转 动 。 橡 胶 辊 轴 的 两 端 都 有 轴 套 ,固 定 在 橡 胶 辊 支 架 的 孔 中 。 从 原 机 结 构 可 以 看 出 ,橡 胶 辊 两 端 位 置 的 高 低 ,由 偏 心 套 的 角 度 和 橡 胶 辊 支 架 两端位置的高低两个因素共同决定。所以除了在橡胶辊的轴 套 上 做 平 衡 度 的 调 整 之 外 ,通 过 调 整 橡 胶 辊 支 架 左 右 两 端 的 高 低 ,也 可 以 实 现 对 橡 胶 辊 前 端 位 置 高 低 的 调 整 ,从 而 调 整 平 行 度 。 由 于 支 架 只 有 绕 主 轴 转 动 这 一 个 自 由 度 ,想 要 调 整 支 架 左 右 两 端 的 高 低 ,需 要 改 造 支 架 的 结 构 ,增 加 一 个 绕 横 向轴转动的自由度。 2.2 改造后开松辊的结构
降低KDF2成型机滤棒吸阻标准偏差

降低KDF2成型机滤棒吸阻标准偏差作者:曹俊丽来源:《中国化工贸易·上旬刊》2016年第06期摘要:KDF2成型机生产的滤棒普遍存在吸阻标准偏差不稳定的现象,不但影响烟支的物理质量、吸食舒适度,而且不良品报废造成辅料消耗的增加,制约着生产效率的提升。
本文通过现状调查,找到问题的症结,实施改进,实现滤棒吸阻标准偏差降低和稳定。
关键词:降低;KDF2;嘴棒吸阻;标准偏差;工艺改进1 存在问题为彻底弄清影响滤棒吸阻标偏大小的症结所在,根据滤棒成型的工艺流程图,对滤棒生产过程进行细致剖析,分部位、分节点对吸阻标偏影响程度进行研究统计,分析得出四个RPN 值(风险值)超过100的过程因素:稳定辊和螺纹辊的辊速比、稳定辊和螺纹辊的辊压力、增塑剂的施加量、空气喷嘴压力大小。
利用设备轮保养间隙,采取控制变量法对以上四个因素分别进行实验、记录,根据实验统计得出四组影响因素与滤棒吸阻散点图。
为更加直观的了解相关性的大小,计算出各影响因素的相关系数如下:滤棒吸阻和辊速比的Pearson相关系数=-0.969 P值=0.000滤棒吸阻和空气喷嘴压力的Pearson相关系数=-0.984 P值=0.000滤棒吸阻和辊压力的Pearson相关系数=-0.981 P值=0.000滤棒吸阻和甘油酯施加量的Pearson相关系数=0.871 P值=0.000从不同影响因素与滤棒吸阻的相关系数可以看出对滤棒吸阻大小影响程度从大到小排列为:空气喷嘴压力,辊压力,辊速比,甘油酯施加量。
从而确定重点影响因素为空气喷嘴压力和辊压力。
2 分析与改进2.1 因素分析2.1.1丝束阻塞空气喷嘴出气孔空气喷嘴的作用是将开松系统开松后、经喷洒增塑剂的丝束再次吹松,使丝束能够均匀分布,在喷嘴后方安装了一个喇叭口,喇叭口与前端是直通状的,用来收束开松系统开松后的丝束,其中间部分开有气流孔,使输送空气通过气流孔对丝束进行再次开松,这也是整个装置的核心部件。
埋线滤嘴棒控制装置的改进及应用

埋线滤嘴棒控制装置的改进及应用【摘要】为了更好地在现有KDF2滤棒成型机上实现生产埋线滤嘴棒产品,为此对设备的结构特点及工作原理进行了分析,找到解决问题的重点,确定了埋线过滤嘴棒控制装置的设计方案,改进烟舌使棉芯线在滤棒中心定位,减少断线,提高设备运行速度,生产的埋线滤嘴棒符合各项工艺指标要求。
【关键词】KDF2滤棒成型机;埋线过滤嘴棒;烟舌;棉芯线;中心0.前言随着卷烟工艺的发展,降焦、低害、加香等新概念逐渐兴起,滤棒生产也向新的方面发展,埋线滤嘴棒就是目前比较热门的一种产品。
为适应市场发展和公司卷烟品牌创新,提出了生产埋线滤棒的特殊工艺要求。
南宁卷烟厂使用的埋线滤嘴棒就是在滤棒中间埋入一条经某种中药浸泡的红色棉线,使烟支外观特别,滤棒卷接成烟支后白色的滤嘴截面中间有一红色小点。
1.埋线滤嘴棒工艺要求(1)棉芯线与滤棒等长且保持在滤棒中平直,无明显凹陷。
(2)棉芯线居中于滤棒截面中心,中心偏差≤0.5mm。
(3)滤棒各项物理指标稳定,符合工艺要求。
(4)生产设备KDF2滤棒成型机组。
(5)生产材料含功能原料的红色棉芯线线径0.5mm;长度约10000m。
2.生产过程中存在问题和原因2.1存在问题最初阶段,我们采用指定机台小批量生产,棉线从KDF2机组的高压喷嘴处进入烟舌、压板,然后和醋酸纤维丝束一起被成型纸包裹进入成型腔卷制成型。
这个方法生产的埋线滤嘴棒棉芯线中心度偏差较大,产品废品率比较高,而且随着车速提高,棉芯线断线和滤棒缩头的几率也增大了,所以为了保证产品质量生产车速基本控制在2600支/分钟以内。
设备低速运行降低了有效作业率不能满足大批量生产,产品质量不稳定严重制约了公司新产品的销售,必须要寻找新的解决方案。
如图1所示:1 丝束2 压力喷嘴3压板4 烟舌5 棉芯线6 线夹装置7 导线环图1 埋线装置示意图2.2原因分析(1)成型机高压喷嘴压力范围0.05~0.2MPa,压缩空气将丝束和棉芯线一起输入烟舌造成棉芯线的位置飘飞不定,不能一直保持在滤棒中间。
细支滤棒成型机的设备参数分析与改进

细支滤棒成型机的设备参数分析与改进发布时间:2022-01-25T06:48:18.739Z 来源:《中国科技人才》2021年第29期作者:徐嘉毅[导读] 随着新标准的制定深入实施,对滤棒卷烟产品质量的稳定性、健康性等都提出了一个更高度的要求。
广东中烟工业有限责任公司广州卷烟厂广东省广州市 510000摘要:为进一步提高细支滤棒的质量以及其稳定性,分析一下影响细支滤棒质量的各种设备故障因素,并用11.0Y15000和8.0y15000两种规格醋酸纤维丝束在一台kdf2/af2型细支滤棒成型机上分别进行了不同运行速度、不同尺寸规格捕丝器等试验。
关键词:细支式;改进方向;滤棒引言:随着新标准的制定深入实施,对滤棒卷烟产品质量的稳定性、健康性等都提出了一个更高度的要求。
降焦、控焦技术水平不断提高成为我国卷烟生产行业的一个高度关注技术指标。
对我国卷烟原辅料特别是滤棒的使用研究也不断深入,滤棒对于有效过滤烟气中各种有害物质具有重要作用。
生产进行过程中,由于生产原辅料、生产设备规格的不同,设备上的工艺技术参数必须及时做出相应调整。
但每次生产无法快速准确找出最优设备工艺技术参数进行组合,导致大量卷烟废品陆续产生。
本文主要针对我国滤棒成型机的长期使用管理情况及滤棒质量配方数据库的统计进行分析,提高企业生产效率,降低生产成本。
一、滤棒成型工艺参数配方数据库的作用随着卷烟市场不断发展增大、产品种类变化需求与日俱增,这对滤棒成型工艺产品质量参数管理工作提出了更高的技术要求。
在滤棒成型产品设计制造工艺过程中,精准的滤棒工艺质量参数设置规则可有效提高滤棒产品质量,增强在线生产工艺质量控制能力。
但在整个生产车间滤棒成型操作线上,关键性的重要工艺参数一般多达13项(主要包括辊压、辊速比、温度、增塑剂含量等),操作设备工程师往往需要十年以上相关专业设备实践经验,才能不断创新摸索并最终找出最优秀的关键参数组合,随着这些专业设备操作工艺技术人员不断进行不同岗位变动,这些专业工作技术经验也随之不断出现流失。
KDF2成型机滤棒直径控制改进6页word文档
KDF2成型机滤棒直径控制改进0 引言纤维滤棒成型机是制造卷烟过滤嘴主要设备。
它生产的滤棒经切割处理后成为符合卷烟生产要求的香烟过滤嘴。
滤嘴质量品质的好坏,直接影响到香烟的口感和对烟气中有害物质的过滤。
滤棒的直径是考核滤嘴品质的重要指标,控制产品直径的波动状况直接影响卷烟生产工艺流程的效果。
随着烟草机械设备自动化程度的提高和新技术的发展,新型直径控制系统的技术应用,是提高滤嘴产品质量的重要途径。
1 原机直径测控系统分析1.1 设备原理ZL22D型纤维滤棒成型机是在引进德国技术的基础上,自主设计的较新型滤棒成型机组。
然而,该机组对于滤棒直径的检测及控制系统仍然停留在利用可控硅检测气压的检测方式上,基本原理如图1所示。
图1当机组正常生产时,滤棒不断被送入检测气室内,电磁阀打开,由气源向检测气室和直径控制仪送入稳定流量的压缩空气,通过检测气室内空气的气压大小就间接反映了滤棒的直径,气压和直径的值在一定范围内是成线性关系的,随后直径控制装置将气压信号通过转换器转变为电压信号;电压信号送入计算电路进行处理,并通过可控硅决定继电器K1或K2的输出与否。
以此控制电机M是处于正向运行还是反向运行。
通过蜗杆传动机构抬升或者下压成型枪来实现对滤棒直径的调整。
该电机输出轴上带有大比例的减速器,电机运行位移计算的分辨率高,能够高精度的控制行距来调整滤棒直径。
1.2 问题分析目前的圆周直径检测装置,在实际使用中存在难以解决的问题:气路搭建复杂,占空间多,长时间的使用会引起各种气管老化后,磁浮子式气压传感器容易受环境空气纯净度的影响而堵塞,影响控制精度。
2 新型直径控制的系统设计2.1 整体的设计方案1)采用美国先进的MSC微压传感器,取代目前的检测单元:用微压传感器检测滤棒的直径(X方向),所得信号以电压形式输入PLC。
操作人员可以通过人机界面HMI进行参数设定与数据反馈。
2)直径控制电机的启动电路和直径控制执行单元:直径控制执行单元保留原来的设计,直径控制电机输入控制由PLC的I/O通过原电路进行控制。
滤棒成型机热溶胶泵的独立驱动的改进技术与滤棒封口质量稳定性研究
2・
科 技 论 坛
滤棒成型机热溶胶泵的独立驱动的改进 技术与 滤棒 封 口质量稳 定性研 究
宿 民
( 黑龙 江烟草 工业有限责任公 司海林卷烟厂 , 黑龙 江 海林 1 5 7 1 9 9 )
Байду номын сангаас
摘 要: 为有效控制滤棒封 口质量的稳定性 , 车 间技术人 员在 改造开松 机、 开松 辊及 甘油泵独 立驱 动的基础上 . 采 用伦 茨 9 3 0 0 E S系 列伺服服驱 动器 , 通过旋转 变压 器进行 闭环以提 高速度精度 、 启停时的响应速度和 宽的动态范 围, 保证在运行 的任何速度 下均能 与主机 同步。采用伦 茨制动单元 满足对主机停机时机 械刹车的响应 。达到 了单独对热溶胶 泵的独立驱动进行 了改进 。实现 了传动的 高精度 , 从 而为滤棒搭扣胶带来 了稳定的供给 量。 关键词 : 滤棒成 形; 独立驱动 ; 滤棒封 口稳定 ‘
K D F 2 滤棒 成 型机组 技术 是我 国 2 0
世纪 8 0年代引进的项 目, 具有高生产能 力、 高可靠性能 的集丝束开松 、 成型 、 装 盘于—体 的滤棒 自动生产线。但由于受 设计年代的限制 , 机组的电控系统 、 机械 传动系统还存在着一系列 的不足。它的 电控系统采用 的是分立式的继 电器组合 逻辑 、 连线多、 故障率高 , 查寻 、 排除故障 1 、 供胶泵齿形轮 2 、 安装联接件 3 、 齿形带 4 、 固定板 5 、 压轮总成结构 6 、 伺服 电机 7 、 轴伸 8 、 齿形轮 有一定难度 ,设备运行可靠性较低 , 维 图 3 图 2 护、 维修不便。 而 且原胶泵驱动系统为机械齿轮与齿型带结合 的方式 ,皮带传动 2 . 3 采用伦茨 9 3 0 0 E S 系列伺服服驱动器 ,通过旋转变压器进行闭 属于挠 瞄 . 勘 ,该装置在传递动力过程中会出现皮带和带轮打滑及皮 环以提高速度精度、 启停时的响应速度和宽的动态范围, 保证在运行的 带伸缩现象 , 降低了传动精度 , 影响了热熔胶流量。加上年代的久远, 已 任何速度下均能与主机同步。采用伦茨制动单元满足对主机停机时机 使机械连接部分发生了老化 , 变得极不稳定。同时滤棒封 口胶的供给量 械刹车的响应。由于伦茨伺服控制器强大的功能和使用的灵活性 , 通过 使系统达到最优状态 , 足以胜 不能根据滤棒工艺要求任意调整, 只能跟随机器的速度变化而变化 , 满 对其功能的适当配置对参数 的精确调整 , 足不了生产特殊滤棒的要求 。 因此 , 笔者对热胶泵独立驱动的改进技术 任各辊运 2 . 4 采用伦茨系列专用操作面板作为人机界面 , 完成对参数集的选 与滤棒封口质量稳定性进行了工艺技术研究。 1 改进技 术方 案 择、 电子齿轮箱速比的调整和记 } 乙 、 主要运行参数 的显示 、 运行历史记 当前 国内大部分生产厂家使用的该机型的热熔胶装置 ,是 由胶水 录等功能。实现不停栅 隋况下直接输入电子齿轮分子调整各个 电机速 箱、 齿轮泵 、 喷嘴体 和胶水管路组合而成 , 当供胶装置接收到上胶信号 度。进行精确调整热熔胶泵电子齿轮比使之与主机速度紧密配合。 时, 电磁离合器启动供胶齿轮泵 , 并通过电磁 阀, 移动用压缩空气进行 2 . 5 安装热熔胶泵独立伺服驱动 , 直接由主机信号控制热熔胶伺服 保证胶泵供胶量与主机转速同步变化, 保证控制精度 , 方便维护 。 控制的喷嘴体内的喷针 , 打开了喷嘴 , 把热熔胶涂抹到作直线移动的滤 系统 , 棒成型纸的封口位置。而胶水的供给量不能根据滤棒工艺要求任意调 做到了操作简单 , 显示明了。 3 改进 系统 结构 原理 整, 所以 , 笔者与该机型的技术人员在技术改造开松机 、 开松辊及甘油 3 . 1 结构改进原理 : 受控伺服 电机由主机信号控制 , 经轴伸 、 齿形轮 泵独立驱动的基础上 , 单独对热溶胶泵的独立驱动进行了改进, 以此 满 足滤棒的工艺技术要求。 等传动系统带动热熔胶泵随动主机稳定运行 。 为保证电机运行无振动 , 加装安装联接件及配套固定板。 其 中压轮总成结构的调整尤为关键 , 该 1 . 1 电器配件型号与功能 ①选用变频器或伺服控制器作为控制单元 ; 在选型上, 我们首选了 结构中采用 了进 口优质轴承件 , 达到压轮光滑 , 摩擦力较小等特点。压 德 国生产的伦茨交流伺服电机( 型号为 E V S 9 3 2 2 一 E S ) 和伺服驱动系统 轮调整时要求做到松紧适当。 3 . 2 结构安装图( 图2 ) 。 ( MC S O 6 F 4 1 一 R S O B 0 ) 。②操作面板可作为修改速 比和监控运行数据终 3 . 3 接线 原理图( 图3 ) 。 端; 在数据终端上 , 采用的是德国伦茨操作面板( E M Z 9 3 7 1 B C ) 和功能模 4改进后滤棒封口质量稳定效果 块( E 8 2 Z A F S C 0 1 0 ) , 以及行星减速器、 供胶泵齿形轮等部件。③从主机 P L C取模拟量及启动信号 , 保证速度的精确跟踪 ; ④用变频器电机或伺 41 滤棒接缝胶的供给量可根据主电机速 比任意给定 , 且供胶稳定 服 电机驱动胶泵, 实现了传动的高精度 , 从而为滤棒封 口胶带来了稳定 可靠。 的供给量。- t 4 . 2改造后的驱动系统独立对热溶胶泵传动系统进行直接控制 , 与 1 . 2 独立驱动控制原理( 图I o 主机实现了真正意义上的软联接 , 便于调整转速比, 大大降低 了设备的 2改进系统组成原理 维护成本。 2 . 1 主机速度的模拟量控制信号, 直接作为热熔胶泵的速度基准信 4 . 3该系统通过模拟量与开松机主机速度相匹配 , 启动与速度信号 在操作面板上实现轻松调控。 号 ,这样做可消除取样延 均来 自主机控制器 , 4 4安装热熔胶泵独立伺服驱动 , 直接 由主机信号控制热熔胶伺服 时和转换误差 ,使取样直 保证胶泵供胶量与主机转速同步变化 , 保证控制精度 , 方便维护。 接、 反应 陕捷 , 完全响应主 系统 ,
改进薄荷滤棒加香工艺、解决棉线居中问题
改进薄荷滤棒加香工艺、解决棉线居中问题作者:徐玉中韩国强来源:《中国科技纵横》2012年第24期摘要:KDF2滤棒成型机在生产薄荷滤棒时,经常出现棉线在滤棒位置中不居中问题,从而导致棉线在切割位置外露及滤棒爆口的质量缺陷,不仅影响滤棒的产量、质量,而且造成下工段质量投诉增加。
为此,我们对滤棒加香工艺进行了研究,最终对滤棒棉线的输送方式进行了改进,棉线由原来的布带、高压喷嘴牵引改变为伺服电机牵引,通过对棉线输送方式的改进,确保棉线的速度与KDF主机的速度匹配,从而确保棉线在滤棒中位置居中。
关键词:伺服电机编码器薄荷滤棒棉线居中1、存在问题我厂在生产薄荷滤棒时,在KDF2滤棒成型机上加装一套薄荷加香装置,其薄荷滤棒的加香工艺为:棉线----香精桶---高压喷嘴----丝束成型。
棉线是一种载体,在香精桶内吸附着一定量的薄荷香精,通过棉线和丝束混为一体制成滤棒来达到滤棒加香的目的。
我们虽然对KDF2设备薄荷加香工艺进行了多次的完善,但始终没有解决滤棒棉线的居中问题,随着最近我厂滤棒吸阻的改变,吸阻由360毫米贡柱改变为270毫米贡柱,出于丝束出棒率的考虑,丝束规格由3.0/37000更换为3.8/32000,在此情况下,棉线不居中问题越来越严重,有时导致设备无法生产。
2、棉线不居中导致的不良影响为(1)棉线位置偏高位于滤棒搭口处,由于棉线带有香精水,导致热溶胶遇水不容易凝固,导致烟条跑条及滤棒爆口,影响设备的产、质量。
(2)有爆口的薄荷滤棒在发送机发送过程中经常发生管道堵塞,造成滤棒浪费。
(3)爆口的薄荷滤棒在与烟支的搓接过程中经常发生搓板堵塞情况,影响卷烟设备效率的发挥。
(4)棉线不居中,棉线上的香精不能均匀的渗透到滤棒中、影响吸味。
2、原因分析我们针对薄荷滤棒棉线不居中问题进行了研究、分析,并进行了相关的试验。
我们薄荷滤棒加香的工艺流程为:棉线薄荷液体导向辊高压喷嘴滤棒烟枪成型。
我们在现场调研的过程中得知一信息,即操作工反映在成型机换丝束包的过程中,发现棉线在滤棒中的位置会发生变化,由于成型机在换丝束包的过程中车速会发生变化,所以我们怀疑棉线在滤棒中的位置跟车速有关,为此我们对成型机进行了变速操作,结果证实棉线位置发生上下移动。
KDF―2滤棒成型机中线胶系统的改造-4页文档资料
KDF―2滤棒成型机中线胶系统的改造前言KDF-2滤棒成型机组的中线胶供胶系统为单一胶枪,生产过程中由于胶嘴堵塞经常产生断胶、无胶现象,导致接装后的滤嘴容易脱落或下陷,产生严重的质量问题,不但影响设备有效作业率,而且也产生了极大的浪费,为此需对上胶系统进行改造来解决这一问题。
1.中线供胶系统原理及运行现状KDF-2滤棒成型机中线胶上胶装置主要由储胶箱、齿轮泵(冷胶)、胶液管和喷胶枪、气动装置等组成。
上胶方式为齿轮泵式,工作原理如下:设备在操作平台偏后的位置安装了一个能够储存约8L胶液的储胶箱,储胶箱下面安装了一个能够防止齿轮泵中的轴向油封硬化的甘油显示装置,它与下面的齿轮泵(冷胶)连接。
设备运行中线胶被通过带有电磁离合器的辅助传动机构以一定的传动比带动齿轮泵定量输送到上胶喷枪,其功能将由丝束卷成的滤棒芯黏贴于成型纸上。
中线胶工作的动力来自KDF-2辅助传动箱,是由齿形带带动齿轮泵(冷胶),将胶液挤压经过胶管到达胶枪,喷嘴中的喷针打开后把胶水涂抹到直线移动的成型纸上形成一条均匀的冷胶线。
中线胶采用(白乳胶),时间一长,齿轮泵中的油封将会产生硬化,造成胶液外流。
因此在胶水箱的下面存器内须加一定量的甘油(丙三醇)并在正面装有显示器,以便观察甘油的存在。
齿轮泵式上胶通过带有电磁离合器的辅助传动机构,以一定的传动比带动齿轮泵定量输送到上胶喷枪,气动装置将胶枪内的喷针移动约4mm后喷胶嘴打开,胶液即涂在滤棒成型纸上。
设备停机时胶枪喷针在压簧的作用下复位并使喷针头伸出喷嘴端面0.2mm,使胶液关闭且不会在喷嘴黏结。
随着设备速度加快齿轮泵的供胶量也随之增加,虽得到滤棒所需的中线胶得以稳定的定量施加,但在生产过程中会出现供胶出胶量不足,产生断胶、无胶现象。
2.改进措施与实施自流式上胶量是由操作工通过胶水阀打开的大小控制流量的,自流式中线上胶胶量与设备运行速度无直接对应关系,因此在设备运行时胶量能准确调整。
通过以上的分析,要解决滤棒生产中,中线胶出胶顺畅、无故障的问题,必须解决以下三个方面的问题。
KDF2成型机设备参数对滤棒质量的影响
辊速比 8 7.7 6 8 7.7 6 87.87 0.11 4 水平3
螺纹辊压力 87.59 8 7. 9 9 8 7. 8 0 0.40 3 水平2
进料辊压力 8 7. 8 8 88.16 8 7. 3 4 0.81 2 水平2
甘油酯施加量 86.89 8 7. 6 8 88.81 1.92 1 水平3
硬度标 偏(%) 1.33 1.12 1. 0 8 1. 2 8 1.47 1.3 4 1.43 1.19 1. 3 6
表3 影响滤棒重量标偏因素直观分析
项目 K1 K2 K3 R R值排序 最 优 水平
辊速比 0.0054 0.0054 0.0055 0.0 0 01 4 水平1、2
螺纹辊压力 0.0060 0.0053 0.0050 0.0009 1 水平3
1 材料与方法 1.1 材料与设备
3.0Y/350 0 0丝束(美国伊斯曼);三乙 酸甘油酯(帝豪实业);K DF 2成型机(沈阳 飞 机 制 造 公司);D T 综 合 测 试台(美国 k c 公 司);GR D-3激光硬度仪(中科院沈阳科学 仪器 研 究 所) 1.2 方法