
2021年定位销与销孔的配合应选择哪个种类
定位销与销孔的配合应选择哪个种
类
欧阳光明(2021.03.07)
在工装上安装定位器经常采用螺销结构(见插图1),定位销是起定心、定位作用,而螺栓则起紧固作用,两者的结合使工装定位器既正确又牢固地定位在工装基体上。
图1
既然定位销要起定心、定位的作用,那么选择哪种配合类型最合适呢?
我们都知道,在公差与配合中,配合分成三大类——间隙配合、过渡配合和过盈配合,他们的应用可表述为:
有相对运动(转动或移动)――间隙配合
孔与轴之间传动较大扭矩,不能拆卸――过盈配合无相对运动定心精度要求高,加键传递扭矩,需要拆卸――过渡配合
加键传递扭矩,经常拆卸――间隙配合由于定位销用来精确定位,而又不常拆卸(当工装定位器有时需通过OTP调整位置或磨损更换时需拆卸定位销),所以定位销与销孔的配合应选择过渡配合。
而轴与孔的过渡配合又有许多种,具体应选哪一种呢?下面我们分步进行分析。
第一步选择基准制
一般情况下,应优先采用基孔制。
选用基孔制可以减少加
工劳动量、减少定值刀具、量具的规格和数目,能获得较好的经济效果。
第二步选择公差等级
IT5:用于配合公差要求很小,形状公差要求很高的条件,这类公差等级能使配合性质比较稳定。
IT6:配合表面有较高均匀性的要求,能保证相当高的配合性质,使用稳定可靠。
IT7:在一般机械中广泛应用,应用条件和IT6相似,但精度稍低。
IT8:在机械制造中属于中等精度。
经过比较可以看出,选择IT 6和IT 7比较合适。
同时考虑到工艺等价原则,所以选孔为IT 7,轴为IT 6更好。
第三步选择基本偏差
由于第一步已选择基孔制H,所以这里只要选择轴的基本偏差即可。
js:为完全对称偏差(±IT/2),平均而论,是稍有间隙的配合,多用于IT4-IT7级,要求间隙比h轴微小,并允许略有过盈的定位配合,既要求一定的定位精度又装拆方便,如联轴节、齿圈与钢制轮辐、采用手装或木锤装配。
k: 平均起来没有间隙的配合,这种过渡配合适用于IT4-IT7级,推荐用于稍有过盈的定位配合,通常采用木锤装配。
m:平均起来具有不大过盈的过渡配合,这种过渡配合得到过盈的机会比得到间隙的机会要多,适用于IT4-IT7级,主要用于精密定位,且不许发生游动。
一般采用木锤装配,但当过盈为最大时,需加相当大的压入力进行装配。
n:平均过盈比m轴稍大,很少得到间隙,配合较紧的过渡配合,一般不常拆,大修时拆卸。
用于IT4-IT7级,通常推
荐用于紧密的组合件配合。
采用锤或压力机装配。
经过比较,可以看出选择k或m比较合适。
通过一、二、三步的比较分析,我们可以得出定位销与销孔的
配合选择H7/k6或H7/m6比较合适。
另外,国标GB/T 1801-1999把配合的选择分为优先、常用和其
他三个等级,所以选择H7/k6为最佳,选H7/m6也可。
顺便提一下,在工装上安装定位器必要时也可采用插销和螺栓
相结合的形式(插图2),此时插销与衬套是属于定位要求高的动
配合,一般为H7/h6或H7/g6。
图2
参考文献
[1] 张玉,刘平主编. 几何量公差与测量技术.沈阳:东北大学出版
社,1999
注:文中红色字体摘自《几何量公差与测量技术》
[2] 方昆凡主编. 公差与配合实用手册.北京:机械工业出版社,
2005
注:文中蓝色字体摘自《公差与配合实用手册》
XXX
2009.7.30。
定位销相关的要求零件定位孔径选用规范
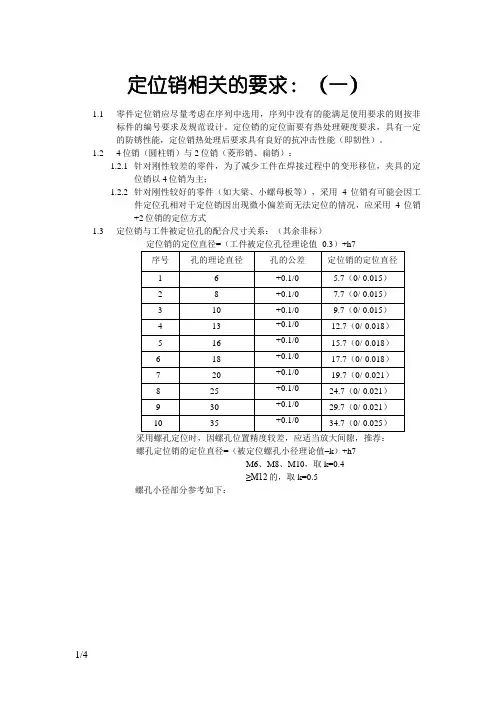
定位销相关的要求:(一)1.1零件定位销应尽量考虑在序列中选用,序列中没有的能满足使用要求的则按非标件的编号要求及规范设计。
定位销的定位面要有热处理硬度要求,具有一定的防锈性能,定位销热处理后要求具有良好的抗冲击性能(即韧性)。
1.24位销(圆柱销)与2位销(菱形销、扁销):1.2.1针对刚性较差的零件,为了减少工件在焊接过程中的变形移位,夹具的定位销以4位销为主;1.2.2针对刚性较好的零件(如大梁、小螺母板等),采用4位销有可能会因工件定位孔相对于定位销因出现微小偏差而无法定位的情况,应采用4位销+2位销的定位方式1.3定位销与工件被定位孔的配合尺寸关系:(其余非标)定位销的定位直径=(工件被定位孔径理论值- 0.3)+h7采用螺孔定位时,因螺孔位置精度较差,应适当放大间隙,推荐:螺孔定位销的定位直径=(被定位螺孔小径理论值–k)+h7M6、M8、M10,取k=0.4≥M12的,取k=0.5螺孔小径部分参考如下:1.4对薄壁孔,销的定位位置要求,基本按如下左图结构;销的插入深度受限时采用如下右图结构;1.5对翻边孔、螺孔,定位销的有效段插入深度要求≥7mm,且螺孔定位销插入深要≥螺母厚度;1.6定位销安装一般要满足径向4向可调的要求,调整垫片要求见以上3项,结构如下:1.7直插式活动定位销的要求1.7.1 当装卸工件的方向与定位销的方向不一致,及带定位销的摆动式压板的定位销无法顺利摆出被定位孔时,必须采用可直线进退的定位销组件。
1.7.2 除了采用精密导向驱动单元外,其他的自制的用快速夹或气缸直推定位销的方法的,定位销必须采用有精密导向的导向杆来定位,不能直接用驱动件来作为销的导向定位件。
导向孔必须有导向套,且导向套必须有放松防脱的装置,如图:1.7.3 导向孔必须有导向套,且导向套必须有放松防脱的装置,下图的情况是不允许的。
1.7.4 自制活动导杆及导套的配合公差按H7/g6选用,采用衬套或导杆的按该件所要求的配合公差配套选用。
《互换性与技术测量》(高教版)答案(3章)
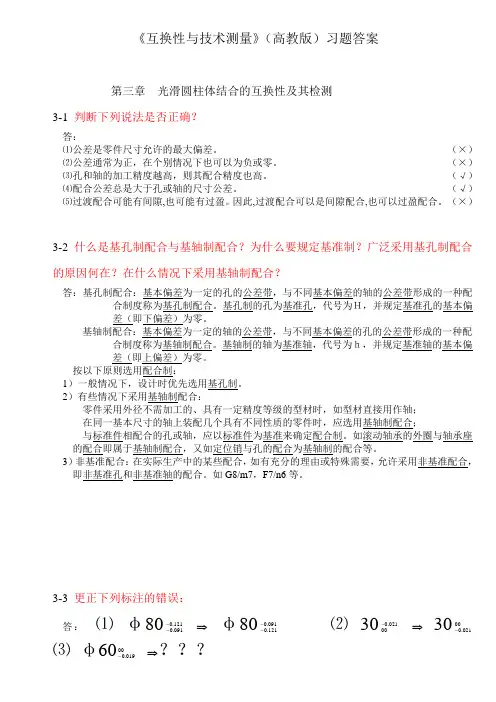
《互换性与技术测量》(高教版)习题答案第三章光滑圆柱体结合的互换性及其检测3-1 判断下列说法是否正确?答:⑴公差是零件尺寸允许的最大偏差。
(×)⑵公差通常为正,在个别情况下也可以为负或零。
(×)⑶孔和轴的加工精度越高,则其配合精度也高。
(√)⑷配合公差总是大于孔或轴的尺寸公差。
(√)⑸过渡配合可能有间隙,也可能有过盈。
因此,过渡配合可以是间隙配合,也可以过盈配合。
(×)3-2 什么是基孔制配合与基轴制配合?为什么要规定基准制?广泛采用基孔制配合的原因何在?在什么情况下采用基轴制配合?答:基孔制配合:基本偏差为一定的孔的公差带,与不同基本偏差的轴的公差带形成的一种配合制度称为基孔制配合。
基孔制的孔为基准孔,代号为H,并规定基准孔的基本偏差(即下偏差)为零。
基轴制配合:基本偏差为一定的轴的公差带,与不同基本偏差的孔的公差带形成的一种配合制度称为基轴制配合。
基轴制的轴为基准轴,代号为h,并规定基准轴的基本偏差(即上偏差)为零。
按以下原则选用配合制:1)一般情况下,设计时优先选用基孔制。
2)有些情况下采用基轴制配合:零件采用外径不需加工的、具有一定精度等级的型材时,如型材直接用作轴;在同一基本尺寸的轴上装配几个具有不同性质的零件时,应选用基轴制配合;与标准件相配合的孔或轴,应以标准件为基准来确定配合制。
如滚动轴承的外圈与轴承座的配合即属于基轴制配合,又如定位销与孔的配合为基轴制的配合等。
3)非基准配合:在实际生产中的某些配合,如有充分的理由或特殊需要,允许采用非基准配合,即非基准孔和非基准轴的配合。
如G8/m7,F7/n6等。
3-3 更正下列标注的错误:答:⑴φ80121.0091.0--⇒φ80091.0121.0--⑵30021.000-⇒3000021.0-⑶φ6000⇒???-.0019⑷ 120011.0011.0+- ⇒ 120±0.011 ⑸ φ5087H f ⇒ φ5078f H ⑹ φ50f H 78 ⇒ φ5078f H ⑺ φ50H8039.00 ⇒ φ50H8(039.000+)3-4 下面三根轴哪根精度最高?哪根精度最低? 答:⑴ φ70105.0075.0++ T s1 = es - ei = 0.105-0.075 = 0.03 查表3-2 精度为IT7⑵ φ250015.0044.0-- T s2 = es - ei = -0.015-(-0.044)= 0.029 查表3-2 精度为IT6 ⑶ φ100022.0- T s3 = es - ei = 0-(-0.022)= 0.022 查表3-2 精度为IT8 轴φ250015.0044.0--精度最高 ,轴φ100022.0-精度最低。
14.定位销相关的要求(零件定位孔径选用规范)
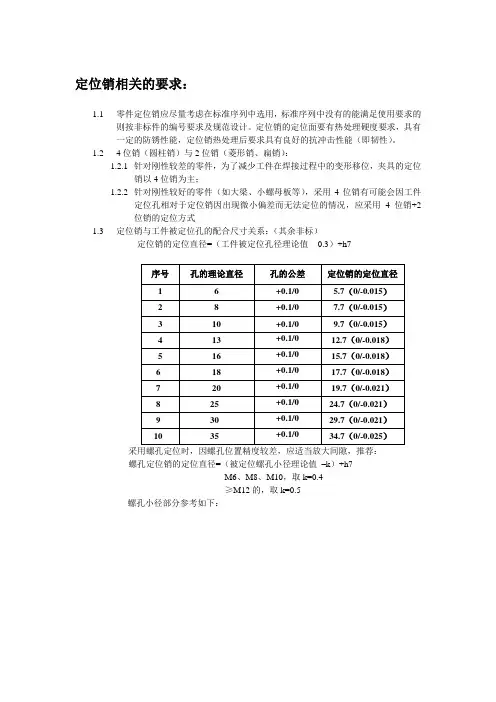
定位销相关的要求:1.1零件定位销应尽量考虑在标准序列中选用,标准序列中没有的能满足使用要求的则按非标件的编号要求及规范设计。
定位销的定位面要有热处理硬度要求,具有一定的防锈性能,定位销热处理后要求具有良好的抗冲击性能(即韧性)。
1.24位销(圆柱销)与2位销(菱形销、扁销):1.2.1针对刚性较差的零件,为了减少工件在焊接过程中的变形移位,夹具的定位销以4位销为主;1.2.2针对刚性较好的零件(如大梁、小螺母板等),采用4位销有可能会因工件定位孔相对于定位销因出现微小偏差而无法定位的情况,应采用4位销+2位销的定位方式1.3定位销与工件被定位孔的配合尺寸关系:(其余非标)定位销的定位直径=(工件被定位孔径理论值- 0.3)+h7螺孔定位销的定位直径=(被定位螺孔小径理论值–k)+h7M6、M8、M10,取k=0.4≥M12的,取k=0.5螺孔小径部分参考如下:1.4对薄壁孔,标准销的定位位置要求,基本按如下左图结构;销的插入深度受限时采用如下右图结构;1.5对翻边孔、螺孔,定位销的有效段插入深度要求≥7mm,且螺孔定位销插入深要≥螺母厚度;1.6定位销安装一般要满足径向4向可调的要求,调整垫片要求见以上3项,结构如下:1.7直插式活动定位销的要求1.7.1 当装卸工件的方向与定位销的方向不一致,及带定位销的摆动式压板的定位销无法顺利摆出被定位孔时,必须采用可直线进退的定位销组件。
1.7.2 除了采用精密导向驱动单元外,其他的自制的用快速夹或气缸直推定位销的方法的,定位销必须采用有精密导向的导向杆来定位,不能直接用驱动件来作为销的导向定位件。
导向孔必须有导向套,且导向套必须有放松防脱的装置,如图:1.7.3 导向孔必须有导向套,且导向套必须有放松防脱的装置,下图的情况是不允许的。
导向杆、导向套组件导向杆、导向套组件导向套脱落1.7.4 自制活动导杆及导套的配合公差按H7/g6选用,采用标准衬套或标准导杆的按该标准件所要求的配合公差配套选用。
定位销与孔的配合公差
定位销与孔的配合公差定位销与孔的配合公差较严密的,可以选 H7/h6 配合;不太严密的,可以选 H8/h7 配合。
定位销是做定位用的,这点不需要解释,但是 H7 的孔用什么等级的我还说不好,只给你一个提示吧!这种定位也相当于一种配合,肯定要有间隙,具体是多少好像应该根据定位的精度要求来算,在机械制造的课本上应该有介绍。
定位销表面光洁度要高,硬度也要很高,这样才能耐磨,我们一般作到 Ra0.8,HR8—52 定位销故名思意,就是定位的呀,表面光滑些好,硬度不用太高的,孔的精度高一点用第 6 楼 kindy1100 于2007-05-25 10:02 发表的 : 定位销是做定位用的,这点不需要解释,但是 H7 的孔用什么等级的我还说不好,只给你一个提示吧!这种定位也相当于一种配合,肯定要有间隙,具体是多少好像应该根据定位的精度要求来算,在机械制造的课本上应该有介绍。
定位销表面光洁度要高,硬度也要很高,这样才能耐磨,我们一般作到 Ra0.8,HR8--52 H7 是指公差等级 7 级,基孔制的,定位销表面要磨削加工,0.8 差不多,硬度可以低点, HR6 差不多。
小间隙配合的。
楼主所说的定位销我认为:有圆柱销和圆锥销之分。
不论柱销还是锥销其材质、表面粗糙度、偏差都有规定。
其中柱销:材质: 35#, HRC28~38,不经表面处理,直径偏差: h[sub]11[/sub],表面光洁度为“花”6(倒三角号弄不出来);锥销:35#HRC28~38,不经表面处理,锥度 1: 50,表面光洁度“花”7。
按楼主给的φ18H7 的孔,使用柱销应为φ18h[sub]11[/sub]的柱销。
定位销表面 Ra=1.6um,如果定位用调质就可以了,如果当插销用可淬火,具体情况具体分析定位销肯定是定位用的,公差配合一般用 H7/g6。
视加工精度情况而定。
定位销 HRC 42-47。
有的定位销表面渗碳渗氮 0.8-1.2。
表面光洁度为 Ra0.8-1.6。
常用销钉配合及应用
常用销钉配合及应用
常用销钉配合
一、常用销钉备货种类明细表:
主要常用销钉推荐:直杆型定位销,下表是常用备货尺寸;其他使用非备货规格请参考MISUMI
《FAT工厂自动化用零件》_________版P1833选用。
厂家
型号
材质
批量价格(数量2k_4k)
尺寸分配(固定端长度-活动零件定位高度)
直径公差:硬度近似E7的标准公差。
单件采购价格(数量1_299)
备注
SUJ2/GCr15 0.50
元/个SUJ2/GCr15 0.66
元/个SUJ2/GCr15 0.91
元/个SUJ2/GCr15 0.99
元/个SUJ2/GCr15 1.65
元/个
7-3 7-3 11-4 11-4 20-10
+0.01d+0.005 +0.01d+0.005 +0.01d+0.005 +0.01d+0.005 +0.01d+0.005
元/个元/个元/个元/个元/个
二、销钉定位在结构设计中常用应用举例:
1、销钉埋入式一孔+一长孔定位方式:被定位零件5个自由度被约束。
具体结构尺寸精度可根据定位置或定方向的不同需求而区分确定,准确、合理、灵活地设置位置度公差可以简化形位公差的表示方式,并取得更为准确的设计目标描述。
配合类别的选用

涉及机械产品时,选用哪类配合,主要取决于使用要求。对配合的使用要求可以归纳为三个方面:
(1)孔轴有相对运动(相对转动或相对移动);
(2)通过配合面来传递扭矩或载荷;
(3)用配合面确定孔轴间的相互位置。
无
相
对
运
动
传递扭矩
要求精确定位
永久结合
过盈配合
可拆结合
过度配合或H/h间隙配合加紧固件
不要求精确定位
间隙配合加紧固件
不传递扭矩
要精确定位
过度配合或小过盈的过盈间隙配合)
注:紧固件指键,螺钉和销钉。
配合类别确定之后,再根据配合的松紧程度选用不同的配合代号。通常用类比法。
定位销在机械设计中的应用方式
固定销钉的零件——基座开孔的零件——配件
一、配合的选取:
1、不需要拆卸的情况
基座和配件上的销孔全部采用过渡配合H7/m6,使用标准m6定位销。
2、需要经常手工拆卸的情况
使用圆锥销,定位销与基座的销孔是过盈配合。
可选定位销m6,过盈
配合的孔选H7。
配件的孔是间隙配合,孔选F7。
二、避免使用两个圆柱销定位,容易过定位。
方案a. 基座上的两个销孔标注位置度公差,数值+/-0.05。
(孔距小
于1000毫米)
配件上的销孔,一个采用标准圆形销孔,另一个采用长圆孔(见下图)。
其中销孔为主定位,长圆孔为次定位。
长圆孔两侧中心孔距取2毫米以上。
宽度方向取标准销孔同样的精度。
配件上的销孔和长圆孔的孔距公差参考GB/T1804-m
主定位与次定位的中心线连线应在同一直线上。
方案b. 配件上依然用两个销孔,使用一个圆柱销,一个菱形销实现定位。
在两孔连线方向上有一定的公差释放功能。
圆柱销与菱形销的连线始终垂直于菱形销的长边。
菱形销与圆柱销之间孔距公差按照菱形销设计公式计算。
三、定位孔之间的距离一般处于零件总长度的2/3至5/6之间。
销钉插入基座深度不小于1.5倍的外径。
定位销孔的加工诀窍激光打孔方法如此简单
定位销孔的加工诀窍激光打孔方法如此简单定位销孔加工是指在工件上加工并形成定位销孔的过程。
定位销孔常用于零件的定位与连接,例如机械设备、汽车零部件和模具等,对于加工精度和连接可靠性要求较高。
激光打孔方法在定位销孔加工中具有许多优点,如加工速度快、加工质量高、适用于各种材料等。
下面将介绍一下激光打孔方法的具体步骤和一些加工诀窍。
激光打孔方法的具体步骤如下:1.设计定位销孔的具体位置和尺寸,根据实际需要确定工件的加工要求。
2.准备加工设备和工具,包括激光打孔机、工件夹具和辅助装置等。
3.将工件固定在夹具上,保证工件的固定性和稳定性。
4.调整激光打孔机的参数,包括激光功率、激光脉冲频率、激光束直径等,根据不同的材料和孔径大小进行调整。
5.开始激光打孔加工,将激光传导到工件表面,在定位销孔的预定位置进行孔加工。
6.完成定位销孔后,检查孔的质量和尺寸,确保符合设计要求。
7.进行后续的处理工序,如清洗、抛光、涂层等。
激光打孔方法在加工定位销孔时需要注意以下几点:1.材料选择:不同的材料对激光打孔的适应性有所不同,选择适合的材料进行加工可以获得更好的加工效果。
2.激光参数调整:根据不同的材料和孔径大小进行激光参数的调整,包括激光功率、激光脉冲频率和激光束直径等。
3.光束控制:保持激光束的稳定性和一致性,避免加工过程中光束的抖动或偏离。
4.冷却系统:激光加工会产生大量的热量,需要使用冷却系统来保持工件的稳定温度。
5.夹具和辅助装置设计:夹具设计合理,能够保证工件的固定性和稳定性,辅助装置的设计可以提高工作效率和加工质量。
总之,激光打孔方法在定位销孔加工中具有许多优点,但在实际应用中还需要根据具体情况进行调整和改进。
以上所述只是简单介绍了激光打孔的加工诀窍,希望对读者有所帮助。
定位销孔公差选择
定位销孔公差选择一、引言定位销是一种常见的机械连接件,广泛应用于各个领域的机械设备中。
而定位销的质量与性能很大程度上取决于其销孔的公差选择。
因此,本文将探讨如何选择合适的销孔公差,以保证定位销的准确定位和稳定连接。
二、销孔公差的定义销孔公差是指在定位销的设计和加工过程中,销孔的尺寸允许的偏差范围。
一般来说,销孔公差应根据定位销的精度要求、装配方式、工艺条件等因素来确定。
三、选择销孔公差的考虑因素1. 定位精度要求:根据设备的实际使用情况和要求,确定定位销的精度等级。
一般来说,精度要求高的设备,需要选择较小的销孔公差,以确保定位的准确性。
2. 装配方式:根据设备的装配方式,选择合适的销孔公差。
如果是手动装配,为了方便装配操作,可以适当选择较大的公差;如果是自动装配,为了保证装配的稳定性和准确性,应选择较小的公差。
3. 工艺条件:考虑到加工工艺的影响,选择合理的销孔公差。
通常情况下,加工精度较高的企业可以选择较小的公差,而加工精度一般的企业则应选择适当较大的公差。
四、常见的销孔公差类型1. H7型公差:H7型公差适用于一般的定位要求,具有较宽的适用范围,广泛应用于各行各业。
2. H8型公差:H8型公差适用于较高的定位要求,要求较小的偏差范围,一般用于精密仪器、精密模具等领域。
3. H9型公差:H9型公差适用于一般的定位要求,要求较大的偏差范围,一般用于一般机械设备、通用模具等领域。
五、选择销孔公差的方法1. 根据定位精度要求选择公差等级:根据设备的定位精度要求,选择合适的公差等级,以确保定位的准确性。
2. 根据装配方式选择公差类型:根据设备的装配方式,选择合适的公差类型,以确保装配的稳定性和准确性。
3. 根据工艺条件选择公差范围:根据企业的加工工艺条件,选择合理的公差范围,以确保加工的精度和质量。
六、案例分析以某机械设备为例,设备要求定位精度较高,需要使用精密定位销。
经过对装配方式和工艺条件的分析,决定选择H8型公差。
五金冲压模具定位零件是怎么选用的
五金冲压模具定位零件是怎么选用的冲压件生产厂家,常用到的冲压模具定位零件有:定位板、定位销、挡料销、导料板、侧压板、侧刃;下面介绍下这几种定位零件分别在什么情况下使用。
1.定位板常用于冲孔或弯曲加工的定位,根据需要可进行坯件的外形定位和内孔定位。
2.定位销主要用于坯件内孔定位,也可用于毛坯的外形定位。
3.导料板常用于弹压卸料和固定卸料板的落料模、复合模和级进模中;
4.侧压板常用于条料宽度公差太大或搭边值太小的情况;
5.侧刃定位主要用于如下情况:
A.保证条料精确送进,以提高冲件精度;
B.手工送料的成批或大量生产,以提高生产率;
C.冲制0.3m,以下薄料,当用导正销定位时,易把孔边缘折弯或损坯;
D.送进步距较小,用其它方法比料困难;
E.成形件冲裁时,需要在条料的一边或两边切成一定的轮廓等;
6.挡料销分为:固定挡料销和活动挡料销及始用挡料销
A.固定挡料销广泛应用于小型冲模条料定距;
B.活动挡料销常用于倒装式落料模或复合模中,装在弹压卸料板上;
C.始用挡料销主要是用于冲裁排样中不能冲首件的级进模和单工序模具中,目的是为了提高材料的利用率。
冲压件厂家无论选择使用哪种定位零件,都得有利于提高冲压件的加工质量以及提高生产效率,只有这样选用的定位零件才算合理。